
AI不良検知のPoCは、プロトタイプやモックアップとは目的が異なり、検出精度、撮像の実現性、費用対効果を確かめるために行います。範囲を1工程・1製品ラインに絞って段階的に進めると、本開発に進めるかを判断できます。全体の流れは、AI不良検知の完全ガイドでもご覧いただけます。
▼全体ガイドの記事
・AI不良検知の完全ガイド
AIシステム開発の種類・工程・費用・会社選定までの全体像については、無料ホワイトペーパー「AIシステム開発の完全ガイドブック」で詳しく解説しています。
AI不良検知でPoCが不可欠な理由
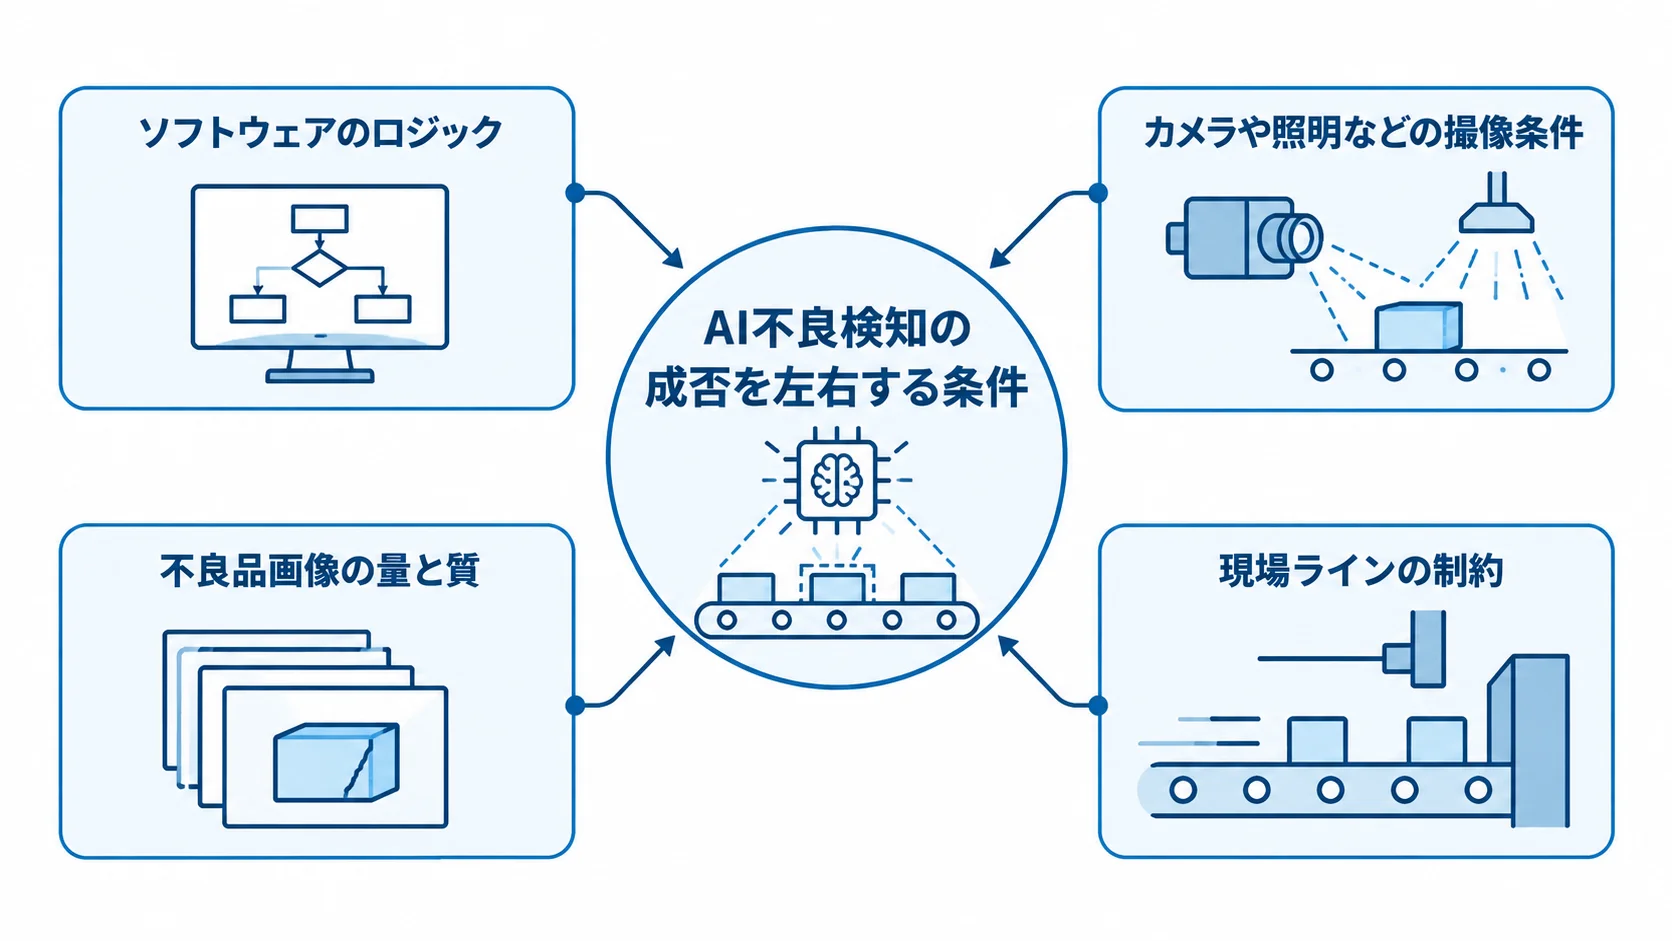
AI不良検知は、製造ラインの製品をカメラで撮影し、傷・欠け・汚れ・寸法ずれ・組立不良を画像から判定する仕組みです。その対象は製造現場の外観・寸法・組立の画像検査で、目視判定の省人化と標準化が期待されています。データ全般の異常検知や、設備の故障時期を予測するAI故障検知(予知保全)とは、PoCで確かめる点が異なります。
AI不良検知の成否は、ソフトウェアのロジックに加えて、カメラや照明などの撮像条件、不良品画像の量と質、現場ラインの制約によって決まります。実現性は、実際に試して初めて分かる変数が多く、机上の検討だけで見極めるのは難しいものです。たとえば、金属と食品、大きな傷と微細な色ムラでは、必要な撮像方法もAI設計も異なります。
この不確実性を抱えたままいきなり本番システムを作ると、大きなリスクになります。そこで、PoCで小さく試し、実現性を確かめます。
PoC・プロトタイプ・モックアップの違いと使い分け
PoC・プロトタイプ・モックアップは、目的がそれぞれ異なります。役割を押さえておくと、検証と説明に使い分けられます。
- モックアップ:判定結果を表示する画面や操作の見た目を再現し、完成後のイメージ共有と合意形成に役立ちます。
- プロトタイプ:一部の画像を実際に判定する機能の試作で、操作感や処理の流れを体験できます。
- PoC(概念実証):狙った不良を検知できるか、費用対効果が見合うかという実現性・有効性を検証します。
この3つのうち、特に重要なのはPoCです。欠陥を安定して検知できる精度を確かめてから、本番導入を判断します。
進める順序としては、まずPoCで実現性を確かめ、その後にプロトタイプやモックアップで現場や経営層へ説明するのが効果的です。
PoCの検証項目
本開発に進むか、どの構成にするかを判断するため、PoCでは実画像や試算を使って確かめます。
- 検出精度:現場が求める水準に届くか、見逃しや過検出がどの程度起きるかを見極めます。
- 撮像の実現性:欠陥が画像に写るか、カメラ・照明・アングルの組み合わせを検証します。
- 費用対効果:検査工数や不良流出リスクの低減が投資に見合うかを試算します。
画像に欠陥が写らなければ、高度なAIでも判別できないため、撮像の検証はAI不良検知に固有の最重要テーマです。
この確認を省いて本番開発へ進むと、稼働後に欠陥が安定して写らない、あるいは精度が現場の要件に届かないといった問題が起き、多額の投資が無駄になるおそれがあります。PoCは、その事態を避けるための保険です。
PoCの進め方と期間・費用の目安
AI不良検知のPoCは、目的が曖昧なまま始めると、時間と費用をかけても結論が出ない「PoC死」に陥りがちです。
そのため、何をどこまで、どの期間と費用で検証するかを、着手前に設計しておきます。進め方の型を押さえておけば、限られた予算と期間でも本開発の判断材料を得られます。
スコープの絞り込み(1工程×1製品ライン)
PoCでは、検証範囲を最初に絞ることが大切です。全工程を一度にAI化しようとすると、要件定義が終わらず、プロジェクトが頓挫するおそれがあります。
- 対象範囲:「1工程×1製品ライン」とし、特定の1品種を1つの検査工程で検証します。
- 対象選び:不良流出リスクが高く効果が見えやすい工程、または検査員の負担が特に大きい工程を選びます。
- 展開方法:1対象でROI(投資対効果)を確かめ、経営層や現場に示します。
範囲を絞ると要件を固めやすく、初期投資も現実的な範囲に収められます。逆に、複数工程や複数品種にまたがると予算が膨らみ、実運用の前に頓挫しがちです。
まず1対象で効果を確かめ、そのうえで第2、第3の対象へ着実に広げます。この進め方が、AI不良検知を組織に定着させる道筋になります。
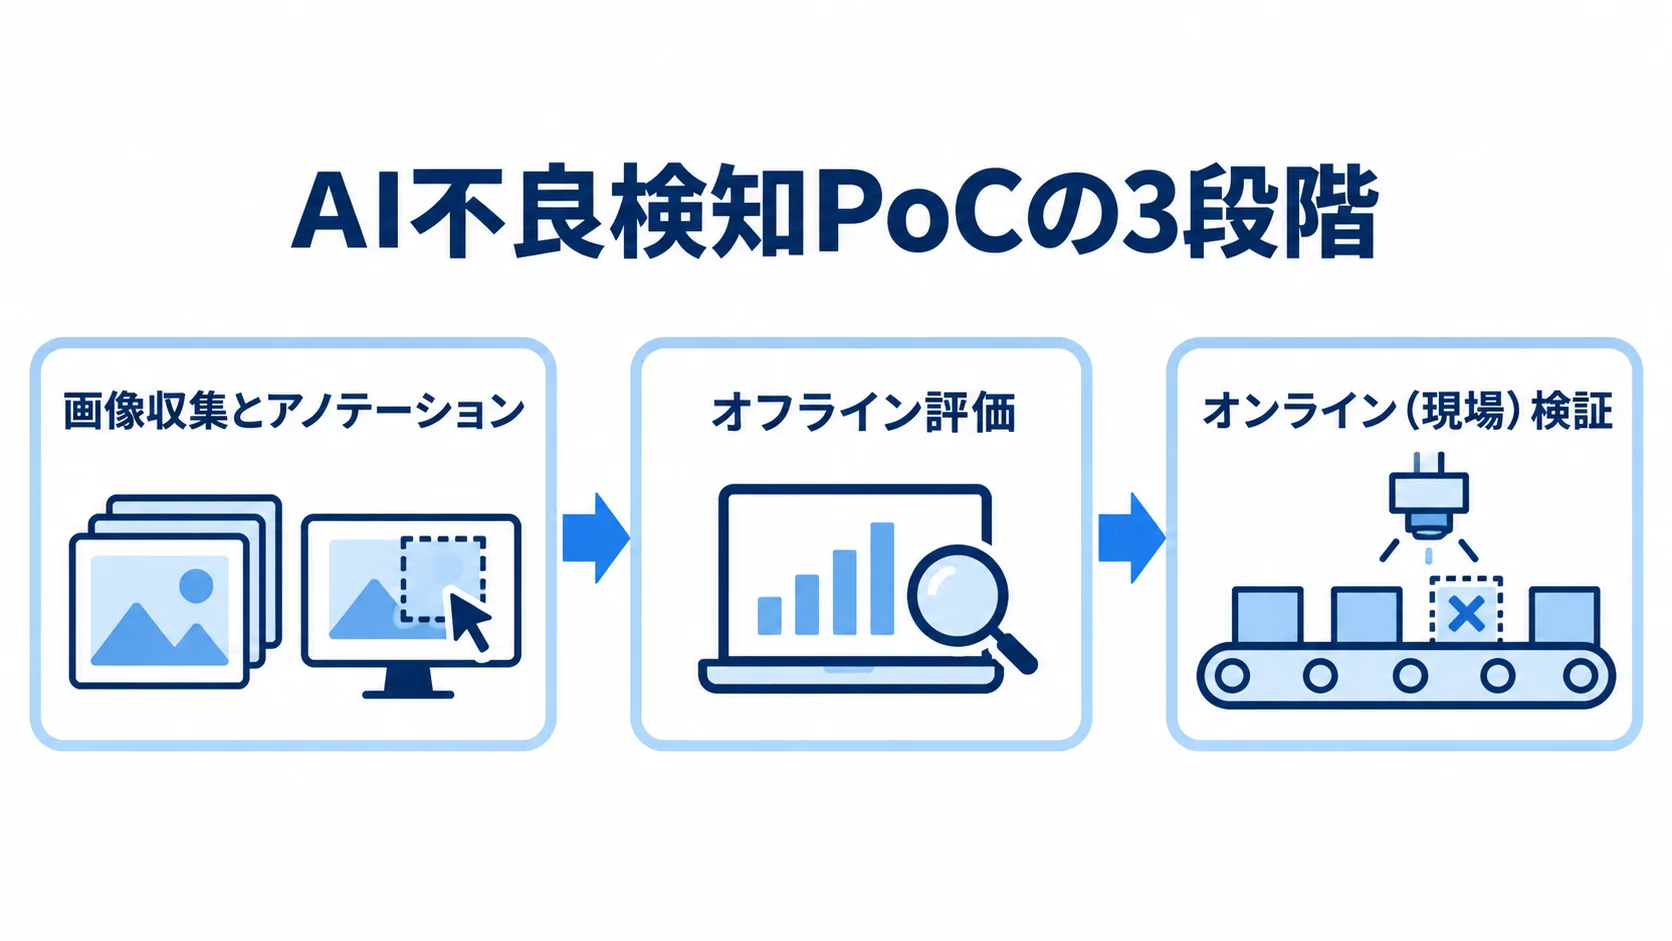
PoCの3ステップ(画像収集・オフライン評価・現場検証)
AI不良検知のPoCは、画像収集、オフライン評価、現場検証の3ステップで進めます。
- 第1ステップ:画像収集とアノテーション:過去の良品・不良品画像を集め、欠陥箇所にラベルを付けます。
- オフライン評価:実ラインとは別の環境で、見逃し率と過検出率を測り、狙った精度に届くか確かめます。
- 最重要の第3ステップ:オンライン(現場)検証
オンライン検証では、実ラインにカメラを設置し、撮影から推論・判定までが製品の製造サイクルタイム(タクトタイム)内に間に合うかを実機で確かめます。
不良品画像が集まりにくい場合は、良品データだけを学習させ、良品以外を不良とみなす良品学習を使います。見逃し率は不良を良品と判定する割合、過検出率は良品を不良と判定する割合です。
オフラインで良い結果が出ても、外光やライン速度の制約で現場の精度が崩れることがあります。そのため、オンライン検証では、朝と夕方の西日など照明の変化による精度低下も確認します。
現場検証では、担当者が違和感なく使えるかも確かめます。現場での受け入れやすさまで確かめておくことが、本番導入後の定着につながります。
PoCの期間と費用の目安
期間と費用は、対象範囲や難易度、既存データや撮像環境を活用できるかで変わるため、見積もりでは検証内容と対象範囲を確認します。
- 期間:難易度の高い外観検査では、検証フェーズ全体で概ね3〜4か月が目安です。
- 簡易な検査:既存画像や汎用的な撮像環境を使える場合は、費用を抑えてPoCを組めます。
- 本格的な検証:撮像環境の構築から行う場合、数百万円から1,000万円を超えることもあります。
期間には、ビジネス要求の整理から始まり、撮像環境の検証と画像データの収集を経て、モデルの試作と精度評価までが含まれます。
あるAI外観検査の支援プランには、既存データや環境を使う縮小版があります。一方で、別のプランは、ビジネス要求の整理から、撮像環境の検証・データ収集・要件定義・モデル検証までを網羅しています。両プランは体制と価格に明確な差があります。
本開発の費用は、PoCの結果を踏まえて別途算定されるのが通常です。数百万円のPoCで実現性を見極めれば、数千万円規模の本番投資が無駄になるリスクを大きく下げられます。PoCの費用は、本番投資を守るための保険料と捉え、先に手応えを確かめる順序を守ることが大切です。
PoCの体制と発注前の準備
発注者側の準備も、PoCの成否を左右します。何を用意するかを先に洗い出しておくと、進行を助けます。
- 画像・検査資料:過去の不良品画像、良品と不良品の境界を示す限度見本、検査基準書をそろえます。
- 現場の協力枠:繁忙期を避け、オンライン検証用のライン枠を事前に押さえます。
- 判断できる担当者:開発側にプロジェクトマネージャーとエンジニアを置き、発注者側は、検査基準を見極められる現場のキーパーソンを窓口にします。
画像や資料があれば、撮像検証やデータ収集の負担が軽くなり、期間短縮とコスト圧縮につながります。これから画像を集める場合は、不良の発生を待つ期間も予定に入るため、発注前から不良サンプルを保管すると有利です。
オンライン検証では実ラインにカメラを設置するため、製造現場の時間を借りることになります。そのため、繁忙期を避けてテスト用のライン枠を確保する段取りが、進めやすさに直結します。
「どこからを不良とみなすか」というNG判定基準は、現場の暗黙知に頼っています。判断できる人が継続して関わらないと、精度評価の基準が揺らぎます。PoCは、発注者と開発者が二人三脚で進めるものです。
PoCを成功させる勘所
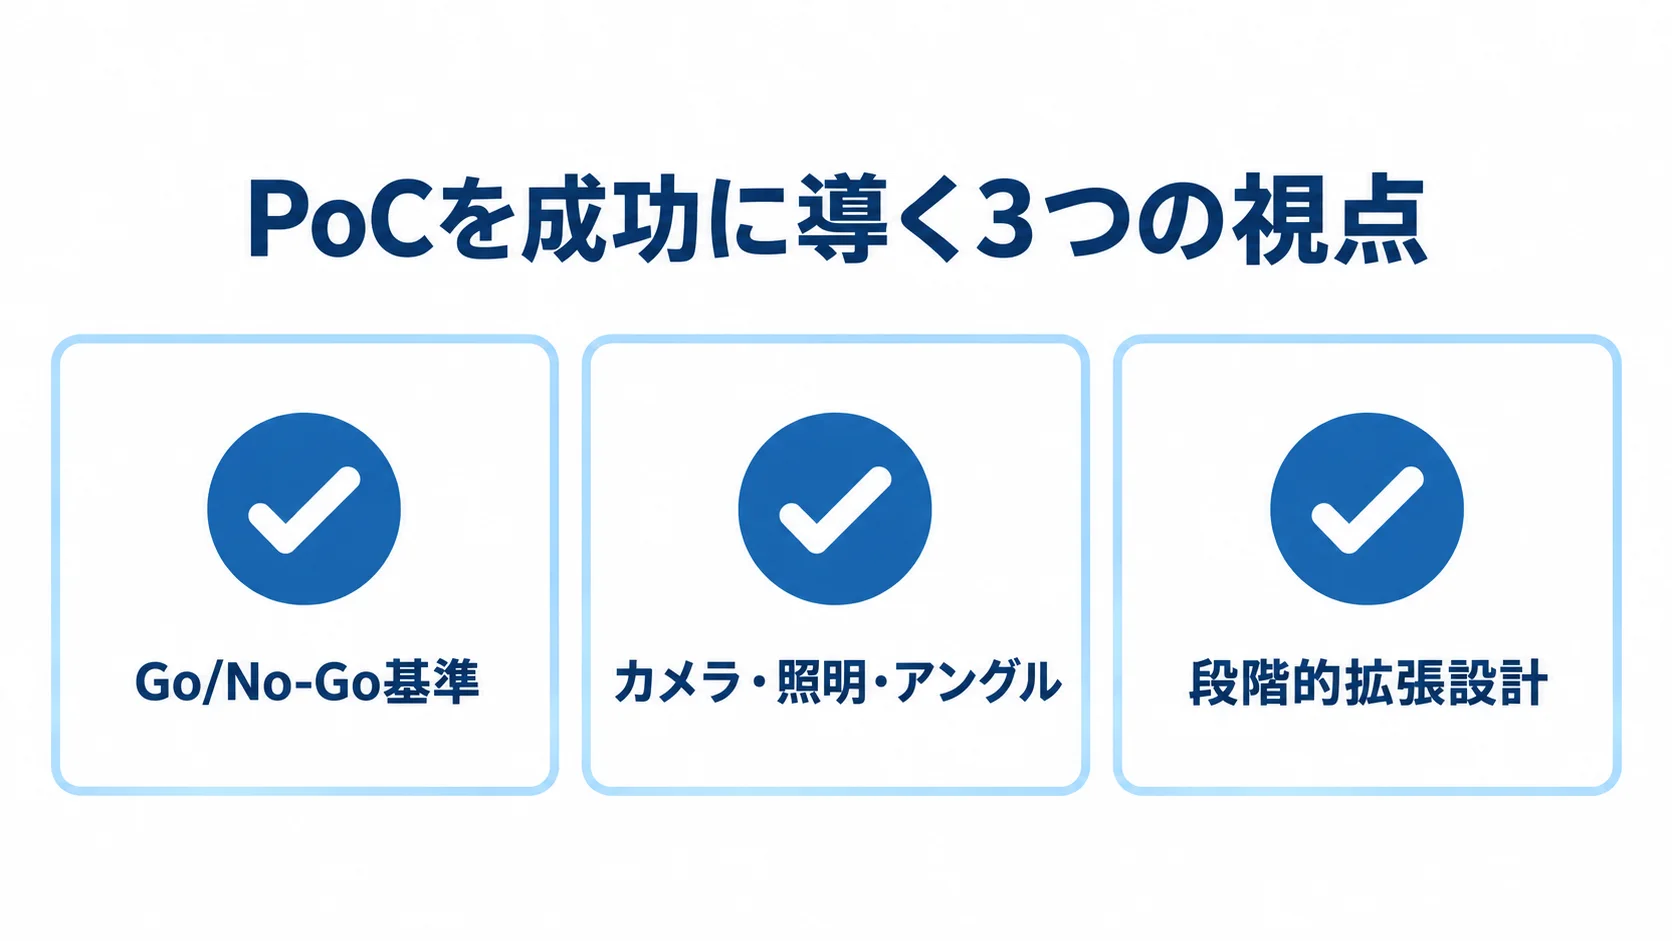
PoCは、結果をどう判断し、次へどう進めるかで成否が分かれます。AI不良検知のPoCを成功させるには、判断基準、撮像環境、段階的な拡張への備えが欠かせません。これらを意識するかどうかで、PoCが次の段階へつながるか、成果が見えないまま立ち消えるかが変わります。
良品学習と見逃し・過検出のGo/No-Go基準
本開発へ進むGo/No-Go基準は、PoCを始める前に定めておきます。AI不良検知では、見逃し率と過検出率の両方で、自社の品質基準や現場の負荷に合うラインを決めます。
- 見逃し:不良を良品と判定する割合で、ゼロに近づけたい指標です。
- 過検出:良品を不良と誤判定する割合で、現場が許容できる水準に収めます。
- 運用前提:AIに100%完全自動判定を求めず、9割台を目安に疑わしい品を選び、最後は人が判定します。
良品学習は不良の見逃しを防ぎやすい反面、わずかな汚れや光の加減で良品を不良と判定する過検出が起きやすい性質があります。見逃しと過検出は、どちらか一方を減らすともう一方が増える関係にあります。
合格ラインと運用前提を先に決めておかないと、精度向上を求めてチューニングを続けるうちに判断できなくなり、PoC死に陥ります。
撮像環境(カメラ・照明)の作り込み
撮像環境は、カメラと照明を作り込んで検証することが勘所です。アルゴリズムに注目するあまり撮像の検証が後回しになりがちですが、画像に欠陥が写らなければAIは判別できないため、撮像環境が精度を左右します。
- 微細な凹凸:金属表面は正面から均一に照らしても見えにくく、斜めから照射するとコントラストが生まれます。
- 光沢部品:反射で白飛びしやすいため、複数カメラを配置して対象を回転させ、死角をなくす工夫が必要です。
- 照射の差分:黒皮鋼材の微細な凹凸欠陥では、2方向から高速で交互に照射し、差分から見えにくい傷だけを抽出した事例があります。
- 全周撮像:光沢のあるめっき加工品では、複数台のカメラで360度を撮像し、死角を解消した事例があります。
PoCでカメラ・照明・アングルを十分に検証しておくことが、本開発の精度を支えます。撮像環境の検証は手戻りが起きやすいため、試行錯誤の時間をあらかじめ予定に含めます。
PoC死を避ける段階的拡張
PoCの成果を本番運用につなぐには、段階的な拡張設計が欠かせません。技術的に成功しても、展開計画が決まっていなければPoC死に陥ることがあります。そのため、PoCの段階から、成功後に何をするかを描いておきます。
- PoCで検証した1工程・1品種を本番運用に乗せます。
- 得られたROIを経営層や現場に示し、次の展開につなげます。
- 手応えを土台に、第2・第3の工程や品種へ横展開します。
自動車部品鋳造メーカーでは、熟練工の判定基準や不良品画像を学習させたモデルを導入しました。この事例では、検査工程の人員が4名から2名へ半減し、客先への不良品流出もゼロになりました。
1つの成功事例は、組織全体の投資判断を後押しします。段階的に進めれば、各段階で投資を回収しながら次へ進めるため、経営層の合意を得る材料にもなります。
全社展開は後回しにして、小さな成功を積み重ねることが、AI不良検知を実運用につなげる道筋です。
まとめ
AI不良検知は、撮像やデータの条件で成否が変わります。そのため、PoCで実現性と有効性を見極めてから本開発へ進みます。
PoCでは検出精度・撮像の実現性・費用対効果を確かめ、範囲を1工程・1製品ラインに絞ります。画像収集、オフライン評価、オンライン現場検証の順に進め、特にタクトタイムや照明変化を実機で確認します。
成功には、見逃し率と過検出率によるGo/No-Go基準、撮像環境の作り込み、段階的な横展開が欠かせません。AIに完全自動判定を求めず、9割台を目安に疑わしい品を選んで人が最終判断するアシスト型にすれば、現実的な合格ラインを設定できます。
PoCは、発注者と開発者が二人三脚で進めるものです。発注者は、学習用画像や限度見本、テスト用ライン枠を用意し、検査基準を判断できる現場担当者を窓口に立てます。
NG判定基準は現場の暗黙知に依存するため、判断者が継続して参加することが、精度評価の前提になります。
PoCで得られるのは、精度の数値に加えて、自社の製品と現場でAI不良検知が機能するかを根拠を持って判断するための材料です。その材料は、数千万円規模になり得る本開発への投資判断にもつながります。
導入を検討する場合は、効果の見えやすい1工程のPoCから始め、手応えを確かめて本開発へ進みます。
▼全体ガイドの記事
・AI不良検知の完全ガイド
▼開発を相談する前に読みたい無料ホワイトペーパー
・AIシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。