
AI生産計画最適化の開発では、モックアップ、プロトタイプ、PoCの順に試作を進めます。自社に合うか、現場で計画どおり動けるかは、実際に動かして初めて判断できます。
導入を検討する方は、PoCの正しい進め方を押さえることで、遠回りに見えても本開発成功への最短ルートを進められます。対象を絞って実データで検証し、KPIで評価してから本開発に進むと、現場で使える計画につながります。
▼全体ガイドの記事
・AI生産計画最適化開発の完全ガイド
AIシステム開発の種類・工程・費用・会社選定までの全体像については、無料ホワイトペーパー「AIシステム開発の完全ガイドブック」で詳しく解説しています。
生産計画最適化におけるPoCの位置づけ
AI生産計画最適化は、需要予測や受注情報をもとに、工程の順序や設備・人員の割当を、段取り替え時間などの制約を踏まえて自動で立案する仕組みです。
PoC(Proof of Concept=概念実証)は、本格開発や導入の前に、限定した範囲でシステムを動かし、効果と運用可能性を確かめる取り組みです。
PoCは機能の確認だけで終わらせず、現場の担当者がシステムを使いこなせるかも見ます。高度なアルゴリズムを使っても、担当者が計画を理解して実行できなければ役に立ちません。そのため、現場受容性の検証もPoCの設計に含めます。
役立つかどうかは、自社の生データや設備、制約のもとで実際に動かしてみると分かります。具体的には、現場の人がマニュアルなしで操作できるか、出力された計画に納得して従えるかを確かめます。こうした視点でPoCを設計すれば、本開発後にシステムが現場で使われない事態を防ぐ第一歩になります。
生産計画最適化でPoCが欠かせない理由
現場ごとに制約条件が大きく違うため、生産計画最適化ではPoCが欠かせません。違いは主に次の点に表れます。
- 生産形態:受注生産か見込み生産か、多品種少量か少品種大量かで、必要なロジックが異なります。
- 計画の細かさ:時間単位か日単位かで、求める仕組みが違ってきます。
- 現場固有の条件:暗黙知に近い制約も、検証の対象に含めます。
汎用システムをそのまま導入すると、見込み生産向けの仕組みでは製番管理ができず、Excelでの二重管理が起きることもあります。こうした食い違いは、自社のデータと制約で動かしてみて初めて見えることがあります。
AIの最適化は、多くの制約を同時に満たす計算を行います。
治具の共有制限や特定の作業者しか扱えない設備といった条件が抜けると、計算上は最適でも、現場では組めない計画が出てきます。
PoCで制約の漏れを早めに洗い出しておくと、本開発の要件を明確にでき、手戻りによる期間や費用の大幅な膨張を防げます。
PoCとプロトタイプ・モックアップの違い
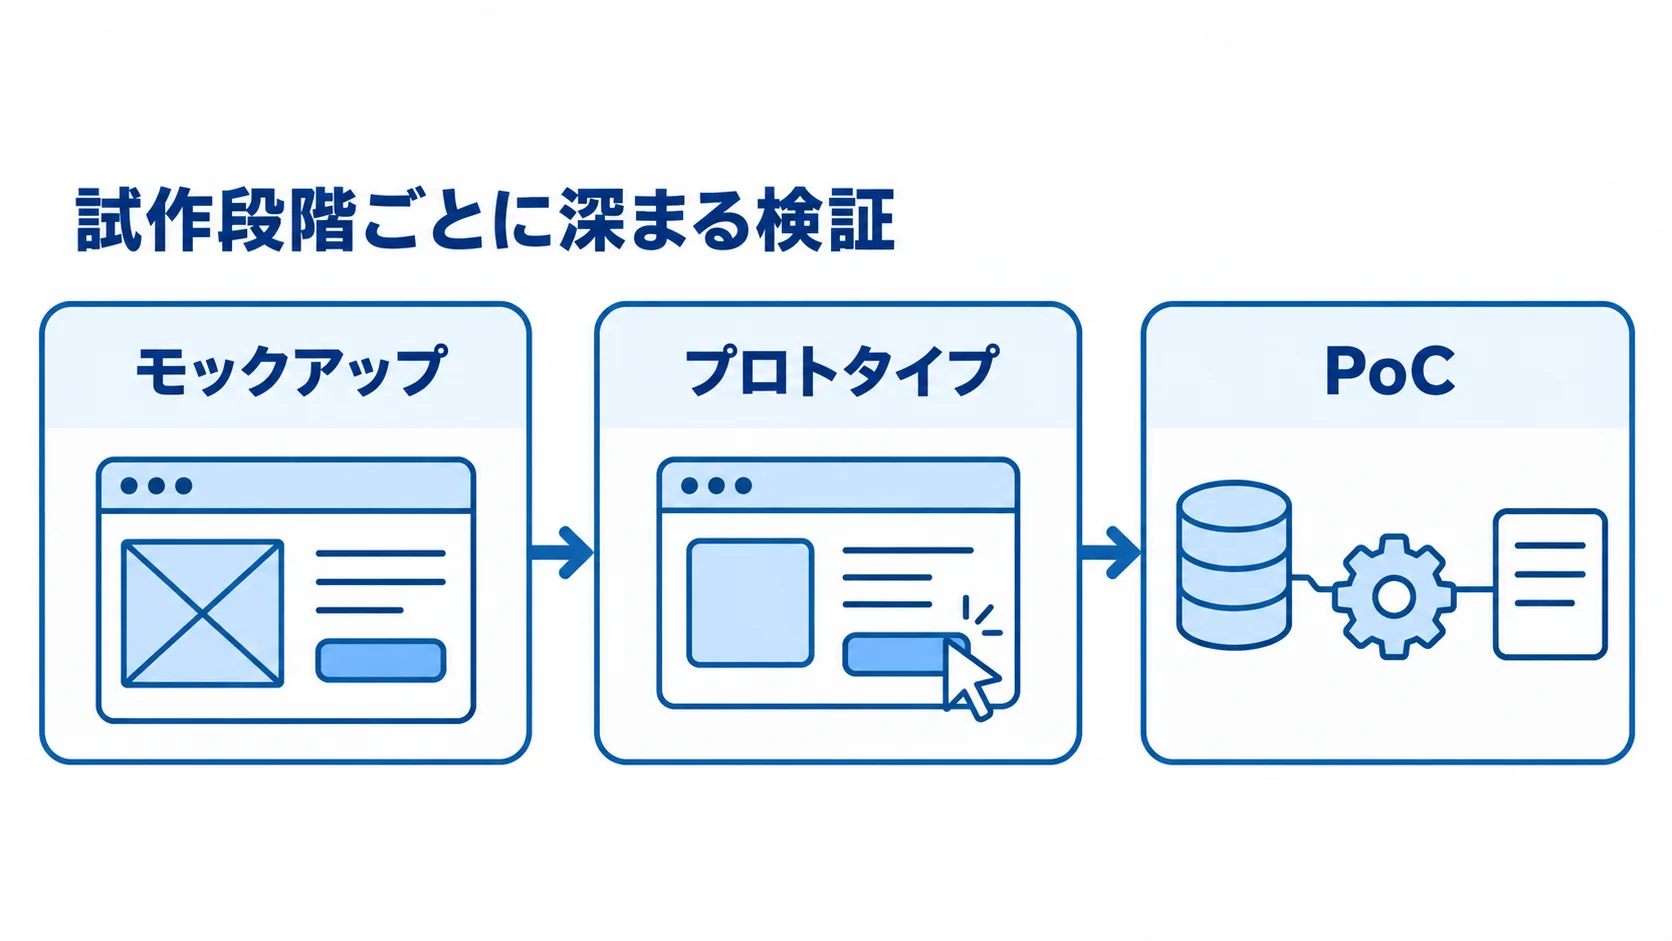
モックアップ、プロトタイプ、PoCは、試作の深さと確かめる内容が異なります。そのため、段階を踏めば、各段階のリスクを抑えながら本開発の要件を固められます。
- モックアップ:動かない画面見本で、レイアウトやガントチャート表示の要望をすり合わせます。
- プロトタイプ:限定データで簡易スケジューリングを動かし、操作感や基本ロジックの妥当性を見ます。
- PoC:実データと現場の制約を使って、効果と実務での運用可能性を測る試作です。
生産計画最適化では、モックアップ、簡易ロジックのプロトタイプ、実データによるPoCの順に進めます。
自社の生産形態に合うかは、実データで検証するPoCの段階で初めて判断できます。
PoCの進め方とスコープ設定
PoCでは、対象範囲(スコープ)をどこまでに絞るかが重要です。広げすぎると検証が終わらず、プロジェクトが停滞します。逆に、適切に絞れば、短期間・低コストで確実に学びを得られます。
スコープを決めたら、実データを使って、現場の業務で確かめるべき点を洗い出します。
1工程×1製品ラインへの絞り込み
PoCは「1工程×1製品ライン」に絞るのが基本です。全工程と全ラインを最初から対象にすると、制約やデータが膨大になり、要件定義が終わらないまま停滞するおそれがあります。
- 最初の対象:課題が大きい、または効果を見込みやすい工程と製品ラインから決めます。
- 実績の収集:絞った範囲で、データの収集と最適化の検証を行います。
- 段階的な拡大:1工程で成功した後、半年〜1年半かけて水平展開や機能拡張に進みます。
範囲を限定すると、必要なデータや制約条件が明確になります。そのため、検証も速く進み、うまくいかない場合にも早い段階で手を打てます。さらに、段階導入で得た内容は本開発にも引き継げます。
狭い範囲で成果を出して現場の信頼を得てから広げる進め方が、結果として全社展開への近道になります。一方で、最初から広げると、要件が発散して検証が頓挫し、経営層の期待が冷めることもあります。このため、PoCではあえて対象を絞る判断が成功を左右します。
生データを使った実機検証のチェックリスト
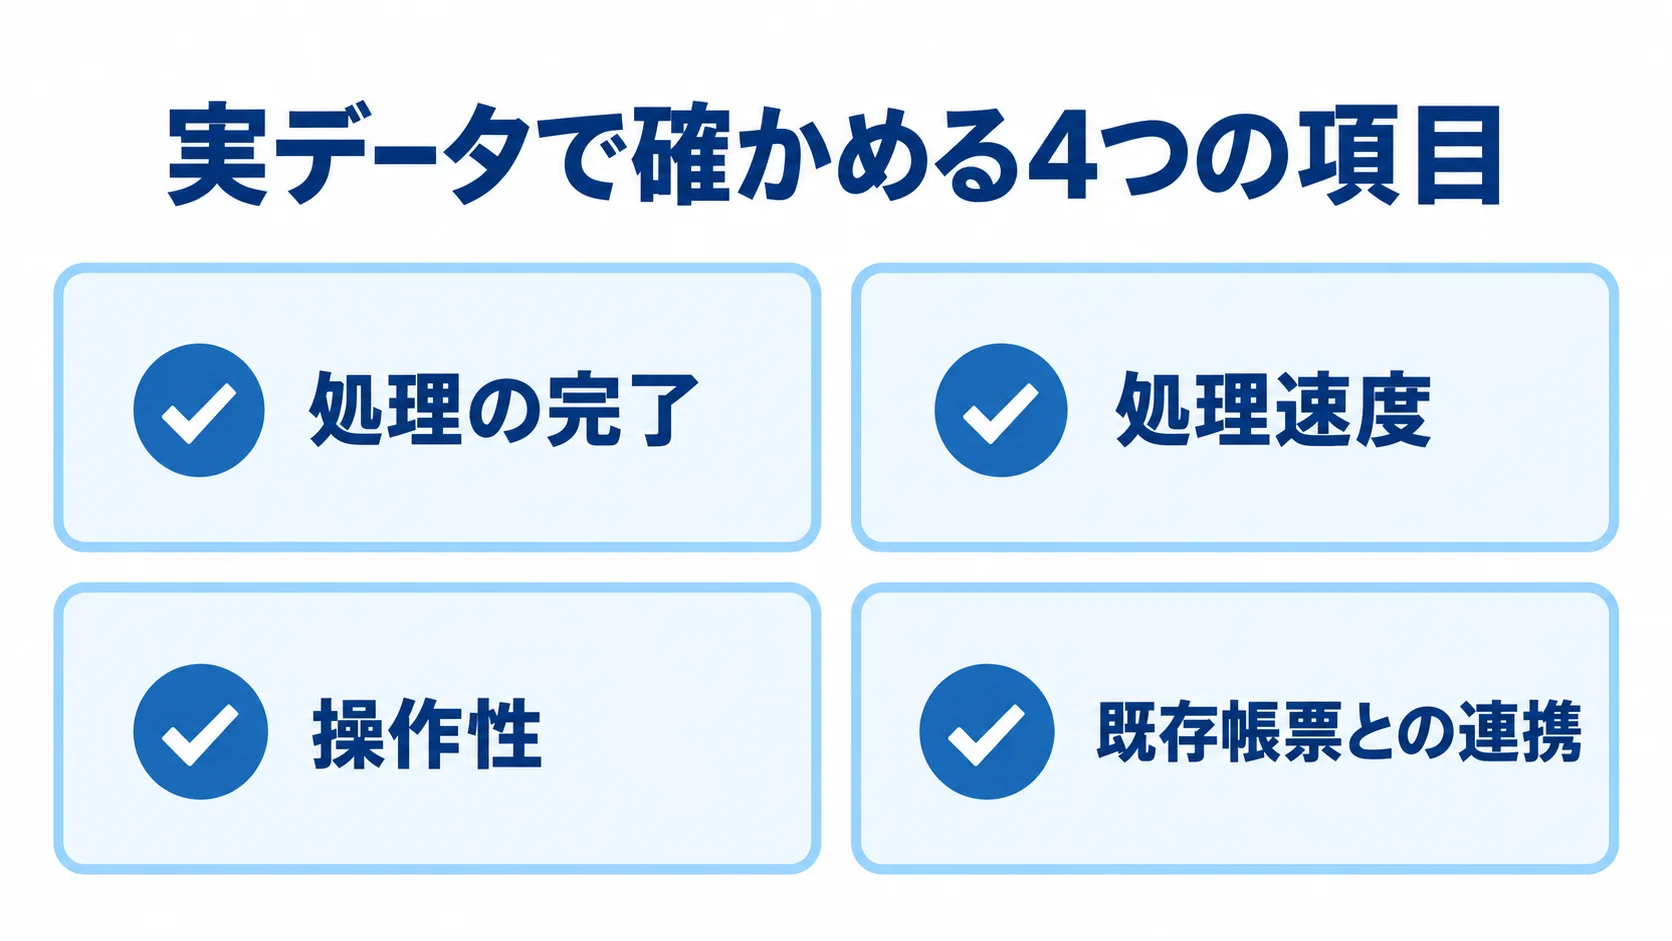
処理が最後まで終わるか、計算が実務の時間に収まるか、現場が使いこなせるか、既存の帳票と無理なくつながるかは、デモやパンフレットでは分かりにくい点です。そこで、実際の業務データでシステムを動かして確かめます。実務で使えるかを見極める確認項目は次の4点です。
- 処理の完了:典型的な受注パターンを入れ、計画が最後まで生成されるかどうか。
- 処理速度:自社の部品点数やデータ量で、計算に現実的でない時間がかからないかどうか。
- 操作性:担当者がマニュアルなしで計画を確認・調整できるかどうか。
- 既存帳票との連携:Excel帳票や図面と連携しても、CSV変換などの手間が生じないこと。
受注パターンには、急な割り込み注文や小ロットの混在など、自社でよくある型を含めます。また、担当者や現場リーダーが計画を直感的に確認・調整できるかは、現場受容性を測る指標になります。
4項目を実データで一つずつ確かめれば、本開発の前に、自社の実務に耐えるシステムかどうかを判断できます。
PoCの期間と費用の目安
PoCの期間と費用は、対象システムの規模や検証の深さで変わります。そのため、規模ごとの目安と費用を抑える工夫を押さえ、先行投資と本開発の手戻りリスクを比べて計画を組みます。
規模別のPoC期間
検証の規模によって、数か月かける本格的なPoCから、数週間のパッケージテストまで期間に幅があります。
- 中堅〜大規模向けMESなど:本格的な生産計画最適化システムのPoCは、おおむね数か月単位です。
- 中小企業向けパッケージ製品:実データでのテスト運用は、2〜4週間程度で実施するケースもあります。
中堅〜大規模向けの検証は、データ収集の準備、最適化ロジックの構築、実データでの効果測定という段階を踏むため、期間を要します。一方で、既製品を自社データで試す場合は、ゼロから仕組みを作らずに使用感を確かめられます。
対象システムの規模と検証の深さを踏まえて、現実的な日程を組みます。検証を浅くすると、本開発の後に問題が見つかり、かえって時間がかかります。そのため、必要な確認は省かずに行います。
費用の目安と内製化によるコスト削減
PoCの費用は、対象範囲と外部委託の度合いによって変わります。検証作業の一部を自社で担う内製化も、費用を抑える方法の一つです。
- 金額の目安:現場テストや実データ検証を自社主導で行うと、30万〜80万円程度を削減できるケースがあります。
- 定着につなげる:検証に加わることで担当者の理解が深まり、現場の当事者意識も高まります。
- 役割分担:自社のリソースを踏まえ、自社で担う範囲とベンダーに任せる範囲を分けます。
データ準備とテスト運用を自社の担当者が担えば、ベンダー側の作業工数を減らせます。さらに、システムを自分たちで選んだものとして捉えられる効果もあります。ただし、内製化には自社側にある程度の推進体制と時間の余裕が必要です。
PoCの段階から自社の関与を高めておけば、本開発の成功と定着にもつながります。
Go/No-Go判断のためのKPI設定
本開発へ進むのか(Go)、見送るのか(No-Go)を決めるには、PoCの成果を測るKPI(評価指標)が必要です。基準が曖昧なままだと結果を評価できず、投資の判断が主観に流れてしまいます。
生産計画最適化で用いる評価指標
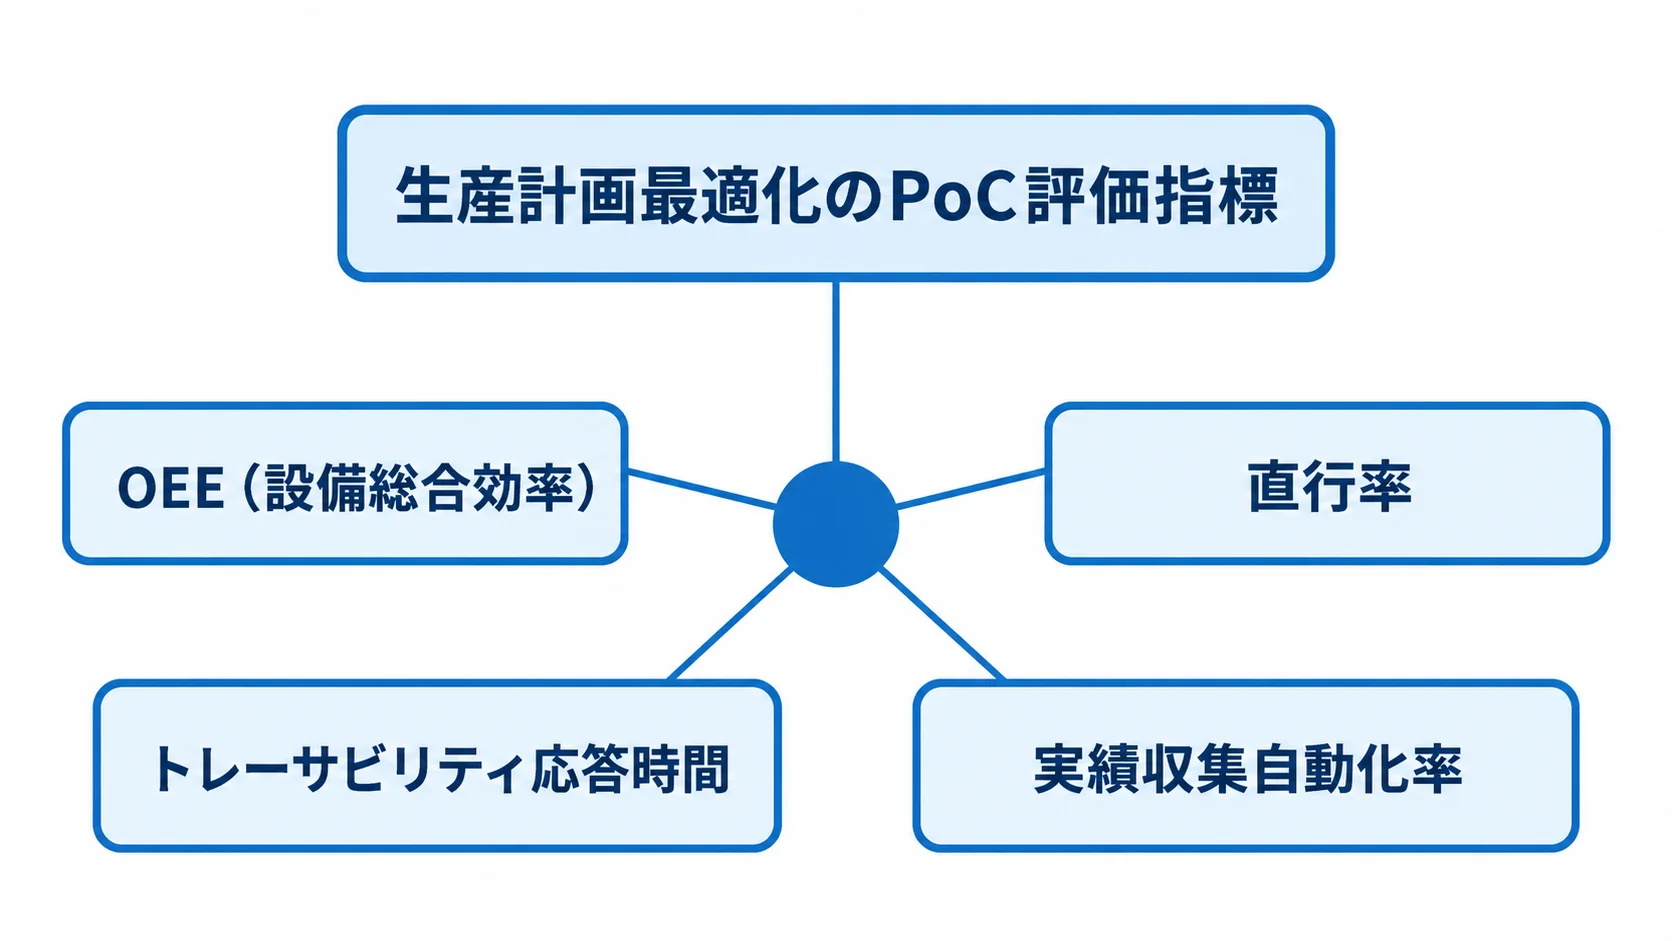
生産計画最適化のPoCで用いる代表的なKPIは、主に設備の効率や品質に関わるものです。追跡性や現場の負荷を見る指標もあります。自社が重視する課題に応じて選びます。
- OEE(設備総合効率):稼働率×性能×良品率で表す設備稼働の総合指標。
- 直行率:工程を手戻りなく通過した製品の割合。
- トレーサビリティ応答時間:不具合時に原因ロットを特定するまでの時間。
- 実績収集自動化率:人手記録から自動収集へ切り替えた工程の割合。
設備の待ち時間や段取り替えのロスが減れば、OEEの改善が見込めます。
無理のない計画は直行率の向上につながり、生産実績のデータ化は、トレーサビリティ応答時間の短縮に役立ちます。
実績収集自動化率は、現場の入力負荷を測る指標です。また、納期遵守、設備効率、現場負荷などの課題に合わせて、複数のKPIを組み合わせると、効果を多面的に把握できます。
ベースライン測定と段階的な目標設定
目標は、まずPoCで現状(ベースライン)を測り、そこから段階的に決めます。現状が分からないと、改善幅を客観的に評価できません。
- 現状を測る:導入前の設備総合効率や納期遵守率を数値化します。
- 目標の設定:設備稼働率を数%上げる、段取り替え回数を一定割合減らすなど、現実的な水準を決めます。
- 効果の見積もり:計画立案の作業時間や、段取り替えの削減で生まれる生産能力を、金額で示します。
設定した目標は、PoCの期間内に達成度を測ります。
経営層に効果を説明したり、本開発の稟議を通したりするには、KPIの改善を投資対効果(ROI)で示す方法が有効です。
どの指標がどれだけ改善し、金額にするとどの程度の価値になるかを明らかにします。
ベースラインと比べることで、Go/No-Goを客観的かつ迅速に判断できます。
PoCでよくある失敗パターンと回避策
PoCは設計を誤ると、時間と費用をかけても判断材料が得られないことがあります。生産計画最適化で起こりやすい失敗と、その回避策を順に見ていきます。
対象範囲の絞り込み不足と設備データの壁
最も多い失敗は、対象工程の絞り込み不足です。このほか、設備データの取り込みが難航することにも注意が必要です。
- 対象の限定:1工程・1製品ラインに絞り、最初の3か月は入力の定着に集中します。
- 接続方式の調査:計画の段階で設備との接続方式を確かめ、必要な接続設計を行います。
- 取得しやすい設備からの着手:データを集めやすい設備や工程で成功体験を積み、難しい設備は後の段階で対応します。
範囲を広げすぎると、要件定義が終わらず、プロジェクトが停滞して混乱します。
設備データの取り込みでは、老朽設備や複数ベンダーの機械が混在するラインで、信号取得や通信プロトコルの整備に想定以上の工数がかかり、遅延するケースがあります。
実績データを取得できなければ、検証を始められません。そのため、接続設計にはエッジゲートウェイやIoTセンサーの追加も含めます。
現場を無視したトップダウン選定による形骸化
現場を外したトップダウン選定を避けるため、PoCでは技術面と現場受容性の両方を確かめます。
- 現場のキーパーソンを参加させる:選定やトライアルから、計画担当者や現場リーダーを巻き込みます。
- 実務での操作:計画が実際に組めるか、画面が使いやすいかを見ます。
- 現場での受容性:技術性能だけでなく、現場が使い続けられるかも判断材料に含めます。
経営層や情報システム部門だけで、見た目や機能の豊富さを基準に選ぶと、現場から「前のExcelの方が早かった」と反発されることがあります。
生産計画最適化は、現場が実績を入力し、出力された計画に従って初めて機能します。使われなければ、高度なアルゴリズムも生かせません。
現場で入力が滞るとデータが蓄積されず、システムが形骸化するおそれがあります。そこで、現場が計画や画面に納得しながら進めれば、本開発の後も定着が進みます。
現場が自分たちで選んだシステムだと感じられることが、形骸化を防ぐ決め手になります。
まとめ
AI生産計画最適化のPoC・プロトタイプ・モックアップ開発は、位置づけと進め方を押さえておくと、本開発に進むかどうかを判断しやすくなります。
Go/No-Go判断のKPI設定に加えて、よくある失敗パターンと回避策も取り上げました。
生産計画最適化のPoCでは、機能に加えて現場受容性を、実データと制約条件で確かめます。対象は1工程×1製品ラインに絞り、受注処理、計算速度、操作性、帳票連携の4項目を実データで見ます。
期間は、中堅〜大規模のMESで数か月、中小向けパッケージの検証で2〜4週間が目安です。また、内製化によって30万〜80万円程度を削減できるケースもあります。
Go/No-Go判断では、OEEや直行率などのKPIをベースラインと比べ、段階的な目標とROIで評価します。
範囲を絞り、設備データの壁を早めに見極め、トップダウン選定を避けて現場を巻き込みながらPoCを丁寧に進めることが、本開発の成功と定着への最短ルートです。
PoCの相談では、複数の開発会社に自社の生産形態と検証したい工程を提示することから始める方法があります。
▼全体ガイドの記事
・AI生産計画最適化開発の完全ガイド
▼開発を相談する前に読みたい無料ホワイトペーパー
・AIシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。