
工場コンサルのPoCは、本格導入の判断材料を得るため、IT・OT・人を実環境で検証する投資判断の工程です。モックアップ、プロトタイプ、PoC・パイロット導入の順に進みます。
現場改善コンサルの試行導入より対象が広く、経営・工場・現場の判断をそろえる役割を持ちます。全体像は以下の記事で確認できます。
▼全体ガイドの記事
・工場コンサルの完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
工場コンサルにおけるPoC・プロトタイプ・モックアップの意味
工場コンサルのPoCを理解するうえで最初に押さえたいのは、特定の生産ラインの改善提案を試すことではなく、工場全体への本格投資を判断するための経営レベルの実証実験だという点です。
現場改善コンサルの試行導入は、改善提案の運用ルールや表彰制度を一つの部署で試す、範囲の狭い検証で完結します。これに対し、工場コンサルのPoCは、生産管理システムやIoTセンサーを実際に稼働させ、効果を定量的に検証する工程です。
その検証は、老朽化した工作機械や、粉塵・油・振動・電磁ノイズ・分厚い壁といった工場特有の環境の中で行われます。単なるソフトウェアのデモとは異なり、実際の製造ロットを流しながら、システムが止まらないか、作業員が新しい業務フローをこなせるかまで確かめます。
そのため発注側は、PoCを安く手早く済ませるものとは考えず、ハードウェアの調達や配線工事を伴い、相応の予算と期間が要る本格投資の縮図として捉える必要があります。加えて、対象ラインを選ぶ段階で、経営陣・工場長・現場責任者の三者が「何を確認できたら本格投資に進むか」を共有しておくことも欠かせません。
この共有がないまま検証だけが進むと、良好な結果が出ても社内の意思決定が進まないという事態を招きます。
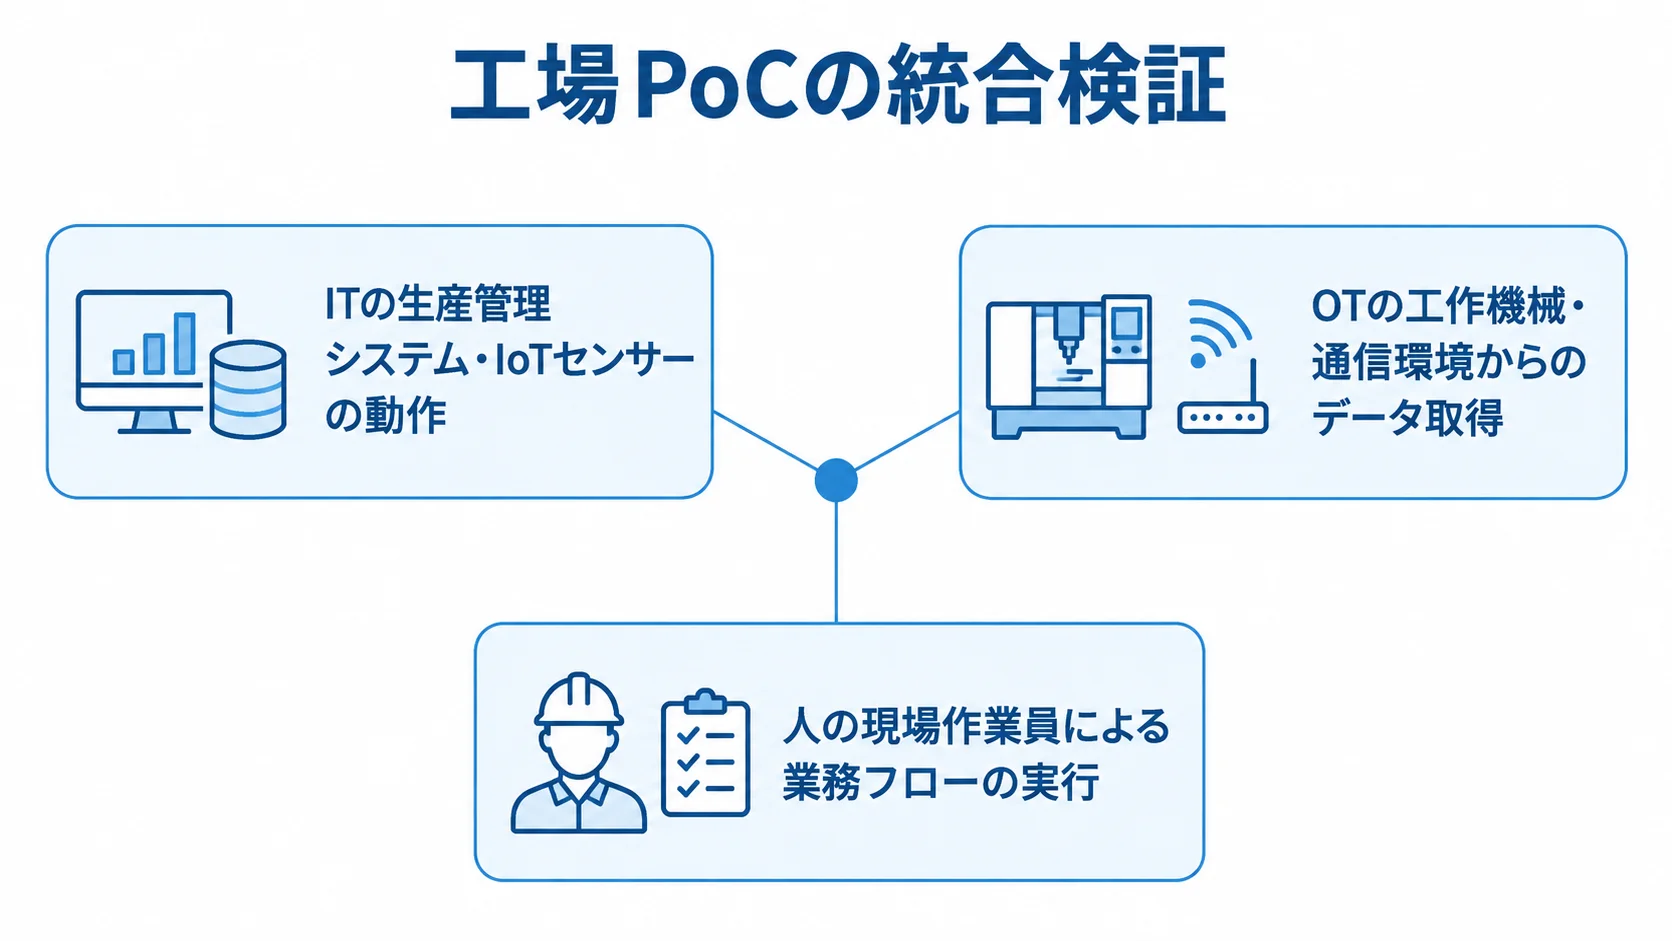
- IT:生産管理システムやIoTセンサーの動作
- OT:工作機械や通信環境からのデータ取得
- 人:現場の作業員による新しい業務フローの実行
IT・OT・人の3要素を統合検証するという位置づけ
工場コンサルのPoCの最大の特徴は、IT、OT(物理的な機械・制御技術)、現場の作業員(人)の3要素を同時に統合して検証する点です。ITだけなら、クラウド環境で動作を確認すれば済みます。一方、工場では「20年前の古い工作機械からデータを正しく取得できるか」というOTの検証と、「手袋をしたままタブレットを操作できるか」という人の検証を、同時に行う必要があります。
どちらか一つを見落とすと、PoCは想定どおりの結果を出せず、経営陣への説得材料も得られないまま終わります。システムの機能に問題がなくても、現場の温度差や通信環境への配慮不足でPoCが頓挫する例は少なくありません。優れた工場コンサルタントほど、初回訪問で会議室の説明を聞くだけでなく、ヘルメットを被って現場を歩き、作業員に直接話を聞く時間を確保する傾向があります。
工場コンサルでは、リスクの高い要素から順に検証を積み重ねる3段階の進め方が一般的です。その3段階は、モックアップ(画面や業務フローの卓上検証)、プロトタイプ(ITとOTの技術検証)、PoC・パイロット導入(特定ラインでの実証実験)です。また、工場コンサルタントには、技術力だけでなく現場の実情を丁寧にヒアリングする姿勢が強く求められます。
モックアップ・プロトタイプの進め方
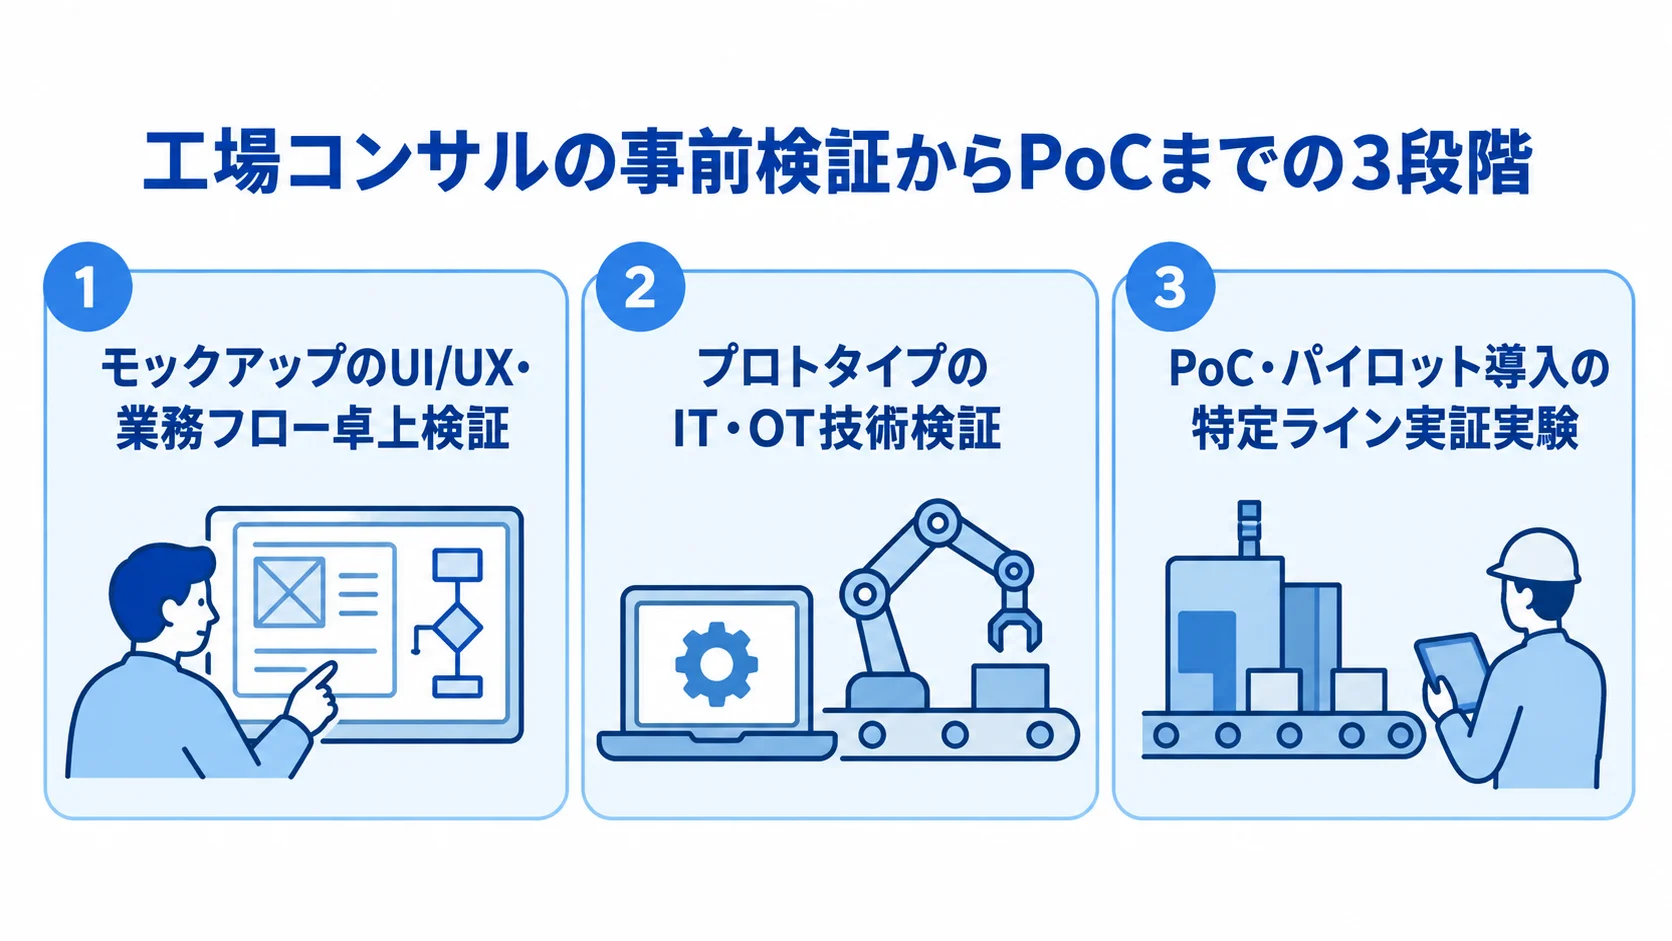
工場コンサルの事前検証は、リスクの低い工程から順番に進めることで、後戻りのコストを最小限に抑える設計になっています。
まずは画面や業務フローの卓上検証から始め、次に技術的な実現可能性を部分的に検証し、最後に実際の現場で試験導入するのが標準的な流れです。
モックアップ(UI/UXと業務フローの卓上検証)
最初のステップであるモックアップでは、生産管理システムの入力画面やダッシュボードのデザインを、紙やプロトタイプツールで現場のリーダーに見せ、実際の使用感を確認します。紙芝居のような簡易な試作でも十分なフィードバックを得られることが多いため、高機能なデジタルツールを使わず、初期のコストを抑えるのが実務上の工夫です。
ここで検証するのは機能の正しさより、「手袋をしたままでもボタンが押せるか」「油で汚れた手でタブレットを触れるか」「立ったまま片手で操作できるか」といった現場特有の使いやすさです。オフィス向けのシステムでは見落とされがちなこの点が、工場では定着の成否を分けます。
モックアップ検証には約1〜2ヶ月を要し、この間にセンサーの選定、テスト機の調達、ネットワーク環境の構築の準備も並行して進めます。現場のリーダーやベテラン作業員から率直な意見を集めておくことが、後続のプロトタイプ・PoC段階での手戻りを大幅に減らすポイントです。
プロトタイプ(ITとOTの技術検証)
次のステップのプロトタイプでは、本格的なシステム開発の前に、特定の技術課題をクリアできるかを部分的に検証します。具体的には、「20年前の古い工作機械(PLC)から稼働データを後付けのIoTセンサーで正しく取得・送信できるか」を確かめます。さらに、「電磁ノイズの強い環境でもWi-Fi通信が途切れないか」「分厚いコンクリート壁を挟んでも安定して通信できるか」を実証します。
この段階で技術的な不確実性を洗い出しておくと、後続のPoC・パイロット導入で想定外のトラブルに遭うリスクを大幅に減らせます。プロトタイプ検証はモックアップと合わせて約1〜2ヶ月程度で進めるのが一般的で、この期間にセンサーやゲートウェイの選定・調達を並行して終えておくと、次のPoCを円滑に始められます。
既存設備の通信規格が古いと、変換ゲートウェイの選定に想定以上の時間がかかることがあるため、余裕を持った期間設定が望ましいといえます。保守切れの機械が含まれる場合は、非接触計測など制御盤に手を加えない代替手段を検討します。設備を止めずにデータを取得する方法を早めに見極めておくと、生産への影響を抑えながら検証を進められます。
PoC・パイロット導入の進め方と期間・費用
モックアップとプロトタイプでリスクの高い要素を解消したら、いよいよ実際の現場でPoC・パイロット導入に進みます。
この段階では、工場内の「特定の1ライン」や「1つの製造セル」をモデルエリアに指定し、新しいシステム、センサー、タブレット端末を実際に導入します。
現場の作業員には、新しい業務フロー(入力作業など)を実業務の中で行ってもらいます。そのうえで、システムが止まらないか、目標としたKPI(タクトタイム短縮、不良率低減、在庫削減など)に効果が出ているかを定量的に実証します。
複雑な工程やトラブルの多いラインは避け、比較的安定した稼働実績があり現場の協力を得やすいラインを選ぶことが、PoCを成功に導く実務上のセオリーとされています。
期間の目安
PoC(特定ラインでの試験導入)には約3〜6ヶ月を要します。物理的な設備の設置や配線工事を伴うため、オフィス向けITシステムのPoCより長くなるのが、工場コンサル特有の特徴です。システムのセットアップ後には、作業員のトレーニングや、実際の製造ロットでのデータ収集・分析の期間も必要になります。
モックアップ・プロトタイプ検証の約1〜2ヶ月と合わせると、全体で約4〜8ヶ月がPoC工程全体の標準的な期間感です。この期間は、生産計画や繁忙期・閑散期によっても左右されるため、繁忙期を避けて余裕のある時期に設定すると、スケジュールを安定させやすくなります。
また、季節による温湿度の変化がセンサーに影響することもあるため、可能なら複数の季節をまたいでデータを集めると確度が高まります。PoC期間中は、既存の生産ラインと並行して新システムを稼働させる「並走運用」が一般的です。不具合時にすぐ従来の運用へ戻せる体制を整えておけば、現場の混乱や生産停止のリスクを抑えられます。
費用感
工場コンサルのPoCは、ソフトウェアに加えてハードウェアの調達も必要なため、比較的高額になります。コンサルタントやエンジニアが数ヶ月伴走する人件費は、約500万〜1,500万円程度(月額150万〜300万円×数名×期間)が目安です。経営陣に予算の承認を得る際は、PoC自体が本格投資の縮図であり、相応の投資対効果を検証する工程だと丁寧に説明しておく必要があります。
テスト用のIoTセンサー、エッジサーバー、タブレット端末、SaaSのテストライセンス、配線等の通信工事には、実費で数百万円程度がかかります。合計すると1,000万〜3,000万円規模になることが多く、PoC単体でも十分な予算確保が必要です。この金額は、現場改善コンサルの試行導入(数百万円規模で収まることが多い)を大きく上回るケースがほとんどです。
PoCの結果次第では本格導入にならないこともあるため、テスト機器はレンタルで調達し、本格導入の判断後に正式購入する企業も増えています。また、中小企業のIoT導入などを対象とする国や自治体の補助制度を使えば、実費の一部を軽減できる場合もあります。コンサルタントに補助金活用の知見があるかどうかも、パートナー選定の判断材料のひとつです。
成功のポイントと落とし穴
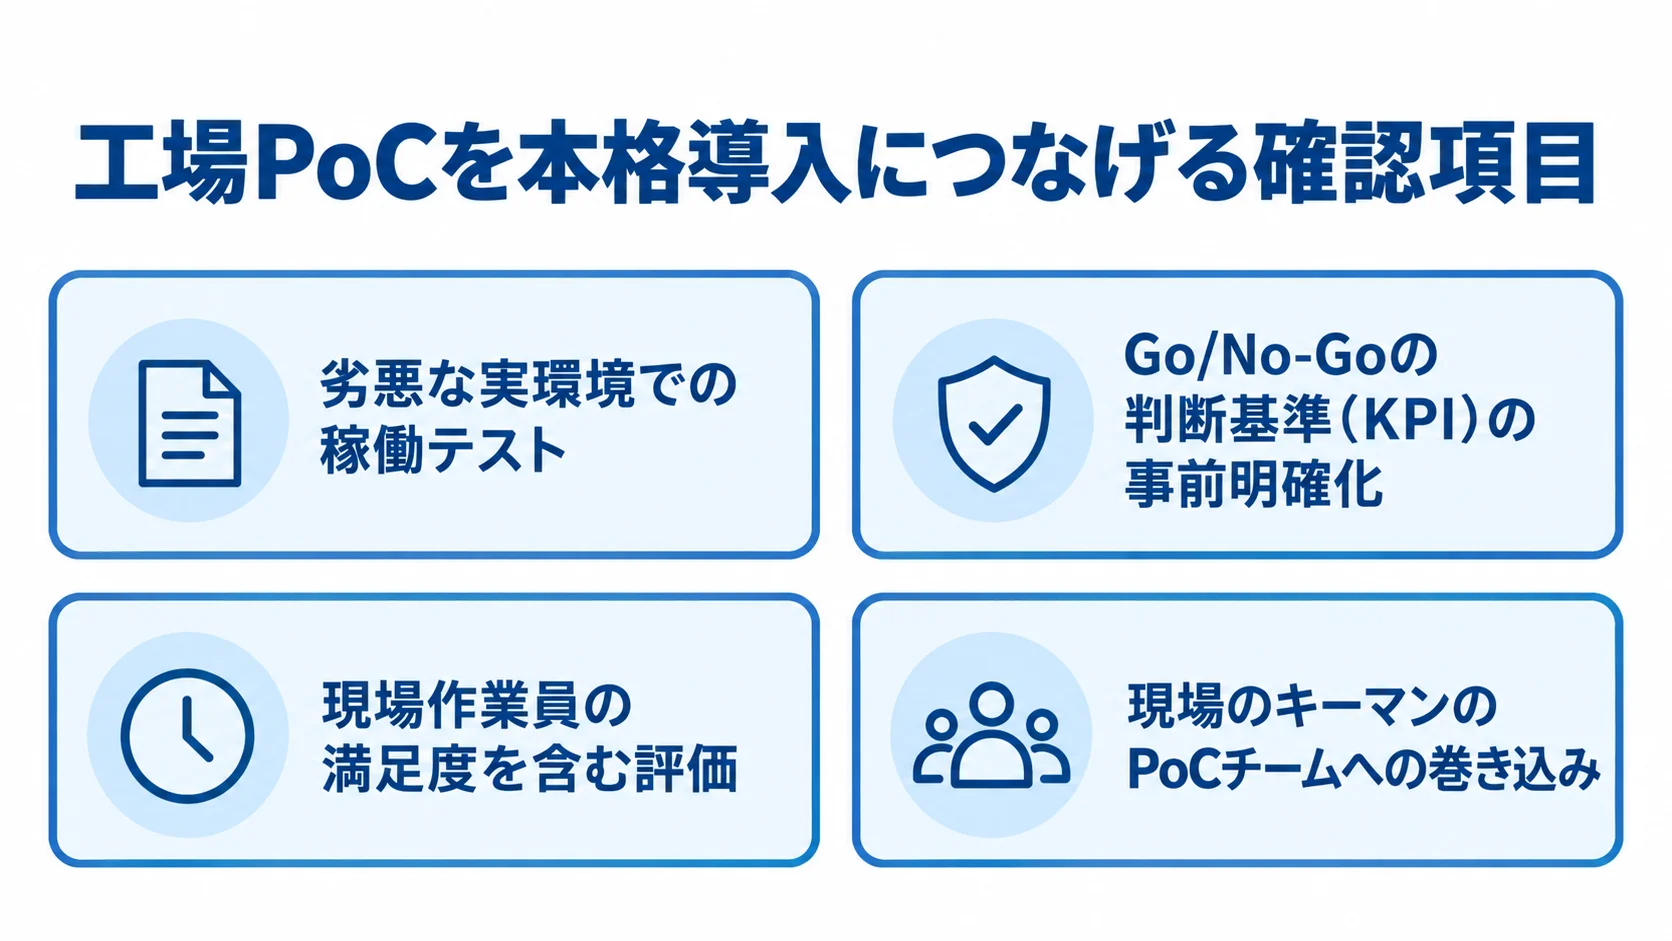
工場でのPoCを本番導入(全ライン展開)へつなげるには、押さえておきたい点がいくつかあります。
逆に、これらを軽視すると、多くの企業がPoCから先に進めない「PoC死」と呼ばれる状態に陥ります。
「劣悪な実環境」でのテストとKPI基準の明確化
ひとつ目の落とし穴は、「劣悪な実環境」でテストすることを軽視してしまう点です。クリーンな会議室で動いたシステムも、粉塵や油、振動、分厚い壁のある工場に置くと、通信エラーや故障を起こす「物理環境の罠」が頻発します。そのため、プロトタイプやPoCは、最も過酷な実際の現場で稼働テストを行う必要があります。
もうひとつのポイントは、Go/No-Goの判断基準(KPI)を事前に明確化することです。「とりあえずデータを取ってみよう」で始めると、膨大なデータが集まっても次に何を判断すべきか分からない「PoC死」に陥ります。「特定ラインの歩留まりが何%向上したら」「入力時間が1日何分削減できたら」全工場へ本格展開する、という経営陣の投資判断基準(ROI)を、PoC開始前に合意しておくことが絶対条件です。
この基準があいまいだと、良くても悪くても次の行動につながらず、時間だけが過ぎます。KPIは、歩留まり率やタクトタイムなどの定量指標だけに頼らず、現場作業員の満足度も含めて評価します。たとえば、数値上は効果が出ていても、現場の負担で離職リスクが高まっていれば、本格展開後に想定外の問題を招きかねません。経営陣への報告にも、定量指標と現場の声を盛り込み、Go/No-Goを多角的に判断します。
現場の「キーマン」のPoCチームへの巻き込み
3つ目のポイントは、現場の「キーマン」をPoCチームに巻き込む、チェンジマネジメントの視点です。システム開発の「ユーザー巻き込み型開発」を、工場の現場に応用したものと捉えられます。外部や情報システム部だけで作って現場に押し付けると、ベテラン作業員から「入力が面倒」「昔の方が早い」と強い抵抗を受け、PoCが失敗に終わります。
対象ラインで最も影響力のある職長やエース級の作業員を最初からメンバーに入れ、「自分たちが作ったシステムだ」と思ってもらうことが、現場定着の最大の鍵になります。パイロットラインの成果(残業時間の削減や不良率の改善など)を社内報や経営会議で共有し、他の部署やラインからの引き合い(Pull)を作ることも、見落とされがちな成功要因です。
さらに、PoCの結果が期待どおりに出なかった場合に備えて、対応方針をあらかじめ決めておくことも欠かせません。原因を、技術的な限界、対象ラインの選定ミス、現場への説明不足に切り分けると、再検証か構想の見直しかを判断でき、PoCの失敗を次の投資判断に活かせます。
まとめ
ここまで、工場コンサルにおけるPoC・プロトタイプ・モックアップ開発について、3段階の進め方、期間・費用感、成功のポイントと落とし穴を解説しました。
工場コンサルのPoCは、新しいシステムの動作を確かめるだけの工程ではなく、経営陣・工場長・現場責任者・システムベンダーが判断材料を共有し、次の投資判断を下すための共同作業です。
現場改善コンサルの試行導入とは異なり、IT・OT・人の3要素を統合して検証する必要があります。そのため期間は約4〜8ヶ月、費用は1,000万〜3,000万円規模と、相応の投資が必要になります。
「劣悪な実環境」でのテスト、判断基準の事前明確化、現場のキーマンを巻き込むチェンジマネジメントという3つを押さえることが、PoC死を防ぎ、全工場への本格展開へつなげる近道です。
工場コンサルのPoCは、安く手早く済ませるものではなく、本格投資の意思決定を裏付ける経営レベルの実証実験として捉えます。相応の予算と期間、現場を巻き込む進め方を用意しておくことが望ましいといえます。
特に、モックアップ・プロトタイプという事前検証を省かず丁寧に積み重ねることは、PoC・パイロット導入でのトラブルを減らし、全体の期間短縮にもつながります。
工場コンサルのPoCを検討する方は、まず対象ラインや工程の現状を整理し、複数のコンサルティング会社に相談して、進め方や費用感、Go/No-Goの判断基準をすり合わせることから始めるとよいでしょう。
小さな1つの成功事例を丁寧に作り上げることが、工場全体を巻き込む大きな変革への確実な一歩になります。
▼全体ガイドの記事
・工場コンサルの完全ガイド
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。