
MES移行とは、稼働中の生産実績や品質検査、トレーサビリティ情報を新MESへ安全に移す作業で、設備との接続も対象になります。データの整合性確保、PLC接続の切替、リハーサルとロールバック設計を順に進め、生産停止とトレーサビリティ欠損を抑えます。
▼全体ガイドの記事
・MES移行の完全ガイド
レガシーシステム刷新の種類・工程・費用・会社選定までの全体像については、無料ホワイトペーパー「レガシーシステム刷新の完全ガイドブック」で詳しく解説しています。
MES移行の全体像と特徴
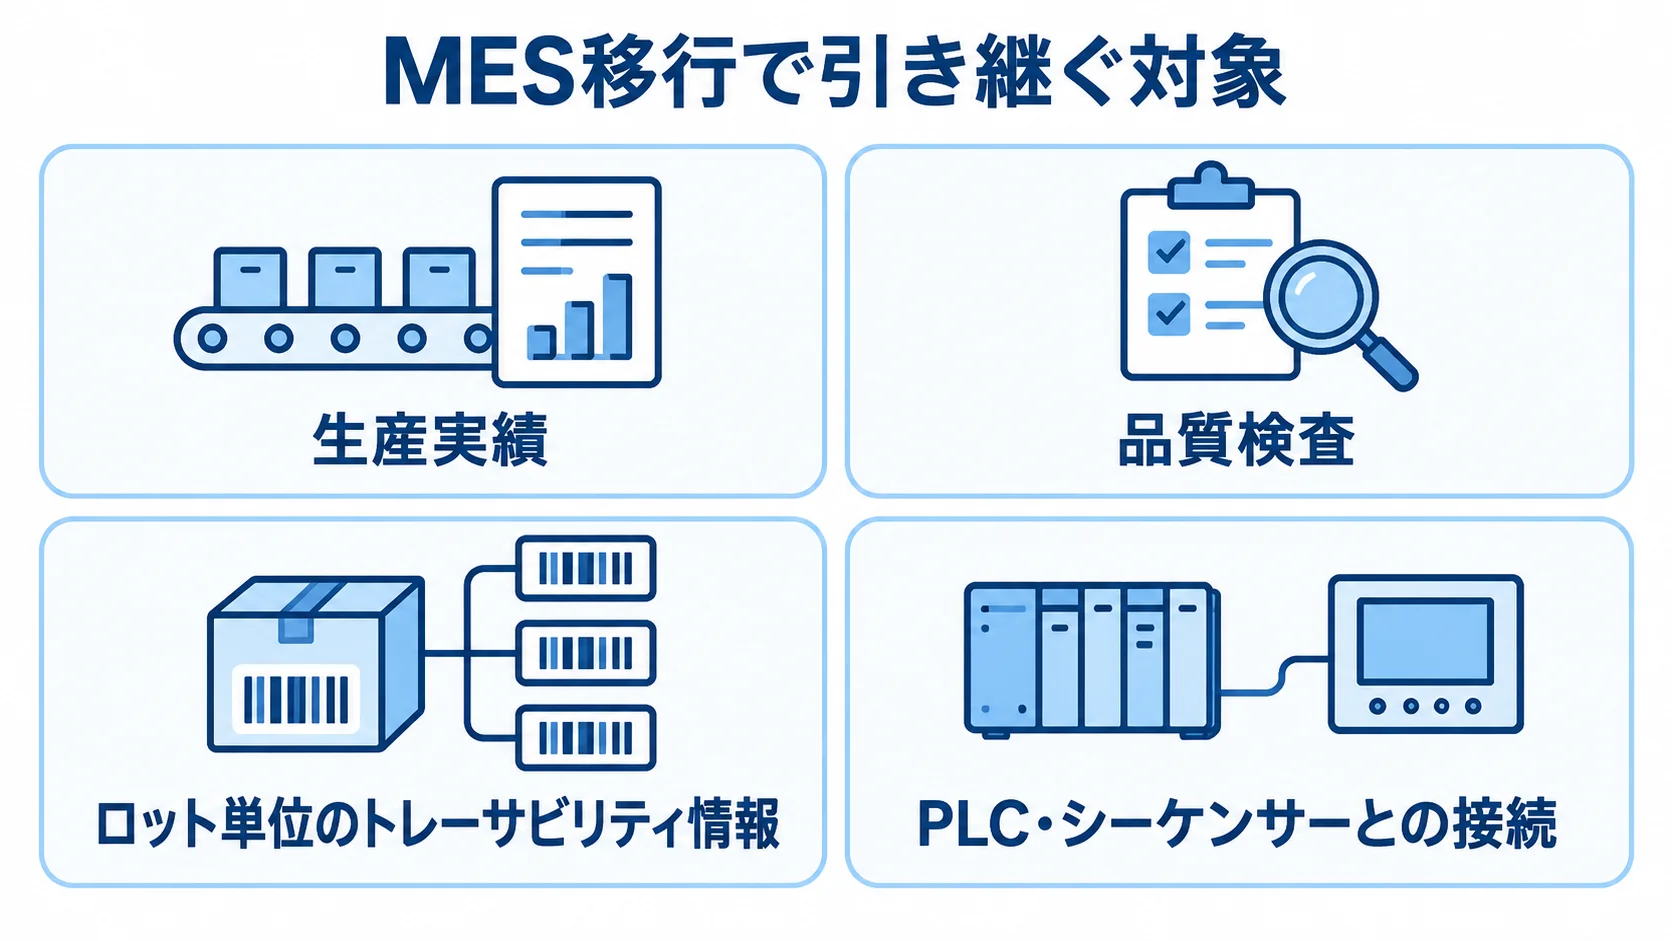
MES移行は、稼働中の生産実績や品質検査、ロット単位のトレーサビリティ情報を安全に移す実行フェーズです。新MESの機能や画面を評価する段階とは別に、PLC・シーケンサーなど設備との接続も対象に含まれます。
旧システムのロット番号・製造履歴・検査結果は、新システムのデータ構造に合わせて変換します。そのうえで、ラインを止めない方法を取るか、止めるなら停止時間を最小限にして切り替えます。
「何を変えるか」ではなく「どう移すか」を扱う実行フェーズ
導入の検討では、生産実行管理の機能や画面の使いやすさ、他システムとの連携範囲に注目が集まりがちです。一方で、選定や仕様合意のあとには、稼働中のデータと設備接続を引き継ぐ工程が必要になります。
MES移行は、決めた内容を安全に実行し、現場が混乱なく使い始められる状態をつくる工程です。新MESの機能が優れていても、移行時のデータ不整合やPLC接続の失敗があれば、現場の評価が下がることがあります。
移行の失敗は、製造停止やトレーサビリティの欠損につながるおそれがあります。そのため、製品選定と同じか、それ以上の重みをかけて、移行を設計し実行する必要があります。
生産実績・品質・トレーサビリティデータの整合性とPLC接続の切替
移行では、データ同士の関係性を保ちながら、設備との接続も安全に切り替える必要があります。
- 対象データ:品目マスタの転記にとどまらず、ロットと製品、検査結果とロットの親子関係まで引き継ぎます。
- 整合性:件数が合っていても、ロット・製造履歴・検査結果の紐付けが崩れていれば、リコール時に追跡できなくなります。
- データ設計:業務ルールに沿って値の意味を読み取り、新システムのロット・検査・工程ステータスの体系へ対応づける作業です。
- 設備接続:ミリ秒〜秒単位で動くPLC・シーケンサーを、システム切替に合わせて安全に付け替えます。
- 推進体制:情報システム、生産技術、現場の設備担当者を含む体制で進めます。
MES移行の位置づけ:他の変更プロジェクト・姉妹記事との違い
MESの変更には、モダナイゼーションや刷新、リプレイスなどがあります。ほかにも、更改やリニューアル、リアーキテクチャ、改修と呼ばれる変更があります。
これらは「何を、なぜ、どう変えるか」を扱います。それに対して移行は、変えると決まった内容を、どの瞬間にどう安全に実行するかに絞った実行フェーズです。
モダナイゼーション・刷新・リプレイスなどが扱う「変える中身」
プロジェクトごとに、主題はそれぞれ異なります。ときには、生産実行管理のロジックやBOP(工程手順)の設計思想まで見直すこともあります。
- モダナイゼーション:老朽化した基盤を技術面から刷新する方法
- 刷新・更改:経営判断による入れ替え、または保守契約の満了やハードウェアリースの終了を機にした更新
- リニューアル・リアーキテクチャ:現場の操作性を高めること、またはシステム構造そのものを設計し直すこと
- リプレイス・改修:製品やベンダーを乗り換えること、または一部の機能を修正すること
新しいMESへの切り替えが決まった時点で、変更内容を実行する移行フェーズが始まります。
生産管理システム移行との違い:「計画レイヤー」と「実行レイヤー」の関係
計画データと現場の実行記録を見比べると、両システムの違いがはっきりします。
- 生産管理システム:製番や品番のほか、BOMや工順など計画側のデータを扱います。
- MES:生産実績や品質検査結果、トレーサビリティ情報のほか、設備を扱う実行レイヤーです。
- 両システムを並行して刷新する場合:整合性確認の起点を事前に決めておくと、食い違いを防ぎやすくなります。
生産管理システムは計画と指示を扱い、MESはその指示をどう実行したかを記録します。そのため、移行で扱うデータの性質も、技術的な難所も異なります。
移行方式や体制、パートナーの比較・評価は、MES移行の選定ポイント・選び方・種類で詳しく解説しています。
MES移行の仕組み:3つの移行方式
代表的な方式は、一斉移行、段階移行、並行稼働の3つです。どの方式にも共通する課題は、新旧MESや生産実績データが混在する期間を短く保ち、管理できる状態にすることです。
一斉移行の計画の起点となる工場休止日
一斉移行は、決めた日時に全ライン・全工程の生産実績データとPLC接続を一度に新MESへ切り替える方式です。そのぶん、作業は短期間にまとまります。
ゴールデンウイークやお盆、年末年始など、生産ラインを長く止められる休止日を基準に、余裕を持って計画します。また、単一工場や比較的小規模なMESでは、並行稼働の二重運用コストを避けられます。
事前に大部分のデータを読み込んでおき、切替直前の更新分だけを新MESに反映するフリーズウィンドウ方式を組み合わせると、実際のライン停止時間を縮められます。
段階移行と並行稼働における、新旧混在期間の連携ブリッジ設計
段階移行と並行稼働は、移行範囲と、現場が許容できる運用負荷を見て選びます。
- 段階移行:先行するラインや工程を起点に、対象を分けて移行する方式
- 並行稼働:一定期間、新旧MESを併用して移行結果を照合する方式
段階移行では、特定のラインや工程をパイロットとして先行させ、見えた課題を手順にまとめてから、残りへ順次広げます。また、新旧が混在する期間が長くなるため、設備データを新旧どちらへ流すか、両方へ流して同期するかを担う中間連携ブリッジの設計が複雑になります。
並行稼働では、同じ生産実績と検査データを一定期間、新旧両方のMESに入力・記録します。その結果を照合して新システムの信頼性を確かめてから、旧システムを停止します。
業務停止が許されない生産ラインでは、切替失敗のリスクをほぼゼロに抑えられます。ただし、現場での二重確認によって、運用負荷が実質的に増えます。
生産実績・品質・トレーサビリティデータの移行整合性を保証する仕組み
ロット番号、製造履歴、品質検査結果は、互いに紐づいた複雑なデータです。一部でも欠けるとリコール時に追跡できなくなるため、厳密な整合性の保証が欠かせません。
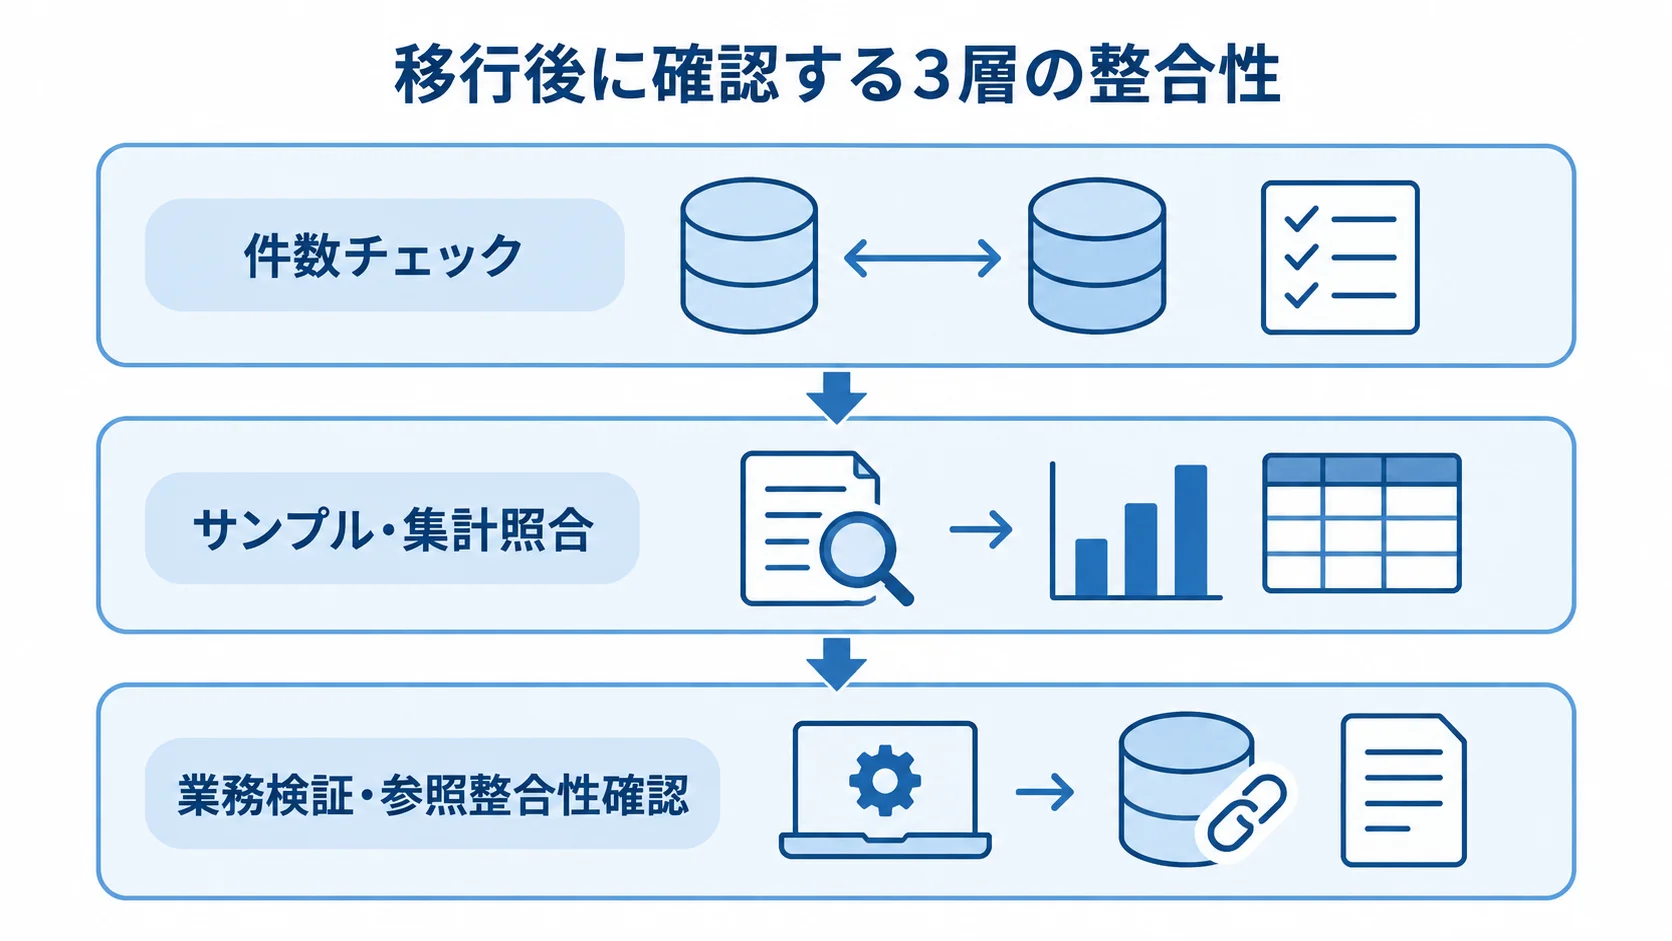
3層のチェック体制(リコンシリエーション)による照合
移行後の照合は3層で行います。件数だけでなく、明細や業務上の参照関係まで確かめることが大切です。
- 件数チェック:移行直後に自動で実行し、新旧のレコード数を比べる
- サンプル・集計照合:ランダムに抽出したデータと、重要な上位ロットの情報を明細レベルで比べる
- 業務検証・参照整合性確認:現場が画面で確かめ、品目コードやロットマスタの参照先、孤立レコードをSQLなどで調べる
件数が一致していても、文字化けなどは残ることがあります。だからこそ、移行前に不要データを削除し、形式をそろえるデータクレンジングを徹底します。
リコール対応を見据えたトレース可能性の維持
ロット番号や製造履歴、検査結果には、部品と製品の親子関係が連なっています。単一テーブルの転記とは違い、移行後もこの関係を保つ必要があります。
リコール時に、対象ロットから使用部品、検査結果、出荷先まで追跡できなければ、トレーサビリティは機能しません。そこで、件数照合に加えて、特定のロットから関連データをたどれるかを本番に近いデータで確かめます。
PLC・生産設備との接続切替という技術的難所
生産管理システム移行が主に計画データを扱うのに対して、MES移行では、PLC・シーケンサーなど現場設備との接続切替が難所になります。この対応が、移行後も稼働を続けられるかどうかを左右します。
ミリ秒〜秒単位で稼働する設備との切替タイミングの調整
設備を止めずに接続だけを切り替えるのは難しく、設備の出力と新MESの接続先を正確に合わせる必要があります。
- 切替タイミング:ネットワークの経路やエッジPC(IoTゲートウェイ)の接続先を、コンマ単位で合わせます。
- データ形式:形式や日付形式、単位の差がエラーを招き、数万件のデータが滞留したり失われたりするおそれがあります。
- 連携テスト:本番に近い周辺システムをつないで、外部連携のテストとリハーサルを行います。
PLC・シーケンサーは、ミリ秒〜秒単位で稼働データや品質データを出力します。そのため、その周期も踏まえて接続切替のタイミングを設計します。
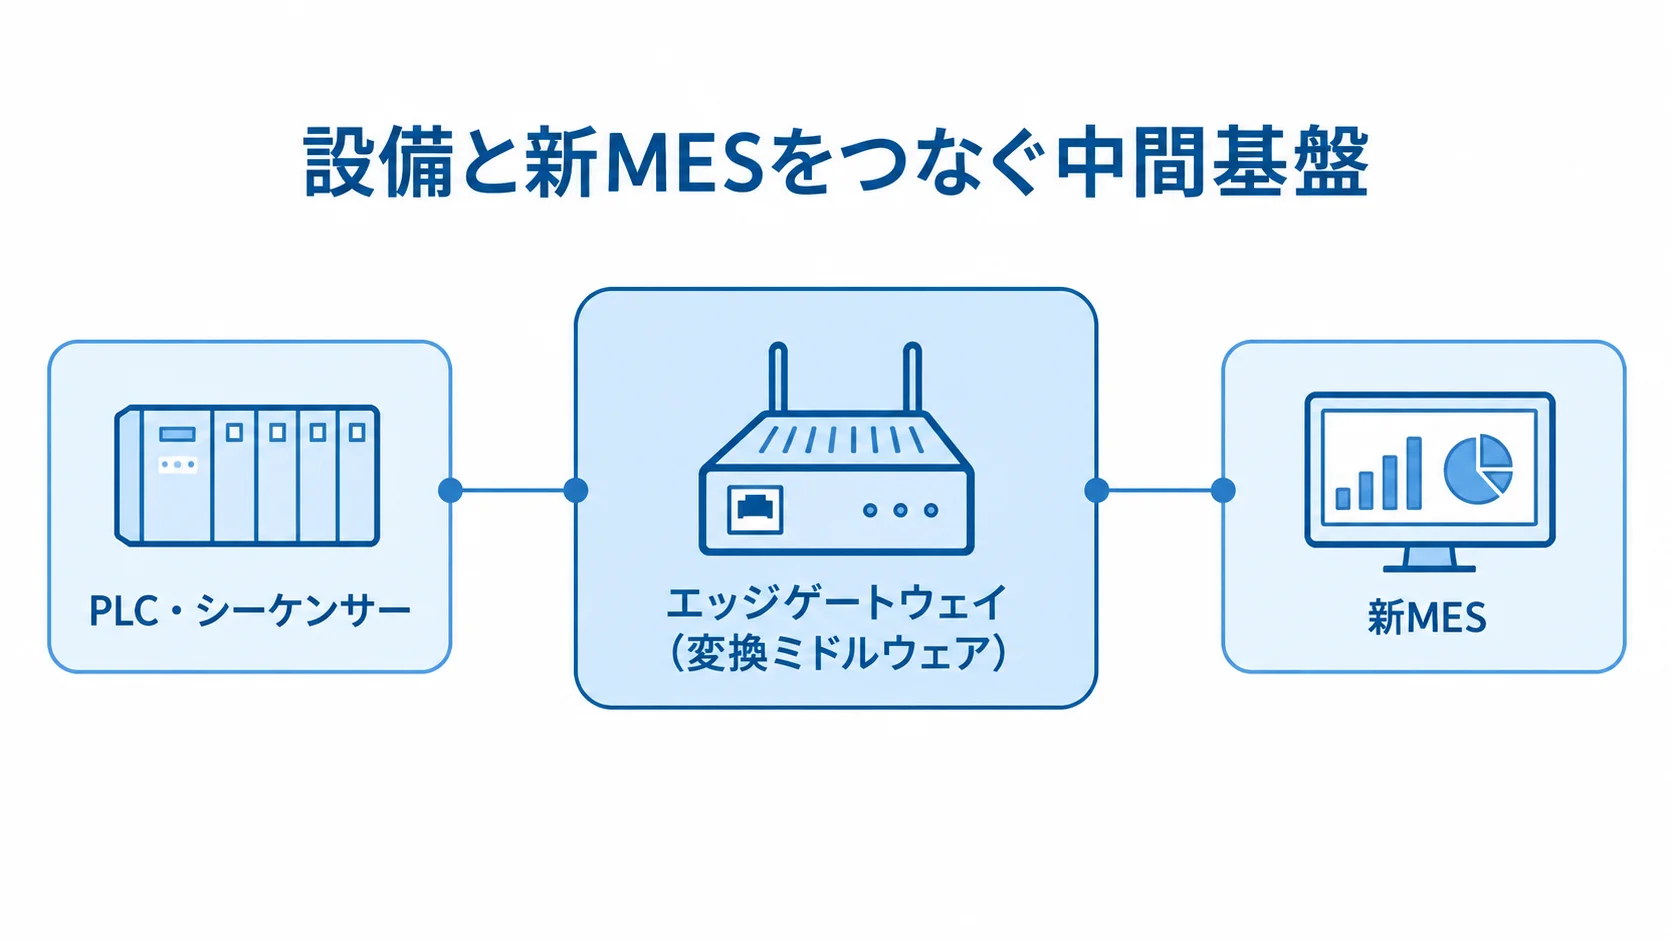
エッジゲートウェイ・変換ミドルウェアによる疎結合化
古いPLCや設備を新MESへ直接つなぐと、次の変更のたびに同じ切替リスクを抱えることになります。そこで、エッジゲートウェイ(変換ミドルウェア)やAPI連携基盤を中間に置き、システム同士を疎結合にする設計が推奨されます。
段階移行では、新旧システムの共存期間が長くなるため、設備データの配信先や同期方法を決めるブリッジ設計が複雑になります。エッジゲートウェイを介しておけば、次回以降の変更時に現場設備への影響を局所化しやすくなります。
MES移行プロジェクトの主要工程・カットオーバー設計と得られる効果
MES移行は、計画とデータ準備、リハーサル、本番切替、稼働後の検証を経て完了します。各工程で確認すべき事項と、次へ進む基準をあらかじめ決めておくと、カットオーバー当日の混乱を防げます。
移行リハーサルの最低2回と、バッファを含めた計画
移行リハーサルは、最低2回行うことが推奨されます。1回目で手順の抜けを洗い出し、2回目で本番同様に最後まで完走できるかを確かめます。
タイムテーブルには、実測した作業時間の1.2倍〜1.5倍程度のバッファを見込みます。さらに、深夜の疲れや本番データの増加を考えると、トラブル対応用に30分〜1時間程度の空き時間も設けておくと、想定外の遅れに対応しやすくなります。
絶対的なロールバックデッドラインの事前設計
新MESに実績データが蓄積されると、旧システムへ戻したときにデータが消えるリスクがあります。そのため、実務上のリミットの目安は移行後4時間以内です。過ぎると、完全な切り戻しが難しくなります。
「午前4時までに解決せず、復旧に2時間以上かかる見込みなら切り戻す」のように、時刻と工数を組み合わせた基準を事前に合意しておきます。情報システム部門と工場側が同じ基準を持っていると、いざというときの判断が速くなります。
切り戻しの手順は、15〜30分以内に実行できる水準、つまりコマンド単位まで具体的に文書化します。
生産ライン停止リスクとトレーサビリティ欠損の最小化
移行への投資は、停止やデータ不整合を防ぎ、品質と継続的な改善を支えるためのものです。
- 移行準備:切替そのものより、方式選定や事前クレンジングに投資し、複数回のリハーサルと明確なロールバック基準を用意します。
- 抑えるリスク:移行当日のライン停止時間と、切替直後の実績・品質・トレーサビリティの不整合。
- 品質への影響:ずさんな移行は追跡性を損ない、リコール対応や顧客・取引先に影響します。製造品質の正確さにも直結します。
- 展開への活用:ライン・工程のパイロット実績は、全社展開の範囲を決める判断材料になります。継続的な品質・トレーサビリティ管理の高度化にもつながります。
MES移行前に確認しておきたいポイント
移行方式に加えて、判断基準と体制も前もって整理しておけば、切替当日の混乱を減らせます。
自社に合う移行方式(一斉移行・段階移行・並行稼働)の見極め
適した方式は、工場数、ライン停止の許容時間、設備接続系統の数によって変わります。加えて、製品欠品が事業に与える影響も確かめておきます。まず自社の制約条件を整理してから選びます。
- 一斉移行:単一工場で、長期休止日に短時間の停止を許容できる場合
- 段階移行:複数工場や多数のラインで、段階的にリスクを分散したい場合
- 並行稼働:事業影響が特に大きく、万一に備える保険を重視する場合
ロールバックの判断トリガーの事前の数値化
切り戻しを感覚で検討していると、時間ばかりが過ぎて手遅れになりかねません。判断を速めるため、どんな状況で切り戻すかを数値と手順で定義しておきます。
- 時間:予定時刻までに、旧MESの実績データの抽出・変換・読み込みが終わらない
- データ整合性:品質トレーサビリティに1件でも欠損がある、または在庫数や部品ロット数の丸め誤差が許容値を超える
- 設備・他システム連携:PLCやWMSへの指示データのAPI連携がタイムアウトやエラーになり、予定時刻までに製造・出荷を始められない
移行専任の体制と外部ベンダーの役割分担
移行は通常業務と並行しにくいものです。そのため、情報システム部門に加えて、生産技術部門や設備担当者も含めた専任に近い体制が、成否を分けます。
外部の移行専門ベンダーやSIerに委託する場合は、納品物を契約書で明確にしておきます。その対象には、データ移行仕様書や変換ロジックのほか、PLC接続テスト結果報告書やロールバック手順書があります。
まとめ
MES移行は、モダナイゼーションや刷新などで「何を、なぜ変えるか」を決めたあとに、その決定事項を安全に実行する管理です。
一斉移行、段階移行、並行稼働のそれぞれの特性を踏まえ、データの整合性とPLC・設備接続を設計します。そのうえで、リハーサルとロールバック基準を備えて本番切替に臨みます。
「変える瞬間」を安全に遂行する実行管理
移行の評価を決めるのは、切替当日から数日間、現場が生産実績・検査・出荷業務を混乱なく扱えたかどうかです。新MESの機能が豊富かどうかより、この点が問われます。
生産管理システム移行が計画レイヤーの整合性を守るのに対して、MES移行は現場設備に直結する実行レイヤーの継続性を守ります。両者を対にして捉えると、計画全体の抜け漏れを防ぎやすくなります。
データ移行の設計、リハーサル、ロールバック計画への投資は、生産の継続性とトレーサビリティを守るための備えです。
現状の業務フローとデータ品質の把握
方式や準備内容を決める前に、まず現状の業務フローとデータ品質を把握しておきます。
- 現状把握:データの重複や不整合、処理中の取引、PLC・設備の接続系統数を洗い出し、工場ごとの停止許容時間も確かめます。
- 構成の確認:既製品の組み合わせか、PLC・設備連携を含む独自変換かによって、必要な移行ツールや体制が変わります。
riplaは、フルスクラッチ開発の立場から、既存システムとの連携を含む移行仕様の整理や、独自の変換・検証ロジックの構築を支援しています。
▼全体ガイドの記事
・MES移行の完全ガイド
▼開発を相談する前に読みたい無料ホワイトペーパー
・レガシーシステム刷新の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。