
生産管理コンサルにおけるPoC・プロトタイプ・モックアップとは、生産計画やMRP、在庫基準といった管理手法が、実際の生産サイクルで機能するかを、特定のパイロットラインで検証することです。
画面の確認が中心のプロトタイプやモックアップとは異なり、業務ルールの検証が中心です。
▼全体ガイドの記事
・生産管理コンサルの完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
生産管理コンサルにおけるPoC・プロトタイプ・モックアップの定義
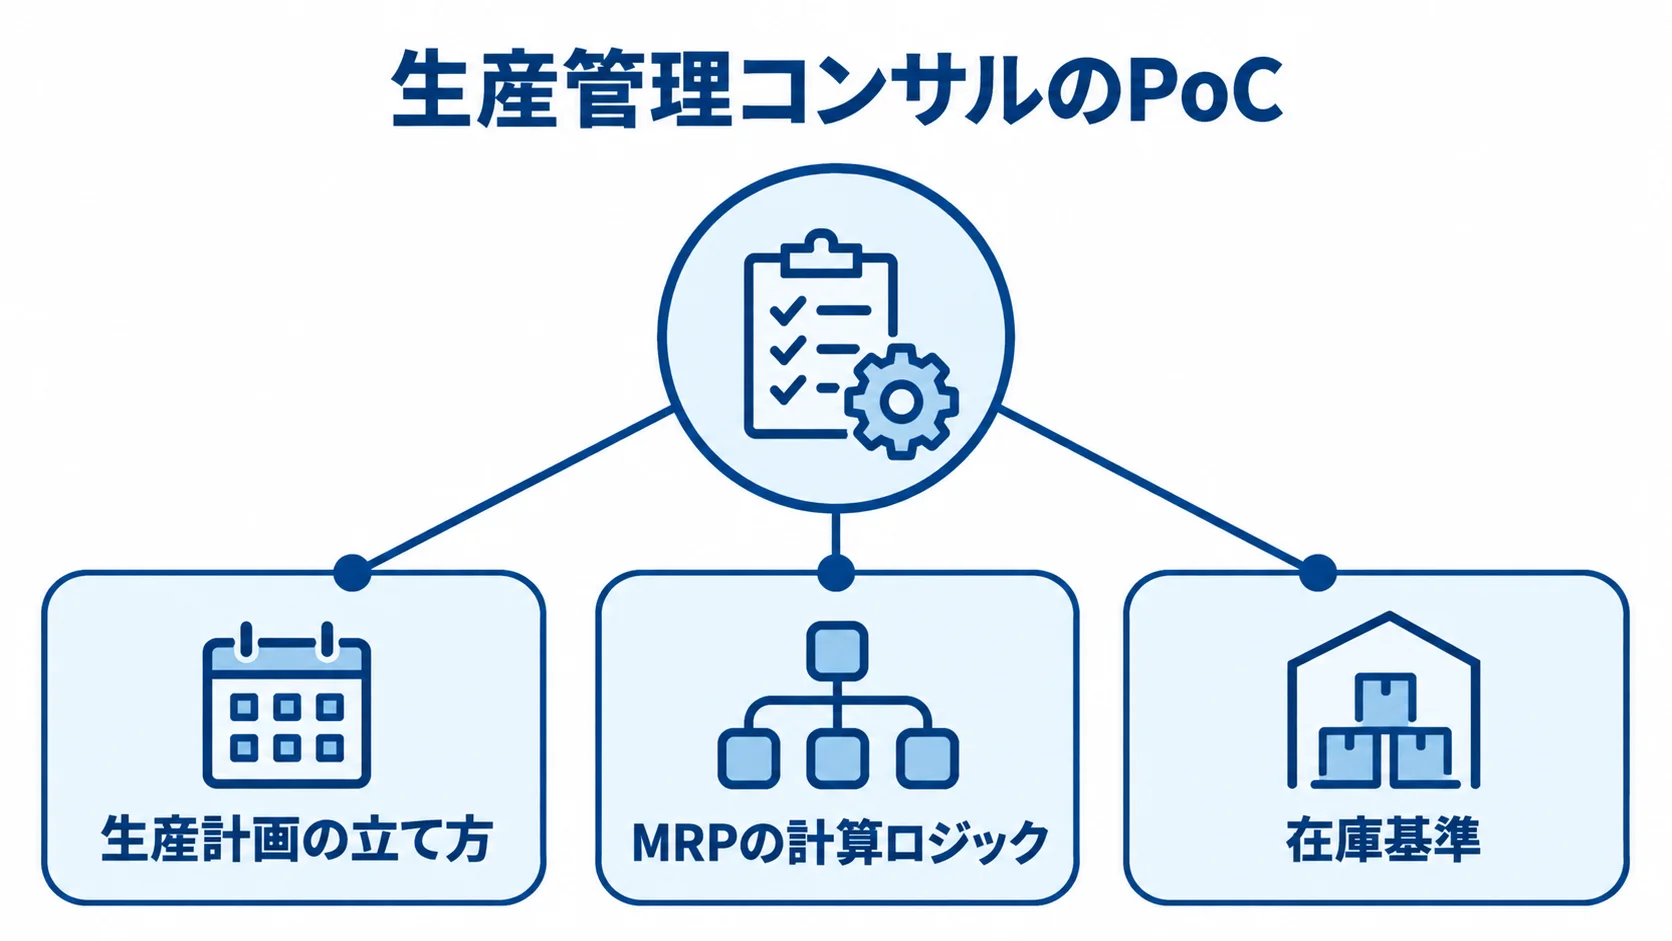
生産管理コンサルにおけるPoCの目的を正しく理解するには、まず「何を作って確認するのか」を明確にしておく必要があります。生産管理システム開発であれば、プロトタイプは画面や操作フローのモックアップを指し、ユーザーが直感的に操作できるかを確認します。
工場コンサルでは、PoCは新しい設備やIoTセンサーを実際に導入し、データが正しく取れるか、現場の作業を阻害しないかを検証します。これに対して生産管理コンサルのPoCが確認するのは、生産計画の立て方、MRP(資材所要量計算)の計算ロジック、在庫基準という業務ルールが、実際の受注変動や現場のイレギュラーに耐えられるかという一点です。
ハードウェアやソフトウェアの導入を伴わずに実施できる場合も多いため、他の2つのコンサルティング領域と比べて、短期間・低コストで進められることが大きな特徴です。ただし、発注側がこの違いを理解していないと、試験用の画面や試作機を期待してしまい、仕上がりのイメージが噛み合わないまま検証が始まります。そこで、契約前にPoCで何を納めてもらうのかを明確に合意しておくことが大切です。
検証対象の整理(計算ロジック・運用ルール・現場適合性)
生産管理コンサルのPoCで検証すべき対象は、大きく3点に整理できます。1点目は、MRPの計算ロジックです。新しく設計した所要量計算のルールに、実際の受注データやBOM(部品表)を投入したとき、リードタイムや安全在庫、ロットまとめの条件を踏まえて矛盾なく計算結果を出せるかを確認します。
2点目は、新しい在庫基準や安全在庫の妥当性です。理論上は適正でも、実際の需要変動に対して欠品や過剰在庫を招かないかを、一定期間の運用を通じて確認します。さらに、3点目は、工程計画の粒度が現場のオペレーションと噛み合うかという現場適合性です。
日単位で計画すれば十分なのか、特定の機械ごとに時間単位の負荷管理が必要なのかは、実際に現場で運用してみないと分からない部分が多いものです。だからこそ、この3点をセットで検証することが、生産管理コンサルのPoCの基本設計になります。
スコープの極小化と検証設計(1工程・1ライン)
生産管理コンサルのPoCを成功させる最大のポイントは、検証範囲を思い切って絞り込むことです。全ラインや全製品を一斉に新しい管理ルールで試そうとすると、変数が多すぎて、何が原因で計画が狂ったのかを特定できず、検証そのものが破綻してしまいます。
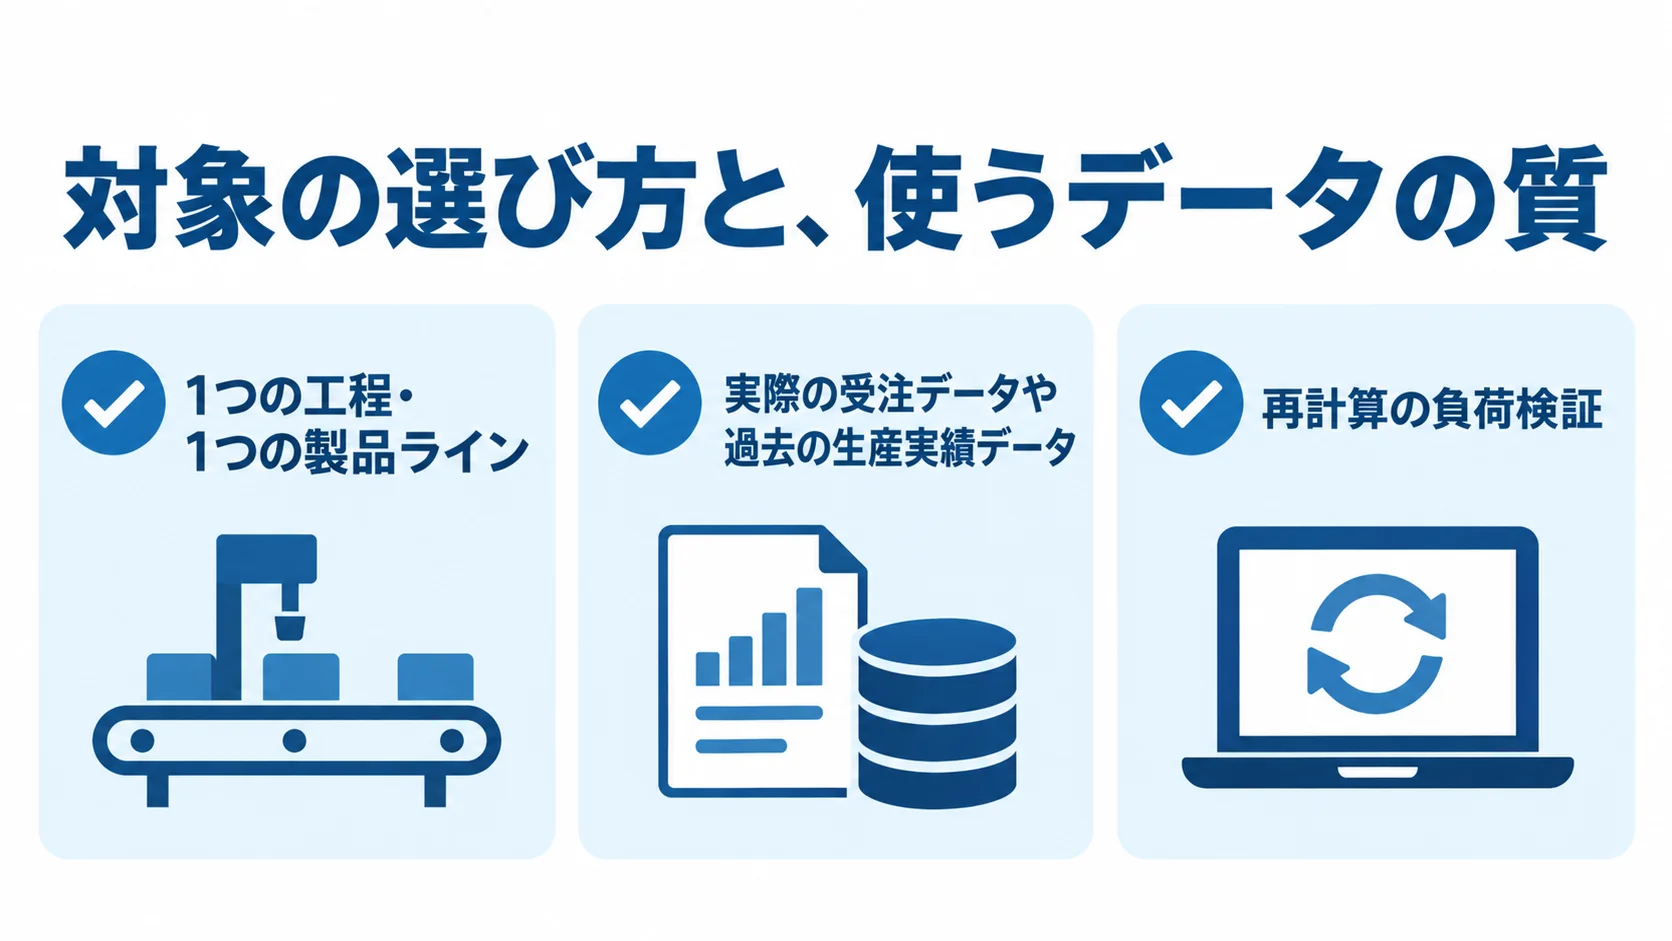
だからこそ、対象を「1つの工程」「1つの製品ライン」に極小化し、そこで確実に結論を出すことが重要です。また、対象の選び方と、使うデータの質には注意が必要です。
「1工程・1製品ライン」への対象の絞り込み
生産管理コンサルのPoCでは、複数拠点の中から代表的な「モデル工場」を1つ選び、さらにその中でも特に課題が顕在化している1つの工程・1つの製品ラインに対象を絞り込むのが定石です。この際、最も業務が複雑で例外処理が多いラインをあえて選ぶか、比較的シンプルなラインを選んで早期に成功事例を作るかは、プロジェクトの目的によって使い分けます。
改善効果を最短で示したい場合は後者が適しています。一方で、複雑な生産方式を抱える工場全体への展開を見据えるなら、あえて難易度の高いラインで検証しておくことで、後の横展開時に想定外の壁にぶつかるリスクを減らせます。また、いずれの場合も、検証を始める前に「このPoCで何が確認できれば成功と言えるか」という判断基準を明文化しておくことが欠かせません。
「汚い生データ」による検証とMRP再計算の負荷確認
PoCで陥りがちな失敗は、きれいに整えられたテストデータだけで検証を済ませてしまうことです。実際の現場データには、欠損値や表記ゆれ、過去の例外対応の痕跡といった「汚い生データ」が必ず含まれています。そのため、これを使わずに検証すると、本展開した瞬間に想定外のエラーが噴出します。
そこで、実際の受注データや過去の生産実績データをそのまま投入し、新しいMRPロジックが最後まで計算を止めずに完走できるかを確認することが不可欠です。あわせて、特急オーダーのような急な割込み受注が発生した際に、計画全体を再スケジュールする処理が実用的な速度と精度で行えるかを確かめる「再計算の負荷検証」も、この段階で行うべき項目です。
PoC期間の目安(業務サイクルの2倍ルール)
生産管理コンサルのPoC期間は、対象とする業務のサイクルに応じて決めるのが原則です。目安は「業務サイクルの2倍以上の期間を確保する」という考え方で、少なくとも計画を2回転させてみないと、新しいルールが安定して機能するかを正しく判断できません。
週次・月次サイクル別の期間目安(6〜8週間 / 3〜4ヶ月)
生産計画を週次サイクルで回している現場であれば、PoC期間の目安は6〜8週間程度です。週次で計画を2〜3回転させることで、需要変動への追随性や、計画修正の頻度が実用的な範囲に収まるかを確認できます。
一方、月次サイクルで生産計画や資材の補充計画を回している現場では、PoC期間は3〜4ヶ月程度を見込む必要があります。月次サイクルの場合、1回の検証で得られるデータポイントが少ないため、最低でも2〜3サイクル分の期間を確保しないと、たまたま需要が安定していた月だけを見て「うまくいった」と誤判断するおそれがあります。
自社の計画が週次と月次のどちらで回っているかを最初に確認し、それに応じたPoC期間を設定することが、正しい検証設計の第一歩です。なお、同一工場内でも製品群によって計画サイクルが異なるのは珍しくないため、ライン単位で確認し、それぞれに期間を個別に設定しておくと、後から「検証期間が短すぎた」という手戻りを防げます。
形骸化を防ぐための最長3ヶ月ルールと結論の出し方
業務サイクルの2倍という原則がある一方で、PoCを際限なく続けることは避けるべきです。目安として、月次サイクルで慎重に検証する場合であっても、最長3ヶ月以内には結論を出すことが推奨されます。PoCが長引くと、現場の担当者は「これは本当に本展開されるのか」という当事者意識を失い、検証への協力姿勢が薄れて形骸化してしまいます。
結論を出す際には、あらかじめ設定したKPIの達成状況を基準に、Go(本展開へ進む)・No-Go(設計をやり直す)・Pending(条件付きで一部展開する)のいずれかを明確に判定します。判定結果は経営層と現場の双方に共有し、期限を区切って判断する仕組みが、PoCを「やりっぱなし」で終わらせないための鍵になります。
現場を巻き込む体制とKPI設計
生産管理コンサルのPoCを、コンサルタントと情報システム部門だけで進めると、必ずと言っていいほど「現場感覚とのズレ」という壁にぶつかります。
決裁者・コンサル・実務責任者を初日から巻き込む体制
生産管理コンサルのPoCを機能させる体制は、3者で構成するのが基本です。3者とは、最終的な投資判断を下す「決裁者(経営層やオーナー)」、管理手法の設計を担う「コンサルタント」、現場の実情を最もよく知る「実務責任者(工場長や生産管理担当者、配車担当など)」です。
重要なのは、この実務責任者をPoCの初日から巻き込むことです。たとえば、特急オーダーへの対応方法や、老朽化した設備特有の制約、熟練工の勘に頼った微調整といった、マニュアル化されていない現場の暗黙知は、実際に手を動かしている担当者からしか引き出せません。この暗黙知を検証の初期段階でモデルに反映できるかどうかで、PoC後の本展開がスムーズに進むかが大きく変わります。
価値・運用・経済の3階層KPI(OEE・手動修正率・ROI)
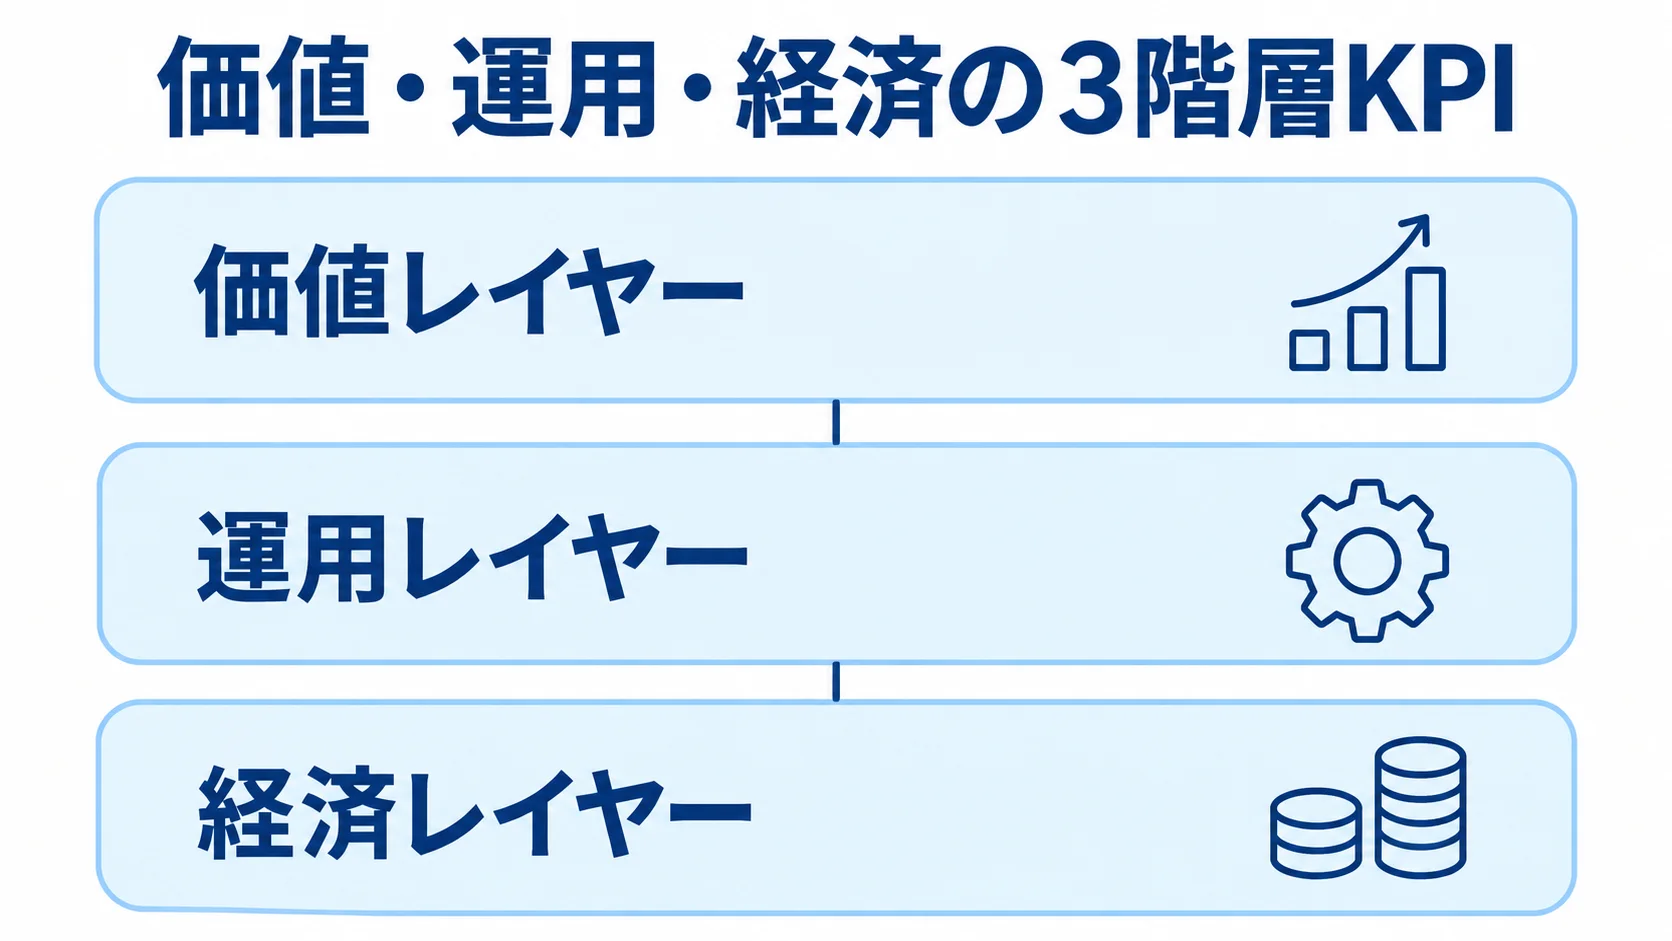
PoCのGo/No-Go判断を主観に頼らず下すには、3つの階層であらかじめKPIを設計しておくことが有効です。1つ目は「価値レイヤー」で、OEE(設備総合効率)の向上率、在庫削減率、計画策定にかかるリードタイムの削減幅など、改善効果そのものを測る指標です。
さらに、2つ目は「運用レイヤー」で、現場担当者が新しいルールをどれだけ守っているか、そしてシステムが提示した計画に対して現場が手動で修正した割合(手動修正率)を測ります。手動修正率が高いままであれば、計算ロジックがどれほど優れていても、現場には根付いていないと判断できます。
最後に、3つ目は「経済レイヤー」で、全社展開した場合のコスト削減効果が投資額を上回り、ROI(投資対効果)を満たせるかを試算します。3階層をそろえてモニタリングすることが、PoCの結果を正しく評価する実務的な設計になります。
個別最適の罠と本展開への橋渡し
PoCが成功しても、その成果を他のラインや拠点へ展開しようとした途端につまずくケースは少なくありません。その背景にあるのが、生産管理コンサルのPoCで陥りやすい「個別最適の罠」です。
パイロットラインに特化しすぎた属人化ルールの失敗
PoCの成功を急ぐあまり、対象としたパイロットラインの特殊事情に過剰に最適化した管理ルールを作り込んでしまいがちです。たとえば、その工程だけの段取り替えの順序や、特定の熟練工しか把握していない微調整の勘所を、そのままルールに固定してしまうことがあります。そうなると、他のラインや拠点には使い回せない「属人化されたプロセス定義」が出来上がってしまいます。
この状態で無理に横展開しようとすると、展開先の現場から「うちのやり方とは違う」という強い反発を招き、結局ラインごとに個別のルールを作り直す羽目になり、当初期待していた標準化のメリットが失われてしまいます。そこで、パイロットラインでの成功だけに満足せず、その裏側にある「なぜこのルールが機能したのか」という汎用的な原理を言語化しておくことが欠かせません。
全体最適視点での標準ルール化と横展開設計
個別最適の罠を避けるためには、PoCの計画段階から「このパイロットラインでの検証結果を、他のラインにどう抽象化して展開するか」という全体最適の視点を持っておくことが重要です。具体的には、検証中に出てきたルールを「その工程固有の特殊事情」と「他のラインにも共通して適用できる標準ルール」に仕分けしながら記録していきます。
この仕分けを怠ると、PoC終了後に横展開の担当者がルールを一から読み解く羽目になり、せっかくの成果が生かされません。標準ルールとして固めた部分は、次のラインや拠点のPoC期間を短縮できる資産になります。そのため、PoCを「1回きりの検証」ではなく「横展開のための資産構築」と位置づけることが、本展開までの総期間を短縮する近道です。
まとめ
生産管理コンサルにおけるPoCは、画面のモックアップや設備の実機検証ではなく、生産計画・MRP・在庫基準という業務ルールが実際の生産サイクルの中で機能するかを確かめる取り組みです。
対象を「1工程・1製品ライン」に絞って実データで検証し、業務サイクルの2倍以上の期間を確保することが基本設計になります。期間は、週次なら6〜8週間、月次なら3〜4ヶ月を目安とし、最長でも3ヶ月以内に結論を出します。
決裁者・コンサル・実務責任者を初日から巻き込み、価値・運用・経済の3階層KPIで客観的に判断することが大切です。パイロットラインに特化しすぎない標準ルール化を意識することが、本展開への確実な橋渡しになります。
生産管理コンサルのPoCを検討される際は、検証範囲とKPI、そして横展開を見据えた標準化の方針を、事前にコンサルティングパートナーとすり合わせておくことをお勧めします。
▼全体ガイドの記事
・生産管理コンサルの完全ガイド
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。
生産管理コンサルのPoCを進めるときは、本展開の可否を判断する材料を、検証を始める前に決めておくことが欠かせません。
- 検証対象:生産計画とMRPのロジック
- 検証範囲:特定のパイロットラインへの限定
- 判断材料:実データと突発受注への対応結果