
生産管理システム移行は、稼働中のデータと業務を新しいシステムへ安全に移す実行フェーズです。データ準備、リハーサル、本番切替、稼働後検証の順に進めると、生産ラインの停止やデータ不整合の影響を抑えられます。
移行方式、データと設備連携の引き継ぎ、プロジェクトの工程を、順に見ていきます。
▼全体ガイドの記事
・生産管理システム移行の完全ガイド
レガシーシステム刷新の種類・工程・費用・会社選定までの全体像については、無料ホワイトペーパー「レガシーシステム刷新の完全ガイドブック」で詳しく解説しています。
生産管理システム移行の全体像と特徴
生産管理システム移行は、稼働中のデータと業務を新しいシステムへ安全に移す実行フェーズです。移行の対象は、製番・品番・BOM・工順に加えて、仕掛品や工程進捗です。稼働中の業務を途切れさせないため、どの対象をどこまで引き継ぐかを事前に確かめておきます。
旧システムの在庫引当や検査状況も、新システムのデータ構造に合わせて変換します。生産ラインを止めずに切り替える作業でもあるため、変換の正確さと切替方法の両方が問われます。
「どう移すか」を扱う実行フェーズ
移行では、選定や仕様の合意の後に必要になるデータ引き継ぎと、安全な切替を扱います。
- 導入検討との違い:MRPの計算ロジック、原価管理、画面の使いやすさは、導入時に検討する事項です
- 引き継ぎ対象:稼働中の製番・品番・BOM・工順データと、仕掛かり中の作業指示
- 切替作業:在庫引当や検査状況を新システムのデータ構造に合わせ、生産ラインを止めずに移す
データ不整合や切替の混乱は、現場の評価を下げることがあります。さらに、出荷遅延や欠品につながる場合もあります。
製番・工程データの整合性と仕掛品の状態
移行の対象と、状態を正しく引き継ぐための設計の要点を整理します。対象の一覧があっても、仕掛品や工程の状態まで引き継げていなければ、引き継ぎの精度は保てません。
- 対象データ:品目マスタ、製番の完了工程、仕掛品の検査・出荷状況、未入荷の発注済み部品
- 状態の照合:件数だけでなく、工程進捗や在庫引当の状態まで突き合わせます
- 値のマッピング:現場の業務ルールに沿って解釈し、新システムの工程・在庫ステータスへ対応づける
設計には、情報システム部門に加えて、生産管理部門や工場の現場責任者も参加します。
生産管理システム移行の位置づけ:他の変更プロジェクトとの違い
変更プロジェクトには、モダナイゼーションや刷新、リプレイスなど、目的の異なる種類があります。更改、リニューアル、リアーキテクチャ、改修も、それぞれ別の目的で変更に取り組みます。いずれも、何を、なぜ、どう変えるかを扱います。
移行は、変更が決まった後に、いつ、どう安全に実行するかに特化した実行フェーズです。
モダナイゼーション・刷新・リプレイスなどが扱う「変える中身」
移行と区別して見るため、各プロジェクトが扱う変更の対象を整理します。
- モダナイゼーション:老朽化した基盤の技術的な刷新方法
- 刷新・更改:経営判断による入れ替えや、契約・リース終了を起点とした更新
- リニューアル・改修:操作性の向上や部分的な機能修正
- リアーキテクチャ・リプレイス:構造の再設計や製品・ベンダーの乗り換え
生産管理ではMRPの計算ロジックや製番管理の設計思想も見直すことがあります。その後、新システムへの切替が決まると、移行が始まります。
「変える瞬間」を安全に遂行するための実行管理
移行の実行では、切替方式や停止時間、障害時の対応をまとめて設計します。
- データ移行方式:仕掛品・工程進捗データの移し方の選定
- カットオーバー:生産ラインを止められる工場休止日を起点とした設計
- 並行稼働:新旧システムを一定期間並べて動かすかどうかの判断
- 事前検証と復旧:移行テストとリハーサル、ロールバック計画の用意
技術面だけでなく、生産ラインを止めない、または停止時間を抑えるという運用上の安全性も問われます。これは、生産計画ロジックを扱う上流工程とは異なる論点です。
方式や体制、パートナーの選び方は、生産管理システム移行の選定ポイント・選び方・種類で解説しています。
生産管理システム移行の仕組み:3つの移行方式
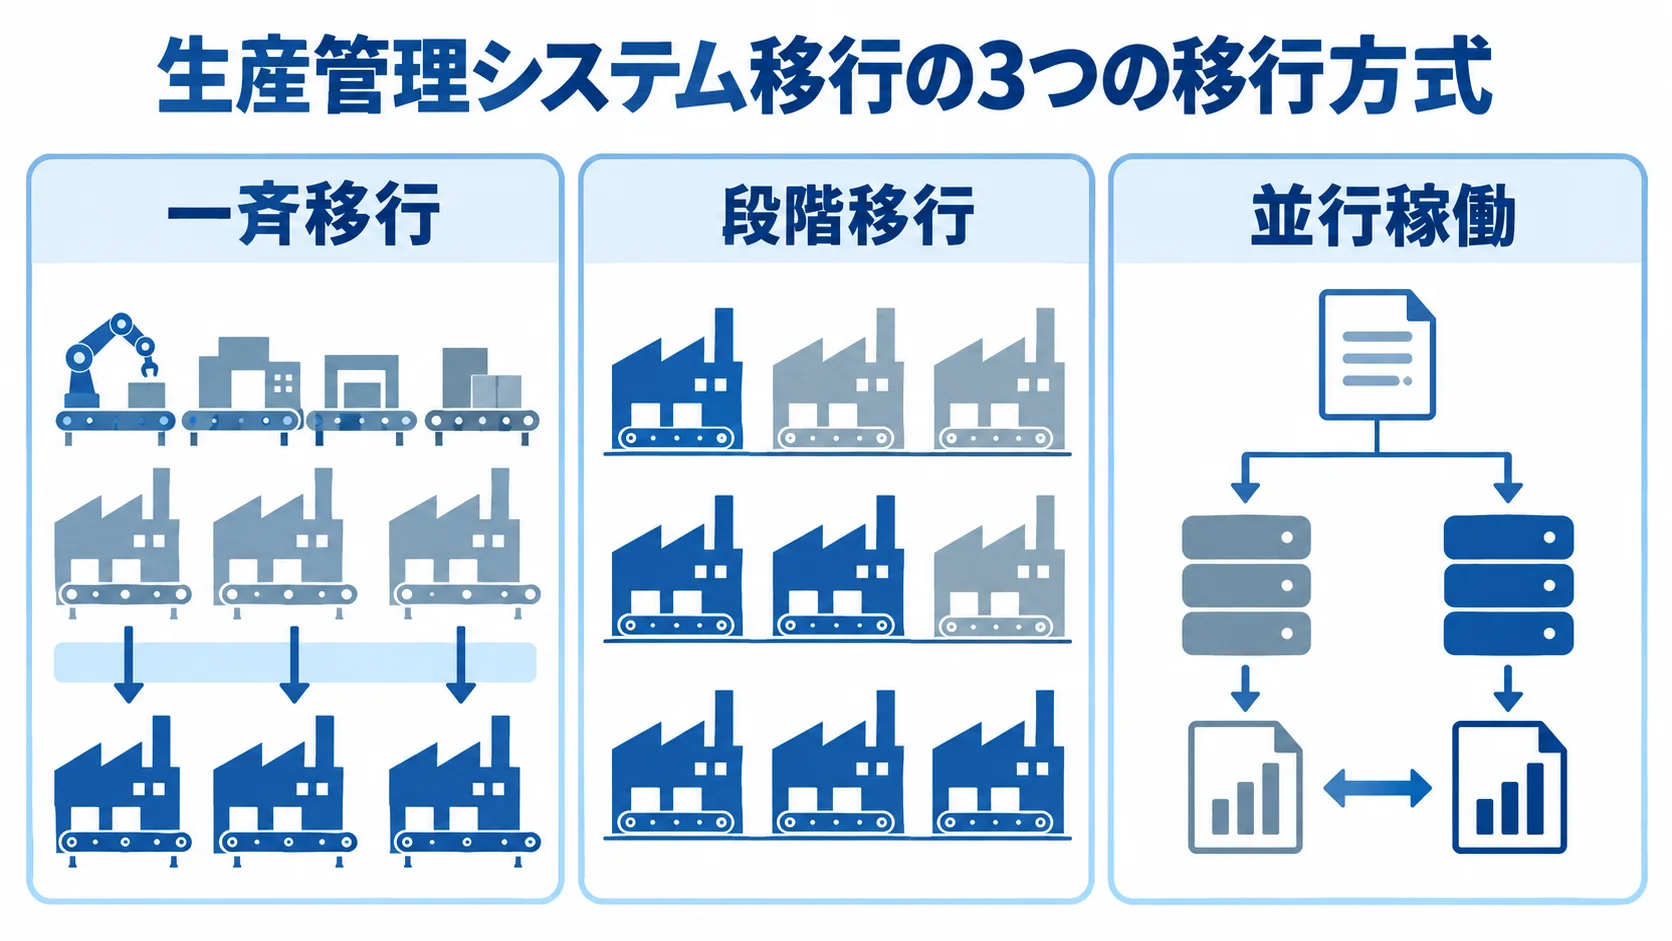
代表的な移行方式は、一斉移行、段階移行、並行稼働の3つです。いずれの方式でも、新旧システムや仕掛品の状態が混在する期間の管理が課題になります。
工場休止日を起点に組む一斉移行(ビッグバン移行)
一斉移行は、決めた日時に全ライン・全工程のデータをまとめて切り替える方式です。作業そのものは短期間ですが、ラインを止められる長期の休止日を軸に計画します。
ゴールデンウイーク、お盆、年末年始などを利用し、3〜5日程度の余裕を見込みます。さらに、事前に大部分をロードし、直前の更新分だけを反映する方法で停止時間を圧縮できます。
単一工場や比較的小規模なシステムであれば、並行稼働のような二重の運用コストを避けられます。
段階移行と並行稼働における新旧混在期間の設計
新旧システムが混在する2方式は、進め方と確認方法を比べて選びます。
- 段階移行:工場やラインを先行移行し、課題を手順化して横展開
- 並行稼働:新旧両方へ実績を入力し、結果を照合してから旧システムを停止
段階移行は部門単位なら3ヶ月〜1年、機能単位なら半年〜2年に及ぶことがあります。期間が長くなるぶん、混在期間のデータ同期や連携も複雑になります。
並行稼働は2週間〜3ヶ月が目安です。停止できないラインでは切替失敗のリスクをほぼゼロにできます。ただし、二重入力で運用コストが実質2倍になります。
仕掛品・工程データの引き継ぎとMES・レガシーPLC連携
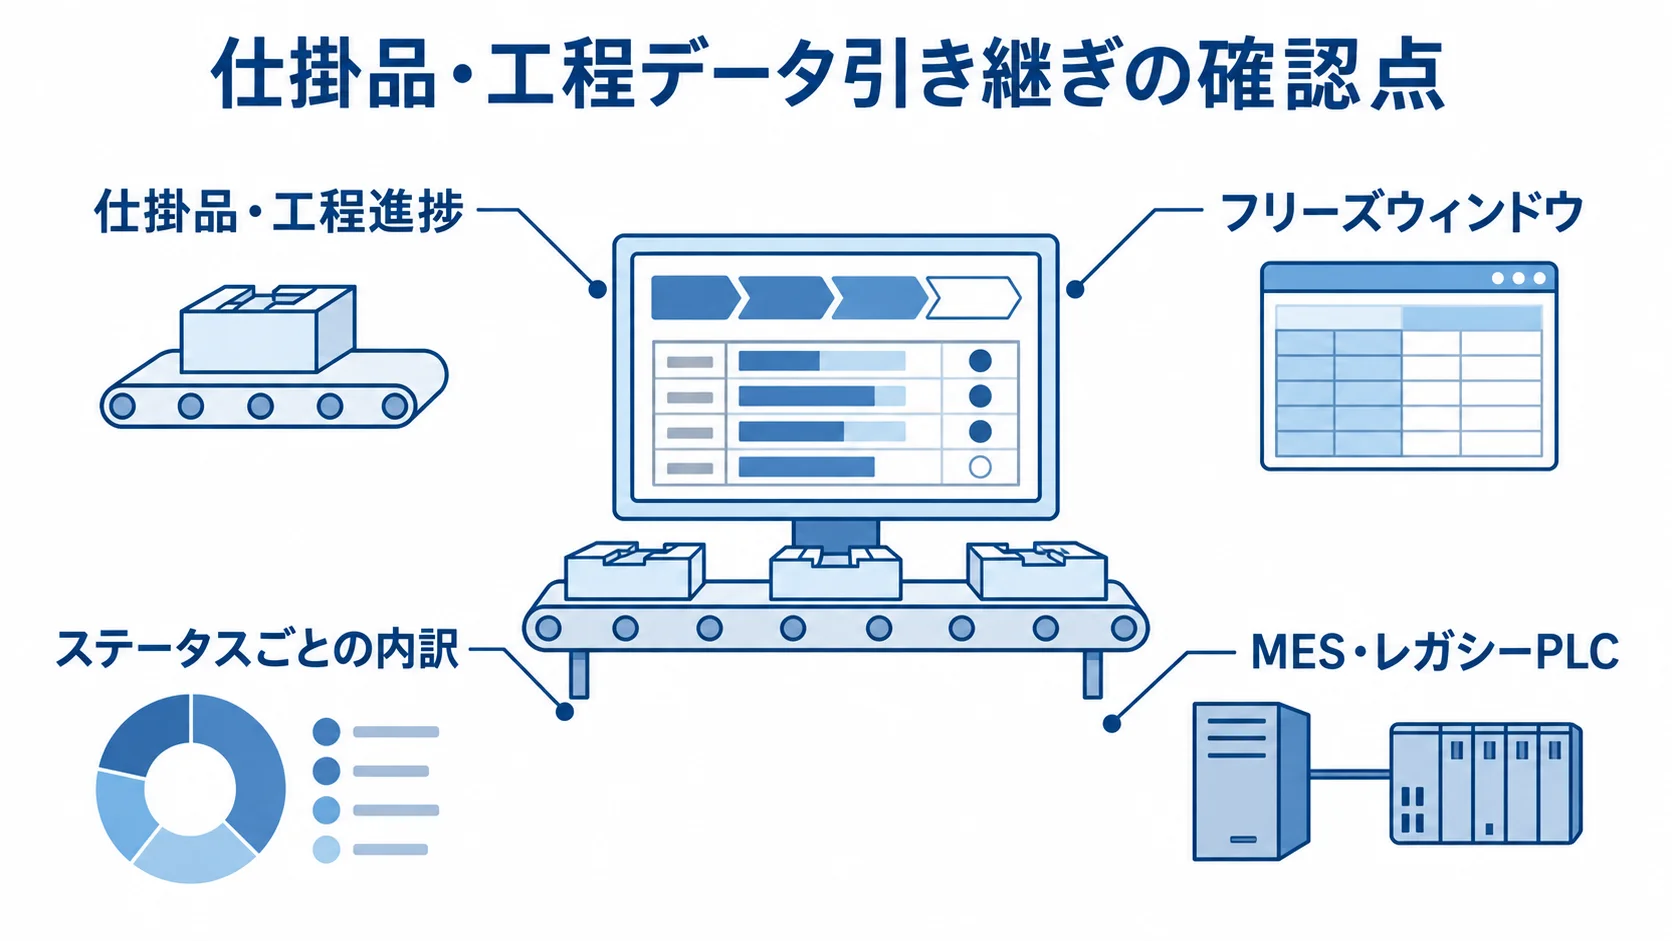
問題が起きやすいのは、仕掛品・工程進捗のように日々動くトランザクションデータの扱いと、MESや現場設備との連携です。引き継ぎの精度は、欠品や誤出荷、生産停止の発生件数を左右します。
フリーズウィンドウと差分反映による処理中データの扱い
最大の難所は処理中データです。未出荷の受注、未入荷の発注済み部品、加工途中の仕掛品を、どう引き継ぐかを事前に明文化しておきます。
大部分のデータは事前にロードし、切替直前の更新分だけを反映するフリーズウィンドウを使うと、本番のダウンタイムを圧縮できます。
ステータスの誤移行がもたらす引き当てや出荷停止の事故
同じ仕掛品100個でも、次工程へ進める数と検査中で出荷できない数では、業務上の意味が異なります。
件数だけで移行完了と判断すると、引き当ててはいけない在庫を新システムで引き当てる事故につながりかねません。
たとえば、利用可能な在庫が検査中として移れば、新システムで引き当てできない障害も起こり得ます。そのため、ステータスごとの内訳まで照合します。
MES・レガシーPLCとの連携互換性を保つ設計
生産管理システムはMES(製造実行システム)や老朽化したPLC(シーケンサー)と連携するため、互換性の維持が課題です。
連携を保つ一つの方法は、間に中間層を置くことです。
- エッジゲートウェイ:独自プロトコルを標準通信へ変換
- API連携基盤(iPaaS):基幹システムと現場設備を疎結合化
変換先となる標準通信には、OPC UA、MQTT、HTTPSなどがあります。iPaaSを介すと、生産管理システムを刷新しても現場機器へ直接影響しません。
全ライン一括切替はリスクが高いため、特定のライン・工程で連携を検証してから全体展開する方法が現実的です。
生産管理システム移行プロジェクトの主要工程
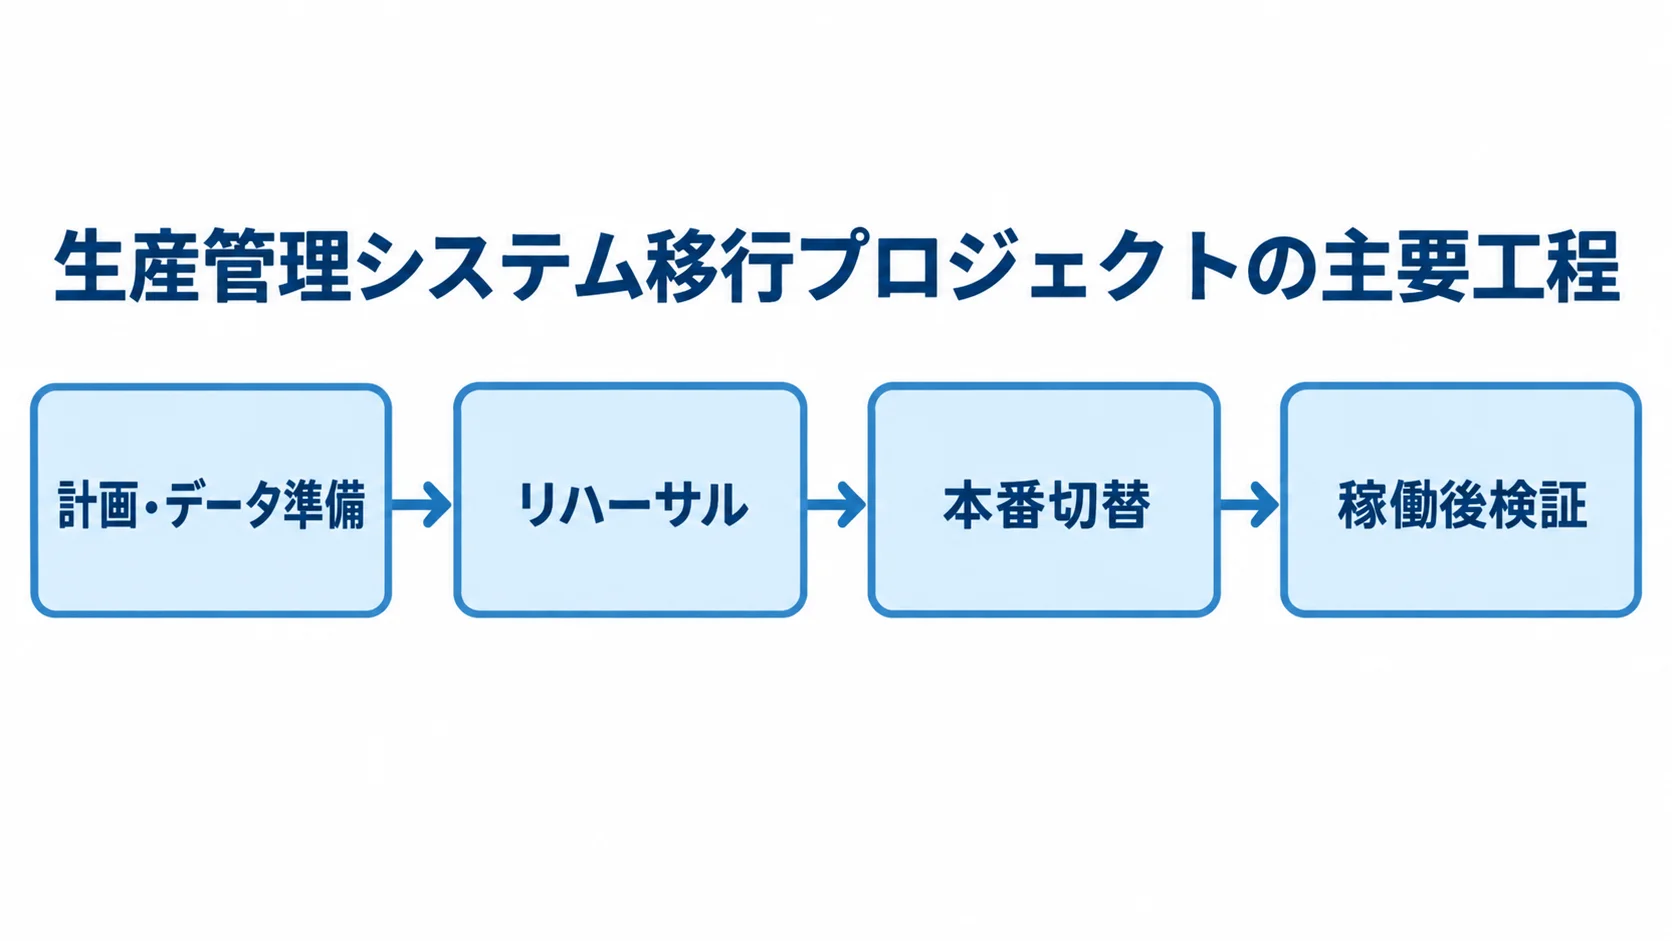
移行は、計画・データ準備、リハーサル、本番切替、稼働後検証を経て完了します。各工程で確認事項と次へ進む基準を決めておくと、切替当日の混乱を防げます。
最低2回の移行リハーサルと、バッファを含む計画
リハーサルは最低2回が推奨されます。1回目で手順の抜けを洗い出し、2回目で本番と同じ流れを完走できるかを確かめます。
実測時間の1.2〜1.5倍をバッファにし、トラブル対応用の30分〜1時間の余裕も加えておくと、想定外の遅延に対応できます。
カットオーバーのタイミングとNo-Goデッドラインの事前設定
切替枠は、対象の規模や実施時間帯によって変わります。そのため、移行に使える時間を踏まえて設定します。
- 長期連休・計画停止日:大規模・複雑な移行向け。3〜5日の余裕
- 週末(土曜夜〜日曜):中規模でデータ量が多い移行向け。月曜開始まで2日
- 平日夜間(22時〜翌5時):小規模・短時間の移行に限定
「午前4時までに復旧の見込みが立たなければ切り戻す」といった、絶対的なNo-Go時刻を決めておきます。情報システム部門と工場長を含む現場が事前に合意しておくと、当日の判断が速まります。
安定稼働の指標で収束させるハイパーケア期間
本番切替後はハイパーケアと呼ばれる安定化フェーズが続き、その期間にも案件ごとに幅があります。
期間の長さよりも、生産計画の遵守率やエラー件数などの指標を定めて、通常運用へ段階的に移すことを優先します。
指標を定めず「問題が起きなくなるまで」続けると、体制の終了時期が曖昧になり、移行プロジェクトの完了判断も遅れます。
生産管理システム移行の目的と得られる効果
移行を丁寧に設計する目的は、切替時に生産ラインを止めないこと、または停止の影響を抑えることです。その取り組みは、新システム導入全体の評価にもつながります。
生産ライン停止リスクと仕掛品の誤出荷の最小化
切替当日の停止時間を減らすには、方式を選び、事前にデータをクレンジングし、リハーサルを複数回行って、ロールバック基準を明確にしておくことが備えになります。
事前の備えは、切替直後に発覚する仕掛品・工程進捗の不整合を減らすことにもつながります。
移行が粗雑だと、出荷遅延や誤出荷が顧客や取引先にまで及びます。移行は、生産活動の正確性に直結する工程です。
次の展開判断の土台となる安定した移行実績
ラインや工程を限定したパイロットの実績は、全社展開の範囲や追加ラインの段階移行を判断する材料になります。
移行トラブルによって現場の信頼を損なうと、次の展開への抵抗が強まり、合意形成が難しくなることがあります。
一度きりの切替で終わらせず、その後の継続的な生産管理の高度化につなげる意識で計画します。
生産管理システム移行前に確認しておきたいポイント
計画段階で方式の選び方、判断基準、体制づくりを整理しておくと、切替当日の混乱を大きく減らせます。
自社に適する一斉移行・段階移行・並行稼働の見極め
適した方式は、工場数、ライン停止の許容時間、欠品が事業に与える影響によって変わります。
- 一斉移行:単一工場で長期休止日に短時間の停止を許容できる場合
- 段階移行:複数工場で段階的にリスクを分散したい場合
- 並行稼働:事業影響が大きく、万一への備えを重視する場合
ロールバックの判断基準を事前に数値化する範囲
感覚で切り戻しを判断すると、時間だけが過ぎて手遅れになるおそれがあります。そのため、時間、データ整合性、連携テストの条件を定めておきます。
予定枠までに抽出・変換・ロードが終わらない場合は、時間のトリガーにします。さらに、データの欠損件数や在庫数の丸め誤差が許容値を超える場合も対象になります。
MES・WMSのAPIタイムアウトやバッチの異常終了で製造・出荷を始められない場合も含めて、具体的な数値と手順を決めておきます。
移行専任の体制と外部ベンダーとの役割分担
移行は通常業務との並行が難しいため、情報システム部門、生産管理部門、工場の現場責任者を含む専任に近い体制が成否を分けます。
外部ベンダーやSIerに委託する場合は、データ移行仕様書や変換ロジックを、契約で納品物として明確にします。テスト結果報告書とロールバック手順書も、納品物に含めます。
まとめ
移行は、変更内容が決まった後に、いつ、どう安全に実行するかを扱う管理です。変更の中身を検討する刷新などの後に続く工程です。
一斉移行・段階移行・並行稼働の特性を踏まえ、仕掛品・工程進捗やMES・レガシーPLCとの連携を引き継ぎます。そのうえで、リハーサルとロールバック基準を備えて切り替えます。
「変える瞬間」を安全に遂行する実行管理
評価を左右するのは、新システムの機能が豊富かどうかよりも、切替当日から数日間、現場が製番・工程を混乱なく扱えるかどうかです。
データ移行の設計やリハーサル、ロールバック計画への投資は、コスト削減のためだけでなく、生産の継続を守る備えでもあります。
現状の業務フローとデータ品質の洗い出し
移行計画の最初に、確認する情報を洗い出します。
- データ品質:製番・品番・BOM・工順の重複や不整合
- 稼働中の取引:常時残るオープントランザクション
- 工場の条件:工場ごとの生産ライン停止許容時間
- 移行手段と体制:既製パッケージ・クラウド製品の組み合わせか、MES・レガシーPLC連携を含む独自変換か
riplaはフルスクラッチ開発の立場から、移行仕様や変換・検証ロジックの構築を支援しています。
▼全体ガイドの記事
・生産管理システム移行の完全ガイド
▼開発を相談する前に読みたい無料ホワイトペーパー
・レガシーシステム刷新の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。