
生産管理システム移行のPoC・プロトタイプ・モックアップは、移行作業が生産ラインを止めずに想定どおり進むかを確かめる工程です。
他の7記事群が「何を選ぶか」を裏付けるのに対し、ここでは選んだ後の移行作業そのものを確かめます。
- 試行:移行対象のデータを検証環境へ移し、結果を確認する
- リハーサル:切り替えの手順と、生産への影響を確かめる
- フィードバック:現場への適合性を検証し、結果を本番移行計画に反映する
本テーマの全体像は、次の全体ガイドでご確認いただけます。
▼全体ガイドの記事
・生産管理システム移行の完全ガイド
レガシーシステム刷新の種類・工程・費用・会社選定までの全体像については、無料ホワイトペーパー「レガシーシステム刷新の完全ガイドブック」で詳しく解説しています。
生産管理システム移行におけるPoC・プロトタイプの位置づけ(移行リスク低減という論点)
生産管理システム移行のPoCを検討する際は、まず検証の目的を押さえておく必要があります。同じ「検証」でも、作るものを選ぶための検証と、選んだ後の移行作業を安全に進められるかを確かめる検証とでは、進め方がまったく異なるためです。
特に仕掛中の製番データや工程進捗データを、生産ラインの許容ダウンタイム内に欠損なく移せるかの検証は、軽く見ると稼働直後に致命的な生産停止や出荷遅延を招きかねません。
他の7記事群との違い(移行実行プロセスの検証という役割)
他の7記事群のPoCは、いずれも作るものを選ぶ判断を裏付けるための検証です。たとえば、モダナイゼーションのPoCは5つの技術的アプローチの実現可能性を、刷新のPoCは投資対効果の裏付けを確かめます。
残りの記事群でも、更改は動かせない期限までの実現可能性を、リニューアルは現場オペレーターの操作体験の仮説を確かめます。リアーキテクチャは生産ドメインの分割構造を、リプレイスは製品・ベンダー選定の裏付けを確かめます。改修は部分対応を軽量に確かめるものです。
これに対し、本記事が扱うのは、システムの選定や作り替えはすでに決まっている前提です。そのうえで、移行方式とカットオーバー戦略に沿って、製番・品番・BOM・工順データと仕掛品・工程進捗データを、生産ラインを止めずに安全に移せるかが検証の対象になります。移す作業を確かめる点が、他の記事群との最大の違いです。
検証対象による使い分け(静的マスタ・動的仕掛品データ・MES連携・体制)
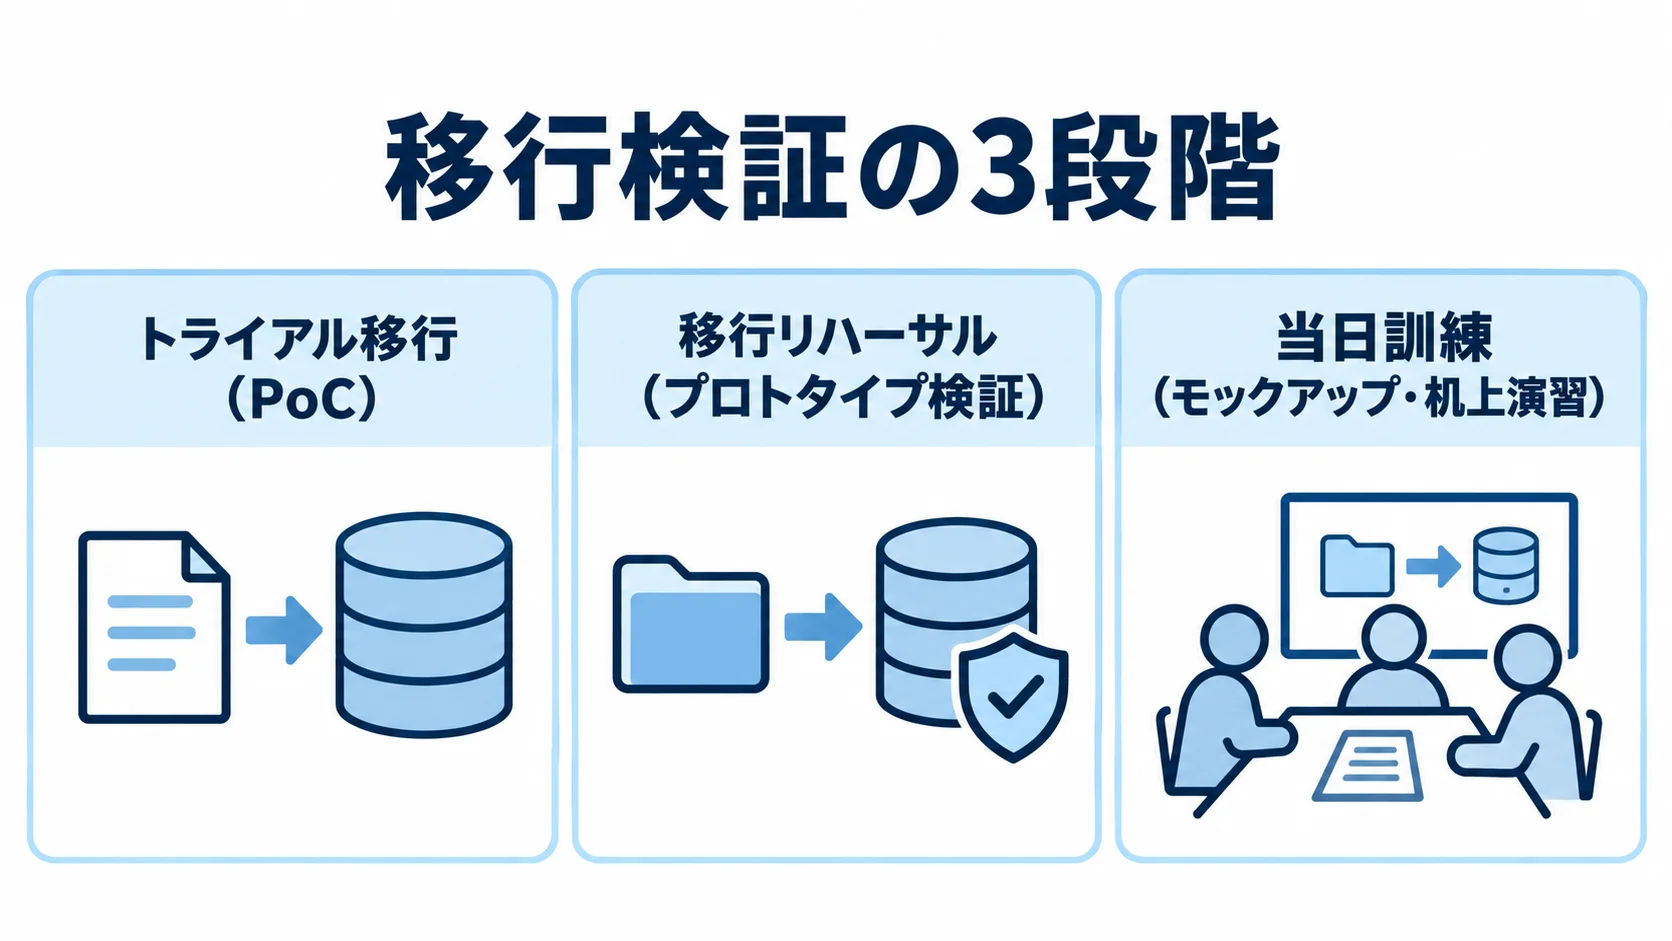
移行の検証は、大きく3段階で組むのが実務上の基本です。1段階目は、製番・品番・BOM・工順データのトライアル移行(PoC)です。2段階目は、工場休止日を使った本番同等条件での移行リハーサル(プロトタイプ検証)です。
3段階目は、カットオーバー当日を想定した訓練(モックアップ・机上演習)です。段階ごとに確かめる対象は、静的マスタを技術的に移せるか、仕掛中の動的データを許容ダウンタイム内に移せるか、当日の判断や体制が機能するかで異なります。そのため、必要な準備も検証の粒度も変わります。
段階を混同せず、次章以降で解説する順序に沿って検証を積み上げることが、移行リスクを減らす近道です。一度にすべてを検証すると、検証の焦点がぼやけて課題の切り分けができなくなるためです。
製番・品番・BOM・工順データのトライアル移行(PoC)での検証項目
本番移行に着手する前に、製番・品番・BOM・工順のマスタを検証環境へ実際に移してみます。このトライアル移行でデータを欠損なく正規化できるかを確かめるのが、PoCの第一段階です。
静的マスタデータのトライアル移行
マスタごとに性質が異なるため、トライアル移行でも別々の観点で検証する必要があります。品目マスタでは、品番の重複や欠損、文字コードの違いが正しく除去・変換できるかを確かめます。
BOMでは、階層構造や部品構成の親子関係が新しいデータモデルへ正しくマッピングされるかを確認します。工順では、受注生産・見込生産・混流生産が混在する場合に、工程の順序や標準工数が欠落なく移行できるかを確かめます。
トライアル移行は、まず一部の代表的な品目や製品群で移行ロジックを固めます。精度が確認できた段階で対象範囲を徐々に広げていくのが、実務上の定石です。
仕掛中製番・工程進捗データという動的データの移行検証
仕掛中の製番データや工程進捗データは、今まさに動いているデータで、移行検証のなかで最も技術的な難易度が高い部分です。件数や数量が一致していても、「利用可能」であるべき在庫が「検査中」や「引当済」のステータスのまま移行されると、新システムで生産や出荷への引き当てができなくなります。
この動的データを移す方式として有効なのが、「フリーズウィンドウ+差分反映」です。大部分のマスタや実績データを事前に読み込み、切替直前のごく短い時間だけ現場のデータ更新を凍結して、その間の差分だけを反映させます。この仕組みが本番で機能するかは、PoCの段階で実際に試しておく必要があります。
あわせて、移行前後で仕掛品・在庫のステータス値が完全に一致するかを自動照合するスクリプトを用意します。トライアル移行のたびに差分がゼロであることを機械的に確認する体制を整えておくと、稼働後に現場からの問い合わせや生産停止を未然に防げます。
工場休止日を使った本番同等条件での移行リハーサル
データそのものが正しく移せることを確認できたら、次は実際のタイムスケジュールに沿って移行作業を通しで行う移行リハーサルの段階に入ります。
タイムトライアル形式のリハーサル設計(許容ダウンタイム内完走の検証)
移行リハーサルの目的は、本番と同等のデータ量と作業手順で、GW・お盆・年末年始といった工場休止日や週末に許容される停止時間の枠内に収まるかを確かめることです。タイムトライアル形式で時間を計ります。
作業開始から完了までの各工程にかかった時間を記録し、想定していた時間配分とのズレを洗い出します。これにより、本番当日にどの工程がボトルネックになりやすいかを事前に把握できます。
実測した作業時間には1.2〜1.5倍程度のバッファを見込みます。そのうえで、翌日の生産開始に間に合わなければ強制的に切り戻しを始める「No-Goデッドライン」を設定し、そこまでに完走できるかを検証します。この段階的な検証を複数回繰り返すと、当日の作業手順が徐々に洗練されていきます。
MES・現場設備・PLC連携の疎通検証
生産管理システムは、MES(製造実行システム)や現場設備、老朽化したPLC(シーケンサー)と多数連携しています。そのため、移行リハーサルでは新環境に切り替えた状態で、これらの連携がすべて正しく機能するかを疎通検証する必要があります。
特に見落としやすいのが、生産計画は登録できるのに実績が現場から返ってこない、工程完了の指示は届くのに在庫数が更新されないといった「見た目は動くが裏側で連携が途切れている」不具合です。通常のテストでは見落とされやすく、本番同等の環境で一連の業務フローを実際に流して初めて発覚することが少なくありません。
独自の通信規格を持つ老朽化した設備が、新環境の標準的な連携方式に対応しきれない場合は、エッジゲートウェイを介して通信を変換する中間層を挟む設計が有効です。ただし、この中間層自体が移行後の新たなボトルネックにならないかも、リハーサルの段階で実機を使って確認しておく必要があります。
カットオーバー当日を想定した訓練とロールバック検証
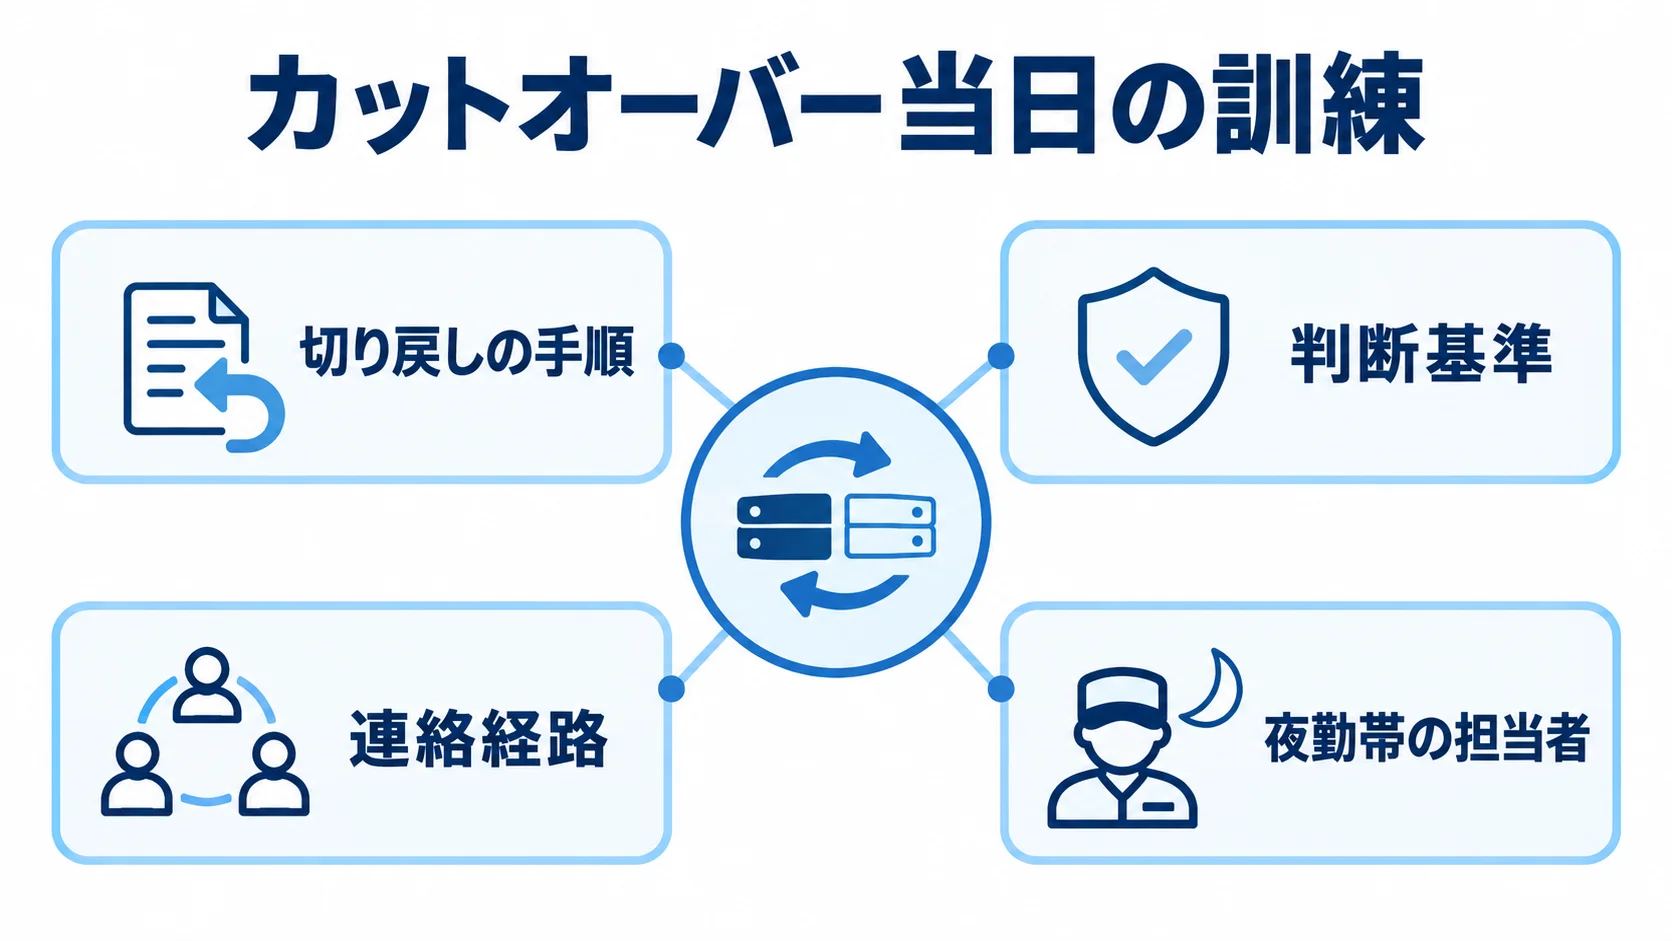
データと連携の検証が済んだら、最後にカットオーバー当日の「人と体制」がきちんと機能するかを確かめる訓練の段階に入ります。
切り戻し(ロールバック)手順の机上訓練とプロトタイプ検証
移行中や直後に、生産計画のデータが合わない、MESとの連携が確立できないといった致命的なトラブルが起きた場合に備えます。そのためには、旧システムへすぐ戻せる切り戻し(ロールバック)の手順を、一度は実際に試しておくことが欠かせません。
手順書だけを整えて一度も試さないまま本番に臨むと、いざ必要になった瞬間に手順どおりに動かないという事態になりかねません。そのため、ロールバックは本番の前に実際に動くかを確かめておく必要があります。
移行リハーサルの一環として、あえて失敗のシナリオを想定します。たとえば、データ整合性の誤差が許容値を超えた場合や、MES・WMSとの連携がタイムアウトした場合に、どの時点で判断し、どの手順で旧システムへ戻すかを、プロトタイプ環境で試します。こうして、判断基準と手順の両方の実効性を検証できます。
移行本部・現場・ベンダー間のエスカレーションフローのモックアップ化
カットオーバー当日は、開発ベンダーや情報システム部門、生産技術部門が同時並行で動き、工場の現場責任者も加わります。そのため、誰が何を判断し、問題が起きたときに誰へエスカレーションするかを図にした体制図を、あらかじめモックアップとして作り、関係者全員で共有しておくと有効です。
体制図は作って終わりにせず、リハーサルの際に図どおりの連絡フローで報告や判断ができるかを模擬的に流してみます。そうすると、想定していた連絡経路が実際には機能しないという抜け漏れを事前に見つけられます。
工場が交代制勤務の場合は、夜勤帯の担当者への連絡経路や、深夜に判断できる責任者が誰かを、事前に確認しておくことをお勧めします。
検証結果を本番移行計画にフィードバックする進め方
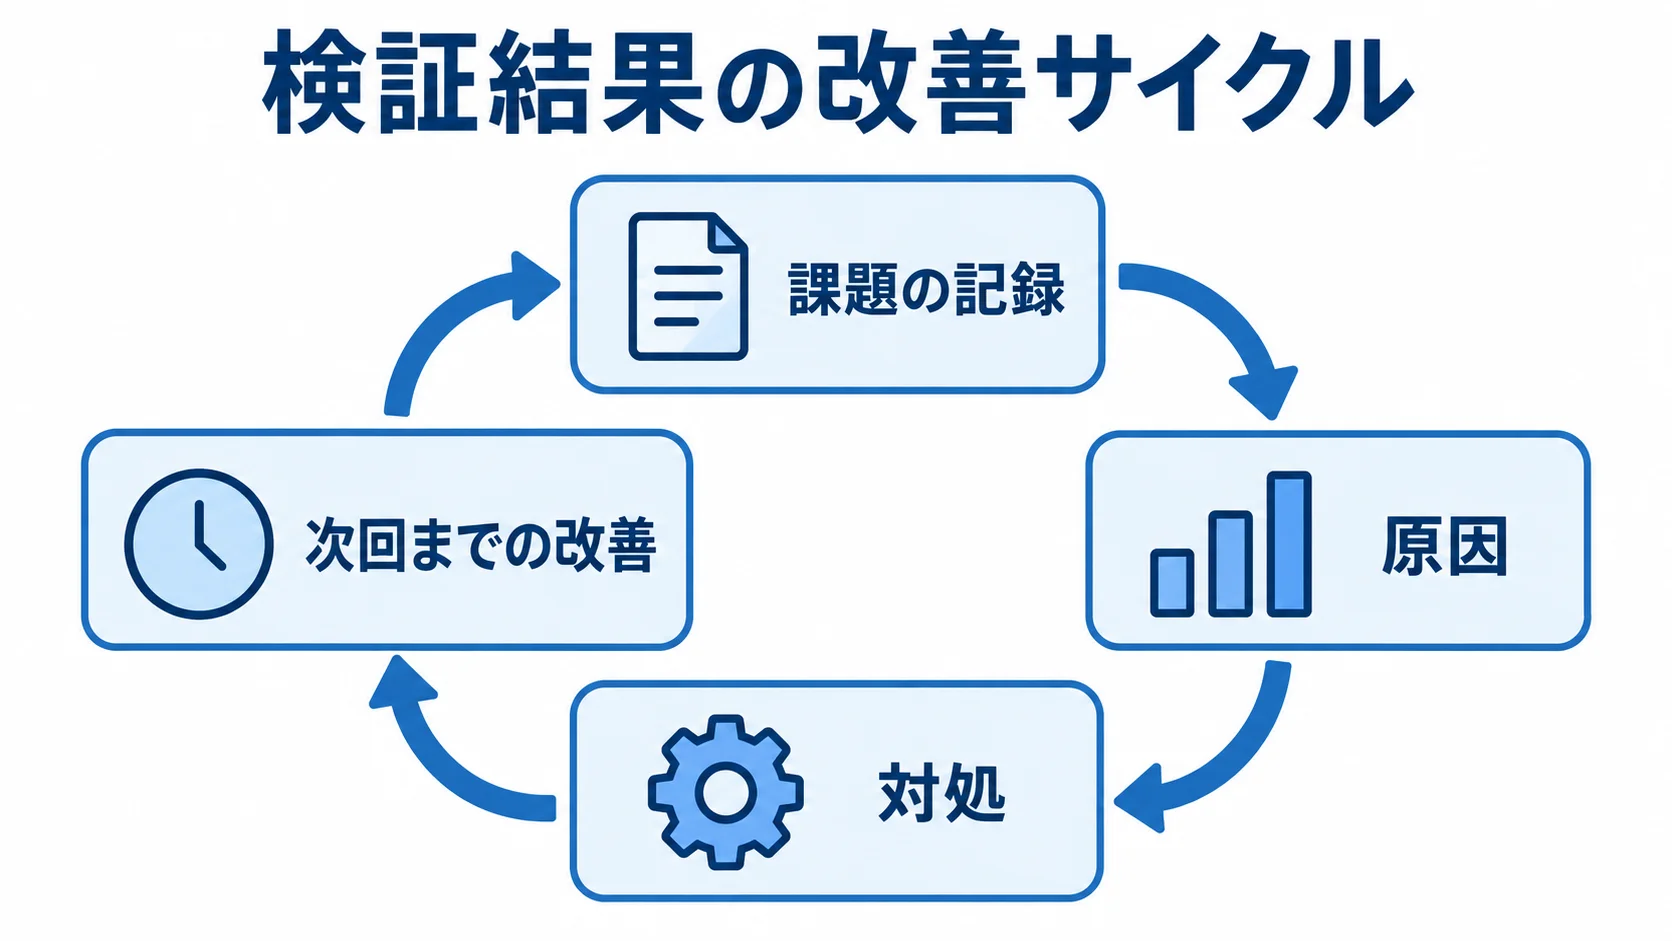
検証は、そこで見つかった課題を本番移行計画に確実に反映させるサイクルを回して、初めて意味を持ちます。
リハーサルの差分記録と改善サイクル
移行リハーサルやトライアル移行で見つかった課題は、口頭やその場限りの共有で終わらせないようにします。一件ごとに、何が起きたか、なぜ起きたか、どう対処したかを、次回までに何を改善するかとあわせて記録し、関係者全員が参照できる形で残します。
記録を積み重ねると、複数回のリハーサルで同じ種類の問題が再発していないかを客観的に確かめられます。その結果、本番移行計画の精度を段階的に高められます。
特に、仕掛品・在庫のステータス不一致件数は数値で記録し、リハーサルを重ねるたびに件数が減っているかを追います。そうすれば、本番移行のゴーサインを出す判断材料としても使えます。
低リスクで検証を進めるための実務ポイント
検証プロセス全体で大切なのは、検証にかける期間とコストを、移行対象の重要度やリスクの大きさに応じて配分することです。
主力ラインや、MES・現場設備との連携が絡む領域には手厚く検証時間を割きます。一方で、影響の小さい周辺ラインには最小限の検証で済ませます。こうしたメリハリをつけることで、限られたスケジュールの中でも検証の実効性を落とさずに済みます。
生産技術部門や現場責任者も、トライアル移行やリハーサルの結果報告に自ら立ち会います。さらに、判断基準を事前に共有しておくと、本番移行当日に想定外の判断を迫られた際の意思決定が速くなります。
まとめ
ここまで、生産管理システム移行のPoC・プロトタイプ・モックアップについて、トライアル移行からリハーサル、カットオーバー当日の訓練とロールバック検証、フィードバックまでの流れを見てきました。
他の7記事群が「何を選ぶか」を裏付ける検証であるのに対し、この記事の検証は、決めた移行方式が生産ラインを止めずに安全に進むかを確かめるものです。そこで、トライアル移行、リハーサル、カットオーバー訓練の3段階で、順に確かめていきます。
仕掛品や工程進捗データの差分を記録して改善を回し、リスクに応じて検証時間を配分することが大切です。そのうえで、生産管理システムの移行実績を持つ信頼できるパートナーと、検証の進め方を設計することをお勧めします。
▼全体ガイドの記事
・生産管理システム移行の完全ガイド
▼開発を相談する前に読みたい無料ホワイトペーパー
・レガシーシステム刷新の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。