
品質管理システムの必要機能は、大きく四つの柱に分けられます。ただし、機能名や粒度はベンダーごとに違うため、標準機能でどこまで足りるかは見えにくいものです。そこで、発注企業の視点から必要機能と標準機能を体系的に整理し、機能に特化して解説します。
- 業務整理:現場の課題と対象範囲を洗い出す
- 機能確認:標準機能と追加機能の違いを見分ける
- 連携と運用:既存の業務やデータとのつながりを確かめる
選び方や費用相場をまだ把握していない方は、まず品質管理システムの完全ガイドからお読みください。
▼全体ガイドの記事
・品質管理システムの完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
検査・測定データの収集と入力機能
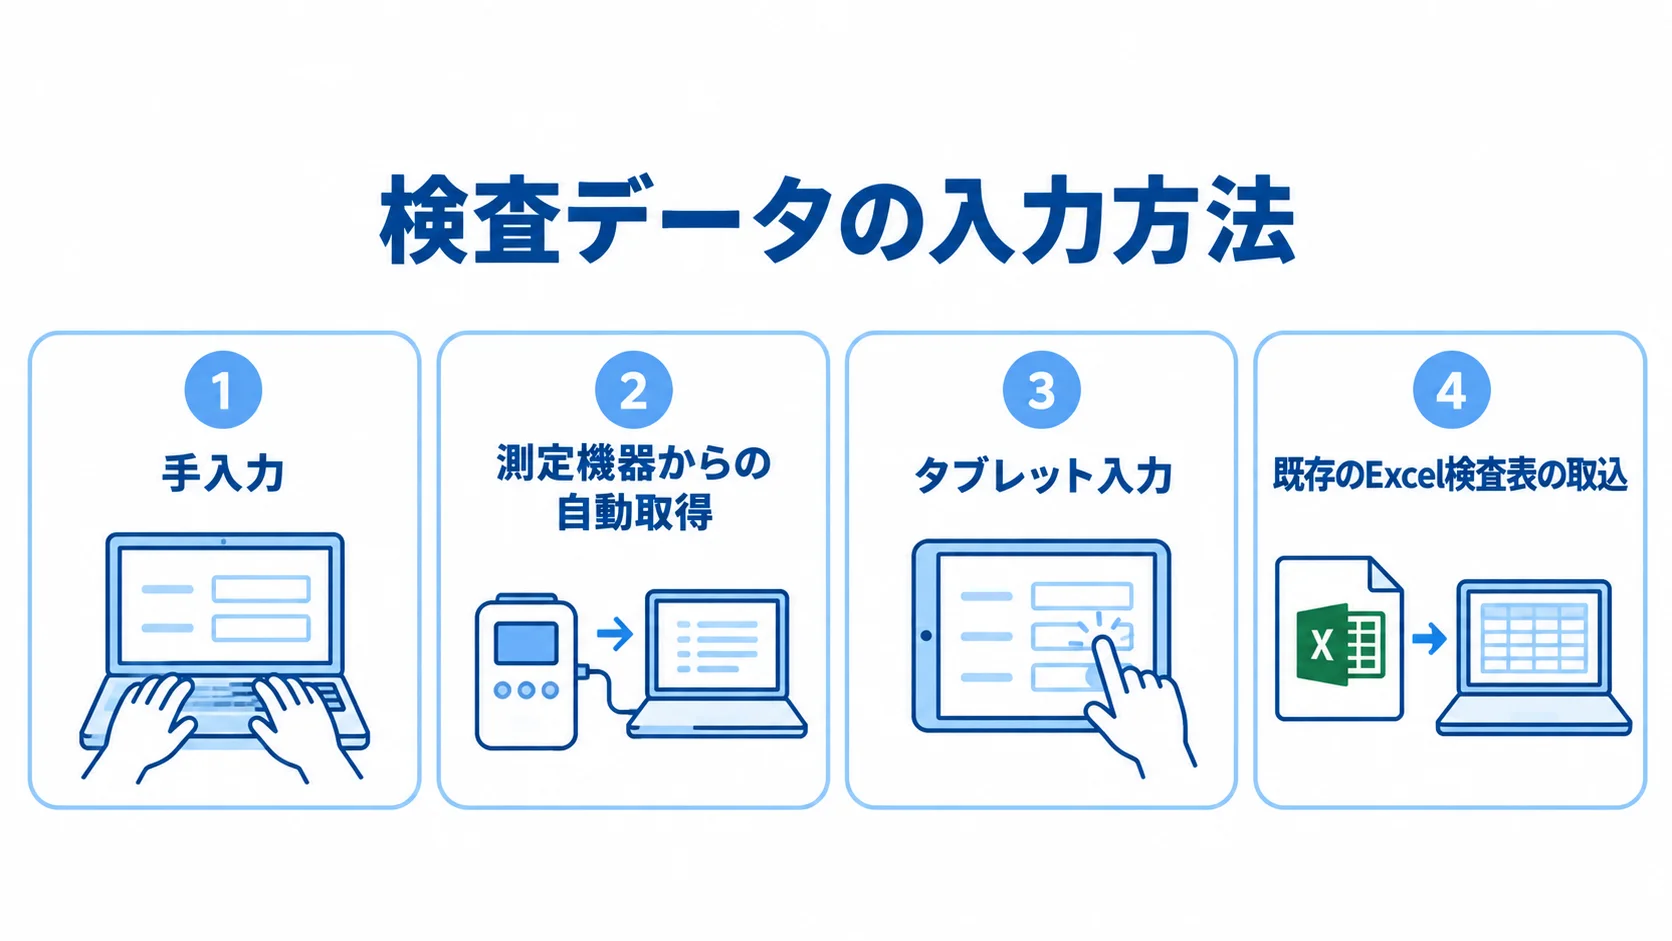
品質管理システムの土台は、検査・測定データを正確かつ効率よく集める機能です。製造現場の品質データは、受入検査から出荷検査まで工程ごとに発生し、入力方法も手入力、測定機器からの自動取得、タブレット入力とさまざまです。
特に、この入力の入り口を現場の負担が少ない形に設計できるかが、システムが定着するかどうかの第一関門になります。
測定機器連携と自動判定の標準機能
検査データ収集の中核となる標準機能は、測定機器からのデータ取得と、合否の自動判定です。ノギスやマイクロメータ、三次元測定機の測定値を直接取り込めれば、検査員が紙に書き写し、後でExcelに転記する工程が要らなくなります。さらに、品番ごとに設定した規格値(上限・下限)と照らし合わせて自動で合否を判定する機能があれば、判定ミスもなくなります。
この測定機器連携と自動判定は、多くの品質管理システムが標準機能として備えている領域です。ただし、現場で使う測定機器の種類やメーカーは多岐にわたるため、自社の機器とそのまま連携できるかは個別に確認が必要です。標準で対応していない機器とつなぐ場合は、インターフェース部分のカスタマイズが発生します。
機能一覧に「測定機器連携対応」と書かれていても、自社の機器が対象に含まれるとは限りません。そのため、要件定義の段階で現有の機器リストを示して連携可否を確認することが、後の追加費用を防ぐ鍵になります。
タブレット・Excel取込による入力機能
目視検査や官能検査のように、人が判断する項目は今も多く残ります。こうした項目には、現場のタブレットやスマートフォンから入力できる機能が有効です。検査員がその場でチェックリストに沿って判定を入力でき、写真も添付できれば、不良の状況を後から正確に確認できます。
入力画面が現場の検査フローに沿っているかどうかが、定着を左右します。もう一つ押さえたいのが、既存のExcel検査表を取り込める機能です。多くの現場では、品番ごとの検査基準や検査表をExcelで作り込んでおり、それを全部捨てて移行させるのは現実的ではありません。
設計部門のExcel部品表や検査基準表を直接取り込めれば、移行の負担が大幅に減ります。逆に、CSV変換時に文字化けや列ズレが起きるようでは、かえって手間が増えます。そのため、Excel取込やダイレクト出力への対応は、現場の負担に直結します。
QC工程表と検査基準の管理機能
検査データを集める前に、「何を・どの工程で・どの基準で検査するか」を決めておく必要があります。その定義を担うのが、QC工程表と検査基準の管理機能です。
QC工程表は、各工程でどの品質特性を、どの頻度で、どの方法で管理するかを定めた品質管理の設計図です。これをシステム上でまとめて管理できるかどうかが、品質の標準化を左右します。
検査基準マスタと規格値管理の機能
検査基準マスタは、品番ごとの検査項目・規格値・検査方法を登録しておく機能です。ここに上限値・下限値・目標値を定義しておけば、検査入力時に自動で合否判定が働きます。品番が数千・数万に及ぶ製造現場では、このマスタの管理だけでも相当な作業量になり、初期のマスタ登録に30〜80万円規模の工数がかかることもあります。
マスタの一括登録機能や、類似品番からのコピー作成機能があるかどうかが、運用の負担に直結します。さらに、規格値の管理では、改訂履歴を残せることも欠かせません。検査基準は顧客要求や設計変更に応じて改訂されるため、いつ・誰が・どの基準をどう変えたかを追えないと、過去の検査結果を正しい基準で評価できなくなります。
版管理の機能があれば、ある時点の製品がどの基準で検査されたかを後から確認でき、品質保証の信頼性が高まります。検査基準マスタは地味な機能ですが、品質管理システムの正確性を支える根幹です。
検査成績書・帳票の自動発行機能
収集した検査データから、検査成績書や品質保証書といった帳票を自動発行する機能も、実務上の負担を大きく減らします。たとえば、得意先へ製品を納める際、検査成績書の提出を求められることは多く、毎回手作業でExcel整形していると、品質保証部門の時間が奪われます。検査データから所定のフォーマットで成績書を自動生成できれば、この工数がほぼゼロになります。
注意したいのは、帳票レイアウトの柔軟性です。得意先ごとに成績書のフォーマットが異なるのは珍しくなく、標準帳票だけでは要求を満たせないことがあります。そのため、帳票レイアウトをExcelで自由に設計・出力できる機能があれば、得意先ごとの様式に柔軟に対応できます。
また、このレイアウト調整は、内製で対応すれば20〜60万円規模を見積から除外できる項目でもあります。帳票発行機能は、得意先対応の効率と品質保証部門の負荷に直結する機能です。
不適合管理と是正処置(CAPA)の機能
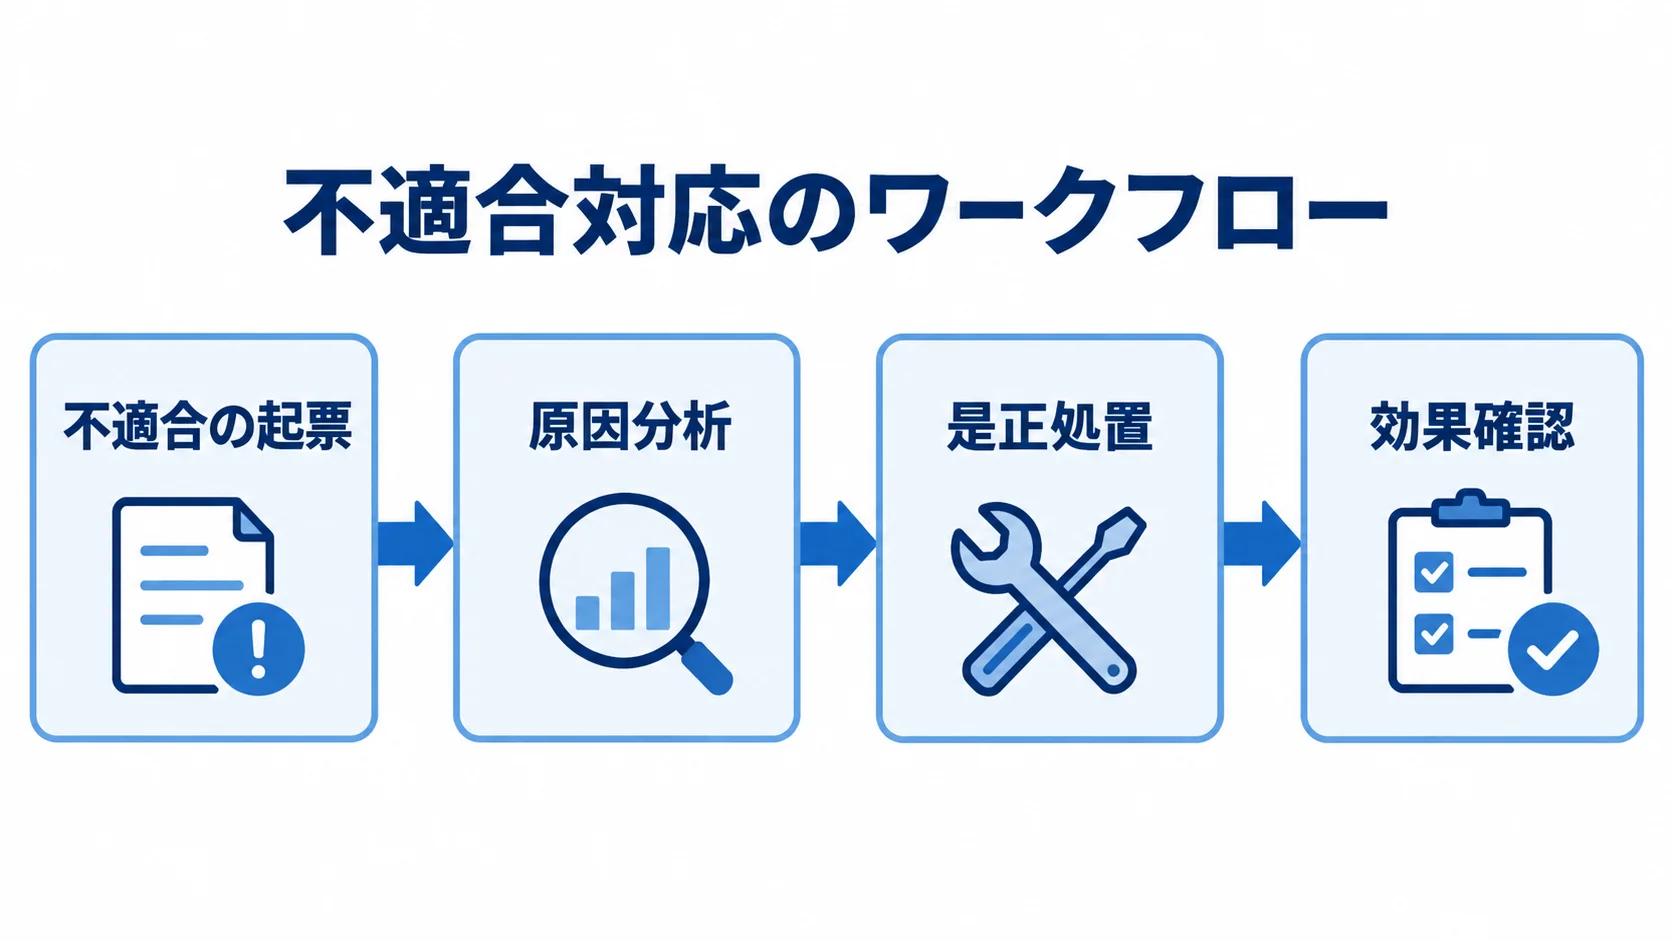
品質管理システムが品質改善に役立つかどうかは、不適合管理と是正処置(CAPA)の機能で決まります。
不良や不適合が発生したとき、それを記録するだけでなく、原因を分析し、是正処置を実行し、効果を確認するまでの一連の流れをシステムで回せるかが、慢性不良の撲滅を左右します。
不適合の起票から是正までのワークフロー機能
不適合管理の中核は、不適合の起票・原因分析・是正処置・効果確認をワークフローとして管理する機能です。不適合報告書を紙で回していると、誰がどこまで対応したかが見えず、是正処置が途中で放置されることもあります。一方で、システム化すると、各ステップの担当者・期限・進捗が見えるようになり、対応漏れを防げます。
承認フローを組み込めば、是正処置の妥当性を上長が確認したうえで完了とする運用も標準化できます。さらに、是正処置・予防処置(CAPA)の考え方をシステムに落とし込むと、その場しのぎの対処で終わらせず、再発防止まで踏み込む文化が定着します。
なぜその不良が起きたのかを掘り下げ、工程やマスタの是正につなげ、効果を後日確認するまでを機能として強制できることが、品質管理システムの大きな価値です。ただし、ワークフロー機能の作り込みは、自社の品質マネジメントの運用ルールに合わせる必要があるため、標準機能に加えてカスタマイズが入りやすい領域でもあります。
仕入先品質管理と受入評価の機能
自社工程だけでなく、仕入先からの受入品質を管理する機能も、品質管理システムの守備範囲に含まれます。たとえば、受入検査の結果を仕入先別に集計し、不良率や是正対応のスピードで仕入先を評価する機能があれば、調達品質を客観的に管理できます。
ある調査では、仕入先評価を実施している企業のうち、基幹で一元管理できているのは24%にとどまり、半数がExcel・紙・メールに頼っているという結果が出ています。この領域は機能面での伸びしろが大きいといえます。また、仕入先品質管理では、RoHS・REACHといった環境規制対応のための含有物質情報管理も、実務上の重要機能です。
規制対応の管理業務は、1社あたり年間500〜3,300万円のコストがかかると試算されるほど負担が大きいものです。そのため、含有物質情報を品番・仕入先単位で管理し、問い合わせ履歴も残せる機能があれば、得意先からの提出依頼に即応できます。なお、仕入先品質と規制対応の機能を、どこまで品質管理システムに統合するかは、自社の業種特性を踏まえて要件を見極める必要があります。
トレーサビリティと分析・レポート機能
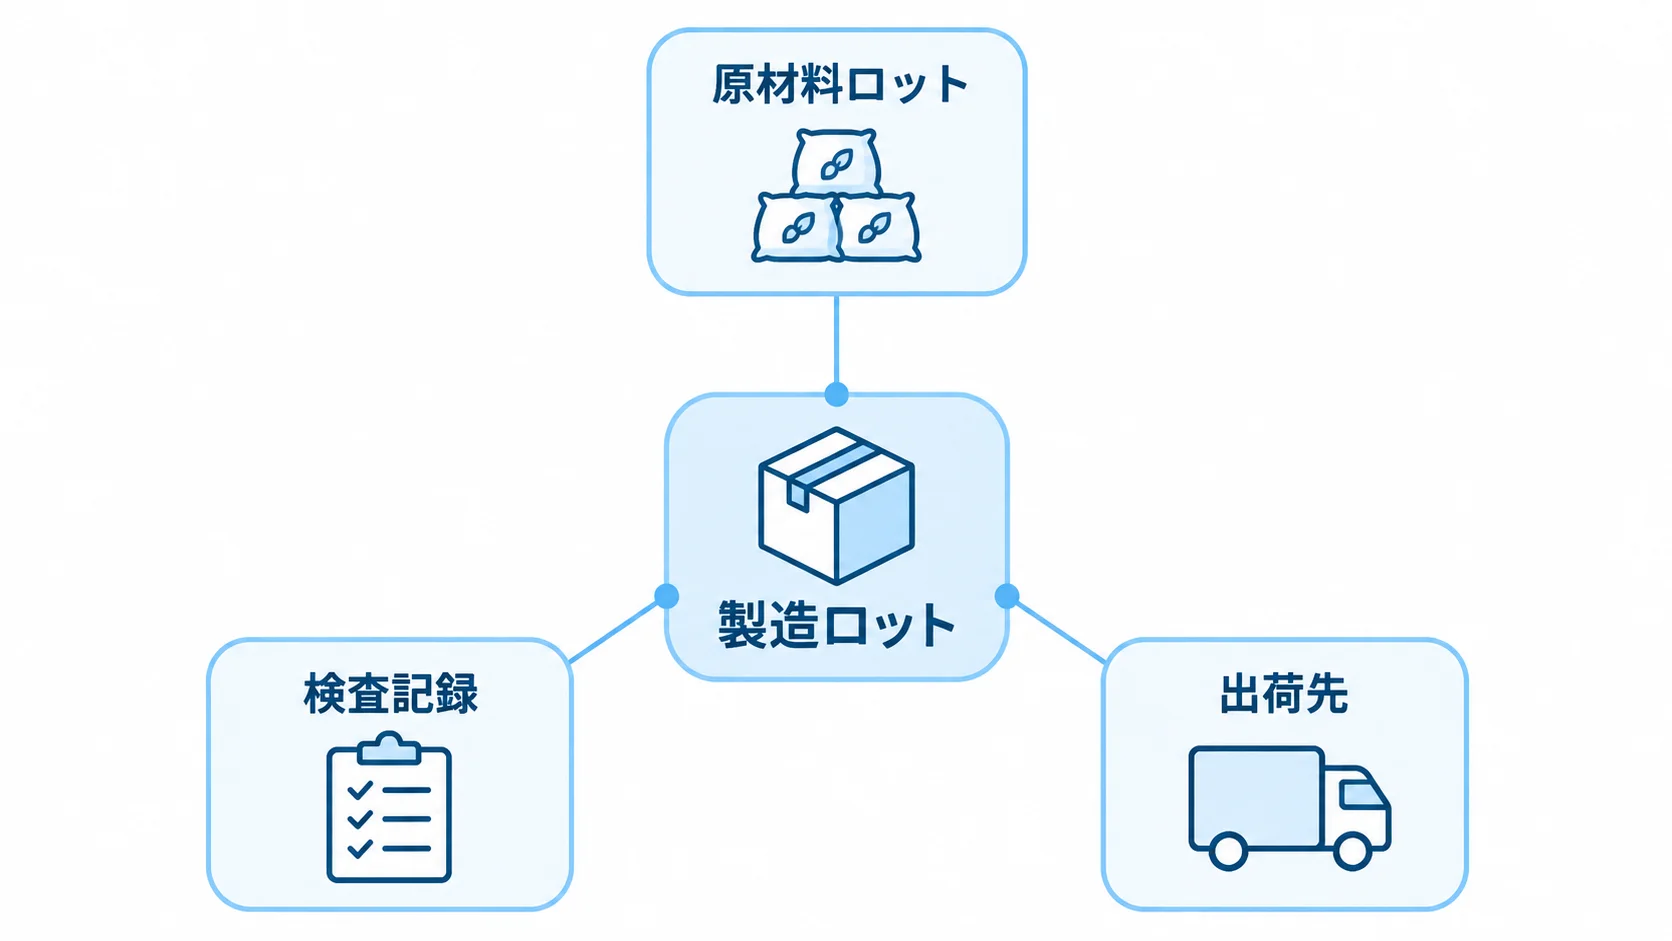
蓄積された品質データを価値に変えるのが、トレーサビリティと分析・レポートの機能です。検査データやロット情報は、貯めるだけでは活用されず、眠ったままになります。
そのデータを追跡できる形にし、傾向を見える化して、改善や経営判断に使えるレポートとして出力できて初めて、品質管理システムは投資に見合う価値を生みます。
ロットトレーサビリティの追跡機能
トレーサビリティ機能は、製造ロットと原材料ロットを、検査記録や出荷先と相互に紐づけて追跡する機能です。不良が発生したとき、ロット番号から「同じ原材料を使った製品はどれか」「どの得意先まで出荷したか」を即座にたどれます。さらに、前工程への遡及(バックワード)と、ある原材料を使った製品への展開(フォワード)の双方向で追跡できることが、影響範囲の特定スピードを決めます。
この追跡機能は、リコールや市場クレーム対応のリスクを直接下げます。範囲を限定して回収できるか、全量回収せざるを得ないかで、損失額の桁が変わるからです。
トレーサビリティを実現するには、製造実績や出荷データとの連携が前提になるため、生産管理システムやMESとどう連携するかが設計の論点になります。そのうえで、品質管理システム単独で完結させるか、上位の生産管理と統合するかは、要件定義で決めるべき重要な分岐点です。
SPC・統計分析とダッシュボード機能
分析機能の代表は統計的工程管理(SPC)であり、多くの品質管理システムが備える基本機能です。管理図やヒストグラム、工程能力指数(Cp・Cpk)を自動で算出・表示できれば、工程が安定しているか、規格に対してどれだけ余裕があるかをひと目で把握できます。たとえば、手作業でExcelに管理図を作っていた現場では、この自動化だけで集計工数が大きく減り、異常の早期発見にもつながります。
さらに、工程別・品番別・原因別の不良傾向をダッシュボードで見られるようにすれば、改善活動の優先順位を客観的に決められます。どの工程で・どんな原因の不良が多いかをデータで示せれば、勘や経験に頼らないデータドリブンな品質改善が回り始めます。
レポート機能で重要なのは、経営層・品質保証部門・現場という見る人ごとに必要な粒度が違う点です。誰に・何を見せるかを要件定義で整理しておくと、レポート開発の手戻りを防げます。分析・レポート機能は、品質データを経営価値に変える出口だといえます。
標準機能とカスタマイズ・連携の見極め方
ここまで、品質管理システムの機能を四つの柱で整理してきました。機能一覧に書かれていても、自社の検査基準や測定機器にそのまま合うとは限りません。そのため、実務で大切なのは、機能があるかどうかより、自社の運用に対して標準機能でどこまで足り、どこからカスタマイズや連携が必要かを見極めることです。
標準機能に業務を寄せるという発想
機能を検討するとき、つい「自社の今のやり方をすべて再現できるか」という基準で見てしまいがちですが、これがカスタマイズ費膨張の入り口になります。実際、品質管理システムではカスタマイズ費が全体の3〜4割、200〜300万円規模に達することもあるため、独自手順をすべて温存しようとすると費用が跳ね上がります。
多くの製造現場では、検査・不適合管理・トレーサビリティといった基本機能は、パッケージの標準機能でかなりの部分をカバーできます。そのため、まずは「標準機能に自社の業務を寄せられないか」を一度問い直すことが、賢い機能選びの出発点です。
標準で代替できる業務は業務側を変え、どうしても譲れない自社固有の検査ロジックだけをカスタマイズします。このメリハリが、必要な機能を確保しつつ費用を抑える鍵です。また、機能一覧を見るときは、すべてを求めず、必須機能と希望機能を仕分ける目を持つことが大切です。
連携機能と上位システムとの役割分担
もう一つ見極めたいのが、連携機能と上位システムとの役割分担です。品質管理システムは単独では完結せず、生産管理システムやMES、ERPと連携してこそ機能します。図面管理システムとのつながりも押さえておく必要があります。
ISA-95に代表される製造業の階層モデルでは、ERPが計画層、MESが実行層を担い、品質管理がそこに連動します。自社の品質管理システムがこの階層のどこに位置し、どの機能を自前で持ち、どの機能を上位システムから受け取るのかを整理しておく必要があります。上位システムとの分担は、特に製造ロット情報と検査結果の二つで決まります。
- 製造ロット情報:トレーサビリティに必要な情報を、生産管理システムから受け取るか、品質管理システム側で持つか
- 検査結果:出荷判定へどう返すか
こうした連携の機能は、データ項目・連携方式・連携タイミングまで具体化して初めて実装できます。機能一覧の「○○連携対応」という表記を見ただけで安心せず、自社の既存システムと本当につながるかを確かめることが、後の連携トラブルと追加費用を防ぎます。そのため、品質管理システムの機能は、単体の充実度だけでなく、社内システム全体の中での役割で評価することが、失敗しない選び方の核心です。
権限管理・監査証跡という縁の下の機能
機能一覧では目立たないものの、実務では極めて重要なのが、権限管理と監査証跡の機能です。品質管理システムには、検査員・品質保証責任者・経営層といった役割ごとに、見られるデータや操作できる範囲を分ける権限管理が必要です。たとえば、誰でも検査基準を変更できる状態では、品質データの信頼性が揺らぎます。
役割に応じたアクセス制御は、品質保証の根幹を支える縁の下の機能です。さらに、監査証跡(操作ログ)の機能も、ISO9001の認証維持や、医薬品・自動車部品など規制の厳しい業種では必須です。具体的には、誰が・いつ・どのデータを変更したかを記録し、改ざんを防止できることが、第三者監査や顧客監査への対応力につながります。
これらの機能は華やかさはありませんが、欠けていると後から大掛かりな改修が必要になります。そのため、機能を選ぶときは、目立つ機能だけでなく、こうした品質保証の信頼性を支える基盤機能まで確認することが、長く使えるシステム選びの条件です。
まとめ
品質管理システムの機能は、四つの柱にまとめられます。検査データの収集では測定機器連携とExcel取込が現場の負担を左右し、検査基準マスタと帳票発行が品質保証の正確性と効率を支えます。不適合管理のワークフローが慢性不良の撲滅を促し、トレーサビリティと分析・レポートが品質データを経営価値に変える出口になります。
機能名が同じでも、自社の現場にそのまま使えるとは限りません。そのため、機能一覧を見るときは、標準機能でどこまでカバーでき、自社の検査基準や測定機器、運用ルールに合わせてどこからカスタマイズが必要かを見極めることが大切です。
riplaはフルスクラッチ受託と国内開発を組み合わせ、標準機能とカスタマイズの切り分けを現場の実態から逆算して設計し、過剰な作り込みを避けながら必要な機能を実装することを支援します。全体像を改めて確かめたい場合は、完全ガイドをご覧ください。
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。