
製造業のAI活用は、課題を特定し、データを取り、PoCと現場検証を経て本番運用へ進めるのが基本です。この順で進めると、品質・設備・生産計画・技能継承の改善につながります。
業務起点で目標を決め、PoCの前に現場のデータを確認しておくと、後の手戻りを減らせます。活用領域、導入手順、費用相場、見積もり時の確認事項を、この順に扱います。
AIシステム開発の工程ごとの進め方と注意点については、無料ホワイトペーパー「AIシステム開発の完全ガイドブック」で詳しく解説しています。
製造業界におけるAI活用の全体像
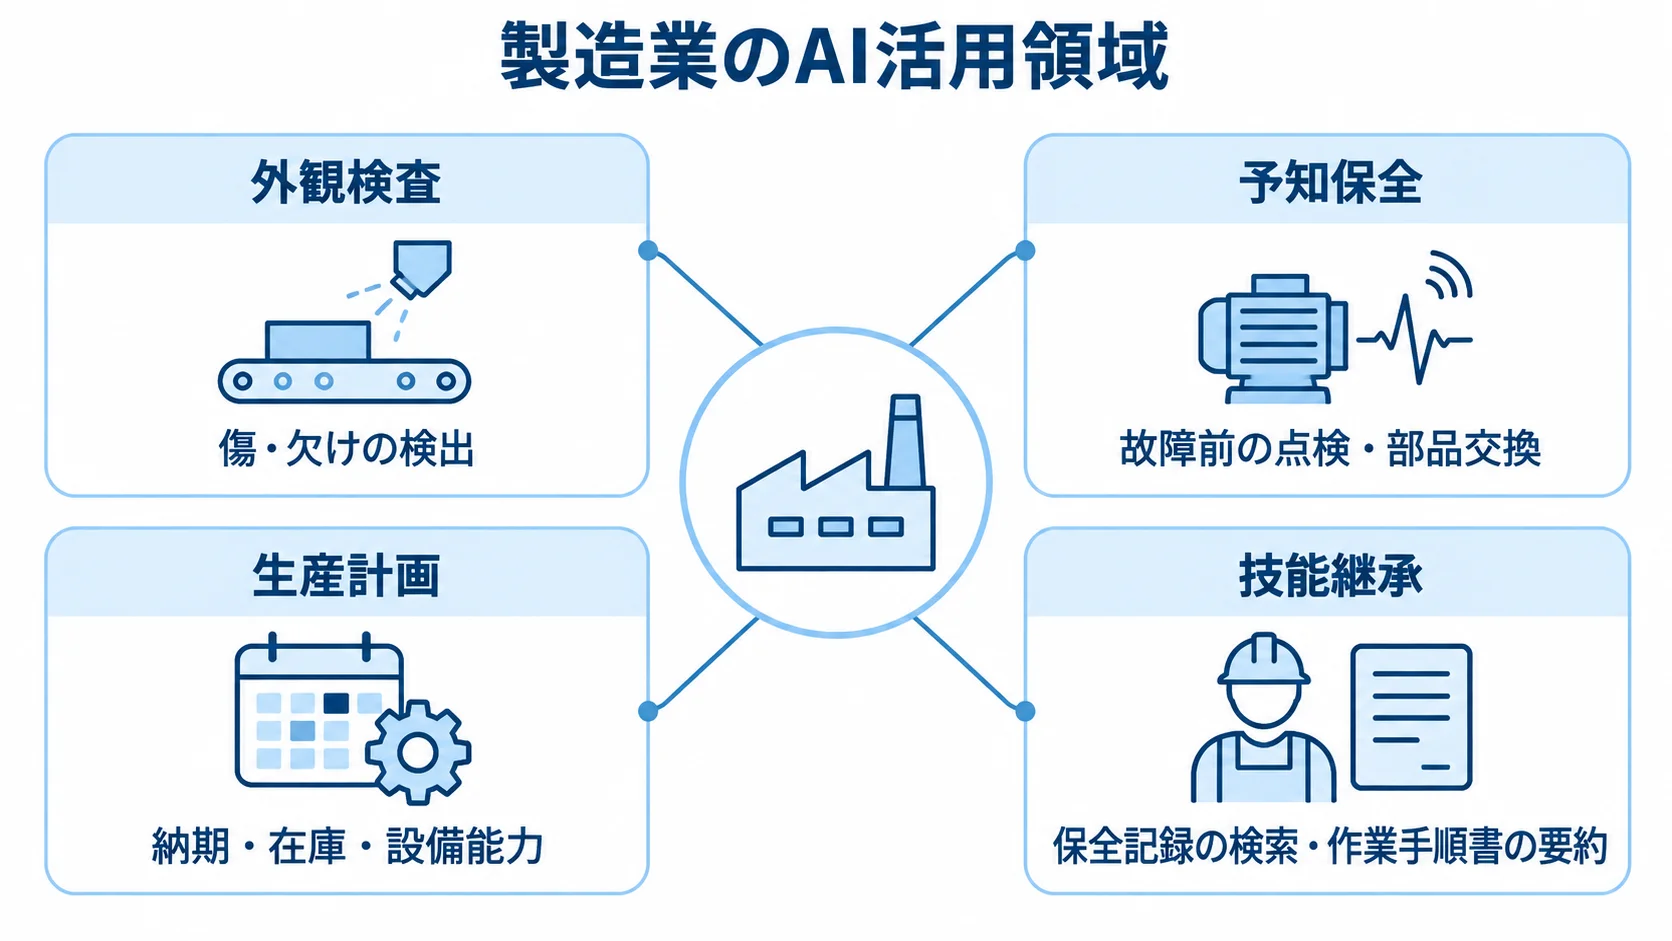
製造業のAI活用は、現場の課題に合わせて、データを取り、分析して判断し、人が確認して改善するサイクルを組み立てる取り組みです。単独のAI製品を買うことより、この全体の設計が要になります。
まずは、成果を測りやすく、失敗しても生産全体を止めない工程を選びます。
2026年版ものづくり白書でも、構造的な人手不足を背景に、AI・デジタル技術の活用が競争力強化に関わるテーマとして扱われています(出典: 経済産業省・厚生労働省・文部科学省「2026年版ものづくり白書」、2026年)。
主要な活用領域は外観検査・予知保全・生産計画・技能継承
製造業でAIを活用する代表的な領域は、次の4つです。
- 外観検査:画像から傷、欠け、汚れ、異物を検出します。
- 予知保全:時系列データで異常の兆候を捉え、故障前の点検や部品交換につなげます。
- 生産計画:複数の制約を踏まえた計画案の作成。
- 技能継承:生成AIで保全記録の検索、作業手順書の要約、熟練者への質問対応に使います。
外観検査では、AIが疑わしい画像に印を付け、最終的な判断は検査員が行う運用もできます。見逃しを抑えつつ、検査員の作業負担を減らせます。
予知保全では、設備の振動や温度、電流のデータを使います。圧力や流量などのデータも含まれます。
生産計画では、納期、在庫、設備能力を中心に考えます。段取り替えや作業員、輸送も考慮に入れます。
今AI活用が急がれる理由
AI活用が急がれる背景には、人手不足と技能継承の課題があります。
- 人員確保:人を増やす余地が小さく、採用や育成も退職に追いつかない場合があります。
- 技能継承:AIで熟練者そのものを再現することは難しいものの、判断材料をデータ化すれば、若手が確認しながら学べる状態を作れます。
2026年版中小企業白書も、AI活用やデジタル化を通じて、労働投入量の最適化を重視しています(出典: 中小企業庁「2026年版中小企業白書・小規模企業白書」、2026年)。
目的は人を減らすことではないため、定着させるには、人が判断すべき仕事に集中できる設計にすることが前提です。
製造業界におけるAI活用の進め方
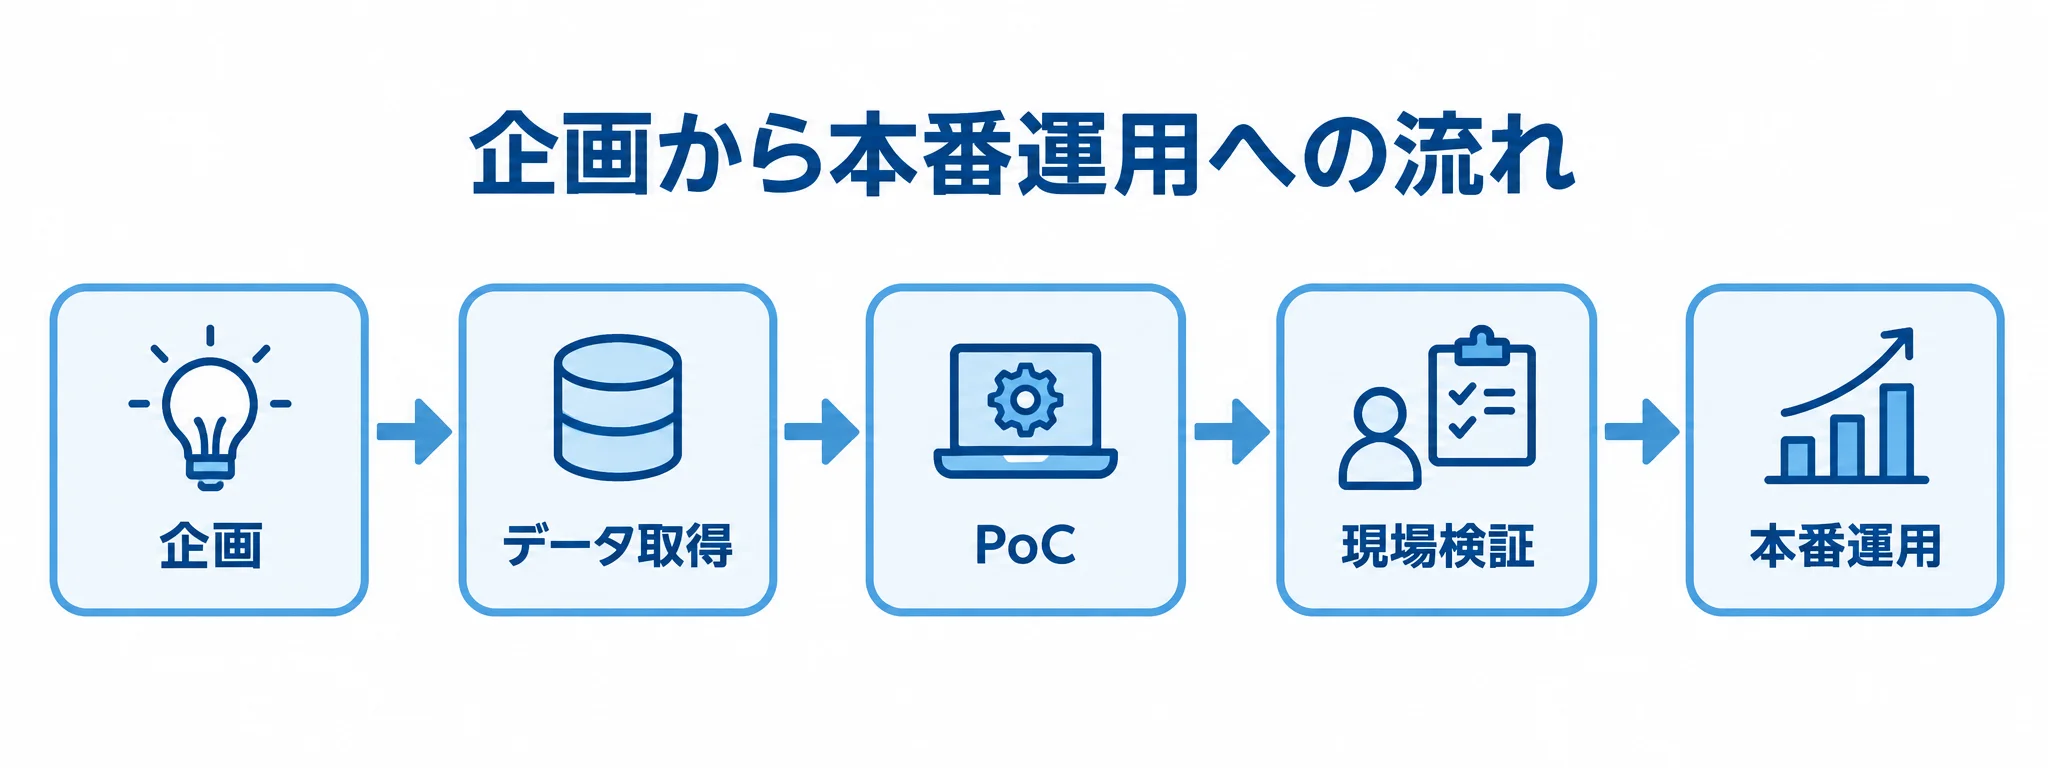
導入は技術起点ではなく業務起点で進め、どの損失をいつまでに、どの数字で改善するかを先に定めます。
経営層と現場を早期に集め、情報システム、品質保証、法務も加わって、共通の目標を決めます。
企画から始め、データを整え、PoCと現場検証を経て本番運用へ移ります。この順番を飛ばすと、デモでは動いても工場で使えないことがあります。
要件定義・企画フェーズでの課題とKPIの絞り込み
企画では、対象の損失と改善目標を具体的にしたうえで、次の観点からKPIを定めます。
- 損失:品質、停止時間、検査工数、計画作成時間、廃棄量を、金額と時間で整理します。
- 改善幅:「AIで品質向上」より、Aラインの特定部品の見逃し率を半分にするといった数字で決めます。
- 対象と時間:1個あたりの検査時間を何秒にするかを決め、工程、設備、製品をそれぞれ1つ程度に絞ります。
- KPI:精度に加えて、判定時間、誤警報件数、停止の有無、画面を使う作業者の割合も含めます。
データ取得とPoCでのレガシー設備の状態確認
古い工作機械や検査装置に通信機能がなくても、AI活用を諦める必要はありません。
PLCの規格が異なる場合は、産業用ゲートウェイでデータを集めます。接続にはOPC UA、Modbus、Ethernet/IPなどを使います。
電流や振動は外付けセンサーで取得できます。
アナログメーターは固定カメラで撮影し、文字や針の位置を読み取る方法もあります。
センサーを付けただけでは分析できません。そこで、データの品質を保つため、記録する項目を現場と決めます。
- データ状態:時刻のずれや欠損、校正、ノイズの有無を確認します。
- 製造条件:製品ロット、作業者、環境温度を記録します。
- 判定基準:異常と正常のラベルを現場と合意します。
PoCは実環境で最低3か月を見込みます。季節変動や製品切り替えが大きい場合は、半年程度が目安です。
工場と研究室では、明るさや温度、振動、電気ノイズなどが異なります。そのため、実稼働時だけ誤判定が増えることがあります。
検証を続けるか、変更するか、撤退するかを判断できるよう、PoCの開始前に撤退ラインを決めておきます。
- 精度不足:8週間で目標精度の80%にも届かない。
- 誤警報:1シフトの件数が多く、手直し時間が増える。
- 投資回収:追加データを取得しても回収が3年を超える。
現場検証・本番運用での人の判断と改善の仕組み
ネットワークに接続できない工場では、工場内の産業用PCやエッジデバイスで推論できます。そのうえで、必要な結果だけを上位システムへ連携する構成が現実的です。
モデル更新用データの搬出やUSBの利用、保守端末の接続は、事前に決めておきます。ログの保管期間とバックアップからの復旧方法も、あわせて決めておきます。
AIが安全や品質に関わる操作を直接実行する場合は、人がいつでも止められる仕組みを残しておきます。
- 手動介入:異常時に人が停止できる状態にします。
- 二重確認:安全や品質に関わる操作を、二重に確かめる仕組みです。
- フェイルセーフ:閾値を超えた場合に備えた安全策。
データの分布は変化するため、本番後も、製品仕様や照明、設備の変化に応じて精度を確かめます。材料や作業者が変わる場合も、確認が必要になります。
月次で見逃しや過検出を確認し、処理時間や未確認アラートも見たうえで、再学習の要否を判断します。
運用費には、MLOpsや監視、モデルのバージョン管理が含まれ、センサーの交換や現場教育、問い合わせ対応も加わります。これらを見積に含めないと、翌年度に使われなくなるおそれがあります。
製造業界におけるAI活用の費用相場とコストの内訳
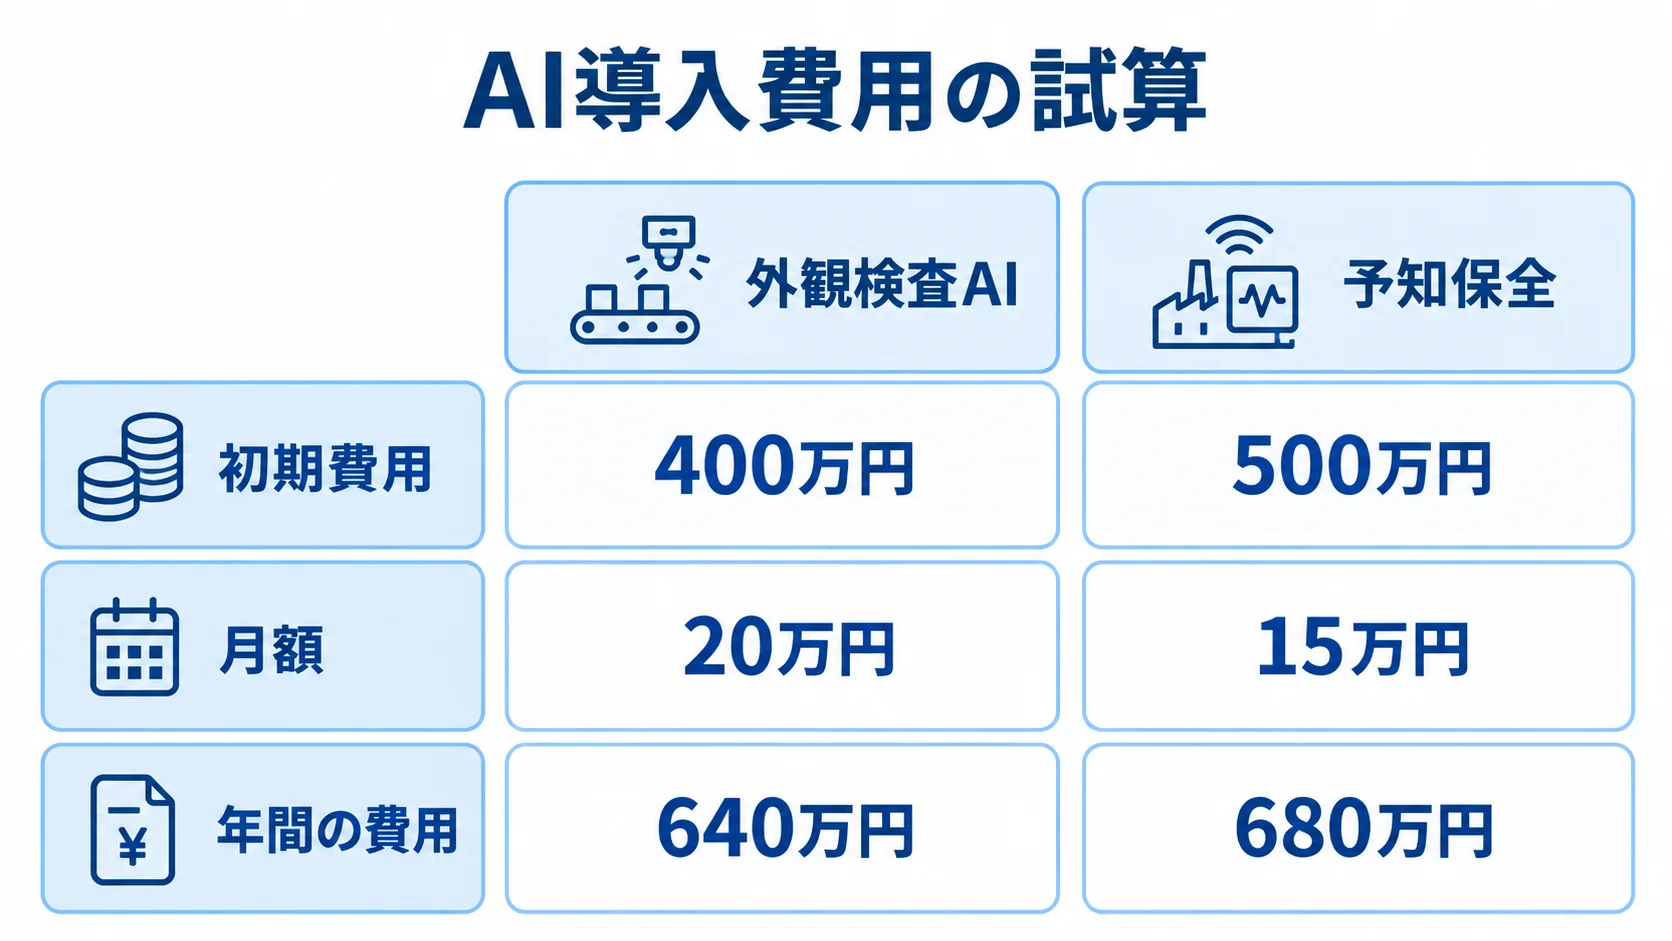
製造業のAI導入費用は、目的、データの有無、設備接続の難しさによって変わります。
クラウドかオンプレミスかの選択も、費用を左右します。
一律の標準価格は公開されていないため、ここに挙げる金額は検討初期の概算です。
実際の見積では、現地調査とデータ確認を行います。
まず、対象設備や製品、期間、精度目標を確定させます。そのうえで、AIモデルだけでなく、データ取得から現場運用までの総額で比べます。
PoCと本番導入の初期費用
初期費用は、データや設備の状態によって異なります。検討時は、次の規模感を目安にします。
- 小規模検証:既存データを使えば数百万円から始まる場合があります。
- 設備新設:カメラやセンサー整備で数百万円から1,000万円超です。
小規模検証費には、企画やデータ整理、モデル作成が含まれ、画面の試作も入ります。
設備新設では、搬送や判定端末も対象になります。
複数工場への展開や閉域網の冗長化、MES・ERP連携を加えると、費用はさらに増えます。
監査ログや権限管理が必要な場合も、費用は加算されます。
社内検討モデルでは、自動車部品メーカーが外観検査AIに初期費用400万円、月額20万円を投じる想定です。年間の費用は640万円になります。
検査員8名の配置転換とクレーム対応費の削減効果を、年間960万円と仮定します。
単純計算では、約10か月で回収できる見込みです。
これは個別条件で試算したシミュレーションで、市場の標準価格や、すべての企業に当てはまる実績ではありません。
人件費に加え、クレームや廃棄、再加工、納期遅延の回避額も効果に含めると、稟議の根拠を作りやすくなります。
見落としやすいランニングコスト
月額費用には、次のような運用項目が含まれます。
- クラウド:利用料のほか、推論やストレージ、監視が含まれます。
- 運用支援:問い合わせ対応や再学習、センサーの保守が含まれます。
- 更新:ライセンス更新にかかる費用。
オンプレミスやエッジAIでも、産業用PCの交換やバックアップ、脆弱性対応が欠かせません。さらに、閉域網の運用担当者も確保します。
生成AIでは、入力データの機密性や、利用量に応じた従量課金、モデル変更による回答品質の変化も確認します。
予知保全の試算では、センサー込みの初期費用が500万円、月額15万円で、年間は680万円としています。
予知保全の試算では、突発故障を年6回から1〜2回に減らす想定です。
停止損失が大きい工場では、部品代よりも、停止時間や納期への影響を避けられるかが効果の中心になります。ただし、故障記録が少ない設備は学習に時間がかかります。そのため、最初から高精度を約束する見積には注意が必要です。
製造業のAI活用で見積もりを取る際のポイント
見積は金額だけでなく、何が納品されるか、誰が運用を担うか、失敗時にどう戻すかで比べます。「AI開発一式」とある場合は、作業内容に分解して確認します。
データラベル作成や現地工事、セキュリティ審査が含まれるかを見ます。既存システムとの接続や教育、保守も、見積に入っているかを確かめます。
要件明確化と仕様書に入れる項目
仕様書には、対象と入力データ、判定の定義を書きます。さらに、目標値や運用条件も記載します。
- 対象:工場、ライン、設備、製品を特定します。
- データ:種類、取得周期、正常と異常の定義。
- 判定:表示場所、目標精度、許容誤警報を決めます。
- 運用:推論時間、稼働時間、保守窓口を記載します。
外観検査では、撮影画角や照明、搬送速度を決めます。品種切り替え時の扱いも明記します。
予知保全では、故障の前兆とみなす期間を定めます。
予知保全では、アラート後の確認担当と、設備停止の判断権限も記載します。
品質保証部門には、判定結果とあわせて、入力画像やセンサーデータを保存できるかを確認します。
品質保証部門では、モデルのバージョンや時刻、担当者の確認結果も残せるかを見ます。
ISO9001などに組み込む場合は、監査で説明できる形にしておきます。変更管理や検証記録、異常時の代替手順、教育記録が対象です。
複数社比較と発注先の選び方
発注先は、デモの精度だけでなく、製造現場での接続実績や、データが少ない場合の設計力で比べます。
OTとITの両方を理解する体制かどうかも確認します。
レガシーPLCやカメラ、センサーは機器側、MESやERPはシステム側にあたります。
どこまでを一社が担当するかも明確にします。
引き渡し条件を契約に入れておくと、自社でデータやモデルを扱えるようになり、ベンダーロックインを抑えられます。
- データ:形式とアノテーション方法を決めます。
- モデル:評価方法と、APIの引き渡し方法。
- 運用:手順書の引き渡し条件を決めます。
提案は、安さだけでなく、現地調査とPoC、段階導入、本番運用を分けた内容で比べます。
自社が撤退する場合に、データと検証結果を持ち出せるかも確認します。
モデルの再学習費用や障害時の復旧時間も確認します。
誤判定が起きたとき、どこまでを誰が負うかも決めておきます。製造物責任に関わる最終判断をAIに任せる場合は、法務や品質保証と協議します。
責任範囲を定めたうえで、AIを補助判断にとどめる設計も検討します。
ベテラン職人のAIアレルギーを解く現場設計
現場には、「AIに仕事を奪われる」「誤判定の責任を押し付けられる」といった不安が生まれがちです。そのため、導入時には役割を具体的に伝えます。
- AIの役割:見つけにくい異常を拾います。
- 人の役割:最終判断を行い、知見を若手へ残します。
熟練者を要件定義や異常ラベルの確認、テスト評価に加えます。そうすることで、知見が画面やルールに反映される状態を作ります。
画面には信頼度に加えて、根拠となる画像範囲や類似事例を表示します。さらに、確認項目やAIが苦手な条件も示します。
「保留」「人が確認済み」「再検査」のボタンを用意します。ただし、操作を増やしすぎないことが大切です。
利用率や改善提案を評価する場合は、AIを使った件数だけでなく、誤判定の発見や手順改善への貢献も対象にします。その結果、現場が学習データを提供しやすくなります。
製造業界におけるAI活用でよくある質問
費用や技術だけでなく、古い設備や現場の合意、補助金、安全と品質保証まで含めて判断してください。
製造業ではどの業務からAIを導入すればよいですか?
最初に選ぶなら、損失額を把握でき、データを取れて、失敗しても安全に人へ戻せる工程が適しています。
外観検査や設備の異常兆候、計画作成、保全記録の検索などから始めます。対象は、1ライン、1設備、1製品に絞るのが現実的です。
データがほとんどなく責任リスクも高い自律制御は、経営への影響が大きいため、最初の対象にしないほうがよいです。
古い工場設備でもAIを導入できますか?
導入できる可能性があります。PLCからゲートウェイを通じて値を取る方法や、電流・振動のセンサーを外付けする方法があります。
さらに、アナログメーターをカメラで読み取る方法もあります。既存の設備を、すべて交換する必要はありません。
データ取得周期やセンサー位置、校正の状態を現地で確認し、時刻同期やネットワークの安全性も見ておきます。そのうえで、小さなデータ取得検証を見積に含めておきます。
インターネットに接続できない工場でもAIを使えますか?
エッジAIやオンプレミス構成で使える場合があります。工場内の産業用PCで推論し、外部へ送る情報は、集計値や判定結果に絞ります。
モデル更新やログの搬出には、承認済みの保守端末と手順を用意します。接続時には、認証やウイルス対策、監査記録も残します。
安全面では、開発者・提供者・利用者の役割を整理しているAI事業者ガイドラインも参考になります(出典: IPA「AI事業者ガイドライン検討会」、2026年更新情報)。
製造業のAI導入に補助金は使えますか?
制度ごとに、対象経費や補助率、申請時期、対象事業者が異なります。そのため、使えると決めつけず、公募要領を確認してください。
候補には、IT導入やものづくり・商業・サービスの補助金、生産性向上、省力化投資などがあります。ただし、AIモデル単体は対象外となる場合があります。
採択を前提に契約や着手をしてしまうと、対象外になるリスクがあります。申請前に窓口へ確認し、補助金がなくても成り立つROIを用意しておきます。
まとめ
まず取り組むべき最初の一歩
製造業のAI活用は、外観検査や予知保全、生産計画、技能継承など、現場の判断を支援する領域から始めると、成果を測りやすくなります。
- 損失の選定:現場の損失を一つ選び、対象工程のデータや担当者、作業時間、品質指標を1枚にまとめる。
- 導入設計:1工程のKPI、古い設備のデータ取得、閉域網の検討を見ておく。
- 運用の設計:現場の納得や品質保証の証跡、再学習を含む運用費を設計に入れる。
- 検証の進め方:PoCの成功条件を合意したうえで、結果を現場とベンダーで共有する。
- 事前の合意:PoCの目標と撤退ラインを経営層や現場、品質保証で合意し、検証中の判断をぶれにくくする。
最初の一歩は、導入先を決めることより先に、困っている工程の現状データを集めて、改善したい数字を一つに絞ることです。
横展開で確認すべき点
横展開では、拠点ごとの設備や製品の違いを踏まえ、モデルと運用体制を見直します。
- モデル:設備や照明、製品、作業手順の差を確認し、再評価します。
- 体制:現場教育や権限管理、監査証跡、保守費用を計画に含め、拠点ごとの責任者が改善を続けられる体制を整えます。
企業の事例では、横河電機とJSRが、強化学習AIによる化学プラントの35日間連続の自律制御を実証しました(出典: 横河電機・JSR、2022年)。
ダイキンと日立は、設備故障の原因と対策を10秒以内、90%以上の精度で回答するAIエージェントを試験運用しています(出典: ダイキン工業・日立製作所、2025年)。
日立とニチレイ・アイスの事例では、生産・輸送・在庫計画の立案時間を約70%削減しました(出典: 日立製作所、2025年)。
大企業の数値は、自社の損失やデータ、現場条件をもとに投資回収を計算して、判断に使ってください。
共通の検証結果をもとに進めることで、無駄な投資を抑え、次のラインへ展開しやすくなります。
参考資料: 経済産業省・厚生労働省・文部科学省「2026年版ものづくり白書」、中小企業庁「2026年版中小企業白書・小規模企業白書」、IPA「AI事業者ガイドライン検討会」、ダイキン工業・日立製作所「工場の設備故障診断を支援するAIエージェント」、横河電機・JSR「AIによる自律制御で化学プラントを35日間連続制御」、日立製作所「ニチレイ・アイスの計画業務最適化」を参考にしています。
▼開発を相談する前に読みたい無料ホワイトペーパー
・AIシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。