
製造業界のシステムは、工場の業務ごとに機能が分かれており、自社のどの業務を、どの機能がカバーするかで選びます。機能の内容が見えないと、要件もベンダーの提案も判断できません。
- 生産工程:生産計画と工程の進捗の管理。
- 在庫と品質:資材の在庫と検査結果の記録。
- 原価と実績:費用と製造実績の把握。
全体像をまだ把握していない方は、まず製造業界のシステムの完全ガイドから読むと、各機能の位置づけがつかみやすくなります。
▼全体ガイドの記事
・製造業界のシステムの完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
生産管理・工程管理の中核機能
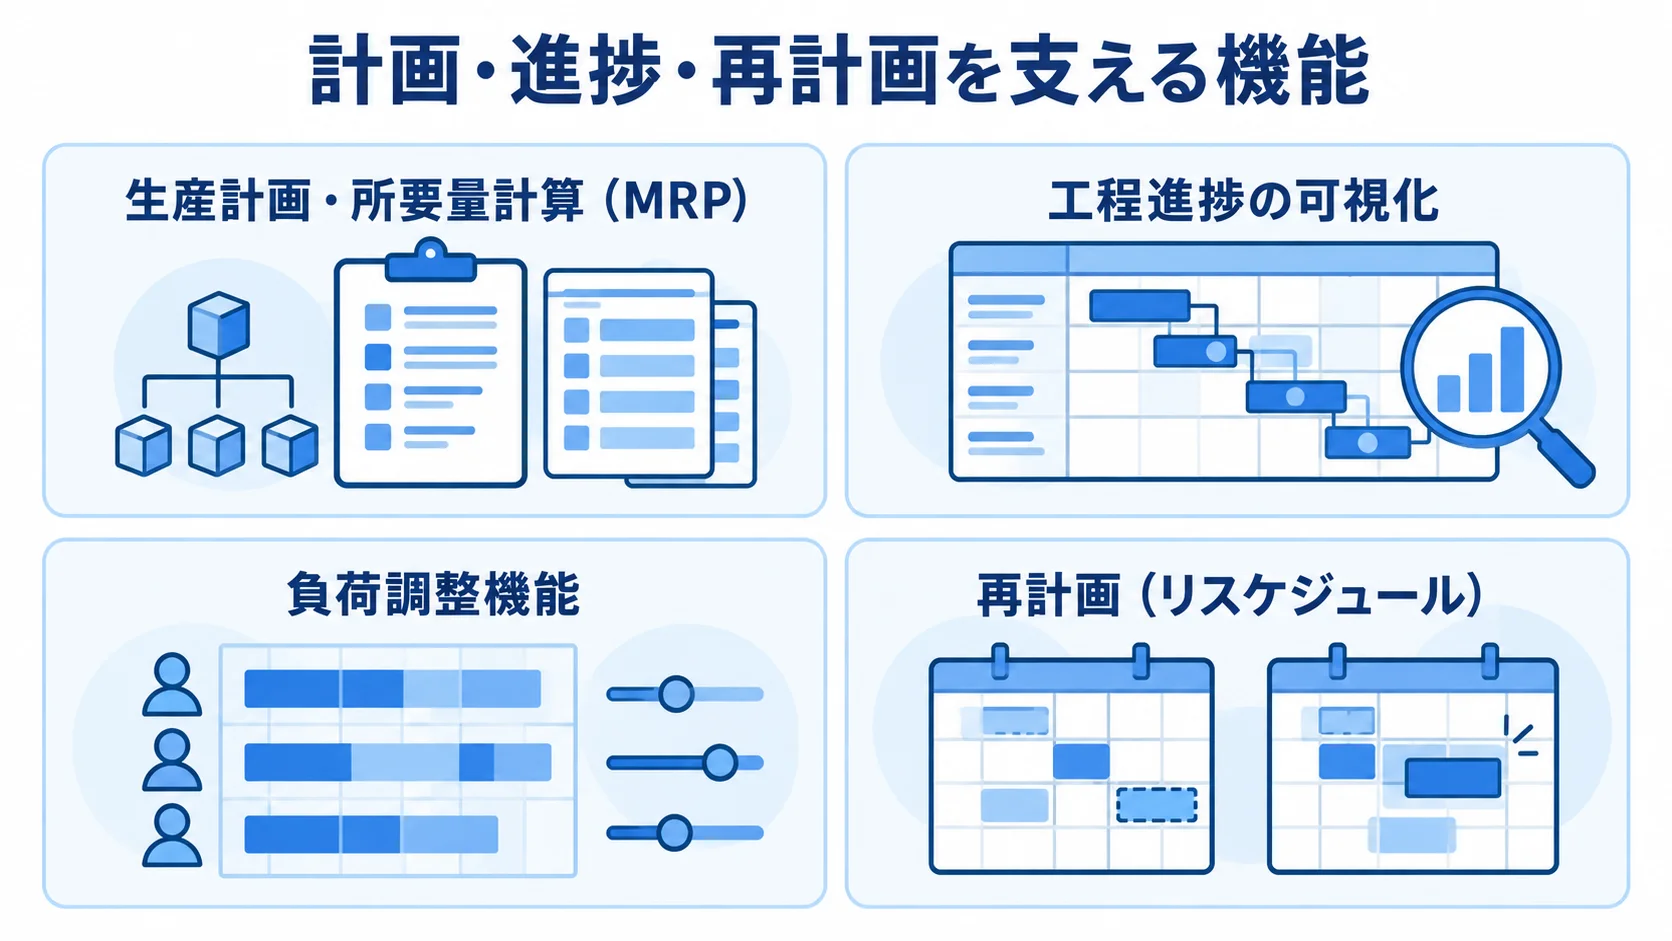
生産管理と工程管理は、製造業システムの中核となる機能です。受注や需要予測をもとに生産計画を立て、各工程に作業を割り付けて、進捗を追いかけます。
この機能が弱いと、納期遅れや特急外注、過剰在庫といった問題が連鎖的に起きます。そこで、まず中核機能が何をカバーするかを押さえておくことが大切です。
生産計画・所要量計算(MRP)の機能
生産計画機能は、受注や販売予測をもとに「いつ・何を・どれだけ作るか」を決めます。これに連動して、所要量計算(MRP)が、その製品に必要な部品や材料の時期と量を部品表(BOM)から自動で展開します。手作業でこの計算を行うと膨大な工数がかかり、計算ミスが欠品や過剰発注に直結します。
そのため、所要量計算を自動化する機能は、製造業システムの中でも特に効果の大きい部分です。所要量計算が正確に回ると、必要なものを必要なタイミングで調達でき、在庫を圧縮しつつ欠品も防げます。さらに、生産管理の高度化で計画精度が上がれば、納期に追われた特急外注も減り、一次データでは年間外注費を最大20%削減できる効果が見込めます。
評価では、部品表の複雑さや設計変更の頻度に、所要量計算ロジックが耐えられるかを見ることが大切です。生産形態によって求められる計画は変わり、受注ごとに仕様が変わる個別受注生産では案件単位の所要量計算と進捗管理が、同じ製品を繰り返し作る繰返生産では需要予測に基づく見込みでの計画が中心になります。したがって、パッケージは自社の生産形態に合う計画ロジックを備えているかを見極めることが欠かせません。
工程進捗の可視化と負荷調整の機能
工程管理機能は、各工程の進捗状況をリアルタイムに可視化します。どの工程がどこまで進んでいるか、どこで滞留しているかが見えることで、ボトルネックを早期に発見し、人員や設備の割り当てを調整できます。一方、進捗が見えないままだと、納期直前になって初めて遅れに気づき、慌てて特急外注に出すという悪循環に陥ります。
可視化機能は、こうした後手の対応を未然に防ぐ役割を担います。また、特に重要なのが、各設備や工程の負荷を平準化する負荷調整機能です。特定の設備に作業が集中して残業が発生する一方、別の設備は空いている、という偏りを見える化し、計画段階で負荷を均すことができます。
これにより、設備稼働率の向上と残業削減の両方を実現できます。生産・工程管理が整ってはじめて、在庫や原価といった他の機能も正しく働きます。
計画と実績の差を埋める再計画の機能
製造現場では、計画どおりに進むことのほうが稀です。急な特急注文、設備の故障、材料の遅延など、計画を狂わせる要因が日々発生します。このため、優れた生産・工程管理機能は、こうした変化に応じて計画を素早く組み直す再計画(リスケジュール)の機能を備えています。
実績入力で現状を把握し、その上で残りの作業をどう割り付け直すかをシステムが支援することで、現場は混乱せずに納期を守れます。この再計画機能の有無で、システムが「計画を立てるだけのツール」で終わるか、「現場の変化に追従する道具」になるかが分かれます。
計画と実績の差を見える化し、ボトルネックを踏まえて再計画する、という流れが備わっているかが問われます。この一連のサイクルが回ると、特急外注に頼る場面が減り、計画精度の向上による外注費削減という効果が現実のものになります。機能を評価する際は、「変化が起きたときにどう支援してくれるか」まで確かめておく必要があります。
在庫・調達・部品表を連携する機能
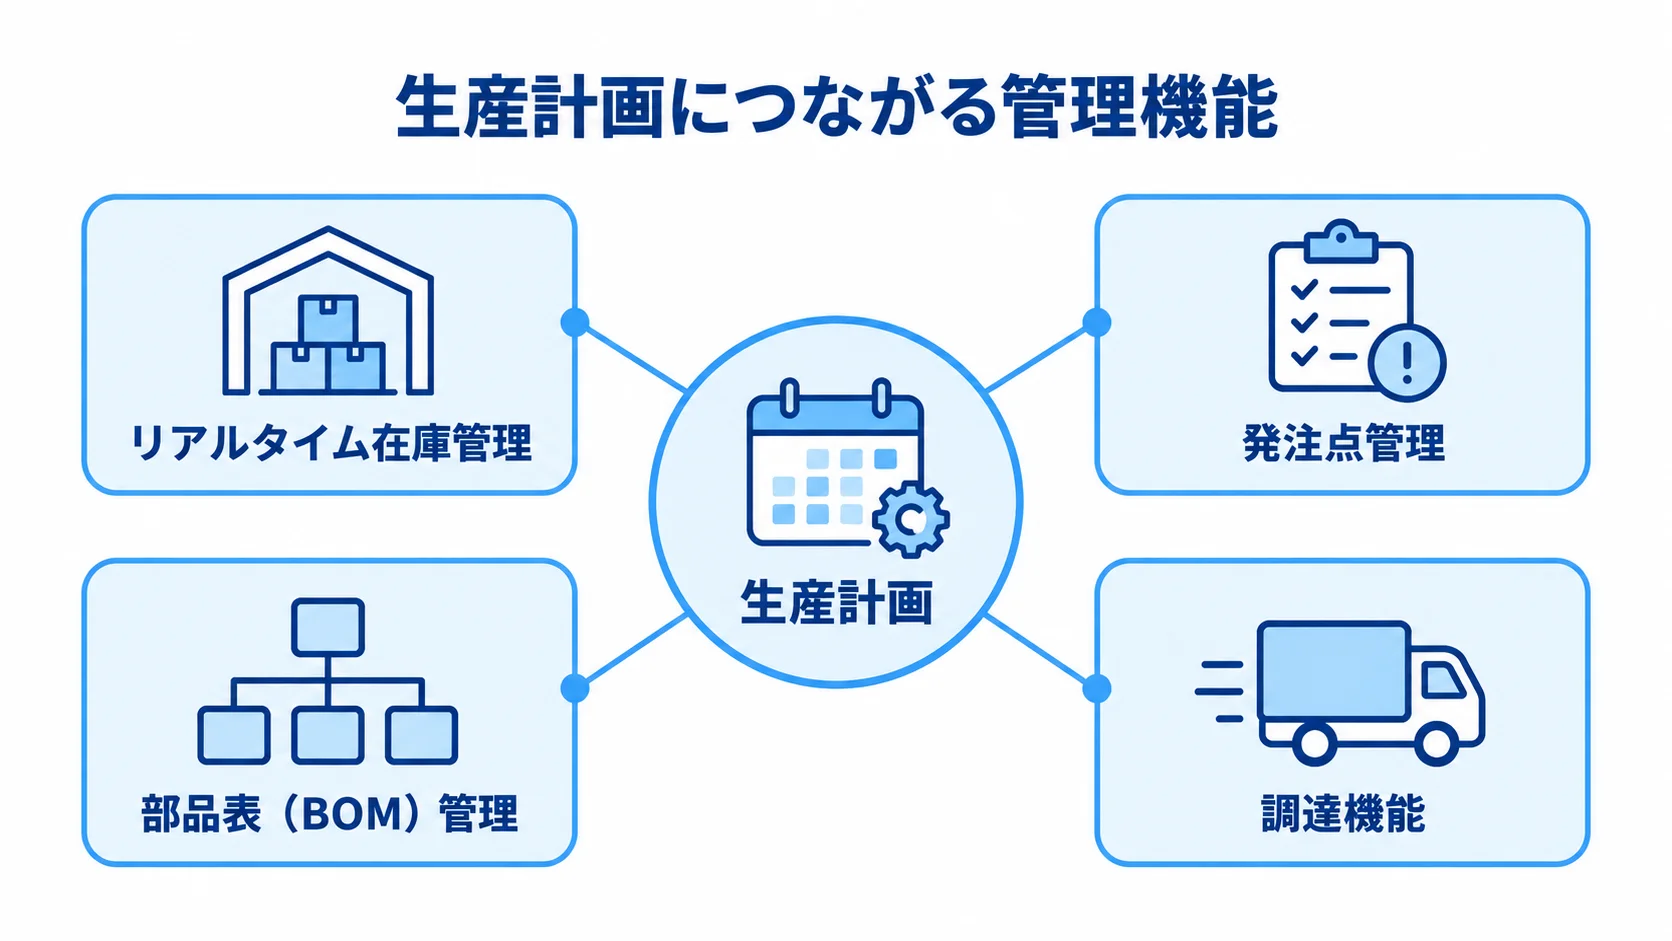
生産計画が正しく回るためには、在庫・調達・部品表が連携している必要があります。これらがバラバラに管理されていると、「在庫があると思って計画したのに実は欠品していた」「部品表が古く、廃番部品で見積もってしまった」といった問題が起きます。製造業システムの実力は、この三者をどれだけ滑らかに連携させられるかに表れます。
リアルタイム在庫管理と引き当ての機能
在庫管理機能は、材料・仕掛品・製品の在庫数量をリアルタイムに把握し、入庫・出庫・消費のたびに自動で更新して、生産計画に必要な在庫を引き当てます。この引き当てがあることで、ある製品の生産に使う予定の部品が、別の製品に勝手に使われてしまうといった在庫の取り合いを防げます。このため、在庫が見えることは、過剰在庫の圧縮と欠品防止の両立に直結します。
注意したいのは、システム上の在庫と実物の在庫を一致させ続ける運用が伴わないと、機能だけ入れても役に立たない点です。たとえば、棚卸の頻度や、入出庫を漏れなく記録する現場ルールがあって初めて、在庫機能は信頼できる数字を出します。また、バーコードやハンディターミナルで入出庫を記録する機能は、この在庫精度を支える重要な周辺機能です。
さらに、適正在庫を保つための発注点管理もあり、在庫が一定数量を下回ると自動でアラートを出して発注を促します。この仕組みがあれば、欠品による生産停止と、過剰在庫によるキャッシュフローの圧迫を同時に防げます。製造業は在庫の種類が多く、それぞれ適正水準が異なるため、品目ごとに発注点を設定できる柔軟さが、在庫機能の実用性を左右します。
部品表(BOM)管理と設計変更連携の機能
部品表(BOM)管理機能は、製品を構成する部品・材料の階層構造を一元管理します。製造業では設計変更が頻繁に起きるため、BOMの版数管理と、変更を製造・調達へ確実に伝える連携機能が欠かせず、その中で調達機能も重要な役割を果たします。設計がBOMを更新しても製造現場が古い版で作ってしまう手戻りは、BOM連携が弱いシステムで起きがちな典型的な失敗です。
部品表の連携は、製造業システムを単なる事務処理ツールから、設計から製造までをつなぐ基盤へ引き上げる機能です。優れたシステムでは、設計のBOM変更をリアルタイムで生産管理・調達に反映し、新部品への切り替え時期や旧部品の在庫の消化まで管理できます。CAD図面のような大容量データを扱うときは、通信速度のため、図面実体をオンプレミスに置き、BOMの管理情報はシステムに集約する構成も検討されます。
調達機能も、所要量計算で算出された必要部品をもとに発注書を自動で作成し、仕入先ごとの納期や単価を管理します。発注から入荷、検収までを追跡できれば、いつ・何が・どれだけ入ってくるかが見え、生産計画の精度が一段と高まります。一方、調達がシステムから切り離されると、生産計画と実際の入荷がずれ、欠品や過剰在庫の原因になります。
品質管理・トレーサビリティの機能
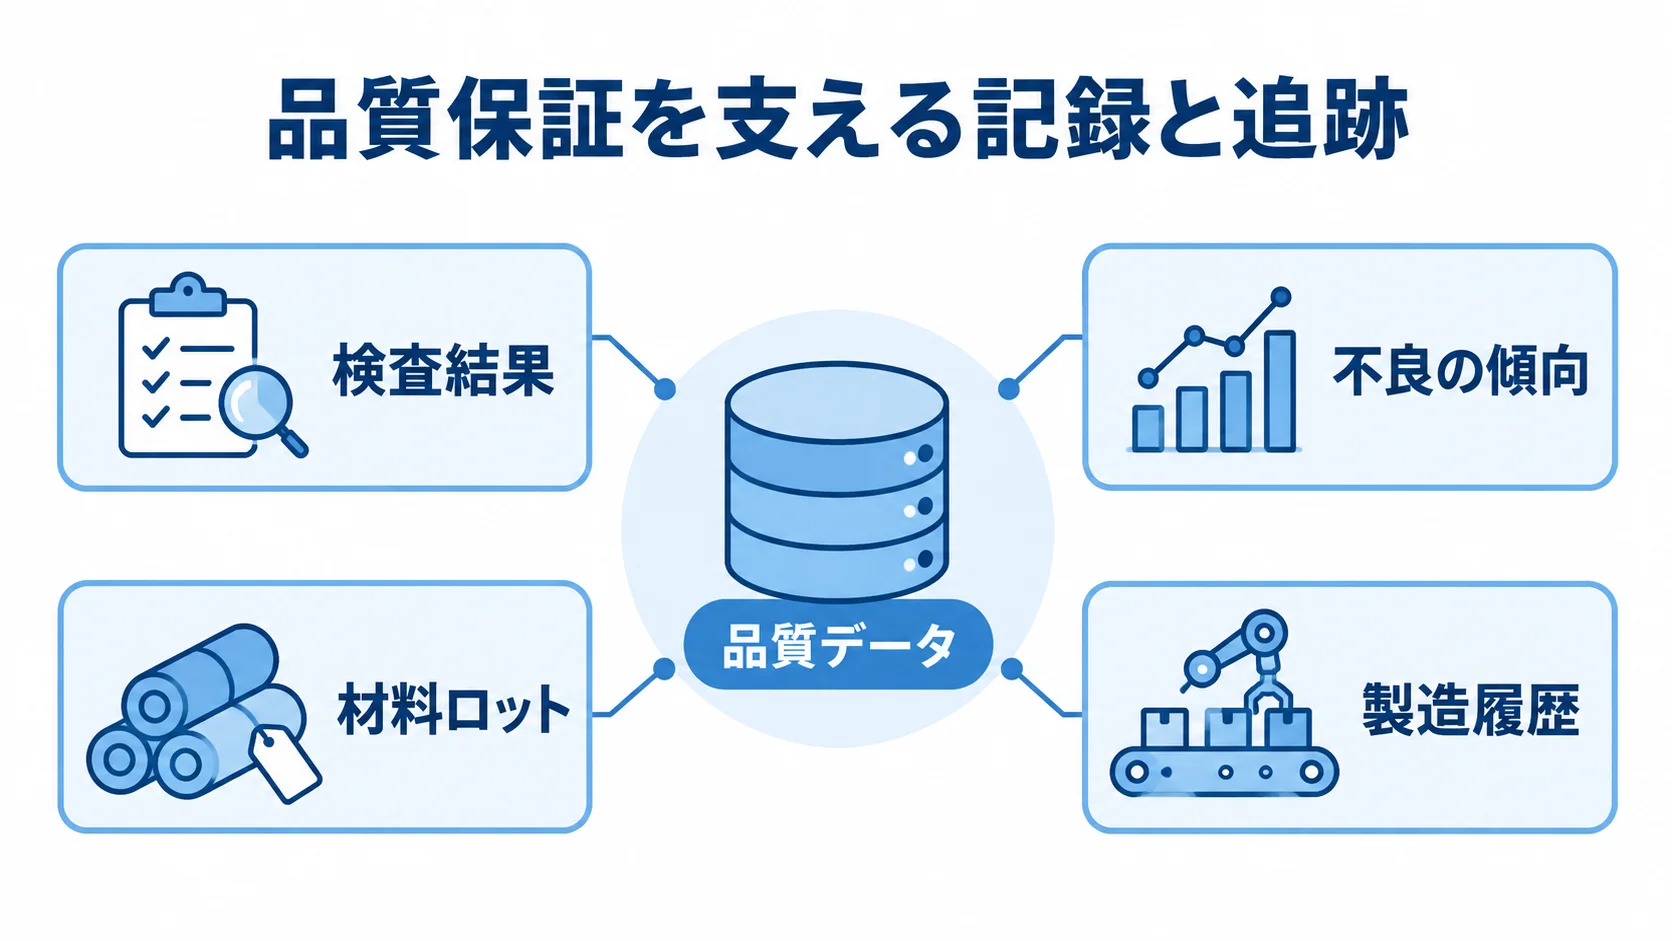
近年の製造業で特に求められているのが、品質管理とトレーサビリティの機能です。不良の発生を記録・分析する品質管理機能と、製品がいつ・どのロットの材料で・どの工程を経て作られたかを追跡できるトレーサビリティ機能は、品質保証と、万一の不具合時の迅速な原因究明・回収範囲の特定を支えます。
不良・検査記録と品質分析の機能
品質管理機能は、検査結果や不良の発生を記録して、不良率や不良の傾向を分析します。どの工程で、どんな不良が、どれだけ発生しているかをデータで把握できれば、改善活動の優先順位が明確になります。紙の検査記録だと集計に手間がかかり、傾向分析まで手が回らないことが多いですが、システム化すれば検査データが自動で蓄積・集計され、品質改善のサイクルを回せるようになります。
検査記録は、タブレットで数タップ、あるいは検査機器から自動でデータを取り込む仕組みにしないと、現場が記録を後回しにしてデータが溜まらないため、入力を無理なく行える設計が欠かせません。品質機能は、入力のしやすさと分析のしやすさを両立できるかが評価の分かれ目になります。また、集計が自動化されれば、品質会議の準備工数も大きく減らせます。
品質データが蓄積されると不良の再発防止に役立ち、過去の原因と対策を記録しておけば、再発時に素早く手を打てます。さらに、不良の傾向を製品別・工程別・時間帯別に分析することで、これまで見えなかった品質劣化の予兆をつかめることもあります。品質管理機能は、目の前の検査を記録するだけでなく、組織の品質ノウハウを蓄積し、継承する役割も担っています。
ロット追跡(トレーサビリティ)の機能
トレーサビリティ機能は、製品のロット番号から、使用した材料のロット、製造日時、担当工程、検査結果までさかのぼって追跡できる仕組みです。万一、市場で不具合が発生したときに、同じ材料ロットを使った製品の範囲を即座に特定できれば、回収範囲を最小限に抑えられます。食品・医薬品・自動車部品など品質保証の要求が高い分野では、これが取引の前提条件になることも少なくありません。
トレーサビリティを実現するには、各工程で「どのロットの材料を使い、誰が・いつ作業したか」を記録する必要があります。これを現場の手書きに頼ると記録漏れが生じるため、バーコードやQRコードで材料ロットと工程を紐づける入力機能が組み合わされます。品質・トレーサビリティ機能は、製造業システムを「コスト削減のツール」から「取引信頼を支える基盤」へ位置づけ直す機能です。
トレーサビリティが整うと、品質クレームへの対応速度も格段に上がります。顧客から不具合の連絡が入ったとき、そのロットの製造履歴・検査結果・材料ロットを即座に呼び出せれば、原因の説明と対策を迅速に示せます。こうした対応は、平時の記録の蓄積があって初めて成り立ち、有事に生きる保険のような機能で、顧客の信頼を守るだけでなく、自社の品質改善のスピードにも直結します。
原価・実績集計と現場入力の機能
製造業システムの効果を経営に直結させるのが、原価管理と実績集計の機能です。そして、それを支えるのが現場入力の機能です。実際にかかった材料費・労務費・経費を製品や案件ごとに集計し、見積原価との差異を把握できれば、赤字案件を早期に発見して、価格や工法の見直しにつなげられます。
実績原価の自動集計と差異分析の機能
原価管理機能は、作業実績や材料消費の記録から実績原価を自動で集計し、案件や製品ごとの実際の利益が見えるようにします。一方、手作業では月次でしか原価が見えず、赤字に気づいたときには手遅れということもありますが、自動集計なら原価をほぼリアルタイムで把握できます。一次データでは、集計の自動化で月100時間以上、年間にして60万〜100万円以上の工数削減が見込めます。
見積原価と実績原価の差異分析機能があれば、「なぜこの案件は想定より利益が出なかったのか」を材料・工数・歩留まりの観点で分解できます。これにより、次の見積精度の向上や原価低減の打ち手につながる、経営にとって価値の高い機能です。原価機能を評価するときは、自社の原価の捉え方(個別原価か総合原価か)に、その集計ロジックが合っているかを確認してください。
原価機能のもう一つの価値は、過去の実績原価が蓄積されれば、新しい引き合いに「この仕様ならいくらかかるか」を実績から見積もれ、利益体質の改善につながる点です。勘や経験頼みの見積から、データに基づく見積へ移行できれば、安すぎて赤字になる受注も、高すぎて失注する見積も減らせます。製造業の利益の源泉である「適正な値決め」を、この機能が支えます。
現場の実績入力とIoT・設備連携の機能
製造業システムの機能は、生産・在庫・品質・原価の管理機能と、それを支える現場入力・IoT連携機能の両輪で成り立っています。これらの集計機能は、現場からの実績入力が前提になっています。作業者がどの工程に何時間かかったか、材料をどれだけ消費したかを入力できて初めて、原価も進捗も正確になります。
現場入力機能は、タブレットやハンディ端末で数タップ、バーコード読み取りで品番を特定するといった、入力の手間を限界まで減らす設計が成否を決めます。手間がかかると現場は入力せず、データが溜まらないからです。さらに進んだシステムでは、設備やセンサー(IoT)から稼働データや生産数を自動で取り込み、人の入力すら不要にする機能も備えます。
設備の稼働状況がリアルタイムで集まれば、稼働率の改善や予知保全にもつながります。管理側の見たいデータと、現場が無理なく入力できるデータをどう両立させるかが、機能設計の要です。
蓄積データを意思決定につなげる分析・可視化機能
原価や実績、品質のデータは、蓄積したうえで活用してこそ価値が出ます。製造業システムの真価は、蓄積したデータを分析し、次の意思決定につなげる可視化機能にあります。
設備別の稼働率、製品別の利益率、工程別の不良率といった指標をダッシュボードで一覧でき、どこに問題があるかが一目で分かります。この「見える化」が、改善活動の起点になります。ただし、重要なのは、可視化が「導入」で終わらず、現場の意思決定に直結することです。
分析機能が投資に見合う価値を生むのは、「この工程の不良率が高いから優先して改善する」「この設備の稼働率が低いから計画を見直す」といった行動につながるときです。そのため、機能を選ぶときは、データの蓄積だけでなく、その先の意思決定をどう支援してくれるかという視点を持つことが、製造業システムの効果を最大化する鍵になります。
まとめ
製造業界のシステムは、生産・工程管理と在庫・調達・部品表が相互に連動して成り立っています。品質・トレーサビリティも、この連動の一部です。さらに、原価・実績集計と現場入力が、その効果を経営に直結させます。
一次データでは、所要量計算で外注費を最大20%抑えられ、集計の自動化で月100時間以上を削減できる見込みです。トレーサビリティは、取引の信頼を支えます。ただし、これらの機能は、現場が無理なく入力できる仕組みがあって初めて力を発揮します。
機能を選ぶときに大切なのは、「機能の多さ」ではなく「自社のどの課題を、どの機能でどう解くか」という観点です。一度にすべてを揃えるよりも、外注費や集計工数など効果の大きい領域から、現場が使える機能を見極めて導入してください。
riplaはフルスクラッチ受託と国内開発を組み合わせ、自社業務に必要な機能を過不足なく設計する支援を行っています。機能の全体像をあらためて俯瞰したい方は、完全ガイドが参考になります。
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。