
自動車部品工場のトレーサビリティは、ロット管理、個体管理、現場イベントの記録を組み合わせ、異常時の影響範囲を特定する仕組みです。
管理の単位、必要な機能、導入の流れを順に見ると、発注前に何を決めればよいかが分かります。各テーマの詳しい内容は、関連記事で確認できます。
▼関連記事一覧
・自動車部品製造業向け部品トレーサビリティシステム開発の進め方/やり方/流れや方法/手法/工程/手順
・自動車部品製造業向け部品トレーサビリティシステム開発でおすすめの開発会社/ベンダー6選と選び方
・自動車部品製造業向け部品トレーサビリティシステム開発の見積相場や費用/コスト/値段について
・自動車部品製造業向け部品トレーサビリティシステム開発の発注/外注/依頼/委託方法について
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
自動車部品製造業向け部品トレーサビリティシステムの全体像
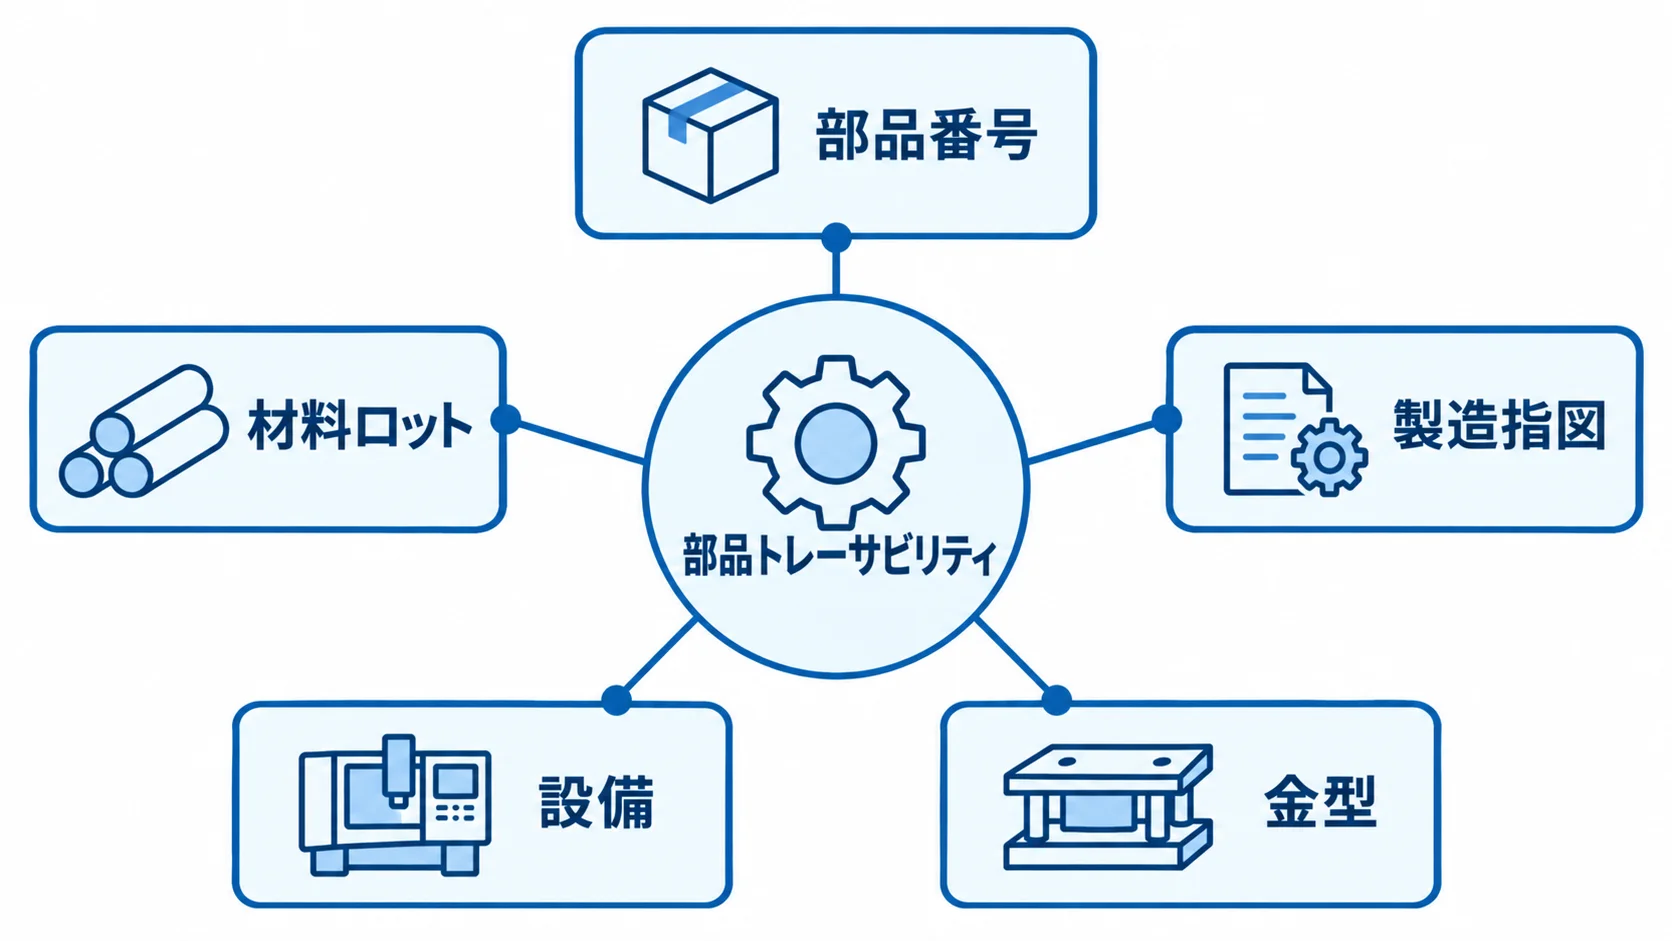
部品トレーサビリティは、入荷した材料や購入部品と、製造した完成品を、ひとつの履歴として関連づける基盤です。
後方追跡では完成品から材料、設備、作業条件へさかのぼります。一方、前方追跡では不良材料や工程異常から、使用製品や出荷先をたどります。
部品トレーサビリティは、品質保証の記録に加え、誤投入や工程飛ばしを防ぐ製造実行の仕組みでもあります。
自動車部品工場で必要になる理由
自動車部品では、ひとつの材料ロットが複数工程や製品に分かれ、複数の顧客へ出荷される場合があります。そのため、紙の帳票や担当者の記憶に頼ると、異常時に対象を広く止めたり、確認に何日もかかったりします。
- 記録を関連づける:部品番号、材料ロット、製造指図、設備、金型を結び付けます。
- 条件と品質を残す:作業者、加工条件、検査値、出荷先の記録を残します。
- 対象を絞り込む:異常の影響範囲を、過不足なく特定します。
製造履歴の系譜管理で分かること
起点を完成品と材料ロットのどちらに置くかで、確認できる製造履歴の範囲が変わります。
- 完成品からの追跡:シリアル番号から材料ロット、設備、金型、担当者、温度・圧力などを確認できます。
- 品質・出荷履歴:検査測定値、手直し履歴、出荷先を時系列で見られます。
- 材料ロットからの追跡:使用された仕掛品、完成品、出荷伝票の一覧を作れます。
- 両方向検索の活用:リコール時の影響分析と監査対応を支えます。
ロット管理とシリアル管理の選び方
材料や工程の単位で影響範囲を管理するなら、ロット管理が基本になります。一方、個別部品の安全性や組付け先まで追跡するなら、シリアル管理が基本です。
ただし、全品をシリアル化する必要はありません。そのうえで、品質リスクや顧客要求を基準に、読み取りコストや製造タクトも比べて、工程ごとに管理の粒度を変えます。
ロット管理が向く工程と設計の注意点
鋼材や樹脂ペレット、塗料は、仕入先や受入検査の単位でロットを付与すると管理しやすくなります。接着剤や購入部品も、同じ単位で管理できます。
ロット番号だけでなく、分割・統合の経緯と、払出、残量、返品の記録も残します。特に、材料ロットを複数の製造指図に分けた場合は、親子関係を保持しておくことで、影響範囲を正しく算出できます。
シリアル管理が必要になるケース
安全部品や重要保安部品、修理・交換の履歴を個体単位で残す部品には、シリアル番号が有効です。また、顧客から個別の証跡を求められる部品も対象になります。
工程間では2次元コードやダイレクトマーキングを読み取ります。なお、読み取りが1回増えるだけでも、製造タクトに影響します。
受入時に親ロットを紐づけ、全工程では同じ番号を入力しない方法もあります。その場合も、特定の検査、組立、出荷工程だけは、個体番号を必須にできます。
必要な機能と現場データの集め方
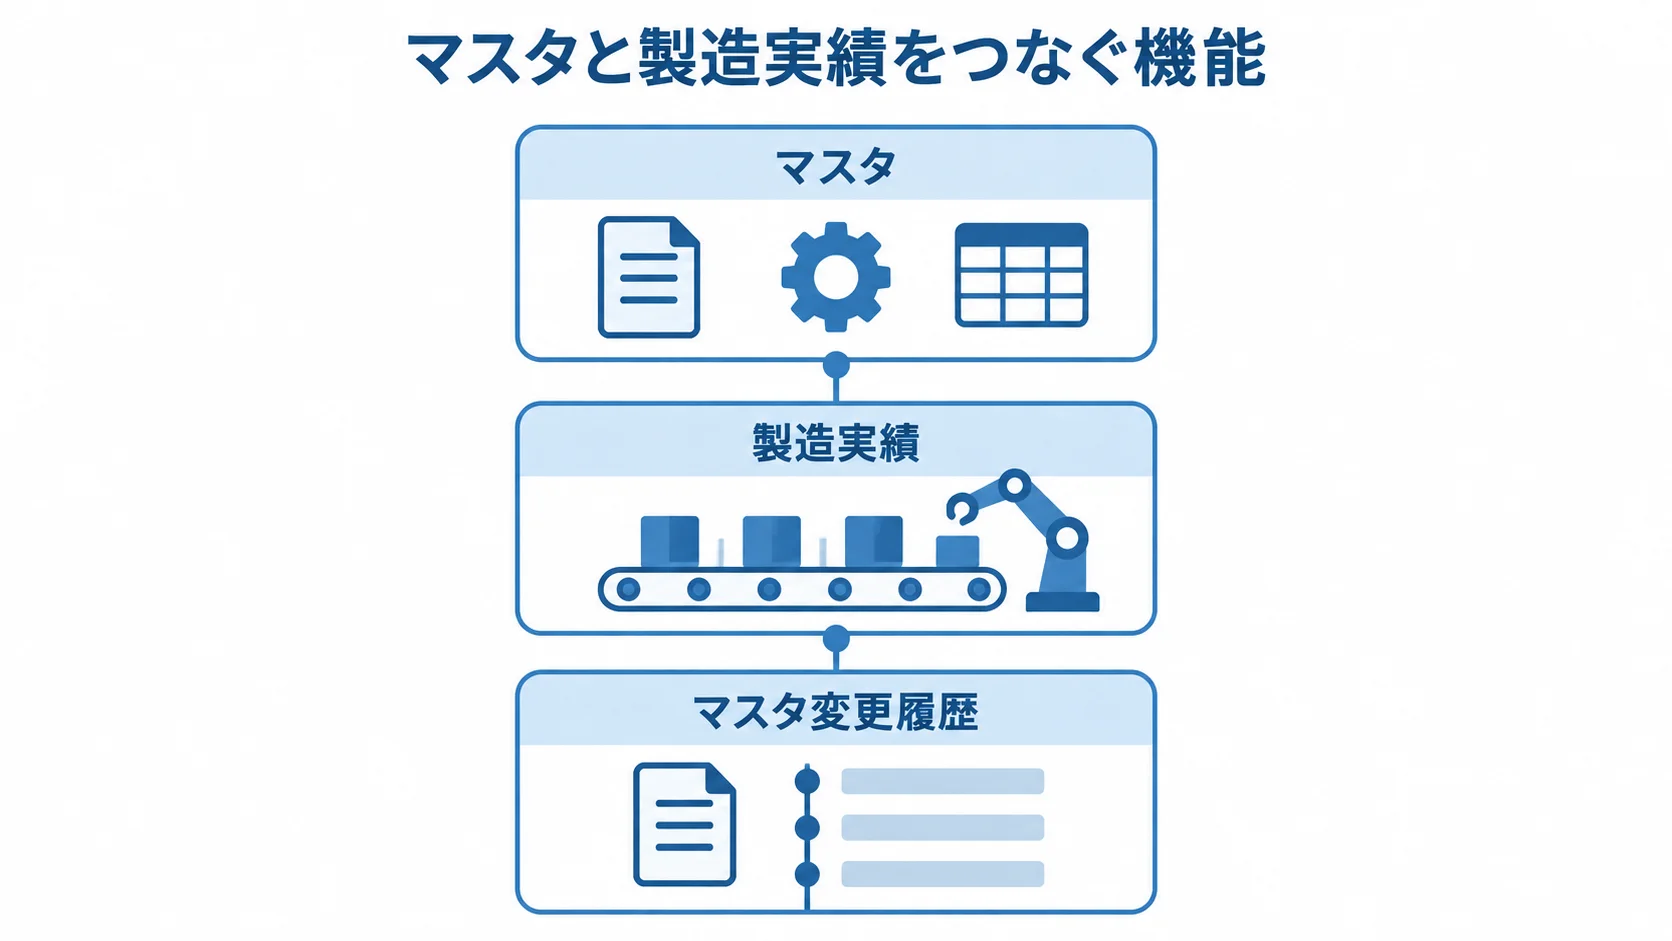
トレーサビリティの品質は、データモデルの設計に加えて、現場のイベントを正しく取り込めるかで決まります。
現場のイベントは、受入、払出、投入、加工の開始と終了を場面ごとに分けて洗い出します。検査、手直し、廃棄、保管、出荷も、同じように分けます。
そのうえで、各場面で誰が何をいつ、どの識別子で記録するかを決めます。さらに、読み取りの失敗や通信断の扱いも要件に含め、正常時だけでなく例外時の記録方法も決めておきます。
マスタと製造実績をつなぐ機能
マスタ、製造実績、マスタ変更履歴の3つを揃えておくと、製造条件を後からたどれます。
- マスタ:部品番号、品目、仕入先、材料ロット、製造指図、BOM・BOP、工程、設備、金型、治具、作業者、検査規格、顧客コード。
- 製造実績:投入量、開始・終了時刻、設備状態、条件値、測定値、判定、手直し内容、廃棄理由、承認履歴。
- マスタ変更履歴:変更前後の差分と有効期間を残して、過去の製造条件を再現できるようにします。
バーコード・RFID・設備連携と例外処理
現場では、バーコードや2次元コード、RFIDのほか、ハンディ端末やタブレットを使い分けます。さらに、計測器やPLC、センサーからのデータも取り込みます。
入力画面は、作業者が迷わない順序で並べます。また、部品番号と工程が一致しない場合や、期限切れの材料を投入した場合は、警告します。
検査NG品を次工程へ流そうとした場合は、必要に応じて処理を止めます。なお、通信断のときはエッジ端末へ一時保存し、復旧後に重複なく再送します。
検索・影響分析と周辺システム連携
完成品から材料へさかのぼる後方追跡と、材料から出荷先へたどる前方追跡の両方が必要です。さらに、同じ設備や金型、作業者、条件に該当する範囲も横断して検索します。
ERPや生産管理、MES、WMS、QMS、PLMとは、APIまたはCSVで連携します。設備IoTやEDI、顧客ポータルとの連携も、APIかCSVで行います。
顧客ごとに、部品コードや納入指示、帳票形式、保持期間が異なります。そのため、見積もりの前に連携先の数とデータ変換ルールを洗い出します。
部品トレーサビリティシステム開発の進め方
導入では、品質保証と現場の課題から逆算し、製品や機能は後から決めます。全拠点を最初から対象にすると、識別ルールや例外処理の違いが一度に膨らみます。
代表1ライン・1部品群で検証し、検索時間や入力漏れなどのKPIを確認してから展開する方法が安全です。
▶ 詳細はこちら:自動車部品製造業向け部品トレーサビリティシステム開発の進め方/やり方/流れや方法/手法/工程/手順
要件定義で決める項目
対象の製品と工場、工程、追跡の単位を決めます。次に、履歴の保持期間、顧客への提出頻度、リコール時の目標検索時間も定めます。
各イベントについて、必須項目、識別媒体、発生システム、入力者、承認者、異常時の処理を一覧にします。
ロットの分割や複数ロットの混合、再加工、出荷後の返品は、先に定義しておきます。これにより、後からデータモデルを作り直すリスクを下げられます。
パッケージ・クラウド・ハイブリッドの選び方
方式の違いは、導入のしやすさや工場内の運用、保守の負担に表れます。
- 標準パッケージ:一般的な履歴管理を短期間で始めやすい方式です。
- クラウド型:拠点の追加や更新がしやすい方式です。
- オンプレミス型:閉域網や古い設備と接続しやすい場合があります。
- ハイブリッド型:現場収集と一時保存をエッジ側で行います。
独自帳票や特殊工程が多いと、標準パッケージの追加開発が増えます。一方、クラウド型では、工場内の通信断やデータの所在、責任分界を確認します。
オンプレミス型では、パッチ適用やバックアップ、冗長化を自社で担います。また、ハイブリッド型では、履歴の統合と拠点横断の分析を、クラウドか社内基盤で行います。
既存システムとはAPIで疎結合にします。さらに、Fit to Standardで標準機能を優先し、競争力に直結する工程だけを拡張すると、更新と保守を両立しやすくなります。
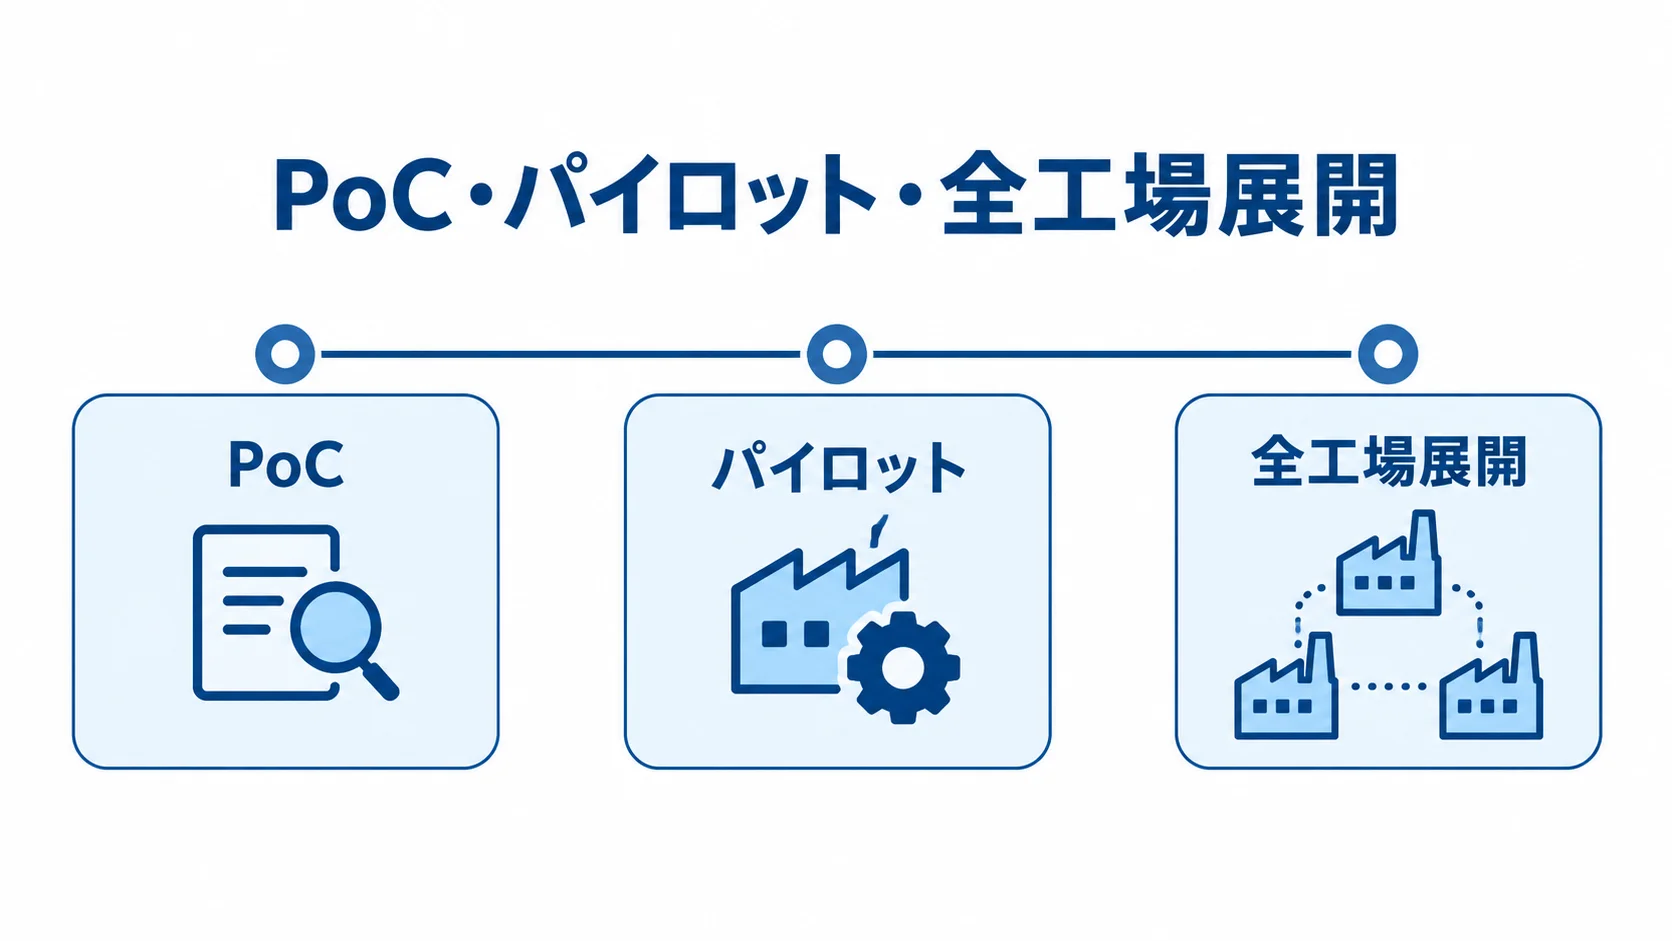
PoC・パイロット・全工場展開の段階
PoCでは、ロットまたはシリアル、工程実績、検査値、出荷先から成る最小のデータモデルで、追跡できるかを確認します。
パイロットでは、読み取り失敗、重複スキャン、設備停止、通信断、検査NG、手直しを試験します。さらに、ロットの分割・統合や出荷の取り消しも対象になります。
実務上は、1ラインで3〜6か月程度の検証期間を置きます。その際、履歴検索時間、入力漏れ率、誤投入件数、検査成績書の作成時間を導入前後で比べると、効果を示せます。
費用相場と開発期間の目安
自動車部品向けは、設備接続や検査機器、個体識別、顧客別帳票などが加わるため、単なる在庫管理より費用が高くなる傾向があります。
多拠点展開、データ移行、24時間運用の冗長化も、費用に影響します。ここに示すのは、公開された一般的な費用目安を自動車部品工場の要件に当てはめた初期仮説です。
初期仮説の金額は、正式見積もりとは異なり、要件の抜け漏れを見つけるための予算レンジです。
▶ 詳細はこちら:自動車部品製造業向け部品トレーサビリティシステム開発の見積相場や費用/コスト/値段について
導入パターン別の費用レンジ
設備連携や個体追跡などの要件が加わるほど、導入費用の幅は広がります。
- クラウド型:1ライン、バーコード、基本検索、既存CSV連携で初期100万〜500万円、月額10万〜50万円程度。
- 複数工程連携:検査値を集め、生産管理・MES・WMSと連携する場合は初期500万〜2,000万円程度。
- ハーフスクラッチ:標準履歴エンジンに画面や帳票を個別開発し、1,000万〜3,000万円。
- フルスクラッチ:3,000万〜1億円超になる可能性があります。
費用レンジは、複数工場、個体追跡、IoT、顧客ポータルを含む場合の推定です(出典: 発注ラウンジ「トレーサビリティシステムの導入費用相場と進め方」、2025年、および自動車部品向け要件への推定)。
費用を左右する内訳とランニングコスト
見積もりと運用費は、初期費用、継続費用、開発期間に分けて確認します。
- 初期費用:要件定義、基本設計、画面・API開発、設備・計測器連携を確認します。
- 導入作業:端末、ラベル、スキャナ、データ移行、テスト、教育、現場展開を項目別にします。
- 継続費用:クラウド利用料、端末保守、監視、バックアップ、脆弱性対応、OS・ミドルウェア更新、追加帳票、問い合わせ対応が発生します。
一般的な業務システムでは、保守運用費を初期費用の年15〜25%程度とする考え方もあります。ただし、24時間工場のSLAや冗長化を付ける場合は、個別の確認が必要です。
期間の目安は、1ラインの小規模導入が1〜3か月、設備・基幹連携が3〜9か月です。一方、ハーフスクラッチは6〜12か月、複数工場の大規模開発は12〜24か月以上が目安です。
特に、短い期間の見積もりでも、現場教育や移行リハーサル、夜間切替、受入テストが別計上されていないかを確認します。
開発会社・ベンダーの選び方
開発会社やサービスは、知名度や機能数よりも、中心に置く領域との相性で比べることが大切です。MES、生産管理・ERP・PLM、クラウド連携のどれを中心にするかで、適した支援体制は変わります。
まず、同じ部品種や工程、設備数に近い導入範囲の実績を確認します。さらに、デモでは自社の異常ケースを再現してもらいます。
自動車部品と製造現場の経験の確認
製造業の実績の有無よりも、材料ロットとBOM・BOPを一続きで扱った経験を聞きます。さらに、4M、金型・治具、検査値を同じように扱った経験も確認します。
手直し、廃棄、出荷先まで扱った経験も確認します。また、画面の開発のほかに、現場観察、業務整理、マスタ整備、移行、教育、稼働後の改善を担える体制も見ます。
担当者が交代しても知識が残るよう、設計書とデータ辞書の納品条件を明確にします。
デモとRFPで比べる質問
デモでは追跡と例外処理を再現し、RFPでは各社が同じ条件で見積もれるようにします。
- 追跡・検索:完成品から材料・検査値への後方追跡、材料から出荷先への前方追跡、設備・金型による横断検索。
- 例外処理:通信断からの復旧、重複スキャン、誤投入、検査NG、ロット統合、出荷の取り消し。
- 規模・運用条件:対象ライン数、日次イベント件数、端末台数、連携先数、保持年数。
- サービス条件:検索目標時間、稼働時間、復旧目標、権限区分。
デモで各操作を確認する際は、自社の工程と異常ケースを使います。また、RFPに規模・運用条件を記載すると、見積もりを同じ条件で比べられます。
保守・責任分界・将来拡張の契約条件
契約では、保守の範囲、責任分界、将来の変更費用と作業担当を具体的に定めます。
- 保守条件:障害受付時間、復旧目標、バックアップ頻度、データ保持期間、脆弱性対応。
- 変更・調整:仕様変更の単価、クラウド障害時の責任分界、設備・計測器メーカーとの調整担当。
- 追加費用:顧客別帳票をどの費用区分で追加するかを明文化します。
拠点追加や部品番号登録を自社で行うか、ベンダーへ都度依頼するかで、5年単位の総保有コストは大きく変わります。
▶ 詳細はこちら:自動車部品製造業向け部品トレーサビリティシステム開発でおすすめの開発会社/ベンダー6選と選び方
▶ 詳細はこちら:自動車部品製造業向け部品トレーサビリティシステム開発の発注/外注/依頼/委託方法について
セキュリティと導入で失敗しやすいポイント
工場のトレーサビリティ基盤は、品質データを守りつつ、生産を止めないOT基盤として設計します。
安全性は、クラウドかオンプレミスかという区分よりも、ネットワーク分離、端末とアカウントの認証、権限分離、操作ログを要件に含められるかで判断します。また、暗号化、バックアップ、復旧テスト、委託先との責任分界も一体で扱います。
2026年時点で確認したい工場セキュリティ
2025年4月、経済産業省は中小規模の製造事業者向けに、工場セキュリティの重要性と始め方を示す解説書を公表しました。工場資産と脅威を確認する際は、IT部門に加えて、生産技術や品質保証、設備保全、情報システム、経営層が参加します。
- セルフチェック:自工会・部工会の2025年度版は153項目です。
- 提出企業:4,032社でした。
- レベル3項目:平均値の集計対象。
その平均は71.1%でした(出典: 自工会・部工会「2025年度 自動車産業サプライチェーンへのサイバーセキュリティ推進活動 集計データ最終結果」、2026年3月)。なお、取引先からの確認に備えて、導入時からログと復旧手順を整えておくことも大切です。
よくある失敗と回避策
導入で起きやすい失敗を避けるには、設計、試験、移行、運用の各段階で対策を決めておきます。
- 紙帳票の置き換え:画面化で入力項目だけ増える失敗を避け、入力目的を整理し、自動取得できる項目を増やします。
- 正常系だけの試験:通信断や停電、読み取り不良、誤投入、検査NG、手直し、設備交換も試験の対象です。
- 全工場データの一括統一:最初から統一する失敗を避け、共通識別子と最低限のイベントを定めます。拠点固有工程は段階的に追加します。
- データ移行の先送り:移行を最後に回さず、履歴の品質と保持期間を決めます。移行前後の件数、ロット関係、検索結果の照合。
導入後は月次でKPIを確認し、入力漏れや例外処理を改善する運用責任者を置きます。
よくある質問(FAQ)
導入前によくある疑問に答えます。最適な方法は製品の特性や顧客の要求によって変わるため、対象ラインの現場確認と合わせて判断してください。
既存の生産管理システムを残したまま導入できますか?
導入できます。トレーサビリティは、独立した履歴基盤として追加する形になります。
生産管理から製造指図や品目情報を受け取り、完成実績や出荷実績を返す構成が一般的です。
まず、部品コード、製造指図番号、ロット番号、工程番号の対応を定義します。そのうえで、CSVとAPIのどちらで連携する場合も、重複登録や欠損がないかをテストします。
クラウドに製造データを置いても安全ですか?
クラウドだから安全とも危険とも、一律には言えません。そのうえで、認証、権限、暗号化、ネットワーク分離、監査ログを確認します。
バックアップ、障害時の復旧、データ保管場所、委託先の責任分界も確認します。さらに、工場側の端末やエッジにも対策が必要です。
特に、設備を止められない工場では、通信断中の一時保存と、復旧後の再送・照合が必須です。
導入効果はどのようなKPIで測ればよいですか?
品質保証と現場の効率を示す指標を、導入前後で比べます。
- 品質・追跡:履歴検索時間、リコール対象の抽出時間、入力漏れ率、誤投入件数。
- 検査・保全:検査成績書の作成時間、棚卸差異、手直しの再発率、設備停止時の復旧時間。
- 現場・顧客対応:入力時間、問い合わせ対応時間、出荷判定の待ち時間。
導入前の1〜3か月を基準値として保存します。次に、パイロット後と全展開後に、同じ定義で比べてください。
EV電池やCFPのデータ連携も今から必要ですか?
必要性は、対象製品や輸出先、顧客要求によって変わります。一般部品に一律の法的義務があるとは限りません。
2025年には、自動車業界向けに、認証方式・プロトコル・データモデルを越えて異なるデータスペースを接続する実証が公表されました(出典: 公的機関・業界団体による「バッテリートレーサビリティプラットフォームとCatena-Xとの接続実証」、2025年3月)。
顧客要求に備えるなら、材料由来、工程、エネルギー、CFPなどを拡張できるデータモデルとAPI境界を初期設計で確保しておくと安心です。
まとめ
自動車部品製造業向けのトレーサビリティシステムは、記録を保存するだけでなく、部品の履歴を結んで活用する仕組みです。
材料、工程、設備、人、方法、検査結果を、部品の系譜としてひとつに結びます。さらに、前方と後方の両面から影響範囲を特定し、工程内の誤投入や流出を防ぐ基盤です。
導入で押さえる三つの要点
ロット管理とシリアル管理は、品質リスクと顧客要求に応じて使い分けます。
現場イベント、例外処理、既存システムとの連携を要件定義で固め、通信断や手直しまで試験します。
パッケージやクラウド、ハイブリッド、スクラッチは、総保有コストで比較します。その際、教育や移行、保守、セキュリティまで含めます。
最初に作るべき資料
製品名より先に、対象ラインの工程図とRFPを作成します。RFPには、追跡対象、イベント名、必須データ、識別媒体、発生システムを記入します。
保持期間、検索条件、異常時の処理も記載します。代表ラインのPoCで、リコール対象の抽出時間と入力漏れの変化を測れば、必要な粒度と予算を具体化できます。
▼関連記事一覧
・自動車部品製造業向け部品トレーサビリティシステム開発の進め方/やり方/流れや方法/手法/工程/手順
・自動車部品製造業向け部品トレーサビリティシステム開発でおすすめの開発会社/ベンダー6選と選び方
・自動車部品製造業向け部品トレーサビリティシステム開発の見積相場や費用/コスト/値段について
・自動車部品製造業向け部品トレーサビリティシステム開発の発注/外注/依頼/委託方法について
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。