
部品管理システム(BOM)は、製品を構成する部品の親子関係・数量・仕様といった部品表のデータを、正確かつ一元的に維持するための仕組みです。設計から製造まで同じ構成情報を使えるようにすることが目的です。
設計の部品表と工場の部品表が食い違い、確認だけで半日かかることもあります。
▼全体ガイドの記事
・部品管理システム(BOM)開発の完全ガイド
AI駆動開発の基本や工程ごとの活用方法、費用・期間への影響については、無料ホワイトペーパー「【2026年最新版】AI駆動開発の完全ガイドブック」で詳しく解説しています。
部品管理システム(BOM)の全体像と特徴
BOMシステムが扱うのは、製品の構成データそのものです。ある製品がどの部品やサブアセンブリ(中間組立品)から、どのような数量関係で構成されているかを指し、部品の在庫数量や生産計画の進捗は含みません。
この構成データは、設計から製造、購買、保守まで社内のあらゆる工程が参照する共通の土台です。そのため、正確さと一貫性が業務全体の品質を左右します。
この構成データを正確に保つため、BOMシステムは次の3つの領域を扱います。
- 部品構成と数量の管理
- EBOM・MBOMの連携
- ECO・ECNによる版数の管理
部品構成データの維持に特化した専用領域
BOMシステムは、部品番号や仕様などの部品情報と、員数(必要個数)、親子関係を、階層構造を保ったまま登録・検索・出力できる仕組みです。
部品の一覧表をデータベースに移すだけでなく、ある部品を変更したときにどのユニットまで影響が及ぶかを追える状態を保つことが、本来の役割です。
特に、図面や仕様書と部品表の突き合わせを人手で繰り返している企業ほど、専用の仕組みを持つ効果は大きくなります。
在庫管理・生産管理システムとの対象の違い
在庫管理システムは、全社の在庫数量や在庫金額を把握し、経営の視点で評価するための仕組みです。生産管理システムは、需要予測から生産計画、資材所要量計画(MRP)、進捗管理までを統合する司令塔です。その際、BOMを計画の入力データとして使い、何をいつどれだけ作るかを決めます。
一方、BOMシステムは、その計画の土台となる部品構成データを正確に維持することに特化しており、単体では生産計画も発注も行いません。「生産管理はBOMを使って計画し、BOMシステムは計画の土台となる部品構成データを正確に保つ」と役割を分けて押さえると、機能の重複や導入目的の混同を避けられます。
この違いが曖昧なまま「生産管理システムを入れればBOMも整うはず」と考えて導入すると、つまずくことがあります。生産管理システムのBOM機能が簡易な参照用にとどまり、手作業で構成データを作り直す運用が残るためです。まず解決したいのが在庫の見える化か、生産計画の精度か、構成データの正確さかを切り分けることが、選定の出発点です。
設計BOM(E-BOM)と製造BOM(M-BOM)の変換ロジック
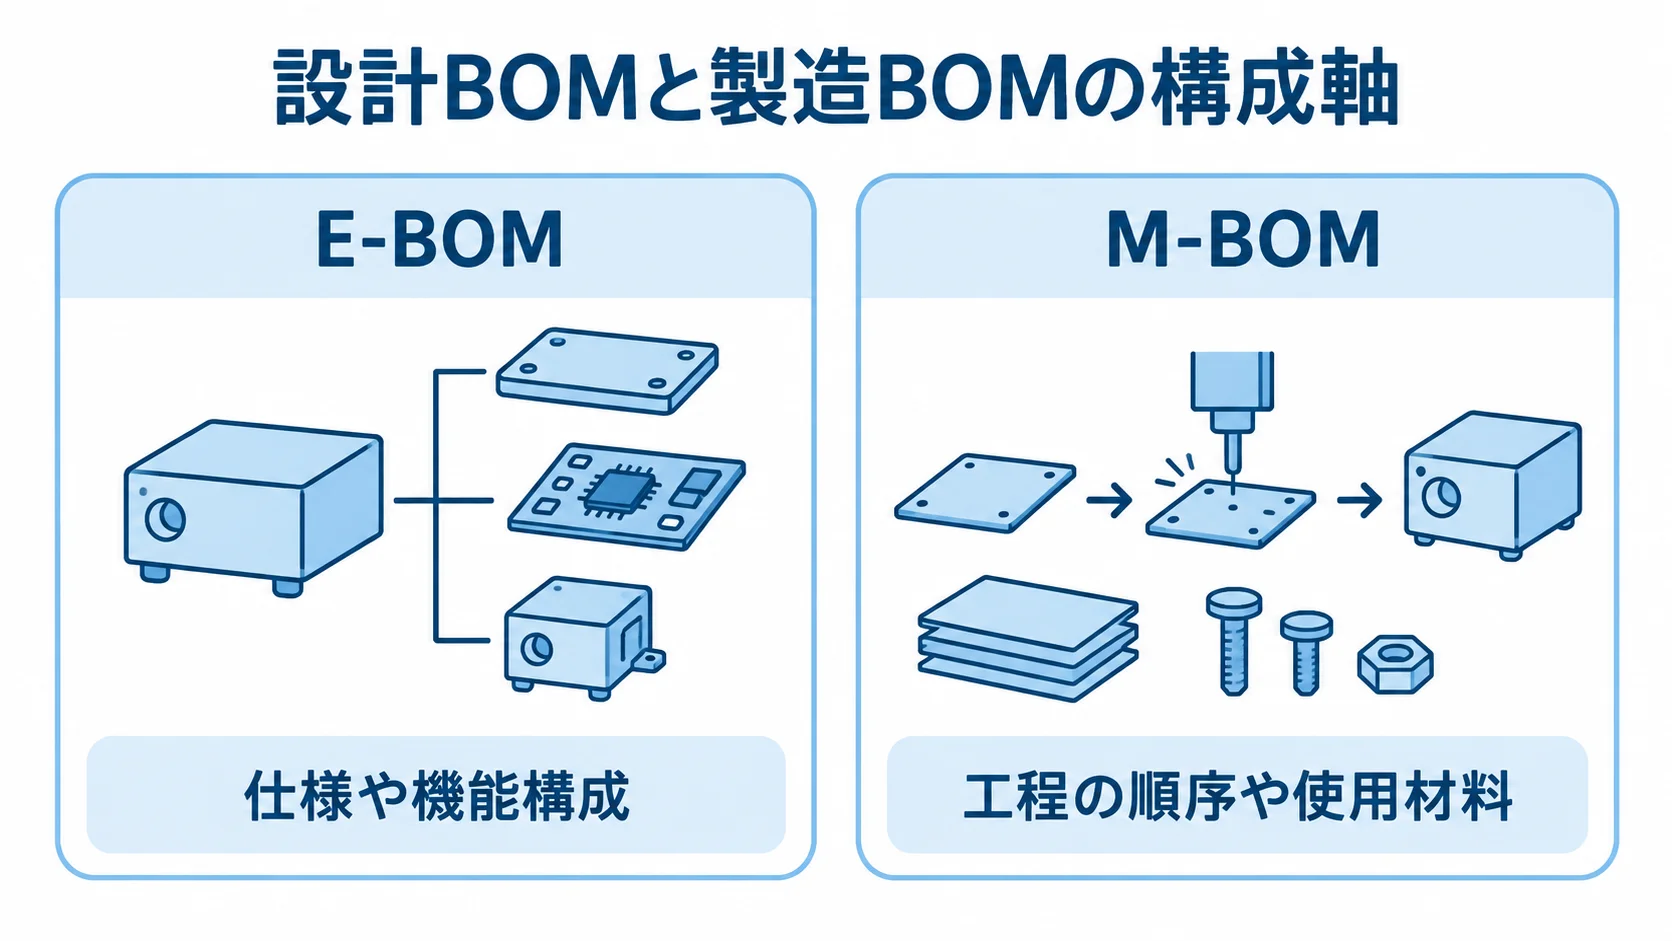
一つの製品には、目的の異なる複数のBOMが存在します。代表的なのが、設計部門が作るE-BOM(設計部品表)と、製造部門が使うM-BOM(製造部品表)です。
両者は同じ製品を対象としていても構成の考え方が異なるため、そのまま流用すると製造現場で使えない場合があります。
E-BOMの機能構成とM-BOMの工程構成
E-BOMは、設計・開発部門が製品の仕様や機能構成を定める技術情報の中核です。「どの部品でどの機能を実現するか」というまとまりで構成されます。
M-BOMは、実際に組み立てる工程の順序や使用材料など、製造現場の都合を反映した構成です。
たとえば自動車のE-BOMは、「エンジンユニット」「ボディユニット」といった機能アセンブリで設計されます。そのため、工場では工程1でフレームを組み、工程2でエンジンを搭載するように、作業順に部品の親子関係を組み替える必要があります。
変換ロジックの整合性ルールと後工程の質
従来、この組み替えは担当者が図面と生産現場の知識を突き合わせながら、手作業で行うことが一般的でした。
BOMシステムを軸にした管理では、設計BOMから工場ごとの生産BOMへの変換ルールを先に決めておきます。変換結果はERPや生産管理システムへ連携させ、整合性ルールに沿って扱います。
変換ルールが曖昧なまま運用すると、設計変更のたびに製造側で組み替え作業が発生し、後工程の遅延につながります。
S-BOMや購買BOMなど用途別BOMの一元連携
実務では、E-BOMとM-BOM以外にも、保守サービス用のS-BOM、購買・調達に使うBOM、受注生産の内容を反映した受注BOMなど、用途別のBOMを使い分ける場面があります。
これらを個別に管理すると、同じ部品の情報がシステムごとにばらつきます。そこで、階層をそのまま表すストラクチャBOM(構成表)と、階層を無視して集計するサマリBOM(購買BOMなどで活用)を軸に、一元的につなぎます。そうすれば、用途ごとの見え方を残したまま、元データの一貫性も保てます。
保守部門がS-BOMを個別のExcelで管理していると、設計変更が保守用の部品供給に反映されず、修理現場で旧仕様の部品を手配してしまうといった食い違いが起きやすくなります。そのため、用途別BOMの連携範囲は導入の初期に明確にしておく価値があります。
多階層BOM展開と員数計算の仕組み
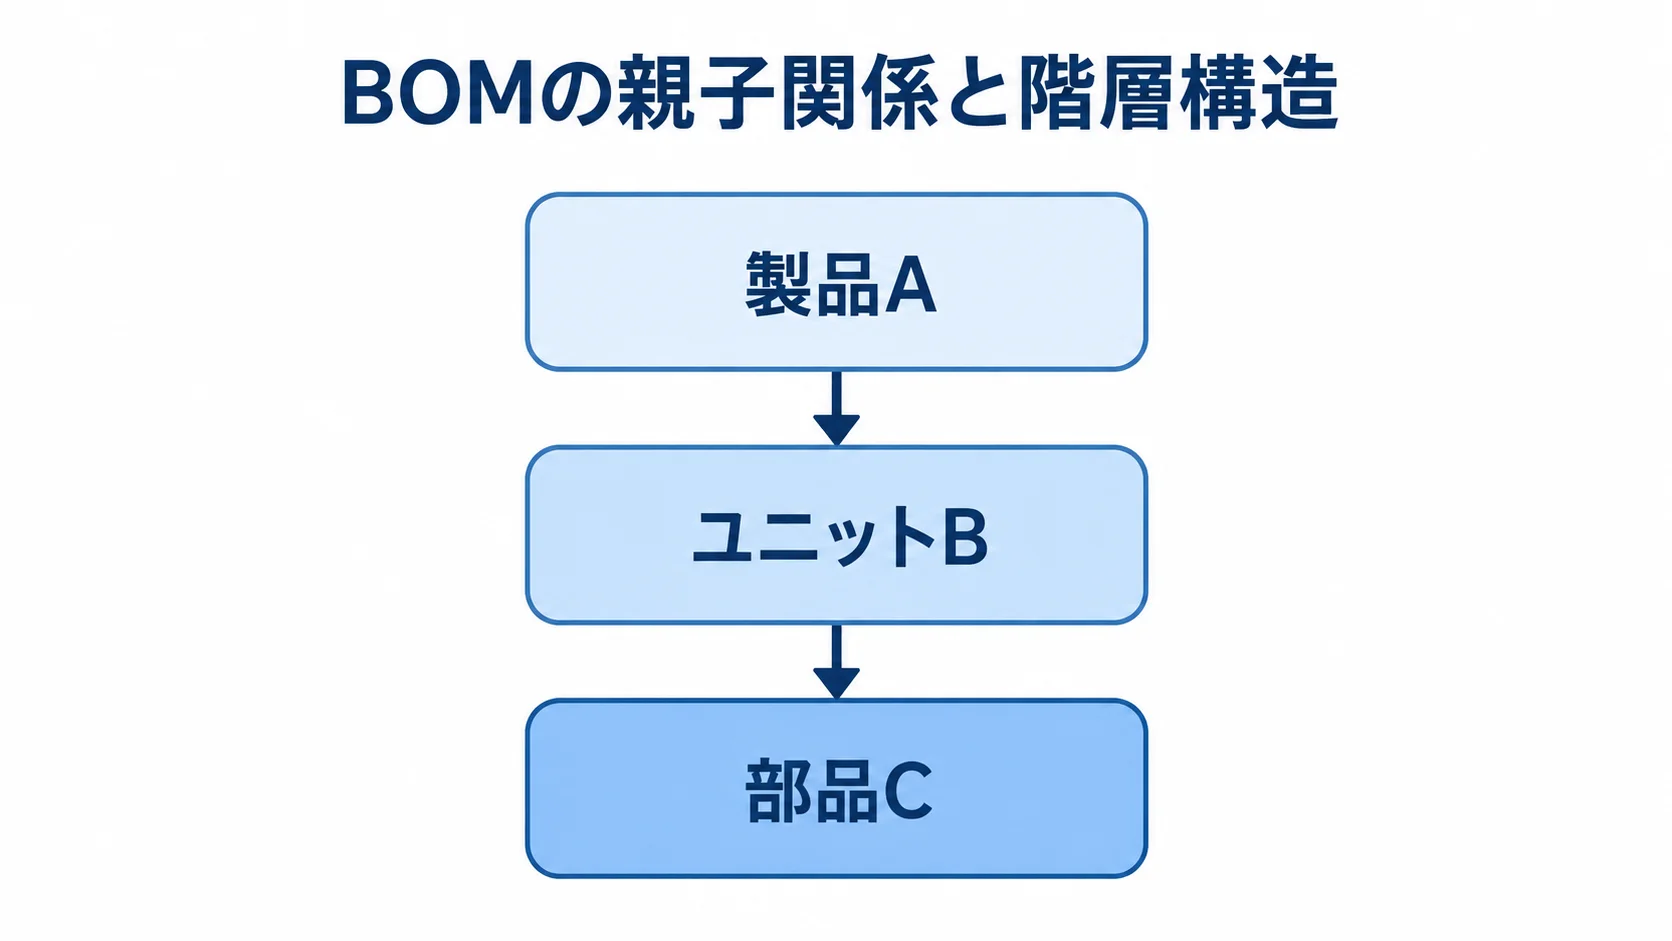
製品は、単一の部品だけでなく、複数の部品からなるサブアセンブリを何層にも重ねて構成されることがほとんどです。
BOMシステムは、この親子関係と数量情報を階層構造のまま保持し、正展開(親から子をたどる)と逆展開(子から親をたどる)の両方を処理できることが求められます。
階層構造のまま保つ親子関係と数量情報
階層構造をそのまま表す形式をストラクチャBOMと呼びます。たとえば「製品Aの下にユニットBが2個、ユニットBの下に部品Cが3個」というように、各階層の親子関係と、そこで必要な数量を一段ずつ記録します。
この形式を保つと、どの階層で構成が変わったのかを追え、設計変更の影響範囲を特定する際の起点にもなります。
階層倍率の掛け合わせによる末端部品の総数
員数計算(展開計算)とは、階層ごとの倍率を掛け合わせて、製品1台あたりに必要な末端部品の総数を導く処理です。先ほどの例で言えば、製品Aを1台作るのにユニットBが2個、ユニットB1個あたり部品Cが3個必要です。そのため、製品A1台に必要な部品Cの総数は1×2×3で6個になります。
この計算結果は、部品ごとの合計数量をまとめたサマリBOMとして「B:2個、C:6個」のように出力できます。そうすれば、購買部門は階層を意識せずに発注数量を把握できます。
手計算やスプレッドシートで多階層の展開を行うと、階層が増えるほど誤りが混入しやすくなります。そのため、システム側で自動計算する価値が大きい領域です。
設計変更管理(ECO/ECN)とバージョン・世代管理
製品は発売後も仕様変更や部品の置き換えが続くため、BOMシステムには変更履歴を追跡できる仕組みが欠かせません。
中心になるのは、ECO(設計変更命令)とECN(設計変更通知)という一連のワークフローです。
申請から関係部門への通知までの一連の流れ
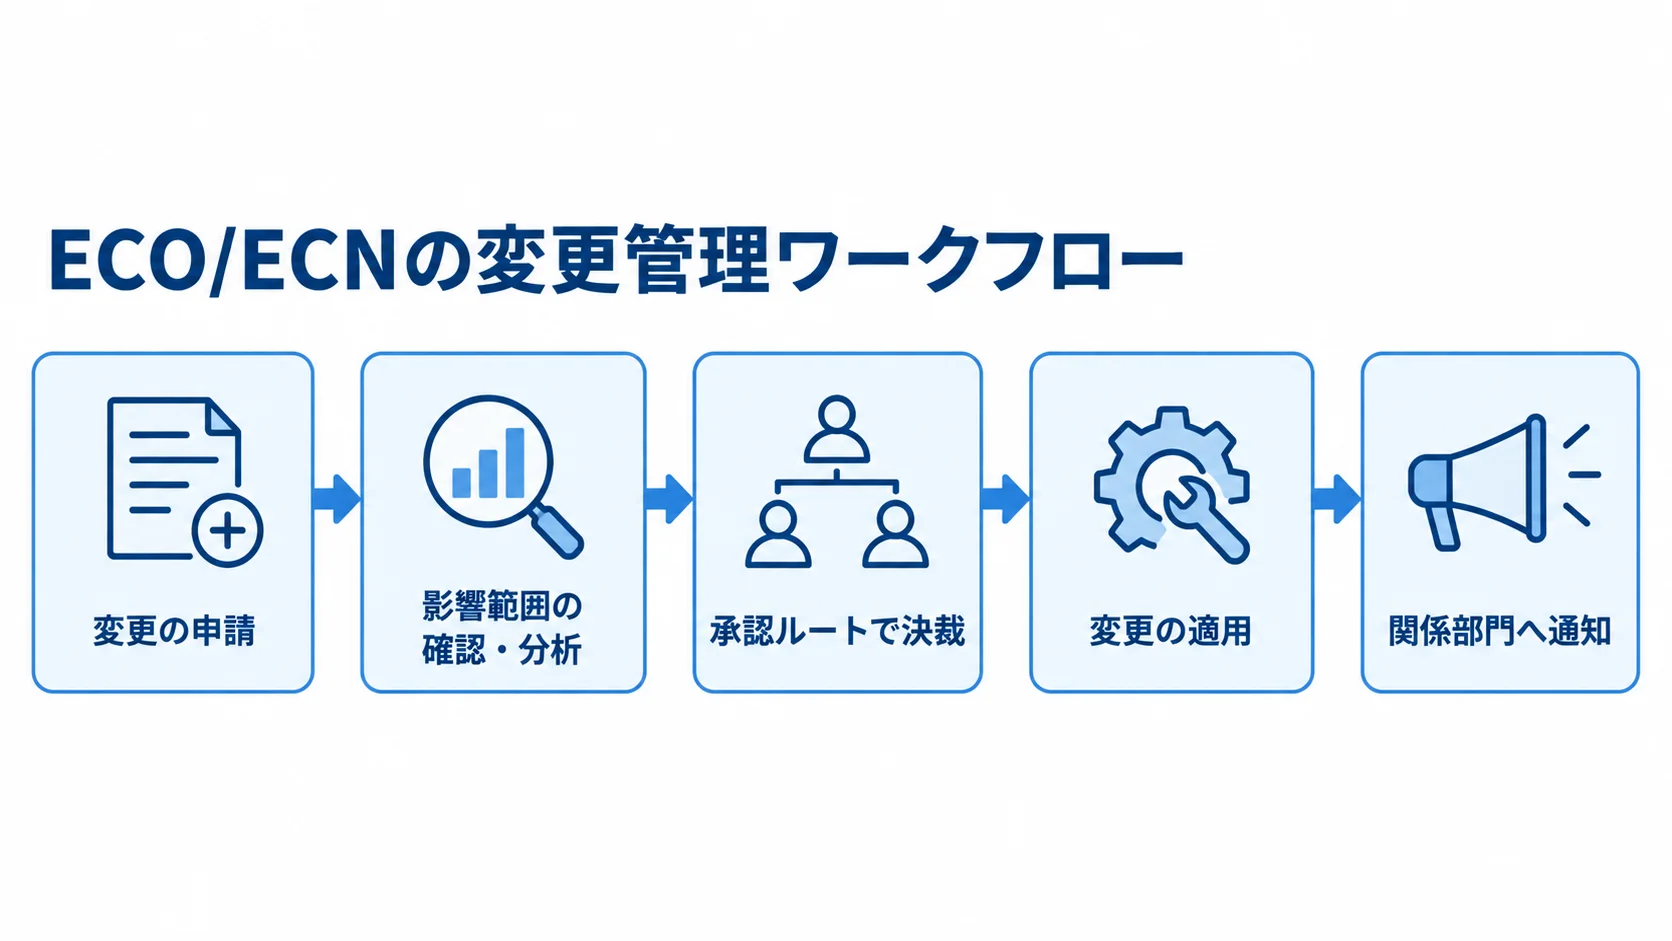
ECO/ECNは、変更を申請し、影響範囲を確認・分析したうえで、承認ルートで決裁します。そのあと、変更を適用し、関係部門へ通知する順で進みます。
BOMシステムがこの一連の流れをワークフローとして持つと、「誰がいつどの部品を、どの理由で変更したか」という記録が構成データと紐づいた状態で残ります。
逆に、この流れがメールや紙で分断されていると、変更が現場に伝わる前に旧版の部品表で生産が進むおそれがあります。
有効期間を持つバージョン管理とトレーサビリティ
バージョン・世代管理では、最新版を表示しつつ過去版も保持し、変更前後で影響範囲を比較できる状態を維持します。
各版には適用開始日(有効開始日)と廃止日(有効終了日)を設定します。そのうえで、承認済みの有効なリビジョンだけを、製造や購買といった下流の工程に公開する構成管理を行います。
さらに、シリアルナンバーなど製造実績と部品表のバージョンを紐づけておけば、「どの版のBOMがどの生産ロットに適用されたか」をたどれます。そのため、不良が発生した際に原因と影響範囲を迅速に特定できます。
部品管理システムの主要機能と導入目的
BOMシステムの機能は製品によって幅がありますが、共通する骨格があります。部品マスタの一元管理を軸に、階層展開・員数計算と設計変更管理、他システム連携を加えた形です。
導入の目的は作業の効率化にとどまらず、設計資産の再利用とコスト削減にもつながる点が特徴です。
部品マスタの一元管理と類似部品検索による設計資産の再利用
部品マスタを一元管理すると、設計者は過去の設計資産や類似部品を検索し、流用できるようになります。
新しく図面を起こすより既存部品を再利用するほうが、設計工数と図面の作成コストを抑えられます。そのため、開発期間の短縮にも直結します。
この効果を得るには、部品の呼称や表記ゆれをそろえ、検索しても見つからない「隠れた同一部品」を減らす運用が前提です。
部品の共通化・標準化による発注コストと在庫の抑制
部品を共通化・標準化し、類似部品の統廃合を進めると、重複発注を防ぎ材料コストを抑制できます。
グループ全体で統合した部品表を使い、在庫状況やリユースの効果を一覧で把握することで、適正在庫と発注コストの抑制につなげている事例もあります。
ただし、効果の大きさは自社の部品点数や事業構成によって変わります。根拠のない削減率をそのまま当てはめず、対象範囲を絞って効果を測定することが大切です。
他の業務システムとの違い(在庫管理・生産管理・PLM)
BOMシステムは、在庫管理、生産管理、PLM(製品ライフサイクル管理)と機能が重なって見えることがあります。
ただし、それぞれが中心に扱うデータと役割は異なります。そのため、既存システムをすべて置き換えるより、どこまでをBOMシステムが担い、どこから他システムへ連携するかを整理することが重要です。
在庫管理システムと扱うデータの性質の違い
在庫管理システムは、現時点の在庫数量や在庫金額を把握し、欠品や過剰在庫を防ぐことに主眼を置きます。一方、BOMシステムは、その在庫がどの製品のどの構成要素として使われるかという「構成の側」を管理します。
両者を連携させれば、ある製品の増産が決まった際に、どの部品がどれだけ必要になるかを構成データから導き、在庫の充足状況と突き合わせることができます。
生産管理システムにおけるBOMの役割
生産管理システムは、需要予測から生産計画、資材所要量計画(MRP)、進捗管理までを統合する司令塔です。「何をいつ作るか」を計画する際には、BOMシステムが維持する構成データを入力として使います。
BOMシステムの役割は、生産計画そのものを担うことではなく、計画の前提となる部品構成の正確さを保証することです。この違いを理解しないまま導入すると、生産管理システムのBOM機能とBOMシステムの機能が重複し、どちらのデータを正とするかで社内が混乱する原因になります。
PLM・ERPの一部機能としての提供形態
BOM管理は、PLM(製品ライフサイクル管理)製品の中核機能として提供される場合と、ERPのモジュールとして付随する場合があります。
PLM製品に内包される場合は、E-BOM/M-BOM/S-BOMの変換、ECO/ECNワークフロー、CADとの連携までを含む高度な機能を持つことが多いです。一方、ERP付随型は、購買・会計との連携を重視した機能構成になりやすい傾向があります。
自社が重視するのが設計変更管理の精度なのか、会計・購買との連携なのかによって、適合する提供形態は変わります。
部品管理システム(BOM)導入前に確認しておきたいポイント
BOMシステムを導入するかどうかは、部品点数の多さだけでなく、ほかの点も合わせて考えます。
既存の部品マスタの状態や、変換ロジック・承認ワークフローの複雑さまで確認しておくと、導入後に構成データが整わない事態を防げます。
E-BOMとM-BOMの変換ルールの言語化
変換ロジックは製品によって自動化の範囲が異なります。現在、設計から製造への組み替えを誰がどのような判断基準で行っているかを言語化できていないと、システム導入後もルールを設定できません。
まずは代表的な製品を1つ選び、変換の流れを工程順に書き出すことから始めます。
既存の部品マスタが未整備な場合の導入検討
各部門がExcelやファイルサーバで個別に部品情報を管理し、採番ルールや表記が不統一なまま蓄積されている企業は少なくありません。
こうした状態でも、導入を妨げる理由にはなりません。ただし、開発を委託する前に、全社共通の部品採番ルールと版管理の考え方を定める「グランドデザイン(構想策定)」を経営層主導で進めておくと、後々の手戻りを減らせます。
階層が浅い製品での導入効果
多階層の展開計算そのものが単純な製品でも、課題があればBOMシステムの導入には価値があります。たとえば、設計変更の履歴が残らず旧版の部品表で製造が進んでしまう、過去に使った部品を探し直しているといった状況です。
反対に、部品点数が少なく変更頻度も低い場合は、既存のExcel運用を整えるだけで足りることもあります。そこで、自社の課題が変換ロジックにあるのか、変更管理にあるのかを切り分けて判断することが重要です。具体的な選定の進め方は、部品管理システム(BOM)の選定ポイント・選び方・種類で解説しています。
まとめ
部品管理システム(BOM)は、設計BOMと製造BOMの変換、多階層の展開・員数計算、設計変更管理とバージョン管理までを通じて、部品構成データそのものを正確に維持する仕組みです。
在庫の数量・金額を扱う在庫管理システムや、計画・進捗を統合する生産管理システムとは異なり、それらの計画の土台となる構成データを守ることに特化している点が、他システムとの最大の違いです。
計画の土台となる構成データを守る基盤としての役割
E-BOMとM-BOMの変換ロジック、多階層展開の計算、ECO/ECNによる変更管理は、どれも「今の構成が正しい」という前提が崩れると意味を持ちません。
BOMシステムの価値は、この前提を継続的に保証し、生産管理・購買・保守といった下流の業務がデータを安心して使える状態を作ることにあります。
自社のBOM運用課題の洗い出し
まずは、設計BOMと製造BOMの変換をどこまで手作業に頼っているか、設計変更が現場に反映されるまでにどれだけの時間がかかっているかを洗い出してください。
課題の所在が明確になれば、既製のパッケージやクラウド製品で標準化できる範囲と、自社独自の変換ルール・承認フローとして残す範囲を切り分けられます。
既製品では吸収しきれない特殊な多階層構造や独自のECO承認フローが競争力の源泉である場合、riplaはフルスクラッチ開発の立場から、既存の設計・生産・購買システムとの連携を含めた構築を支援しています。
▼全体ガイドの記事
・部品管理システム(BOM)開発の完全ガイド
▼開発を相談する前に読みたい無料ホワイトペーパー
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。