
電子部品製造業向け生産管理システムの開発は、要件整理から定着まで6フェーズで進みます。管理単位を定義し、標準機能と個別開発を切り分けたうえで、段階的に導入すると現場に定着しやすくなります。全体像は完全ガイドもご覧ください。
▼全体ガイドの記事
・電子部品製造業向け生産管理システム開発の完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
電子部品製造業向け生産管理システムの概要
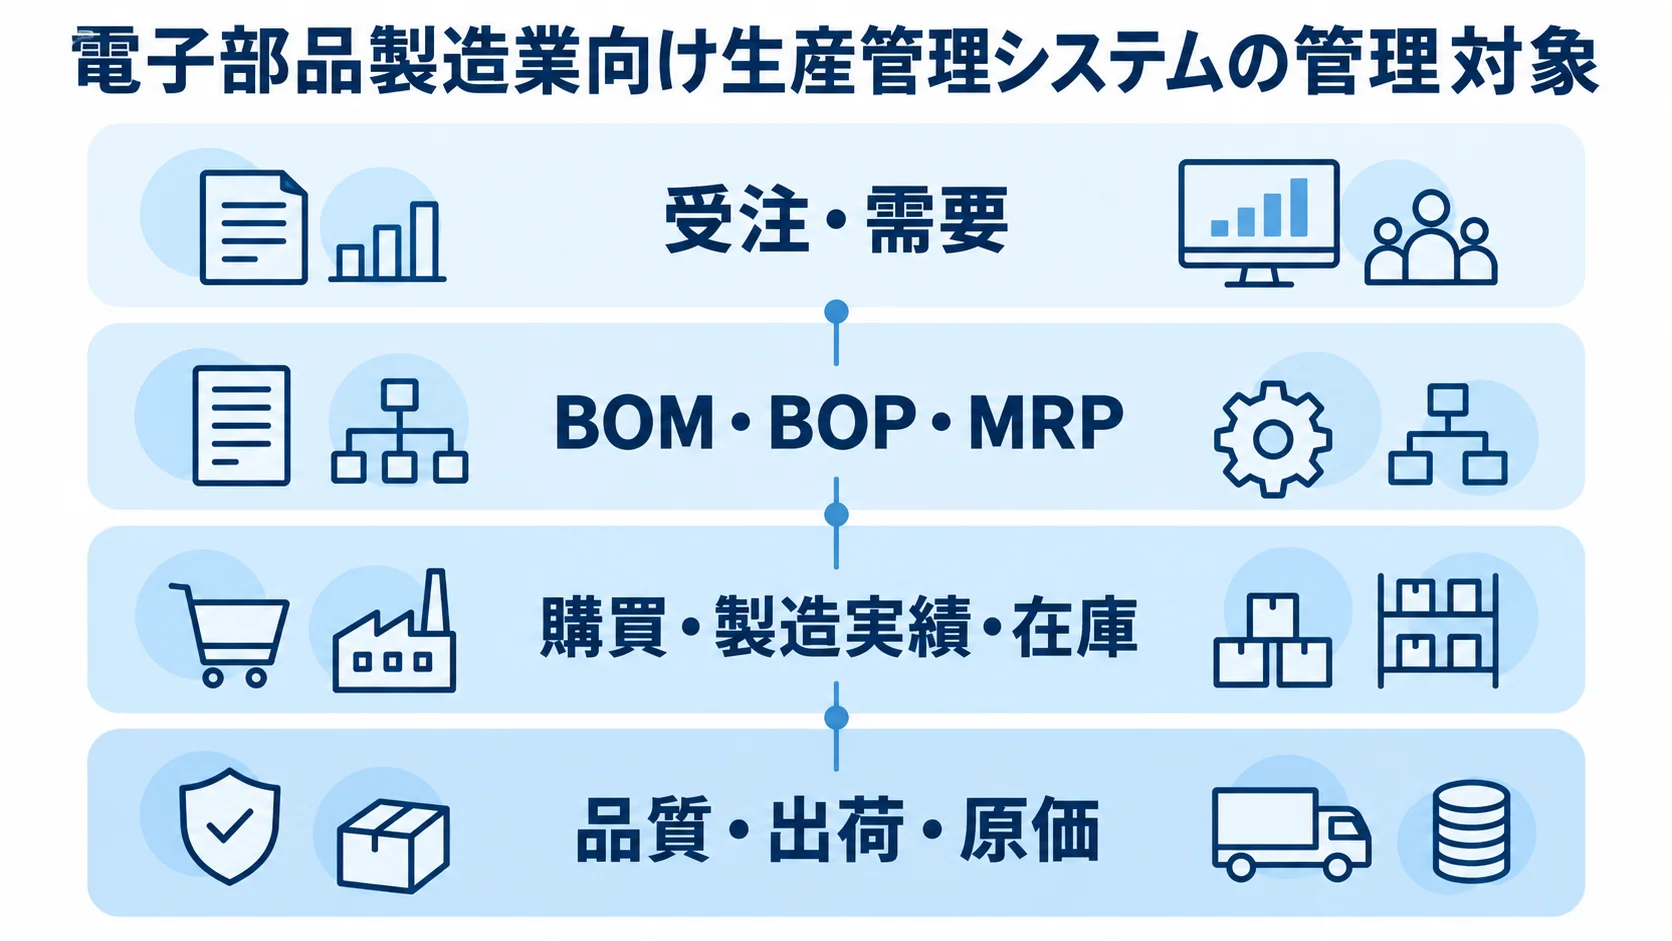
電子部品製造業向け生産管理システムは、受注や需要の管理に加えて、BOM(部品表)、BOP(工程表)、MRP(資材所要量計画)を扱います。
購買から在庫、品質、出荷、原価までを、一連の流れとして扱います。
特に、材料ロットから完成品の出荷先まで追跡できることが重要です。
一般的な生産管理システムとの違い
電子部品の生産管理では、ロットや荷姿ごとの違いと、生産形態に応じた管理方法を押さえておく必要があります。
- 品目差:同じ品番でも仕入先・製造ロット、荷姿、使用期限、保管条件が違う
- 生産形態:個別受注の製番管理と、量産や共通部品のMRPの使い分け
- 材料・仕掛品:受入ロット、SMDリール、切断前後の材料、支給品、外注仕掛品の管理
- 品質状態:検査待ち、再加工品、不適合品の管理対象
少量多品種の個別受注と一定量の量産は混在しやすく、製番管理だけでは、材料の先行手配や共通部品の所要量を捉えにくい場合があります。
品目ごとに、保存対象や単位、保存期間を決めておきます。
不具合が起きたときは、完成品から部品をたどるトレースバックと、使用ロットから出荷先を調べるトレースフォワードの両方が必要になります。
最初に決める管理単位とデータの流れ
開発前に、管理単位と現場データの流れを図にまとめておきます。そのうえで、実績をそろえるための条件を決めます。
- 品目、ロット、シリアル、荷姿、工程、設備、作業者、検査結果の関係を整理する
- 受入時に仕入先ロットを付け、キット出庫で使用先へひも付ける
- 工程実績で設備と作業者を記録し、検査合格後に完成品ロットを確定する
- 在庫を減らす時点、次工程へ移す条件、ロットの分割・統合を決める
これらを決めないまま画面を作ると、現場の実績がそろわなくなります。
販売・購買・会計などのERPを中心に、MESやWMS、品質管理のQMS、製品情報のPLMなどの周辺システム、設備、測定器をAPIまたは連携基盤でつなぐ構成が検討しやすいです。
設備は直接インターネットにはつながず、非機能要件にエッジ収集やIT/OT DMZ、権限管理を含めます。
監査ログとバックアップも、非機能要件に加えます。
経済産業省は2025年10月に半導体デバイス工場向けOTセキュリティガイドラインを公表しており、関連ページは2026年4月8日に更新されています。
このガイドラインは、ファブやファブシステム、IT/OT DMZなどの領域を分けて、対策を整理しています(出典:経済産業省の2025〜2026年の公表資料)。
導入効果を測るKPI
導入目的は「DX化」だけでなく、導入前後で比べられる数値で表します。KPIは候補から3〜5個に絞ると、効果を判断しやすくなります。
- 在庫:在庫差異率、仕掛在庫金額
- 作業:棚卸時間、実績入力時間、段取り時間
- 品質・納期:照会時間、納期遵守率、歩留まり
在庫とトレーサビリティから先に導入する工場では、棚卸時間と照会時間を重点KPIにする方法があります。
電子部品製造業向け生産管理システムの進め方
開発は、要件整理、選定、設計開発、テスト、稼働、定着の6フェーズで進めます。
まず現場の判断や例外処理を整理し、小さく使える範囲から確かめて広げます。
フェーズ1:要件整理で現場の正解を定義
現場を観察しながら、生産管理や購買、倉庫の担当者に話を聞きます。品質保証と生産技術の担当者にも確認します。営業、経理、協力会社も対象です。
受注変更や材料不足の場面で、判断者と判断内容を時系列で確認します。
ほかに、代替部品や不適合、外注品返却の場面も、同じ手順で扱います。
要件整理では、次の業務情報とシステム条件を確認します。そのうえで、必須、希望、今回対象外に分けて、RFPにまとめます。
- 品目・工程:品目コードと版数、BOM、工程順
- ロット・荷姿:採番、リールやトレイ、分割・統合
- 業務:代替部品、支給品、外注工程、検査規格と測定値
- 運用:在庫状態、保持期間、権限、承認、通信断時の代替
- 連携:ERP、会計、EDI、WMS、設備との接続
フェーズ2:選定での課題別の適合度比較
候補は、課題の領域ごとに適合度を比べます。たとえば、計画/MRP、現場/MES、在庫/バーコード、品質/追跡、SCM/物流などの領域があります。電子部品の実績は、その判断を確かめる材料として見ます。
在庫差異を最優先にするなら、バーコードと複数拠点管理の実績を確認します。
設備実績の自動収集を最優先にするなら、PLCや測定器との接続事例を確認します。
デモでは、異常シナリオも同じ条件で実演してもらいます。次の状況への対応を見ると、候補の違いが分かります。
- 材料・ロット:ロット不明品の隔離、有効期限切れ、代替部品の承認
- 製造・品質:返品、再加工、BOM版数の切り替え
- システム運用:通信断、重複スキャン、権限外の変更
日立のFactRiSMは、MESを起点に製造実績、品質記録、外部システム連携を扱う構成を示しています。この構成は、現場、経営、サプライチェーンをつなぐ提案を比べる材料になります(出典:株式会社日立製作所の公式製品・事例情報、2025〜2026年確認)。
フェーズ3:設計開発での標準機能と個別開発の切り分け
設計開発では、標準機能で足りる部分と独自工程を切り分けます。そのうえで、業務とデータの仕様を固めます。
- 業務・システム:業務フロー、データ、画面、帳票、連携、権限、ログ、復旧方法の仕様
- 機能の境界:標準機能に業務を合わせ、品質保証や競争力に直結する独自工程を拡張
- 部品・工程データ:BOMや工程表の有効期間、変更履歴、代替順位、ロット、荷姿変換の取り決め
- 設備・セキュリティ:取得元・間隔・単位・時刻、通信断時の保存場所、再送時の重複排除の決め方
- 接続・保護:ネットワーク分離、脆弱性対応、バックアップからの復元試験の範囲
現行の紙帳票をそのまま画面にすると、不要な承認や二重入力が残ります。その結果、導入後の負荷が増えることがあります。
設備接続には、エッジ端末を使います。
あわせて、リモートアクセスの方法も設計に含めます。
フェーズ4:テストでの正常系と例外系の検証
テストでは、正常系と例外系の両方を検証します。
- 機能単体、画面間連携、外部システムとの結合を確認する
- 総合シナリオで受注、所要量計算、発注、入荷、ロット付与を通す
- キット出庫、製造実績、検査、不適合隔離、再加工、完成、出荷を確かめる
- 現場での受入確認を行い、出荷後に材料ロットまで追跡できるか検証する
移行テストでは、マスターの欠損や重複を調べます。対象は、品目マスター、BOM、工程などです。
在庫やロット、仕入先のデータも調べます。
顧客と設備のマスターも含めます。
現場受入では、手袋で端末を操作できるか、読めないバーコードから復旧できるか、Wi-Fi切断時に作業を続けられるかを確認します。
テスト結果には、合否だけでなく、再現条件と暫定回避策を記録します。修正期限と業務責任者の承認も残します。
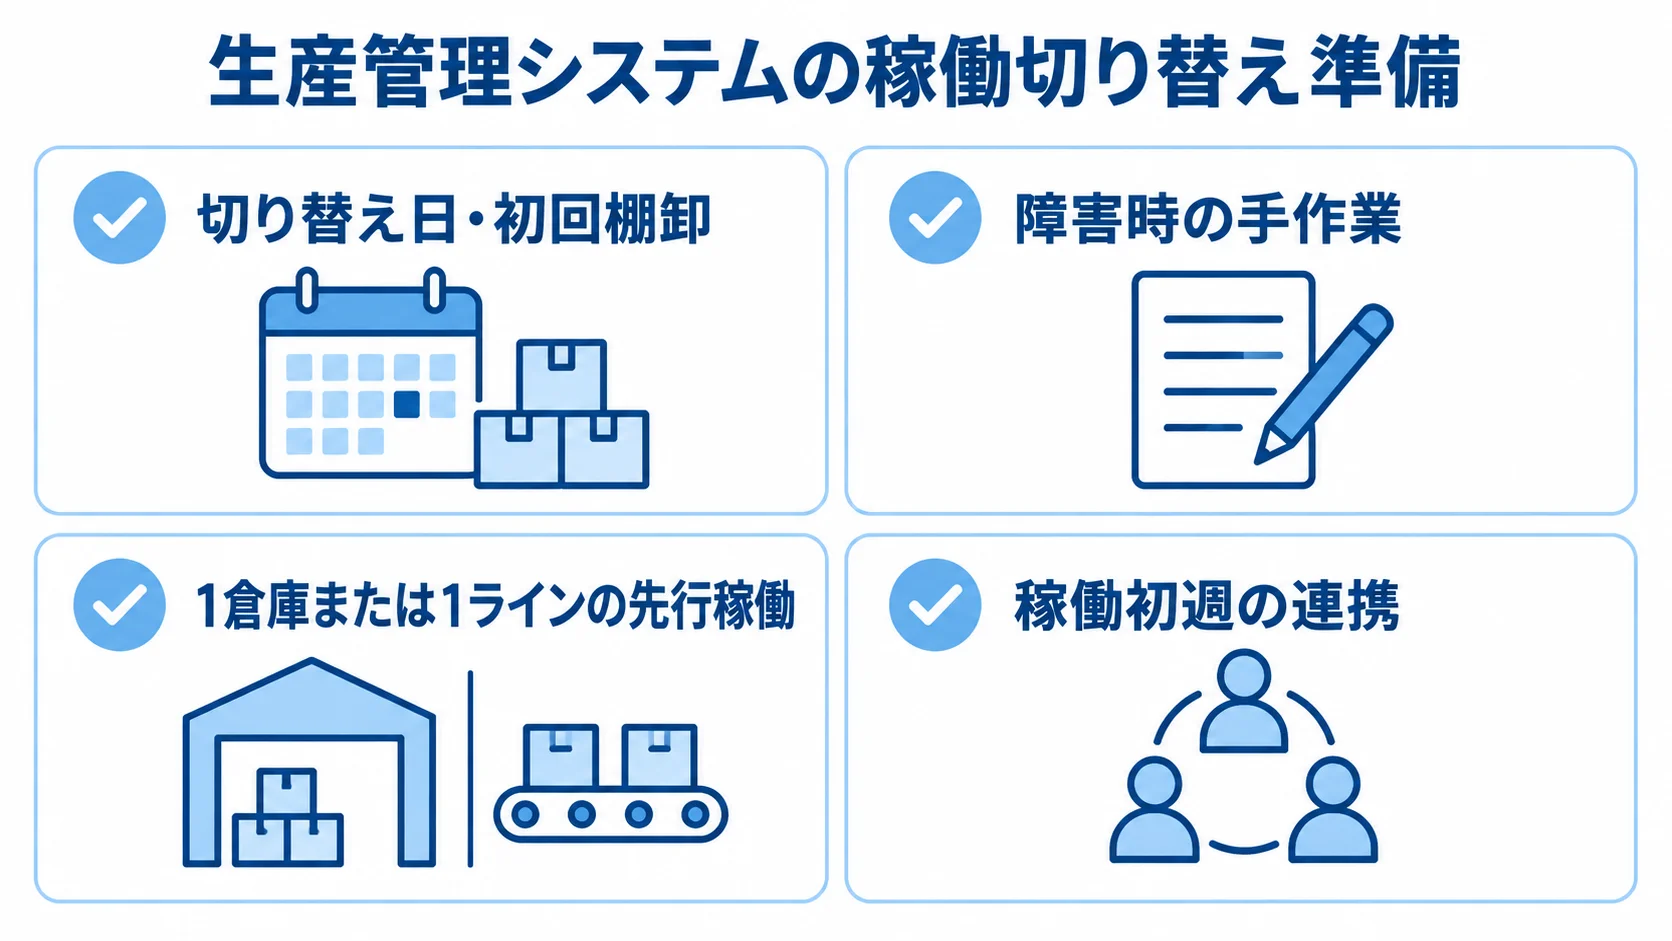
フェーズ5:稼働は止めない切り替え計画の作成
切り替え前に運用条件と役割を決めたうえで、工場停止のリスクを抑える計画を作ります。
- 切り替え日、在庫確定時刻、旧システムの参照期限、初回棚卸を決める
- ラベル発行、問い合わせ窓口、障害時の手作業を準備する
- 1倉庫または1ラインを先行稼働の範囲にする
- 並行稼働を行う場合、実績を二重入力する期間と終了条件を決める
- 稼働初週に開発会社、現場責任者、情報システム、品質保証、購買が連携する
複数工場を一斉に切り替えるより、停止リスクを抑えやすくなります。実績データと現場の反応を確かめてから、範囲を順に広げます。
二つのシステムに同じ実績を入力する場合、在庫残高、出荷、品質記録など事故につながる項目に絞る方法があります。
フェーズ6:定着での入力と改善の習慣化
定着させるには、入力データを実務で使い、現場の声を改善につなげる運用が必要です。
- データ活用:納期回答、購買、品質会議、原価分析で入力データを使う
- 入力負担の軽減:必要性を説明し、バーコードや端末、設備収集で手入力を減らす
- 継続改善:作業者の声で画面やラベルを見直し、月次でKPIを確認する
電子部品の事例では、協力会社を含む12拠点、1,800アイテムのロット別在庫を、バーコードやQRで見られるようにしました(出典:株式会社インフュージョン「電子部品製造業がバーコード管理を導入」、2026年8月確認)。
パナソニックの神戸工場では、SMDリールの検品とトレーサビリティ情報登録を一括読み取りに変更しました。特定条件下の実験では、1個あたり15〜20秒から約6秒へ短縮し、年間およそ720時間の削減を見込んでいます(出典:パナソニック コネクト公式導入事例、2026年8月確認)。
こうした事例の効果を自社のKPIに置き換え、定着活動の目標にします。
電子部品製造業向け生産管理システムの費用相場とコストの内訳
電子部品向けの費用は、設備数、拠点数、品目数で変わります。さらに、ロットの粒度や既存システムとの連携、品質・原価管理の深さも、費用を左右します。
この目安は、製造業一般の相場、公開料金、電子部品の導入事例から整理した2025〜2026年時点のものです。
この目安は、要件と前提条件をそろえるための推定レンジとして使います。
導入範囲別の初期費用と期間の目安
導入範囲ごとに、初期費用と期間の推定レンジを比べます。
- 在庫・ロット管理SaaS:初期費用15万〜60万円程度、月額2.9万〜6.5万円程度、期間は数日〜8週間程度
- 1工場の生産管理:初期費用500万〜2,000万円程度、期間3〜9か月程度
- MESなどと連携:初期費用2,000万〜6,000万円程度、期間6〜15か月程度
- スクラッチ・全社統合:1拠点検証は1,000万〜3,000万円程度、全社統合は3,000万円〜1億円以上となる可能性
在庫SaaSは在庫、入出庫、バーコードが中心です。インフュージョンは10ユーザーまで棚卸プラン月額2.9万円、Lite月額3.5万円、Pro月額4.0万円を公開しています。初期設定費用は15万〜30万円です(出典:同社「在庫スイートクラウド料金表」、税別公開料金、2026年8月確認)。
この料金は、生産計画やMRP、MES、設備連携まで含むフル構成の価格ではありません。1工場の構成では、MRPや購買、製造指示を想定します。在庫や基本的なEDI・会計連携も含めます。
連携を加える構成では、MESや設備、WMS、ERPまでを対象にします。
スクラッチ型は独自工程の1拠点検証、全社統合は複数拠点と全社基幹の統合を想定します。
いずれも推定値で、規模や連携本数によって上下します。
実際の金額は、開発会社の正式な見積で確かめます。
人件費と工数に影響する項目
システム費用は、画面数だけでなく、要件定義から保守までの工数で変わります。
- 対象工数:要件定義、PM、業務設計、移行、マスター、端末・ラベル、API・CSV連携、設備接続、テスト、教育、稼働立会い、保守
- 人月単価:PMは90万〜150万円、SEは65万〜110万円、PGは50万〜90万円程度
- 見積の確認:合計額だけでなく、工程ごとの人月や移行・総合テストの工数を見る
- 事前検討:現場観察やPoCの工数は、後工程の手戻りを減らす場合がある
人月単価は製造業一般の目安です(出典:リサーチノート)。
電子部品では、ロット追跡や検査履歴、設備データ、顧客EDIが加わります。そのため、単純な受注・在庫システムより工数が上振れしやすくなります。
画面開発の費用が抑えられても、データ移行や総合テストの工数が少ないと、本稼働前に追加費用が発生することがあります。
初期費用以外のランニングコスト
初期費用とは別に、運用中に発生する費用と契約範囲を確認します。
- システム運用:クラウド利用料、年間保守、追加ユーザー、容量、通信、監視、バックアップ、セキュリティ
- 保守・更新:年額は初期費用の15〜25%程度の例があり、設備・OS更新やAPI変更への対応も確認
- 現場機器:端末、予備機、プリンター、ラベル枚数、無線中継器を洗い出す
- サポート:問い合わせ、障害切り分け、復旧目標、休日対応、更新前の検証環境を予算化する
パッケージ型の保守費は、契約条件により異なります。
法令や顧客要求への対応を、誰がどこまで負担するかも確認します。
現場端末はシステム料金に含まれない場合があります。そのため、ハンディターミナルの台数と予備機、1日のラベル発行枚数、無線中継器の要否を洗い出します。
見積もりを取る際のポイント
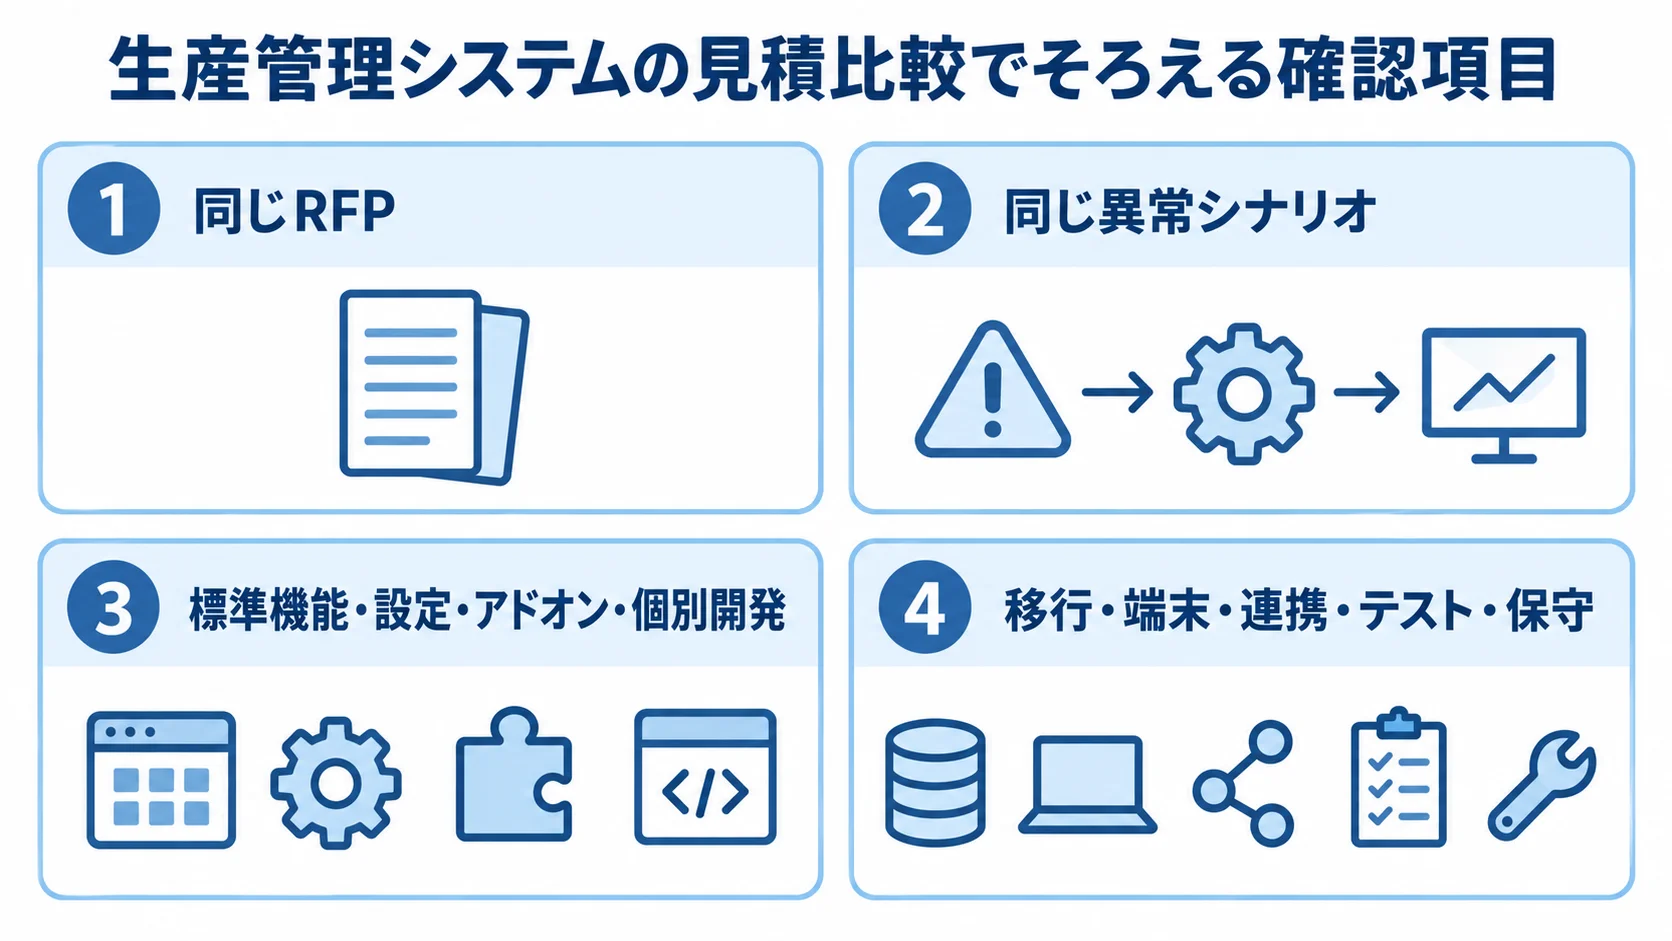
各社には、同じ前提を渡すことが大切です。同じRFP、サンプルデータ、異常シナリオを使って、見積もりを依頼します。
見積は、標準機能や設定と、個別開発を分けて提示してもらいます。アドオンや外部サービスも区分して示してもらいます。価格だけでなく、導入後に自社で運用できるかも比べます。
要件明確化とRFPに入れる情報
RFPには、規模、業務結果、非機能要件を具体的に記載します。
- 規模・環境:工場、倉庫、品目、受注、入荷リール、ロット、設備、作業者、協力会社の数
- 既存条件:既存システム、データ保存年数、想定ユーザー数
- 機能要件:業務結果を基準に、必要な機能と条件を記載する
- 非機能要件:稼働・応答時間、同時利用者、バックアップ、ログ、権限、復旧、通信断、削除制御
数字が未確定なら、少ない・標準・多いの3パターンで示すと見積幅を比べられます。
機能要件は、業務の結果で書きます。たとえば、仕入先ロットと社内管理ロットでリールを検索し、投入先の製造ロットまで追跡できることを示します。さらに、ロット不明品を出庫不可にできることも、要件に含めます。
複数社比較と発注先の選び方
自社の重要課題を決めたうえで、候補各社の実績と不足領域を比較します。
- 候補:製品、パッケージ導入、MES・設備連携、個別開発から2〜4社程度
- 適合度:部品加工実績、ロット・シリアル粒度、BOM版数、MRP、設備・測定器、EDI・WMS・会計連携
- 導入体制:監査ログ、段階導入、保守、自社運用への移行方法
- 利用者への確認:現場入力、障害対応、追加費用、更新、ベンダー依存度
- 不足領域:主課題を踏まえ、他システムとの連携で補えるか判断する
事例では社名だけでなく、品目数や拠点数、データ量、導入範囲を尋ねます。同じ規模の利用企業に確認できると、実際の運用を把握できます。
パッケージに強くても設備接続が弱い会社や、設備連携に強くてもMRPや購買が弱い会社もあります。
注意すべきリスクと対策
よくあるリスクには対応策を組み込み、見積もりの範囲も作業単位で確認します。
- 業務・開発:現行業務の丸写しやアドオン増加には、現場観察とFit to Standardで備える
- データ・連携:マスター不備やテスト不足には、事前整備と異常系を含む結合テストで対応する
- 稼働・安全:入力負荷、設備停止、セキュリティ後付けには、段階導入とIT/OT分離で備える
- 見積範囲:「一式」の内訳を、移行や機器、連携、設備改修の単位で分けて示してもらう
- 契約条件:保守受付時間、追加変更単価、予備費の上限と承認条件を明記する
対策には、1ラインまたは1倉庫でのPoCも含めます。
見積書の「一式」は、作業の範囲に分解して確認します。要件定義に現場観察が含まれるかを確かめます。そのうえで、移行の対象と回数、連携本数、ラベル・端末の調達や設備改修を確認します。
テストデータの作成や教育、稼働立会いが、見積もりに含まれているかも確かめます。
よくある質問
導入の判断には、機能だけでなく、既存設備や現場の入力方法が影響します。さらに、顧客監査や協力会社とのデータ連携も関わります。
開発前によくある疑問に、判断基準を示して答えます。
Excelから生産管理システムへ移行できますか?
移行はできますが、Excelファイルをそのまま取り込むだけでは足りません。品目コードや単位、BOM、工程の重複や表記ゆれを整理します。仕入先や在庫場所、ロット、顧客コードも、同じように整えます。
どのデータを正とするかも決めます。在庫・ロット管理から始め、マスター整備と現場入力が安定した後にMRPや製造実績へ広げる方法が検討しやすいです。
工場でもクラウド型の生産管理システムを使えますか?
使えますが、工場のネットワークや設備接続、通信断時の継続運用を先に確認します。クラウドは、サーバー運用や更新の負担を抑えやすい方式です。
設備データを直接外部へ出せない工場では、エッジ端末やIT/OT DMZを介する構成が必要です。
通信断時にデータを一時保存し、復旧後に重複なく再送できるかをデモで確かめます。
製番管理とMRPはどちらを選べばよいですか?
製品や生産形態に応じて併用するのが現実的です。個別受注や仕様差が大きい製品には、製番管理が適しています。
共通部品を繰り返し使う量産や補充にはMRPが適しています。
品目ごとに、需要の発生源やロットサイズ、リードタイムを整理します。そのうえで、安全在庫や代替部品、在庫引当も踏まえて方式を決めます。
古い設備や測定器とも連携できますか?
連携できる可能性はありますが、設備ごとに調べる必要があります。通信方式やデータ項目、取得時期、改修できる範囲が、主な確認点です。
PLCやCSV、データベース、専用プロトコルなどを一覧にし、まず1台または1工程でPoCを行います。
見積には、設備改修費や停止時間を含めます。さらに、エッジ端末や通信変換器、保守分担も見積に加えます。
導入には何か月かかりますか?
在庫・バーコード中心の小規模導入なら数日〜8週間、1工場のパッケージやクラウド生産管理なら3〜9か月が推定目安です。
MES・設備・WMS・ERP連携まで含めると6〜15か月程度です。複数拠点や海外拠点、独自工程を含む場合や、品質・原価を全社で統合する場合は、12か月以上かかる可能性があります。
データ移行と現場教育を後回しにすると、開発完了後に稼働できません。計画の初期から含めておきます。
まとめ
開発では、ロットやシリアル、荷姿などの管理単位を定義します。要件整理から定着まで6フェーズで進めたうえで、在庫やトレーサビリティなど効果を測りやすい領域から、段階的に導入します。
導入判断で外せないポイント
各社の提案は前提がそろっていないと比べられません。そのため、導入判断の前に、次の4点を確かめておきます。
- 判断の軸:自社の主課題への適合度です。機能数や最安価格は、その判断を補う情報として見ます。
- RFPの記載:品目数や拠点数、ロット数を記載し、設備や既存システム、例外シナリオも併記します。
- 比較の区分:標準機能と個別開発を分けて比べ、データ移行や端末、保守の費用も別々に確認します。
- 例外時の動き:ロット不明品や代替部品の扱い、返品や再加工の流れ、通信断や権限不足時の挙動も確かめ、導入後の手戻りを抑えます。
最初の一歩は現場データの棚卸し
導入検討では、現場の実態を数値で把握することが重要です。
- 対象データ:1工場または倉庫を対象に、受入ロット、SMDリール、仕掛品、検査結果、出荷履歴を紙やExcelから洗い出す
- 現状把握:トレース照会の所要時間、棚卸時間、入力が止まる工程を測り、開発会社への相談に使う
- 段階導入:生産計画からMES、品質、原価へ一度に広げず、現場で使える範囲から始める
- 次のフェーズ:KPIを確認しながら進め、電子部品工場での確実な定着につなげる
▼全体ガイドの記事
・電子部品製造業向け生産管理システム開発の完全ガイド
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。