
鋳造業向けトレーサビリティシステムの開発は、要件整理と1ラインでの検証から始めて、設計、テスト、本稼働へと段階的に進みます。現場に定着するまで進めると、品質問題の影響範囲を両方向から特定できます。
記録設計、各フェーズの進め方、費用相場、見積もりの確認を、順に扱います。
▼全体ガイドの記事
・鋳造業向けトレーサビリティシステム開発の完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
鋳造業向けトレーサビリティシステムの概要
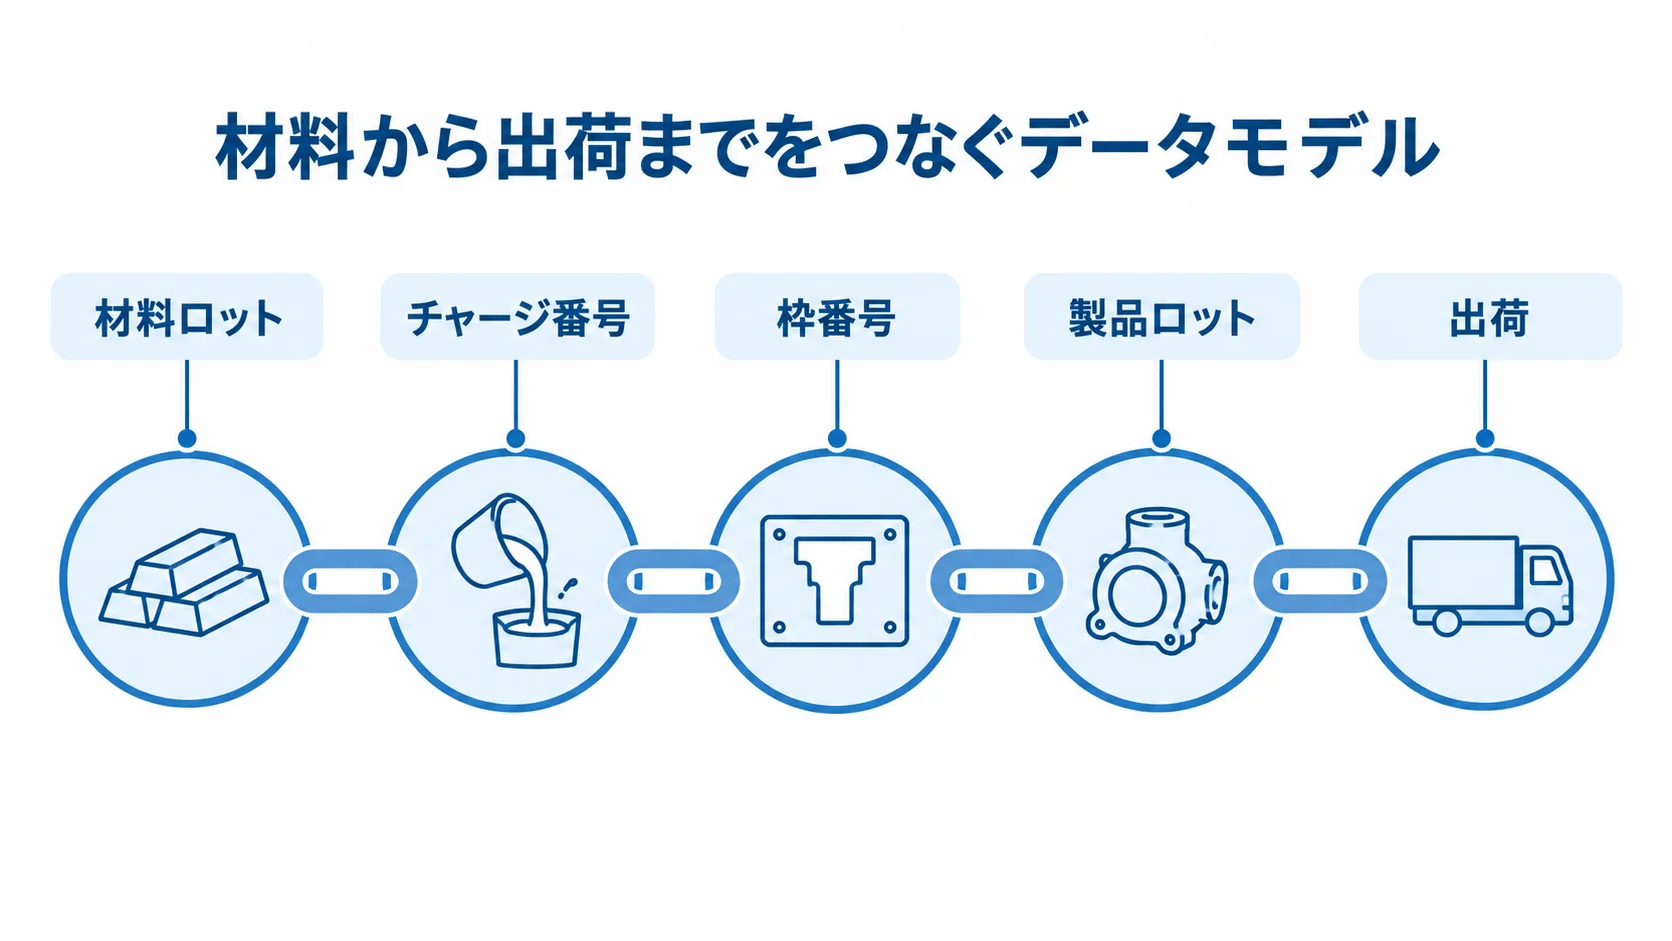
鋳造業向けトレーサビリティシステムは、受入から出荷までの製造イベントを関係付ける品質基盤です。製品番号を検索するだけの台帳と比べると、関係をたどれる範囲が広いのが特徴です。
履歴は、材料ロットとチャージ番号を起点に、製品ロットや個体番号までつないで記録します。鋳込番号と枠番号も、この流れの中で扱います。出荷品から材料や条件へ戻る検索を、トレースバックと呼びます。
材料やチャージから影響製品・出荷先を探す検索が、トレースフォワードです。特に、両方向とも使えることが導入の合格ラインです。
材料から出荷までをつなぐデータモデル
画面を作る前に、履歴のつながり方と検索方法を、起点、ロットの関係、2方向の検索の4点で決めておきます。
- 履歴の起点:受入ロットAを炉1で溶解し、チャージCとして出湯する。注湯時刻と溶湯温度も記録する
- ロットの関係:材料、チャージ、枠、製品ロット、個体、出荷を分けて扱い、分割・合流・再加工・廃棄の履歴を残す
- 製品から検索:材料ロット、配合、炉、作業者、注湯時刻、型・中子、熱処理、加工、検査結果を、時系列で表示する
- チャージから検索:影響製品、検査判定、出荷先、出荷日で絞り込み、デモの受入条件にする
チャージが複数の枠に分かれ、各枠から複数の製品ロットが生まれる場合は、1対1の台帳では関係を表せません。
製法・工程で変わる必須記録項目
製法が違えば必要な記録も異なるため、記録項目は製法と不良モードに合わせて決めます。砂型鋳造とダイカストでは、記録すべき条件の中身がかなり違います。
- 砂型鋳造:砂の配合・水分・温度・硬化条件、造型機、枠番号、中子番号
- ダイカスト:射出速度、充填圧力、金型温度、サイクル、ショットデータ
- 鋳鋼・アルミ鋳造:材質分析、出湯温度、添加材、熱処理条件、試験室の成績書
要求項目は「必須」「できれば取得」「将来取得」の3層に分けておきます。そのため、初期開発で項目を詰め込みすぎずに済みます。
必須項目には、チャージ番号、注湯時刻、製品ロットなどを含めます。検査判定や出荷先も含め、これらは品質問題の影響範囲を特定する情報です。
設備波形や画像、センサーの時系列データは価値が高い一方、保存量と通信方式が費用に直結します。そのため、1ラインのPoCで有効性を確かめてから広げます。
鋳造業向けトレーサビリティシステムの進め方
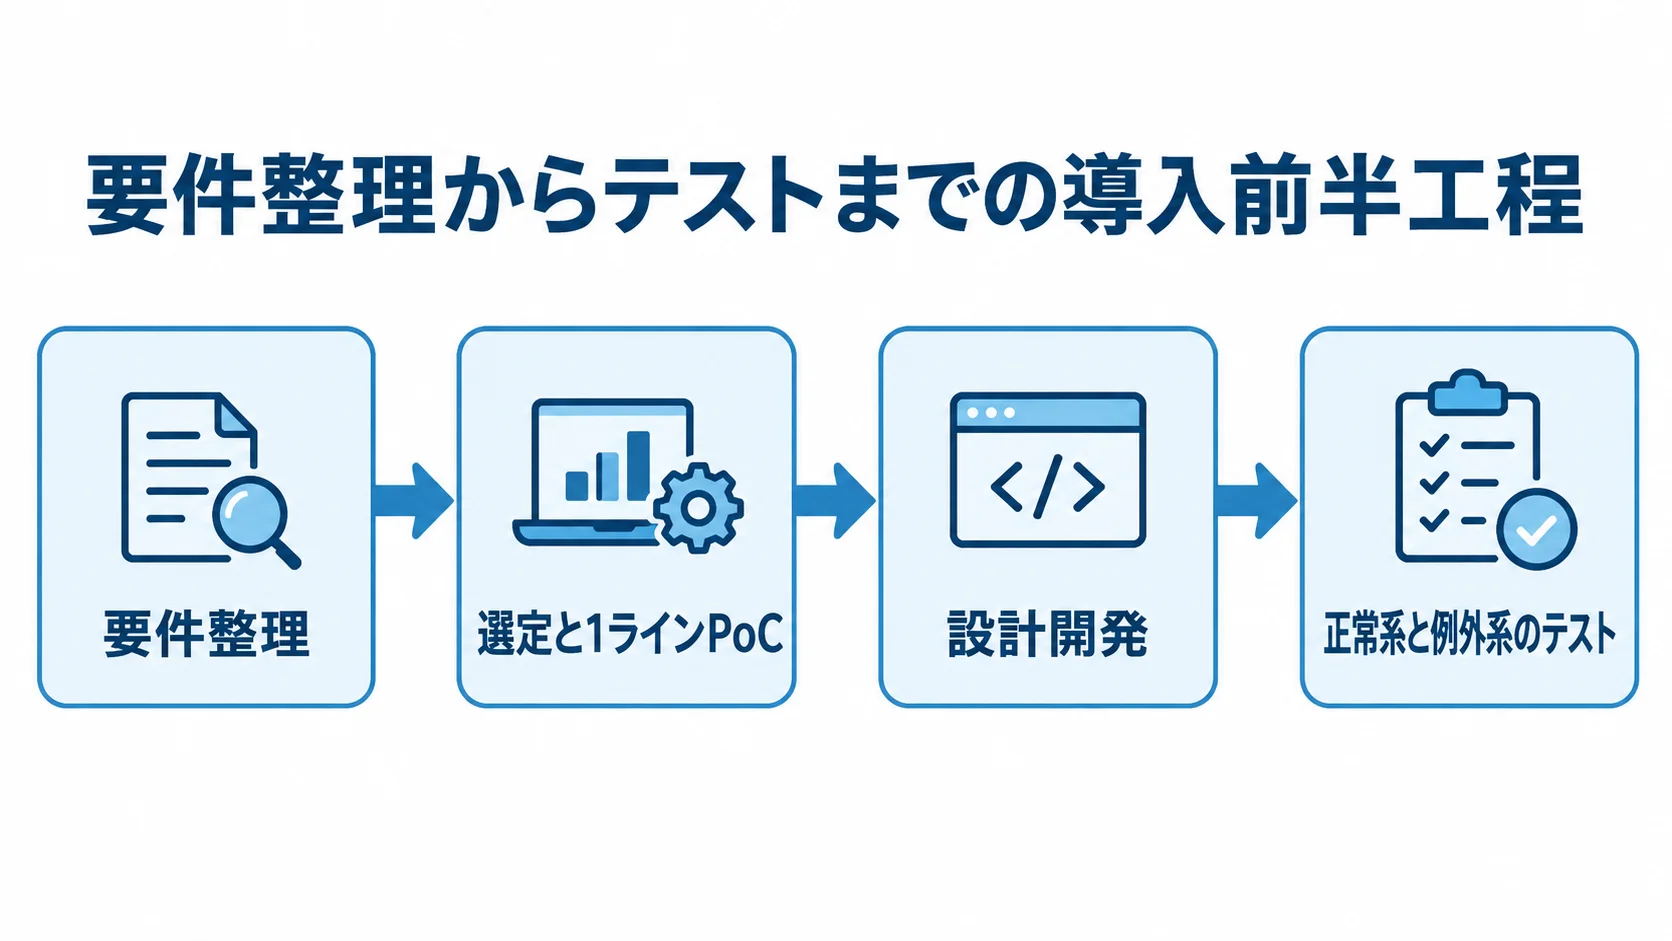
要件を決めてから製品を探し、早い段階で実データを使って確かめます。さらに、鋳造現場の例外処理も、設計段階から検証しておきます。
材料の再投入、枠の組み替え、検査保留を想定します。通信断やラベル再発行の場面も含めておきます。正常な1ケースだけでは、運用停止を防げません。
フェーズ1:要件整理と「追える単位」の設定
関係者と一緒に現状の記録を洗い出し、要件整理で作るものをそろえます。その際は、参加者と、記録漏れや後日の書き換えが起きる場面を押さえておきます。
- 関係者と工程:工場長、製造、品質保証、設備保全、情報システム、出荷担当が参加し、受入から出荷までの工程を洗い出す
- 記録の実態:誰が、いつ、何を、どの単位・端末で記録するか、記録漏れや後日の書き換えが起きる場面を確認する
- 作るもの:工程フロー、データ項目一覧、ロット階層図、現場課題一覧、MVP(Minimum Viable Product)の範囲
- MVPの機能:製品からチャージへの遡及、チャージから出荷先への追跡、検査成績書の出力を含める
- KPI:導入前に、実績登録1件の所要時間と、紙から検索結果を出すまでの時間を測る
フェーズ2:選定と1ラインPoCによる適合性の確認
候補方式は同じRFPで比べます。そのうえで、標準業務と鋳造固有の機能を分けて考えると、変更に強い構成を検討できます。
- 比較する方式:パッケージ、MES、生産管理への追加開発、IoTゲートウェイとクラウド、フルスクラッチ
- 標準化しやすい業務:受注・在庫・計画は、パッケージが候補
- 鋳造固有の業務:鋳造条件・検査・逆引きは専門機能、設備接続はAPIやゲートウェイを候補にする
標準機能に業務を合わせる範囲と、顧客要求や品質保証上必要な個別開発の範囲を、先に分けておきます。
PoCは1ラインまたは1製品群、1種類の帳票に絞り、実際のチャージと検査データを使って行います。
確認項目は、読取速度、入力訂正、オフライン時の一時保存・再送などです。さらに、重複登録の防止と両方向の検索も確かめます。
新東工業のSINTO SMART FOUNDRYでは、1枠単位の製造データと製品不良を結びつけ、工程ごとのしきい値判定や相関分析に使う考え方が示されています。自社の1枠・1チャージでも同じ確認ができるかを、デモで試します。
フェーズ3:設計開発による設備と業務の接続
設計では、記録項目と設備接続、帳票を一体で決めます。通信障害への対応も、同じ設計の中で定めます。
- 基本設計:マスタ、ロット階層、イベント時刻、単位、設備ID、作業者ID、権限、変更履歴、保存期間を確定し、工場内の時刻同期の方針を立てる
- 検査と帳票:測定値、規格値、単位、測定器、測定者、再検査履歴を持たせ、顧客提出用証明書や検査成績書を出力する
- 設備接続:PLC、温度計、成分分析装置、計量器、画像検査機、バーコードリーダーを一覧にし、方式と、どこまでを誰が受け持つかを決める
- 古い設備の代替:APIが使えない場合に備え、CSV、シリアル通信、ゲートウェイ、手入力の手順を用意する
- 通信と安全:端末・エッジに記録を保持して復旧後に重複なく再送し、設備を直接公開せず、OTとITの境界、最小権限、遠隔保守の承認を定める
フェーズ4:正常系と例外系を同時に検証するテスト
テストでは、鋳造現場で起こり得る例外を再現します。画面表示の確認に加えて、例外時の動きも見ます。例外は、ロットの変化、製品・検査の変化、設備・データの異常の3つに分けて考えます。
- ロットの変化:チャージの複数枠への分割、材料ロットの再投入
- 製品・検査の変化:再加工、検査保留と再検査、ラベル紛失と再発行
- 設備・データの異常:通信中の設備停止、不合格品、欠測
検索結果が誤って広がらないこと、影響製品が漏れないことを確かめます。
受入テストでは、現場の担当者が質問を投げ、規定時間内に答えられることを合格条件にします。
質問には、使用チャージ、チャージの出荷先、顧客形式の検査成績書を含めます。また、検索速度は、対象件数とデータ量を明記したうえで決めます。
操作ログと変更履歴も記録し、品質監査で説明できるようにします。さらに、権限外の閲覧制御とバックアップからの復旧も確かめておきます。
フェーズ5:並行稼働から本稼働への移行
本稼働に向けては、準備から問い合わせ対応まで、切り替えの手順を次のとおり決めておきます。
- マスタ登録、既存データ移行、端末設置、ラベル印刷、権限付与、問い合わせ窓口を準備する。
- 一定期間は紙とシステムに同じチャージを記録して差分を確認し、並行期間の終了日と、障害時に紙を残す条件を決める。
- 出荷や溶解計画への影響が比較的小さい日に切り替え、ベンダーの立会い、復旧手順、旧台帳の参照方法を確保する。
- 初日の表記揺れ、ラベル位置、手袋での端末操作、作業者ID共有などの質問を記録し、翌日までに解決策と暫定手順を共有する。
初日の問い合わせは、機能面より運用設計に起因することが多いです。
フェーズ6:定着と改善による品質活動への活用
稼働後の評価と教育、定期的な運用レビューを、品質改善へつなげます。取り組みは、月次の確認、品質改善、現場教育、運用レビューの4つです。
- 月次確認:利用率、検索時間、記録漏れ、再入力、ラベル再発行、原因特定時間、成績書作成時間を見る
- 品質改善:品質会議でチャージ別の不良傾向や工程間の相関を確認し、入力項目の削減と追加を続ける
- 現場教育:新人向け5分手順、写真付きマニュアル、通信断時の紙記録、ラベル再発行、検査保留解除の方法を用意する
- 運用レビュー:月1回、現場責任者が改善要望を順位付けし、ベンダーに標準機能と追加費用の要否を分けて回答してもらう
データを不良分析や工程改善に使わないと、現場は入力作業が増えただけだと受け止めてしまいます。
鋳造業向けトレーサビリティシステムの費用相場と内訳
費用は、設備台数、拠点数、入力端末の数で変わります。ほかにも、ERP・MES連携やデータ移行、24時間運用が費用を左右します。帳票や可用性も、費用を動かす要素です。
以下の金額は、公開価格と生産管理システムの一般的な開発相場をもとにした、2026年時点の目安です。鋳造に特化した案件全体の統計ではありません。
見積もりは、同じ範囲にそろえてから比べます。
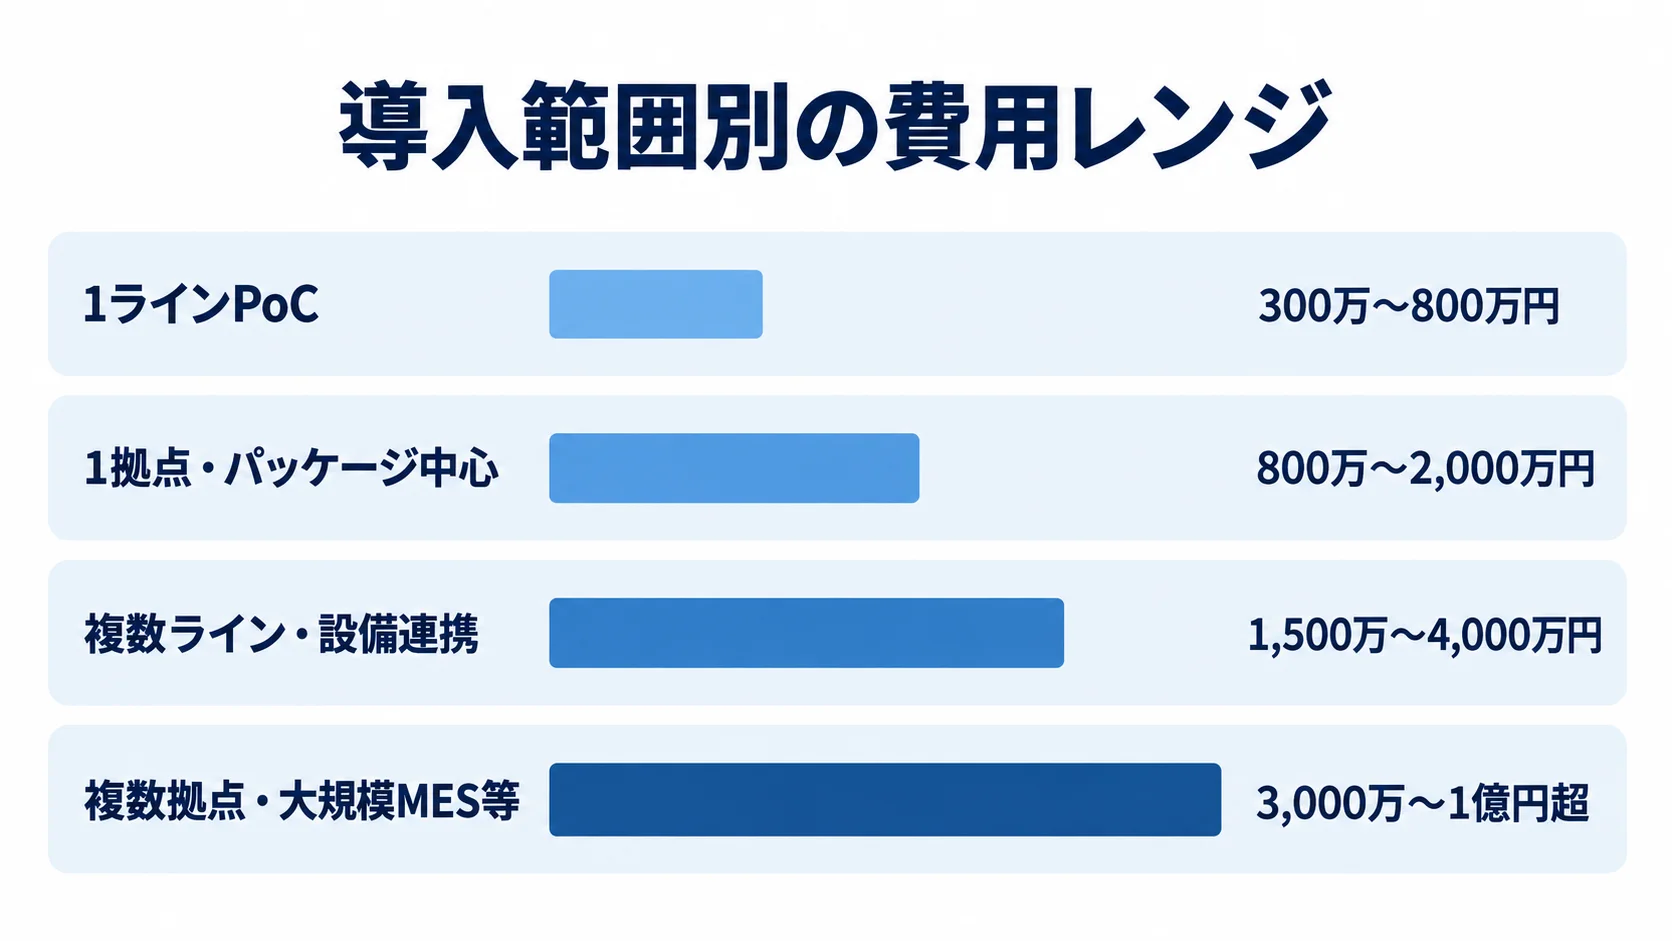
規模別の費用レンジと開発期間
導入範囲が広がるほど、費用も期間も増えます。まずは、自社の導入範囲に近いレンジを確認します。
- 1ラインPoC:300万〜800万円、3〜6か月
- 1拠点・パッケージ中心:800万〜2,000万円、6〜12か月
- 複数ライン・設備連携:1,500万〜4,000万円、9〜18か月
- 複数拠点・大規模MES等:3,000万〜1億円超、12〜24か月以上となる可能性
PoCは、QRコードやバーコードを使って、チャージ・注湯・検査の最小履歴と逆引きを検証する範囲です。そのため、設備からの自動収集は後回しにできます。
1拠点の想定には、ライセンス、初期設定、データ移行を含みます。加えて、教育や軽微な帳票変更も入ります。一方で、設備接続や大規模な業務変更は、別途上振れします。
複数ラインでは、炉や計測器、PLCと連携します。ERPとも連携し、顧客向けの証明書やリアルタイム監視を行います。
個体追跡や複数拠点、可用性を含む場合は、フルスクラッチか大規模MESが想定されます。分析や海外展開が加わる場合も、この範囲に入ります。
費用が増える要因には、機能数のほかに工数の重い作業があります。たとえば、接続試験や現場の並行稼働、履歴移行などです。障害復旧訓練にも工数がかかります。
公開価格から読み取れる費用の考え方
公開価格を見るときは、パッケージの購入価格と、鋳造現場に合わせる導入費を分けて確認します。
例として、日立ソリューションズ・クリエイトのTPiCS-Xは、2026年1月時点でオンプレミス型の価格を公開しています。
- 繰返生産システム:110万円
- 製番管理システム:110万円
- f-MRP製番システム:160万円
- 稼働ライセンス:1ユーザー10万円
標準導入期間は約10〜14か月です。ただし、これは生産管理パッケージの参考値で、鋳造固有の逆引きや設備連携、帳票、移行を含む総額ではありません(出典:日立ソリューションズ・クリエイト「TPiCS-X」、2026年)。
株式会社INFORCEは、生産管理パッケージの標準価格を、5人分のライセンス付きで300万円としています。
追加ライセンスは1人12万円、保守は月額3万円からです。ただし、この価格は必要な機能をそのまま置き換えるものではありません。
導入費、ライセンス、月額保守を分けて比べる材料になります(出典:株式会社INFORCE「生産管理ソフト・生産管理システム」、2026年確認)。
鋳造の案件では、設備ゲートウェイやセンサー、ハンディ端末の費用がかかります。さらに、ラベルプリンターやネットワーク、教育、移行の費用も加わります。
初期費用以外に必要なランニングコスト
運用費の対象を洗い出すと、初期費用では見えにくい継続負担を比べられます。
- システム:クラウド利用料、サーバー・データベース保守、ライセンス更新
- 現場・通信:端末・ラベル・センサー交換、通信費、監視
- 運用支援:バックアップ、問い合わせ対応
会社によっては、初期費用の年15〜25%程度を保守運用費の目安としています。ただし、これは一般的な参考レンジで、契約内容によって変わります。
24時間工場で応答時間を短くする場合は、通常時間の保守と分けて見積もります。
保存期間が長くなると、画像や設備波形の容量が増えます。そこで、チャージ・検査・出荷の基幹履歴は長期保存し、ほかのデータは保存の方法を分けて考えます。
波形や画像は、品質分析に必要な期間と粒度を決めると、費用と検索性を調整できます。
契約前には、データの所有権やエクスポート、解約時の返却を確認します。バックアップの保管場所と、復旧テストの頻度も見ておきます。
見積もりを取る際のポイントとチェックリスト
見積もりは、同じ品質保証を実現する総額とリスクで比べます。そのうえで、見積依頼書には、現場とシステムの条件を次のとおり書きます。
- 工場の前提:工程図、製法、設備一覧、帳票、ユーザー数、拠点数
- システムの範囲:保存期間、連携対象、帳票サンプル、移行件数、稼働時間
未確定の項目は「想定」と明記してもらい、後から増額になる条件もベンダーに書いてもらいます。
要件定義と仕様書による比較条件の統一
RFPでは、工程ごとの記録項目を「必須」「任意」「将来」に分けておきます。また、取得方法や欠測時の扱いも明記します。
- 受入・溶解:材料ロット、証明書、炉、チャージ、配合、温度、成分
- 注湯・造型:枠、時刻、作業者、砂、中子、型
- 検査・出荷:測定値、規格、判定、測定器、製品ロット、数量、出荷先
各項目は、手入力か自動取得かに分けて、欠測時の扱いと訂正履歴の要否を指定します。
通信断時に記録を何分または何時間保持するか、復旧後に何分以内で再送するかも条件にします。加えて、同時利用者数や検索対象年数も書いておきます。
バックアップの頻度と復旧目標時間、監査ログの保存期間、権限の粒度も決めておきます。曖昧なままだと、終盤になって構成の追加が生じます。
サーバー構成やネットワーク対策が追加され、費用と納期が膨らむ可能性があります。
複数社比較での同じデモ台本の利用
候補会社には、次の検索シナリオを実演してもらいます。正常な登録画面に加えて、例外時の動きを見ることで、適合性を判断します。
- 出荷品番号から製品ロット、枠、チャージ、材料ロットへ遡る。
- チャージ番号から使用製品、検査判定、出荷先、出荷日を追う。
- 複数枠への分割、不合格、再加工、ラベル再発行、通信断からの復旧を確認する。
- 画面操作だけでなく、質問への回答とログの残り方も見る。
製法・材質・工程が近い導入実績を聞き、自社と同じ粒度で追跡できるかを判断します。製品は用途ごとに区分されているため、自社の用途に近い区分から候補を見ていきます。
- 鋳造専用生産管理:株式会社コスモサミットのReMacsTypeC
- ダイカスト設備連携:UBEマシナリーのCastTrend
- 工程センシング:新東工業のSINTO SMART FOUNDRY
- 溶解・試験室データ:株式会社ナカヤマの鋳造トレーサビリティシステム
- 総合MES:日立のFactRiSM
特に、製品名の知名度より、自社と同じチャージ・枠・個体の追跡を実演できるかを重視します。
設備連携・セキュリティ・障害時の責任の明文化
設備接続ごとに、取得条件や試験、障害時の窓口を分けて決めると、責任の範囲が見えてきます。確認する項目は、接続仕様、作業・責任、契約上の分担の3つです。
- 接続仕様:データ項目、取得周期、通信方式、変換処理
- 作業・責任:試験環境、現地立会い、障害時の一次窓口
- 契約上の分担:信号定義、ゲートウェイ設定、復旧の担当
自動取得できない項目を現場での入力で補う場合は、操作と監査証跡も確認します。
外部ネットワークから切り離す方法は、対策の一部として扱います。一方で、IoTやリモート技術の利用では、工場OTと外部の接続が必要になる場合もあります。
JEITAの「工場のためのセキュリティ対策策定ガイドライン」は、2025年版で中小製造業向けの対策の第一歩を整理しています(出典:JEITA「工場のためのセキュリティ対策策定ガイドライン」、2025年)。
RFPには、ネットワーク分離や最小権限、多要素認証を含めます。さらに、遠隔保守の承認、パッチ適用、ログ監視も盛り込みます。
RFPの要件には、バックアップからの復旧と、サプライヤーのアカウント管理も含めます。
鋳造業向けトレーサビリティシステムのよくある質問
導入前によく寄せられる質問に、順に答えます。製法や設備によって答えは変わりますが、費用と運用の基本的な考え方は共通です。
紙やExcelから始める場合、最初に何を電子化すればよいですか?
品質問題の影響範囲を判断するため、まずチャージと製品ロットの履歴から始めます。そこに、注湯、検査、出荷の履歴を加えていきます。
まずは1ラインで、出荷品からチャージへの検索が成り立つ状態を作ります。そのうえで、材料や砂、設備のデータを追加します。
材料受入や設備波形を一度にすべて自動化するより、段階的に追加するほうが現実的です。紙を廃止する前には、通信断や端末故障のときの代替記録も決めておきます。
パッケージとスクラッチ開発はどちらを選ぶべきですか?
受注・在庫・計画など標準化しやすい業務は、パッケージを優先します。一方で、鋳造固有の機能は、差別化や品質保証に直結する部分だけを追加開発する構成が、一般的に検討しやすいです。
対象となる固有機能には、チャージ構造、設備接続、顧客帳票があります。ただし、既存のERPやMESに十分なロット・品質機能がある場合は、追加モジュールや連携で済むこともあります。
スクラッチでは自由度が得られる一方、保守や仕様変更、担当者交代、障害復旧を自社で担えるかを判断します。
導入完了までどのくらいの期間を見ておけばよいですか?
1ラインの手入力中心のPoCは3〜6か月、1拠点のパッケージ中心は6〜12か月が目安です。
設備やERPとの連携、複数ラインへの展開は、9〜18か月が目安です。また、生産管理パッケージでは、標準導入期間を約10〜14か月とする公開例もあります。
期間は、設備接続試験や現場の並行稼働、過去履歴の移行によって変わります。初期導入と2次展開を分けると、現場の負担を抑えられます。
工場の通信が不安定でもトレーサビリティは維持できますか?
維持はできますが、そのためには、オンライン接続が切れた場合も前提にした設計が必要です。
端末やエッジゲートウェイに一時保存し、記録時刻と登録者を保ったまま、復旧後に再送します。
重複登録や時刻のずれを防ぐID採番、再送結果の確認、通信断中に発行した紙ラベルとの照合も、PoCと受入テストで確かめます。
まとめ
このシステムは、材料からチャージ、枠、製品、出荷までの関係を記録します。注湯や砂、設備、検査の情報も、この流れに結びつけます。問題が起きたときは、両方向から影響範囲を絞り込めます。
費用はPoCの300万〜800万円から、設備・ERP連携を含む1,500万〜4,000万円まで幅があります。
複数拠点やフルスクラッチでは、3,000万〜1億円超も想定されます。公開価格を参考にしつつ、設備接続や移行、教育、保守、障害復旧まで含めた総額で判断します。
1ラインでの検索価値と現場負担の測定
まずは現行の帳票を集め、1ラインまたは1製品群で実データの検索を試します。出荷品からチャージへ、チャージから出荷先へと、両方向を確認します。
要件整理では、工程別の必須項目と欠測時の扱いを決めます。設備連携でどこまでを誰が受け持つか、通信断時の代替手順、品質監査用ログも、あわせて決めます。
ベンダーには同じデモ台本を渡します。正常系に加えて、ロット分割や不合格、再加工の場合も確認します。再送も見ておきます。
品質改善に使い続ける体制づくり
稼働後の運用を定期的に見直し、記録を品質活動に生かす体制を整えます。見直しでは、効果、活用目的、段階導入の3点を見ます。
- 効果の確認:入力時間、記録漏れ、原因特定時間、不良流出、証明書作成時間を見て現場改善につなげる
- 活用目的:履歴を品質保証、顧客監査、原因分析、再発防止に役立てる
- 段階導入:6フェーズで作るものを確かめながら、鋳造現場の実態に合う形へ育てる
▼全体ガイドの記事
・鋳造業向けトレーサビリティシステム開発の完全ガイド
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。