
画像検査システムは、製造ラインで対象を撮影し、画像処理やAIで良品と不良品を判定する品質管理システムです。
検査対象の整理から、安定した撮像、判定方式の選択、設備や記録との連携までを順に設計すると、品質検査に活用できます。
▼関連記事一覧
・画像検査システム開発の進め方/やり方/流れや方法/手法/工程/手順
・画像検査システム開発でおすすめの開発会社/ベンダー6選と選び方
・画像検査システム開発の見積相場や費用/コスト/値段について
・画像検査システム開発の発注/外注/依頼/委託方法について
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
画像検査システムの全体像
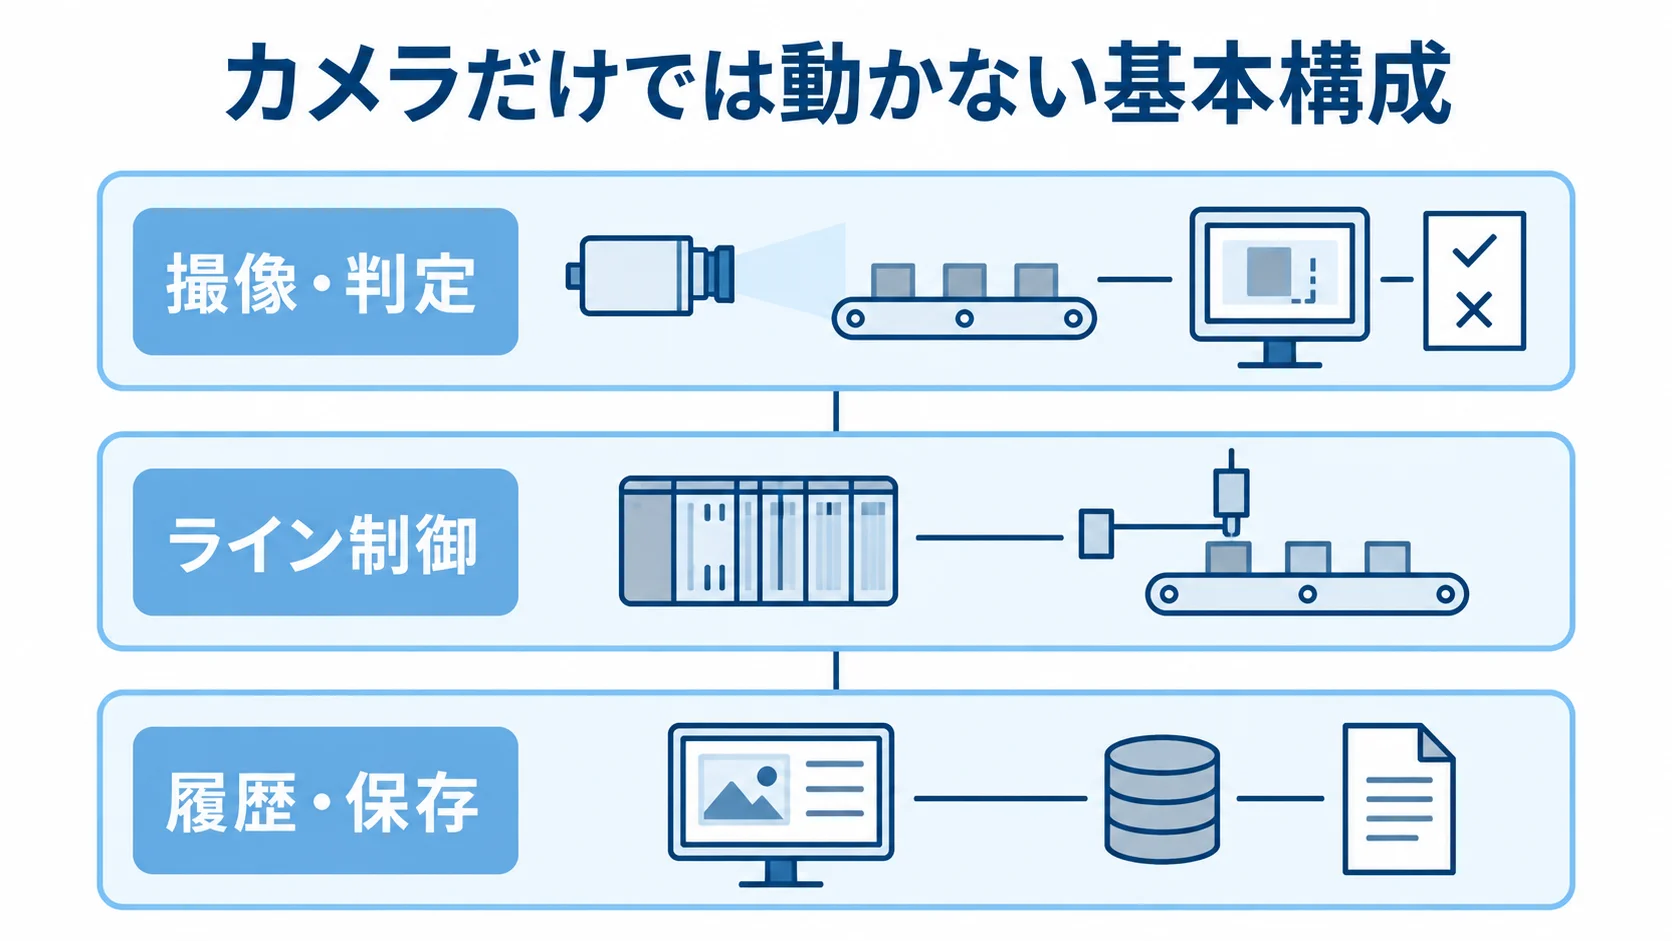
この仕組みは、人が目視していた工程を置き換えられるほか、判定結果と画像をロットや製造番号に結び付けられます。そのため、後から検査履歴をたどれる点も価値になります。
対象は、生産・製造現場の外観検査や品質検査です。医療画像の診断とは分けて考えます。
検査できる対象と、システムが判断する内容
代表的な検査対象は、表面の傷、へこみ、欠けといった外観の不良です。汚れや異物、色むらのほか、塗布状態や印字・ラベルの誤りも対象になります。部品の有無や組み付け方向、位置ずれも確認でき、穴・端子の状態や寸法のばらつきを見ることもできます。
食品や樹脂成形品、金属部品のほか、電子部品も対象になります。容器や包装も、形状や材質が異なる製品として扱います。対象を一定の位置と明るさで撮影できることが、自動化を検討する条件になります。
画像外の内部欠陥や温度、重量、触感は、カメラでは判断できない場合があります。そのため、初期の検討では、画像に現れる良品と不良品の差を見極め、目視担当者の確認点を撮影と判定の条件に分けます。
カメラだけでは動かない基本構成
機器とデータ運用を分けて整理すると、ラインのどこまでを接続するかが見えてきます。
- 撮像・判定:カメラ、レンズ、照明、治具、搬送装置、撮像トリガー、処理用PCまたはエッジAI装置、判定画面
- ライン制御:製造ラインへの組み込み時は、PLC信号やNG品排出、再検査、異常停止、手動復帰が必要
- 履歴・保存:製造番号、ロット、設備番号、作業者、撮影時刻とのひも付けと、保存対象の決定
判定結果を渡す先には、生産管理やMES、QMS、トレーサビリティシステムなどがあります。
全画像を長期間保存するか、NG画像と判定ログだけにするかによって、ストレージ容量と運用費が変わります。
1枚5MBの画像を1日1万枚、月25日稼働で保存する場合、圧縮や重複除外をしない単純計算では月1.25TBになります。さらに、保存年数や検索条件のほか、バックアップと削除権限も決めておく必要があります。
自動判定だけでなく品質履歴を残す価値
画像検査の効果は、検査員の人数を減らす以外にも広がります。判定画像と結果を残しておくと、出荷後も検査日時や設備をたどれ、基準や画像も確かめられます。さらに、工程別のNG率は前工程の改善にも役立ちます。
経営層のKPIには、人件費の削減以外も含めて考えます。不良流出や返品、廃棄を導入前後で比べます。さらに、再検査、ライン停止、監査対応時間も比べます。
一方で、現場では判定時間や誤検出率、見逃し率を指標にします。さらに、復旧時間や品種切り替え時間も見ます。経営側と現場の両方の指標を先に決めておくと、導入後の効果が見えにくくなるのを防げます。
画像検査システムの種類と選び方
方式は、ルールベース、AI、両者を組み合わせるハイブリッドから検討します。あわせて、管理場所をクラウドにするか工場内のエッジにするか、導入形態を標準パッケージにするか個別開発にするかも比べます。
検査の難しさやライン速度、画像の機密性のほか、品種数と社内の保守体制も合わせて見ます。方式が合っていても、運用に合わなければ行き詰まります。
ルールベースとAIの使い分け
輪郭や面積、色、寸法の差が明確で、製品のばらつきが小さい場合は、ルールベースが適します。判定条件を説明しやすく、必要な学習データも少なくて済みます。さらに、基準を変えたときの影響も追いやすいのが特徴です。
傷の形や色が多様で、良品差が大きく、ルール保守が難しい場合はAIが候補です。ただし、画像だけで正しく判定できるとは限りません。良品・不良の定義や撮影条件、ラベル精度、未知不良への対応も必要です。
実務では、位置合わせや寸法計測はルールベースに、複雑な外観異常はAIに任せる構成も有効です。たとえば、決まった形状の欠けや穴、部品の有無、印字位置は、まずルールベースで成立するかを確かめます。
クラウドとエッジAIの違い
比べるときは、データ管理をどこに集めるか、工場内でどこまで即時に処理するか、両者をどう分担するかを、方式ごとに確かめます。
- クラウド:複数工場のモデルや履歴を集約
- エッジAI:工場内で推論し、通信に依存しにくい
- 分担構成:判定はエッジ、学習・全体管理はクラウド
クラウドは、学習環境や管理画面をそろえやすく、拠点のデータを比較したり、モデルを更新したりする場合に向きます。外部へ送る場合は、通信断時の動きや遅延、転送費を確認します。そのほか、権限や画像の機密性も見ます。
エッジAIは、高速ラインや画像を外部へ出せない環境に適します。工場内に置くため、設置スペースや処理性能、温度環境を確かめます。さらに、バックアップと現地でのモデル更新方法も検討します。
パッケージ、クラウド、スクラッチ開発の使い分け
導入形態は、標準機能で始めるか、独自要件を含めて個別開発するかで整理します。
- 標準パッケージ:基本機能を使い短期間で導入
- スクラッチ開発:独自要件に合わせて設計
- 初期範囲:代表ラインで必要な機能に絞る
標準パッケージは、撮像や判定、結果表示の機能がそろい、保守の範囲も分かりやすい形です。判定の基準が標準機能に収まるなら、個別開発より初期費用を抑えられる可能性があります。
特殊照明や独自フロー、複雑な品種切り替えは、追加費用になりやすい要件です。生産管理との接続も、追加費用がかさみやすい要件です。
設備制御や独自画面が絡む場合や、MES・QMS連携、特殊ロジックを一体化する場合は、スクラッチ開発で組むのが現実的です。
自由度が高い反面、要件定義や試験の範囲が広がり、保守や引き継ぎの責任範囲も広がります。代表ラインで必要な機能だけに絞り、標準機能との境界を決めておくと、費用と納期を調整しやすくなります。
画像検査システム開発の進め方
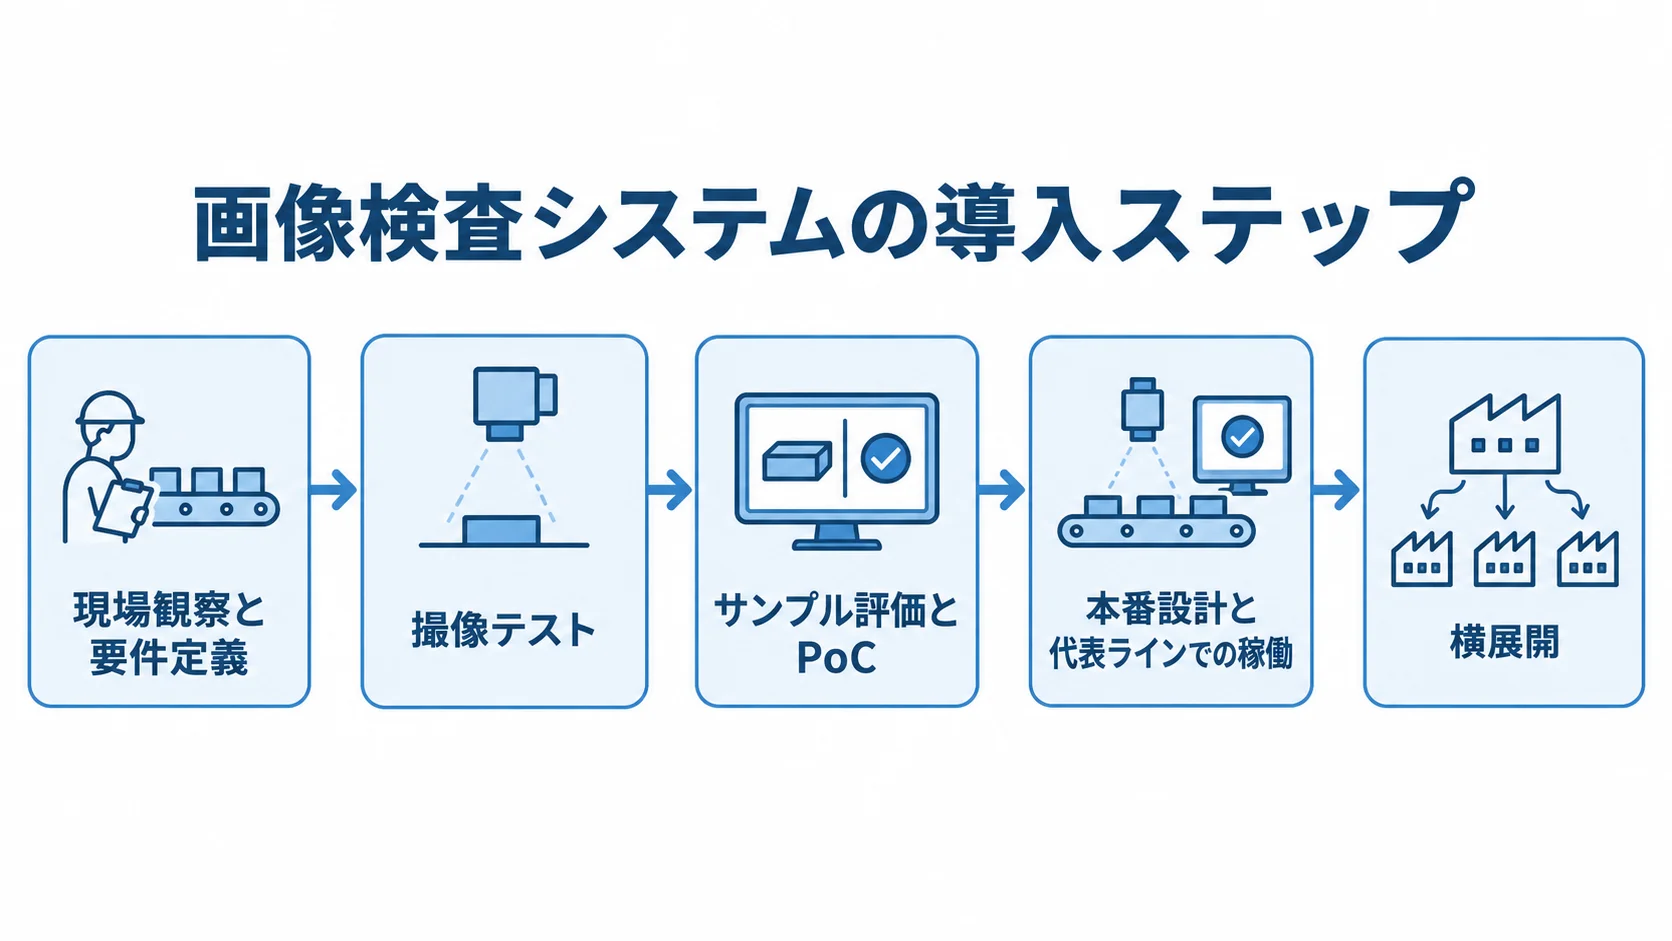
まず現場観察から始め、撮像テストとサンプル評価、PoCへと進みます。次に、本番設計と代表ラインでの稼働、横展開の順で進めます。各段階では、続けるか見直すかの条件をあらかじめ決めます。
撮像が不安定なままAI開発を始めると、照明や治具の問題をモデルの問題と取り違えるおそれがあります。
▶ 詳細はこちら:画像検査システム開発の進め方/やり方/流れや方法/手法/工程/手順
1. 現場観察と要件定義で決める検査の目的
要件定義では、対象品種や検査箇所、不良の種類を整理します。あわせて、現在の検査方法と1個あたりのタクト、1日の数量を確認します。品種切り替えの頻度も押さえます。
- 許容範囲:重大な見逃しと、人が再確認できる誤検出
- 目標KPI:「不良流出を半減」「再検査時間を月30時間減らす」など
- 作成するもの:対象一覧、判定基準、現場レイアウト、設備信号、画像保存、権限・監査要件
対象を広げすぎると、品種ごとの例外処理が増え、PoCが長引きます。そのため、不良の影響が大きく、サンプルを集めやすく、撮像しやすい1工程から始めます。
2. 撮像テストによるカメラ・レンズ・照明の確定
良品と不良の画像を集める前に、ライン速度や搬送姿勢を再現し、振動や周囲光も含めて撮像テストをします。視野や解像度、シャッター速度を変えるほか、照明の角度や色、反射の抑え方も調整します。そのうえで、判定の差が写る条件を探します。
金属や光沢面は照明で傷の見え方が変わるため、机上の想定だけでは決められません。撮像条件は、同じ製品であれば時間帯やロットが変わっても安定させます。明るさや位置、ピントを確かめ、背景や撮影枚数もあわせて確認します。
許容範囲は仕様書に書き、照明の寿命やレンズの汚れ、カメラ交換後の再調整も運用項目に入れます。導入直後だけ精度が高い状態を避けるためです。
3. サンプル評価とPoCによる本番化条件の検証
PoCは1品種・1工程に絞り、AI、ルールベース、ハイブリッドを比べます。正解率に加えて、再現率や適合率を評価します。誤検出率や見逃し率を見るほか、判定時間や根拠の確認しやすさも評価します。
現場で許容できる誤検出と見逃しの水準を先に決め、数値の解釈をそろえます。不良画像が少ない場合は、不良の人工再現、正常画像からの異常検知、ルールベース併用を検討します。
2025年公開の少量多品種の外装パッケージ事例でも、品種差が大きく学習画像を集めにくい課題が示されています。「何枚必要か」を一律に決めず、品種の変動を含む評価画像で追加データの効果を確かめます。
4. 本番設計と代表ラインでの稼働
本番設計では、機器や画面、信号を決めます。ログや排出機構、再検査の流れも確定し、異常時の動作まで定めます。
- NG判定時:ライン停止か、排出後に人が確認するか
- 通信・装置異常時:安全側へ移行する方法
- モデル更新時:版数、承認者、適用日時、旧モデルへの戻し方
代表ラインでは、一定期間、人の検査と結果を比べながら稼働させます。
公開されている導入ステップの例では、AI評価に2週間〜1か月、PoCに1〜3か月、本番開発・導入に3〜6か月かかります(出典:2026年公開のAI外観検査導入ステップ)。
設備改造や複数品種が含まれると、期間はさらに延びます。そのため、ライン停止が可能な時間も工程表に反映します。
5. 品種とラインの段階的な拡大
代表ラインが安定したら、モデルを複製するだけでなく、品種や設備を追加して動作を確かめます。
- 追加時の確認:カメラ差、照明、ライン速度、品種切り替え、作業者操作
- 展開時にそろえる項目:受入試験、教育、異常連絡先、保守部品、画像保存先
- 定期的な見直し:月次または四半期ごとの誤検出・見逃し集計
- 品種追加手順:データ登録、ラベル付け、検証、承認、本番反映
多拠点に展開する場合は、必要な標準をそろえておくと、どの拠点でも同じ品質を保ちやすくなります。集計結果をもとに、モデルやルールを更新するかを判断します。
自社で品種を追加する場合は、手順を簡単な運用マニュアルにまとめておきます。現場が判定に疑問を持った画像を保存し、再学習やルールの見直しにつなげる仕組みも、精度を保つうえで役立ちます。
画像検査システムの費用相場とコストの内訳
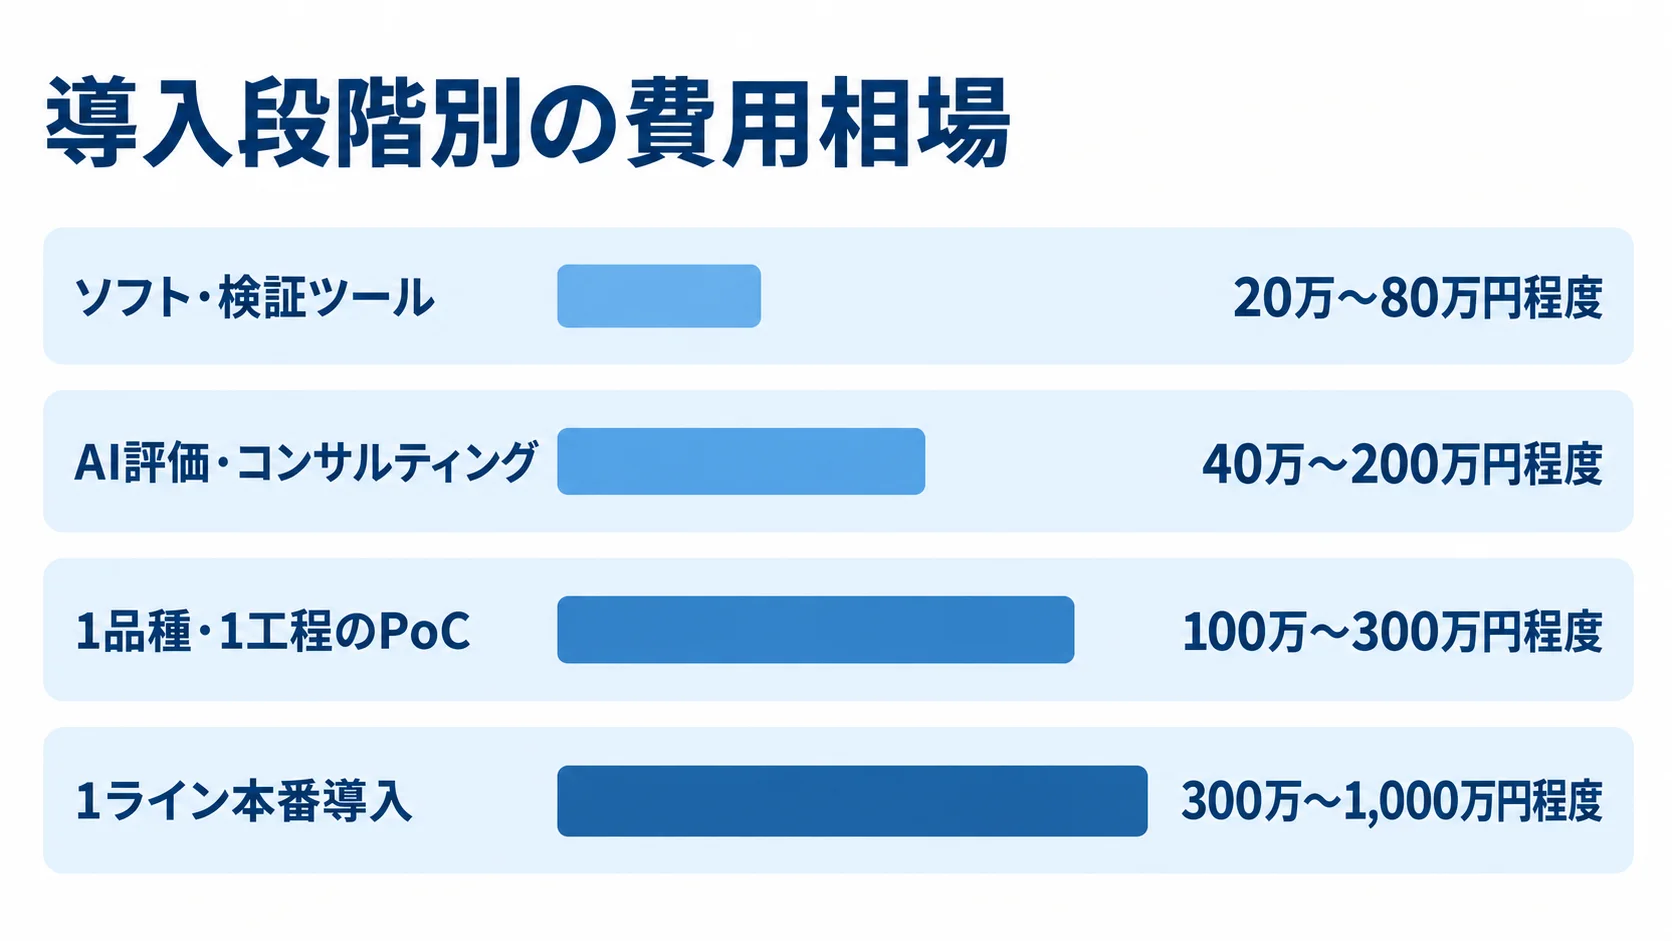
費用は、ソフトウェアだけか、カメラ・照明・搬送・排出機構まで作るか、既存システムと連携するかで変わります。
ここで示す金額は、2026年時点のAI外観検査費用情報と製造業向け開発相場をもとにした目安です。公定価格ではありません。
予算を立てる段階の目安として使い、最終的にはサンプルテストと複数社の見積もりで確かめます。
▶ 詳細はこちら:画像検査システム開発の見積相場や費用/コスト/値段について
導入段階別の費用相場
導入段階ごとの費用目安は、対象範囲と含まれる作業をそろえて比べます。
- ソフト・検証ツール:20万〜80万円程度
- AI評価・コンサルティング:40万〜200万円程度
- 1品種・1工程のPoC:100万〜300万円程度。公開情報には200万円から数百万円の例もあります
- 1ライン本番導入:300万〜1,000万円程度
- 複数設備・大規模統合:1,000万〜3,000万円程度、または2,000万〜3,000万円以上
この評価では、課題を整理し、画像を評価して、適用の可否と投資対効果を試算します。
大規模統合には、複数のカメラや品種、画像保管、MES・QMS連携が含まれる場合があります。高速ライン、特殊照明、3D検査のほか、専用の搬送・排出や複数工場への展開を含むと、さらに高額になる可能性があります。
2026年1月の費用解説も複数の価格帯を示しています(出典:2026年公開のAI外観検査費用解説)。機器や開発費、現地調整、教育の有無を確かめて比べます。
見積もりに含まれる主なコスト
見積書では、次の費目がどこまで含まれているかを確かめます。
- 要件・設備:要件定義、現地調査、カメラ、レンズ、照明、治具、搬送
- ソフト・データ:画像処理ソフト、AIモデル、サンプル収集、画像選別、ラベル付け、異常画像追加、モデル評価
- 連携・画面:判定画面、PLC・ロボット連携、画像保存
- 導入・運用:設置、配線、調整、試験、教育、保守
ソフトだけの見積もりでは、ライン組み込みの段階で機器費や制御改造費が加わることがあります。
不良の少ない現場では、検査記録や再現サンプルを作るのに時間がかかります。そのため、品種別か共通か、学習データを自社と外部のどちらが作るかも、見積もりの前提として書いておきます。
ランニングコストと投資回収の考え方
導入後の費用と効果は、運用や保守の面と、投資回収や補助金の面から整理します。
- 運用費:クラウド利用料、画像・ログ保管、ライセンス、問い合わせ対応
- 保守費:モデル更新、機器保守、カメラ・照明交換、OS・セキュリティ更新
- 年間保守:初期費用の15〜25%程度の例があり、AI改善を毎月含むか品種追加時のみかで実額が変わる
- 停止対策:装置を止められない場合は予備機や代替運用費も計算
- 補助金:設備・ソフト・導入支援、データ作成・保守の対象範囲、公募要領、申請時期を確認
投資回収には、人員削減のほか、不良流出や廃棄・返品を含めます。さらに、教育や再検査、ライン停止に加えて、監査記録の作成も考えに入れます。ただし、誤検出による再検査が増えれば、効果は小さくなります。
画像検査システムの開発会社・ベンダーの選び方
会社を比べるときは、AIデモの有無だけでなく、担当の範囲も見ます。カメラや照明、装置制御、PLCや既存システムとの接続について、どこまでを担うかを比べます。画像保存や現地調整、導入後のモデル更新の範囲も、あわせて確かめます。
会社の知名度や価格よりも、対象工程で撮像を再現できるか、現場で続けられる運用を提案できるかを評価します。
ソフト会社、機器メーカー、SIの役割の確認
事業者には、AIソフト会社、カメラ・画像処理機器会社、搬送・制御を含む装置会社があります。既存システムとの連携を担うSIなどもあります。そのため、ソフト会社に相談しても、照明や排出機構は別会社が担当することがあります。
契約前に、全体の責任者や再委託先をはっきりさせます。現地工事の範囲や障害時の一次窓口も、あわせて決めておきます。信号管理やPLCへの判定返却、NG品排出は、誰が担当するかを工程図で確かめます。
検査の結果を、ライン制御や再検査までつなげる必要があります。このため、設備や品質保証、情報システムの担当者を交えた打ち合わせに対応できる体制も、選定の基準になります。製造管理との調整も含まれます。
サンプルテストとPoCの評価方法
良品に加え、実際の不良や境界事例、品種違い、照明の変化を含む画像を渡します。評価結果には、画像枚数や学習・評価の分け方、検出できた不良と未検出の不良を含めてもらいます。
誤検出の理由や判定時間、追加で撮影すべき条件も記載してもらいます。「精度99%」という数字からは、良品・不良品の個数や見逃した不良は分かりません。そのため、PoCで残るものや本番移行の条件も確認します。
撮像条件や画面、ログが残るかを見るほか、API・PLC接続仕様や試験結果、運用マニュアルも確かめます。PoCの費用を本番見積もりに反映するかどうか、適用が難しい場合の終了条件や再提案も、契約前に決めておきます。検証費用が無駄になるのを防ぐためです。
見積書と保守体制の比較
見積もりと保守は、費用範囲、前提条件、対応体制に分けて比較します。
- 見積内訳:要件定義、機器、ソフト、AI学習、連携、設置、試験、教育、保守
- 前提条件:品種数、カメラ台数、撮影枚数、ライン速度、保存期間、設備改造
- 保守条件:障害対応、遠隔・現地対応、モデル・OS更新、機器交換、バックアップ、引き継ぎ
「一式」とまとめられた項目は、前提条件と追加費用を確認します。初期費用が安くても、モデル追加や現地調整に費用がかかる場合があるため、3年程度の総保有コストで比べます。
工場ネットワークでは、最小権限と接続ログを要件にします。あわせて、更新手順や、バックアップからの復旧試験も含めます。
2025年発行の工場向けセキュリティガイドラインは、外部との遮断に加えて、DXやリモート保守を前提にOT領域を管理する考え方を示しています(出典:2025年発行の工場向けセキュリティガイドライン)。
▶ 詳細はこちら:画像検査システム開発でおすすめの開発会社/ベンダー6選と選び方
▶ 詳細はこちら:画像検査システム開発の発注/外注/依頼/委託方法について
画像検査システム導入で失敗しやすいポイント
導入直後から、人の目視と同じ精度が出るとは限りません。失敗は、AI性能だけでなく、目的の曖昧さや撮像条件の変動、運用との不一致から起こることがあります。データ管理の不足や保守範囲の不明確さも要因になります。
精度99%だけに偏った目標
検査1,000個のうち良品990個、不良10個なら、全体正解率99%でも不良10個をすべて見逃す可能性があります。見逃しを抑えるため良品を大量にNG判定すれば、再検査や廃棄が増えます。
正解率や適合率、再現率は、不良の種類ごとに見ます。誤検出率や見逃し率も含めて見ます。人が最終判断する場合とNG品を自動排出する場合では、誤検出と見逃しの重みも異なります。
危険度の高い不良や法規制表示、出荷可否の検査では、判定根拠と再検査手順を厳しく設定します。品質保証と製造部門が合意したKPIをもとに、受入を判定します。
不良データ不足と品種追加への備え
過去画像や再現した不良、境界事例を整理し、季節やロットの差も記録します。学習用と評価用のデータは、分けて残します。ただし、正常画像だけを使う異常検知でも、良品のばらつきが少ない画像に偏ると、通常の変動を不良と誤って判定することがあります。
少量多品種では、品種ごとにモデルを作るほど管理コストが増えます。そのため、共通の特徴を使うか、切り替え時のモデルをどう選ぶか、追加品種の登録を誰が担当するかを決めておきます。2025年公開の導入事例も、少量ロットで画像が集まりにくい現場に、正常画像との差分を使う考え方を紹介しています(出典:2025年公開の少量多品種向け外観検査事例)。
現場の例外処理と教育の設計
撮影の失敗や通信断、判定タイムアウトに備えるとともに、排出機構の停止や品種設定ミスも想定します。異常時にラインを止めるか、手動検査に切り替えるかを決めます。保留品の置き場所や、復旧後の再検査も定めます。
誰がいつ対応するかを決めないまま警告だけを表示すると、現場が使わなくなるおそれがあります。教育では、操作に加えて画像の見方や再検査の基準を扱います。連絡先やモデル更新の承認、ログの確認も含めます。
誤検出を報告しやすい画面を用意し、報告が改善に反映されることを示すと、運用が根づきやすくなります。
画像データと工場ネットワークの保護
画像検査の安全対策は、クラウド保存、工場内の侵入口、接続管理に分けて考えます。
- クラウド保存:転送画像、保存場所、暗号化、アクセス権、契約後の削除、バックアップ
- 工場内の侵入口:USBメモリ、保守用PC、遠隔接続、古いOS
- 接続管理:資産一覧、ネットワーク分離、最小権限、アカウント管理、更新、接続記録、復旧試験
製品画像から設計や製造条件を推測されることがあるため、保存先と扱いを管理します。
2025年の製造業向けガイドラインが示すように、外部と完全に切り離すだけでなく、接続を管理し、状態を見える形にする考え方が現実的です。
画像検査は品質システムであると同時に、製造設備へつながるIT・OTシステムです。
画像検査システムについてよくある質問(FAQ)
実際の費用や精度は、対象製品やラインによって変わります。画像や既存設備の条件によっても差が出ます。以下の回答は、判断の目安としてご覧ください。
画像検査システムはAIでなければ導入できませんか?
AIでなくても導入できる場合があります。寸法や色、輪郭、位置など基準が明確な検査は、ルールベースのほうが判定を説明しやすく、少ないデータで始められることがあります。
複雑な傷や個体差の大きい外観はAIが候補ですが、撮像条件と評価データが整っていることが前提です。
不良画像が少なくても画像検査システムを導入できますか?
導入できる可能性はありますが、方式の選択と検証が必要です。正常画像からの異常検知やルールベースを、再現した不良画像や疑似画像生成と組み合わせます。
不良が少なくても評価は省かず、良品のばらつきや境界事例を含むテストで、検出できる範囲を確かめます。
画像検査システムの費用は最低いくらからですか?
既存のカメラやPCを使い、ソフトや簡易検証だけを行う場合は、20万〜80万円程度が目安です。
1ラインにカメラや照明、エッジPCを組み、判定画面や制御連携まで含める場合は、300万〜1,000万円程度のケースがあります。
金額は、品種数やカメラ台数によって変わります。搬送・排出やデータ連携の範囲も影響します。比べる際は、最低価格よりも、必要な機能を含めた総額を見ます。
工場の画像をクラウドへ保存しても安全ですか?
安全性を見るときは、クラウドか工場内かに加えて、転送経路や権限の管理まで確かめます。画像の機密性や暗号化、認証を評価します。
また、接続ログやバックアップ、契約終了後の削除、通信断時の動作も確かめます。
外部接続を許可する場合は、保守アカウントを共有せず、必要な時間だけ接続します。作業記録も残します。
まとめ:撮像・判定・運用を一体にした画像検査システムの設計
現場で使えるシステムにするには、撮像と判定に加えて、ライン制御や記録まで含めて設計する必要があります。まず検査対象とKPIを定め、照明やレンズを含めて撮像を安定させます。
そのうえで判定方式を選び、PLCや搬送、排出と連携させます。再検査と画像保存もつなげます。
費用の目安は、ソフト検証が20万〜80万円程度、PoCが100万〜300万円程度です。1ライン本番は300万〜1,000万円程度、複数ラインや基幹連携は1,000万〜3,000万円程度です。設備や要件によって差が出ます。
相談前にそろえる情報
相談前に、サンプル評価と見積もりの前提となる情報をそろえます。
- 検査対象:対象品種、検査箇所、良品・不良品サンプル
- 生産条件:1時間あたりの数量、ライン速度、検査方法、許容する見逃しと誤検出
- 連携要件:既存カメラ・PLC、画像保存期間、MES・QMSとの連携要否
情報がそろえば、見積もりの前提が整い、複数社を比べやすくなります。
小さく検証して、効果を確認してから広げる進め方
全工場・全品種を一度に対象にすると、品種ごとの例外処理が増え、PoCが長引きます。そのため、まずは代表ラインで、撮像や判定、連携、異常時の運用を検証します。現場が止めずに使えるか、履歴を追跡できるか、保守や更新を続けられるかを確かめてから、横展開します。
品質KPIとトレーサビリティを支える基盤として設計すれば、長期的な成果につながります。
▼関連記事一覧
・画像検査システム開発の進め方/やり方/流れや方法/手法/工程/手順
・画像検査システム開発でおすすめの開発会社/ベンダー6選と選び方
・画像検査システム開発の見積相場や費用/コスト/値段について
・画像検査システム開発の発注/外注/依頼/委託方法について
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。