
メーカー向けの基幹システムは、モックアップ、プロトタイプ、PoCの順に検証を深めてから本開発へ進みます。PoCでは自社の業務データを使い、業務との適合を契約前に確かめます。
試作の違いや期間・費用、検証項目、判断基準、失敗対策の順に見ていきます。全体像は、メーカー向けのシステム開発の完全ガイドで確認できます。
▼全体ガイドの記事
・メーカー向けのシステム開発の完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
メーカー向け基幹システムにおけるモックアップ・プロトタイプ・PoCの違い
メーカー向けの総合基幹システムは、受注、生産計画、購買、在庫、原価、品質といった複数の業務機能を横断して支えます。生産の進捗や在庫の増減、原価の変動を一つのデータベースで連動させ、部門ごとのExcelや紙台帳を統合する土台です。
MES(製造実行システム)やPLM(製品ライフサイクル管理)などは、現場実行や製品情報管理に特化しており、総合基幹システムとは役割が異なります。
本開発の前に行う試作には、モックアップ、プロトタイプ、PoCの3つがあります。いずれも本番前に試すもので、確認の目的と、本物のデータや現場環境をどこまで使うかで段階が分かれます。
違いが曖昧なまま試作を依頼すると、画面イメージだけで安心してしまい、本契約後に受注生産や個別原価管理との不一致が判明しかねません。業務範囲が広く部門間でデータが連動するため、事前検証の深さが導入の成否を大きく左右します。
モックアップ・プロトタイプ・PoCという3段階の位置づけ
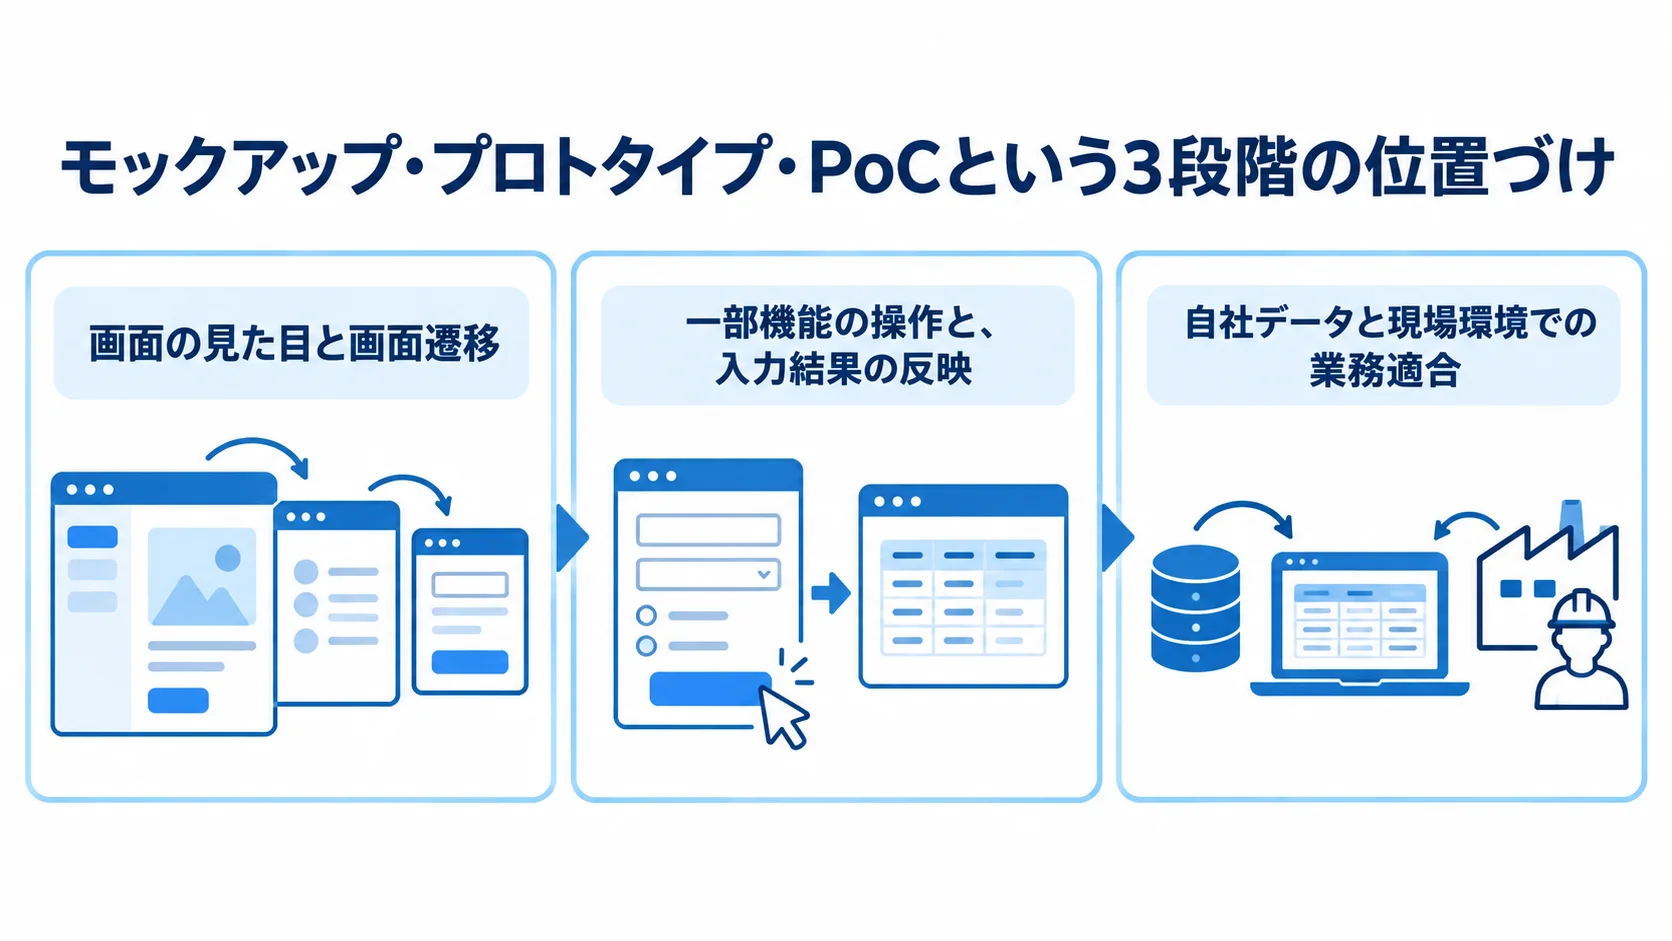
試作の違いは、どの段階の確認を目的にするかで整理できます。
- モックアップ:画面の見た目と画面遷移
- プロトタイプ:一部機能の操作と、入力結果の反映
- PoC:自社データと現場環境での業務適合
モックアップでは、受注入力や在庫照会、原価集計などの画面とボタン配置を並べ、業務が回りそうかを見ます。
画面遷移のイメージはつかめますが、データ処理は行いません。そのため、複雑な生産フローや品質管理に合うかまでは判断できません。
プロトタイプは、標準機能に一部のカスタマイズを加えた試作品です。入力したデータが反映される様子まで、実際に操作して確かめられます。
プロトタイプでの確認は、ベンダーのダミーデータによる動作確認にとどまることが多く、自社の受注量や部品点数、複雑な原価計算の実負荷までは試せないケースが大半です。
総合基幹システムでPoC(実機検証)まで進める理由
PoC(Proof of Concept=概念実証)では、自社の業務データを使い、実際の現場環境でシステムを動かします。過去の注文明細や実在する部品構成、日々変動する在庫・仕掛品も投入します。
- 業務の流れ:受注から原価集計まで、停止や欠落なく流れるかの確認
- 業務の型:受注生産か見込み生産か、製番単位か工程単位かの違い
- 検証の深さ:画面や操作感の確認から、自社業務との適合度確認までの段階
メーカーごとに業務の型が異なるため、汎用パッケージの標準機能がそのまま適合するとは限りません。
発注側は、画面イメージや動作デモだけで決めず、実データで適合度を確かめるPoCまで進めるのが望ましいです。
PoCが重要視される理由と期間・費用の目安
総合基幹システムの導入には、数百万円から数千万円規模の投資が必要になることがあります。
稼働後は日々の生産活動がシステムに乗るため、後戻りは容易ではありません。そのため、契約前のPoCは投資判断の一部として役立ちます。限られた期間と費用で適合度を見極めれば、大きな損失を防ぐ保険にもなります。
PoCによる「カスタマイズ膨張」と「現場の形骸化」の防止
PoCは、契約後の追加開発と、導入後に現場で使われなくなるリスクを抑える役割を持ちます。
- 予算超過の予防:業務との不一致を契約前に洗い出す
- 現場での定着確認:担当者が使い続けられるかどうか
営業デモや標準機能のカタログだけで契約すると、ミスマッチが起きることがあります。たとえば、特殊な承認フローや原価計算が標準機能に合わず、本開発後に分かると、追加見積もりが当初予算を超えかねません。
生の業務データを流すPoCなら、適合度の低い部分を契約前に把握でき、予算超過のリスクを下げられます。
現場の担当者が毎日入力してデータが蓄積されることで、生産管理や原価管理の効果が生まれます。
使いにくさから入力が滞ると、データがたまらず、費用をかけたシステムが形骸化します。そのため、PoCは現場の受け入れやすさを導入前に確かめる最後の関門になります。
PoCの期間・費用の目安と自社主導によるコスト削減
期間の目安は、対象規模と開発方式によって異なります。そのため、PoCと本開発を分けて確認します。
- 中堅・大規模のPoC:複数工程や部門を扱う場合は数か月単位が一般的
- 中小製造業のPoC:従業員10〜100名規模で既製パッケージを試す場合の実データ運用は2〜4週間ほど
- 本開発:パッケージ導入は3〜6か月、中・大規模のカスタマイズ開発は数か月〜1年以上
- フルスクラッチ:本開発は6か月〜数年、前段のPoCに数週間〜数か月をかけるのは合理的
- 自社業務を知る中心メンバーが主導:見積もりから30万〜80万円程度を削減した例もあり、ベンダー工数の抑制と検証品質の向上につながる
PoCで検証すべき5つの技術要素
PoCを「なんとなく動いたので大丈夫そう」という感触だけで終えると、検証の意味が半減します。
検証の前に、何を確かめるかを先に決めておく必要があります。
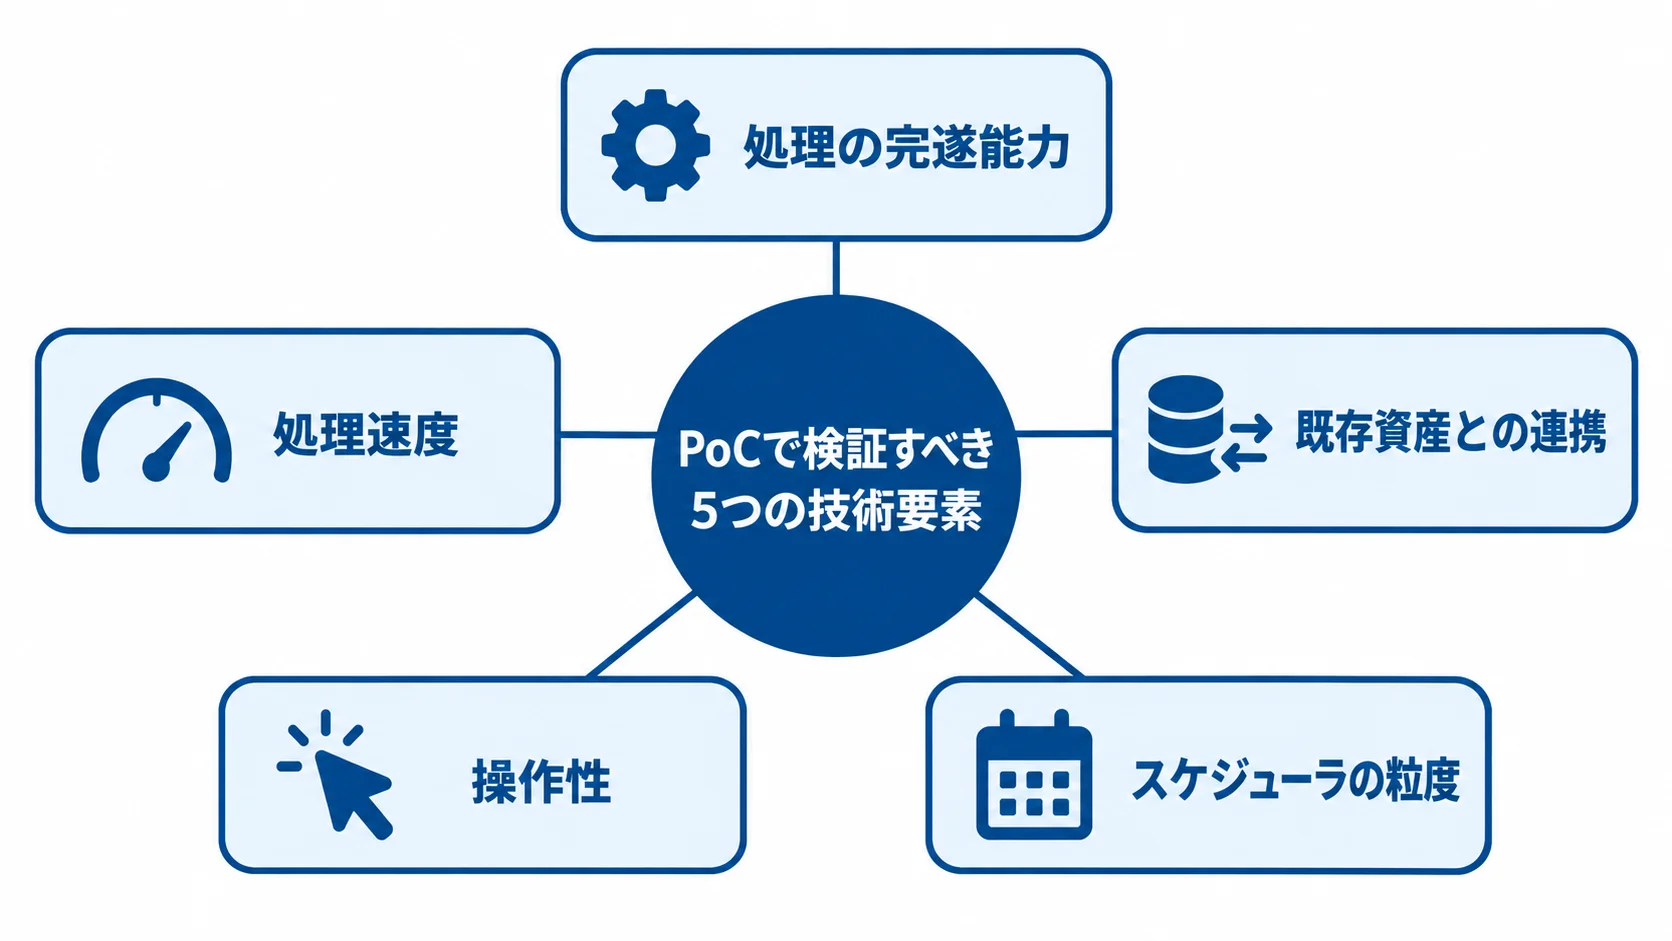
メーカー向け総合基幹システムでは、検証観点を事前に決め、自社の生データで各要素を厳しく評価します。
いずれの項目も、追加開発や現場の混乱を防ぐための実務的な確認点です。
処理の完遂能力・処理速度・既存Excel/図面との連携
処理の流れや応答の速さは、実際の業務データを使わないと確かめられません。
- 処理の完遂能力:受注から原価集計まで一気通貫で動くこと
- 処理速度:本番相当のデータ量で実用になる速さ
- 既存資産との連携:Excelや図面のデータを扱えること
自社でよく使う受注登録を起点に、生産計画、購買、在庫引き落とし、原価集計まで、停止やデータ欠落なく追っていきます。特に、データ連携が一箇所でも滞ると、後続の在庫や原価の数値が合わず、業務全体に影響します。
また、部品点数や月あたりの受注件数、在庫アイテム数を本番相当にして、画面表示や集計処理を試します。データが増えて一覧や原価の再計算が重くなると、待ち時間から現場が入力を敬遠しかねません。
見積書や部品リスト、生産計画表などのExcelを、CSVへの手作業の変換なしで取り込めるかを確かめます。
システムからExcelへ出力する際の文字化けや列ずれも、実データで試します。これに失敗すると、導入後も二重入力が残ります。
操作性・スケジューラの粒度
現場の担当者に実際に操作してもらい、入力のしやすさと生産計画の実用性を見ます。
- 操作性:次に何をすればよいかが画面から直感的に分かること
- スケジューラ:設備や時間帯に応じた計画の組み立て
分厚いマニュアルなしで操作できるか、入力項目が多すぎないか、誤入力に気づけるかを、現場担当者や事務スタッフに試してもらいます。開発者や情報システム部門だけで判断せず、日々使う人の目線で評価することが大切です。
5つ目の観点はスケジューラの粒度です。日単位にとどまらず、時間単位やマシン別に計画を組み、設備や時間帯の負荷を自動で平準化できるかを試します。
実際の受注と設備構成を使って、無理のない計画が生成されるかを確かめれば、Excelで計画を組み直す事態を避けやすくなります。
Go/No-Go判断基準(OEE・直行率などのKPI)
PoCのあとは、本開発へ進むGoか、見送るか別の選択肢を検討するNo-Goかを、発注側が決めます。
定量のKPIを事前に決めておき、PoCの結果と照らし合わせて判断します。KPIは、生産効率と運用適合の2種類の指標に分けて見ます。
設備総合効率(OEE)と直行率による効果の定量化
生産効率を測るKPIとして、OEE(設備総合効率)と直行率を導入前後で比べます。
- OEE:設備の稼働率・性能・良品率を掛け合わせた指標
- 直行率:手戻りや作り直しなく工程を通過した製品の割合
計画精度の向上や段取り・手待ちの削減による改善の見込みは、投資対効果の判断材料になります。そのうえで、PoCでは現状のOEEと導入後の改善余地を試算し、投資に見合うかを検討します。
直行率が低いと、後戻りや不良の手直しに時間と材料がかかります。工程の進捗と品質情報を横断して見られれば、問題の早期発見につながり、改善が期待できます。
2つの指標に導入前後の目標を設定すれば、根拠を持ってGo/No-Goを判断できます。
実績収集自動化率・トレーサビリティ応答時間による運用適合の確認
OEEや直行率に加えて、日々の運用への定着度もGo/No-Go判断に欠かせません。そこで、実績の自動収集の進み具合と、原因追跡の速さを測ります。
- 実績収集自動化率:手入力から自動収集へ移せる割合
- トレーサビリティ応答時間:原因のロット・部品・製造条件を遡って特定する時間
生産実績や在庫の増減を自動収集に切り替えれば、現場の入力負担が減り、データ精度と即時性も高まります。
PoCでは代表的な実績データを使って、どこまで自動収集できるかを見極め、目標値を定めます。
受注・生産・在庫・品質の情報が結び付けば、不良品の材料ロットや工程を追いやすくなり、顧客対応にも影響します。
実際の製品で追跡にかかる時間を試せば、品質管理の面からも導入の可否を判断できます。
陥りやすい失敗パターンと対策
PoCやプロトタイプは本投資を守る役割を担いますが、進め方を誤ると、時間と費用をかけても判断材料が得られない「PoC死」に陥ることがあります。
メーカー向けPoCの典型的な失敗は、大きく2つのグループに分けられます。どちらも事前に把握しておけば、避けられるものです。
対象範囲の広げすぎと現場不在のトップダウン選定
最も多い失敗は、対象範囲を広げすぎることです。また、現場を外して選定すると、PoCの判断材料が失われます。
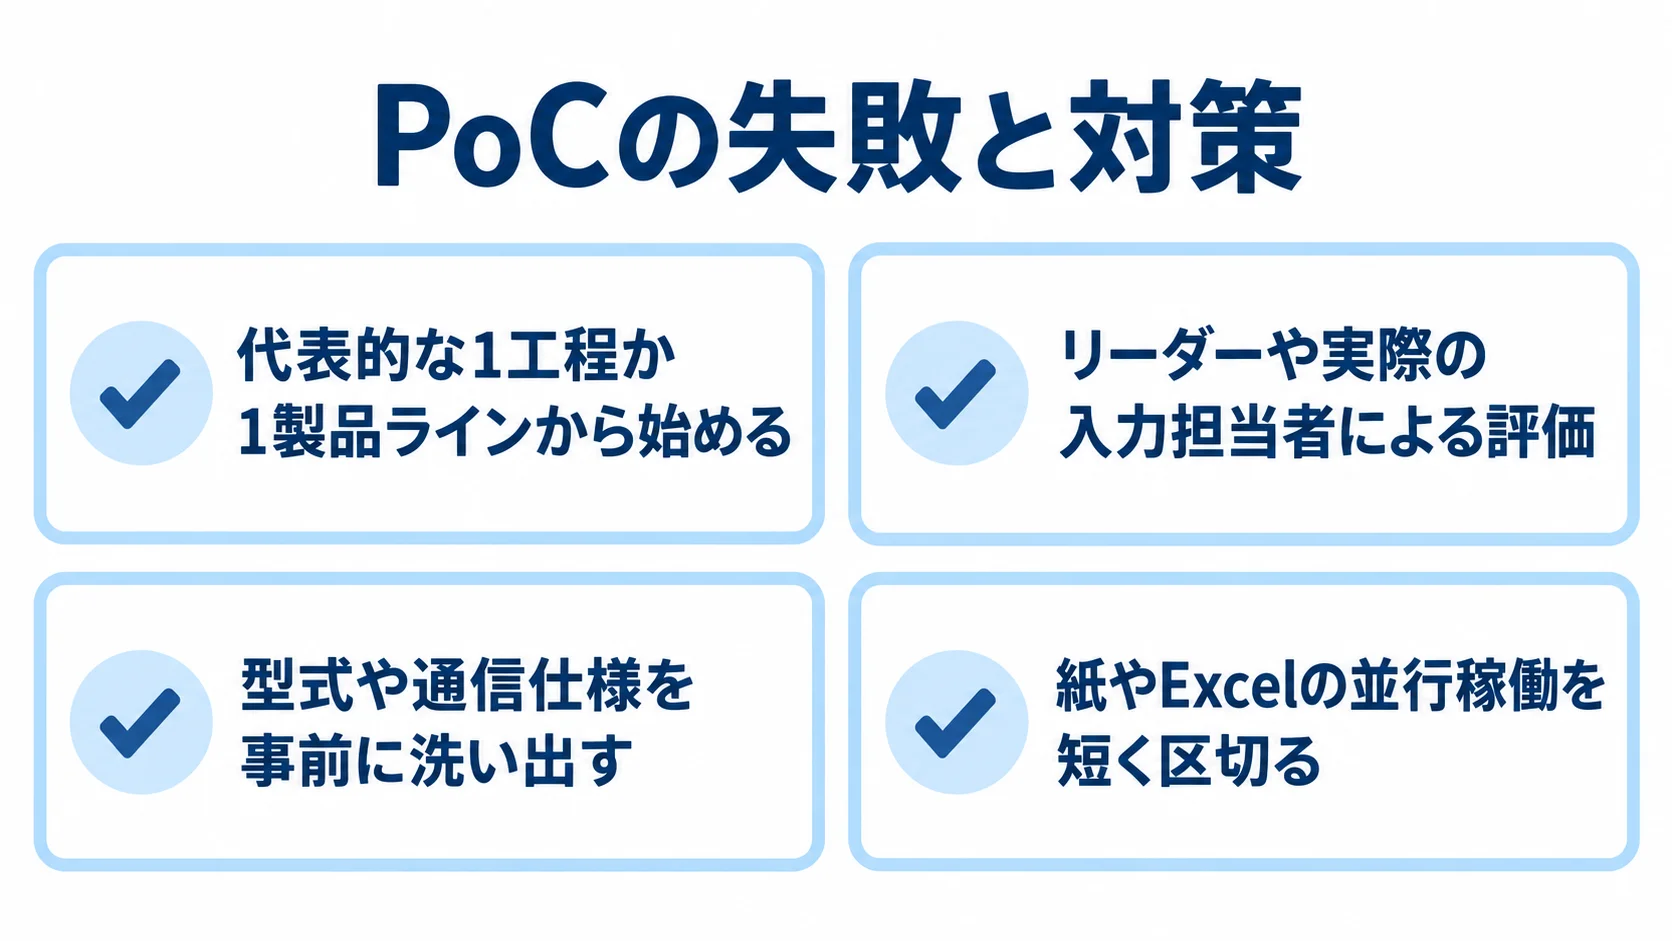
- 範囲を限定:代表的な1工程か1製品ラインから始める
- 現場を巻き込む:リーダーや実際の入力担当者による評価
全工程や全部門を一度に確かめようと範囲を広げると、論点が発散して現場も混乱します。その結果、各領域が中途半端になり、判断の前に時間切れとなるおそれがあります。
まず代表的で効果を確かめやすい範囲を検証し、手応えを得てから他工程や製品へ広げます。
経営層や情報システム部門だけで画面や機能を見て選ぶと、現場の仕事に合わず、導入後に使われなくなることがあります。そこで、現場の担当者が自分たちで選んだという意識を持てるかどうかが、導入後の定着を左右します。
設備データ取り込みの難航と並行稼働の長期化
設備連携と旧来運用からの移行は、事前準備と期限の設定が不足すると長引くことがあります。
- 設備仕様を確認:型式や通信仕様を事前に洗い出す
- 移行期限を決める:紙やExcelの並行稼働を短く区切る
老朽設備や複数メーカーの機械が混在するラインでは、信号の取得や通信規格の整備に、想定外の工数がかかることがあります。そこで、取得が難しい設備は、当面の手入力範囲と将来の自動化範囲に分け、PoCが設備連携で止まらないようにします。
移行期に紙やExcelを併用するのは自然なことですが、二重入力が続くと、データが蓄積せず、本稼働への移行も延びます。そのため、経営層の関与のもとで旧運用の終了日を明確にし、移行を進める体制を整えます。
まとめ
メーカー向け総合基幹システムは、モックアップ、プロトタイプ、PoCの順に検証を深めていきます。PoCでは、自社の業務データを現場環境で使い、業務との適合度を確かめます。
契約後の追加開発や現場での形骸化を防ぐため、期間・費用と検証範囲を踏まえてPoCを実施します。
従業員10〜100名規模の中小製造業が既製パッケージを試す場合、実データの運用は2〜4週間ほどが目安です。
中堅・大規模のPoCは数か月単位となることがあり、自社メンバーの主導で30万〜80万円程度を削減できるケースもあります。
検証項目は、処理の完遂能力、処理速度、既存資産との連携、操作性、スケジューラの粒度の5つです。
Go/No-Goは、OEE、直行率、実績収集自動化率、トレーサビリティ応答時間などのKPIを基準に判断します。
PoCの範囲を1工程・1製品ラインに絞り、現場を巻き込み、設備仕様と旧運用の終了時期を確認すれば、失敗を避けやすくなります。
まずは自社の代表的な工程で実データを使ったPoCを始め、複数の開発会社に実機検証の機会を求めてから本開発を判断します。
▼全体ガイドの記事
・メーカー向けのシステム開発の完全ガイド
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。