
資材管理システム開発の期間は、規模によって小規模で約3ヶ月〜6ヶ月、中規模で約6ヶ月〜12ヶ月、大規模で約12ヶ月以上が目安です。
期間は、資材管理特有の要素と納期の制約で変わります。納期は、生産形態の把握、BOMと連携要件の確定、現場検証の順に進めると、現実的に見込めます。
▼全体ガイドの記事
・資材管理システム開発の完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
資材管理システム開発の全体像と開発期間の目安
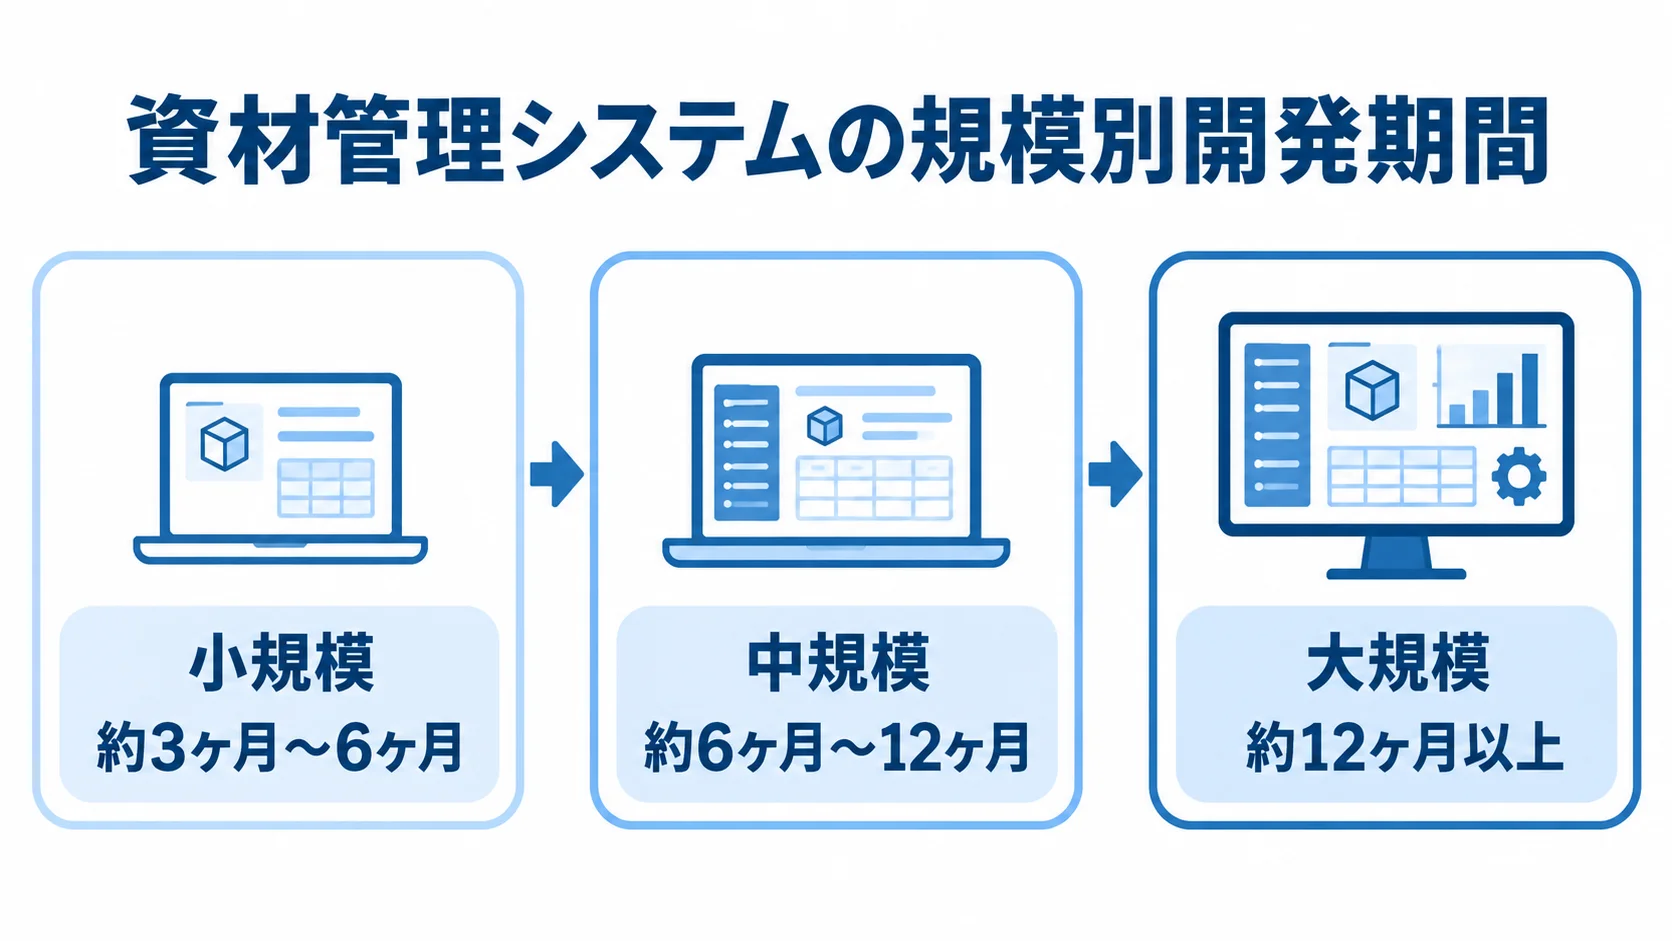
受託開発の期間は、工場数、品目の性質、生産形態によって変わります。加えて、生産管理、MES、在庫・購買システムとの連携要件も期間に影響します。
小規模は、単一工場の基本的な入出庫と在庫引き当てを管理し、上位システムとはCSVで連携する構成です。期間の目安は約3ヶ月〜6ヶ月です。
中規模は、複数ラインでBOMに基づくMRP計算とロットトレーサビリティを備え、生産管理システムとAPI連携する構成です。期間は約6ヶ月〜12ヶ月が目安です。
大規模は、複数拠点・複数工場を横断し、MESや上位ERPと密結合する構成です。ハンディ端末やIoT機器で現場実績をリアルタイムに集める場合は、約12ヶ月以上を見込みます。
従来型のスクラッチ開発では、要件定義から並行稼働・本番移行までに1年以上かかります。大規模では、数年を要する場合もあります。
期間に幅が出るのは、生産現場の原材料・部品・仕掛品を、生産計画と部品構成に結び付けて追う必要があるからです。全社在庫を数量と金額で捉える在庫管理や、サプライヤー取引を扱う購買管理とは、性格が異なります。
資材管理では、製品の生産数から必要な部品と時期をBOMで逆算します。そのうえで、原材料ロットがどの製造指図で消費されたかを追い、工程間で滞留する仕掛品も見える形にします。こうした判断を製造指図ごとに行い、生産の実態に合わせてシステムに組み込み、テストで検証する手間が開発期間を押し上げます。
着手前に自社の生産形態と資材の複雑さを見極めることが、現実的な計画の第一歩になります。たとえば、汎用部品を見込み生産する量産工場では、標準的な引き当てで足りれば期間を短くできます。
一方で、仕様が受注ごとに変わる個別受注生産(製番管理)では、製番単位の資材紐付けや原価集計が必要になります。分割納入、歩留まり、代替部品まで管理する場合は、要件定義だけで数ヶ月かかることがあります。生産形態とトレーサビリティ要件の深さを把握しておくと、後続フェーズの期間を見積もりやすくなります。
開発期間を左右する資材管理固有の要素
資材管理の開発期間は、現場固有の要素によって大きく膨らみます。在庫・購買管理にはない難所のうち、期間を左右する3要素を順に見ていきます。
BOM整備とMRP計算ロジック(生産形態とのミスマッチ)
資材管理の土台は、部品表(BOM)と資材所要量計算(MRP)です。生産形態とBOMの状態は、ロジック設計にも期間にも影響します。
- BOMの役割:製品1個分の部品・原材料を階層化し、生産計画と掛け合わせて、必要量と手配時期をMRPで逆算するための基になります。
- 既存データの不整合:Excelや図面に分散して一元管理されていないBOMや、版・設計と調達の間の差異は、MRPに影響します。
- 整備工数:BOMの作り込みは難しく、棚卸しや設計変更の管理を軽く見ると、期間もコストも膨らみます。
- 生産形態との適合:受注生産で見込み向けの汎用MRPを使うと、製番・品番単位の手配や原価管理ができず、Excelの手作業と二重入力に戻る失敗が続きます。
- 期間の確保:自社の生産形態に合うMRPロジックの設計と実装には、相応の時間が必要です。
原材料ロットトレーサビリティと仕掛品(WIP)工程間管理
在庫管理が数量と金額を追うのに対し、資材管理は、原材料ロットと仕掛品(WIP)の工程間の移動を追跡します。
- 製造履歴:どのロットが、どの製造指図・工程で消費され、どの仕掛品や完成品になったかを記録します。
- 不具合対応:出荷後でも原因ロットを遡って特定でき、リコールや回収の影響範囲を抑えられます。
- 化学物質情報:製品単位にとどまらず、サプライチェーン全体の含有情報を管理する基盤として重視されます。
- 工程進捗:「何がどの工程まで進んだか」が見えるため、異常な滞留やライン停止の要因を早く見つけられます。
- 追跡の粒度:製品・ロット・シリアルのどの単位で追うかによって工数が変わり、受け渡しと実績を漏れなく記録する設計も難しくなります。
含有情報の把握は、RoHS指令やREACH規則といった欧州規制への対応にも関わります。
現場ハンディ端末・IoT連携と生産管理・購買システム連携
資材管理の精度は、現場の実績を正確かつ手間なく集められるかどうかで決まります。入庫・払い出し、仕掛品の工程間移動、完成品の入庫を紙やExcelから後で入力すると、リアルタイム性が失われます。その結果、在庫ずれや欠品を招きます。
- 現場機器:バーコード・QR用の端末、RFID、設備から自動で取り込むIoTセンサーを接続します。設備ごとに形式や通信が違うと、作り込みが増えます。
- 上位連携:単独では完結せず、生産管理から指図や計画を受け取り、MESへ実績を渡し、発注点を下回ったことを購買に知らせます。
- データ設計:現場システムと上位ERP(在庫管理・購買管理)は、双方向の多層構造として設計します。
- 期間配分:連携先が多いほど仕様の調整と結合テストに時間がかかるため、期間には余裕を持たせます。
連携設計を軽く見ると、現場のデータが上位へ正しく戻らず、経営側から投資効果が見えないという失敗につながります。
工程別スケジュールと期間配分
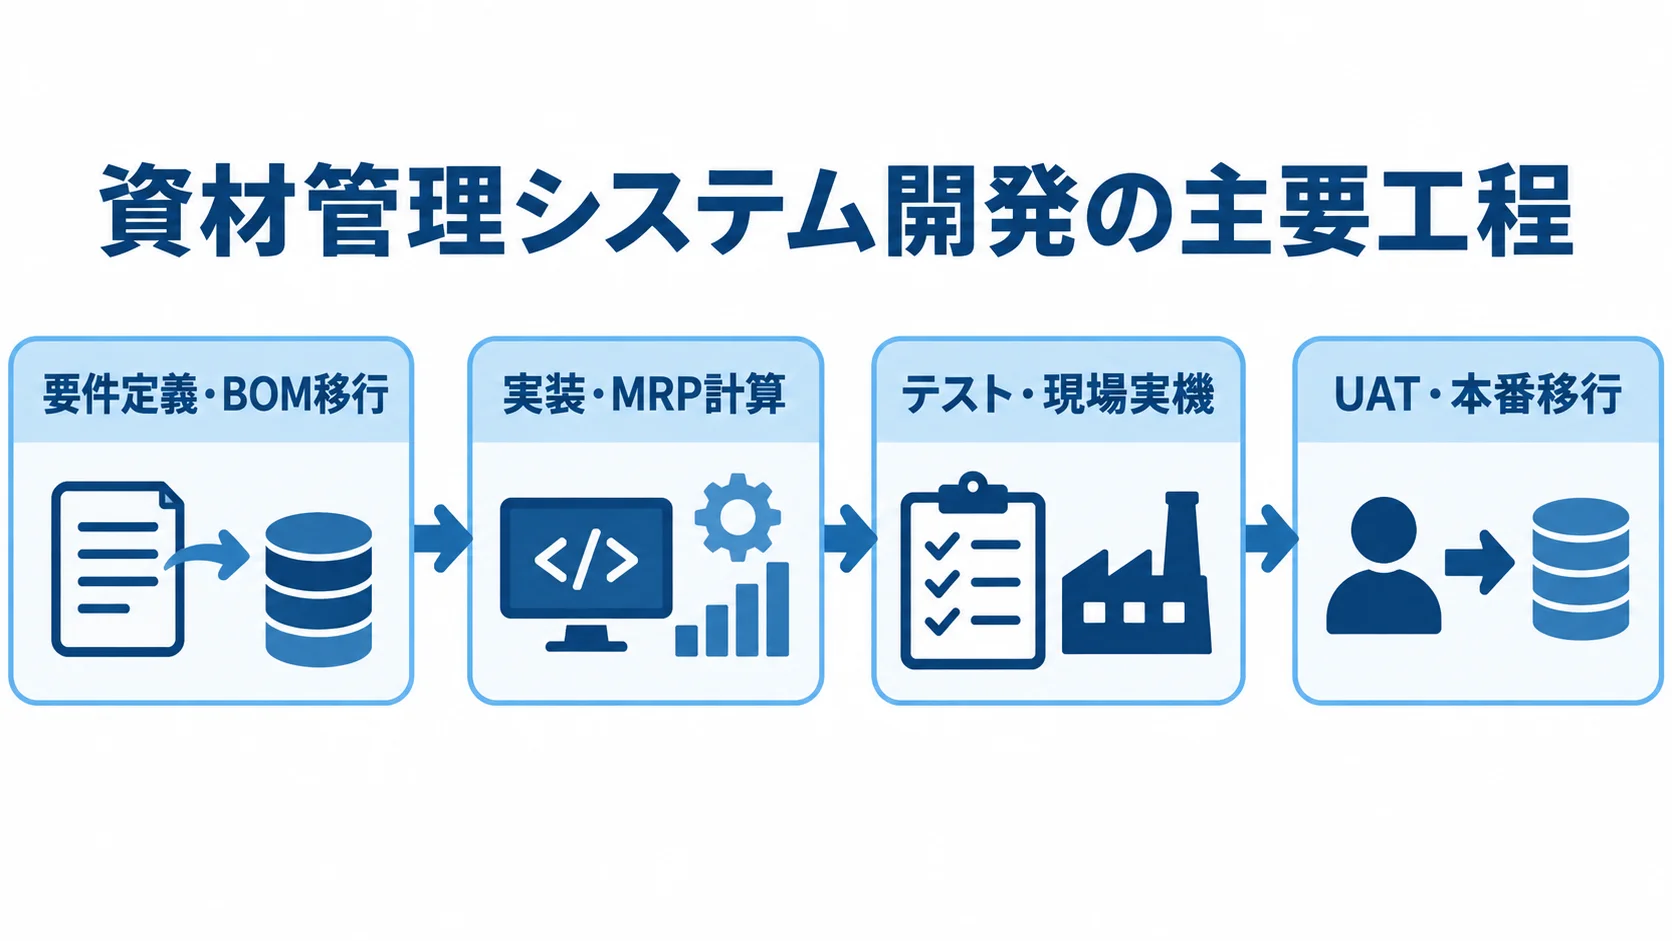
開発は、現状分析・要件定義、設計、実装、テスト、UAT(ユーザー受入テスト)、並行稼働・本番移行の順に進みます。各フェーズで押さえるポイントは、要件定義でのBOM移行と連携仕様、実装でのMRPとロット追跡、テストでの現場実機とUATの確認です。ただし、工程ごとの配分に絶対の正解はありません。
開発作業に偏った見積もりは危険です。生産形態の把握、BOMの棚卸しと移行設計、連携仕様の確定、現場端末の運用設計が薄いと、手戻りで全体の期間が延びます。
要件定義・BOM/マスタ移行設計フェーズ
要件定義では、受け入れから払い出し、工程での消費、仕掛品管理までの業務フローを洗い出します。あわせて、生産形態とBOMの状態、追跡の粒度も押さえておきます。
- 連携要件:生産管理・MES・在庫・購買との仕様を最初期に確定し、指図の受信、実績の返却、品目コード、発注依頼の方法を決めます。
- マスタ移行:BOM・部品・品目マスタの棚卸しと、データ移行の設計を必ず範囲に含めます。
- 早期着手:BOMの整備を後回しにすると、旧版と新版、設計BOMと調達BOMの不整合が出て遅延します。
- MRP適合:ロジックを後から決めると、データモデルの再設計につながります。自社の生産形態に合うかを、早い段階で見極めます。
実装・システム連携フェーズ
実装では設計に基づき、BOM管理、MRP計算、ロット追跡を組み込みます。入出庫と引き当て、仕掛品の移動、発注点管理と購買への自動発注依頼も、この段階で作り込みます。
- MRP計算:BOMを階層展開し、リードタイム、有効在庫、引当済み在庫、発注残から正味所要量と手配時期を算出します。
- ロット追跡:要件定義で決めた粒度で、入庫ロットを指図・工程実績・出荷に結び付けます。ロットから製品へ、製品からロットへも追えるようにします。
- 外部接続:生産管理・MES・在庫・購買システムのほか、ハンディ端末やIoT機器とつなぎます。
- 例外と工数:連携先の仕様や設備側の対応に左右され、通信エラーやデータ不整合の扱いも含まれます。
複数ベンダーの設備が混在する現場では、個別対応が重なって実装が長引くことがあります。そのため、期間には余裕を持たせます。
テスト・現場実機検証・UATフェーズ
テストでは、単体・結合テストに加えて、MRP計算と現場実機での実績収集を検証します。
- MRPの妥当性:実際のBOMと生産計画を使い、所要量と手配時期を検証します。
- 現場実機:ハンディ端末・RFIDの入出庫や工程移動が現場の速度に耐え、手袋や弱い通信環境でも使えるかを試します。
- UAT:資材担当者・作業者・生産管理担当者が、受け入れから工程消費、仕掛品管理、棚卸までの流れを実際に操作して確かめる工程です。
MRPの検証が甘いと、過剰な発注依頼や欠品が起き、生産に支障をきたします。事務所のPCで動いても、現場では使えない場合があります。
操作性を軽く見ると、システムが現場に定着せず、実績入力が形だけになって在庫精度が崩れます。そのため、各検証には十分な期間を割きます。
生産計画サイクルと期末棚卸という納期制約
資材管理システムには、動かせない納期が二つあります。一つは生産計画・MRPの実行サイクル、もう一つは期末の実地棚卸と原価計算です。これを無視すると、生産停止や棚卸・決算数値の混乱につながりかねません。
購買・会計系のシステムは会計サイクルに縛られます。一方で、資材管理は、生産を止められない現場の時間軸に沿って計画します。
生産計画・MRPサイクルと稼働タイミング
資材管理システムは、生産計画に基づいてMRPを動かし、資材を手配して工程へ払い出します。切り替えの時期は、この運用周期に合わせます。
- 運用周期:多くの工場では、月次で計画を確定し、週次でMRPを再計算します。
- 切り替えリスク:計画の確定やMRPの実行と重なると、手配が重複や漏れを起こし、欠品やライン停止を招きかねません。
- 移行の好機:計画が一段落し、次の生産サイクルの前で手配が落ち着く時期や、連休などの計画停止を狙います。
- 避ける時期:繁忙期や増産期は避けます。機会を逃すと次の計画停止まで数ヶ月待つことがあり、その間隔が計画の特徴です。
期末棚卸・原価計算と本番移行タイミング
もう一つの納期制約は、期末や四半期末の実地棚卸と原価計算です。多くの企業が、原材料・仕掛品・製品の棚卸しを行い、在庫評価と製造原価を締めます。
- 切り替えの影響:移行中は在庫が二重管理となり、棚卸の精度や原価計算に響きます。仕掛品は数量と金額の把握が難しく、評価が混乱します。
- 移行時期:期末や棚卸の直前は避け、期首や棚卸後に在庫が確定した直後など、業務が落ち着く時期を選びます。
- 日程調整:生産管理・在庫・購買・会計システムの更改や決算日程も合わせ、期限から逆算してバッファを設けます。
時期を調整してバッファを確保すると、生産と経理を止めない移行につながります。
納期遅延の典型要因と対策
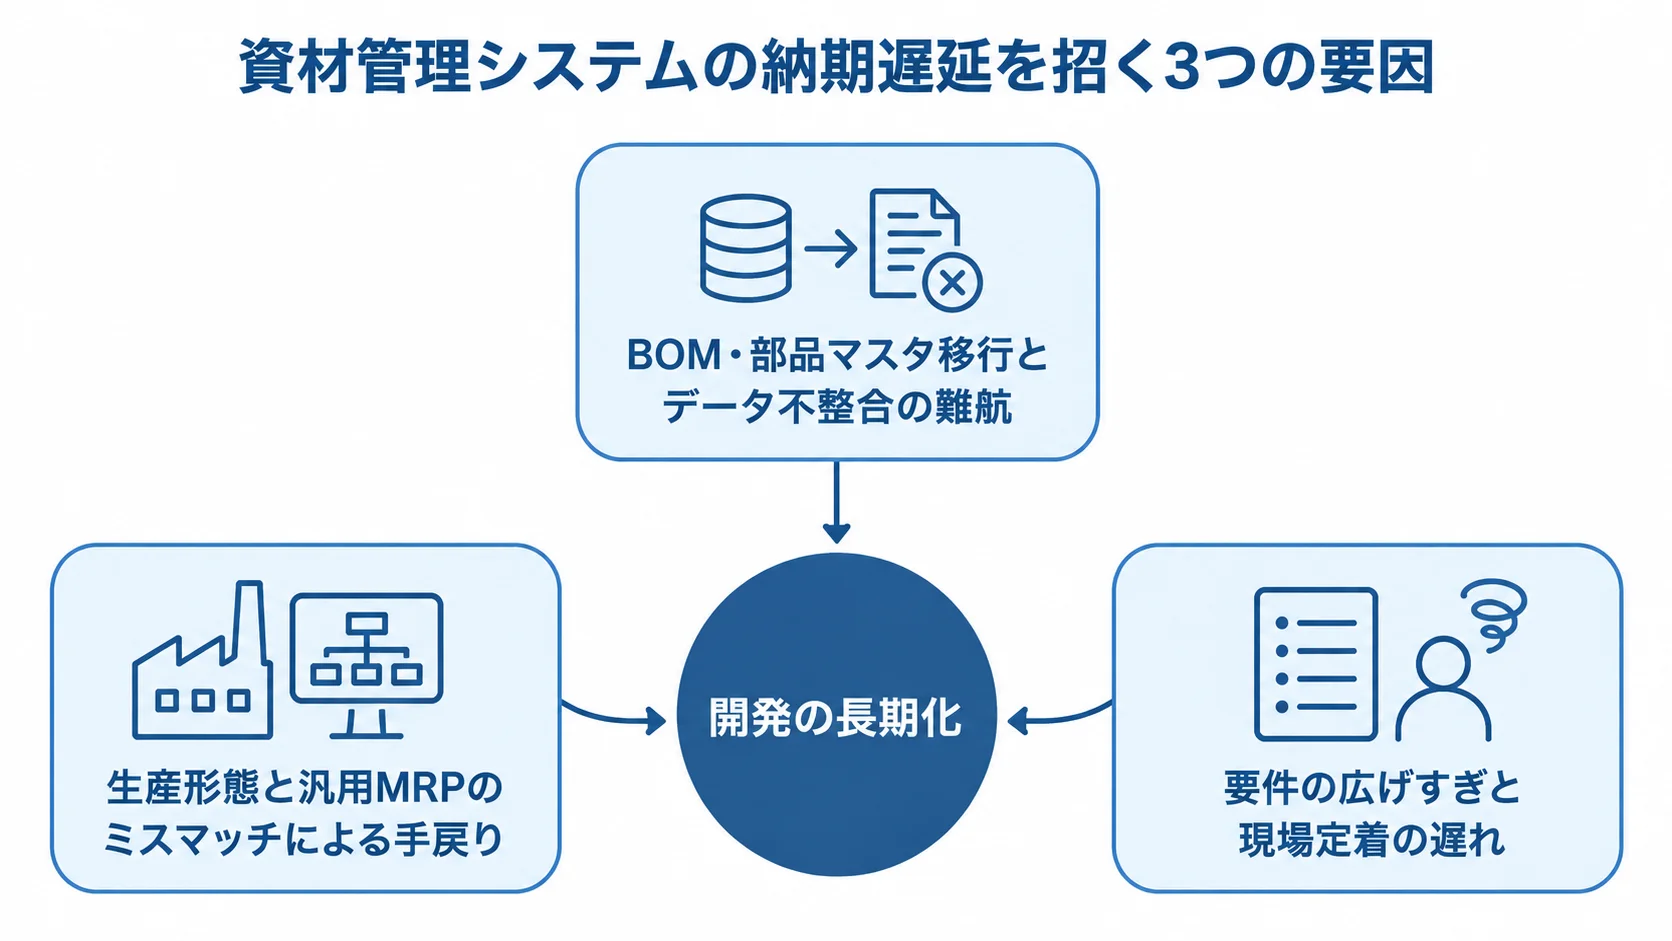
開発では、数ヶ月から半年単位の遅延につながる失敗も報告されています。代表的な3つの要因と対策を押さえ、計画にバッファを織り込んで遅延を抑えます。
BOM・部品マスタ移行とデータ不整合の難航
遅延の要因として、よく見られるのはBOM・部品マスタ移行時のデータ不整合です。旧版と新版、設計BOMと調達BOMの不一致があると、整備に数ヶ月かかる場合があります。
- 品質の影響:BOMはMRP計算、ロット追跡、原価計算のすべてに関わるため、不整合を残したまま移行はできません。
- 早期の役割決め:要件定義の初期段階で扱い、ベンダーと合意したうえで、最新版の担当者・期限・基準を決めます。
- データ確認:対象の件数と品質を確かめ、設計部門のExcel部品表をCSVに変換せずに取り込めるか、クレンジングの量も検証します。
- 移行リハーサル:BOM移行を独立した工程として扱い、複数回実施します。
開発に着手してから不整合が判明し、本番稼働が大幅に遅れた事例もあります。そのため、設計と調達の整合は早い段階で取ります。
生産形態と汎用MRPのミスマッチによる手戻り
自社の生産形態とMRPの前提が合わないと、手戻りが起きます。たとえば、製番管理が必要な受注生産の工場で見込み向けのMRPを使ったところ、終盤になって製番単位の手配や個別原価を積み上げられないと判明した事例があります。
その場合、MRP設計のやり直しに、追加で数ヶ月と多額の費用がかかることがあります。見込み生産と個別受注生産では引き当て方と原価集計が異なるため、合わないロジックは後から直しにくくなります。
- 適合確認:要件定義の初期に生産形態を明確にし、PoCや実機でMRPとの適合を確かめます。
- 混在への対応:生産形態が入り交じる工場では、製品ラインごとに適用するロジックを分けます。
- 担当者の経験:生産現場の実務を理解するSEが要件定義に加わる開発会社を選びます。
要件の広げすぎと現場定着の遅れ
3つ目の遅延要因は、要件を広げすぎることによる開発の長期化と、現場への定着の遅れです。生産スケジューリング、品質・原価管理、設備保全まで機能を加えた結果、稼働後に入力が形だけになった事例もあります。
- 操作性:機能の数より、現場の作業者が実績を入力し続けられる使いやすさを重視します。
- 小さく始める:入出庫や工程への払い出しなど、1工程・1ラインからまず定着させます。
- 段階的に拡張:現場の反応を見ながら機能を広げます。入力が根づいたあとは、正確なデータがMRP・追跡・原価管理に役立ちます。
現場向けのトレーニングや導入後の伴走支援が手厚い開発会社を選ぶことも、定着の遅れによる実質的な納期遅延を防ぎます。
まとめ
資材管理システムは、生産現場の原材料・部品・仕掛品を、生産計画や部品構成に結び付けて追う現場実行層のシステムです。在庫・購買管理とは役割が異なります。
開発期間の目安は、小規模の単一工場で3〜6ヶ月、中規模で6〜12ヶ月、大規模で12ヶ月以上です。従来型のスクラッチ開発では1年以上、大規模では数年かかる場合もあります。
期間を左右するのは、BOMの整備と生産形態に合うMRP、ロット追跡と仕掛品管理、現場端末・IoTや上位システムとの連携です。
要件定義では、BOM移行の設計と連携仕様に時間を割きます。テストでは、MRPの妥当性と現場実機での実績収集を確かめます。
切り替えの時期とバッファは、生産計画・MRPのサイクルや期末棚卸・原価計算から逆算して決めます。BOM移行、生産形態との不一致、要件の広げすぎや現場定着の遅れにも、早い段階で対処します。
検討の段階では、生産形態、トレーサビリティ要件、上位連携の要件を整理します。そのうえで複数の開発会社に相談し、BOM移行や連携を含む計画が現実的かどうかを見ます。
▼全体ガイドの記事
・資材管理システム開発の完全ガイド
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。