
資材管理システム開発では、本開発の前にPoCで自社の生データを使い、MRPやBOM精度、現場の実績収集、既存システムとの連携を確かめます。そのうえで、モックアップやプロトタイプを現場で試し、決めた基準に沿って本開発へ進めば、手戻りを抑えられます。
▼全体ガイドの記事
・資材管理システム開発の完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
資材管理システムでPoC・プロトタイプが重要な理由
資材管理システムは、原材料・部品・仕掛品(WIP)を扱う製造現場の実行層にあたります。BOMに基づくMRPやロット単位の追跡、工程間移動を支える役割を担います。
在庫管理システムは会社全体の在庫を月次で俯瞰し、購買管理システムは購買担当者が使います。一方、資材管理システムは製造ラインの作業者が使い、ハンディ端末で入出庫や工程移動を入力し続けて成り立ちます。そのため、生産現場の実態とシステムの前提がずれると、機能しなくなるおそれがあります。
機能が豊富でも、現場が使いにくければ実績入力は形骸化します。その結果、システム在庫と現物がずれ、生命線である在庫精度が崩れます。
- 生産形態との適合:自社データを使ったMRPと、業務の前提の照合
- 現場での使いやすさ:実際の作業者による、試作品の操作感
- 方式の使い分け:モックアップ、プロトタイプ、PoCそれぞれで確かめる点の違い
受注ごとに仕様が変わる製番管理工場に、見込み生産向け汎用MRPを導入すると、製番単位の個別手配や個別原価管理ができない場合があります。さらに、現場がExcel作業に戻ってしまう失敗も起きます。
こうしたずれは、自社データで動かして初めて分かるものです。資料や打ち合わせの段階では見抜きにくいものです。
そこで、本格開発に多額の費用を投じる前に、小さく作って動かし、生産形態との適合を確かめるPoCが有効です。現場で試作品を操作すれば、仕様書だけでは判断できない受容性を早期に確かめられます。PoCやプロトタイプは、その確認に欠かせません。
モックアップは、動かない画面試作で操作イメージを共有するものです。プロトタイプは、特定業務に絞って実際に動く試作品を作るものです。PoC(概念実証)は、実データや環境で実現可能性を検証することです。
これらを段階的に、あるいは組み合わせて使えば、投資リスクを抑えて本開発へ進めます。
PoCで検証すべき項目
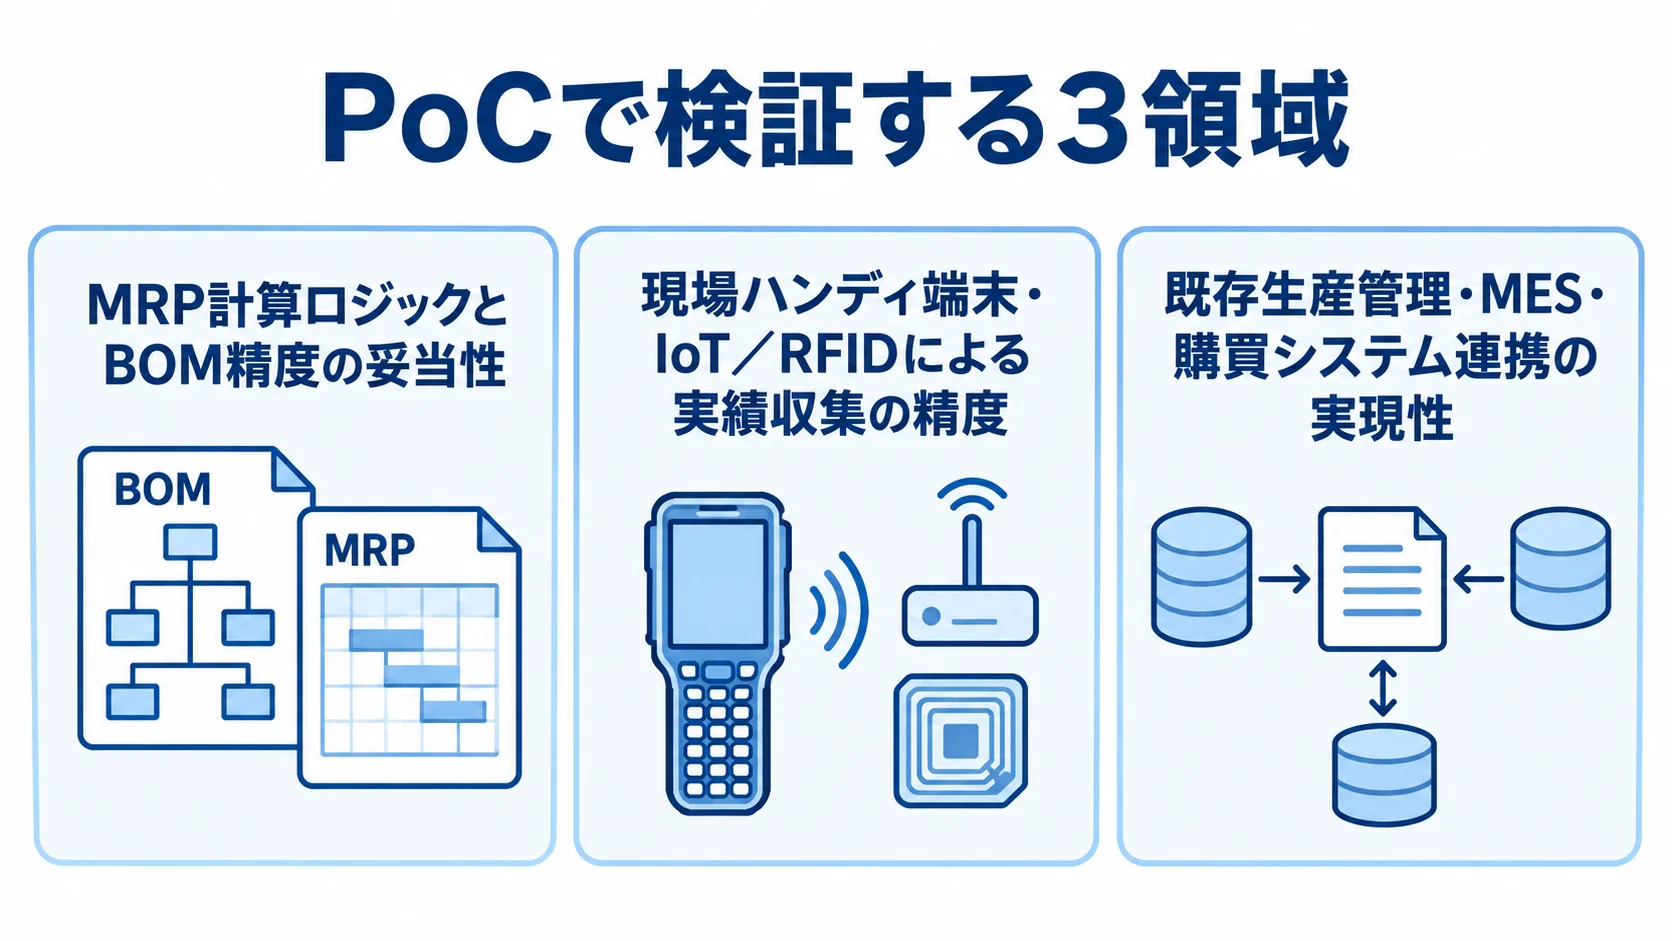
限られた期間と費用で本開発に進むかを判断するため、PoCでは特に重要な3項目を検証します。いずれも、システムの成否を分ける核心です。PoCで確かめておけば、本開発での致命的な手戻りを防げます。
MRP計算ロジックとBOM精度の妥当性
最重要の検証項目は、MRP計算ロジックとBOM精度です。自社の生BOMと生産計画、受注データを使ってMRPを実際に動かし、結果を確かめます。
生データを使うと、机上では見えない問題が表面化します。整ったサンプルのままでは、実態をつかみきれません。
- BOMの整合性:階層展開、旧版と新版の混在、設計BOMと調達BOMの不整合の有無
- 手配タイミング:リードタイムや発注点を含む算出の、実態との一致
- 処理性能と適合性:実データ量での処理速度と、生産形態に対するMRPの当てはまり
品目や製造指図が数万件規模になると、サンプルでは一瞬の計算が本番データでは何十分もかかり、使い物にならない場合があります。
受注生産か見込み生産かに応じて、前提としたMRPが適合するかを生データで実証します。これは、本開発で大きな手戻りを防ぐ鍵です。
現場ハンディ端末・IoT/RFIDによる実績収集の精度
次に、現場で実績を正確かつ実用的に集められるかを検証します。対象は、入庫、工程への払い出し、仕掛品の移動、完成品の入庫です。
- 端末操作:手袋をした作業者による、ハンディ端末の操作性
- 読み取り環境:通信の悪い工場内や、油・粉塵で汚れたバーコードでの読み取り
- 設備データ:異なるメーカーや年式の設備からの、狙ったデータの取得
端末やセンサーを実作業環境に持ち込み、作業者に実際に試してもらいます。事務所のPC上で動くことと、現場で正確かつ円滑に集められることは、別の問題です。
収集には、バーコードやQRコードのリーダー、RFID、設備のIoTセンサーを使います。特に、異なるメーカーや年式の設備が混在する工場では、形式や通信手順が機器ごとに異なります。使いにくさやデータ取得の問題が分かれば、本開発の前に端末選定や運用フローを見直せます。
既存生産管理・MES・購買システム連携の実現性
3つ目は、既存システムとの連携です。PoCでは実データを使い、技術的な実現性と疎通を確認します。
- インターフェース:API、CSV、データベース直接参照などの連携方式
- コード対応:品目コードの対応関係の確保
- 部品表の取込:設計部門のExcel部品表を、CSV変換なしで取り込めるかどうか
生産管理システムから製造指図や生産計画を受け取り、MESと工程実績を交換します。発注点を下回った資材の発注依頼を、購買管理へ起票する連携もあります。
古いシステムやパッケージでは、想定したデータの出し入れができないことがあります。こうした問題は終盤で判明すると、大規模な設計変更につながります。
入力実績を上位ERPへ正確に返せないと、経営側から投資効果が見えません。そのため、双方向連携を早期に確かめます。
モックアップ・プロトタイプの役割
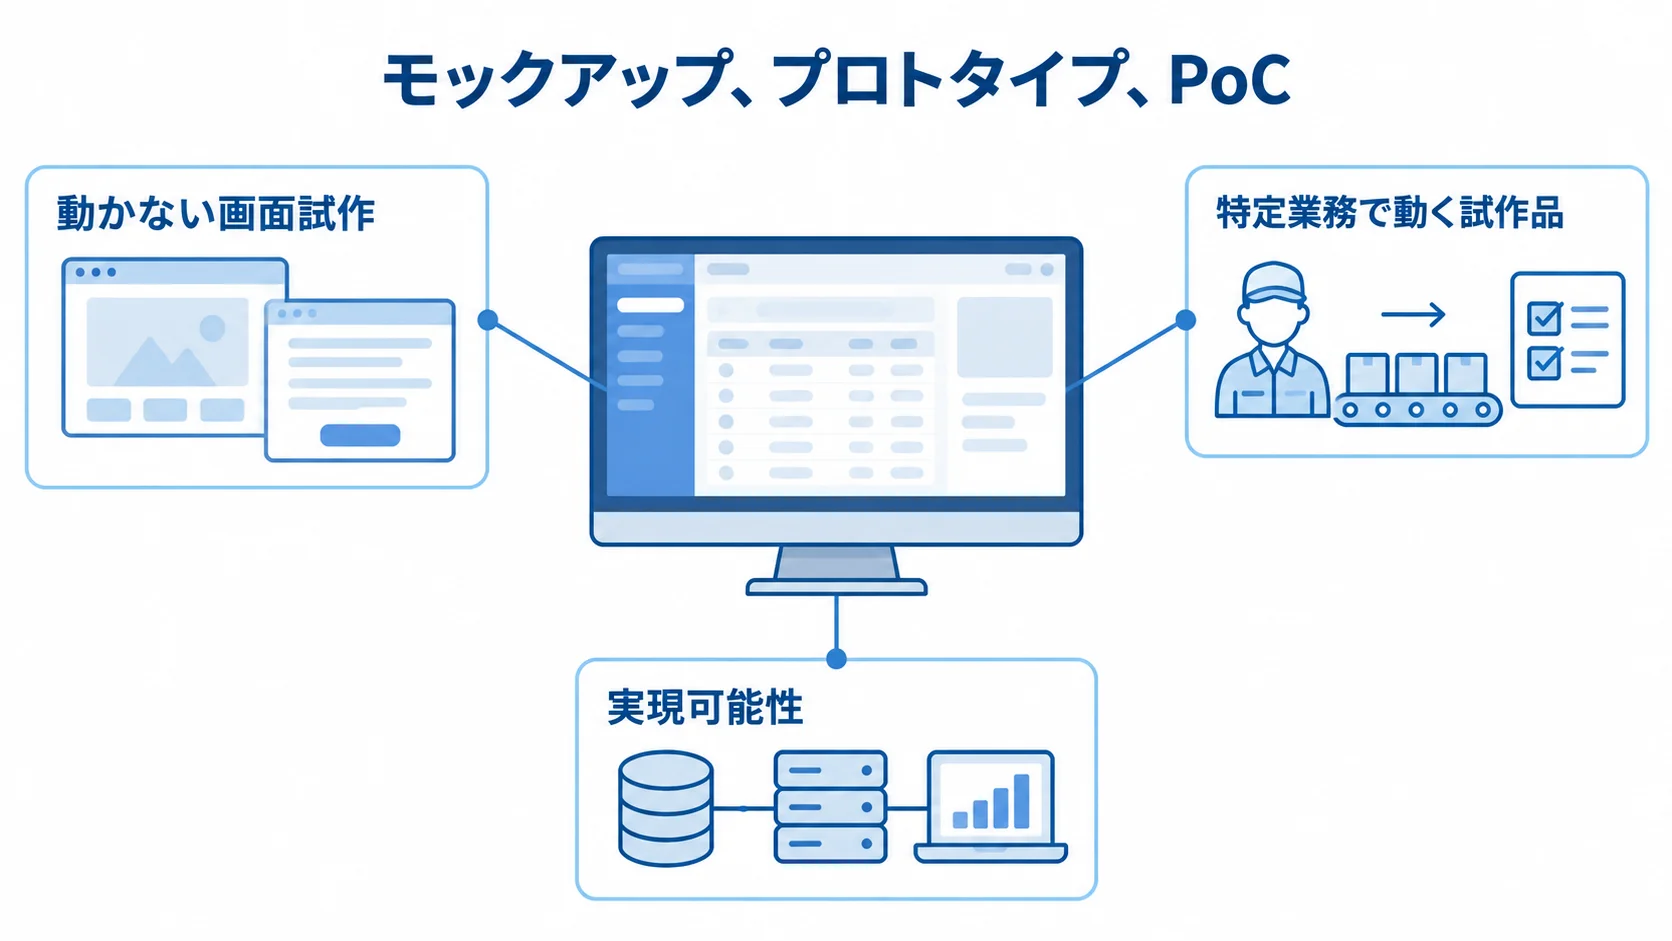
PoCは技術的・業務的な実現可能性を実証します。一方で、モックアップとプロトタイプは、現場との認識合わせや使い勝手の確認に役立ちます。
現場端末・入出庫画面のUI試作(モックアップ)
モックアップは動かない画面試作です。見た目や操作の流れを現場と共有します。文字の仕様書では伝わりにくい操作感も、絵で共有でき、後工程の手戻りを減らせます。
- 作業者の画面:作業者に見てもらう、ハンディ端末の入出庫・工程移動画面
- 管理者の画面:生産管理担当者向けの資材所要量一覧と在庫照会画面
- 操作の確認:ボタン配置、入力ステップ数、表示情報量の、利用者による評価
現場の人に早く見せると、「項目が分からない」「手が塞がる作業中には操作できない」といった意見を、本開発の前に集められます。
現場の意見を画面に反映すると、実績入力を続けられる画面に近づき、後工程での認識違いも抑えられます。
1工程・1ラインに絞ったMVP(プロトタイプ)
プロトタイプは、特定業務で動く試作品です。そこで、全工程・全機能は作らず、1工程・1製品ラインに絞ったMVP(実用最小限の製品)を作ります。
- 対象業務:資材の入出庫や工程移動の実績入力
- 運用期間:原材料の入庫から最初の工程への払い出しまで、現場で1〜2週間
- 確認内容:業務フロー、入力の定着、在庫精度の実地での検証
小規模な試作であれば、入力の時間が取れない工程や、現場で数えられない単位といった課題を、早い段階で見つけられます。得た知見を次の試作に反映し、対象工程を段階的に広げれば、大きな失敗を避けながら本番システムへ育てられます。
PoCの期間・費用とGo/No-Go判断、スモールスタート
PoCの期間・費用の目安と判断基準を押さえたうえで、スモールスタートによるリスク低減も検討します。
PoCの期間・費用相場とGo/No-Go判断基準
資材管理システムのPoCは、対象を絞るため本開発より短期間・低コストで実施できます。目安は数週間から2〜3ヶ月程度です。
開始前には、何を検証するか、どの結果ならGo(本開発へ進む)、どの結果ならNo-Go(見直す)と判断するかを決めておきます。
- MRP:自社の生データで正しく計算され、処理時間が実用範囲に収まる。
- 現場入力:作業者がマニュアルなしで一定精度の入力を行える。
- システム連携:既存の生産管理システムと実データで疎通できる。
基準が曖昧だと「なんとなく動いた」と判断してしまい、本開発で問題が再燃しかねません。そのため、上記のような合格ラインを事前に明確にしておきます。
テスト運用やマスター登録を外部コンサルタント任せにせず、自社の中心メンバーが実データで担うと、30万〜80万円程度の削減につながる場合があります。さらに、システムへの理解が深まり、本開発や運用にも活かせます。
スモールスタートによるリスク最小化
スモールスタートは、PoCやプロトタイプの考え方を本番展開に広げる方法です。一方、全工場・全工程・全機能を一括で導入すると、要件が膨らみ、開発が長期化することがあります。
- 対象を絞る:課題の大きい1工程・1ラインからの開始
- 実績入力を定着:効果を確かめながら、対象を段階的に広げること
- 利点を活かす:初期投資を抑えたうえでの軌道修正と、成功体験の共有
現場は一度に多くの変化を受け止めきれず、混乱することがあります。入力が根づいてこそ、正確なデータを土台に、MRPやトレーサビリティ、原価管理が価値を発揮します。
全社一斉導入は、成功すれば効率的です。ただし、失敗時の損失も全社に及びます。現場運用が成否を分けるシステムでは、小さく始めるほうが近道になることがあります。
PoCで失敗する典型パターンと回避策
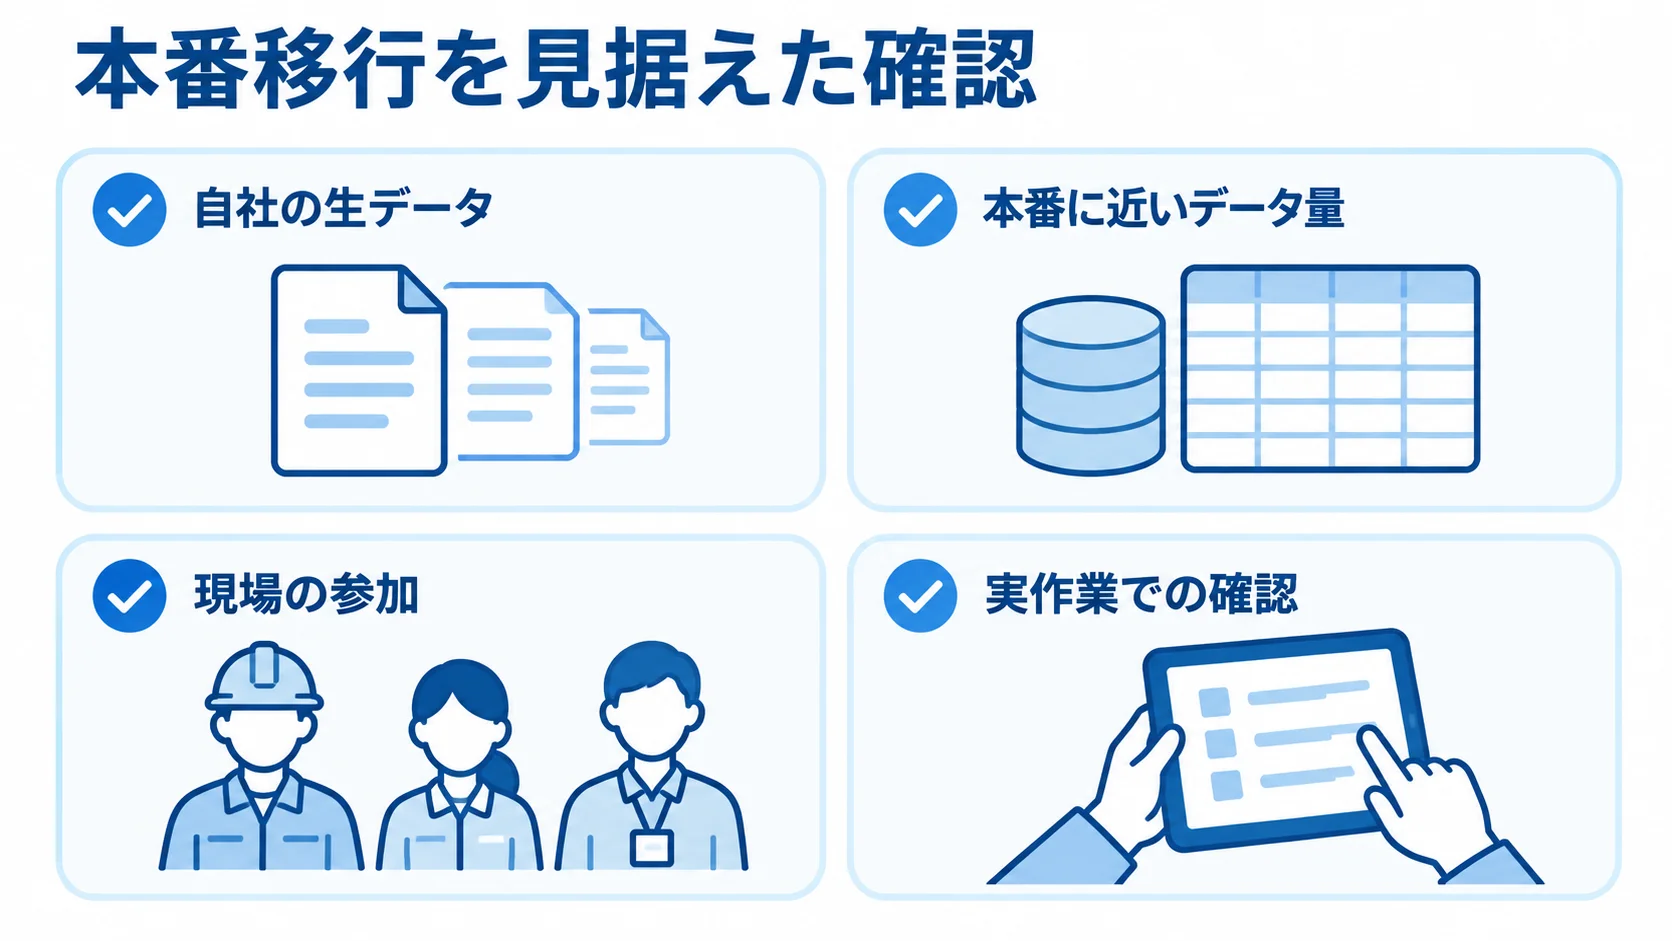
PoCは適切に行えば強力なリスク低減策です。ただし、進め方を誤ると、PoCが成功しても本番で失敗することがあります。
資材管理システムでつまずきやすいのは、ダミーデータによる検証と、現場を巻き込まない進め方です。
ダミーデータ検証の落とし穴と生データの重要性
きれいなダミーデータや画面だけのモックアップでPoCを終えると、本番の課題を見落とします。たとえば、ベンダーの理想的なサンプルでは、MRPは正しく計算され、画面もスムーズに動きます。
- 自社の生データ:生BOMと受注データを使った実機での検証
- 本番に近いデータ量:処理速度と計算結果の妥当性の確認
- データ品質への対応:事前のデータ整備を含め、PoCの中でデータを扱うこと
本番のBOMには、旧版・新版の混在、設計部門と調達部門の食い違い、表記ゆれや欠損があります。品目や製造指図の数も、サンプルより多くなります。
ダミーで成功しても、自社データではMRPが回らず、処理も遅い問題が起き得ます。データ整備は本開発でも必要です。そのため、PoCでデータの品質を確かめておくと、本番の成功につながります。
現場を巻き込まないPoCと本番移行の断絶
情報システム部門やベンダーだけで進め、現場を巻き込まないことも失敗の原因になります。作業者が日々使うシステムにもかかわらず、現場が不在では「本当に使えるか」の検証が抜け落ちます。
- 現場の参加:現場のキーパーソンをPoCメンバーに加えること
- 実作業での確認:現場環境での試作品の利用と、意見の収集
- 成果の引継ぎ:知見、整備データ、協力体制の本開発への受け渡し
管理者には便利な機能でも、作業中は手が塞がって操作できず、入力が多いために実績が抜けることがあります。こうした状態で稼働後に現場が反発すると、入力が形骸化し、在庫精度も崩れます。
現場の意見は本開発の要件に反映します。PoCは、本番移行を見据えた範囲で設計します。
まとめ
資材管理システムは生産現場の実態と密接に関わるため、本開発の前にPoCで小さく試す価値があります。
PoCでは、自社の生BOMと受注データを使ったMRPとBOM精度、現場端末やIoTによる実績収集、既存システムとの連携を検証します。
モックアップで使い勝手を確かめ、1工程・1ラインのMVPで業務を試し、Go/No-Go基準を定めたうえで本開発へ進みます。
ダミーデータだけで済ませたり、現場を巻き込まなかったりすると、本番で失敗するおそれがあります。
生データで実機検証し、現場のキーパーソンと本番移行を見据えた範囲を決めることが、成功の鍵です。導入時は論点と判断基準を整理して、複数の開発会社にPoCを含む段階的な進め方を相談します。
▼全体ガイドの記事
・資材管理システム開発の完全ガイド
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。