
MESは、製造現場の実績を集め、作業指示と品質管理を現場でつなぐシステムです。MESA(製造実行システム協会)が示した11の機能のうち、まず確認したい中核機能は次の3つです。
- データ収集・作業指示:計画を現場が実行できる単位に展開し、実績を計画へ戻す流れです。
- 品質管理・トレーサビリティ:検査記録の保存と、材料や工程をたどる製品追跡。
- 実績分析・連携:改善に使う指標を選び、ERP・PLMとの境界を線引きします。
本記事は、MESの必要機能と標準機能を、導入する製造業の視点から整理する機能特化の解説です。MES導入の全体像をまだ把握していない方は、先にMESの完全ガイドを読むと、ここからの話が追いやすくなります。
▼全体ガイドの記事
・MESの完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
MESの中核機能(MESA 11機能の再解釈)
MESの機能を体系的に整理するときは、MESA(製造実行システム協会)が示した11の機能を出発点にします。11機能はMESがカバーすべき範囲を網羅しており、作業指示、データ収集、品質管理がその中核です。残る領域は、次の5つにまとめられます。
- 資源配分と生産単位のディスパッチング
- 文書管理と人員管理
- プロセス管理と設備保全管理
- 製品追跡
- 実績分析
ただし、すべてを一度に導入する必要はなく、自社の課題に直結する機能から段階的に揃えるのが現実的です。そのうえで、効果の大きい中核機能を現場の役割として捉え直します。
データ収集と作業指示の機能
MESのもっとも基礎となるのが、地味ですが後段のすべての機能の前提になる、現場の実績データ収集です。誰が、いつ、どの設備で、どの品目を何個作ったかを、作業端末やハンディターミナル、設備からの信号で自動的に集めます。たとえば、紙の日報をExcelに打ち直していた工場では、転記工数が大きく減り、従業員30名規模で月100時間の事務作業削減につながった一次データもあります。
収集と表裏一体なのが作業指示の機能です。ERPから受け取った生産計画を現場が実行できる単位に展開し、どの工程で何を、いつまでに作るかを端末に表示します。紙の指示書を配って回る運用と違い、計画変更が即座に現場に反映されるため、急な飛び込み注文や設計変更にも追従できます。
実績を作業指示へ戻すと、計画と実行のズレをリアルタイムに把握でき、それがMESの最大の価値です。さらに、ディスパッチング(生産単位の割り付け)と連動し、空いている設備や作業者を踏まえて作業順序を組み替えることで、遊休や待ちを減らせます。ただし、割り付けを高度に作り込むと費用がかさむため、まずは基本機能から始め、高度な割り付けは効果の見込める段階で追加するのが現実的です。
トレーサビリティと製品追跡の機能
MESがERPや生産管理システムと決定的に異なるのが製品追跡(トレーサビリティ)の機能で、どのロットの材料を、いつ、どの設備で、どんな条件で加工し、どの製品になったかをひも付けて記録します。そのため、品質問題が起きたときも、原因ロットを特定して影響範囲を絞り込み、リコールを最小限に抑えられます。一方、手作業では何日もかかる追跡調査が、MESなら数分で終わることも珍しくありません。
食品や医薬品、自動車部品では、トレーサビリティが取引や法規制の前提条件になっています。たとえば医薬品向けのPharmanage V(アズビル)が初期5,000万円規模になるのは、製造記録の改ざん防止や厳密な追跡が求められるためです。高い追跡性が要る業種では精度と記録の保全性を要件の中心に据え、厳密さが要らなければ追跡機能を簡素にして費用を抑えられます。
前工程をさかのぼる「後追い」は不具合の原因究明に、材料の行き先をたどる「前追い」はリコール時の影響範囲の絞り込みに効きます。製品によって実現範囲が異なるため、起こり得るトラブルのシナリオから追跡方向と記録の粒度を決めて要件に落とします。記録の粒度はロット単位か個体単位かでデータ量と費用が変わるため、自社のリスクに見合った粒度を選び、必要な追跡の深さを見極めることが機能選定の肝です。
品質管理・プロセス管理の機能
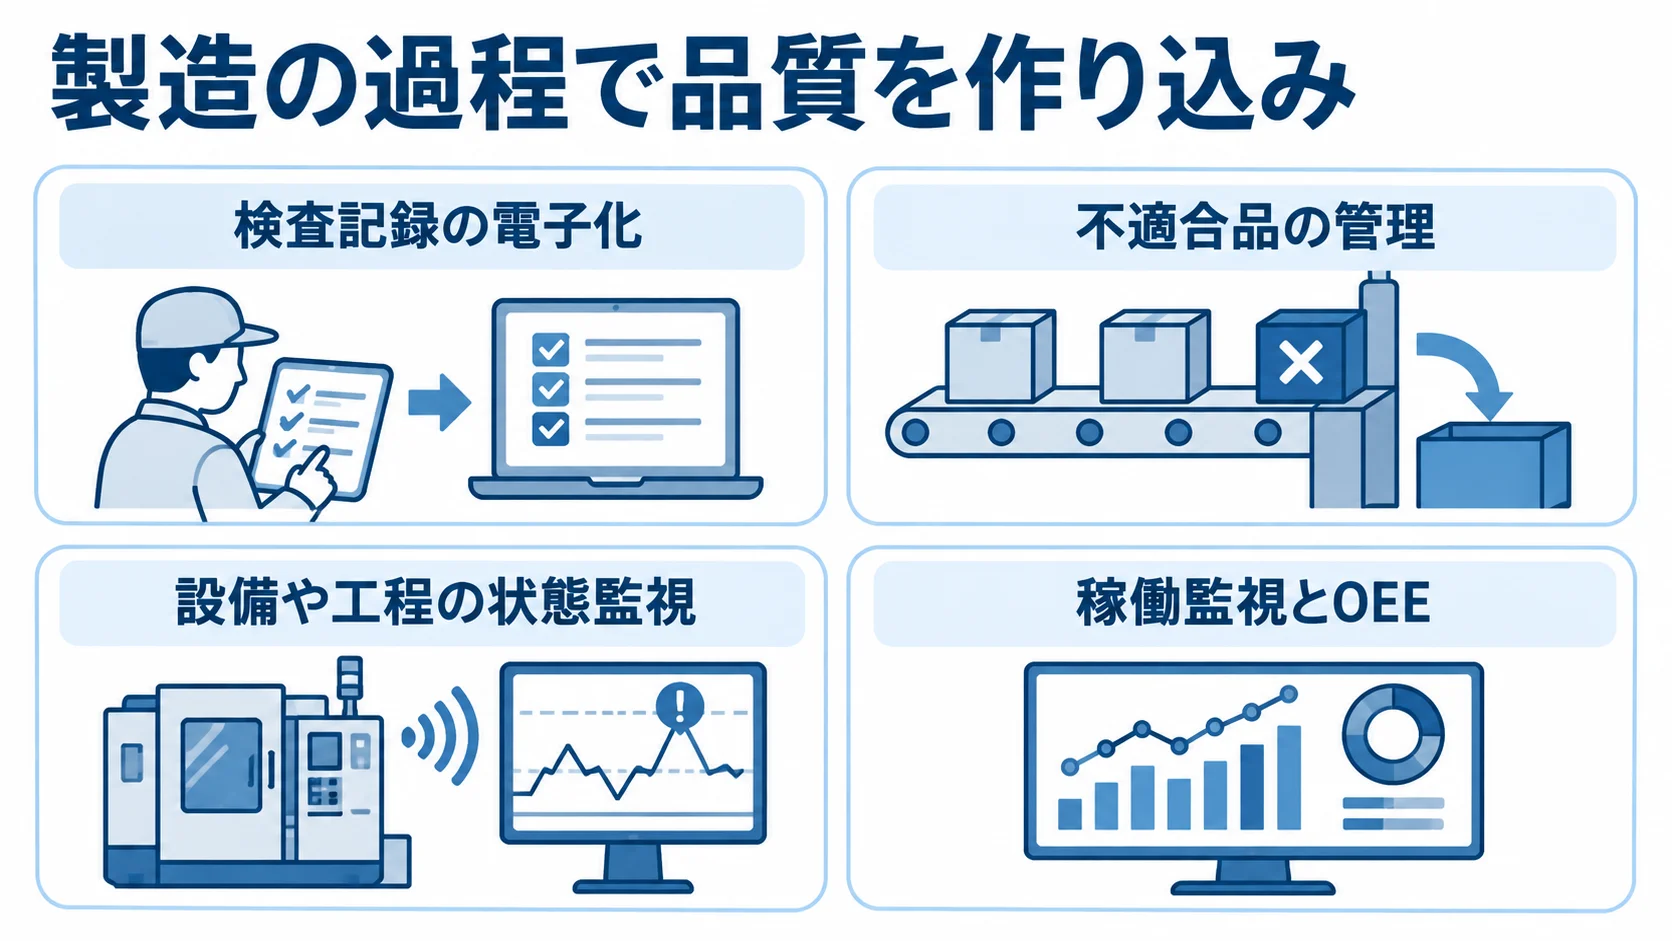
品質管理とプロセス管理の機能は、データ収集とトレーサビリティの上に成り立ちます。MESは実績を記録するだけでなく、製造の過程で品質を作り込み、異常を早期に検知する役割も担います。
検査記録の電子化やQC工程表との連動、不適合品の管理が、ここに含まれます。さらに、設備や工程の状態監視も対象になります。これらは「不良を作らない」「作っても流出させない」ための仕組みです。
検査記録・不適合管理の機能
品質管理機能の中心は、検査記録の電子化と不適合品の管理です。各工程の検査結果を端末から入力し、規格値を外れた場合はアラートを出して後工程への流出を止めます。一方、紙のチェックシートでは記録の抜けや後追いでの記入が起こりがちですが、MESで入力を必須化すれば、検査の漏れを構造的に防げます。
不適合が出たときは、その品目・ロットを隔離し、原因究明と是正処置の記録まで一連で残せます。ここで重要なのが、既存のQC工程表やExcelの検査帳票との連携です。実際、多くの工場では、長年かけて作り込んだ検査基準のExcelが現場に根付いています。
これを無理に捨てさせるとかえって混乱するため、設計部門のExcel部品表を取り込めるように、既存の検査帳票のレイアウトも活かせる製品を選ぶのが現実的です。CSV変換を経由すると文字化けや列ズレが起きやすいので、Excelダイレクト出力に対応しているかも確認しておきたい点です。品質機能は、現場の既存資産とどう共存させるかで定着度が大きく変わります。
稼働監視・OEE・実績分析の機能
プロセス管理のなかで経営に響くのが、設備の稼働監視とOEE(総合設備効率)を数字で追うことです。設備の稼働や停止、段取り替えの時間を自動で記録し、可用性・性能・良品率の三要素からOEEを算出します。どの設備がいつ、なぜ止まっているかが数値で見えると、改善の優先順位が明確になります。
さらに、勘や経験に頼っていた現場改善が、データに基づく議論に変わるのが、この機能の効果です。収集した実績は、実績分析機能を通じて経営判断にも使えます。計画に対する達成率、不良率の推移、工程別のボトルネックなどをダッシュボードで示し、月次・週次の改善サイクルを回せます。
注意したいのは、分析機能を欲張りすぎないことです。最初から複雑なBIを作り込むと費用が膨らむため、まずは「計画対実績」「不良率」「設備稼働率」など現場が毎日見る指標に絞り、運用が安定してから分析を深めるのが堅実です。
ERP・PLMとの連携で活きる機能と役割分担
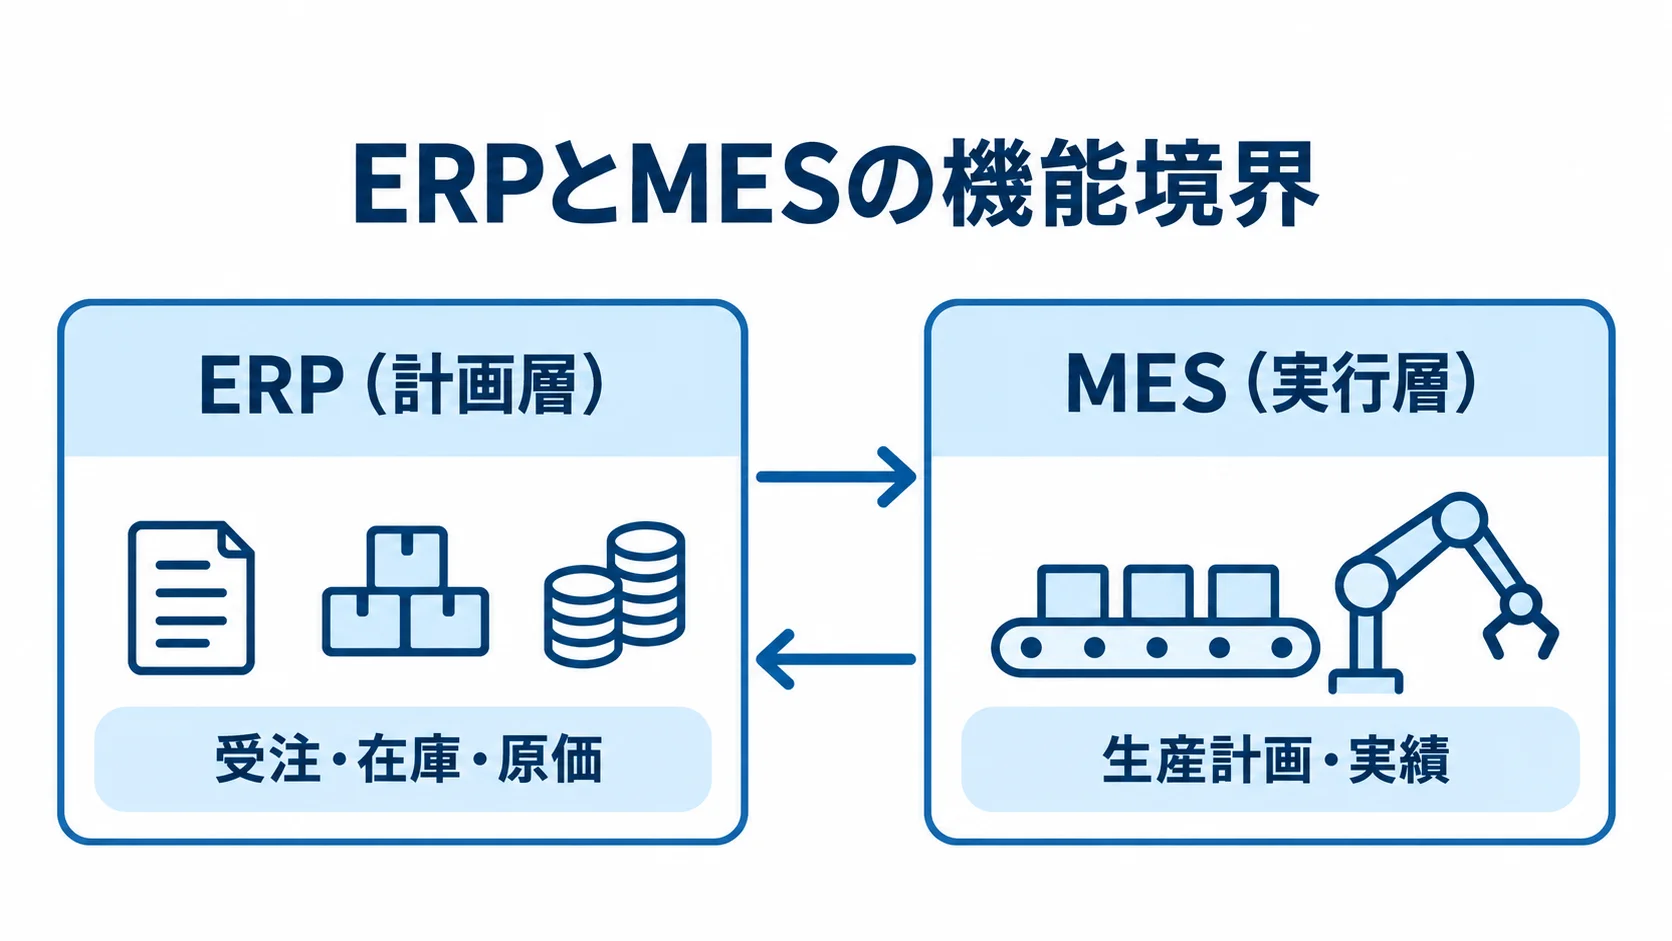
MESの機能は単体では完結せず、上位のERPや設計領域のPLMと連携してこそ力を発揮します。ISA-95の階層モデルでは、ERPが計画層、MESが実行層と位置づけられ、両者は役割を明確に分けます。この役割分担を理解しないまま機能を選ぶと、ERPでやるべきことをMESに作り込んでしまい、費用とカスタマイズが膨らむ原因になります。
ERP(計画層)とMES(実行層)の機能境界
ERPは「いつ、何を、いくつ作るか」という計画と、受注・在庫・原価といった経営情報を扱います。一方、MESはその計画を受けて、「今この瞬間、どの設備で誰が何をしているか」という現場の実行を扱います。たとえば、日本固有の「生産管理システム」はERP寄りの計画機能を多く含み、グローバル標準の「MES」は実行層に特化しています。
こうした重複と棲み分けを比較表で整理しておくと、自社にどちらがどれだけ必要かが見えてきます。連携の要は、ERPからMESへ生産計画を渡し、MESからERPへ実績を返すインターフェースです。ここを疎結合に設計しておくと、片方を将来入れ替えても影響を局所化できます。
逆に、両者の機能境界を曖昧にして密結合に作り込むと、後の保守やバージョンアップが重くなります。役割分担を最初に線引きして、MESには実行層の機能だけを持たせる割り切りが、長く使えるシステムの条件です。
AIコパイロット・IoT連携の発展機能
近年のMESでは、生成AIを組み込んだコパイロット機能や設備IoTとの連携が広がっています。グローバル製品では、次のようなAI関連の動きが見られます。
- SAP Digital Manufacturing:会話型検索機能のJoule
- Siemens Opcenter Execution:Opcenter CopilotとTeamcenter PLM連携
- Rockwell FactoryTalk ProductionCentreなど:AI活用の動向を牽引する製品
現場の作業者が自然言語で実績や手順を問い合わせたり、異常の予兆をAIが知らせたりする方向に進んでいます。ただし、こうした発展機能は「将来の展望」として捉え、導入の主目的にしないのが賢明です。AIコパイロットが活きるのは、データ収集と実績の蓄積という前提ができてからです。
前提が紙やExcelのままでは、AIに渡すデータが揃いません。国内パッケージのPrevision(インプローブ)やmcframe 7 LiteMES、COLMINA MES(富士通)のように、まず実行層の基本機能を堅実に固める進め方もあります。AIやIoTは効果が見込める領域から段階的に加えれば、流行に振り回されない機能選定になります。
自社に必要な機能を見極める優先順位
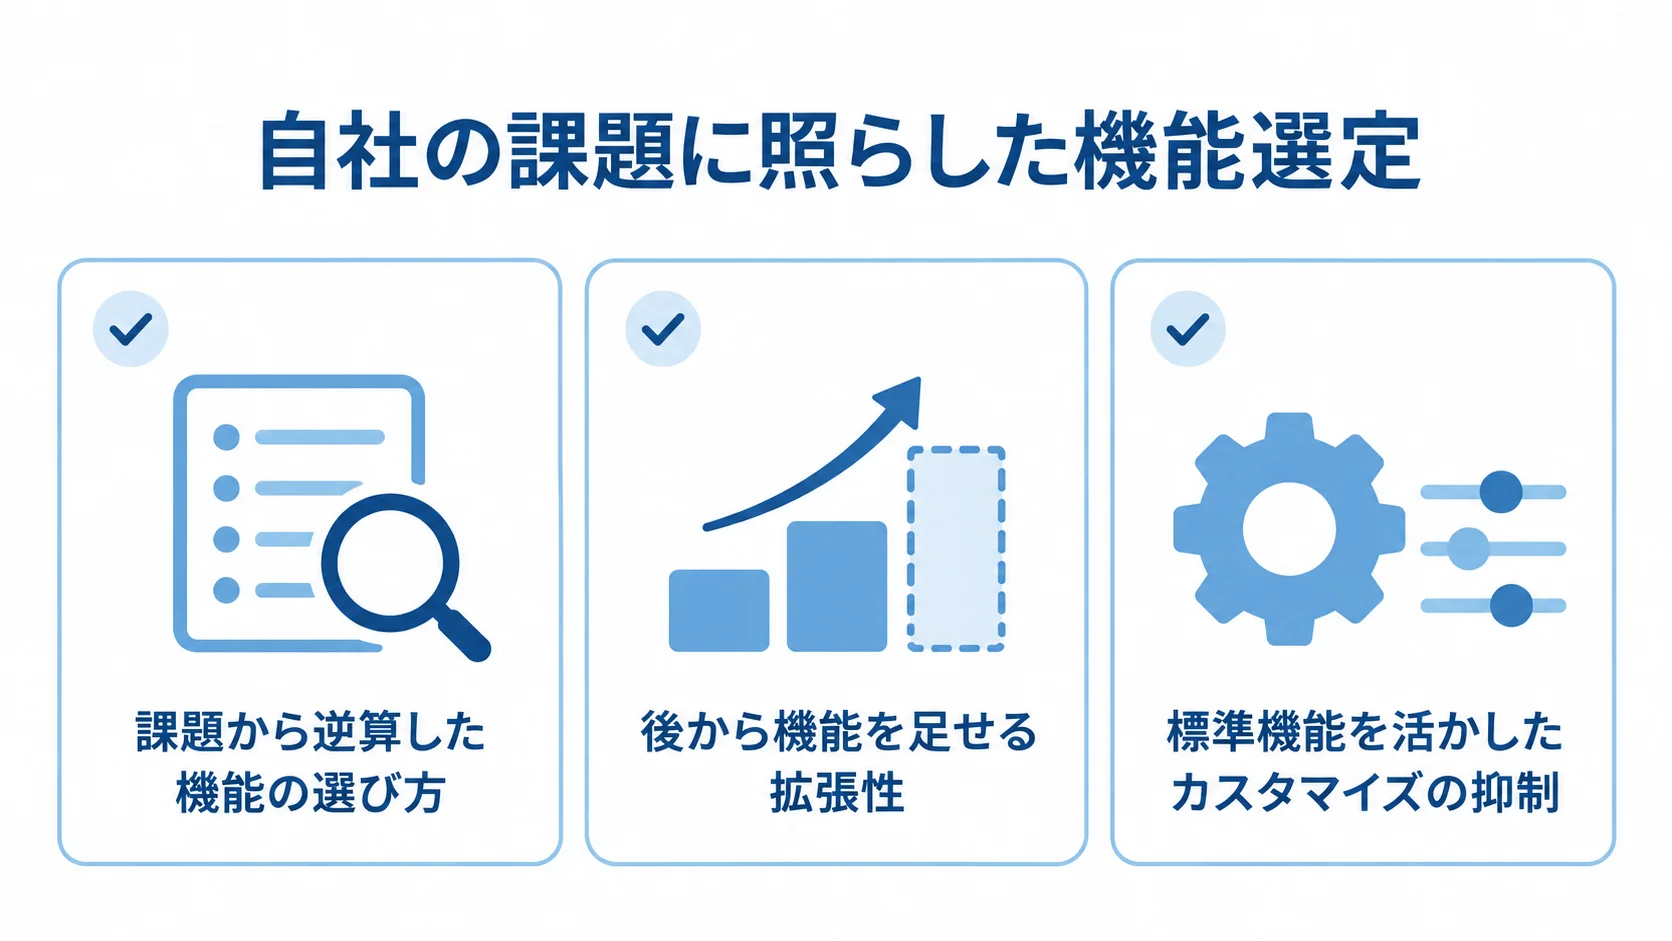
これまで見てきた機能を、すべて一度に入れる必要はありません。むしろ、機能を欲張って一斉に導入すると、現場が新しい入力作業に追われて習熟が追いつかず、どの機能も中途半端な使われ方になります。そこで、自社の課題に照らして「最初に入れる機能」と「後回しにする機能」を切り分けることが、機能選定の最後の仕上げになります。
課題から逆算した機能の選び方
優先順位は、自社の課題から逆算して決めるのが基本です。もし最大の悩みが「進捗が見えない」「日報の転記に時間がかかる」なら、まずデータ収集と作業指示から入れるべきです。一方、「品質クレームが多い」「リコール時の追跡に時間がかかる」が悩みなら、検査記録とトレーサビリティを優先します。
「設備の突発停止が多い」なら稼働監視とOEEから、というように、痛みの大きい課題に直結する機能を最初に据えるのが鉄則です。逆に、「将来使うかもしれないから」と先回りして機能を盛り込むのは避けるべきです。使われない機能は、保守費だけがかかり続けます。
MESA 11機能を眺めて「全部必要に見える」と感じたら、課題の優先順位がまだ整理できていないということです。自社の課題を深刻な順に並べ、上位の課題を解く機能から導入します。この順に導入すれば、費用の膨張と現場の混乱をどちらも抑えられます。
後から機能を足せる拡張性
機能を絞って始めるからこそ、後から機能を足せる拡張性が欠かせません。たとえば、最初にデータ収集だけを入れた工場が半年後に品質管理を、一年後にトレーサビリティを追加できるよう、製品やシステムの構造が拡張に耐えるかを確かめておきます。パッケージなら追加モジュールの有無と費用、フルスクラッチなら設計の拡張余地を、選定時にチェックします。
さらに、拡張性の観点ではデータの一貫性も重要です。そのため、最初に入れたデータ収集の仕組みを後から足す品質管理や実績分析でもそのまま使えるよう、マスタとデータ構造をそろえておくと、機能追加のたびに作り直す無駄を避けられます。製品にも、Prevision(インプローブ)やmcframe 7 LiteMESのように段階的な拡張を想定したものがあります。
riplaはフルスクラッチ受託の立場から、最初は小さく、後から無理なく機能を足せる設計を重視しています。機能選定は「今の課題」と「将来の拡張」の両にらみで進めるのが賢明です。
標準機能を活かしたカスタマイズの抑制
MESの標準機能には、多くの製造現場の知見が凝縮されているため、機能を選ぶ際は製品の標準機能をできるだけそのまま使う発想が大切です。一方で、自社のやり方に無理に合わせ込み、カスタマイズを重ねると、生産管理システム全般で見られるように、その費用が初期費用の3〜4割に膨らみます。標準機能で吸収できる業務は、自社の運用ルールを標準側に寄せるほうが、安く保守も楽になります。
もちろん、競争力の源泉になっている独自の工程は、標準に合わせず作り込む価値があります。判断の基準は、その業務が強みに直結するか単なる慣習かで、慣習は標準に合わせ、カスタマイズは強みの部分に集中させます。PoC(実機検証)で標準機能をどこまで使えるかを確かめておくと、この線引きがより正確になります。
機能の中身だけでなく、入力まで含めて評価することが、形骸化しない機能選定につながります。高機能でも実績入力が手間なら現場は使わないため、タッチ操作の端末、バーコードやICタグ、設備からの自動収集などの入力手段が、作業環境に合うかを要件として確認します。たとえば、油や粉塵の多い現場なら堅牢な端末が要り、手袋をしたまま操作する工程なら大きなボタンのUIが欠かせません。
まとめ
MESの機能を振り返ると、MESA 11機能のうち中核はデータ収集・作業指示・トレーサビリティです。その上に品質管理・プロセス管理・実績分析が重なり、ERPやPLMとの役割分担が全体を支える構造になっています。
データ収集だけで転記工数を月100時間削減でき、トレーサビリティは品質問題のときに欠かせず、稼働監視とOEEは現場改善をデータに基づくものへ変えます。AIコパイロットやIoT連携は将来の展望として捉え、まず実行層の基本機能を固めてから段階的に追加するのが堅実です。また、機能の数よりも、自社の課題にどの機能が効くかという視点が大切です。
ISA-95の役割分担を踏まえ、ERPでやるべきことまでMESに抱え込まないよう線引きし、効果の大きいデータ収集と、実績を把握できる状態づくりから始めてください。riplaはフルスクラッチ受託と国内開発を組み合わせ、既存Excelとの共存を含む機能の取捨選択と、現場に定着するシステムづくりを一貫して支援します。全体像の確認には、あらためて完全ガイドをご活用ください。
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。