
金属加工業向けの加工実績収集システムの開発は、データ項目と入力方式を決め、導入手順と費用の目安を確かめ、開発会社を選ぶ順で進みます。
収集する実績データ、システムの種類、導入と開発の進め方、費用相場、選定時の注意を順に整理します。各テーマの詳細は、下の関連記事一覧もご覧ください。
▼関連記事一覧
・金属加工業向け加工実績収集システム開発の進め方/やり方/流れや方法/手法/工程/手順
・金属加工業向け加工実績収集システム開発でおすすめの開発会社/ベンダー6選と選び方
・金属加工業向け加工実績収集システム開発の見積相場や費用/コスト/値段について
・金属加工業向け加工実績収集システム開発の発注/外注/依頼/委託方法について
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
金属加工業向け加工実績収集システムの概要
金属加工業向け加工実績収集システムは、製造現場の結果をその場で記録し、受注・生産計画・在庫・品質・原価の判断に使う仕組みです。製番や工程に材料・設備・作業・数量・検査の履歴を結び付けて持つ点が、日報の電子化と違うところです。
紙の日報やExcelで管理しにくい理由
紙の日報やExcelで管理すると、記録時刻のずれ、工程情報の不足、表記の不統一が起こりがちです。
- 時刻と進捗:始めやすい半面、記録時刻がずれて仕掛かりをリアルタイムに把握しにくい
- 作業と原価:段取りや停止などが抜けると、工数差や製品別原価が見えなくなる
- 表記と分析:品名や不良理由の表記が現場ごとに違い、集計後も比較できない
段取り、試し打ち、機械停止、手直し、外注への出荷・戻りも記録対象です。作業指示書や製番のバーコードを読み取って入力項目を絞れば、その場で実績を残せます。
加工開始・終了、完成数量、不良数量、停止理由を記録すると、管理者は遅延工程を早く把握できます。また、経営者も受注単位の利益や再発しやすい不良を分析できます。
最低限集める実績データの項目
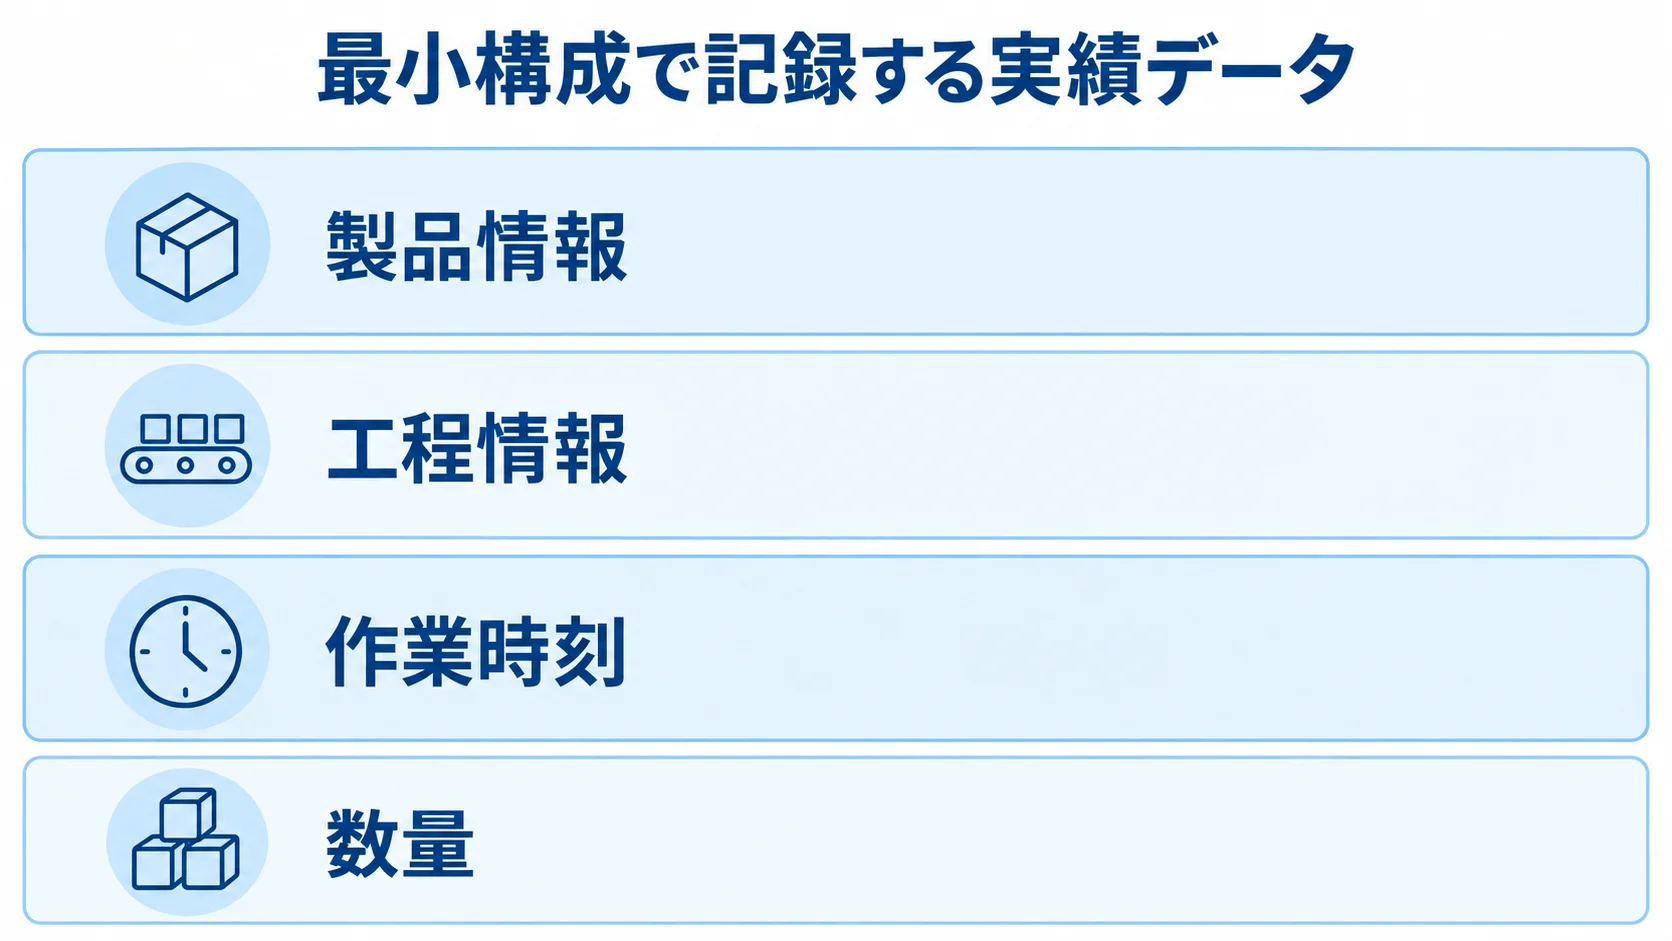
最小構成で記録する実績データは、次の項目です。
- 製品情報:製番または受注番号、図番・品番
- 工程情報:工程、設備、作業者
- 作業時刻:加工開始時刻、終了時刻
- 数量:投入数量、完成数量、不良数量
- 追加情報:材質、板厚・径・長さ、材料ロット、工具、段取り時間、停止理由、検査結果
追加項目を使うと、原価や品質をより詳しく説明できます。ただし、導入初日からすべてを入力させる必要はありません。
まず製番、工程、設備、開始と終了、数量を必須にし、不良理由や測定値は現場の負担を見ながら追加していきます。また、材料ロットや図面の版数を後から追跡するなら、早い段階で記録ルールを決めておきます。
導入後の経営・現場の判断の変化
実績データは、納期・工数・品質の確認という場面で、経営や現場の判断に使われます。
- 納期回答:現在の仕掛かりと設備負荷を織り込んだ回答
- 工数・負荷:標準時間との差や、設備負荷が集中する製品の把握
- 品質確認:顧客の問い合わせに、材料ロット、加工設備、担当工程、検査結果を履歴から答えられる
見積時の標準時間と実績時間を比べると、段取りの多い製品や材料歩留まりの悪い製品が見えてきます。
2025年版ものづくり白書は、製造業の競争力強化に向けたDXを、稼ぐ力の向上やGXに関係する重要な取り組みと整理しています(出典: 経済産業省ほか「2025年版ものづくり白書」、2025年)。
金属加工業のDXは、大規模な自動化に限らず、現場の実績を正確なデータに変えて見積・生産・品質の判断に戻すところから始められます。
加工実績を収集するシステムの種類と選び方
加工実績の収集方法は、現場での入力方法とデータ連携の深さで選びます。クラウドかオンプレミスかに加えて、入力の速さ、通信断時の扱い、設備からの自動取得、既存の生産管理との整合性を確かめます。
特に多品種少量の現場では、例外を入力できないほど標準化した仕組みも、使いにくくなるほど作り込んだ仕組みも避けます。
バーコード・QRコード・タブレット入力
作業指示書のバーコードやQRコードを読み取り、タブレット、スマートフォン、現場端末から実績を登録する方式は、最初に検討しやすい方法です。製番を手入力せず、開始・終了や数量を選んで送信できるため、現場の負担を抑えられます。
工程進捗や日報の電子化を短期間で始めたい場合に向いています。読み取り対象のコード体系とマスタは先にそろえておき、図番、製番、工程コード、設備コードを部署間で統一します。
手袋をしたままの操作、数回のタップでの入力、通信断時の一時保存と復旧後の再送は、実機で確かめます。あわせて、集計がつながるかも確認しておきます。
RFID・IoT・PLCによる自動収集
自動収集では、取得する実績と、設備や材料をどう識別するかを先に確認します。
- 稼働実績:RFID、IoTゲートウェイ、PLC、加工機通信による稼働・加工時刻の取得
- 所在・履歴:工具・金型・材料パレットへのRFID付与による追跡
- 設備差:通信方式と取得項目は設備ごとに違い、古い設備では追加機器が要ることもあります
稼働、加工開始・終了、アラーム、サイクルタイムを自動取得すると、作業者の入力を減らし、停止時間や設備稼働率を細かく計測できます。
自動取得した時刻と、作業者が登録した実績時刻のどちらを正とするかを決めておきます。段取りや試し打ちの状態も定義しないと、データの意味があいまいになります。
見積もりを取る前に、設備一覧と通信の可否を調べておくと安全です。
クラウド・パッケージ・スクラッチの違い
導入形態は、初期投資、標準機能、個別要件への適合性を比べて選びます。
- クラウド型:初期投資を抑えられ、複数拠点やテレワークでも情報を共有しやすい
- パッケージ型:受注・工程・在庫・原価の標準機能を使え、要件定義を短縮できる場合がある
- スクラッチ開発:特殊な加工条件や顧客別品質証跡、基幹連携に合わせやすい反面、要件漏れと保守負担が大きい
現場端末や設備側で一時的にデータを受け、クラウドまたは社内サーバーに蓄積して、既存の生産管理、会計、BIへ連携するハイブリッド構成もあります。
たとえば、バーコード入力から始めて効果を確認し、そのあとに設備連携を追加する進め方もあります。標準機能と個別開発を分けておくと、将来の変更にも対応しやすくなります。
金属加工業向け加工実績収集システムの進め方
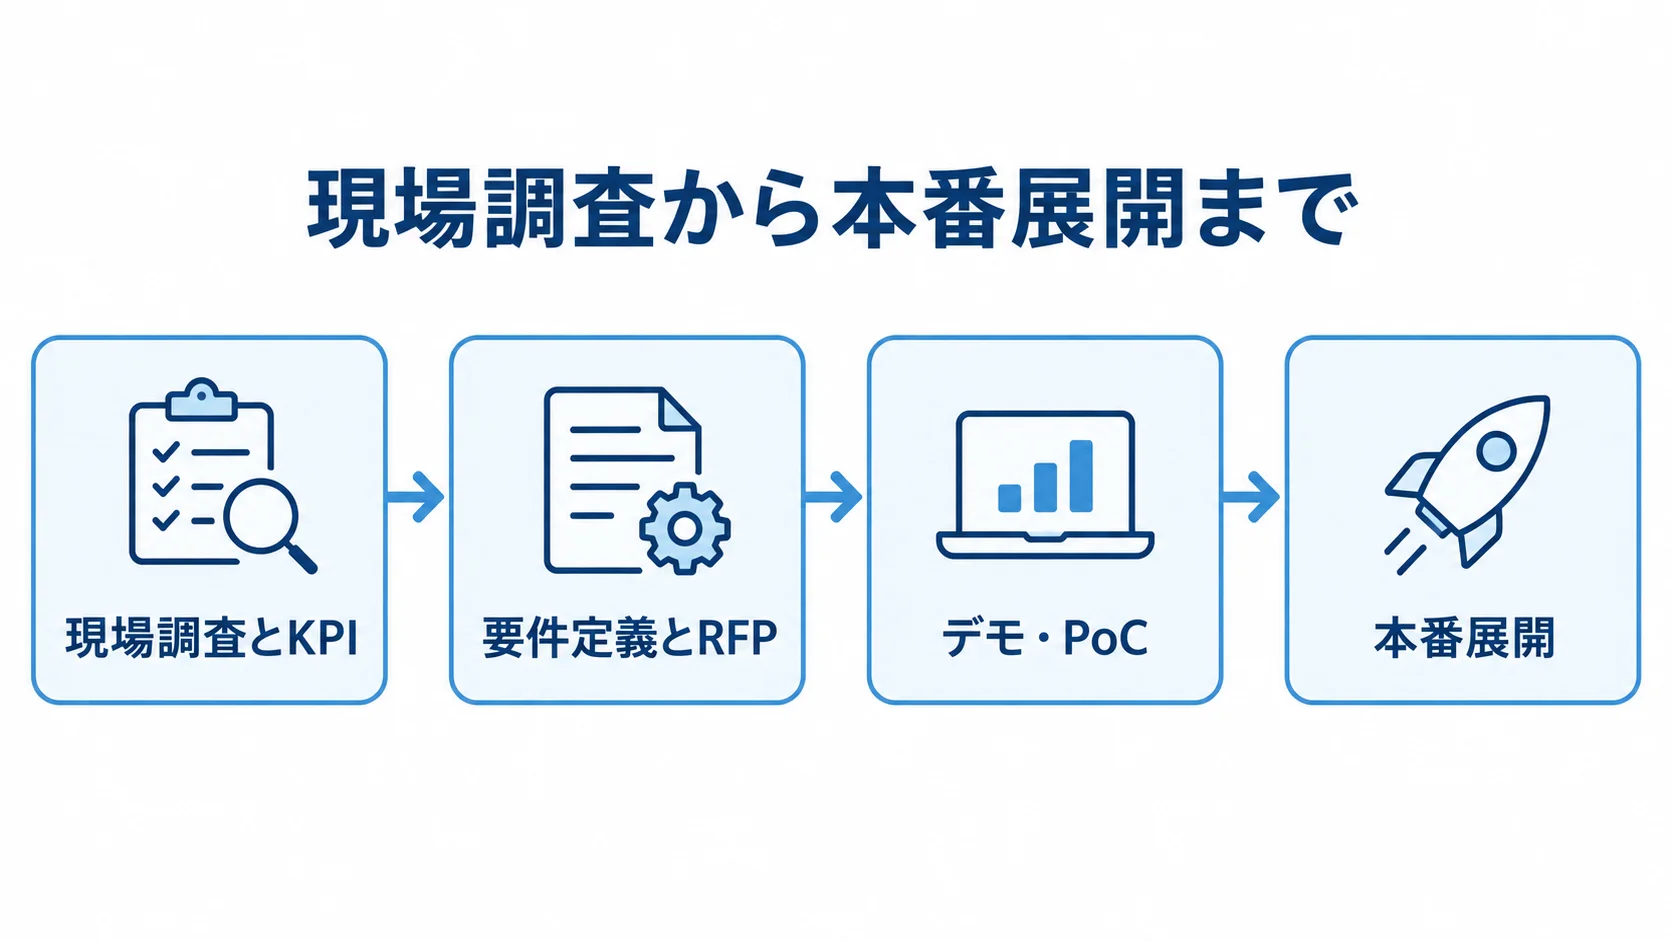
導入は、現場の観察とKPIの設定から始めます。製品や設備の選定は、そのあとに行います。入力、集計、承認、修正の流れを一覧にし、どの問題を何か月で改善するかを決めると、必要な機能を切り分けやすくなります。
まず1工程または1ラインで検証し、そのあとで他工程や別拠点へ広げる流れが現実的です。
▶ 詳細はこちら:金属加工業向け加工実績収集システム開発の進め方/やり方/流れや方法/手法/工程/手順
現場調査とKPIの設定
現場調査では、工程ごとの作業とKPIの候補を把握します。
- 工程と記録:工程ごとの違い、指示書の受け取り方、着手時点、数量・不良の記入先
- 現場環境:手袋、油、粉じん、照明、電波、騒音がある中での操作性
- KPI:持ち越し率、集計・滞留時間、遅延件数、工数差、追跡時間、不良率などから選ぶ
旋盤、フライス、マシニングによる切削の作業を、工程ごとに調べます。板金やレーザー、プレスによる成形の作業も、調べる対象に入れます。溶接や研磨、熱処理、外注も、工程として扱います。設計は、管理者の画面を中心にせず、現場での操作を前提に進めます。
たとえば、集計を毎朝90分から20分へ、材料ロットの確認を半日から10分へ短縮するといった目標を置きます。現場と経営が同じ数字を見られるようにします。
要件定義とRFPの作成
要件定義とRFPでは、記録ルールと見積もりの条件をそろえておきます。
- 対象と履歴:工程・設備、実績状態、数量、材料ロット、図面・NCデータ・検査成績書、権限、保存期間
- 状態と監査:良品・不良・手直し・廃棄・保留の扱い、修正者と変更内容の記録
- 提案依頼:設備・通信・既存マスタ・CSV/API・ネットワーク・保存・復旧・教育・保守を記載する
修正時に誰がいつ何を変えたかを残す監査ログも、要件に含めておく必要があります。
設備台数と型式は、開発会社が見積もりの前提にする情報なので、RFPに具体的に書きます。オフライン時の一時保存、バックアップ、障害復旧の方法も書いておくと、見積もりの前提がそろいます。
見積もりは、必須機能、あるとよい機能、将来拡張に分けて依頼すると、同じ条件で比較できます。
デモ・PoC・本番展開
デモとPoCでは、例外処理、データ参照、導入効果を順に確かめます。
- 正常加工に加えて、二重スキャン、数量訂正、途中中断、設備連携エラーをデモする。さらに、通信遅延、権限不足、外注工程の戻りもデモする
- 製番から図面や検査結果を開けるか、材料ロットから影響範囲を逆引きできるかを確かめる
- 1ラインまたは1工程で2〜3か月程度のPoCを行い、導入前後の数値を比べる
- 効果を確認したうえで、マスタと操作ルールを標準化し、他工程・他拠点・設備連携へ広げる
管理者が現場に聞かなくても遅延理由を理解できるかも確かめます。PoCでは、入力時間、データ欠損、集計時間、工程遅延、利用率を測ります。そのうえで、使われていない画面や入力項目を削ります。
公開されている製造業向けクラウドサービスには、月額1万円から5万円程度の開始価格を示すものもあります(出典: 中小製造業向け生産管理・工程管理サービスの公開価格情報、2026年確認)。
ただし、複数拠点、設備連携、個別帳票、移行、教育は別費用になりやすい項目です。月額だけでなく、3年分の総額と現場定着まで比べます。
金属加工業向け加工実績収集システムの費用相場
費用は利用者数よりも、対象工程、設備台数、既存システム連携、品質履歴、データ移行、現場教育の範囲で大きく変わります。
この目安は、加工実績収集を含む生産管理・MES類似案件を整理したもので、2026年時点の予算検討用です。特定サービスの定価ではありません。
同じ要件で相見積もりを取り、初期費用、月額、保守、追加開発を分けて比べると、条件の違いが見えてきます。
▶ 詳細はこちら:金属加工業向け加工実績収集システム開発の見積相場や費用/コスト/値段について
▶ 詳細はこちら:金属加工業向け加工実績収集システム開発の発注/外注/依頼/委託方法について
構成別の初期費用と期間
構成によって初期費用、月額費用、導入期間の目安が異なります。
- クラウド導入:1拠点のバーコード入力・進捗・簡易日報で初期10万〜100万円、月額1万〜5万円、数週間〜2か月
- パッケージ:設定、帳票、バーコード、受注や在庫の連携を加えた構成で、300万〜1,000万円、2〜6か月
- 設備・拠点連携:加工機やPLCの自動取得、品質・トレーサビリティ、複数拠点を含む場合の予算仮説で、800万〜2,500万円、4〜9か月
- スクラッチ・MES統合:独自工程や基幹刷新、全社統合を含むと、1,000万〜5,000万円以上、6〜12か月以上の場合がある
設備の古さ、通信仕様、試験環境の有無で差が出ます。そのため、台数だけで価格を推測するのは避けます。
見積もりに含まれる主なコスト
見積もりでは、初期費用と運用費の内訳、保守条件を分けて確かめます。
- 初期費用:調査・要件定義、設計、マスタ、設定・開発、設備連携、移行、テスト、教育、導入支援
- 運用費:クラウド、端末、通信、バックアップ、監視、問い合わせ、障害・脆弱性対応、OS更新、機器交換、帳票
- 保守費:初期開発費の年15〜25%程度を仮置きするケースがある
連携テストや現場教育を削ると、稼働後も手作業が残ります。その結果、想定した効果が出にくくなります。
対応時間や作業範囲は契約ごとに違います。そのため、保守費の率だけで比べるのは避けます。
費用対効果の判断方法
費用対効果は、改善効果の金額換算と導入前後の測定で判断します。
- 測る効果:入力・集計時間の削減のほか、遅延、手直し、歩留まり、見積精度、問い合わせ調査の改善
- 金額換算:集計・再加工・在庫確認の時間、追加受注や粗利への影響を金額に置き換える
- 導入後の確認:利用率とデータ欠損率も指標に含める
設備投資で増える追加受注や粗利も、同じ枠組みに含めて考えます。
測れない改善を足し上げて、経済効果を大きく見せることは避けます。そこで、導入前の1か月分のデータを保存し、PoC後に同じ定義で再計測します。
初期費用が小さくても、現場で使われなければ投資は回収できません。
開発会社/ベンダーの選び方
開発会社やサービスは、知名度や機能数よりも、金属加工の現場で必要な実績を取れるか、既存設備とつながるか、自社で運用できるかで選びます。
候補を2〜3社に絞り、同じ業務シナリオと設備一覧を渡して比べると、提案内容と見積条件の違いが見えやすくなります。
金属加工の業務適合性
候補の業務適合性は、例外工程の扱い、機能、導入事例で確かめます。
- 工程への適合:段取り、試し打ち、中断、外注、手直し、端材、検査待ちを扱えるか
- 加工情報:材質、サイズ、表面処理、図面版数、工具・金型、検査成績書を扱えるか
- 導入事例:対象工程、設備台数、入力と移行の方法、期間、利用率、効果
旋盤や板金などの経験に加えて、標準機能と追加開発の範囲も説明してもらいます。
公開事例にない機能を「対応できます」と言われた場合は、デモ画面、要件一覧、受け入れ条件に落とし込んでおきます。契約後に認識がずれるのを防ぐためです。
連携力と現場定着支援の評価
連携と現場定着の支援体制は、システム間の接続方法と稼働後の対応で見ます。
- データ連携:既存システム間で扱うデータと、連携の頻度
- 連携の例外:CSV、重複、コード変換、再送、正確性を確かめ、設備で取れない項目を人が補う運用まで設計する
- 定着支援:操作教育の回数、マニュアルの作成範囲、現場リーダーの育成、稼働後の窓口、改善要望の受付方法
連携する対象は、生産管理と受注、在庫・購買の業務です。さらに、会計、品質管理、BIとも連携します。APIがない場合は、CSV連携も確かめます。
導入直後の入力漏れに対して、原因分析やマスタ・画面の修正を誰が担当するかが明確な候補ほど、長期運用のリスクを抑えられます。
提案と見積もりの同条件での比較
比較表、費用内訳、契約条件をそろえ、候補を同じ基準で評価します。
- 機能と運用:操作数、オフライン、設備・PLC、ロット・図面、検査・不良、権限・監査、バックアップ、API、教育、保守
- 費用内訳:初期費用、月額、端末、追加開発、移行、教育、保守を分けて記載
- 契約条件:納品物、検収条件、障害の優先度、復旧目標、データ所有権と返却、再委託、脆弱性対応、仕様変更単価
安価に見える提案でも、費用内訳を分けると、どの条件が含まれているかを確認できます。設備連携では、通信テストが失敗した場合の代替手段と費用負担も、あらかじめ決めておきます。
判断は価格だけでなく、実績データが止まらない運用体制まで含めて行います。
▶ 詳細はこちら:金属加工業向け加工実績収集システム開発でおすすめの開発会社/ベンダー6選と選び方
導入で失敗しやすいポイントとセキュリティ対策
加工実績収集システムで成果を出すには、業務定義、マスタ、設備連携、教育、セキュリティをそろえ、導入後のデータを業務改善に戻す仕組みが要ります。
図面、NCデータ、加工条件、顧客情報、不良情報を扱う場合は、IT部門に加えて、製造・品質・営業・経営も責任範囲を確かめます。
現場入力とマスタ整備の後回し
入力設計とマスタ管理を後回しにすると、実績の正確さや比較可能性が損なわれます。
- 入力負担:管理者が項目を増やし、作業者の入力時間を考えないと、まとめ入力や代理入力が増える
- 初期設計:必須項目と1日の操作回数を絞り、入力できない理由コードを用意する
- マスタ管理:コードを統一し、責任者、変更申請、適用日、旧コード対応を定める
画面が複雑だと、正確な時刻と実績が失われがちです。現場の代表者と、1日の操作回数を確かめます。
品番、工程、設備、不良理由、単位のコード体系がそろわないと、製品別や工程別の比較ができません。
工場システムとしてのセキュリティ設計
クラウドや設備のネットワーク接続は利便性を高める一方、侵入・停止・情報漏えいのリスクも生じます。
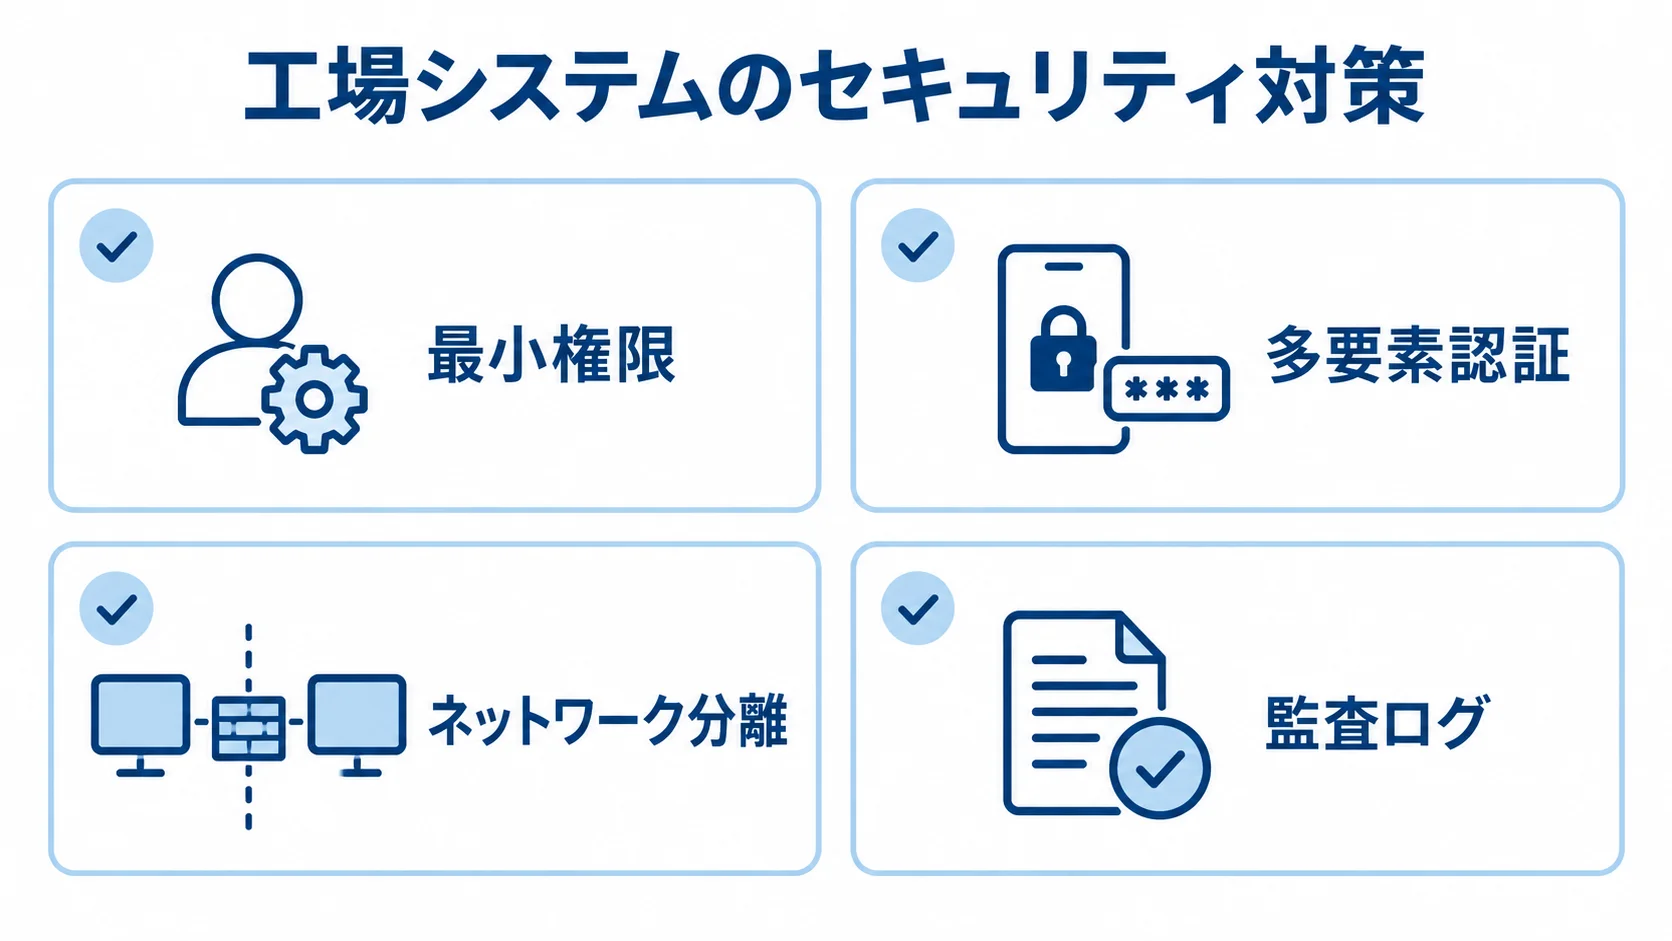
- アクセスと通信:最小権限、多要素認証、通信・保存データの暗号化、ネットワーク分離
- 運用管理:端末持ち出し、監査ログ、脆弱性対応、バックアップ、復旧訓練
- 保護対象:顧客図面や加工条件、委託先・保守担当者のアクセス範囲
変更履歴を消せないようにし、変更者を追跡できる設計にしておくと、品質証跡としても使いやすくなります。
経済産業省は2025年4月、中小規模の製造事業者向けに工場セキュリティの重要性と始め方を示す解説書を公開しました(出典: 経済産業省「工場セキュリティの重要性と始め方」、2025年)。
この考え方は、工場の規模に関係なく、サプライチェーン全体で対策するというものです。
稼働後の実績データの改善への活用
稼働後は、月次の改善会議でデータを点検し、取れない工程の要因を見直します。
- 定期確認:入力率、欠損、訂正、停止理由、不良、段取り時間の確認
- 要因の見直し:入力項目、端末と電波、マスタの更新状況
- 活用範囲:定着後に、標準時間、原価、設備保全、品質の再発防止へ広げる
データが取れない工程があっても、まず入力や機器の状況を確かめて改善します。
導入の目的は、見積精度、納期回答、材料ロスのどれを改善するかという形で持ち、定期的に振り返ります。
よくある質問(FAQ)
金属加工業の現場では、費用、入力負担、古い設備との連携、導入期間に関する質問が多く寄せられます。導入前に判断しやすいよう、相談の多い質問に答えます。
加工実績収集システムは数十万円で導入できますか?
1拠点で標準機能を使い、入力画面と簡単な集計に絞れば、初期費用10万〜100万円程度のサービスが候補になる場合があります。
材料ロットや設備連携、品質履歴、個別帳票まで含めると、設定・連携・教育の費用が加わります。必要な範囲をMVP(Minimum Viable Product)として定義し、3年総額で判断します。
古い加工機でも実績を自動収集できますか?
自動収集できる場合もありますが、設備の型式、制御装置、通信ポート、取得できる信号を個別に調べる必要があります。
自動取得できない設備は、バーコードやタブレットで開始・終了と数量を入力します。そのうえで、取得できる設備から段階的に自動化していく方法が現実的です。
見積もりの前に、設備台帳と通信仕様を共有し、接続テストの条件を確かめます。
現場の入力負担を増やさずに導入する方法はありますか?
製番のバーコードやQRコードを読み取り、開始・終了・数量・不良理由などに入力項目を絞る方法があります。
入力を指示受け取り時、加工開始時、完了時に分けておくと、終業後のまとめ記録を避けられます。
PoCで実際の操作時間を計り、入力しにくい項目を削ると、現場に定着しやすくなります。
補助金を使って導入できますか?
公募制度によって対象経費、申請時期、対象事業者、導入前後の手続きが違うため、利用できるとは断定できません。
検討時点で、国や自治体、支援機関の最新の公募要領を確認し、交付決定前に契約や発注をしてよいかを確かめます。
補助金を前提にせず、対象外でも成り立つ投資計画を用意しておくと安全です。
まとめ
製番・図番を起点に、材料ロットや設備、作業者の履歴を集めます。そこに数量や検査結果まで結び付けると、納期・原価・品質を判断する共通基盤になります。
まずは現場で無理なく入力できる最小データから始め、マスタと業務ルールを整備します。そのうえで、KPIを測りながら対象工程を広げます。
この記事の要点
金属加工業向け加工実績収集システムは、紙やExcelの代わりに入力する仕組みから出発します。製番や図番、材料ロットを軸に、設備や作業者の記録、数量や検査結果までつなぎ、納期・原価・品質の判断に使う基盤になります。
成功させるには、現場で無理なく入力できる最小データから始め、マスタと業務ルールを整え、KPIを測りながら対象工程を広げます。
最初に取り組むこと
予算検討では、構成ごとの目安を次のとおり見ておきます。
- バーコード入力中心:数十万〜数百万円が予算検討の出発点
- パッケージ・複数工程:300万〜1,000万円程度が出発点
- 設備連携・品質履歴・基幹統合:800万〜2,500万円程度が目安
価格だけでなく、現場調査、通信テスト、データ移行、教育、保守、セキュリティを含めた総額で比較します。
導入後に成果を測れる体制も、あわせて確認しておきましょう。
▼関連記事一覧
・金属加工業向け加工実績収集システム開発の進め方/やり方/流れや方法/手法/工程/手順
・金属加工業向け加工実績収集システム開発でおすすめの開発会社/ベンダー6選と選び方
・金属加工業向け加工実績収集システム開発の見積相場や費用/コスト/値段について
・金属加工業向け加工実績収集システム開発の発注/外注/依頼/委託方法について
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。