
包装・パッケージ製造業の品質検査管理は、規格、検査結果、ロットの履歴をつないで、不良の流出防止と原因追跡に役立てる仕組みです。
導入では、必要な機能と導入方式を決めたうえで、進め方、費用、開発会社を検討します。
▼関連記事一覧
・包装・パッケージ製造業向け品質検査管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・包装・パッケージ製造業向け品質検査管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・包装・パッケージ製造業向け品質検査管理システム開発の見積相場や費用/コスト/値段について
・包装・パッケージ製造業向け品質検査管理システム開発の発注/外注/依頼/委託方法について
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
包装・パッケージ製造業向け品質検査管理システムの概要
品質検査管理システムは、検査結果を保存するだけの帳票システムとは違い、規格や測定値、合否の判定を履歴として管理します。
保留・再検、是正処置、出荷先までを、同じ履歴の中で扱います。
問題が起きたときに、対象ロットや工程、条件を説明できる品質データ基盤で、出荷先までたどれます。
数量や納期を中心に扱う生産管理とは異なり、規格値と判定根拠を細かく扱います。
品質データを受入・工程・出荷でつなぐ流れ
受入から出荷まで、各工程で何を記録するかを決めておくと、品質データを一本の流れとして追えます。
- 受入検査:フィルム、紙、インキ、接着剤、樹脂、ラベル原紙などの資材ロットと、その検査結果を登録します。
- 工程検査:印刷から包装までの各工程で、設備番号、版、条件を結び付けます。作業者や時刻の情報、抜取数・不良数も残します。
- 最終検査・出荷:顧客基準を適用し、判定の状態(合格、保留、再検、特採、廃棄)と承認者を残します。
記録を共有すれば、各部門が同じ検査結果を別々に転記する手間を減らせます。
包装業で求められる顧客規格と版替えの管理
包装品の合否基準は、顧客や商品によって決まります。版や季節、表示内容によっても変わるため、基準を都度正しく当てる必要があります。
- 食品向け:賞味期限やバーコードの印字違いを見ます。
- 軟包装:シール強度や漏れ。
- 紙器:寸法や折り精度を見ます。
- ラベル:色差と貼付位置。
規格の改訂履歴と適用開始日を保存しておくと、過去のロットにどの基準を当てはめたかを後から追えます。
版替えや再加工では、規格を上書きすると過去の適用基準が分からなくなるため、元ロットとの親子関係も残しておきます。
包装業で必要な主要機能
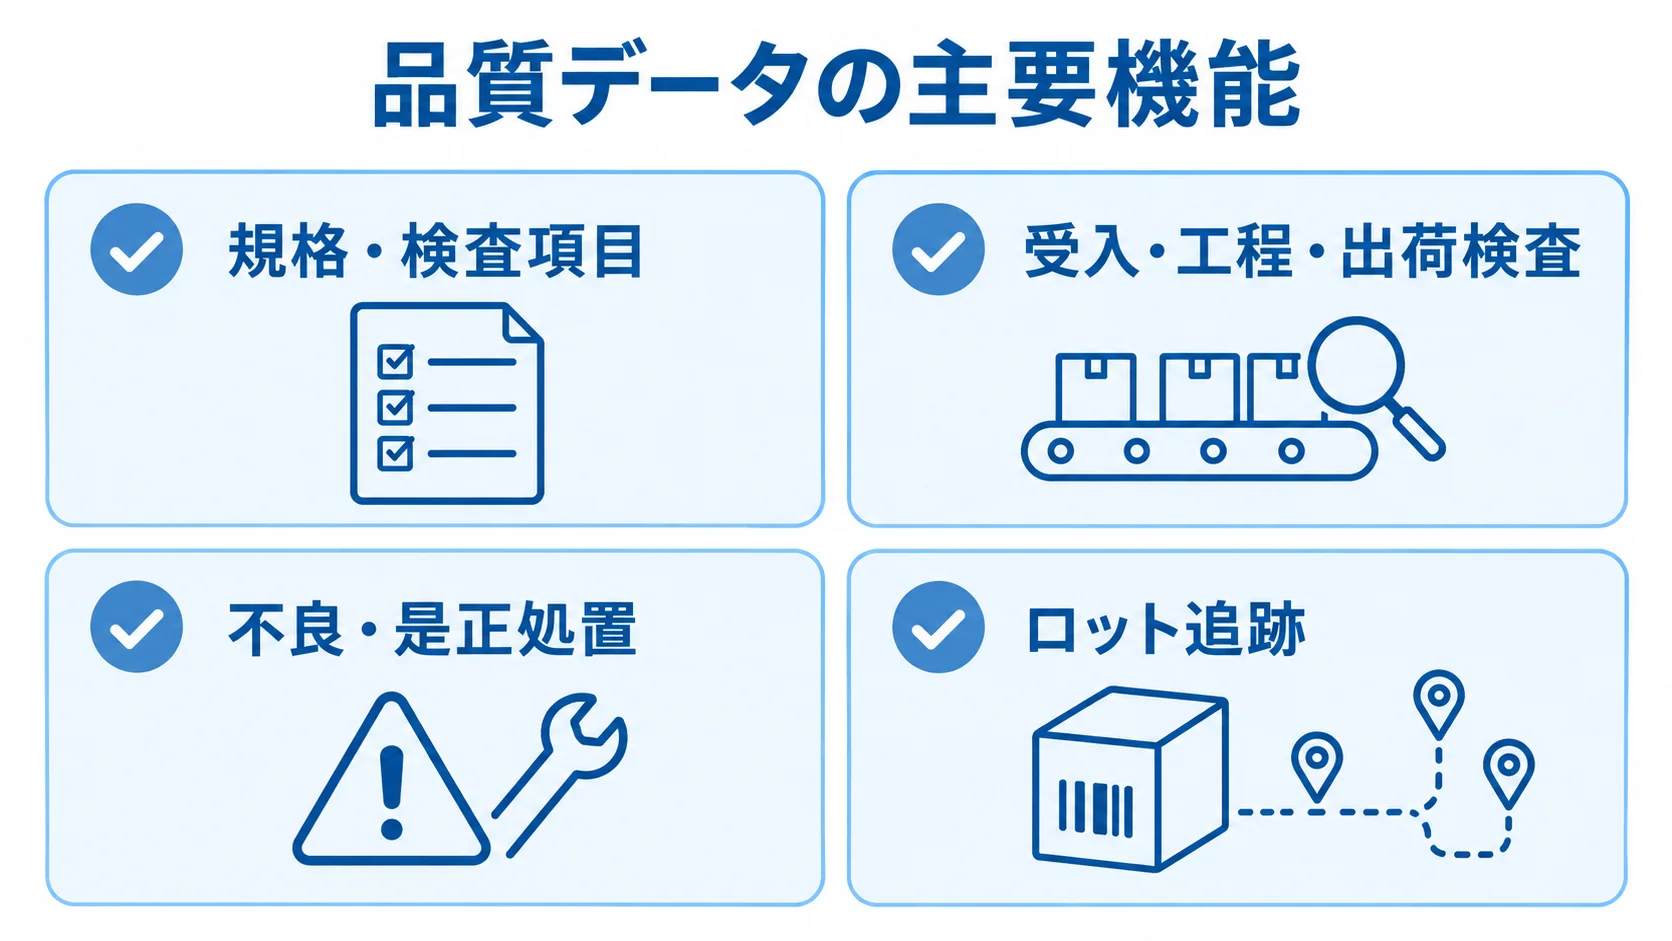
機能は、品質データを検索・分析できる単位で決めます。
検査票を電子化する順番で決めるのとは、考え方が異なります。
最低限そろえたいのは、規格と検査項目、受入から出荷までの検査です。不良と是正処置、ロット追跡も欠かせません。さらに、画像や測定データの連携、承認と監査ログも、同じ設計方針に含めます。
現場で入力した情報は、再入力せずに次工程へ渡せるように設計します。
製品・顧客・資材ごとの規格と検査頻度の管理
規格マスターでは、項目名のほか、単位や測定方法、下限・上限を管理します。目標値と許容差も、同じマスターで扱います。
- 検査条件:抜取頻度、使用測定器、判定者の登録。
- 対象項目:寸法や厚み、重量、色差、印字、バーコード。
- 包装品質:シール強度、摩擦、漏れ、外観、異物を扱います。
- 記録管理:証跡の保存期間と、規格の改訂版の保持。
規格の項目は製品仕様や顧客仕様と結び付けておき、改訂前のロットに新しい基準を誤って当てはめないようにします。
また、測定器の校正期限を検査画面で確認できると、期限切れの測定器で取った記録に早く気づけます。
不良・再検・特採・CAPAの状態遷移による記録
合否の登録で止めると、同じ不良が繰り返されるおそれがあります。そのため、不良は案件として扱い、原因と処置を追跡します。
- 発生情報:不良分類、工程、設備条件、材料ロット、作業者。
- 処置と原因:発見工程、暫定処置、恒久対策の管理。
- 結果確認:効果の確認まで、同じ案件の中で追跡します。
- 品質状態:再検、特採、廃棄、再加工の状態を残します。
変更者と承認者の履歴は、消せない形で残します。CAPAや8Dに展開できる設計は、品質保証と製造現場の改善会議に使えます。さらに、なぜなぜ分析、パレート図、管理図にも、同じ設計で展開できます。
検査設備とロットをつないだ双方向の追跡
ロットを追跡するには、設備と管理システムの役割を分けたうえで、必要な連携を整理しておきます。
- 設備:ライン上で合否を判定する、カメラや画像検査機、重量計、ノギス、色差計です。X線検査機やバーコードリーダーも含みます。
- 管理基盤:検査結果をロットや工程実績と結び付けて保存し、検索や承認、分析に使います。
- 連携情報:設備から受け取る情報と、システムから返す情報の定義。
- 双方向追跡:原材料から製品・出荷先へ、製品から材料・設備・検査員へ、同じキーで追えると回収範囲を絞れます。
クラウド・パッケージ・スクラッチの導入方式
方式は、初期費用の安さより、標準化できる業務と包装業固有の差別化要件を無理なく扱えるかで選びます。
クラウドSaaS、製造業向けパッケージ、セミオーダー、フルスクラッチには、それぞれ向き不向きがあります。そのため、業務との相性で比べます。
現実的なのは、検査記録と不良画像をデータ化してから、ロット追跡と出荷判定へ広げる段階構成です。設備連携やAI分析は、その後に加えます。
記録の標準化から始めるクラウドSaaS
クラウドSaaSは、サーバーの購入や基盤保守を抑えやすく、数名から試せる方式です。
検査記録や承認、帳票が標準でそろい、写真の扱いを含めて現場の業務を標準機能に合わせられる場合は、短期間で紙の記録を置き換えられます。
- 工場利用:通信断時の入力方法と、画像の保存容量。
- データ管理:保管場所、契約終了時の返却、API制限。
- 個別要件:顧客固有の帳票への対応範囲を確認します。
- 安全性:認証、権限、ログ、バックアップ、復旧時間を評価します。
安全性は、上の各項目を個別に確かめたうえで判断します。また、オフライン入力の可否も要件に含めます。
パッケージとセミオーダーの標準機能と追加開発
品質や工程、在庫、ロットを扱う製造業向けパッケージは、標準機能を使える範囲が広いほど、導入期間を短くしやすいです。
- 標準機能:規格、検査票、不良、承認、帳票、ロット追跡。
- 個別要件:顧客固有の表示や特殊判定を、設定で対応するものと追加開発に分けます。
標準機能を大幅に改変すると、バージョンアップや保守のたびに費用が発生します。
既存の生産管理や販売管理は残したまま、品質の領域から先に整えるセミオーダーは、現行業務を大きく止めたくない工場で検討できます。
独自判定が競争力になる場合に限ったスクラッチ開発
スクラッチを選ぶ場合は、適用条件と、開発後に自社が担う責任を確かめておきます。
- 適する要件:特殊な包装機、独自判定、顧客ポータル、複数工場の共通基盤など、既製品では満たせない場合。
- 自社の責任:自由度が高い反面、要件定義、テスト、ドキュメント、保守要員、障害対応を担います。
- 混成構成:基幹・会計は既存製品、現場入力はタブレット、画像・測定値はエッジ、品質履歴は管理基盤、分析はBIとします。
このハイブリッド構成なら、独自性と保守性を両立しやすくなります。
品質検査管理システムの導入の進め方
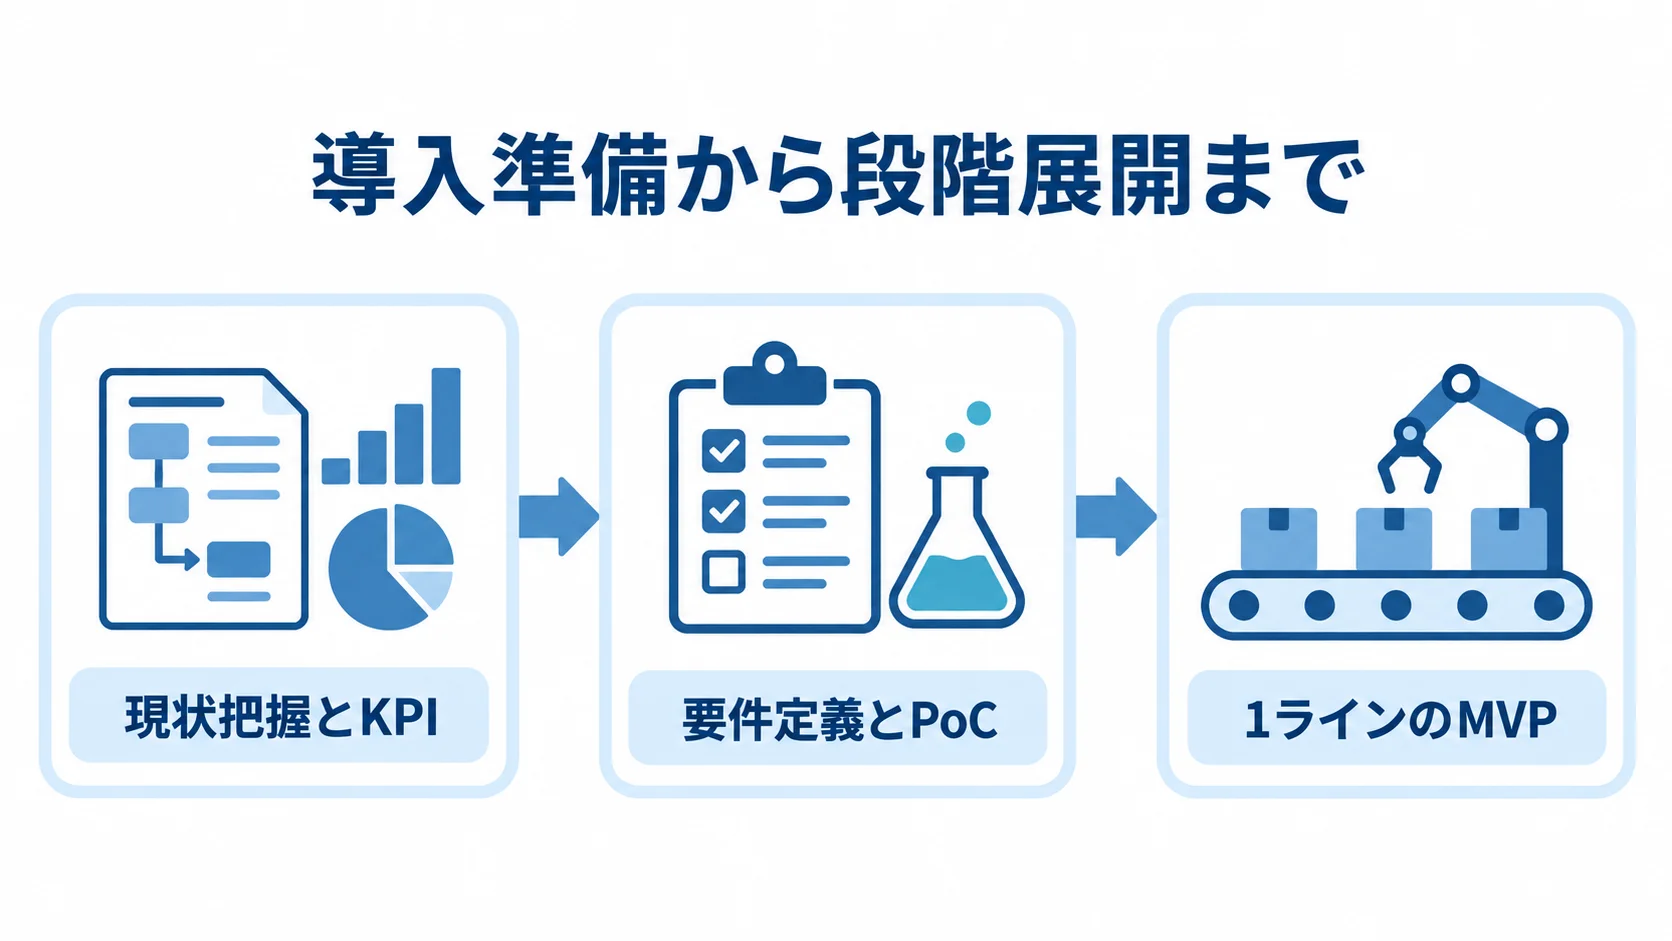
導入の成否は、製品選びより先に、現場の業務とデータを整理できるかで決まります。
紙帳票をそのまま画面にすると、二重入力や後追い入力が残ります。そのため、受入、印刷、加工の各工程を観察します。さらに、製袋から最終検査、出荷、クレーム対応までの流れも確かめます。
各時点で記録する内容と承認者、次の工程で再利用する情報を、あらかじめ定義しておきます。中部経済産業局は2026年の資料で、困りごとを起点に品質・コスト・納期を整理する考え方を示しています(出典: 中部経済産業局「ものづくりデータ活用サポートブック」、2026年)。
現状把握とKPIの決め方
最初に、品目数や顧客数、月間ロット数、ライン数を洗い出します。検査項目数や画像枚数、測定器、通信方式も、同じ段階で整理します。既存システムや帳票、保存期間も、あわせて把握します。
現場では、入力のタイミングや通信断時の記録方法を確かめます。再検・特採の決定者や、不良画像の保管場所も含めます。
KPIは、不良率のほかにも複数の指標を設けます。導入前に各指標を測っておくと、効果を判断する材料になります。
- 現場の入力:記録にかかる時間、検査漏れ件数。
- 原因追跡:クレームの要因、回収対象の特定にかかる時間。
- 品質損失:再検・廃棄数量。
- 監査対応:顧客への回答にかかる時間。
要件定義とPoCで試す正常系以外の場面
RFPには、製品や顧客、資材の関係を記載します。版やロットの関係、規格改訂も含めます。判定の流れは、抜取検査や合否から、再検、特採、廃棄、再加工まで書き込みます。
画像の保存や測定器との連携、承認と監査ログもRFPに明記します。権限や帳票、データの保持期間も記しておきます。
設備連携では、API、CSV、バーコード、PLCなどの方式を定めます。通信断時の一時保存や復旧後の再送、二重送信の排除、時刻の扱いも確かめます。
- 正常な検査に加えて、規格改訂直後のロットやロット分割、再加工で動くかを確かめます。
- 判定の差し戻しや特採承認、通信断、検査機の停止が起きたときの動きを見ます。
- 同じサンプルデータを使い、回収対象の検索まで行います。
1ラインのMVPから始める移行と段階展開
導入後の混乱を抑えるため、範囲を絞って段階的に移行します。
- 1ラインまたは1製品群に絞り、検査記録と不良画像をデータ化します。
- ロット追跡や出荷判定、不良・是正処置を加えてから、検査機や生産管理、ERP、WMS、BIへ接続します。
- マスターとデータ定義がそろってから、複数工場やAI分析へ拡張します。
- 本番前に、品目・規格・顧客・設備・ロットのマスターで移行リハーサルを行い、未完了案件と過去履歴も使います。
- 旧運用との並行期間や切替時刻、紙へ戻す手順、障害時の一次判断者を決めます。
費用相場とコストの内訳
ここで示す金額は、2025〜2026年公開の製造業向け情報と導入範囲から整理した目安です。包装・パッケージ製造業に限った公的な平均価格は、確認できません。
費用はユーザー数よりも、ライン数やロット数で大きく変わります。検査機の種類や画像保存量、既存連携も関わります。帳票数や拠点数、移行量も、費用に影響します。
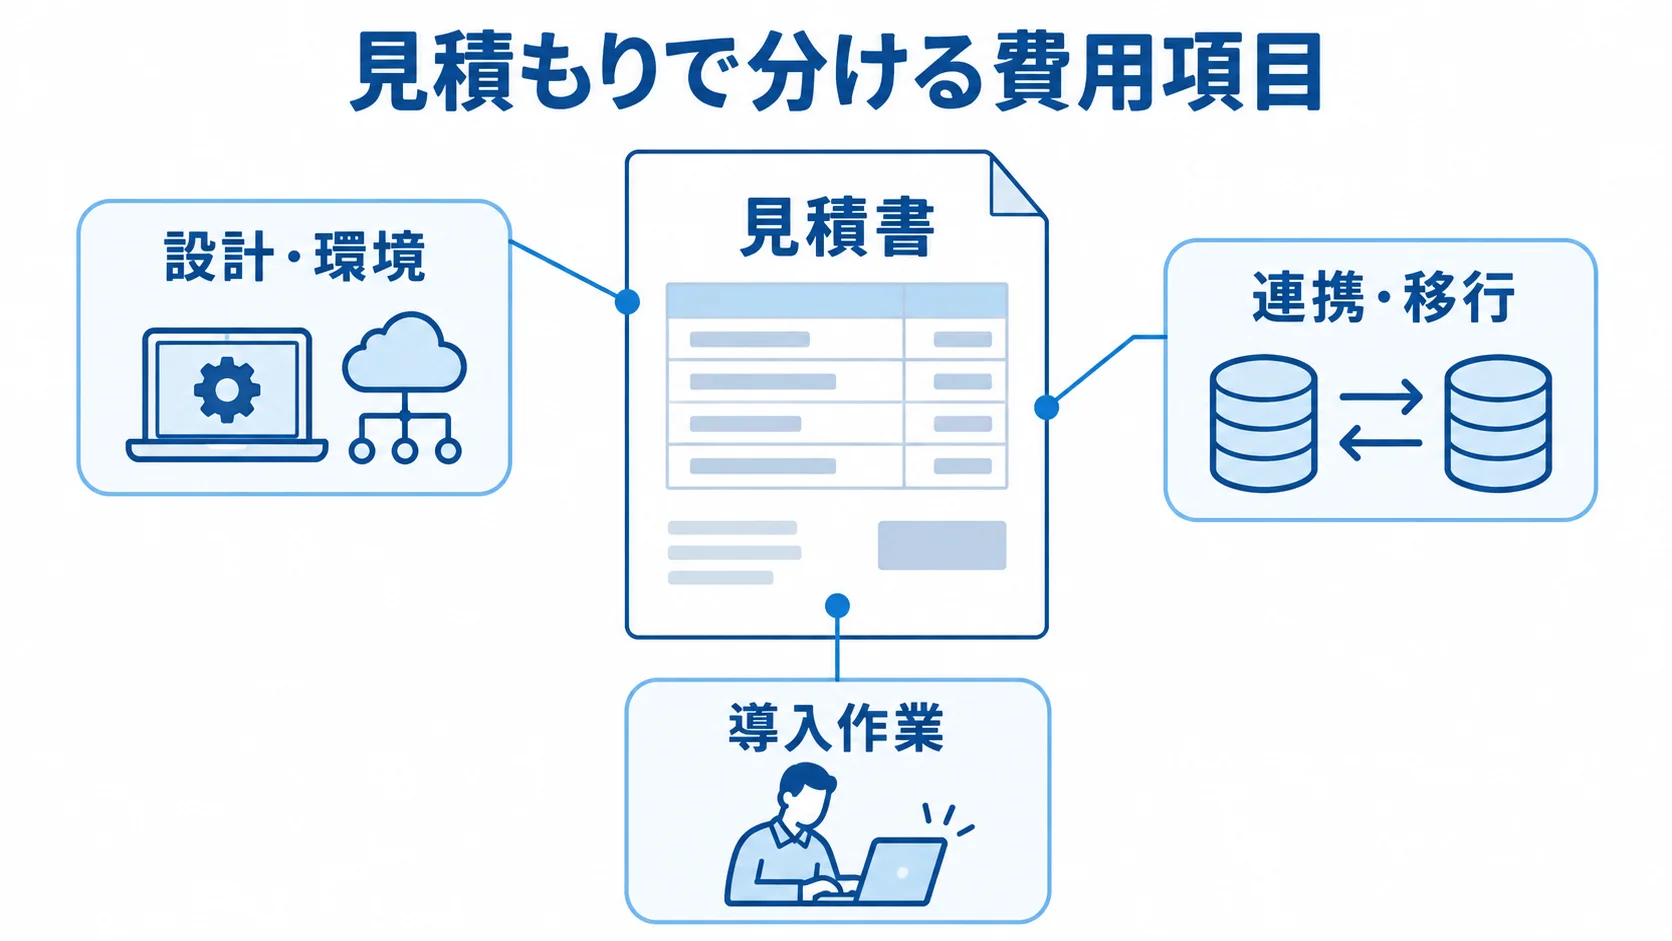
見積もりは、総額よりも内訳で比べます。内訳は、要件定義や設計、実装、連携に分けて見ます。テストや教育、保守も、別の項目として確認します。
▶ 詳細はこちら:包装・パッケージ製造業向け品質検査管理システム開発の見積相場や費用/コスト/値段について
導入範囲別の費用と期間の目安
方式や導入範囲ごとに、費用と期間の目安を並べて比べます。
- SaaS:初期設定・支援20万〜60万円程度、月額は1ユーザーあたり数百円〜数千円程度からの例があります。
- SaaS追加範囲:検査機連携、画像保管、移行、教育を含めると初期費用は100万〜500万円程度です。
- 1工場:パッケージやセミオーダーは300万〜1,500万円程度、期間は2〜6か月程度が目安です。
- 中規模:複数ラインと生産管理、ERP、WMS、MES連携で1,000万〜5,000万円程度、6〜12か月程度を想定します。
- スクラッチ:独自判定、特殊設備、複数工場、顧客共有を含むと3,000万円〜1億円超、12か月以上の場合があります。
2026年公開資料では、業務系システムは小規模100万〜300万円、中規模300万〜800万円、大規模800万円〜数千万円とされています(出典: 「システム開発の費用相場と見積書の読み方」、2026年)。
同資料は、人月単価や工数、ハードウェアなどの付帯費用を挙げています。包装業では、これらに加えて検査設備や工場ネットワークの費用がかかります。
見積書で分けて確認する開発費以外のコスト
見積もりを比べるときは、開発以外に必要な作業や環境費を分けて見ます。
- 設計・環境:要件定義、業務・データ設計、画面・帳票、規格マスターを含みます。端末、ラベルプリンター、バーコードも対象です。
- 連携・移行:検査機接続、画像保管、ネットワーク、既存のシステムとの接続、データ移行。
- 導入作業:各種テスト、教育、並行稼働、現地立会い。
包装業では、画像の枚数と保存期間がクラウドの容量に直結します。測定器や検査機の接続方式によって、追加の工数も変わります。
見積もりは「開発一式」のままでは比べにくいため、工程別の人月と前提条件を出してもらいます。
初期計画に入れる保守費と効果測定
保守運用費は、初期開発費の年15〜25%程度を仮置きすることがあります。
- 保守範囲:ヘルプデスクや障害対応、クラウドのバックアップ、OS更新。検査機ドライバーや脆弱性対応、帳票改訂も含みます。
- 追加費用:顧客監査・規格変更、データ増加時の従量課金、契約終了時の返却、復旧訓練。
- 効果測定:不良率や検査記録の時間、検査漏れ、原因・回収対象の特定時間、再検・廃棄、監査回答時間。
保守範囲によって金額は変わります。また、効果は導入前後の各指標の変化で評価します。
開発会社・ベンダーの選び方で確認する項目
候補先は、知名度や機能数よりも、包装品種と例外処理を理解しているかで比べます。品質データと設備データの責任範囲を説明できるかも、比べる観点です。
品質管理ソフト、製造データ基盤やSI、画像・重量・X線などの検査設備では、各社の得意な役割が異なります。そのため、1社で全てを担当できるかに加え、複数の専門会社を組み合わせる場合は、責任分界や一次窓口、障害時の復旧方法も評価します。
包装品種と検査工程の実績
重視する検査は、紙器やラベル、フィルム、軟包装、食品包装、医薬品包装で異なります。
- 例外処理:近い品種や工程で、印字違いや色差、シール不良、異物の扱いを尋ねます。重量不足や寸法不良、再加工、特採も含みます。
- 導入事例:ロットの粒度や規格の版管理、画像保存、測定器接続、出荷判定、導入後の体制を確認します。
- 実績がない場合:同じ課題をサンプルデータで再現できるかデモで確かめます。
実機デモで試す連携・通信断・再検
デモでは、正常な検査結果を見せるだけでは不十分で、実品目や顧客規格、ロット番号、測定器出力、検査画像を使います。
- 一連の操作:バーコード入力から出荷判定までを確認します。
- 通信・設備:通信断中の入力、復旧後の重複登録、検査機停止時の代替入力。
- 品質履歴:再検・特採の承認履歴と、規格改訂後も旧ロットの基準が変わらないことを確認します。
- 連携体制:API・CSV仕様、接続テスト担当者、障害時の連絡先を決めます。
契約前に決める責任分界・保守・データ移行
契約前に、障害対応、保守内容、過去データの移行範囲を具体化します。
- 責任分界:設備判定と品質基盤記録の不具合、設備データの保証者、ネットワーク障害時の一次対応者を決めます。
- 保守条件:自社で行う範囲(マスター登録、規格改訂)、教育、問い合わせ時間、復旧目標。バックアップや更新、追加改修単価、返却形式も確認します。
- 移行範囲:過去の紙やExcelを全て移すか、稼働時点のマスターだけを整えるか決めます。
移行範囲は費用と期間を左右します。そのため、契約書とRFPの前提を一致させておくと、後からの追加費用を抑えられます。
▶ 詳細はこちら:包装・パッケージ製造業向け品質検査管理システム開発でおすすめの開発会社/ベンダー6選と選び方
▶ 詳細はこちら:包装・パッケージ製造業向け品質検査管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
▶ 詳細はこちら:包装・パッケージ製造業向け品質検査管理システム開発の発注/外注/依頼/委託方法について
導入後の運用とセキュリティの設計
品質データには、顧客仕様、製造条件、検査画像、不良原因、操作履歴などの機密情報が含まれます。
機能要件に加えて、閲覧や変更、承認できる人を決めておきます。障害時に工場を止めず記録する方法も、運用要件に定めます。
クラウド化では、ITだけでなく工場のOTとネットワークを含めた復旧計画が必要です。
MFA・権限分離・操作ログ・バックアップの要件
品質データを守るため、アクセス制御、記録保護、変更履歴の扱いを定めます。
- アクセス対策:強固な認証、多要素認証、職務別権限、異動・退職者の無効化を確認します。
- 記録保護:操作ログや暗号化、バックアップ、復旧テスト、脆弱性対応。
- 変更履歴:規格変更、判定修正、特採承認、出荷判定取消しの変更前後と操作者を追えるようにします。
経済産業省は2025年4月、中小製造事業者向けに工場セキュリティの重要性と始め方を示す資料を公表しました。また、スマート化ではサプライチェーンも含めて検討します(出典: 経済産業省「工場システムにおけるサイバー・フィジカル・セキュリティ対策ガイドライン Appendix」、2025年)。
通信断時の代替入力と現場教育
工場では、ネットワークの停止や端末の故障が起こることがあります。通信障害時の記録方法と教育は、先に整えておきます。
- 通信断時:紙へ戻すか端末に一時保存するか、復旧後の照合担当、元の検査時刻を残す方法を決めます。
- 判定訂正:検査機の判定とシステム登録が食い違ったときの取り決め。
- 現場教育:操作や規格改訂、再検、特採をシナリオで扱います。保留や回収、障害時の代替運用も含みます。
稼働後の1か月は、問い合わせと入力時間を確かめて、画面やマスターを改善します。
包装・パッケージ製造業向け品質検査管理システムのよくある質問
導入前に特に質問されやすい点を、見出しごとに取り上げます。
包装業は製品や顧客ごとの差が大きいため、導入の可否は自社の条件に照らして判断します。自社の検査票、ロット、設備、出荷判定を使ったデモで確かめます。
品質検査管理システムの導入は義務ですか?
業種や製品を問わず、同じシステムの導入が一律に義務付けられているわけではありません。
食品・医薬品などの規制や顧客監査によって、記録や証跡の水準が求められる場合があります。ISO9001やHACCP、輸出先の要求、社内方針も関わります。
対象の規格や顧客要求を確かめたうえで、紙運用と電子化を比べます。比べる観点は、監査対応、保存性、検索性、改ざん防止です。
画像検査機や重量計も同じシステムで導入できますか?
導入できる場合はありますが、管理システムと検査設備は役割が異なるため、別々に要件を整理します。
- 設備:ライン上で画像や測定値を取得し、合否を判定します。
- 管理システム:結果をロット、工程、製品仕様、承認履歴、出荷先と結び付けます。
- 接続条件:方式やデータ項目、時刻、通信断と再送、画像保存先。障害時の責任分界も確認します。
設備を入れ替えた後も履歴を読めるデータ形式にしておくことが重要です。
紙やExcelから一度に全て移行する必要がありますか?
一度に全て移行する必要はありません。まず1ライン・1製品群で、検査記録、不良画像、ロット、出荷判定を運用します。
入力時間や検索時間、検査漏れを測ったうえで、法令や顧客要求で必要な過去履歴を優先します。
全件を移行する場合も、現行マスターとの対応表を作ります。そのうえで、稼働後にロット追跡や設備連携、複数拠点、AI分析へ広げるほうが、混乱と初期投資のリスクを抑えやすいです。
AI画像検査は最初から導入した方がよいですか?
AI画像検査は、良品・不良画像、撮影条件、判定基準、人による再判定、モデル更新履歴を準備してから導入します。
検査項目やロット定義が統一されていない状態では、AIを追加しても分析の信頼性は高まりません。
目視・測定・設備判定の結果を同じロットに蓄積し、不良頻度と画像品質を確認したうえで、費用対効果が見込める工程からPoCを行います。
まとめ
包装業向けの品質検査管理システムは、検査票の電子化にとどまりません。製品や顧客、資材、版をつなぎ、ロットや設備、検査員の記録まで含めて、受入からクレーム、是正処置までを証跡にします。
印字や色差、シール、重量、漏れ、異物などを、規格と履歴の両面から扱えることが、一般的な生産管理との違いです。
最初に行う検査記録と不良画像のデータ化
全工程は一度に作らず、段階を分けて進めます。
- 導入順:1ライン・1製品群から検査記録と不良画像を整え、次にロット追跡と出荷判定を加えます。
- 段階拡張:設備・生産管理・ERP・WMSと連携し、複数工場やAI分析へ広げます。
- 費用幅:SaaS設定は20万〜60万円程度、機器・基幹連携込みは1,000万〜5,000万円程度です。
- 大規模開発:複数拠点のスクラッチは3,000万円〜1億円超です。
要件定義、テスト、移行、教育、保守を含めた内訳で費用を比べます。
ベンダー選定で確かめる現場の例外処理
会社選びでは、比べる観点を先に決めておくことが欠かせません。
- 比較条件:包装品種や顧客規格の版管理、設備接続、通信断時の代替運用を、各社に同じ形で尋ねます。再検・特採、監査ログ、移行、保守、責任分界も含みます。
- 実機デモ:検査票、画像、ロット、設備データで規格改訂、再加工、回収対象検索、検査機停止を確かめます。
- 定着確認:KPIで品質改善を追い、現場に定着する範囲を段階的に広げます。
▼関連記事一覧
・包装・パッケージ製造業向け品質検査管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・包装・パッケージ製造業向け品質検査管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・包装・パッケージ製造業向け品質検査管理システム開発の見積相場や費用/コスト/値段について
・包装・パッケージ製造業向け品質検査管理システム開発の発注/外注/依頼/委託方法について
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。