
品質管理システムは、受入検査・工程内検査・出荷検査で得られる検査データを記録し、不良の発生から是正処置の完了までを一つの仕組みで管理する基盤です。
生産管理システムを導入していても、検査データや是正の状況は別管理のままという企業が多く見られます。
▼全体ガイドの記事
・品質管理システム開発の完全ガイド
AI駆動開発の基本や工程ごとの活用方法、費用・期間への影響については、無料ホワイトペーパー「【2026年最新版】AI駆動開発の完全ガイドブック」で詳しく解説しています。
品質管理システムの全体像と生産管理との違い
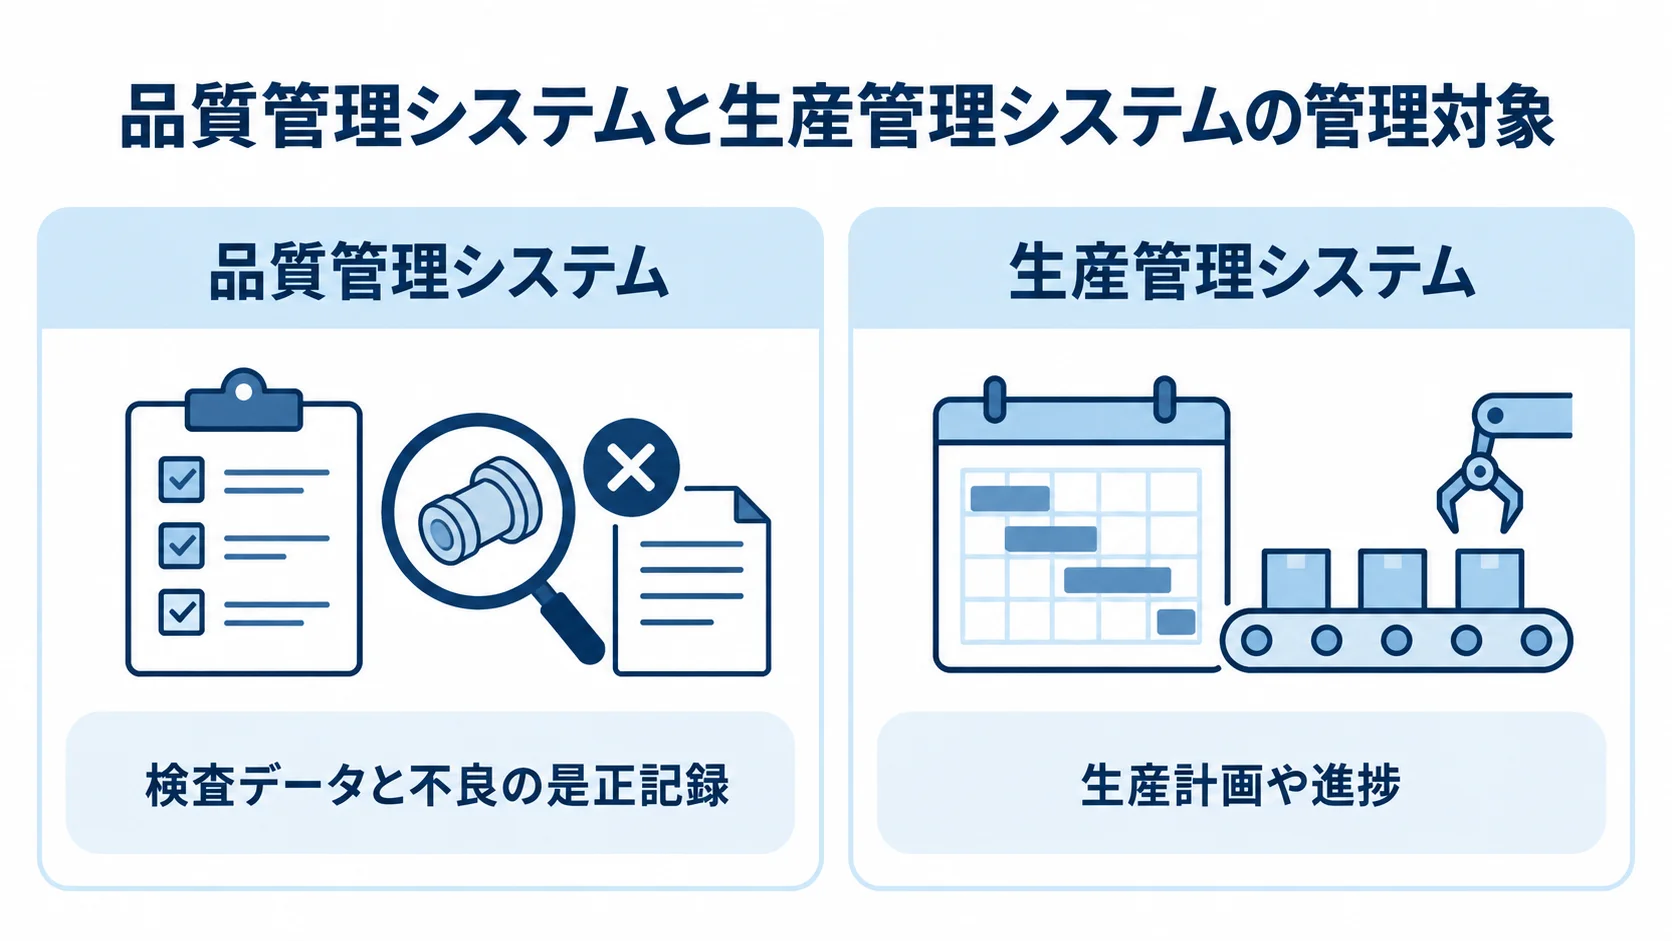
品質管理システムは、Quality Management Systemの頭文字をとって「QMS」とも呼ばれます。
生産計画や進捗を管理する生産管理システムとは異なり、品質管理システムは検査データと不良の是正記録を軸にします。製品やロットが基準を満たしているかを、継続して確認する点が特徴です。
生産管理システムとの違いは、品質管理システムが日々どの記録を管理するかに表れます。
- 検査計画と結果の記録
- 不適合・是正処置の管理
- 品質データの集計と改善
「作ったものが基準を満たしているか」を管理する仕組み
生産管理システムが「いつ・何を・どれだけ作るか」という計画と進捗を扱うのに対し、品質管理システムは「作ったものが検査基準を満たしているか」を扱います。両者は連携することが多いものの、管理する問いが異なるため、どちらか一方だけを整備しても、もう一方の課題は解決しません。
検査基準を満たさない製品が見つかった場合は、品質管理システムで不良の内容、発生工程、影響範囲を記録し、是正処置が完了するまで追跡します。さらに、生産管理システムの進捗情報と検査結果を突き合わせれば、どの工程・どのロットに課題が集中しているかを把握しやすくなります。
検査データと是正記録のひも付け
品質管理システムが扱うのは、検査結果の合否だけではありません。検査項目ごとの実測値や使用した測定器、検査員を記録し、不良の内容と是正処置要求書(NCR)の発行から是正・検証・クローズまでの経過も、同じロットや案件にひも付けます。
これにより、出荷後に不具合が判明した場合も、該当ロットがどの受入検査・工程内検査を経て、どのような是正が行われたかを遡って確認できます。一方で、紙の検査成績書と是正処置台帳が別々に保管されていると、遡って確認するのに多くの時間がかかります。
品質管理システムの仕組みと検査業務フロー
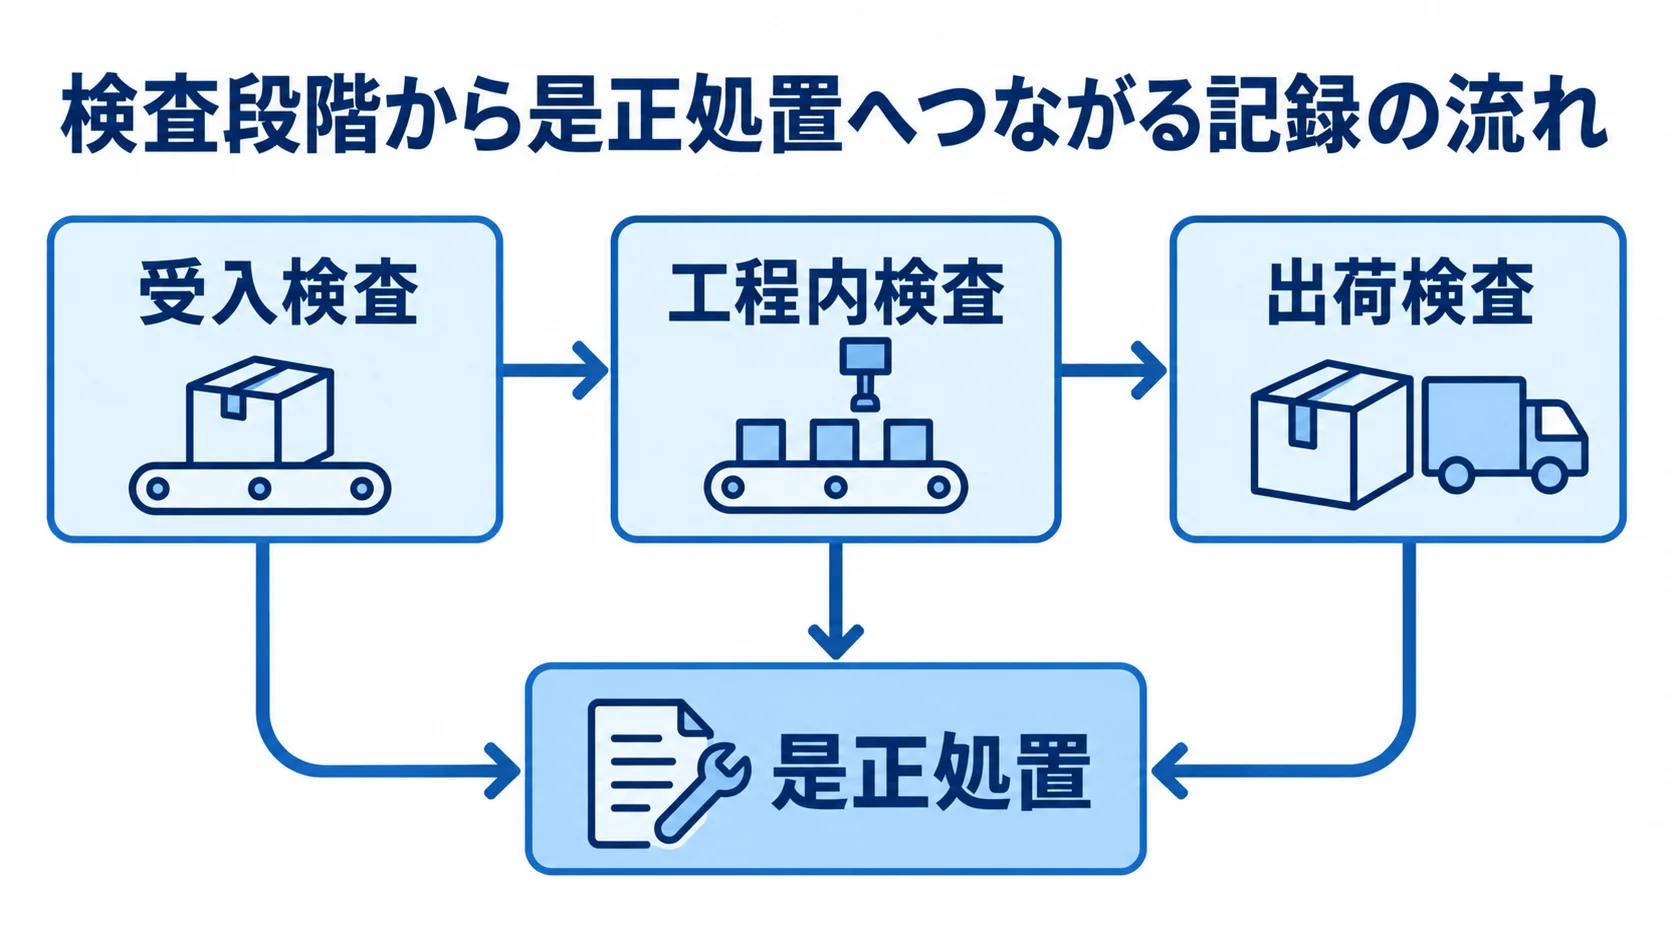
一般的な品質管理システムでは、受入検査、工程内検査、出荷検査の順に検査データを記録し、不良が見つかった場合は是正処置のワークフローへ引き継ぎます。
前工程の検査結果を次工程が参照できるため、同じ項目を何度も確認する手間を減らせます。
受入検査・工程内検査・出荷検査の3段階でのデータ記録
受入検査では、仕入先から届いた原材料や部品が図面や検査基準書の条件を満たしているかを確かめます。工程内検査では、加工や組立の各段階で寸法や外観などを見ます。出荷検査では、完成品が最終基準を満たしているかを判定します。
各段階の検査項目は、公差や抜取ルールとあわせて検査マスタとして事前に整備しておく必要があります。検査マスタの整備は、紙の検査基準書や熟練工の判断基準をデジタルに落とし込む作業であり、品質管理システム導入の中でも工数がかかりやすい部分です。
項目数が多い製品や、工程によって基準が異なる場合は、優先度の高い工程から段階的に整備する進め方も検討できます。
不良発生からCAPAクローズまでの流れ
検査で不良が見つかると、不良の内容と発生工程、数量、影響範囲を記録し、是正処置要求書(NCR)を発行します。そのうえで、原因調査の結果に基づいて是正処置と再発防止のための予防処置を計画し、実施後に効果を検証してから案件をクローズします。
このCAPA(是正処置・予防処置)のプロセスを口頭やメールだけで進めると、対応状況や検証結果が個人の記憶やメールの中に埋もれてしまいます。一方で、品質管理システムでワークフローとして管理すれば、未クローズの案件や対応の遅れを一覧で把握できます。
品質管理システムの主要機能
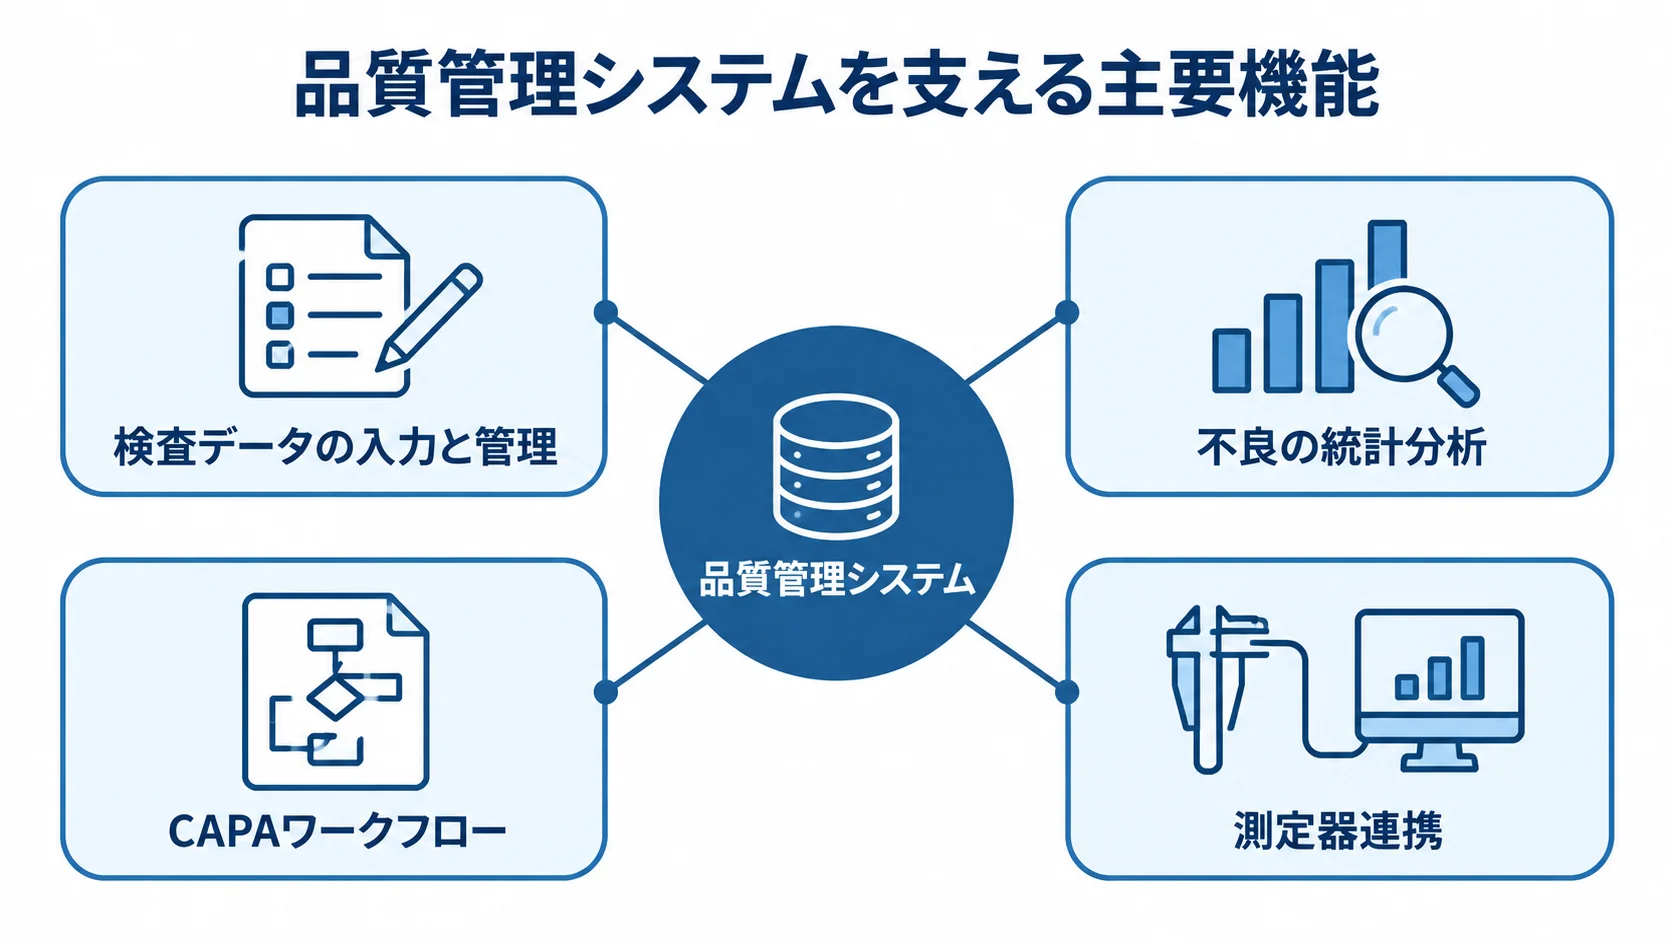
品質管理システムの機能は製品によって異なりますが、大きく分けると、検査データの入力と管理、不良の統計分析、CAPAワークフローがあります。このほかにも、測定器連携や監査対応の機能があります。
自社に必要な機能は、今、紙やExcelで運用している検査業務のどこに負荷が集まっているかから考えると整理しやすくなります。
検査基準書・作業標準書とひも付いた検査項目管理
検査項目を検査基準書や作業標準書とひも付けるときは、基準値の用意と、基準の改訂への追従が出発点になります。ひも付けの方法は製品ごとに違うため、自社の製品と工程に当てはめて確かめます。
- 検査項目の準備:図面や検査基準書に記載された寸法・外観・機能などの基準値を、製品や工程ごとにマスタとして登録します。
- 改訂への対応:設計変更後の図面と検査項目を連動して更新できるかが重要です。変更管理が甘いと、旧基準のまま検査を続けてしまうリスクが残ります。
- 入力方式の違い:タブレットや検査端末から直接行える製品もあれば、紙の検査成績書をあとから転記する運用にとどまる製品も見られます。
- 操作性:現場の検査員が入力しやすい画面かどうかは、データの正確性と定着に直結します。
SPC・パレート分析による不良の見える化
SPC(統計的工程管理)機能では、Xbar-R管理図などを用いて工程が安定しているかを継続的に確認し、工程能力指数Cpkを算出します。
不良項目のパレート分析では、発生件数の多い不良から優先的に対策を検討できるよう、不良内容を分類して集計します。
これらの分析は、検査データが正確に蓄積されていることが前提になります。検査項目や不良分類の入力ルールが担当者ごとに異なると、集計結果の信頼性が下がります。そのため、入力ルールの統一も併せて検討します。
測定器連携とロット単位のトレーサビリティ
ノギスやマイクロメータ、三次元測定機などの測定器から、検査データを自動的に取り込める製品もあります。ただし、測定器のメーカーや年式によって通信プロトコルが異なるため、自社の測定器で連携できるかは個別に確認する必要があります。
ロット単位のトレーサビリティでは、原材料の受入から加工、検査、出荷までを、同じロット番号や2次元コードでひも付けて管理します。出荷後に不具合が判明した場合は、この記録を使って影響範囲のあるロットを特定し、該当する出荷先を絞り込みます。
導入目的と期待できるメリット
品質管理システムの導入目的は、検査業務の効率化だけではありません。検査記録の属人化を防ぐこと、不良の再発を抑えること、認証審査や監査に必要な記録を整った状態で保管することにあります。
品質記録の属人化と紙の検査成績書への依存の低減
紙の検査成績書や個人のExcelファイルに記録が散らばっていると、負担が生じやすくなります。一部の項目は特定企業の事例で、同じ効果を保証するものではありません。そのため、自社では検索時間や監査準備の工数を導入前後で測る必要があります。
- 探索の負担:紙の検査成績書や個人のExcelファイルで記録を管理していると、必要な記録を探すだけで時間がかかります。
- 引き継ぎの途切れ:担当者が異動・退職した際には、過去の経緯をたどりにくくなります。
- 検索の早さ:品質管理システムで検査データと是正記録をひとつの場所で管理すれば、必要な記録に同じ画面から行き着けます。
- 監査前の集計作業:ある製造業の品質保証部門では、内部監査の準備のたびに複数部署から検査記録を集めるのに時間がかかっていました。
- 一元化後の変化:検査データを一つにまとめた運用へ移行してからは、記録の抽出にかかる時間を短縮できたという例として挙げられます。
不良の未然防止と流出防止
パレート分析やCpk管理によって工程の異常を早期に検知できれば、不良が大量に発生する前に対策を打てます。
出荷検査の記録とトレーサビリティが整っていれば、万が一不具合が流出した場合も、影響範囲を迅速に特定し、回収や是正の範囲を必要最小限に絞り込みやすくなります。
不良を減らすには、システムの導入に加えて、検査基準の妥当性や是正処置の効果が実際に検証されているかを、人が判断し続ける必要があります。品質管理システムは、その判断に必要な記録と分析を支える基盤と位置づけられます。
他の業務システムとの違い
品質管理システムは、生産管理システムやMES、ERPと機能が重なる場合があります。ただし、それぞれが中心的に扱う情報や問いは異なります。そのため、既存システムを丸ごと置き換えるよりも、どこまでを品質管理システムが担い、どこから連携するかを整理することが重要です。
生産管理システム・MESとの役割の違い
生産管理システムは、生産計画や進捗、在庫などを管理し、「いつ・何を・どれだけ作るか」に答えます。MES(製造実行システム)は、生産管理システムの計画を現場の実行指示に落とし込み、稼働実績や設備の状態を管理します。
品質管理システムは、これらの生産活動で作られたものが基準を満たしているかに答える点で、役割が異なります。
生産管理システムやMESが持つ製番やロット情報を品質管理システムが参照できれば、検査データとの連携によってトレーサビリティを実現しやすくなります。連携設計が不十分なまま個別に導入すると、後から情報をつなぎ直す手戻りが起きがちです。
ERP・PLMとの役割分担と連携
ERPは会計、購買、在庫評価などの経営情報を扱い、PLM(製品ライフサイクル管理)は図面や部品表など製品情報の履歴を管理します。
品質管理システムは、検査基準書をPLM上の最新図面と連動させたり、不良によるコストや仕入先評価をERPへ連携したりする形で、それぞれと役割を分担します。
どのシステムを正本のデータとするかを工程ごとに決めておかないと、同じ情報が複数のシステムで別々に更新され、整合性が崩れる原因になります。具体的な評価軸や連携要件の整理方法は、品質管理システムの選定ポイントでも解説しています。
認証・規制対応で品質管理システムが果たす役割
品質管理システムは、ISO9001やIATF16949、GMPなどの認証の取得・更新審査で必要になる記録の整備を支援します。
ただし、認証への適合をシステムが自動的に保証するわけではありません。自社の品質マニュアルや手順に沿って運用することが前提になります。
ISO9001・IATF16949・GMPの審査対応
ISO9001は業種を問わない品質マネジメントシステムの国際規格であり、IATF16949は自動車産業向け、GMPは医薬品・医療機器などの製造管理・品質管理に関する基準です。
いずれも、検査記録や是正処置の記録を審査の場で提示できる状態にしておくことが求められます。そこで、品質管理システムで検査データと是正記録を蓄積しておけば、審査前に必要な記録を探し回る負担を減らせます。
ただし、どの記録をどの期間保管するか、審査でどこまで開示するかは、規格や自社の品質マニュアルに沿って判断する必要があります。システムの機能だけで完結する話ではありません。
内部監査記録の電子化とオーディットトレイル
内部監査では、検査データがいつ・誰によって入力・修正されたかという記録(オーディットトレイル)が重要になります。特にIATF16949やGMPが適用される現場では、検査データの改ざん防止や変更履歴の保持が厳格に求められます。
品質管理システムを選ぶ際は、検査データの修正履歴が自動的に残るか、誰がいつ何を変更したかを追跡できるかを確かめる必要があります。一方で、紙の検査成績書に手書きで修正を加える運用では、こうした追跡は難しくなります。
品質管理システム導入前に確認しておきたいポイント
品質管理システムを導入するかどうかは、検査件数の多さだけで決まるものではありません。検査マスタの整備工数、測定器連携の可否、現場の納得度まで含めて確認すると、導入後の形骸化を防ぎやすくなります。
検査マスタ整備にかかる工数
検査基準書や作業標準書が紙の書類や熟練工の頭の中だけにある場合、検査マスタの電子化に想定以上の工数がかかることがあります。
導入前に、対象製品や工程の検査項目数と、基準が文書になっているかを洗い出しておくと、スケジュールの見積もり精度が上がります。
測定器・検査装置との連携可否の早期確認
ノギスやマイクロメータ、三次元測定機など、自社の測定器はメーカーや年式によって、通信プロトコルや連携方法が異なります。
老朽化した設備では自動連携ができず、手入力を前提にせざるを得ない場合もあります。そのため、候補製品と自社設備の連携可否は、資料上の説明だけでなく実機で確認しておくことが望まれます。
選定段階からの現場検査員の巻き込み
品質管理システムは、経営層や情報システム部門だけでなく、日々検査を行う現場の検査員も使う道具です。機能と価格だけで選定を進め、現場の意見を聞かないまま導入すると、「紙のほうが早かった」という反発を招き、入力が定着しないことがあります。
選定やPoCの段階から現場のキーパーソンを巻き込み、実際の検査データで使い勝手を確かめておくことが、定着の前提になります。
まとめ
品質管理システムは、受入から出荷までの検査データを記録し、不良の発生から是正処置の完了まで一貫して管理するための基盤です。
生産管理システムやMES、ERPとは扱う問いが異なるため、役割分担を整理してから導入する必要があります。
検査基準を運用に落とし込む基盤としてのQMS
ISO9001やIATF16949、GMPといった認証・規制対応にも役立ちます。ただし、システムを導入するだけで適合性が保証されるわけではありません。
自社の品質マニュアルに基づく検査基準や是正処置のルールを整理し、それを品質管理システムのワークフローへ落とし込むことが欠かせません。
自社の検査工程の洗い出し
まずは、現在どの工程でどのような検査を行い、検査記録や是正処置の情報がどこに散らばっているかを整理してください。検査マスタの整備状況、測定器連携の可否、認証審査の要求事項が明確になれば、自社に必要な機能と導入範囲を具体化できます。
標準的なSaaS・パッケージで対応できる部分に加え、自社独自の検査アルゴリズムや特殊な測定器連携が必要な場合は、個別開発やハイブリッド構成も選択肢になります。
riplaはフルスクラッチ開発の立場から、既製品では吸収しきれない検査業務要件の整理や、生産管理・ERPとの連携を含む構築を支援しています。
▼全体ガイドの記事
・品質管理システム開発の完全ガイド
▼開発を相談する前に読みたい無料ホワイトペーパー
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。