
品質管理システムの導入前検証は、本開発の前にモックアップ、プロトタイプ、PoCの順に進めると、現場業務への適合性と技術的な実現性を確かめられます。
扱うのは、検査・不良・是正処置という品質保証固有の業務です。スマートファクトリー化やサプライチェーン全体の最適化は対象外です。
▼全体ガイドの記事
・品質管理システム開発の完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
品質管理システムにPoC・プロトタイプ検証が要る理由
品質管理システムは、検査データを記録し、品質保証業務を支えるシステムです。
需要予測や生産計画、MRPを扱う生産管理システムとは、役割が異なります。
品質管理では、受入・工程内・出荷の3段階で検査データを記録します。さらに、ロット追跡や不良のパレート分析を行い、SPC(統計的工程管理)や工程能力指数(Cpk)の管理も担います。
ISO9001やIATF16949、GMPなどの認証要求への適合も、品質管理システムが支援します。
品質管理システムは、「作ったものが基準を満たしているか」を検証し、是正する仕組みです。
導入は、検査員の日々の作業をデジタル化する取り組みです。そのため、デモやパンフレットだけでは、自社の検査業務に合うかを判断できません。
たとえば、紙の検査成績書への手書きをタブレット入力に変え、集計や合否判定をシステムに任せます。
不良時の是正処置も、ワークフローで進めます。
現場の作業は大きく変わるため、自社の実データと現場環境で動かして初めて、適合性を判断できます。
契約前にPoC(概念実証)やプロトタイプで実機検証し、想定とのズレをなくすことが、導入成功の分かれ目になります。
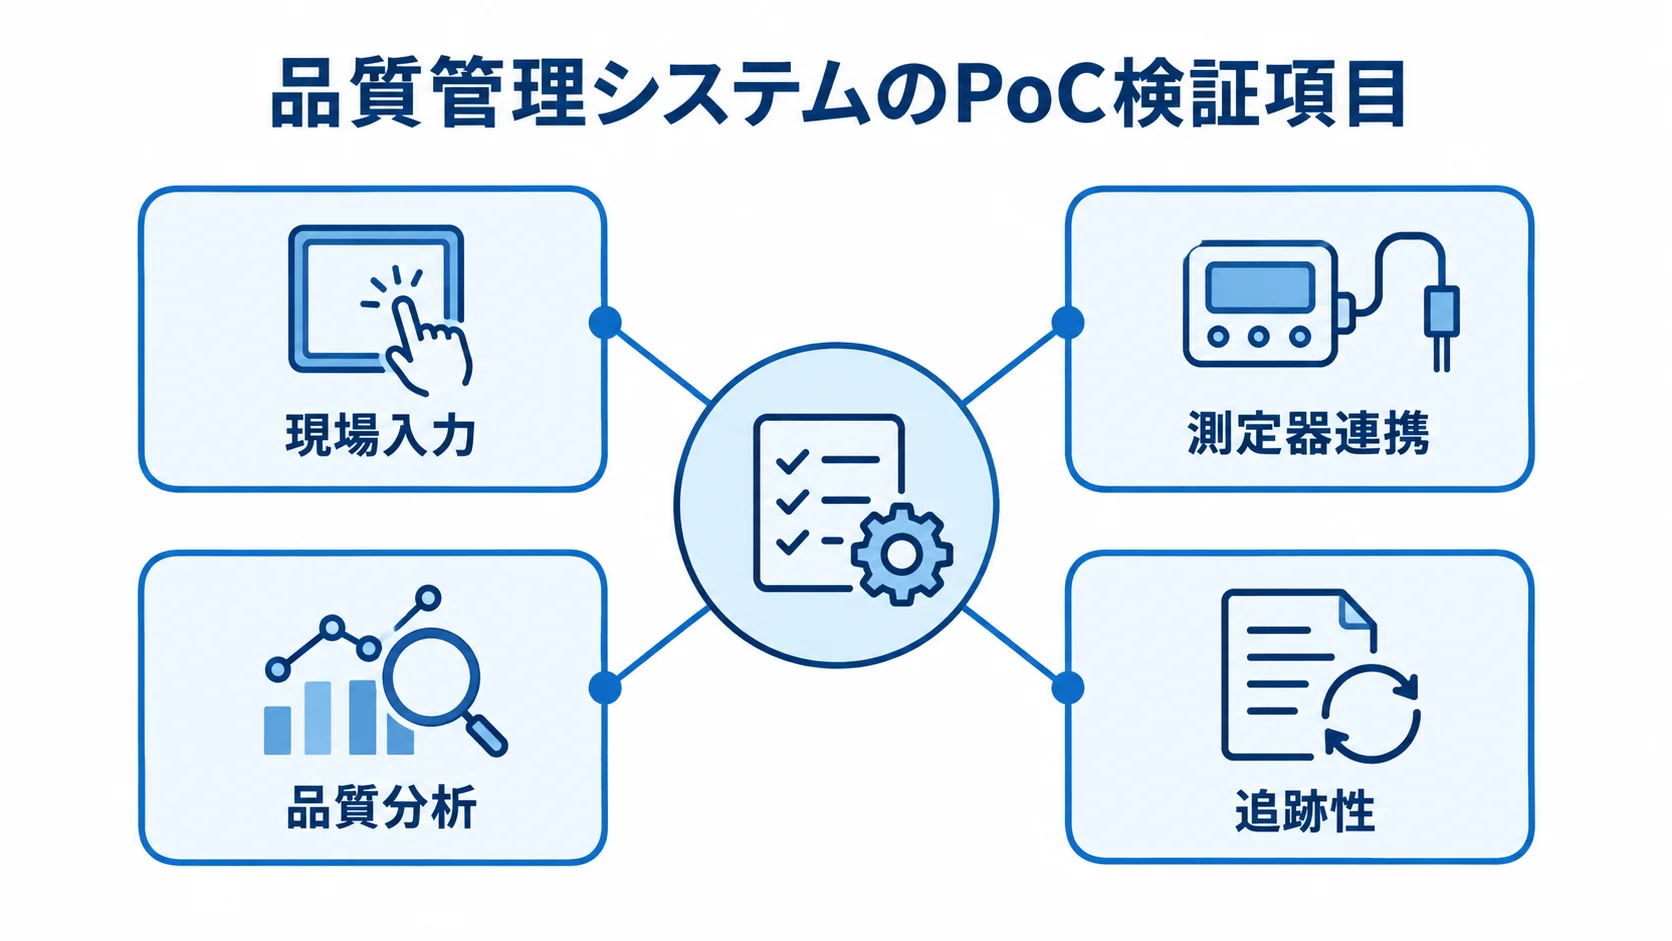
担う役割が違うため、PoCで確かめる内容も変わります。品質保証の現場では、次の4つが検証の中心です。
- 現場入力:検査員がタブレットで無理なく記録できるか
- 測定器連携:測定データを自動で取り込めるか
- 品質分析:SPC管理図やCpkをリアルタイムに算出できるか
- 追跡性:不良発生時に対象ロットを遡れるか
これらは、需要予測やMRP計算を中心に検証する生産管理システムとは、論点が異なります。
「現場の検査オペレーションそのものを変える」システムであること
操作するのは管理者や計画担当者ではなく、油や粉塵のある現場で検査する検査員です。
検査員は片手に測定器や部品を持ち、手袋をして作業する場合もあります。
生産管理は、計画ロジックが動けば一定の価値が出ます。一方、品質管理は、検査員が端末を使いやすいと感じ、日々入力を続けなければデータが溜まりません。
高機能であっても、入力が続かなければ、システムは機能しません。そのため、端末の操作性はカタログだけでは判断できません。明るさの限られた現場で、検査の流れに沿って使えるかを確かめます。
現場受容性を見極めるには、検査員が実際の業務の中で、次の3つの操作を無理なくできるかを確かめます。
- 片手での入力:測定器や部品を持った状態で記録できるか
- 現場での操作:手袋や照明などの環境下で使えるか
- 日々の継続:検査員が毎日の入力に無理を感じないか
PoCでは、技術的に動くかだけでなく、検査員が検査の流れで無理なく使えるかも、本開発の前に確かめます。現場密着性こそ、PoCが特に必要な理由です。現場で使われなければ、データが蓄積せず、機能も活用できません。
二重管理化・形骸化という致命的リスクの回避
事前検証を怠った品質管理システムでは、二重管理と形骸化が最も致命的な失敗になります。たとえば、現場がシステムを使いにくいと感じると、紙やExcelに記録したあとで転記することがあります。
入力が形式だけになり、実態を反映しない数字が記録されることもあります。こうした状態は、品質保証に次のような影響を及ぼします。
- 二重作業:紙やExcelへの記録後にシステムへ転記する
- 分析への影響:実態と異なるデータではSPC分析が機能しない
- 追跡・監査への影響:追跡性や監査証跡の信頼性が損なわれる
このため、PoCでは検査員に実際に使ってもらい、「紙より楽だ」と感じられるかを確かめます。
二重管理や形骸化を防ぐには、この確認が欠かせません。技術面の検証と現場受容性の確認を両方そろえて行うことが、PoCの本質です。
モックアップ・プロトタイプ・PoCの違いと期間費用
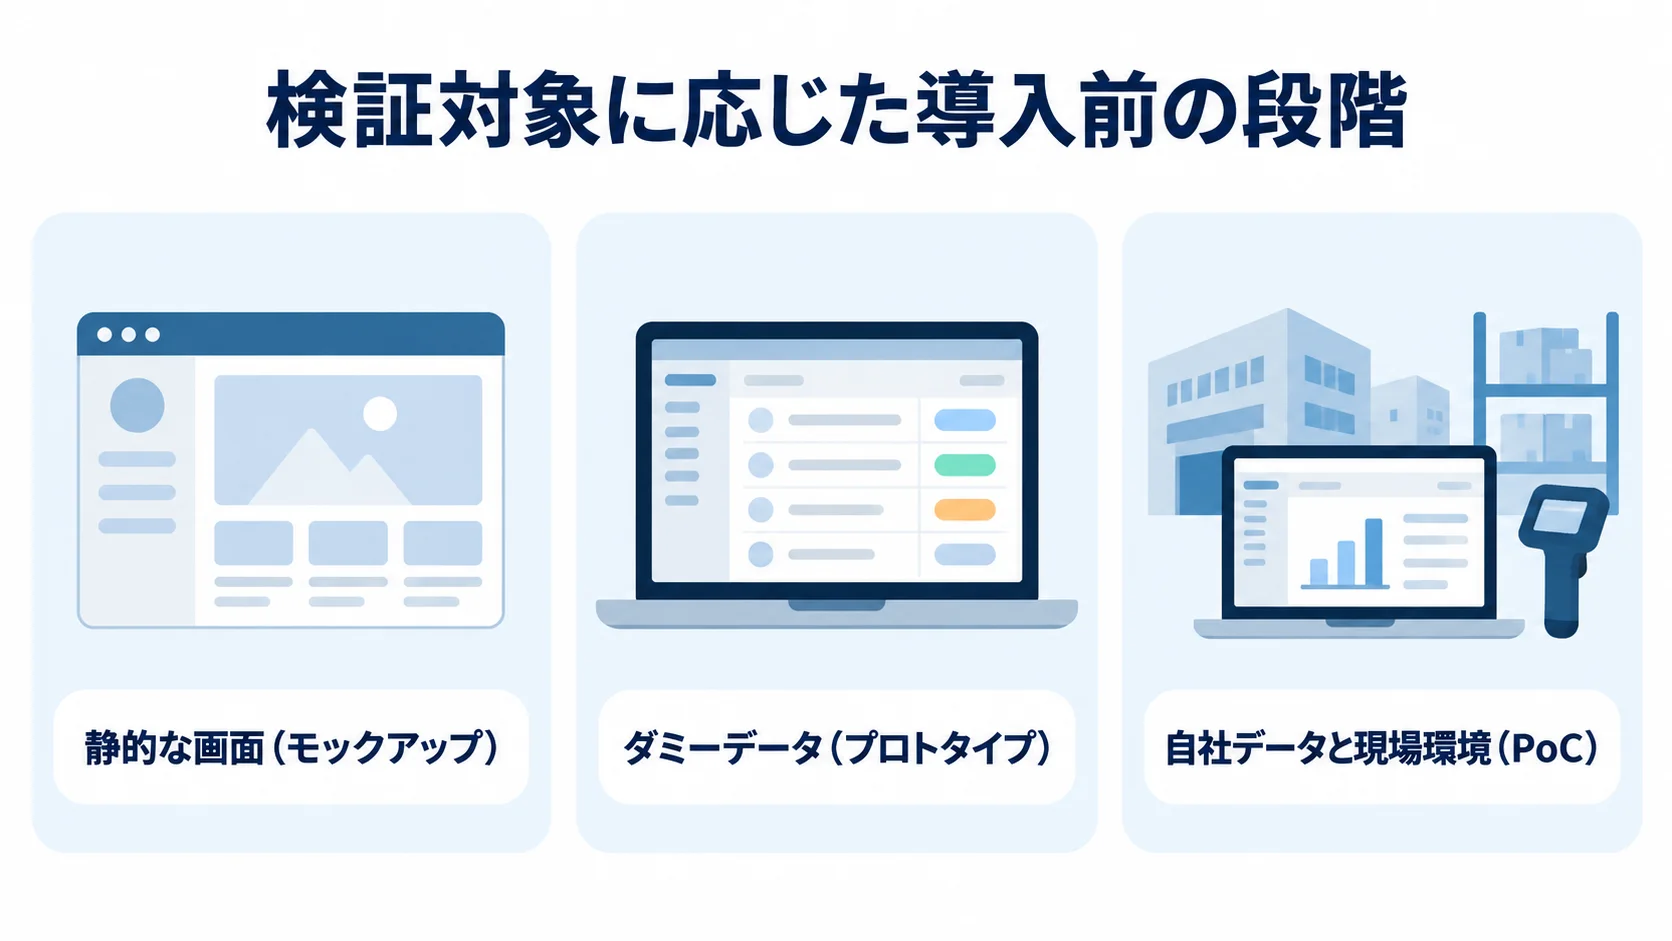
モックアップ、プロトタイプ、PoCは混同されがちですが、検証の深さと目的が異なります。そのため、この3つを段階的に進めると、投資リスクを抑えながら本開発への確信を高められます。
それぞれの役割と期間・費用の目安を、段階ごとに見ていきます。
それぞれの定義と役割の違い
品質管理システムの導入前検証は、画面の見た目から現場での実適合まで、確認する対象に応じて三段階に分けられます。
- モックアップ:静的な画面でデザインやレイアウトを確認する
- プロトタイプ:ダミーデータで機能や処理を動かして確かめる
- PoC(概念実証):自社データと現場環境で実適合を検証する
モックアップでは、検査データ入力、検査成績書、不良管理やCAPAの画面遷移を作ります。次に、検査員の入力箇所や、品質保証部門が求める帳票を、関係者ですり合わせます。
プロトタイプでは、合否判定ロジックやSPC管理図の描画など、標準機能の処理が想定どおり動くかを確かめます。
PoCでは、実際の検査項目やデータ量を使い、現場環境で動かします。SPC分析やパレート図、測定器連携を検証し、現場の受容性も確かめます。これにより、追加カスタマイズによる費用膨張を防ぎます。
進め方は、画面の方向性、機能、実業務への適合性の順に確かめることです。
それぞれの期間・費用感の目安
品質管理システムの検証では、画面確認から実業務への適合確認まで、段階ごとに必要な期間と費用が異なります。
- モックアップ:数週間程度、数十万円規模となることが多い
- プロトタイプ:対象範囲に応じて期間・費用が変動する
- PoC:1品目・1ラインの検査記録など限定範囲でも、数ヶ月単位を要する場合がある
一方、パッケージ製品の無料貸出や無料トライアルを使い、自社データでテスト運用する方法もあります。この場合は、2週間から4週間程度を目安に実機検証できます。
検査マスタの初期登録やテスト運用を外部コンサルタントに委託せず、自社の中心メンバーが担えば、直接費用を30万円から80万円程度削減できるとされています。
PoCにかかる数ヶ月と数十万円の投資は、本開発での数百万円規模の手戻りやカスタマイズ膨張を防ぐための保険と考えられます。
品質管理システムで特に検証すべき具体項目
品質管理システムのPoCでは、汎用項目に加えて、品質保証業務固有の論点を実機で確かめます。
要件定義書だけでは判断しにくいため、自社データや機器を使って検証します。重要項目は、現場での使い勝手と技術的な実現性の両面から確かめ、手戻りや追加費用を防ぎます。
検査端末の入力UIと測定器からの自動データ取込
検査端末やタブレットでは、検査員がマニュアルなしで直感的に操作できるかを確かめます。使いにくさは形骸化に直結するため、現場受容性を最優先で見ます。
検査の流れに沿って、手書き票からの転記を自動化し、集計の負担を減らせるかも見ます。
入力と取込は、現場で続けられるかと、機器とつながるかの両面から確かめます。
- 入力UI:現場で違和感なく検査データを記録できるか
- 自動取込:測定器や検査装置からデータを収集できるか
- 代替運用:連携できない機器を手入力にするか更新するか
測定器・検査装置からの自動取込について、技術的な実現性も検証します。ノギスやマイクロメーター、三次元測定機は、老朽化や多ベンダー混在で接続が難しい場合があります。画像検査装置も、接続が難しくなることがあります。
信号取得や通信の整備に想定以上の工数がかかると、プロジェクトは停滞します。そのため、PoCでエッジ連携も確かめ、難しい機器を手入力にするか更新するかを、本開発の前に決めておきます。
SPC・工程能力指数のリアルタイム算出とトレーサビリティ検索性能・上位連携
収集データから、SPCのXbar-R管理図や工程能力指数(Cpk)を遅延なく描画できるかを検証します。
工程内不良を早く捉え、再発を防ぐには、検査結果の入力時に管理図が更新され、閾値を超えるとアラートが出る応答性が必要です。
性能と連携の検証では、自社の実際の件数や情報を使い、次の3点を確かめます。
- 検索性能:部品点数やデータ量が多くても処理速度を保てるか
- ロット追跡:不具合時に原因ロットを実用的な時間で特定できるか
- 上位連携:マスタ・実績や製番・ロット情報を正確に連携できるか
大量の検査データや検査画像を扱うため、原因ロットを遡る検索の応答時間も、実データで確かめます。
連携先には、生産管理システム、MES、ERPがあります。
連携設計が不十分だと、経営側に投資効果が伝わらず、導入失敗の原因になります。そのため、実現性を確認しておきます。
スモールスタートで進めるPoCの実践
品質管理システムのPoCは、検証範囲を欲張らず、スモールスタートで進めることが成功の最大の鍵です。
「全工程を」と範囲を広げると、要件定義が終わらずPoCが頓挫します。限定した範囲で得た手応えとノウハウを、本開発と横展開へつなげます。
範囲の絞り方と現場の巻き込み方の二つが、成功を左右します。
「1品目×1ライン」への検証範囲の絞り込み
最初は、「1工程×1製品ライン」や「不良率の高い1品目」などに対象を絞ります。全工程や全機能を一度に動かすと、マニュアルが膨大になり、現場が混乱します。
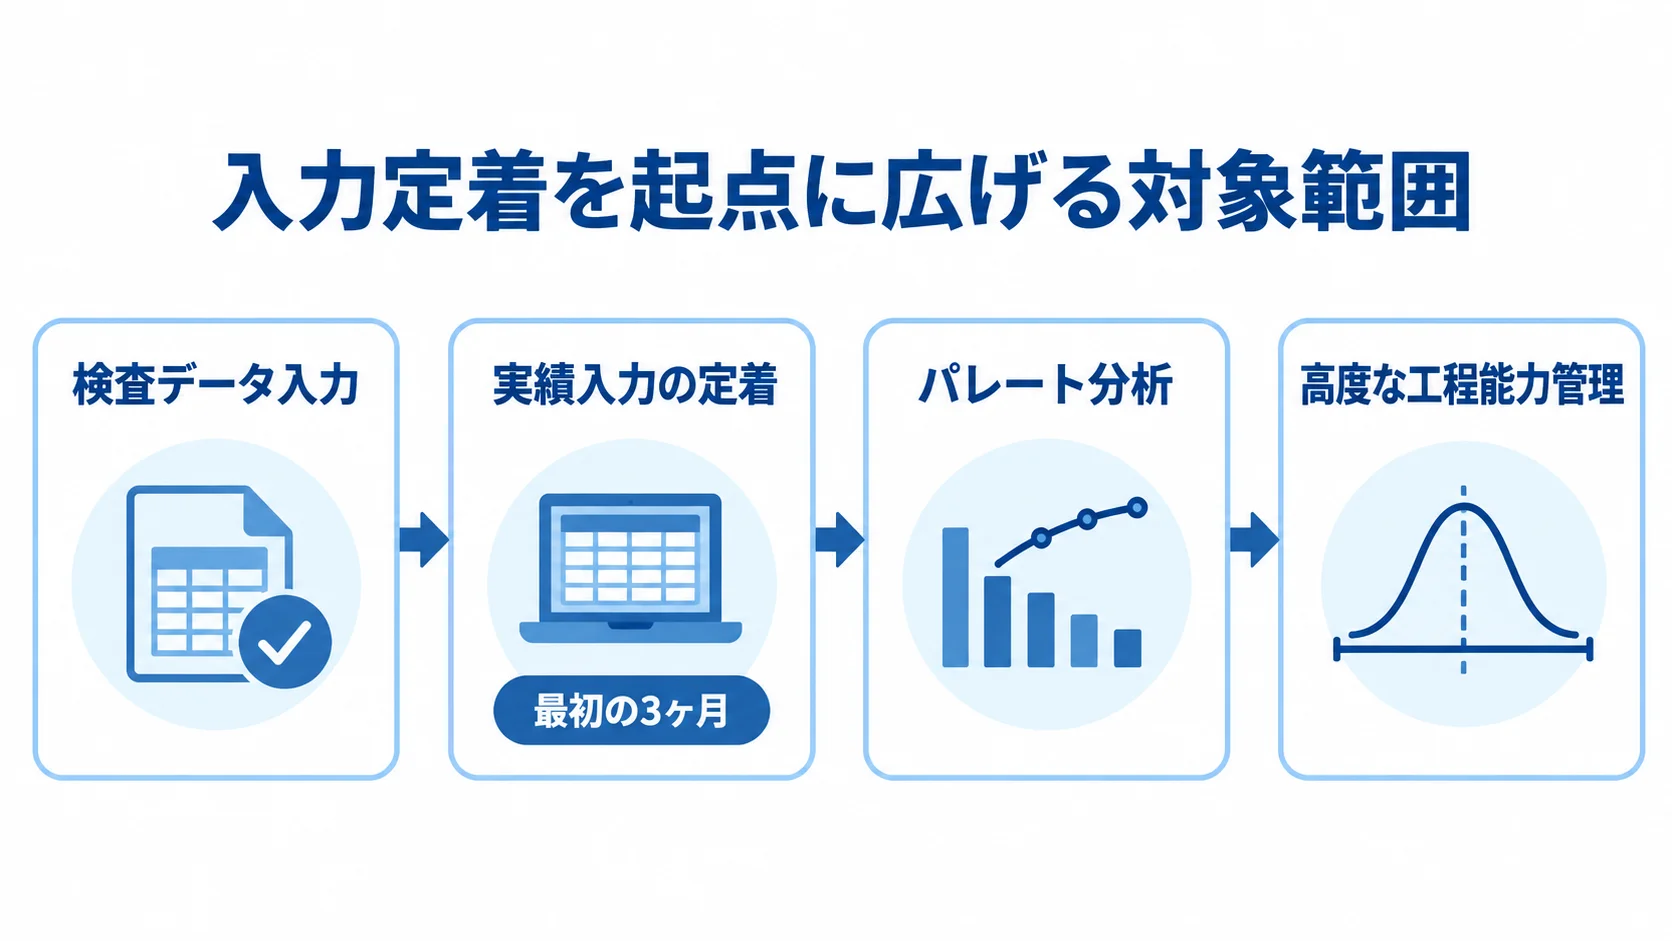
機能と対象は、入力が定着したかを確かめながら、一段ずつ広げていきます。
- 検査データ入力に機能を絞り、最初の3ヶ月は実績入力の定着を目標にする。
- 毎日の入力が根付いたことを確認してから、パレート分析や高度な工程能力管理へ進む。
- 検査マスタの整備ルールや運用フローをテンプレート化し、他の品目・工程・ラインへ広げる。
ISO9001やIATF16949に対応する複雑なCAPA是正処置のフローも、初期から全て稼働させると現場が混乱するため、段階的に扱います。
小さく確かめてから広げることが、膨大な検査マスタの整備と現場への定着という難しさを乗り越える、確実な道筋です。
現場キーパーソン(検査員・品質保証部門)の巻き込み
現場で実行するシステムは、日々のオペレーターである検査員が使います。
経営層や情報システム部門だけで機能や価格を中心に選ぶと、現場が反発し、入力を怠るおそれがあります。
PoCには、検査員と品質保証部門の実務担当者を加え、現場の視点で検証を進めます。
- ベテラン検査員:端末を操作し、使い勝手や改善点を伝える
- 品質保証部門の実務担当者:UIや運用ルールをすり合わせる
検査員の意見を反映する過程が、現場の当事者意識を育てます。現場を巻き込めるかで成否が分かれるため、PoCの中で現場の合意を得ることも大事です。
本開発へ進むかどうかは、技術的な検証結果に加えて、現場の納得を得られたかも判断の基準にします。
失敗事例から学ぶ成功の鍵
品質管理システムの導入には、共通する失敗パターンがあります。PoCを本開発の成果につなげる出口の設計も欠かせません。
現場軽視・一気導入・検証項目の絞り込み不足という失敗
失敗の典型例は、現場の声を聞かないまま進めること、全体へ一気に導入すること、検証対象を定めずにPoCを行うことです。
それぞれで起こる問題と、計画の段階で避けるべき点を確かめます。
- 現場軽視:経営層や情報システム部門だけで決め、検査員の声を聞かず、稼働後に使われず形骸化する
- 一気導入:PoCなしで全工程・全品目へ広げ、マスタ整備が追いつかず頓挫する
- 絞り込み不足:重要な技術課題を確かめないまま本開発へ進む
絞り込み不足のままでは、測定器連携やSPC算出性能を検証せず、後から重大な問題が判明する場合があります。
三つの失敗に共通するのは、現場業務の変化、膨大な検査マスタ、技術連携の不確実性を軽視している点です。現場を巻き込み、範囲と検証項目を絞れば、失敗はほぼ避けられます。
検証を本開発につなげる進め方
PoCを実施して終わりにせず、結果を次の意思決定に使える形にします。開始前に成功基準を定め、判明した課題を本開発の計画に反映します。
検証結果を引き継ぐ手順は、基準の設定、課題の整理、現場メンバーの継続参加の三つです。
- 開始前に成功基準を決め、結果を客観的に評価する。
- 課題を標準機能、カスタマイズ、運用での対応に分け、範囲と見積もりに反映する。
- PoCに参加した現場キーパーソンを本開発・本稼働にも引き継ぐ。
合格基準の例は、検査員が5分の説明で入力できることと、主要な測定器3機種から自動で取得できることです。
また、1万件の検査データでロット検索が3秒以内に応答することも、基準として挙げられます。課題を仕分けておけば、契約後に想定外のカスタマイズ費用が膨らむのを防げます。
現場の納得と技術的な実現性の確認結果を本開発へ引き継ぐことで、PoCへの投資を生かせます。
まとめ
品質管理システムは、生産管理とは異なり、検査と是正を担います。そのため、導入前に段階的な検証を行い、現場業務への適合性を確かめます。
モックアップで画面、プロトタイプで機能、PoCで自社データと現場環境での適合を確認します。検査端末や測定器の連携に加え、SPC・Cpk、追跡検索、上位連携も検証対象です。
「1品目×1ライン」のPoCから始め、検査員を巻き込んで入力を定着させます。現場軽視や一気導入を避け、現場の納得と技術面の両方を確かめてから本開発へ進むことで、二重管理や形骸化を防ぎます。
▼全体ガイドの記事
・品質管理システム開発の完全ガイド
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。