
半導体工場の設備保全では、設備台帳、保全方式、システム連携を整えると、設備停止と品質への影響を抑えられます。
システムの役割と主要機能、導入の進め方、費用、安全対策を順に見ていくと、発注前に何を決めるべきかが分かります。各テーマの詳細は関連記事もご覧ください。
▼関連記事一覧
・半導体製造業向け設備保全システム開発の進め方/やり方/流れや方法/手法/工程/手順
・半導体製造業向け設備保全システム開発でおすすめの開発会社/ベンダー6選と選び方
・半導体製造業向け設備保全システム開発の見積相場や費用/コスト/値段について
・半導体製造業向け設備保全システム開発の発注/外注/依頼/委託方法について
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
半導体製造業向け設備保全システムの概要
半導体製造業向け設備保全システムは、設備を止めないための記録、判断、実行を一つの流れにまとめる仕組みです。
設備台帳や点検履歴を扱うCMMSには、製造実績を扱うMES、設備データを集めるSCADA、購買や在庫を管理するERPを連携できます。
設備保全が経営課題になる理由
半導体の製造工程は、装置単体ではなく複数の工程と搬送でつながっています。そのため、真空ポンプの異常を見逃すと、装置停止に加えて処理中ロットの隔離や再検査が生じます。
設備が止まったあとは、復旧後の条件確認も欠かせません。停止時間を短くするだけでなく、兆候を早く捉えて影響範囲を正確に見積もることも必要です。さらに、設備保全システムは故障前後の判断を標準化し、熟練者の経験を検索できる記録に変えます。
CMMSとEAMの役割
CMMSとEAMは、扱う範囲が異なります。次のように整理できます。
- CMMS:点検、作業指示、故障履歴、予備品など、日々の保全業務を管理する仕組み。
- EAM:設備の導入から廃棄までの資産ライフサイクル、契約、コスト、リスクを扱う考え方。
半導体工場では、現場の保全作業をCMMSで回し、設備投資や更新判断の情報をEAMやERPと接続する構成が現実的です。
発注側は、製品名で比べる前に、設備階層、ロット影響、承認、監査、データ連携を一連で管理できるかを確かめます。
対象になる設備の範囲
対象には、製造装置に加えて、付帯設備や工場インフラも含まれます。工場、クリーンルーム、ライン、装置、ユニット、部品の親子関係で登録します。
- 製造・搬送装置:成膜、エッチング、洗浄、露光、検査、搬送装置。
- 付帯設備:真空ポンプ、冷却水循環ポンプ、排気・空調、排ガス処理設備。
- 工場インフラ:電源、コンプレッサー、薬液供給設備。
装置ごとに、メーカー、型式、設置場所、保証期限、保全責任者、通信方式が異なります。そのため、台帳の粒度を最初に決めることが品質を左右します。
導入で解決できる課題と主要機能
現場の課題には、紙やExcelが残っていることに加えて、設備データ、作業履歴、部品在庫、製造ロット、品質情報が分散していることがあります。そのため、異常時に情報を集めるまで時間がかかります。
主要機能は、異常発見から復旧、再発防止までの時間を短くする目的で選びます。
設備台帳・作業指示・履歴管理
設備台帳は、基本情報に加えて親設備と交換部品を紐付けます。図面や手順書も、同じ台帳で管理します。さらに、異常、校正、保証、変更履歴も紐付けます。
作業指示には、点検項目と判定基準、写真、測定値を記録します。加えて、異常度、承認者、作業時間も残します。
タブレットで入力する場合は、次の点を要件に含め、運用も決めておきます。
- 操作性:手袋をはめたままでも操作できるボタンの大きさ。
- 設備の呼び出し:QRコードによる設備の呼び出し。
- 通信断への備え:通信が不安定な場所での一時保存。
- 持ち込み端末:クリーンルームへ持ち込む端末の運用。
予防保全・予知保全・故障分析
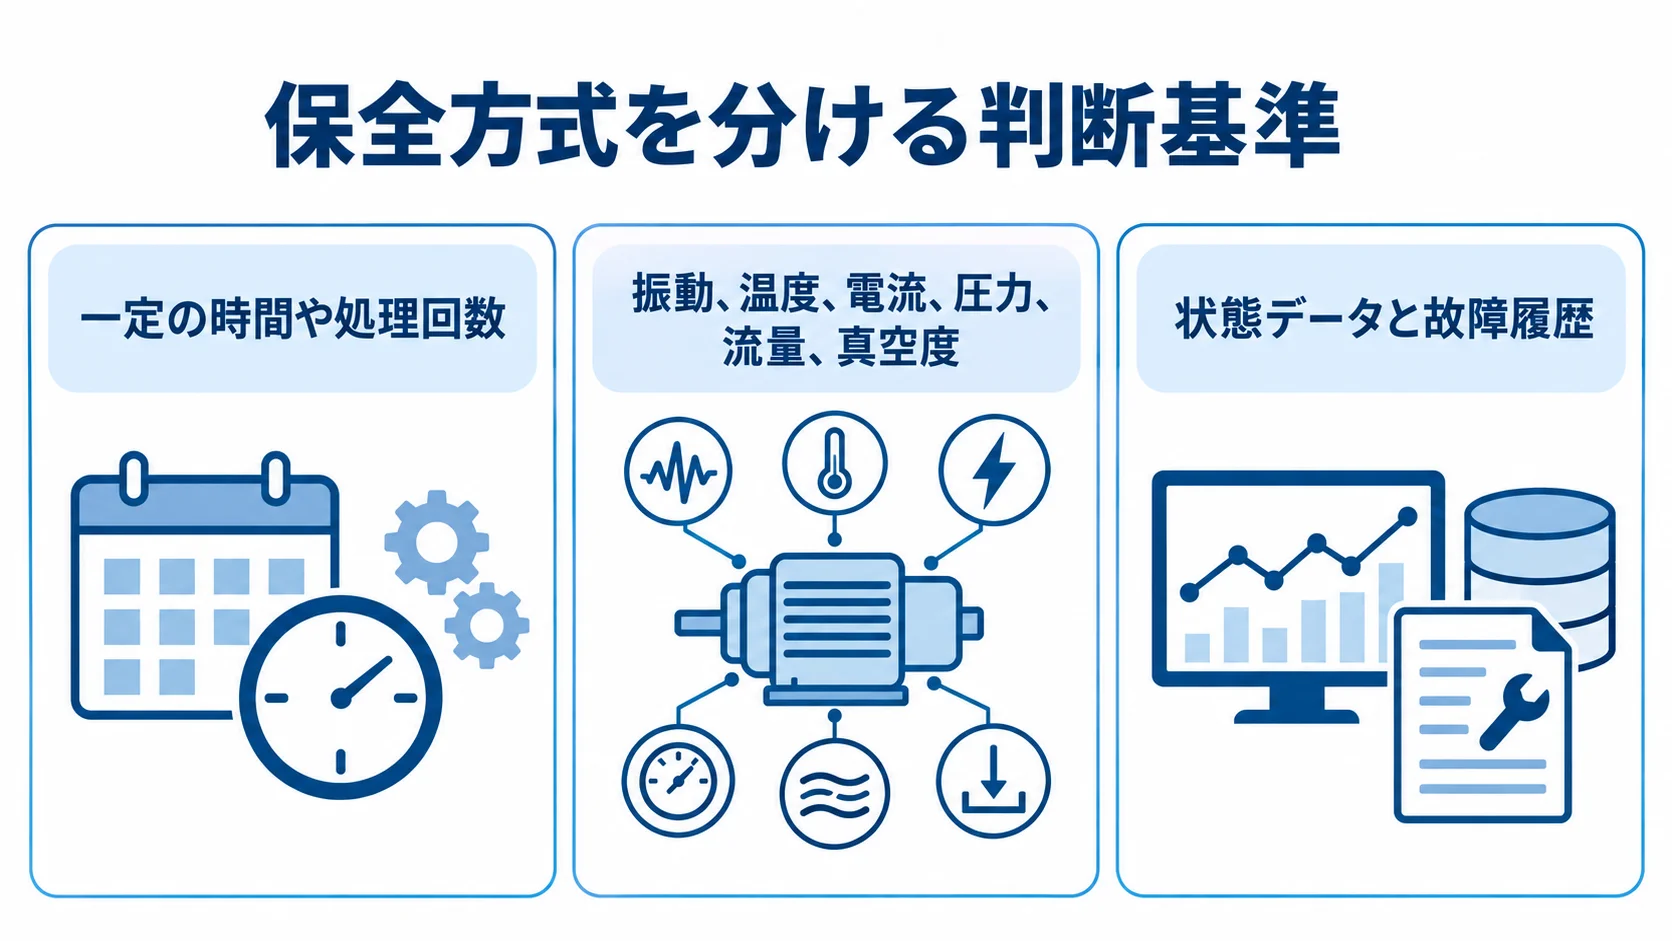
保全方式は、点検周期、設備状態、故障兆候のどれを基準にするかで変わります。そのため、それぞれの特徴を踏まえて、どの設備に適用するかを決めます。
- 時間基準保全(TBM):一定の時間や処理回数を基準に、点検や交換を行う方式。
- 状態基準保全(CBM):振動、温度、電流、圧力、流量、真空度を見て、作業時期を決める方式。
- 予知保全(PdM):状態データと故障履歴から、異常の兆候を推定する方式。
AI化の対象は、影響が大きく、データを安定して取得でき、異常時の対応手順がある設備に絞ると、効果を測りやすくなります。
故障コードやアラーム、復旧時間を履歴に残し、原因、対策、再発防止まで記録します。この記録からは、MTBF(平均故障間隔)とMTTR(平均修復時間)を分析できます。突発停止件数や停止時間、OEE、保全費も分析の対象になります。
異常検知は、正解率に加えて、誤報率、見逃し、通知から確認までの時間、作業完了までの時間で評価します。
予備品・トレーサビリティ・監査
交換部品が欠品すると、設備を復旧させても生産の再開が妨げられます。そのため、部品管理では在庫や発注点に加えて、重要部品の調達条件まで追えるようにします。
- 在庫情報:代替品、ロット、入出庫、修理戻り、保管場所の管理。
- 発注点:リードタイムと使用量の一覧、停止損失と調達期間を合わせた発注設計。
- 履歴・監査:装置、ロット、レシピ、作業者、時刻、変更内容の紐付け。
過剰在庫の削減だけを目指すと、納期の長い部品を切らすおそれがあります。一方で、設定変更者、承認作業、使用部品を追跡できれば、品質調査や監査に速く対応できます。
操作ログを残すだけでなく、時刻同期、改ざん防止、保存期間、閲覧権限まで決めておきます。
半導体工場向け設備保全システムの種類と構成
選択肢は、標準のCMMS、データ連携や業務拡張を加えたパッケージ、独自システムの開発に大きく分かれます。
保全業務を一つの製品にまとめるより、標準機能と専門機能の境界を決め、設備、生産、購買の各システムを連携させる方が、部分ごとに更新できる構成になります。
保全方式で分ける三つの種類
保全方式は、周期、設備の状態、故障兆候の分析という三つの考え方に分かれます。そのうえで、測定や分析に必要な条件を確かめて選びます。
- 予防保全:周期を決めて実施する方式で、法定点検や校正にも使えます。
- 状態基準保全:センサー値や目視結果を使い、設備ごとの状態差を考慮する方式です。
- 予知保全:複数の値や履歴から、故障兆候を予測する方式です。
状態基準保全には測定項目と判定基準が要ります。
予知保全では、異常ラベル、欠損データ、モデル更新、誤報時の現場判断まで設計します。
パッケージ・クラウド・スクラッチの違い
導入方式は、標準機能との適合、拠点間の情報共有、独自業務への対応という観点で比べます。また、運用負担や工場ネットワークの制約も判断材料になります。
- パッケージ:設備台帳、点検、作業指示、在庫を早く整えやすい方式。
- クラウド:複数拠点から情報を参照でき、更新やバックアップを集約できる方式。
- スクラッチ開発:既存の保全手順や装置固有の判定を細かく反映できる方式。
標準機能に業務を合わせると、導入期間と保守負担を抑えやすくなります。クラウドを使う場合は、OTネットワークやデータ持ち出しを確かめます。さらに、通信断、認証、遅延、ベンダー接続も見ます。
工場内のエッジとクラウドを組み合わせる構成も検討できます。
スクラッチは要件が増えるほど、テスト、脆弱性対応、OS・ミドルウェア更新、引き継ぎの負担が重くなります。
競争力に直結する部分を独自化し、台帳、権限、通知には標準機能を使うFit to Standardは、長期運用では特に有力です。
MES・SCADA・ERPとの役割分担
役割が曖昧なままだと、同じマスタが複数の箇所で更新され、設備番号や部品番号の不一致が起きます。そのため、正となるデータと接続方式を設備ごとに定めておきます。
- 設備保全システム:現場作業と設備資産の管理。
- MES:製造指図、実績、ロット、レシピ、品質との関係を扱う領域。
- SCADA・ERP:SCADAは設備状態やアラームの監視、ERPは購買、会計、契約、在庫の担当。
接続方式には、API、イベント、OPC UA、SECS/GEM、Modbus TCPなどがあります。ただし、異なるメーカーや世代の設備では、接続できてもデータの意味がそろうとは限りません。そのため、既存装置の実装差やデータ項目の意味は、現場ごとに確かめます。
OPC UAは、センサー、制御システム、MES、ERP間の相互運用を想定した標準です。
OPC Foundationの仕様は、情報モデル、メッセージ、通信、適合性を定義しています(出典:OPC Foundation「OPC Unified Architecture – Part 1」、2026年参照)。
半導体製造業向け設備保全システムの進め方
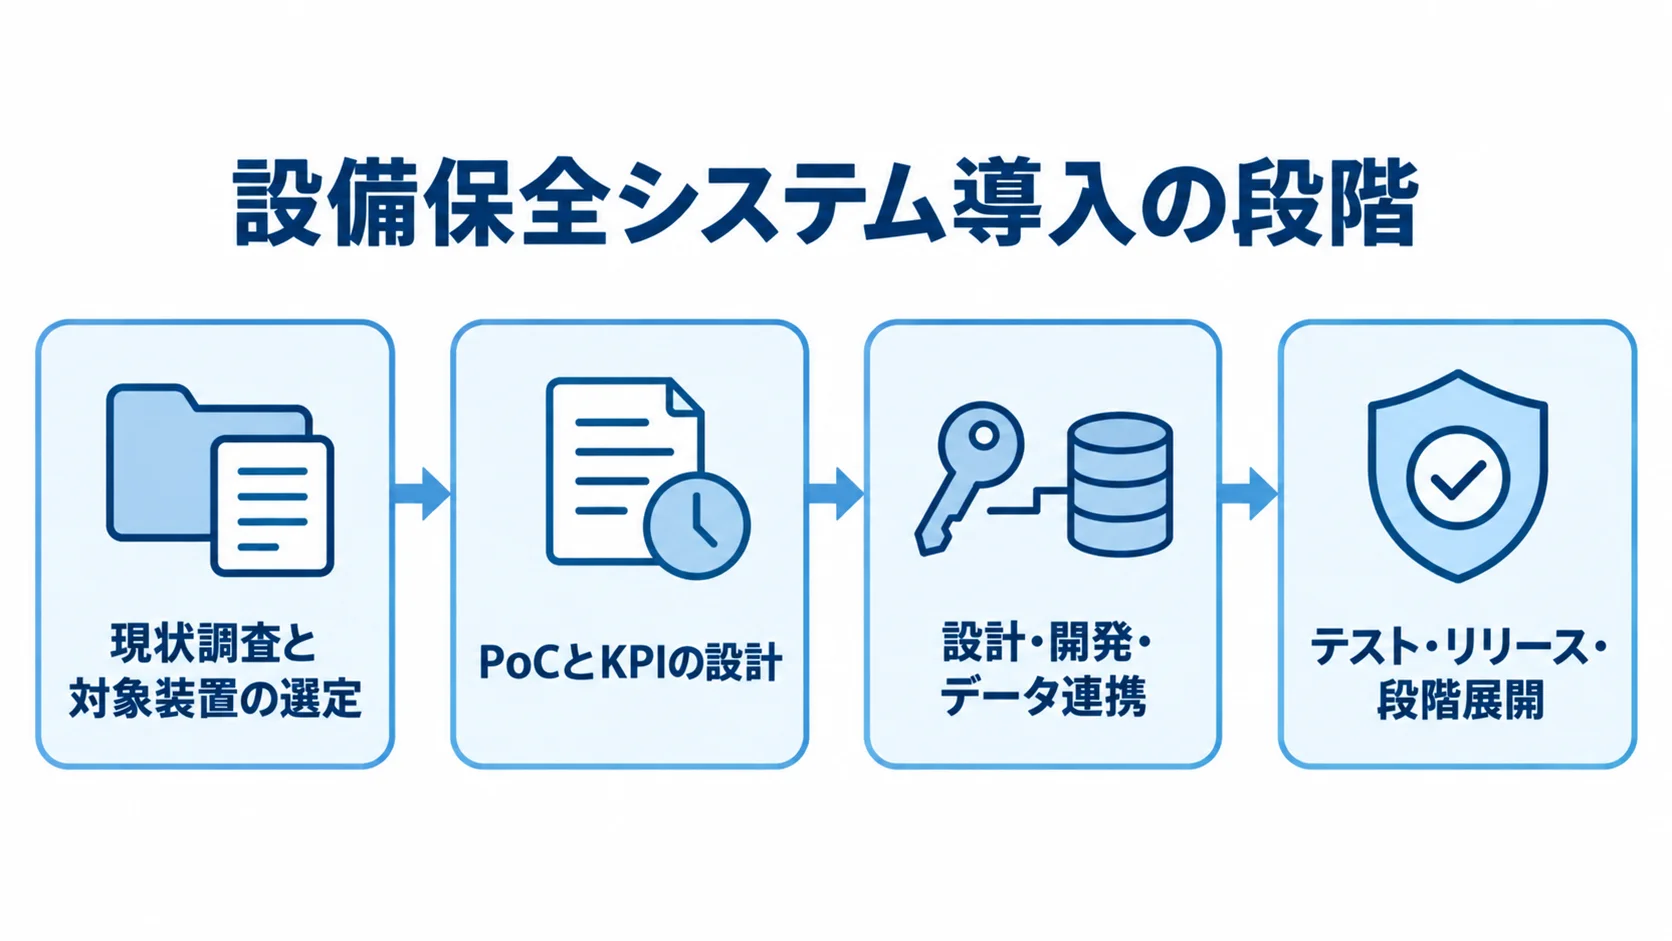
導入は、停止リスクと業務の流れを整理したうえで、段階的に進めます。企画段階から、生産、製造技術、設備保全、品質の各部門を巻き込みます。さらに、情報システム、安全、購買の担当者も加えて、判断者を明確にします。
▶ 詳細はこちら:半導体製造業向け設備保全システム開発の進め方/やり方/流れや方法/手法/工程/手順
現状調査と対象装置の選定
まず、設備台帳、紙やExcelの点検表、故障履歴を洗い出します。さらに、アラーム、部品表、点検周期、停止損失も対象にします。あわせて、既存のMES・SCADA・ERPや通信プロトコルも確かめます。
現場独自の例外処理や点検できない時間帯も記録します。
停止損失が大きく、センサーや履歴を取得しやすく、異常時の対応を定義できる装置を優先します。
PoCとKPIの設計
PoCは全工場へ一度に展開せず、1ラインまたは1装置群を対象に設定します。
現場での実効性を確かめるため、次の条件を用意します。
- 期間は3〜6か月程度とし、データ取得、通知確認、作業指示への移行を確かめます。
- 開始前に、突発停止件数やMTBF、MTTR、アラーム確認時間、点検工数、予備品欠品件数を測ります。
- 合格条件に含める指標は、異常検知率、誤報率、データ欠損率、現場確認までの時間、復旧判断時間、入力完了率です。
停止時間や点検工数の変化も確かめます。故障ラベルが少ない場合は、TBMやCBMでデータと作業履歴を蓄積します。ラベルが十分になってから予知保全へ進むのが、安全な順番です。
設計・開発・データ連携
設計・開発では、業務要件、連携データ、利用者ごとの画面と権限を整理します。
現場の画面に指標を詰め込みすぎると、入力が定着しにくくなります。
- 業務要件:設備階層、点検票、作業指示、承認、異常コード、部品、権限、ログ、通知、レポートの取り決め。
- 運用要件:オフライン入力、マスタ移行、システム停止時の代替運用の定義。
- データ連携:接続方式と装置データ項目の定義。
- 画面・権限:管理者向けの分析画面と現場の入力画面を分け、検知、確認、承認、品質判断の担当者と通知経路の設計。
接続方式は、SECS/GEM、OPC UA、Modbus TCP、MQTT、装置メーカーAPIなどから選びます。
連携では、装置番号、項目名、単位、サンプリング周期、時刻、品質フラグも定義します。
テスト・リリース・段階展開
半導体工場では、実機を止めて試験できる時間が限られます。
本番相当データのテスト環境を用意し、次の手順で進めます。
- 通信断、データ欠損、時刻ずれ、異常値、権限不足、サーバー停止、バックアップ復旧、誤った作業指示を検証します。
- 設定を本番へ移す手順と、問題が起きたときに従来の運用へ戻す条件を、文書にまとめます。
- 夜間や休日の停止窓を使って、1ラインから複数ラインへ広げる。
- 月次でKPIと入力率を確かめ、通知数、画面の使いやすさ、点検周期を見直します。
工場共通のマスタと拠点固有の手順を分けておくと、追加開発を積み上げずに展開しやすくなります。
費用相場と開発期間の目安
半導体工場向け設備保全システムの費用は、装置台数と工場数で変わります。さらに、既存のMES・SCADA・ERP、センサー施工、24時間監視の有無も費用を左右します。一律の公開価格はありません。
データ移行、OTセキュリティ審査、実機テスト、バリデーションも金額に影響します。次に示す金額は、一般的なCMMS相場と製造業システムの連携要件から算出した2026年時点の概算で、特定製品の定価ではありません。
▶ 詳細はこちら:半導体製造業向け設備保全システム開発の見積相場や費用/コスト/値段について
対象範囲別の初期費用と期間
導入範囲によって、初期費用と期間の目安は異なります。リアルタイム連携、監査、予知判定などは、別途見積もりになる場合があります。
- 標準CMMSの設定導入:設定支援20万〜60万円程度に、月額ライセンスが加わる場合があります。期間の目安は即日〜3か月程度です。
- 1ラインの連携:300万〜1,000万円程度。期間は3〜6か月程度です。
- 複数システム連携:1,000万〜5,000万円程度で、期間は6〜12か月程度が目安です。
- 複数工場・グローバル展開:工場ごとの装置差、共通認証、データ保持、運用センター、移行、教育を含むため、1億円〜数億円超、18〜36か月以上になることがあります。
1ラインの連携は、CMMSの導入とマスタ移行に、1装置群のセンサー収集、簡易画面、限定的なMES・SCADA連携を加えた範囲です。1ラインでも、データ項目が少ないとは限りません。停止窓や装置側の接続確認に時間がかかることもあります。一方、大規模なカスタム、24時間運用、冗長化を含める場合は、5,000万円〜1.5億円超、12〜24か月以上になる可能性があります。
複数システム連携では、対象が複数メーカーの装置やMES・SCADA・ERPに広がります。部品・購買、権限・監査、教育、テスト環境も対象になります。複数工場展開の金額は、設備台数や導入範囲を仮定した推定値です。実際の見積もりは、要件定義後に変動します。
費用の内訳と見落としやすいコスト
費用は、初期作業と継続運用に分けて確かめます。見積もりでは、次の範囲を区別します。
- 初期作業:要件定義からリリース支援まで。
- 継続費用:ライセンス、インフラ、センサー、保守にかかる費用。
- 運用支援:教育、モデル再学習、データ品質改善などにかかる費用。
一般的な製造業システムの目安は、要件定義が全体の10〜12%、設計・環境構築が22〜24%、実装が48〜50%、テストが15〜17%程度です(出典:製造業システムの見積目安、2026年時点の整理)。
初期費用は、基本設計、画面・機能開発、連携に分けて考えます。さらに、センサー・ゲートウェイとデータ移行の費用も見ておきます。テスト、教育、リリース支援も、初期費用に含めて考えます。
継続費用には、月額ライセンス、クラウド利用料、通信費があります。さらに、センサーの設置・交換とゲートウェイ保守も含まれます。バックアップや監視、脆弱性対応、パッチ適用も、継続費用として見ておきます。
実際には連携や実機テストの割合が増えるため、予算調整でテスト費を削らないことが大切です。また、保守運用費を初期開発費の年間15〜25%程度とする考え方もあります。
24時間の監視・障害対応や複数拠点のSLAを含める場合は、個別に積算します。
費用を抑えるための現実的な方法
費用を抑えるには、見積もりの段階で対象範囲と運用費を絞り込むことが大切です。初期費用だけでなく、追加単価と5年程度のTCOも比べます。
- 対象を絞る:停止損失が大きくデータを取りやすい真空ポンプ、冷却水ポンプ、搬送装置などから、1装置群を選びます。
- 既存設備を活用する:既存センサーやゲートウェイを使えるかを調べ、不要なデータは集めないようにします。
- 最短経路を作る:画面や帳票を増やす前に、異常検知から作業指示、復旧確認までをつなぐ。
見積書では、対象装置・工場・連携先の追加単価、データ保持期間、利用ユーザー数を分けて記載してもらいます。サポート時間、復旧目標、センサー交換、アップデート費も、同じように分けてもらいます。
初期見積もりが安くても、追加連携や運用費が高ければ、総保有コストは膨らみます。そのため、5年程度のTCOで比べます。
セキュリティ・安全・法令への対応
設備保全システムは工場のITとOTをまたぐため、可用性、完全性、機密性、安全性を同時に設計します。サイバー攻撃は、生産停止や品質低下、知的財産の流出へ波及するおそれがあります。
要件を決める段階で、情報システム、製造技術、設備、品質、安全、サプライヤーのあいだで、どこまでを誰が受け持つかを決めておきます。
IT・OT分離とアクセス制御
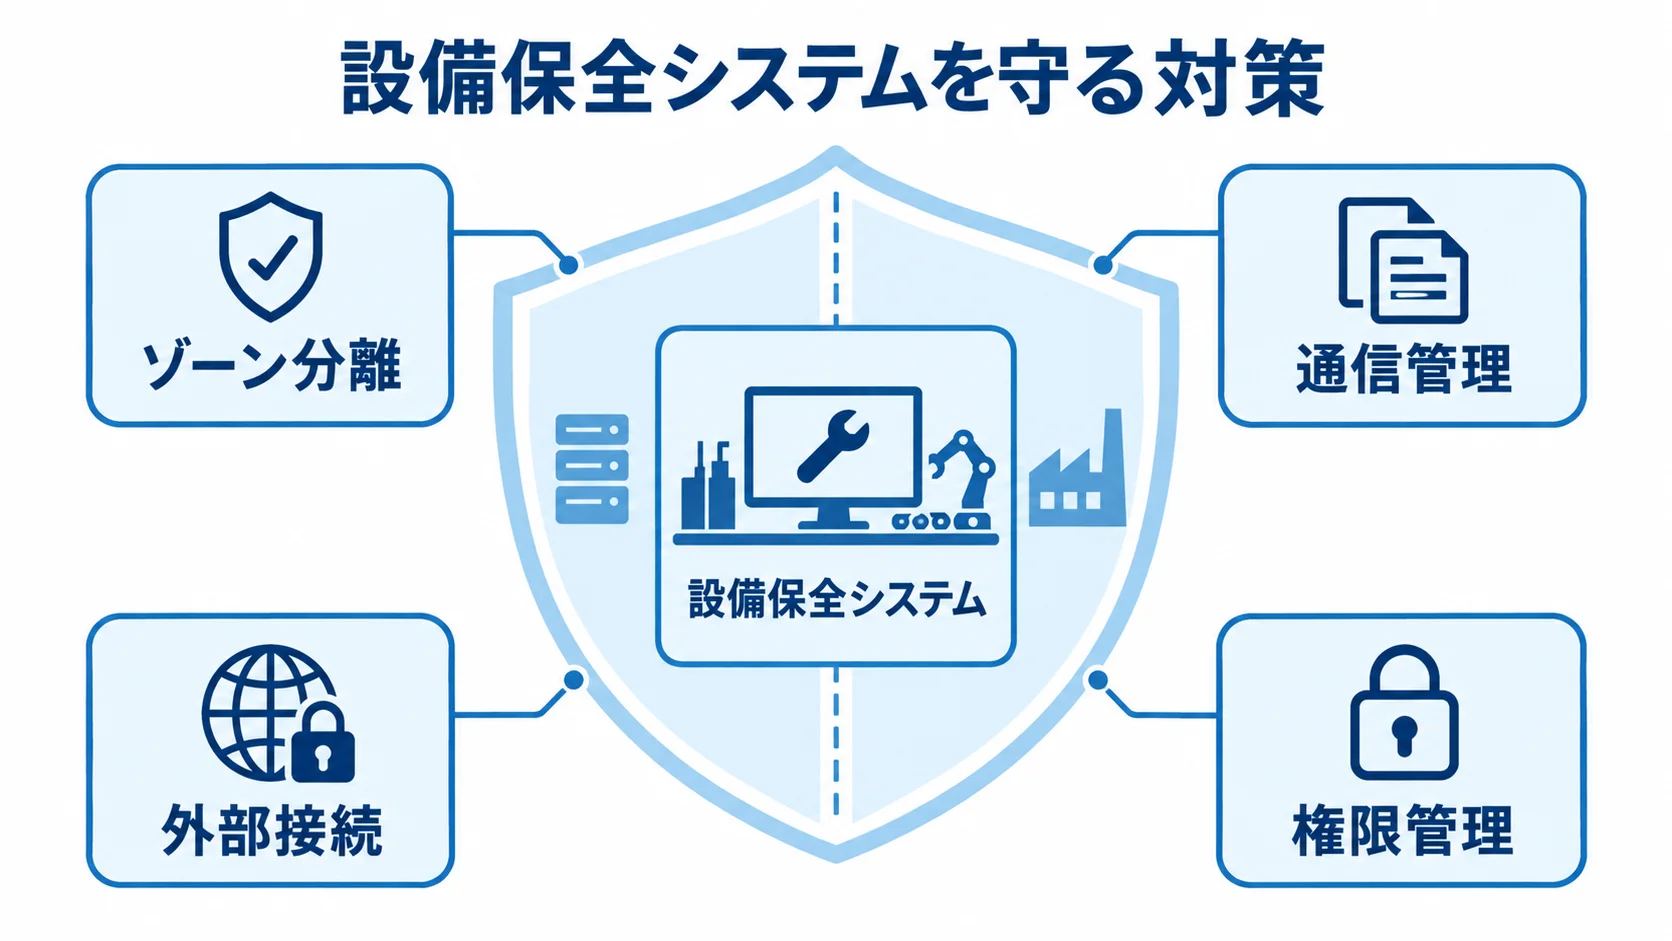
工場内の設備、制御、監視、MES、業務システム、外部サービスは、同じネットワークにつなげないことが基本です。
- ゾーン分離:設備や業務系を分け、IT・OT DMZなどを設けます。
- 通信管理:ゾーン間の通信を、許可リストで管理します。
- 外部接続:多要素認証、特権ID、時間制限、操作記録を組み合わせます。
- 権限管理:アクセスできる人が増えるほど、漏えいや誤操作のリスクは高まります。
経済産業省は2025年10月24日に「半導体デバイス工場におけるOTセキュリティガイドライン」を公表しました。このガイドラインでは、生産目標、機密情報、品質を守る観点から、工場領域ごとの対策が整理されています(出典:経済産業省、2025年10月24日)。
ガイドラインは一律の認証ではないため、自社工場の構成とリスクを分析し、RFPの要求事項へ落とし込みます。また、設備情報や設定情報を守るため、役割ごとに最小権限を設定します。
SEMI E187・E188と調達要件
規格の対象と調達時に確かめる内容を整理し、RFPに反映します。
- SEMI E187:新しいファブ装置のネットワーク接続コンピューターを対象にします。
- SEMI E188:新規・既存装置などの搬入、設置、保守、パッチ適用時が対象です。
- RFP項目:対象要求、脆弱性スキャン、マルウェア検査、パッチ検証、媒体、報告書、障害連絡、ログ保存を記載します。
E187はOS・ネットワークセキュリティ、エンドポイント保護、監視を扱います。一方、E188はマルウェア対策と安全な統合を重視します(出典:SEMI「How SEMI E187 and E188 Standards Elevate Cybersecurity」、2024年)。
NISTの製造業プロファイル案は、CSF 2.0に沿ったリスクベースの整理です。さらに、サプライチェーン、プラットフォームセキュリティ、技術基盤のレジリエンスも扱います(出典:NIST IR 8183 Rev.2 初期公開草案、2025年9月29日)。
点検記録と安全部門の確認
保全記録は、サイバーセキュリティだけでなく、労働安全や保安の証跡にも関係します。そのため、該当する法令や確認事項を関係部門と整理しておきます。
- 定期自主検査:対象機械では検査と結果記録が求められます。
- 高圧ガス設備:事業者区分や設備条件に応じた義務があります。
適用される法令や社内規程は、設備の種類、ガス、圧力、処理能力、作業内容によって異なります。そこで、システムが適合を自動で判定すると断定せず、安全・品質・法務の各部門と対象設備や検査項目を確かめます。
記録の保存期間、承認者、改訂履歴についても、関係部門と決めておきます。
労働安全衛生法第45条は、政令で定める機械などの定期自主検査と結果記録を求めます(出典:厚生労働省「労働安全衛生法」)。高圧ガス設備では、完成検査、保安検査、保安教育、定期自主検査などが生じます(出典:経済産業省「高圧ガスに関する規制について」)。
開発会社・ベンダーの選び方
開発会社・ベンダーは、機能数だけでなく、装置を止めずに連携、テスト、運用できるかで比べます。加えて、CMMS、装置通信、MES・SCADA・ERP連携を一つにまとめる力も必要です。OTセキュリティと24時間対応も、同じ力で一つにまとめられる必要があります。
実績と対応範囲の確認
実績は、導入業種だけでなく、対象設備、装置メーカー数、工場数を確かめます。さらに、接続方式、停止窓、運用時間、障害件数、導入後の改善指標も見ます。
公開できる範囲で、真空、搬送、冷却水、排気、空調、検査など、自社に近い設備での経験を聞きます。製品提供元、実装担当、現場保守担当が別々の場合は、どこまでを誰が受け持つかと、窓口も明確にしておきます。
提案書・実機デモ・見積もりの比較
提案書、見積もり、デモでは、要件をどこまで網羅しているかと、現場での動作を確かめます。
- 提案依頼書:設備・ライン、通信、利用者、権限、SLA、規格要件を記載します。
- 見積もり:PoCのKPIと5年TCOを示したうえで、機能や運用費を分けてもらいます。
- デモ:通信断、異常値、アラーム、権限外変更、部品欠品を再現します。
総額のほか、要件を追加したときの単価と、パッケージ更新時の互換性も確かめます。特に、現場で片手入力できるか、異常から作業指示が自動で生成されるかは、見ておきたい点です。
品質や生産の担当者が、ロット影響を追えるかを確かめると、カタログでは分からない差が見えてきます。
提案依頼書には、装置台数、ライン構成、通信方式を盛り込みます。データ項目と停止窓は、現場の稼働条件として書きます。利用者と権限、ログ保存期間、SLA、E187・E188も、あわせて記載します。
見積もりは、標準機能、設定、追加開発に分けてもらいます。さらに、連携、センサー施工、テストも、別の項目で示してもらいます。教育と保守も、あわせて分けてもらいます。
24時間運用と保守体制
24時間365日稼働する工場では、システム障害も生産リスクになります。そのため、契約前に保守と復旧の体制を確かめます。
- 障害対応:監視時間、一次受付、エスカレーション、復旧目標、代替運用、バックアップ、災害復旧の取り決め。
- 継続保守:脆弱性情報の通知、パッチ検証、担当者交代への対応を確かめます。
- 夜間・休日対応:装置側とシステム側の問題を切り分けられる体制かどうか。
- データと移行:本番移行と契約終了時の返却条件。
契約終了時のデータ返却形式や別環境への移行条件を決めておくと、長期的なロックインを抑えられます。
PoCデータを本番へ移せるか、導入後にデータ品質を保てるか、AIモデルを再学習できるかも確かめます。ログの持ち出し方法も、あわせて決めておきます。
▶ 詳細はこちら:半導体製造業向け設備保全システム開発でおすすめの開発会社/ベンダー6選と選び方
▶ 詳細はこちら:半導体製造業向け設備保全システム開発の発注/外注/依頼/委託方法について
導入で起きやすい失敗とKPIの置き方
設備保全システムを導入すれば、それだけで停止が減るとは限りません。記録項目の増やしすぎ、全設備の一斉導入、AI精度だけの評価、受け持ち範囲の未設定、代替運用の不足が失敗につながります。
導入後の運用も含めて設計し、目的に合うKPIを置きます。
よくある失敗と対策
失敗を避けるには、導入目的、データの準備、現場入力、システム間の役割を、順に確かめます。
- 目的が曖昧:「紙をなくす」という目的からは、停止時間や復旧時間の改善指標を立てにくくなります。
- データ不足:台帳、点検、故障コード、測定値を整え、異常の定義を決めます。
- 入力負担が重い:必須項目を絞り、QRコード、選択式、写真、音声、オフライン対応を取り入れます。
- 役割が不明確:ロット、レシピ、品質の正データを持つシステムを決め、必要な情報だけを連携します。
データのない設備には、予知保全をすぐに当てはめず、まず故障履歴や測定値を蓄積します。また、保全システムだけで品質や生産の判断まで完結させない形にしておきます。
導入前に停止損失、MTTR、突発停止、点検工数、部品欠品を測り、導入後と比較できるようにします。
経営・現場・システムのKPI
経営、現場、システムでは、それぞれ必要な指標が異なります。意思決定者ごとに指標を示し、同じ画面に混在させないようにします。
- 経営向け:停止によるロット影響、ウエハー廃棄、出荷遅延、保全費、設備稼働率。
- 現場向け:MTBF、MTTR、突発停止、点検完了率、アラーム確認時間、作業指示の滞留、部品欠品。
- システム向け:データ欠損率、入力完了率、連携遅延、通知誤報率、障害復旧時間、バックアップ復元時間。
段階的なロードマップ
機能と連携先を段階的に広げると、データ品質と現場定着を確かめながら投資を進められます。
- 設備台帳、点検、作業指示、故障履歴を整備します。
- センサーやSCADAと連携し、状態基準保全へ広げます。
- MESや品質データとロット影響を結び、装置群をまたいで分析します。
- データ品質、現場定着、運用体制、セキュリティが一定水準に達してから予知保全や複数工場展開へ進みます。
段階を踏むと、投資の失敗を抑えやすくなります。
よくある質問(FAQ)
半導体工場でよく出る疑問に、導入判断に使える形で答えます。最適な解は、工場規模、装置構成、既存システム、品質要件によって変わります。
半導体工場の設備保全システムはクラウドでも利用できますか?
利用できます。ただし、工場OTへは無条件につながず、工場内エッジとクラウドを分ける構成が現実的です。通信断でも、最低限の点検、作業、復旧を続けられるようにします。
送信データ、認証、遅延、バックアップ、データの所在、復旧手順を確かめます。
設備保全にAIを導入すればすぐに予知できますか?
すぐに予知できるとは限りません。故障履歴、異常ラベル、センサー値、作業内容、設備条件が不足している場合は、まず台帳と点検履歴を整えます。
TBMやCBMでデータを蓄積したうえで、PoCの合否を、AIの精度だけでなく、誤報率、見逃し、現場確認時間、作業につながった割合で確かめます。
設備保全システムの開発費用はどのくらいですか?
標準CMMSの設定中心なら数十万円から、1ライン連携なら300万〜1,000万円程度、複数システム連携なら1,000万〜5,000万円程度が概算の目安です。
大規模なカスタム、24時間運用、冗長化、センサー施工、複数工場展開を含めると、5,000万円〜数億円超になる可能性があります。
一律の公開価格はなく、装置台数や連携、検証、運用の範囲を分けて見積もります。
どの設備から導入を始めればよいですか?
停止時の損失が大きく、状態データを取得しやすく、異常時の対応手順を決めやすい設備から始めます。候補には、真空ポンプ、冷却水ポンプ、搬送装置などがあります。
対象は、自社の停止履歴とデータ取得状況で決めます。1装置群のPoCでKPIを測り、現場に定着してから広げるのが安全です。
まとめ
半導体製造業向け設備保全システムは、設備停止、ロット影響、品質、部品、セキュリティ、24時間運用をつなぐ基盤であり、点検表の電子化にとどまりません。
設備台帳、作業指示、故障履歴を、まず整えます。センサーとMES・SCADA・ERP連携は、工場の優先順位に合わせて、段階的に広げます。
導入判断で押さえるポイント
費用は5年TCOで比べます。ライセンスや開発費に加えて、センサー、連携、実機テストまで含めます。さらに、教育、保守、セキュリティ、モデル再学習も、同じ比較に入れます。
PoCでは、検知率だけでなく、停止時間、MTTR、誤報率、入力完了率、データ欠損率、復旧時間も測ります。
開発会社・ベンダーは、装置通信、OTセキュリティ、テスト環境、24時間の復旧体制、標準機能と追加開発の境界で確かめます。
着手に向けた準備
着手にあたっては、準備する条件と展開方法を整理します。
- 現状把握:停止履歴と設備台帳を集め、対象を1装置群に絞ります。
- KPI設定:現状のKPIとPoCの合格条件を決めます。
- RFP作成:通信方式、セキュリティ要求、データ保持、SLA、テスト、代替運用を盛り込みます。
- 効果検証:小さく始めて、現場の使いやすさと効果を確かめます。
- 段階展開:関係部門と合意したうえで、複数ラインや複数工場へ広げます。
▼関連記事一覧
・半導体製造業向け設備保全システム開発の進め方/やり方/流れや方法/手法/工程/手順
・半導体製造業向け設備保全システム開発でおすすめの開発会社/ベンダー6選と選び方
・半導体製造業向け設備保全システム開発の見積相場や費用/コスト/値段について
・半導体製造業向け設備保全システム開発の発注/外注/依頼/委託方法について
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。