
半導体製造業向け生産管理システムは、計画系のシステムとMES、装置連携、品質・系譜管理をつなぐことで、納期と歩留まりの改善に役立ちます。
発注前に押さえたい点を、全体の流れに沿って説明します。各テーマの詳しい内容は、関連記事でも確認できます。
▼関連記事一覧
・半導体製造業向け生産管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・半導体製造業向け生産管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・半導体製造業向け生産管理システム開発の見積相場や費用/コスト/値段について
・半導体製造業向け生産管理システム開発の発注/外注/依頼/委託方法について
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
半導体製造業向け生産管理システムの全体像
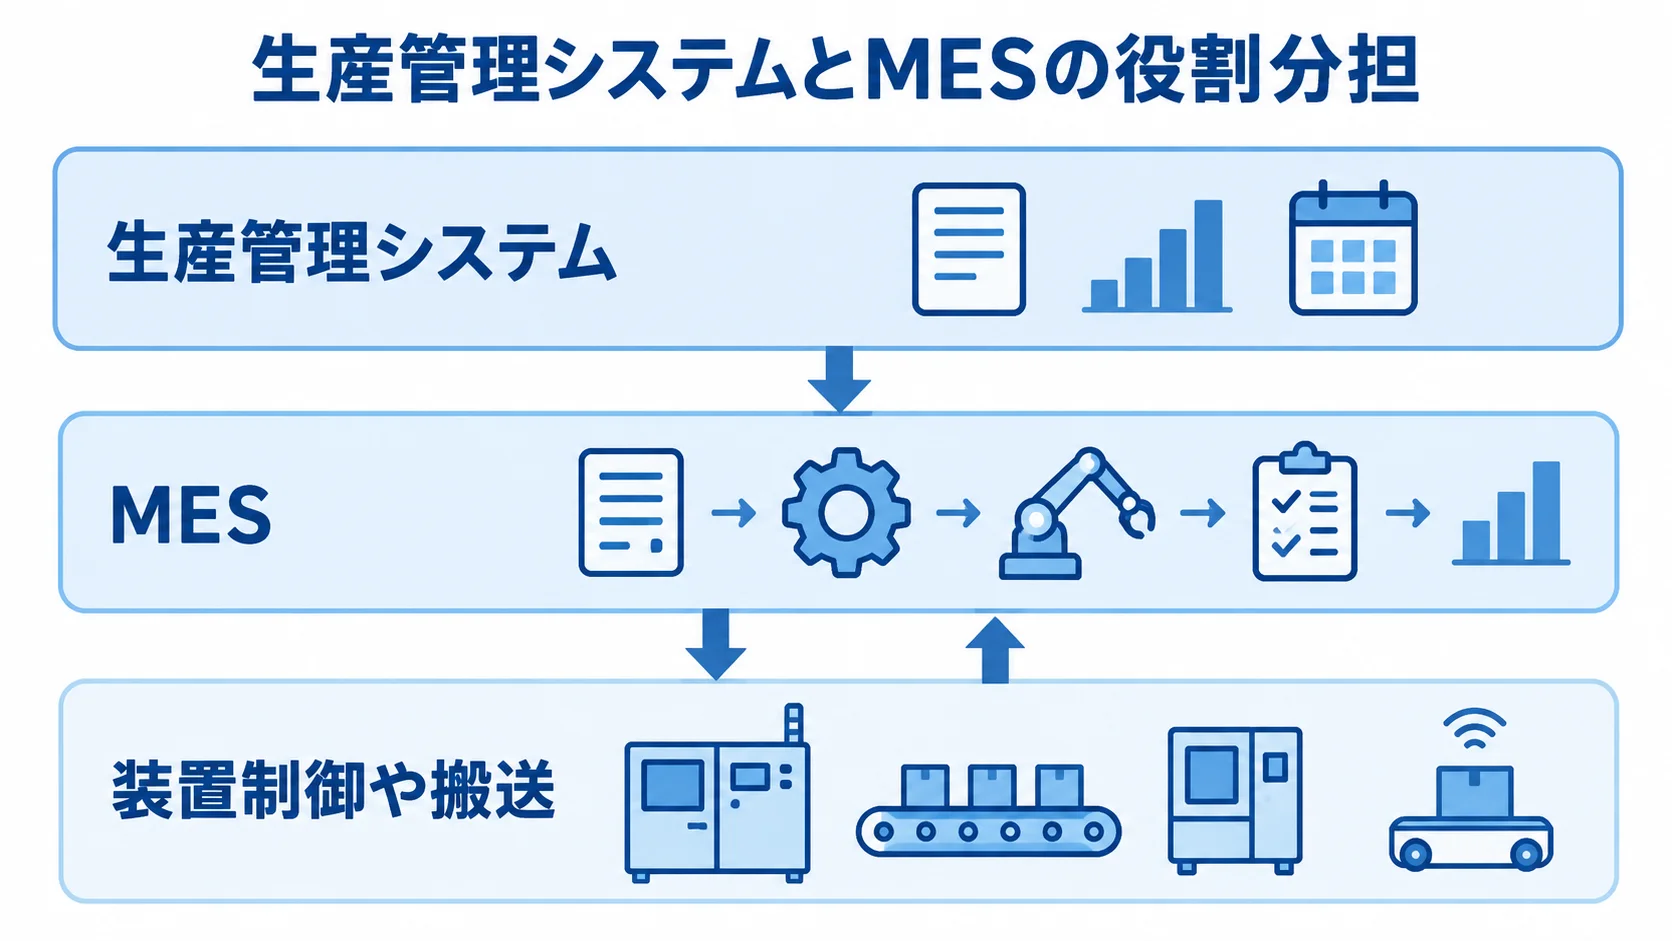
半導体向けの生産管理では、計画を立てるシステムと現場で製造を実行するシステムを分けて考えます。
両者を連携させると、実績と品質データを同じ系譜で管理でき、納期、歩留まり、追跡性の改善につながります。
生産管理システムとMESの違い
生産管理システムとMESは、管理する情報も現場で担う役割も異なります。そのため、役割ごとに分けて見ていきます。
- 生産管理システム:受注、需要、資材、計画の情報を扱います。原価、在庫、出荷も管理の対象です。
- MES:Manufacturing Execution Systemの略で、指図を現場へ伝え、工程・装置・検査・実績を記録する仕組みです。
一般的には、ERPなどの計画系とMESを連携させ、装置制御や搬送から実績を自動で回収する構成をとります。製品ごとに機能は違うため、業務一覧で対象範囲を定めます。計画や実行、品質のほか、設備、倉庫、会計まで含めるかを確かめます。
汎用の生産管理では不足しやすい理由
半導体工場では、異常が起きたときに製造の経緯をたどれる管理が求められます。
- ロットと工程:分割・統合、再加工、外注工程への移動を追跡します。
- 製造・品質情報:ウェーハ上の位置、ダイ検査、キャリア、レシピ、薬液、装置条件の記録です。
品質異常時に影響範囲を絞り込むには、ロットごとの製造記録をたどれる状態が要ります。受注数と完成数の記録だけでは、その絞り込みが難しくなります。
SEMIのE142に関する解説では、ウェーハからストリップ、マルチダイパッケージ、テープ・リールまでを、データモデルで表す考え方が示されています。
材料や工程条件は個々のデバイスに関連付けて扱うため、この粒度で系譜を管理する設計が、半導体向けシステムでは欠かせません(出典: SEMI「Traceability and Security across the Supply Chain」、2026年確認)。
半導体製造業向け生産管理システムの種類
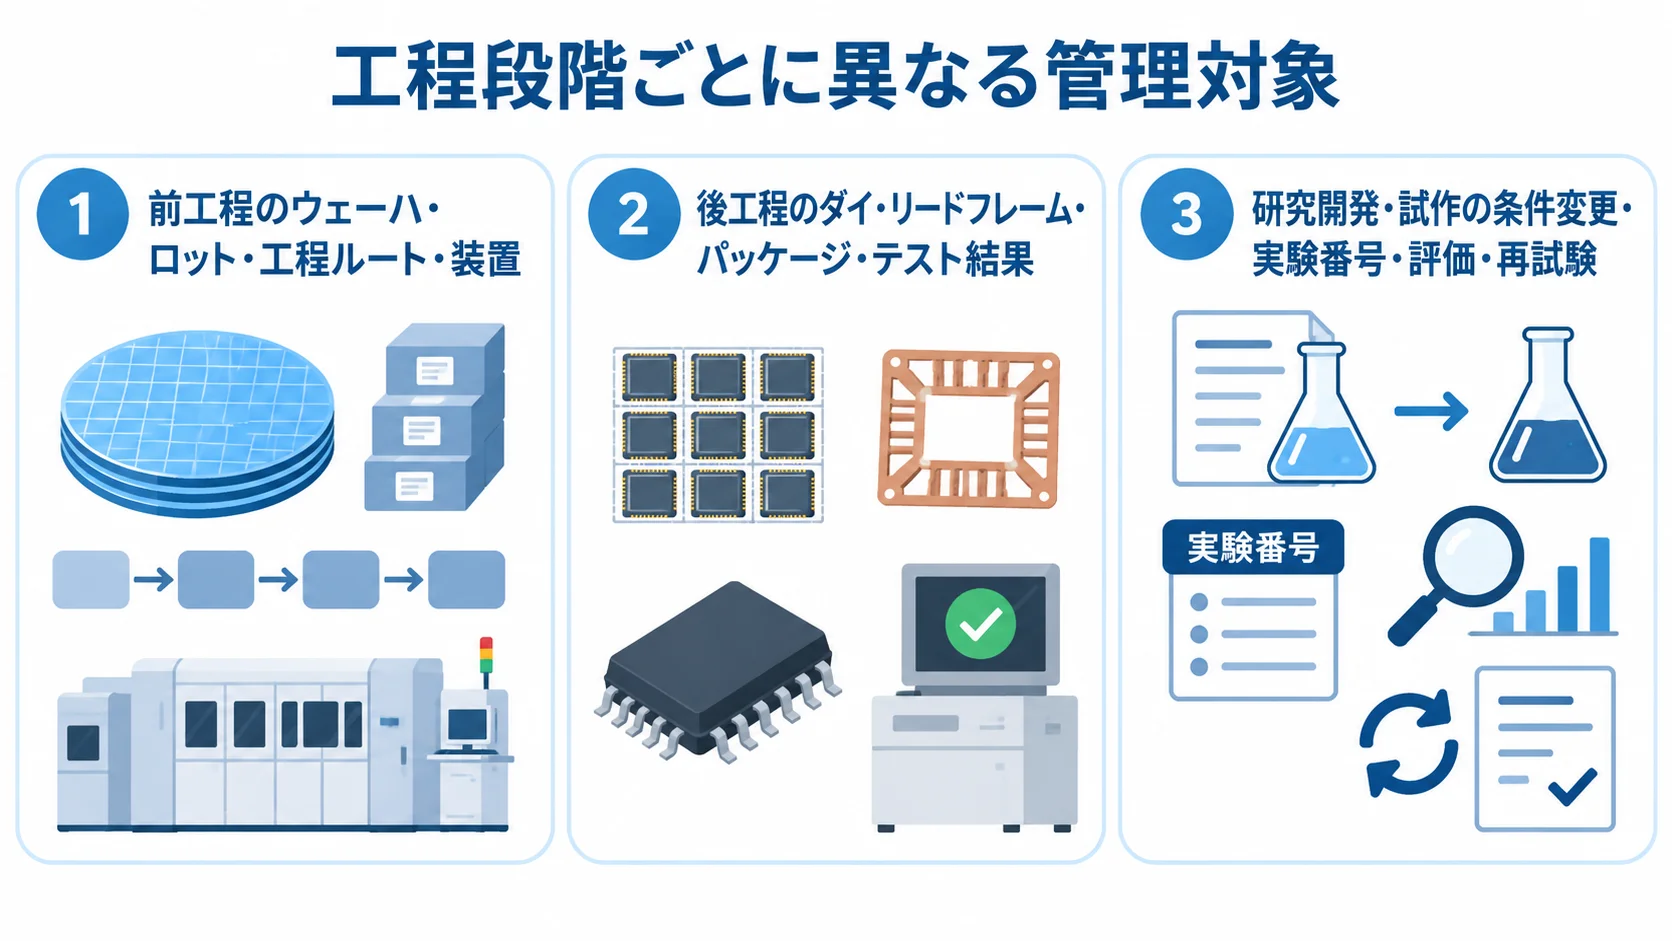
システムの種類は、管理対象と導入方法の二つの観点で整理できます。
前工程、後工程、研究開発では管理単位が異なるため、標準機能と追加開発の範囲をそれぞれ確認します。
前工程・後工程・研究開発の管理対象
工程の段階が変わると、管理対象も記録する目的も変わります。
- 前工程:ウェーハやロット、工程ルート、装置、レシピ、測定値、マップを管理します。
- 後工程:ダイ、リードフレーム、パッケージ、テスト結果、出荷単位の関係を保つ管理です。
- 研究開発・試作:条件変更、実験番号、評価、再試験、承認履歴の記録を残します。
前工程では、投入順序や装置の能力を踏まえてディスパッチします。さらに、工程間の待ち時間や、異常時に関連するロットの停止も重要です。
量産工場と研究ラインを統合する場合は、試作専用の工程や変更承認を標準モデルに含められるかを確かめます。
パッケージ、クラウド、オンプレミス、スクラッチの違い
方式によって標準機能や工場内外の運用条件が違うため、それぞれの特徴を比べます。
- パッケージ型:工程、品質、設備、ロット追跡の標準機能を、早くから使えます。
- Fit to Standard:標準機能に業務を合わせ、競争力に直結する工程だけを追加開発する方式です。
- クラウド型:複数拠点の分析やデータ基盤との接続を進めやすい型です。低遅延処理、回線断、機密レシピの保管場所は、導入前に検討が要ります。
- オンプレミス型・ハイブリッド型:工場内の可用性や装置接続に対応しやすく、工場内エッジとの併用もできます。
- スクラッチ型:特殊な製造モデルや古い装置に合わせやすい一方、更新、脆弱性対応、継続保守の負担が広がります。
方式を選ぶ際は、標準化する業務と独自性を残す業務を分けて考えます。
必要な機能と導入効果
価値を左右するのは画面数よりも、どのイベントを、どの粒度で、どのシステムから取得するかです。そのため、要件は領域ごとに分けて定義します。
主な領域は、計画、実行、品質、設備です。ほかに、在庫、連携、分析も含めます。
トレーサビリティと品質管理に必要な機能
品質異常の調査や出荷判定に使う記録は、用途ごとに分けて整理しておきます。
- 系譜履歴:ロットから完成品シリアルまでの親子関係を残します。分割、統合、再加工、廃棄、外注の経緯も記録します。
- 品質記録:測定値と検査結果を、工程や装置条件に結び付けます。判定、保留、出荷可否、是正処置まで追います。
品質異常が起きたら、対象ロットと同じ装置、レシピ、材料、時間帯の関連ロットを検索します。歩留まりの表示に加えて、担当者が原因候補と影響範囲を確かめられる画面も設けます。
装置連携とデータ活用の範囲
装置連携と分析は、データを集めて活用するまでの流れに沿って検討します。
- 自動収集:稼働、アラーム、処理の開始と終了、レシピ、測定値、搬送状態を取得する段階です。
- 通信設計:SECS/GEM・HSMSやゲートウェイを確かめ、通信断のときはデータを保存して再送します。
- 分析基盤:データをKPIに変換し、項目をそろえて蓄積します。AI活用は、その後に進めます。
KPIには、OEE、スループット、サイクルタイムがあります。仕掛品、待ち時間、設備停止、歩留まりなども対象です。
AIや予測分析を急ぐより、イベント名、時刻、単位、装置ID、ロットIDをそろえることが先です。信頼できるデータを継続して蓄積することが、その前提になります。
半導体製造業向け生産管理システムの進め方
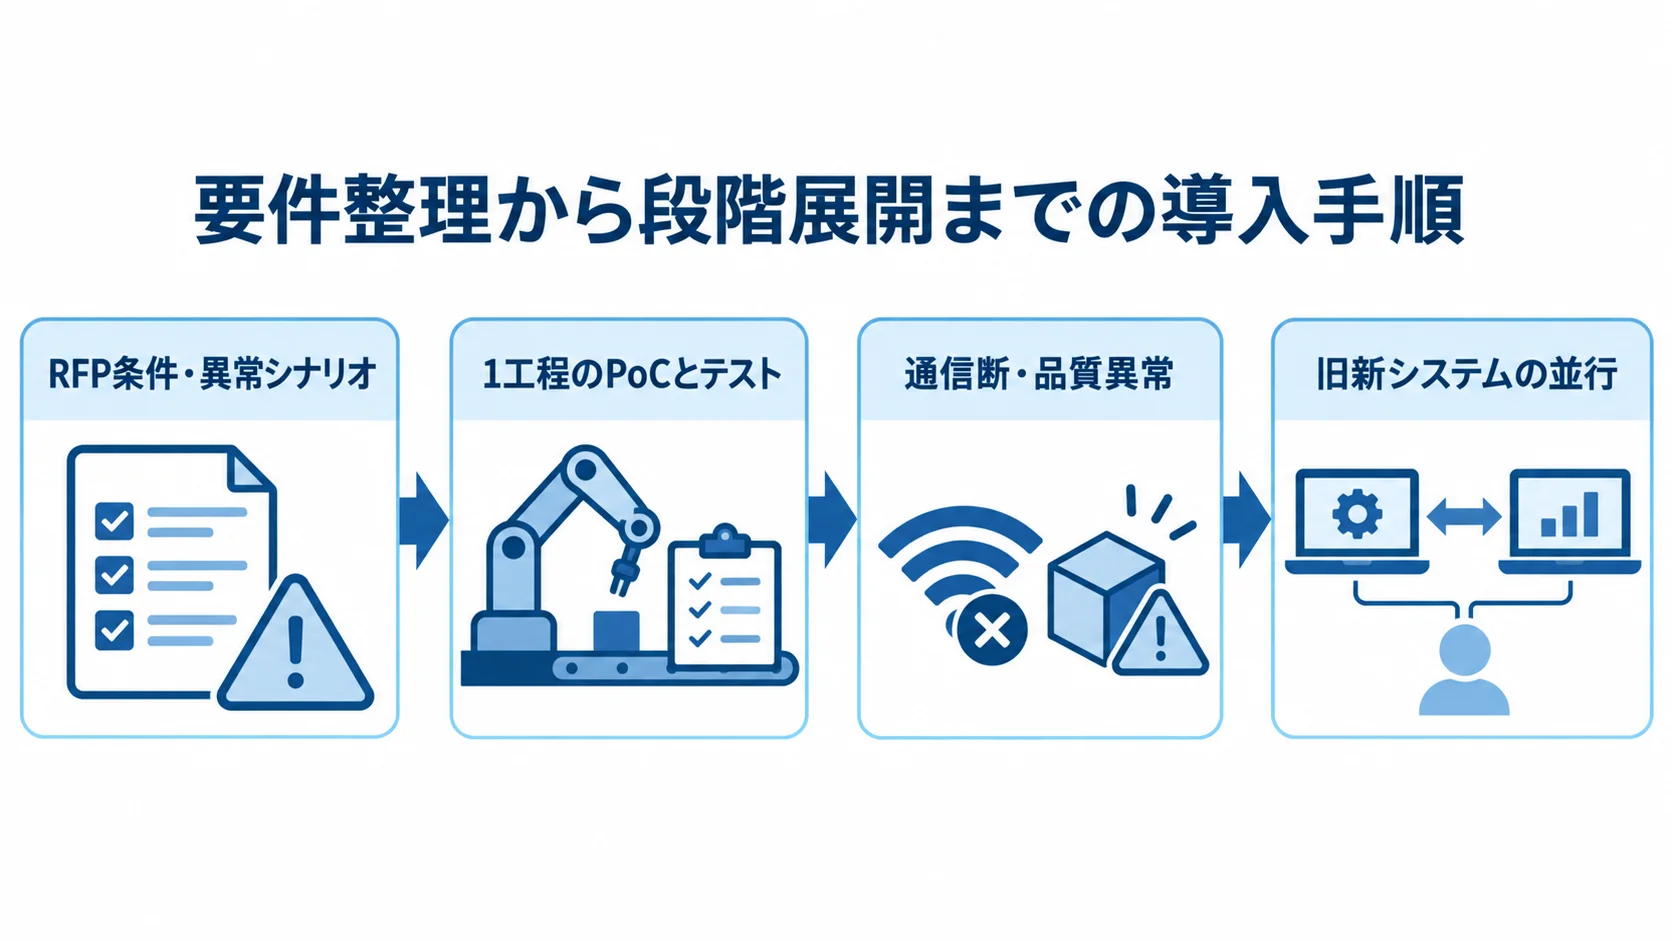
製品を選ぶ前に、現場のデータと判断を洗い出し、候補を比べます。
停止できないラインでは、正常系に加えて、通信断や品質異常も早い段階で検証します。
▶ 詳細はこちら:半導体製造業向け生産管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
要件定義とRFPで決める内容
提案と見積もりの前提をそろえるため、業務とシステムの要件を整理します。
- マスタ:製品、ロット、ウェーハ、ダイ、装置を一覧にします。レシピ、材料、測定結果、作業者、外注先も含めます。
- 業務範囲:標準化する業務と、残す独自業務、廃止する手作業に分けます。
- RFP条件:工程、設備数、通信、利用者数、稼働時間、RTO・RPOを記載します。保存年数、既存システム、移行、教育、保守、審査も盛り込みます。
- 異常シナリオ:ロット分割、再加工、装置故障、誤投入の場面を含めます。計画変更、通信断、品質異常も添えます。
具体的なシナリオを示すと、各社の提案内容と見積条件を同じ条件で比べられます。
PoCとテストの対象範囲
PoCから切替までを段階に分け、導入効果と異常時の対応を確かめます。
- 効果と技術リスクが見えやすい1工程を選び、ロット投入から次工程への引き渡しまで確かめます。
- 装置の実績、測定値、品質判定を照合し、手入力の削減量と異常ロットの特定時間を測ります。
- 電源断、ネットワーク断、重複イベント、時刻ずれを再現します。データ欠損、レシピ変更、ロールバック、権限外操作も含めます。
- 本番と同等の装置接続とデータ量を用意し、切替リハーサルと旧システムへの戻し方を決めてから稼働します。
本稼働と段階展開で失敗を防ぐ方法
本稼働の前後で確認と現場の準備を整えてから、対象を順に広げます。
- 旧システムと新システムを一定期間並行させ、実績件数、在庫、品質判定、出荷可否を照合します。
- 交代勤務に合わせて教育し、障害時の連絡先、判断者、暫定運用、復旧目標を紙と画面で確かめます。
- 共通マスタとKPIを定めたうえで、工場固有の設定は切り分けておきます。
- 全工場を一度に切り替えず、1工程または1ラインで運用を固めます。得た課題をテンプレートに反映してから横展開すると、停止リスクと教育負荷を抑えられます。
費用相場と開発期間の目安
設備数や工程数、装置プロトコル、可用性、移行範囲、セキュリティ審査などの個別条件で、費用は変わります。一律の価格表はありません。
金額は、一般的な相場と半導体MESの連携・系譜管理を踏まえた予算の目安です。正式な見積もりではありません。
▶ 詳細はこちら:半導体製造業向け生産管理システム開発の見積相場や費用/コスト/値段について
半導体向けの初期費用の目安
初期費用は、対象とする工程や装置連携の範囲ごとに目安を確認します。
- PoC:1工程のロット追跡、限定的な装置連携、ダッシュボードを想定すると、500万〜2,000万円程度、3〜6か月程度です。
- 中核MES:1工場で3,000万〜1億円程度、9〜18か月程度です。
- 大規模導入:複数工程・工場、高可用性、海外拠点、数百台以上なら、1億〜5億円超、18〜36か月以上の可能性があります。
- 一般製造業の相場:小規模は300万〜1,000万円、中規模は1,000万〜5,000万円、大規模は5,000万〜1億円以上です。
中核MESの想定には、WIP(仕掛品)、品質、レシピ、装置連携が入ります。さらに、計画系・倉庫系との連携、データ移行、教育も含みます。
上の区分は、一般的な生産・製造システムの相場を調べたノートをもとにしています(出典: NotebookLM調査ノートに整理した一般的な生産・製造システム相場、2026年)。
半導体向けでは、装置接続、系譜、冗長化、停止リスク対応が加わります。そのため、パッケージ価格だけでは判断できません。
保守運用費とTCOの見方
導入後に続く費用も含めて、保守運用費と総保有コストを比べます。
- 運用費:ライセンス・サブスクリプション、基盤、監視、バックアップが対象です。24時間対応、装置接続、脆弱性対応、環境、教育、保存も含みます。
- 保守費:初期開発費の年15〜25%程度という目安もありますが、稼働時間と支援水準によって変わります。
- 5年程度のTCO:装置追加、OS・DB更新、審査、切替リハーサル、生産停止の影響まで含めて考えます。
- 見積内訳:標準機能、追加開発、移行、教育、保守、将来の変更費を、別々に示してもらいます。
これらを含めて比べると、初期費用が安い提案が、必ずしも有利とは限りません。
半導体製造業向け生産管理システムの開発会社/ベンダーの選び方
開発会社やサービスは、知名度や画面数ではなく、半導体固有のデータと工場運用を任せられるかで選びます。製品の提供、導入・連携、保守を別々の会社が担う場合もあるため、契約後にどこまでを誰が受け持つかも比べます。
半導体の導入実績の確認
導入実績は、自社工場の工程や運用条件に近い事例から確かめます。
- 導入範囲:前工程と後工程の別、ロット・ウェーハ・ダイの管理範囲、装置数を確かめます。
- 運用実績:外注・再加工への対応と、稼働後の保守担当を確認します。
- 具体的な運用:公開事例だけでなく、同規模工場の実画面や障害対応を見せてもらいます。
- 復旧対応:異常ロットの特定手順と、通信断からの復旧方法を尋ねます。
- 切替時の対応:切替時に直面した課題と、その解決方法を聞きます。
技術力と24時間運用体制の確認項目
技術と支援の体制は、工場の稼働条件に沿って確かめます。
- 技術範囲:SECS/GEM・HSMS、ゲートウェイ、API、ファイル連携を確かめます。マスタ、移行、冗長化、監視、バックアップも対象です。
- 見積前提:「対応できる」という回答だけでなく、標準と追加開発の別、既存実装の再利用、装置追加時の作業量まで見積もってもらいます。
- 24時間365日体制:受付、一次切り分け、駆け付け、復旧目標、代替運用、責任者の体制です。
- 継続性:RTO・RPOに加えて、本番同等の復旧訓練と、担当交代時の知識移管を確認します。
提案と見積もりの比較
各社に同じ条件を示したうえで、提案内容と見積もりの前提をそろえて評価します。
- 提案内容:同じRFPで、データモデル、装置連携、テスト、移行を比べます。教育、保守、セキュリティ、受け持つ範囲の違いも見ます。
- 金額差:機能、対象装置数、テスト範囲、移行件数、保守時間の違いが、どこで値段に響くかを確かめます。
- 評価参加者:現場、品質保証、設備、情報システム、セキュリティ、経営企画の担当者を加えます。
- 受入条件:PoCの採点項目と本契約後の条件を先に決めます。現場の標準化や保守、ITの入力負担、異常時の判断も確かめます。
▶ 詳細はこちら:半導体製造業向け生産管理システム開発でおすすめの開発会社/ベンダー6選と選び方
▶ 詳細はこちら:半導体製造業向け生産管理システム開発の発注/外注/依頼/委託方法について
最新動向を踏まえたセキュリティとデータ要件
生産管理システムは、装置を止めずに品質と生産を守るOTセキュリティの考え方で設計します。加えて、経済産業省は2025年10月、半導体デバイス工場向けのガイドラインを公表しました。
このガイドラインは、生産目標、機密情報、半導体品質の維持を重視しています(出典: 経済産業省「半導体デバイス工場におけるOTセキュリティガイドライン」、2025年)。
要件定義へのOTセキュリティの組み込み
装置などの設備資産から日々の運用まで、OT環境を守るための条件を要件にまとめます。
- 資産・境界:装置、MES、ゲートウェイ、サーバー、ネットワーク、外部保守接続を台帳に載せ、IT・OT・DMZ等に区分します。
- 運用対策:権限分離、多要素認証、操作ログ、パッチ検証をRFPに含めます。脆弱性管理、バックアップ、復旧訓練、機器検査も入れます。
- 装置標準:SEMI E187は製造装置のOSやネットワーク、端末の保護と監視を扱います。E188は導入や保守のときのマルウェア対策を扱います。
- 責任分界:法令と同じ扱いではありませんが、調達や監査の確認項目になる可能性があります。そのため、装置メーカーとシステム側で整理します。
上の装置標準は、SEMIのサイバーセキュリティ規格の説明に基づいています(出典: SEMI「SEMI Publishes First Cybersecurity Standards」、2022年、2026年確認)。
2026年の最新動向
外部との連携と、工場内に残すデータの扱いを分けて動向を見ます。
- 活用動向:工場データをクラウドや分析基盤につなぎ、複数拠点の標準化やAI活用へ進む動きがあります。
- データ分類:装置制御や機密レシピは、無条件に外部へ出さず、工場内での保持、集約、匿名化に分けて扱います。
- 国内議論:半導体産業WGでは、2026年1月の第5回会合までの議論が公開されています。
- NIST動向:OTセキュリティ改訂第4版は、2026年1月時点でドラフトの段階です。
- 継続運用:要件の変更に備えて、設定変更、ログ、パッチ検証、データ保持を運用できる構成を選びます。
国内の議論は、経済産業省の半導体産業サブワーキンググループの情報です(出典: 経済産業省「ワーキンググループ1(半導体産業サブワーキンググループ)」、最終更新2026年4月)。また、ドラフトの状況は、NISTのOTセキュリティ資料に記載されています(出典: NIST「Operational Technology Security Publications」、2026年)。
よくある質問(FAQ)
導入前によく寄せられる疑問に答えます。自社の工程、装置、品質要求、稼働時間に当てはめて考えると、候補サービスを比べる材料になります。
ERPだけで半導体工場の生産管理はできますか?
装置イベント、レシピ、ロット分割、ウェーハ・ダイの系譜、リアルタイムの異常判定までを、ERPだけで扱うのは難しい場合があります。
計画、購買、在庫はERPに、現場の実行はMESに、装置通信は設備連携層に分けます。そのうえで、APIやイベント連携によって全体の一貫性を保つ構成が現実的です。
小規模な工場でも半導体向けシステムは必要ですか?
必要な機能は規模よりも、工程の複雑さ、装置連携、品質要求、外注範囲、追跡の粒度で決まります。
最初から全機能を入れず、1工程の実績収集、ロット追跡、品質判定など、効果とリスクを測りやすい範囲でPoCを行うと、投資の判断を進めやすくなります。
AIや予測保全を最初から導入すべきですか?
AIは、最初から目的に据えなくても構いません。まずは、装置、ロット、工程、測定値、停止理由、品質判定の定義をそろえます。
欠損や重複の少ないデータを蓄積したあとで、歩留まり予測、異常検知、予防保全へ段階的に進むほうが、現場で使える結果につながります。
費用を抑えるために最初に何を決めるべきですか?
費用を抑えるには、対象工程、管理単位、装置連携、データ移行、稼働時間、保守水準を先に決めます。そのうえで、標準機能と個別開発の範囲をRFPで分けます。
対象が曖昧なまま価格だけを比べると、後から追加開発や装置接続の費用がかかることがあります。
まとめ
半導体向けの生産管理システムは、MES、装置連携、品質管理、トレーサビリティ、外注連携、分析をつなぐ工場の実行基盤です。前工程と後工程で異なる管理単位を定め、ロットからウェーハ、ダイ、完成品までの系譜を途切れさせない設計が必要です。
導入時は、マスタと実績イベントを洗い出し、標準化する業務と独自性を残す業務を分けます。予算の目安は、PoCが500万円から2,000万円程度、1工場の中核MESが3,000万円から1億円程度です。
費用は、装置数、工程、可用性、移行、セキュリティによって変わります。そのため、停止リスクや保守、復旧訓練まで含めた総保有コストで比べます。また、経済産業省のOTセキュリティ指針や、SEMIの設備セキュリティ・トレーサビリティの考え方も踏まえます。
現場、品質、設備、IT、セキュリティ、経営が、同じKPIを使い、どこまでを誰が受け持つかを決めて運用できる体制を整えます。そのうえで、1工程のPoC、異常系テスト、旧新並行、段階展開を組み合わせます。
▼関連記事一覧
・半導体製造業向け生産管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・半導体製造業向け生産管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・半導体製造業向け生産管理システム開発の見積相場や費用/コスト/値段について
・半導体製造業向け生産管理システム開発の発注/外注/依頼/委託方法について
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。