
入出庫管理システムの試作は、モックアップ、プロトタイプ(MVP)、PoCの順に進めます。このシステムは、工場・物流倉庫、店舗バックヤード、事務所備品庫で、入出庫の事実と理由、承認者を記録して統制する台帳です。
棚番を含む倉庫全体の管理、ECのフルフィルメント、自動倉庫連携を担うWMSや、受注後の出荷管理とは役割が異なります。
▼全体ガイドの記事
・入出庫管理システム開発の完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
入出庫管理システムのPoC・試作の重要性
入出庫管理システムの導入可否は、現場で毎日使えるか、承認が業務のスピードに合うかで決まります。カタログの仕様や画面の見た目では確かめにくいため、PoCや試作で実際に動かします。
台帳が現場で回るかの事前確認
入出庫管理システムは、モノの入出庫を一件ずつ正確に記録する台帳です。現場が毎回記録して初めて価値を生むため、本開発に大きな投資をする前に、運用できるかをPoCや試作で確かめます。
検証では、実際のモノと現場、担当者を使って運用してみます。大きな投資の前に試すことで、本番で使われないシステムを作る失敗を避けられます。
現場が入力を面倒に感じて、スキャンを飛ばしたり後でまとめてエクセルに転記したりすると、システムは形だけのものになります。
- 記録の継続性:入出庫のたびに漏れなく入力できるか
- 在庫の一致:記録と実在庫が合い続けるか
他システムとの検証論点の違い
入出庫管理の試作では、記録や承認が現場の作業に合うかを確かめます。
- 都度記録:スキャンが現場動線の中で無理なく回るか
- 承認:出庫申請から許可が出るまでが実務の速度に合うか
- 理由コード:現場に負担をかけず分類が定着するか
- 在庫反映:記録が在庫・基幹システムへ即時に届くか
倉庫管理システムやWMSでは棚割り、ピッキングルート、自動倉庫との連携が、出荷管理システムでは配送業者APIや送り状一括発行の処理量が検証の焦点になります。入出庫管理ならではの観点を外すと、動いても使われない仕組みを本開発してしまうおそれがあります。
モックアップ・プロトタイプ・PoCの違いと使い分け
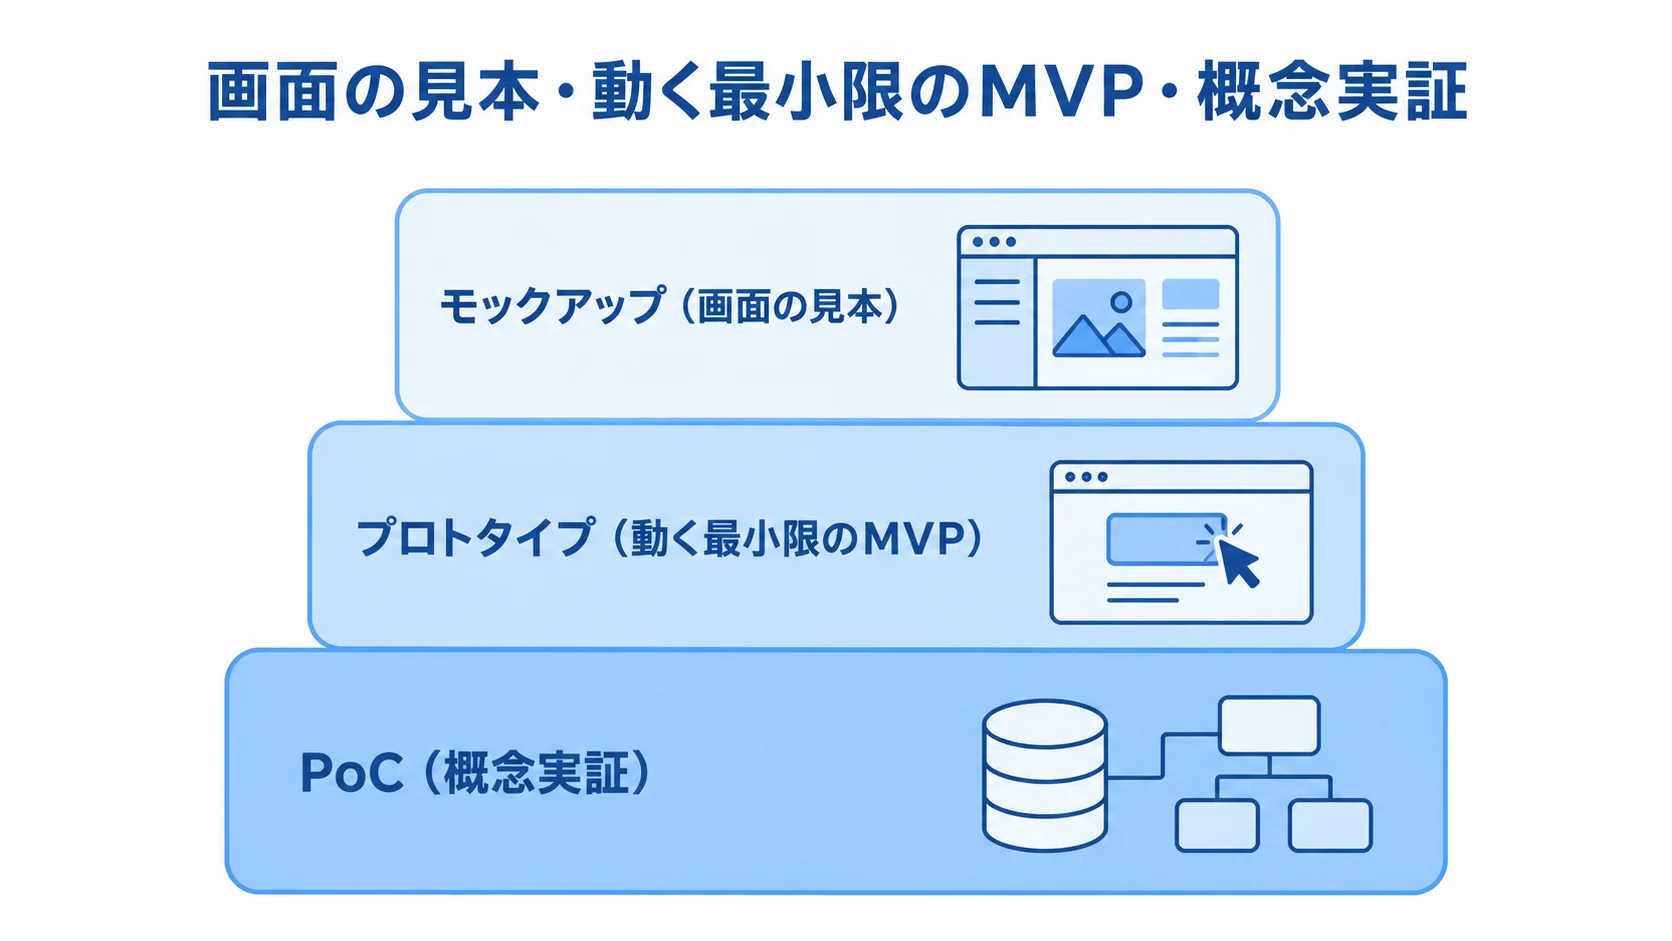
モックアップ、プロトタイプ、PoCは、目的と作り込みの深さが異なります。入出庫管理システムに即して役割を整理し、段階に応じて使い分けると、無駄を抑えて検証できます。
モックアップ(画面の見本)
モックアップは、裏側のシステムが動く前に、画面のレイアウトや操作の流れを見本として示すものです。そのため、実データは扱いません。
- 入庫検品:スキャン後にOK・NGを表示する画面
- 出庫申請:出庫の内容を入力して送る画面
- 承認・理由選択:可否を決める操作と、入出庫理由を選ぶ画面
画面を早期に共有し、ボタン配置や項目の並び、文字の見やすさへの要望を開発前に集めます。現場担当者と承認者の意見を取り入れれば、後の手戻りを減らせます。また、作成には数週間程度かかり、費用はプロトタイプ費に含まれることが多いため、比較的軽く用意できます。
プロトタイプ(動く最小限のMVP)
プロトタイプは、実際に動く最小限のシステムです。MVP(Minimum Viable Product)とも呼びます。
- 記録:品目カテゴリーを絞り、バーコードで入出庫を記録
- 承認:基本的な手順だけを試す
- 在庫反映:在庫数の増減をリアルタイムで示す
裏側のロジックが動くため、スキャンの応答速度や承認時の操作感を、実運用に近い形で確認できます。
SaaSのトライアル環境やローコードツールなら、数日から数週間で動く画面を用意できることもあります。基本機能に絞る小規模なMVP開発は、300万〜800万円程度が目安です。
現場の手応えを確かめてから本開発へ進むと、要件の抜け漏れや使い勝手の問題を早く見つけられます。
PoC(概念実証)
PoCは、プロトタイプを現場に持ち込み、限定運用で業務への効果と投資価値を実証する工程です。
- 記録漏れ:入出庫の取りこぼしがどれだけ減ったか
- 在庫差異:実在庫とのずれがどれだけ縮まったか
- 承認時間:申請から許可が出るまでの時間がどう変わったか
たとえば一つの拠点で3〜6ヶ月試験運用し、上記の変化を数値で測定します。画面の見本や動く試作品が「作れるか・使えそうか」を確かめるのに対し、PoCは業務が実際に良くなるかをデータで裏づけます。
効果の数値は、経営層が本開発への投資を判断する材料になります。現場を巻き込む限定運用には規模に応じて費用が発生しますが、本開発の失敗リスクを下げる工程です。
入出庫管理システムのPoCでの検証項目
入出庫管理システムのPoCでは、機能が動くことより現場で回るかを確かめます。なかでも、操作性、承認の実務適合、理由コードと在庫反映を検証します。
スキャン都度記録の操作性とレスポンス
ハンディ端末やスマートフォンで入出庫を都度記録する操作が、現場の動線の中で滞りなく回るかを確かめます。
- レスポンス:スキャンから在庫反映までの速度
- 端末操作:軍手をつけた状態での使いやすさ
- 警告音:騒音がある環境での聞き取りやすさ
- 画面表示:屋外や薄暗い場所での文字の読みやすさ
大量に入出庫する現場では、1件ごとに数秒待つだけでもストレスと遅延が積み重なります。そこで、実際の現場で担当者に試してもらい、生の声を集めます。操作性の問題を残すと、本番で使いにくさから利用されなくなるおそれがあります。
出庫承認ワークフローの実務適合
出庫申請から承認までの流れが実務の速度に合うかを検証します。机上では妥当に見えるルールでも、運用の場面では出庫を止めてしまうことがあります。
- 承認者不在:代理承認へ回せるか
- 外出先での承認:スマートフォンから操作できるか
- 緊急時:例外的な出庫が可能か
たとえば「一定金額以上は課長承認」というルールでも、承認者が会議中だと出庫が止まり、現場が待つ場合があります。PoCでは各運用シナリオを実際に試します。
承認が業務の速度に合わないと、現場はシステムを迂回し、統制の意味が失われます。そのため、承認階層の厳格さと簡便さのバランスを見極めます。
理由コード運用と在庫リアルタイム反映
入出庫理由コードが、現場で無理なく定着するかも検証項目です。分析に役立ちつつ、現場が迷わず選べる粒度に整えます。区分が細かすぎると入力に迷い、粗すぎると後の分析に使えません。
- 理由区分:販売出庫、社内消費、返品入庫、工程間移動、廃棄、棚卸調整
- システム反映:記録を在庫・基幹システムへ即時に連携
- 許容差:反映の遅れや在庫差異を数値で確認
手動のCSV取り込みでは、タイムラグやミスが在庫差異を生むため、API連携による即時の反映が理想です。
食品卸売業で理由コードを整え、先入先出などの出庫統制を徹底した事例では、廃棄ロスを70%削減し、年間約2,000万円のコストを削減しました。
試作・PoCの進め方と移行時の注意
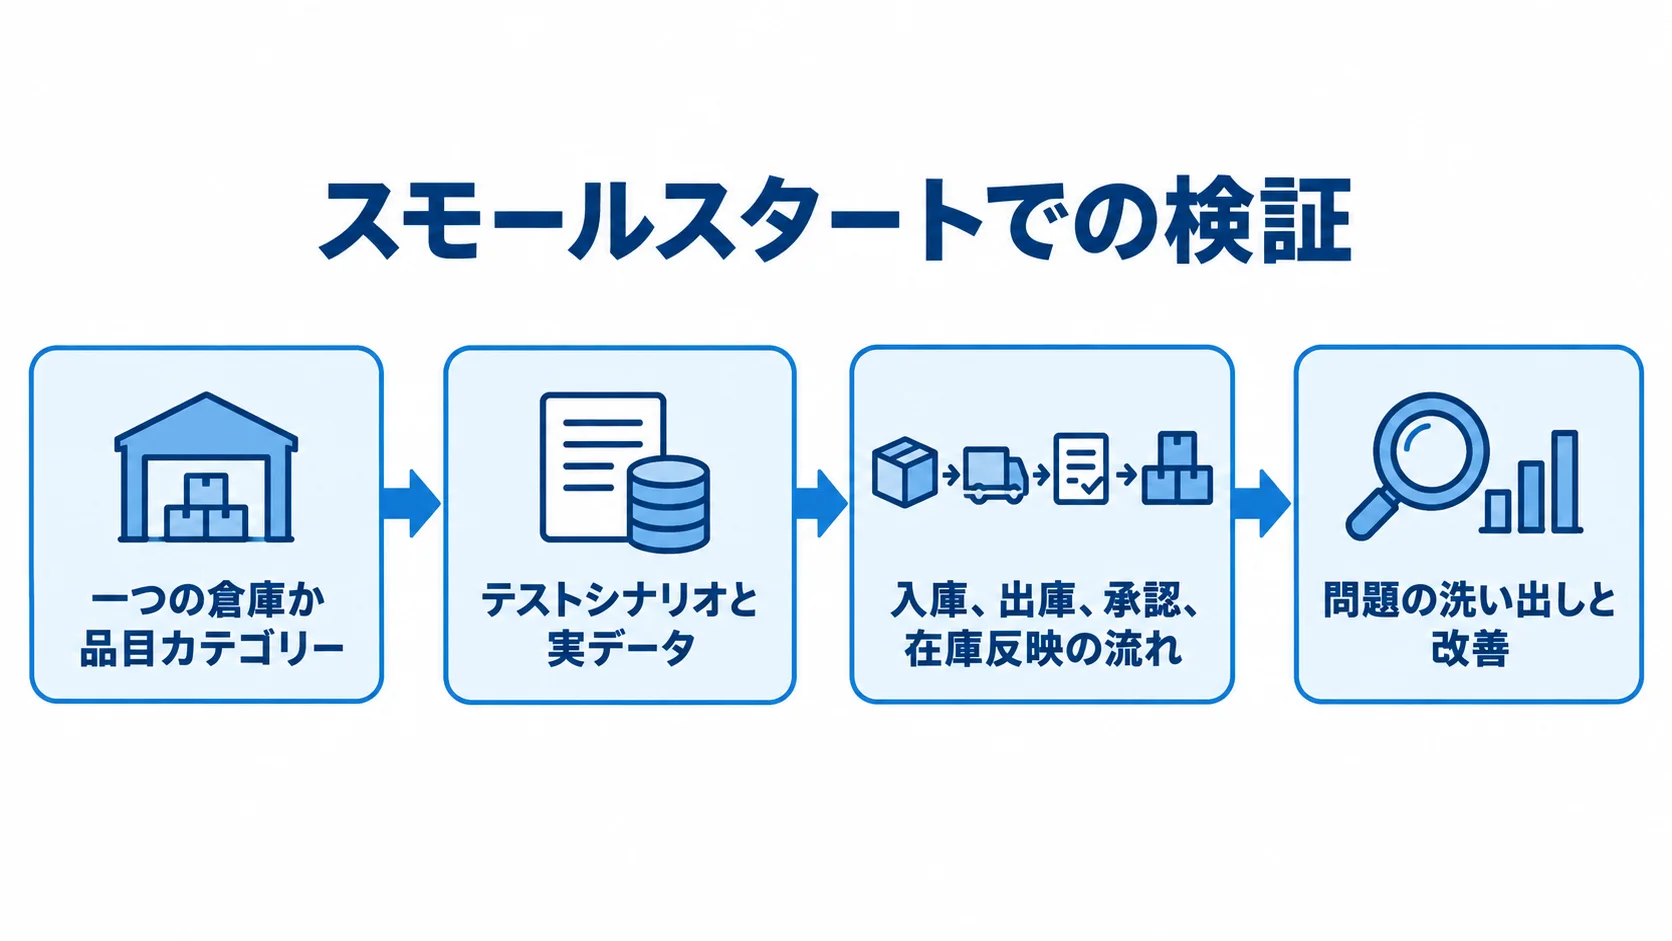
試作・PoCを進めるうえでは、現場を巻き込むスモールスタートと、本番移行前のマスタ・データクレンジングが欠かせません。
現場リーダーを巻き込んだスモールスタートでの検証
PoCでは、経営層や情報システム部門だけでなく、入出庫を担う現場リーダーを初めから巻き込みます。現場の意見がなければ、理屈が正しくても仕組みは定着しません。
- 一つの倉庫か品目カテゴリーに範囲を絞る
- テストシナリオと実データを用意する
- 入庫、出庫、承認、在庫反映の流れを現場で試す
- 問題を洗い出して改善し、検証を重ねる
全社・全拠点に一度に広げず小さく始めると、失敗の影響を限られた範囲にとどめ、学びを次の拡張に活かせます。段階的な進め方は、全社展開を早く確実にする近道でもあります。
移行時のマスタ・データクレンジングの注意
本番移行では、品目マスタや取引先マスタの整備を早めに始めておきます。長年エクセルや旧システムを使った現場では、不要なデータの整理だけで数ヶ月かかることもあります。廃止コードや表記揺れによる重複が残っていると、本番稼働時にエラーが多発します。
- SaaS型:データ移行・クレンジング費用は100万円から
- パッケージ型:同費用は300万円から
- フルスクラッチ型:同費用は500万円から
これらの支援費用は別途かかるため、見積もりに含めておく必要があります。PoCと並行して着手し、残すコードと廃止するコードの基準を先に決めておきます。マスタ不備を放置すると、本番直前に問題が発覚し、稼働が遅れるおそれがあります。
失敗を避けるポイント(定着の落とし穴)
最大の落とし穴は、機能の出来よりも現場に定着しないことです。その根本原因を押さえ、乗り越え方をPoCで確かめます。
行動変容の壁と入力ゼロ化という発想
バーコードやハンディで記録する場合、現場担当者は従来のやり方を変えて、毎回スキャンしなければなりません。入力が面倒だと定着率が下がるため、行動変容は定着を阻む大きな壁です。
- 兆候を見つける:PoCで入力の負担や利用状況を確かめる
- 入力を減らす:人手入力自体をなくす方法を検討する
- 自動化:IoT重量計で、置く・取るだけで記録する方法
IoT重量計で自動記録すれば、入力工数はゼロに近づき、行動変容の壁を下げられます。
あるメーカーでは、消費速度の予測が難しい70種類の部品を対象に、手作業の検数と発注判断を自動化しました。その結果、毎日1〜1.5時間かけていた作業について、年間244日、1日1.5時間分を削減しました。
すべてを自動化しなくても、現場に負担をかけず、正確に記録を残す視点で試作すれば、定着につながります。
まとめ
入出庫管理システムは、モノの入出庫を記録・承認する台帳的な仕組みです。現場が毎日無理なく使えるかが、導入の成否を左右します。
画面を見せるモックアップ、動く最小限のプロトタイプ(MVP)、現場で効果を確かめるPoCの順に試すと、本開発の失敗リスクを下げられます。
PoCでは、スキャン都度記録の操作性と応答速度、出庫承認の実務適合、理由コード運用と在庫の即時反映を確かめます。これは入出庫管理ならではの検証項目です。
現場リーダーを巻き込んで小さく始め、マスタ整備は早期に進めます。行動変容の壁を見据えて入力負担を減らすことも、定着の鍵です。
▼全体ガイドの記事
・入出庫管理システム開発の完全ガイド
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。