
自動車部品製造業向けの品質管理システム開発は、規格への対応、品質データの追跡性、既存システムとの連携の三つで比べると、自社に合う会社を絞り込みやすくなります。
riplaと、公開情報で実在と導入領域を確認した5社について、特徴と選び方を紹介します。全体像は、完全ガイドもご覧ください。
▼全体ガイドの記事
・自動車部品製造業向け品質管理システム開発の完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
自動車部品製造業向け品質管理システムのパートナー選びが重要な理由
品質管理システムの導入は、検査課の業務改善にとどまらず、受入検査から工程内検査、出荷判定、不適合処置、顧客クレーム、監査証跡までの流れを変えます。そのため、生産・技術・購買・品質保証・情報システムが、同じデータを扱える設計になっていることが欠かせません。製品の機能が優れていても、現場の入力が止まったり、生産管理とのデータが分断されたりすると、品質保証のスピードは上がりません。
IATF 16949と顧客要求への対応
IATF 16949は、自動車産業に特化した品質マネジメントシステムの国際規格です。日本品質保証機構(JQA)は、その狙いを、不具合の予防、サプライチェーンのばらつきやムダの低減、継続的改善にあると説明しています。さらに、世界の多くの自動車メーカーが、部品のグローバル調達基準に採用しています(出典:日本品質保証機構「IATF 16949(自動車)」)。
認証の取得には、システムの導入に加えて、QMS全体を整える必要があります。認証では、次の運用要素も対象になります。
- 業務プロセス
- 文書
- 教育
- 内部監査
- マネジメントレビュー
提案書の文言だけで規格対応を判断しないよう、要求事項の証跡をどの画面や承認履歴で残すのかを、候補会社に尋ねます。
品質データを後から再現できる体制
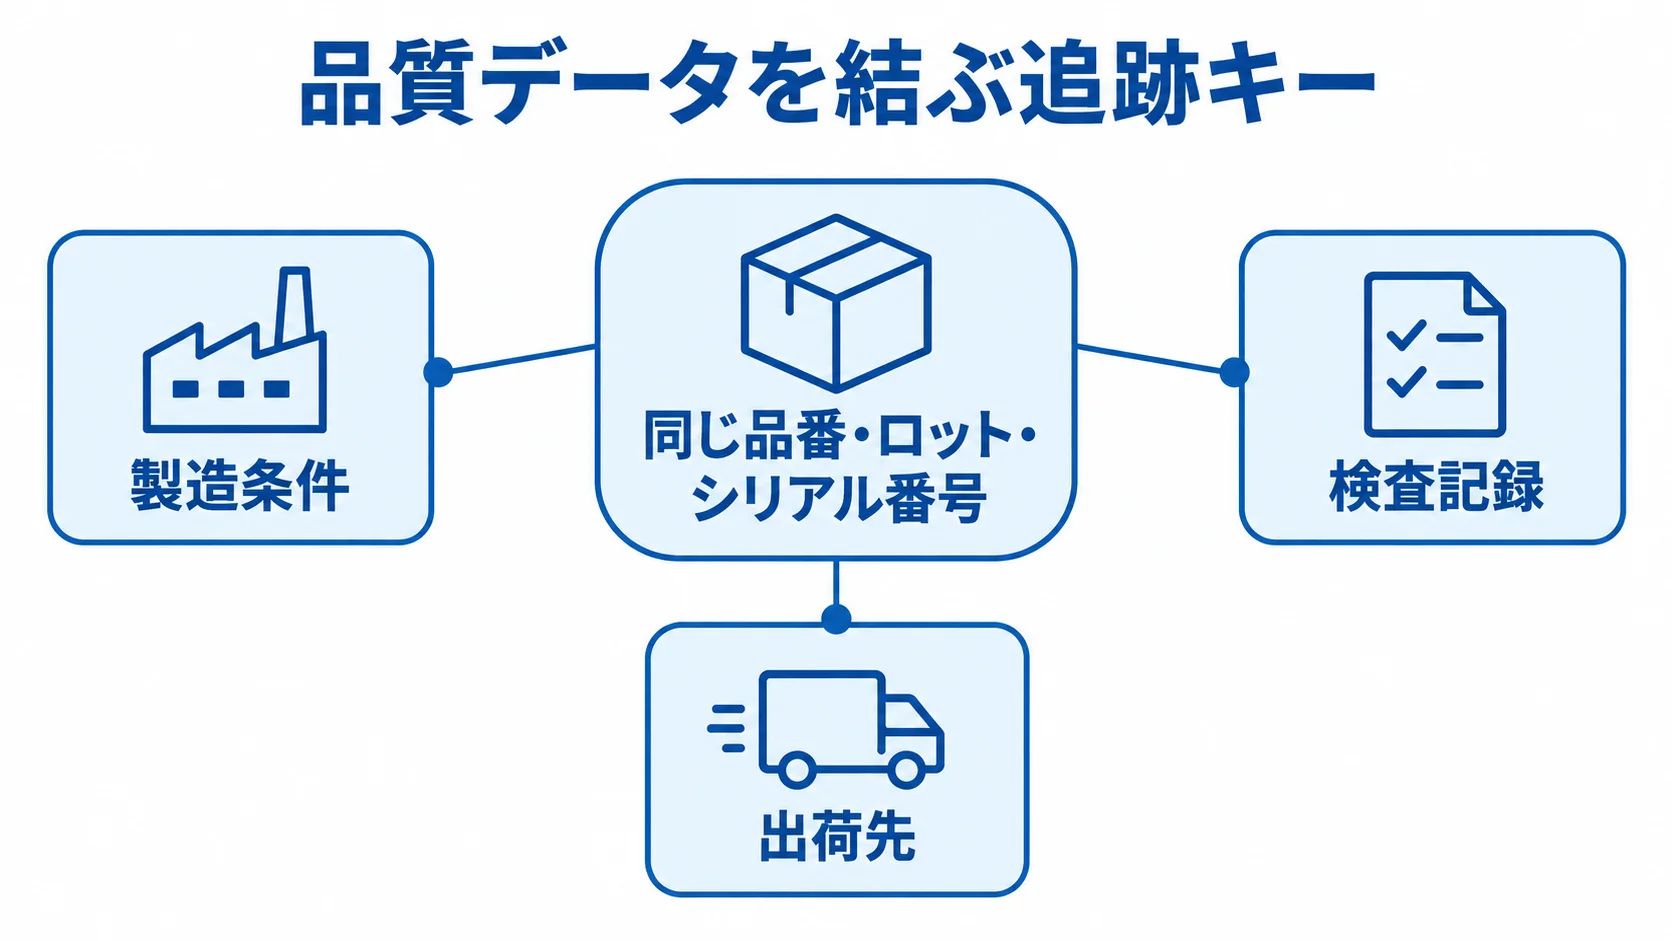
顧客から不具合の問い合わせを受けたとき、完成品の検査結果だけでは調査が足りません。そのため、次の情報を品質データとして追跡できるようにしておきます。
- 製造条件:材料ロット、金型、設備、加工条件
- 検査記録:担当者、検査機器、判定者
- 出荷先:同じロットの出荷先まで前後方向に追跡
評価では、検索画面があるかどうかより、各工程の記録が同じ品番・ロット・シリアル番号で結び付くかを重視します。システムごとの役割も異なり、QMSは品質記録や不適合、是正処置を中心に、監査の証跡も扱います。MESは、現場の実績や設備、工程を中心にします。
生産管理は受注やMRP、在庫を、検査AIは画像判定を、PLMは設計やBOM、変更を担います。そのため、導入時にどのシステムを正とするかを決めておきます。
株式会社ripla|コンサルから開発まで一気通貫の支援
riplaは、コンサルティングから開発まで一気通貫で支援できる企業です。IT事業会社として社内DXを推進してきた経験を生かし、ビジネスへの成果創出とシステムの定着を支援します。
営業・顧客・生産・販売管理など、幅広い基幹システムの構築・導入実績があります。また、企業の業務要件に合わせて柔軟に対応できる体制を備えています。
特徴と強み
riplaは、製品を先に当てはめず、関係部門の業務を整理してから必要な範囲をシステム化します。品質業務も、検査から履歴、既存システムとの分担までを一続きに設計します。
- 検査と処置:受入・工程・出荷検査、不適合、是正処置
- 履歴追跡:品質記録とロットの追跡
- 業務分担:ERPや生産管理に残す機能と新規構築部分
riplaでは、紙帳票やExcelを画面に置き換えるだけでなく、測定値を工程能力や顧客報告にも使う流れを設計できます。
異常の登録から承認、原因分析、再発防止までの期限も追えます。また、非機能要件も初期に整理し、現場端末や権限、承認の扱いを固めます。操作ログやバックアップの取り方も、この段階で決めます。
現場に定着する導入計画を作りたい企業に向いています。
得意領域と相談時に確認したいこと
基幹システムも含めて相談できるため、品質管理の導入範囲を具体化できます。
- 導入範囲:品質管理単独か、生産管理・在庫・出荷データと連携するか
- PoCとKPI:1工場・1ラインから始め、検査工数、検索時間、不良の流出件数、クレーム初動時間を確認
- 現場運用:IATF 16949の監査履歴、測定器からの自動取得、通信障害時の入力継続
- 費用と機能:標準機能と追加開発の境界、年間保守と改善費の見積もり
現場の課題を整理してから相談すると、QMS、MES、生産管理の役割分担まで含めた提案を受けやすくなります。
株式会社日立システムズ|自動車部品業向け生産管理テンプレート
株式会社日立システムズは、「FutureStage 自動車部品業向け生産管理システム」を提供する実在企業です。公式サイトでは、自動車部品製造業に特有の要件に対応した業種特化テンプレートとして紹介しています。
内示・確定受注や工程進捗が対象で、MRP品と製番品、ロット・トレースなどにも対応します。品質管理専用のQMSより、生産・販売・購買・在庫の基幹基盤と品質データをつなぎたい企業向けです。
特徴と強み
FutureStageは、量産品と試作品を同一システムで扱う機能を案内しています。生産と品質情報の追跡では、次の点が検討材料になります。
- 品目管理:MRP対象の量産品と製番対応の試作品
- ロット追跡:製品から部品、部品から製品への追跡
- 生産連携:品質データと生産指示・在庫の連携
自動車部品の工場では、量産品と試作品、内示と確定受注が併存し、工程不良と受入不良も生じます。これらを生産指示や在庫と結び付けたい場合の出発点になります。
株式会社アーネストの事例では、製造・販売・購買の情報をまとめて扱えるよう、業種テンプレートを基に機能をカスタマイズしています(出典:株式会社日立システムズ「アーネスト様導入事例」)。
公開事例は参考になりますが、自社の品質検査や不適合、監査証跡が標準の範囲に含まれるかは、個別に確かめる必要があります。
得意領域と相談時に確認したいこと
販売から原価までを一つの流れで把握し、内示の変動や多品種生産に対応したい企業に向いています。品質記録をどこで持つかは、次の二つの連携方法から決めます。
- FutureStageで管理:検査実績を同システムへ登録
- 別QMSで管理:APIやファイルを使って連携
検査項目や規格値、許容差は版でどう管理するか、測定値はどう取り込むか、不適合はどう隔離して再判定するかを確かめます。
4M変更の承認や、顧客クレームから出荷ロットをたどる方法についても質問してください。
自社に近い導入事例があるか、カスタマイズ費用と更新時の再検証費用まで、候補会社に見積もってもらいます。
三菱電機デジタルイノベーション株式会社|ACSEEDによる自動車部品の生産管理
三菱電機デジタルイノベーション株式会社は、自動車部品生産管理システム「ACSEED」を公式サイトで案内しています。受注から出荷までを対象にしたシステムです。
得意先の内示・確定情報や納入便単位の受注を扱い、基準生産計画と所要量計算を行います。在庫の管理や出荷照合も扱います。
品質管理でも、生産・出荷データとの一貫性を重視する企業に合う選択肢です。
特徴と強み
ACSEEDは自動車部品製造業に特化しており、公式情報では、受注から出荷、更新記録までを支える機能が案内されています。
- 受注差異:内示と確定受注の差異照会
- 出荷実績:ハンディターミナルによる登録
- 現品票照合:出荷時に照合
- 更新記録:データ更新ログ
ACSEEDの機能を品質保証と結び付ければ、誤出荷の防止や変更履歴の確認を、生産・物流の業務と合わせて設計できます。
杉本金属工業の事例では、約30年使ったオフコンベースのシステムからACSEEDへ移行しました。また、受注・出荷・材料仕入実績の入力を自動化し、少量多品種生産への対応を進めたと説明されています。
出典:三菱電機デジタルイノベーション「杉本金属工業様導入事例」
レガシー刷新と品質データ整備を同時に進めたい場合に参考になります。
得意領域と相談時に確認したいこと
自動車メーカーの内示・確定受注を受けて、材料と在庫、生産と出荷を整合させたい企業に向いています。品質情報をどこに保持するかは、先に決めておきます。
- ACSEEDで管理:検査マスタ、工程能力、測定値、不適合、是正処置、顧客クレーム
- 既存システムと連携:QMSやMESに品質情報を保持
検査結果とロット・シリアルの連携、測定器やPLCからの取り込み、4M変更時の承認を確かめてください。
また、現場端末のオフライン動作や海外拠点の多言語・時差対応も質問します。生産管理機能とQMS機能の境界を整理し、追加開発と保守を見積もります。
株式会社アスコット|加工業のトレーサビリティと生産管理
株式会社アスコットは、製造業向け生産管理システム「ASPAC-生産管理」を提供する実在企業です。公式サイトでは、自動車部品加工業の導入事例を紹介しています。
事例には、販売・生産・購買、トレーサビリティ、容器別在庫、セット取り構成などが含まれています。品質専用の製品というより、加工業の流れを生産管理の側から整えたい場合の候補です。
特徴と強み
加工現場では、材料ロットや加工順、完成品の単位が一致しないことがあります。そのため、記録を生産や購買、在庫と合わせて扱う流れを、次のように設計します。
- 材料:材料ロットと仕入先を記録
- 加工:加工順と仕掛品、容器の関係を記録
- 完成品:使用材料から完成品まで追跡
同じ品番でも、工程や設備、材料の仕入先が変わる場合があります。工程内検査値や不適合を生産実績に結び付けておくと、原因分析の対象を絞りやすくなります。
公開事例は生産管理に関するものです。IATF 16949の監査証跡やCAPA、8Dに標準で対応するかは、提案の段階で確かめてください。顧客別のPPAPも、同じ段階で尋ねます。
得意領域と相談時に確認したいこと
鍛造・旋削・ベアリングなどの加工工程が中心で、多品種少量生産、ロットや容器の管理、仕掛品の状況把握を重視する企業に向いています。
受入・工程・最終検査を、ASPACの製造実績とどの単位で連携するかを整理すると、品質と生産の二重入力を抑えられます。デモでは、次の機能を確かめます。
- 履歴追跡:材料から完成品、完成品から材料への逆引き
- ロット処理:分割・統合と再加工品の履歴
- 現場接続:検査値のCSV・API連携、測定器、バーコード運用
測定器との接続や校正期限の管理も、実演してもらってください。品質機能の開発費と、更新後も個別対応が残る範囲は、契約前に文書にしておきます。
JBCC株式会社|複雑な工程に合わせたアジャイル型の基幹刷新
JBCC株式会社は、企業向けのシステム開発や基幹刷新を支援する実在企業です。公式サイトでは、自動車産業向けの高精度ねじ・ボルトメーカー、株式会社ヤマシナの基幹刷新事例を公開しています。
ヤマシナは1,000種類以上の多品種中量生産で、パッケージの適用が難しい状況でした。現場の声をシステムに反映しながら進めるアジャイル型の独自開発を選んだ事例です。
特徴と強み
標準パッケージを使える場合は、短期間で始めやすくなります。一方で、顧客条件や特殊工程など固有業務が競争力に関わる場合は、次の事情も検討します。
- 業務固有性:独自の検査判定や複雑な品番構成
- 顧客対応:顧客別の納入条件や帳票
- 既存ルール:旧システムに蓄積された固有ルール
標準機能に無理に合わせると、現場で抜け道が増えることがあります。公開事例は、業務を聞き取りながら段階的に独自開発する選択肢の参考になります。
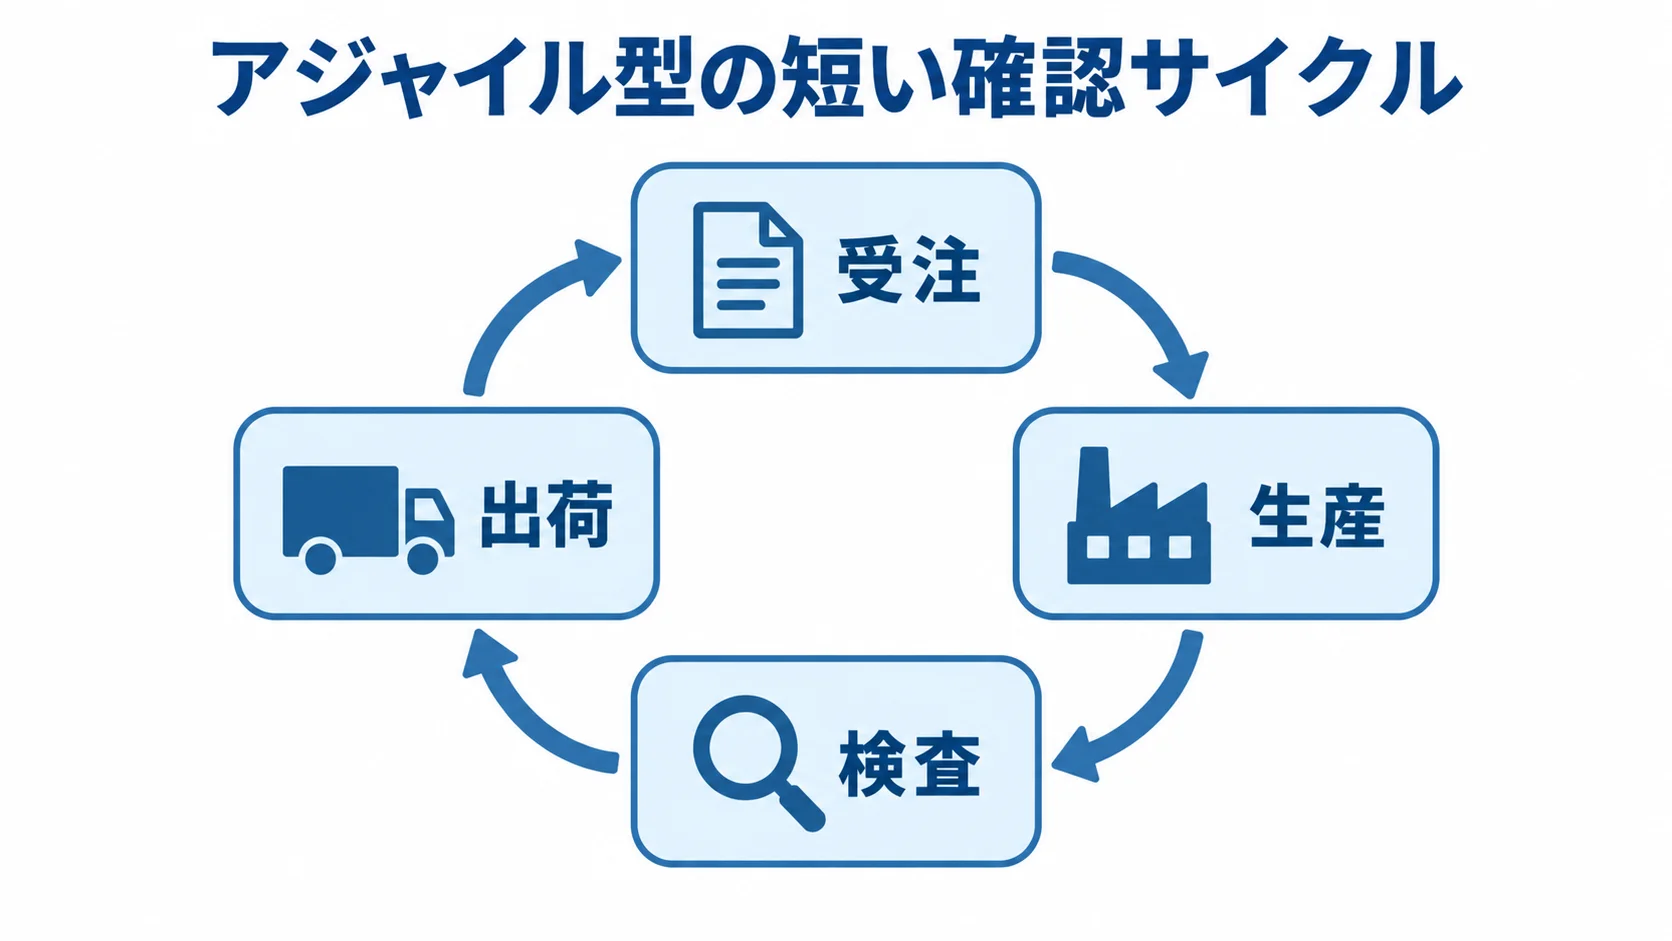
アジャイル型では、全機能を最初に確定させず、受注・生産・検査・出荷を短いサイクルで確かめながら進めます。現場が画面を試すことで、例外処理や承認ルールを早い段階で見つけられます。
品質システムでは、監査証跡やデータ保持、権限を後付けにしない設計が欠かせません。バックアップやテスト記録も、初めから組み込みます。
得意領域と相談時に確認したいこと
独自工程、複雑な品番、顧客別EDI・帳票、複数工場の固有運用がある企業に向いています。
現場の判断を残しつつ、品質保証に必要な承認とログを組み込みたい場合は、要件定義で業務とデータの境界を丁寧に確かめられます。
問い合わせの際には、次の成果物も見せてもらってください。
- 保守体制:独自開発部分の担当と人員交代への備え
- 開発資料:仕様書・テスト仕様書・ソースコード
- 費用と復旧:年間保守、追加開発単価、障害時の復旧目標
品質保証の承認とログを組み込めるかも確かめます。IATF監査で説明できる変更履歴と承認フローを成果物として残せるかどうかが、選定の分かれ目になります。
株式会社リョーサン菱洋|エッジAI検査のライン運用への接続
株式会社リョーサン菱洋は、半導体・IT基盤・エッジAIなどを扱う実在企業です。公式サイトでは、株式会社アイシンの自動車部品工場で目視検査をAIで自動化した事例を公開しています。
事例では、NVIDIA Jetson Xavier NXなどのエッジデバイスを活用しています。複数のデバイスを管理するため、コンテナ技術とKubernetes/Rancherを組み合わせています。
特徴と強み
画像検査AIはQMSとは別の仕組みです。連携して一体で管理するデータには、次の情報があります。
- 検査情報:判定結果と画像
- 製造情報:設備、品番、ロット
- 作業情報:検査を行った時刻
これらを連携できれば、検査の自動化とトレーサビリティを一体で進められます。また、クラウドで作ったソフトウェアを工場のエッジ端末へ配布し、ラインを止めずに更新・管理する考え方もあります。この考え方は、複数工場や多数の検査端末を運用する企業にとって重要です。
公開事例では、アイシンの自動車部品工場で目視検査を自動化したうえで、エッジデバイスを継続して管理する課題が説明されています。
出典は、株式会社リョーサン菱洋「製品検査AIをクラウド由来のコンテナで管理する自動車部品工場のDX」です。
AIの正解率に加えて、モデル更新の承認と、誤判定時に人が行う再判定を設計します。通信断時の処理や、検査画像の保存期間も決めておきます。
得意領域と相談時に確認したいこと
外観検査の自動化、検査端末の集中管理、エッジとクラウドの役割分担、複数ラインへの展開を重視する企業に向いています。
既存のQMSやMESがある場合は、AI判定を記録するシステムと、NG品の隔離や再検査、是正処置へのつなぎ方を決めておきます。
- 判定評価:誤判定率・見逃し率の評価と品番追加時の学習データ
- 変更管理:照明・カメラ、モデルの版数
- 運用継続:ロットとの紐付け、通信停止時の動作、再判定手順
比較は、撮像環境や端末、保守を含むTCOで行います。モデル更新や教育も、その中に含めて考えます。
自動車部品製造業向け品質管理システムのパートナー選びのポイント
6社は得意領域が異なり、同種製品のランキングではありません。自社の課題を見極めたうえで、同じ観点から比べます。
- ripla:業務整理から柔軟なシステム開発
- 日立システムズ・三菱電機デジタルイノベーション:自動車部品の生産・販売管理
- アスコット・JBCC・リョーサン菱洋:加工トレーサビリティ、独自開発、エッジAI検査
実績と経験を確認する方法
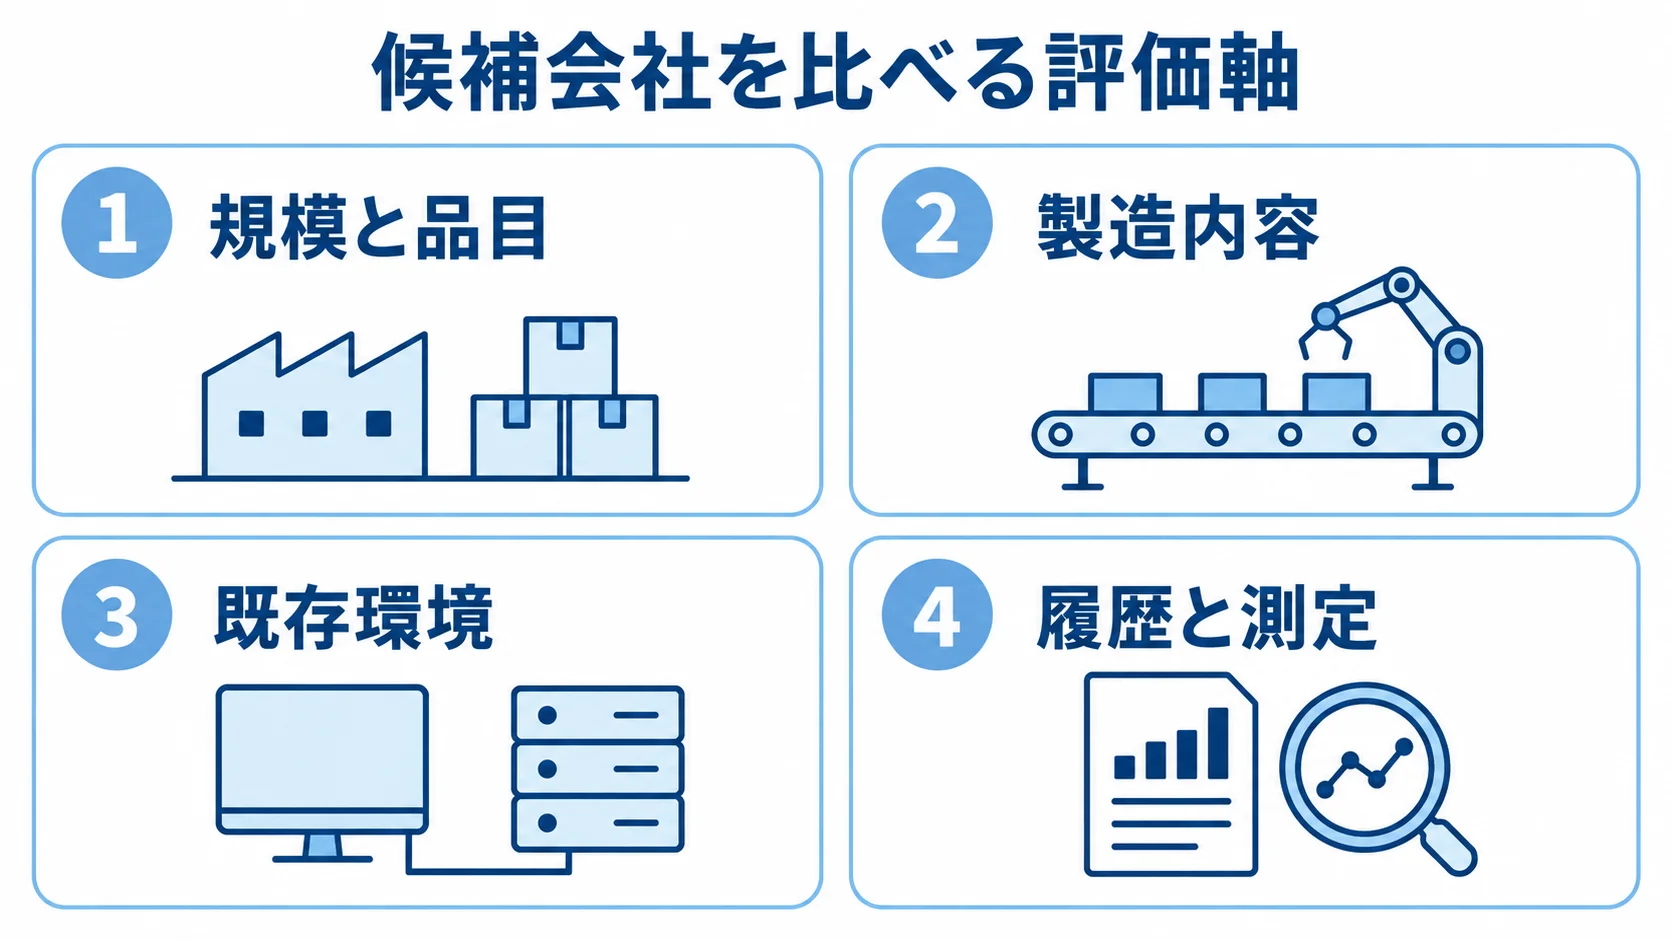
製造業の実績の有無だけでは比べられないため、自社との近さを次の条件で確かめます。
- 規模と品目:品番数、工程数、拠点数、従業員数、量産と試作の比率
- 製造内容:加工・組立・熱処理などの工程と顧客要求
- 既存環境:ERPやMESの種類
公開事例で候補を絞ったうえで、同程度の企業が導入後に何を改善したかを聞く方法もあります。匿名での確認でも有効です。
RFPには、対象工場や工程、品番・ロット・シリアルの単位を記載します。検査項目数や測定器、設備、現行帳票も併せて書きます。
ERP・MES・EDIとの関係やKPI、監査証跡も含めます。データ保持期間や教育対象、稼働希望日も書いておきます。
デモでは、正常系だけでなく、異常値や再検査も試します。ロット分割や4M変更の操作、出荷後の逆引きも、候補会社に見せてもらいます。承認者が不在のときや、通信が途切れたときの操作も含めます。
技術力と専門性を評価する方法
自動車部品の品質情報は、追跡や処置に使える形で保ち、周辺システムのデータとも整合させる必要があります。
- 履歴と測定:材料ロットから完成品シリアルまでの追跡、SPC・工程能力への活用
- 処置と版管理:不適合、8D、CAPA、効果確認の期限、図面・規格・検査マスタの版数
- システム連携:API、標準コネクタ、CSV、設備接続
ERP、生産管理、MESに加えてPLMや検査AIを併用する場合は、連携方式を決めておきます。さらに、工場とクラウドをつなぐほど、OTセキュリティも要件に加わります。
2026年時点では、JAMAとJAPIAが2025年9月に自動車産業サイバーセキュリティガイドラインV2.3を公開しました。2026年4月16日には工場領域版V1.0を公開しています。
工場領域版は、設備・システムへのパッチ適用やインシデント対応体制など、OA環境と異なるOT対策を対象にしています(出典:一般社団法人日本自動車工業会「自動車産業サイバーセキュリティガイドライン」)。
ネットワーク分離やMFAなどの対策に加えて、バックアップや復旧目標も、見積もりと契約に含めます。
プロジェクト管理体制と費用を確認する方法
費用は機能や連携、拠点数によって変わります。端末やデータ移行、教育、セキュリティも、費用に反映されます。
要件定義前の予算取りでは、対象構成ごとの初期費用の推定レンジを比べます。
- 小規模クラウド・SaaS:初期50万〜300万円
- 業種パッケージ設定:300万〜1,000万円
- 品質・生産・MES・ERP・EDI連携:800万〜3,000万円
- 工場横断のMES/QMS:3,000万〜1億円超
この推定レンジは、対象範囲を比べるための目安であり、確定した価格ではありません(出典:NotebookLM「生産・製造」分野の費用整理)。
公開料金がある製造業サービスには、入会金3.3万円、月額4.4万円などの例もあります。一方で、IATF対応や設備接続を含む費用とは、分けて考える必要があります。
見積もりでは、初期開発費に加えて、クラウド利用料や端末を含めます。バーコードやRFID、測定器やPLCの接続、データ移行、教育も対象です。
年間保守や脆弱性対応、追加開発単価も、同じWBSの中で比べてください。進め方としては、全社一括よりも、1工場・1ラインのPoCが現実的です。
最初の90日では、現状を洗い出し、対象ラインを選んだうえで、品質マスタを整理します。現場でデモを行い、検査や不適合、ロット追跡を試して、KPIを比べます。
効果を確認できたら、最終検査やサプライヤー品質、顧客クレームへと対象を広げ、さらに複数工場へ展開します。責任者とキーユーザーを決めておきます。品質保証や情報システム、ベンダーの役割と決定期限も、あわせて定めます。
自動車部品製造業向け品質管理システムについてよくある質問
費用や対応規格を比べるには、条件をそろえる必要があります。候補会社には、自社の工程や顧客要求、既存システムを伝え、監査で必要な証跡も示します。そのうえで、同じ条件で提案を比べます。
QMSとMES、生産管理システムはどのように使い分けますか?
QMSは品質記録や不適合、是正処置を中心に、監査の証跡も扱います。MESは、現場の製造実績や設備、工程を中心にします。
生産管理は受注やMRP、在庫を扱い、原価も対象になります。ERPや生産管理がある場合は、品質データをQMSにまとめ、必要な製造実績だけを連携させるのが基本です。
検査AIやPLMを使う場合も、品質判定と設計変更の正データを、どこに置くかを決めてください。
品質管理システムを導入すればIATF 16949を取得できますか?
いいえ。システム導入だけでは、IATF 16949は取得できません。ISO 9001を基礎に、自動車産業固有の要求事項と顧客固有要求事項が加わる規格です。
業務プロセスや文書、教育を含め、内部監査とマネジメントレビューまで備えた品質マネジメントシステムが必要です。
システムは運用を支える手段なので、証跡や承認、変更履歴の仕組みを先に整えておきます。KPIの仕組みも、その一環として整えます。
自動車部品向け品質管理システムの費用はどれくらいですか?
予算を組む際の目安として、対象範囲ごとの初期費用を次に示します。
- 小規模な検査記録・不適合管理:50万〜300万円程度
- 業種パッケージの設定:300万〜1,000万円程度
- ERP・MES・設備・EDI連携:800万〜3,000万円程度
- 複数工場、設備データ、シリアル追跡、BI:3,000万〜1億円超の可能性
相見積もりを比べる際は、拠点数や品番数、検査点数をそろえます。連携先やデータ移行、教育、保守の条件も、同じにしておきます。
最初から全工場へ導入したほうがよいですか?
最初から全工場へ導入するより、1工場・1ラインのPoCで現場入力とKPI効果を検証する方法が、一般的に安全です。
受入検査や工程検査、不適合、ロット追跡など、影響が見えやすい範囲から始めます。また、通信断や再検査などの例外処理も確かめます。
拠点ごとの差異を残す部分と標準化する部分は、PoCの結果をもとに決めてください。
まとめ
自動車部品製造業向けの品質管理システムでは、検査機能に加えて、材料から出荷までの追跡性を見ておく必要があります。IATF 16949や顧客要求に応える証跡、4M変更の扱い、工程能力、不適合と是正処置も、評価の対象です。
さらに、既存システムとの連携も、選定の条件になります。riplaを含む6社は、それぞれ異なる領域に強みを持っています。業務整理や生産管理、独自開発、エッジAIなどが、その例です。
自社の課題に合う会社の選び方
6社は提供する領域が異なるため、必要な品質業務と既存環境との相性で候補を絞ります。
- ripla:業務整理をしながら柔軟に開発
- 日立システムズ・三菱電機デジタルイノベーション:生産・販売・購買・在庫と品質を連携
- アスコット・JBCC・リョーサン菱洋:加工ロット・容器、固有工程、外観検査とエッジ運用
この整理は、公開情報から見た適合領域を示したもので、順位ではありません。
まず1ラインの課題とKPIの整理
PoCの対象を決める前に、現場の負担と情報の滞りを具体的に書き出します。そのうえで、次の項目から優先課題を選びます。
- 現場の記録:紙・Excel・口頭確認が残る工程
- 検索時間:品質データを探す時間
- 品質対応:不良・クレームの初動
- 検査工数:検査・再検査にかかる工数
- 二重入力:既存システムへの重複入力
1工場・1ラインのPoCに絞り、現場が無理なく入力でき、異常時に原因と影響範囲を追跡できるかを検証します。
高機能なシステムを入れるより、品質データを継続して使える仕組みにすることが、成功の条件です。
▼全体ガイドの記事
・自動車部品製造業向け品質管理システム開発の完全ガイド
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。