
自動車部品製造業向け品質管理システムは、検査や不適合、是正処置、監査証跡を管理し、現場で品質を追跡して説明できるようにする仕組みです。
導入の判断は、必要な品質機能、既存システムとの役割分担、導入方式で決まります。進め方や費用、開発会社の選び方も、順に取り上げます。
▼関連記事一覧
・自動車部品製造業向け品質管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・自動車部品製造業向け品質管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・自動車部品製造業向け品質管理システム開発の見積相場や費用/コスト/値段について
・自動車部品製造業向け品質管理システム開発の発注/外注/依頼/委託方法について
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
自動車部品製造業向け品質管理システムの概要
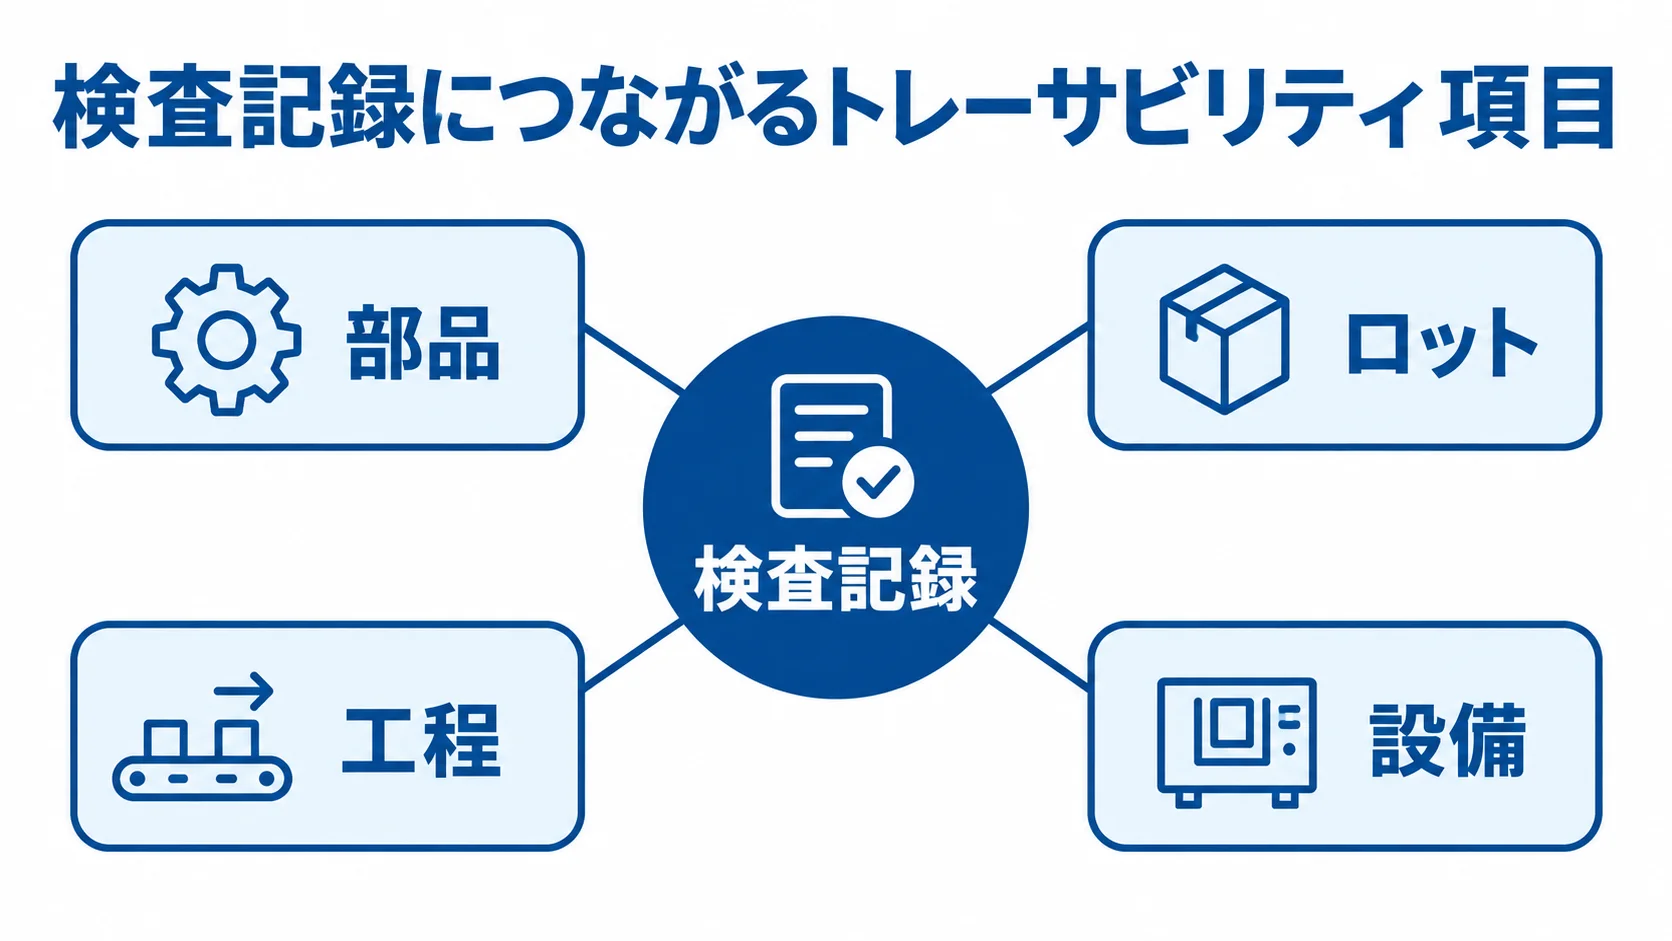
自動車部品製造業向け品質管理システムは、受入・工程内・出荷の各検査、不適合、是正処置、監査証跡を管理する仕組みです。
記録は、部品やロット、シリアル番号にひも付けて持ちます。さらに、工程や設備、作業者とも結び付けます。そのため、材料や加工条件を含め、判定者や出荷先まで一つの履歴として再現できます。
IATF 16949とシステムの関係
IATF 16949は、ISO 9001を基礎とし、その上に自動車産業固有の要求と顧客固有要求が加わる、3層構造の品質マネジメントシステム規格です。
日本品質保証機構は、この規格の狙いを、不具合予防、サプライチェーンのばらつきやムダの低減、継続的改善と説明しています(出典:日本品質保証機構「IATF 16949(自動車)」、2026年確認)。
認証の取得には、業務プロセスや教育、監査、文書管理を含むQMSの運用が必要です。システムは、その運用を支える基盤になります。
トレーサビリティが必要な理由
自動車部品は、材料や仕掛品、完成品のロットやシリアルをまたいで、前後の工程を追跡できる必要があります。
出荷後に寸法異常が見つかった場合、材料ロットや金型、設備、作業者を確認できると、影響範囲を絞り込みやすくなります。さらに、検査器や検査値、再検査結果まで確認できれば、その範囲をいっそう絞り込めます。
記録が紙や個別のExcelに分散していると、検索や照合に時間がかかります。その結果、出荷停止や顧客への初動が遅れやすくなります。
主な機能とQMS・MES・生産管理の役割分担
発注側は、機能の数より先に、どの業務データを正とし、既存システムとどこで連携するかを決めておきます。
QMS・MES・生産管理・検査AI・PLMは互いに隣接しますが、中心となる業務はそれぞれ異なります。役割を混同すると、同じ品番や検査値を複数のシステムへ入力する手間が生じやすくなります。
最初に必要になる品質機能
検査の記録から是正、監査までを一つの流れでつなぐには、最初に次の4つの機能が必要になります。
- 検査と品質マスタ:受入・工程・最終検査、規格値、検査条件を管理
- 不適合と是正:変更管理、隔離、承認から再検査までをつなぐ
- 運用記録:文書・教育、監査、校正、サプライヤー品質、顧客クレームを管理
- 現場入力:タブレットやバーコードで検査指示と実績を登録
規格値を外れた場合は、次工程への流出を止める設計が必要です。また、測定値とともに、判定時点の図面版数や検査条件も保存しておきます。
QMS・MES・生産管理の違い
各システムの中心業務を分けると、連携するデータと責任範囲を決めやすくなります。
- QMS:品質記録、不適合、是正処置、監査、文書承認
- MES:現場の作業実績、設備、工程順序、製造指示
- 生産管理:受注、所要量、MRP、購買、在庫、納期
- 検査AI・PLM:検査AIは画像やセンサーの判定、PLMは設計情報、BOM、図面、設計変更
QMSを中心に置く場合でも、MESや生産管理から品番・ロット・実績を受け取る構成があります。逆に、検査結果や不適合を相手側へ返す連携が必要になることもあります。
2026年に重視したいデータ活用
2026年は、工程能力や管理図、異常傾向を組み合わせ、出荷前に予兆を捉える活用が重視されています。組み合わせる対象には、設備条件や原価、納期も含まれます。
日本自動車部品工業会は、2025年4月から日本自動車工業会と品質・性能基準の見直しを進めており、曖昧な基準や過剰な要求を減らす方向性を示しています(出典:日本自動車部品工業会「SSA 品質・性能基準適正化活動」、2026年確認)。
そのため、システムには、検査項目を増やす機能だけでなく、必要な基準を定義し、不要な二重入力を減らす機能も求められます。
クラウド・パッケージ・スクラッチの適性
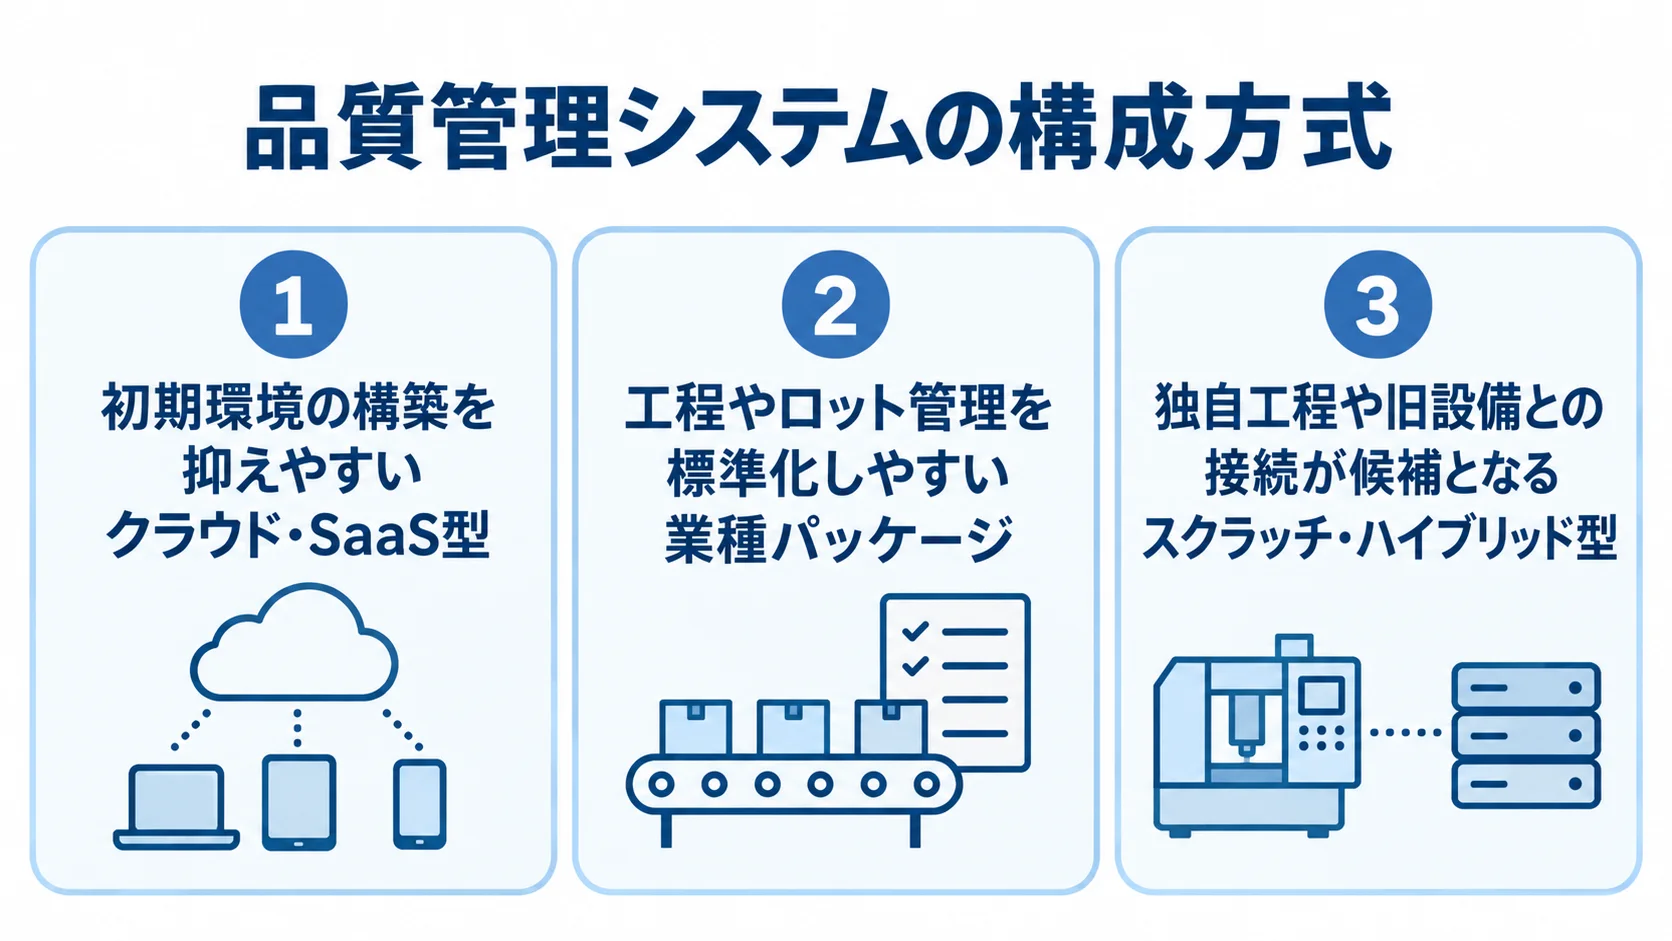
標準化できる品質業務はクラウドやパッケージで始め、独自工程や設備連携だけを追加開発すると、費用と拡張性のバランスを取りやすくなります。
ただし、通信断時の入力や既存設備によって、適した方式は変わります。顧客別帳票、海外拠点、監査証跡の保持期間も、判断の材料になります。比較では、機能表に加えて、異常処置と復旧手順も見ます。
クラウド・SaaS型の特徴
クラウド・SaaS型は、初期環境の構築を抑えやすく、標準機能なら1〜3か月程度から導入できる方式です。
- 複数拠点:同じ画面を利用しやすい
- 保守:更新やバックアップをサービス側に任せられる
ネットワークが不安定な工場では、オフライン入力ができるかを確認します。外部接続の制限とデータの保管場所は、契約と仕様で確かめます。委託先の権限や障害時の復旧目標も、契約と仕様で確かめる必要があります。
業種パッケージとアドオン開発
業種パッケージは、受入から出荷までの工程やロット管理を標準化しやすい方式です。帳票や権限、在庫や生産実績との連携も、まとめて扱いやすい領域です。
基本はFit to Standardとします。競争力に直結する特殊工程、測定器連携、顧客固有のEDIやPPAP関連帳票に限ってアドオンにすると、過剰なカスタマイズを抑えられます。
標準外の変更を採用する場合は、初期費用に加えて、更新時の再テストと将来の保守費用も評価の対象に入れます。
スクラッチ・ハイブリッド型が候補になる条件
次のような条件がある場合は、スクラッチまたはハイブリッド型が候補になります。
- 独自工程・旧設備:工程が特殊で数が多い、または旧設備との接続が避けられない
- 複数拠点:段階的な統合を目指す
- ハイブリッド構成:ライン側にエッジ端末や工場内サーバーを置き、品質マスタ・承認・監査履歴をクラウドや業務基盤で管理
製造設備を業務ネットワークにつなぐ場合は、情報システムに加えて、OTのリスク分析も必要になります。
IPAは、2026年4月版の制御システム向けガイドで、リスク分析の手順を示しています。その手順は、資産と脅威、事業被害を洗い出し、そこから対策を整理する流れです(出典:独立行政法人情報処理推進機構「制御システムのセキュリティリスク分析ガイド 第2版」、2026年)。
自動車部品製造業向け品質管理システムの進め方
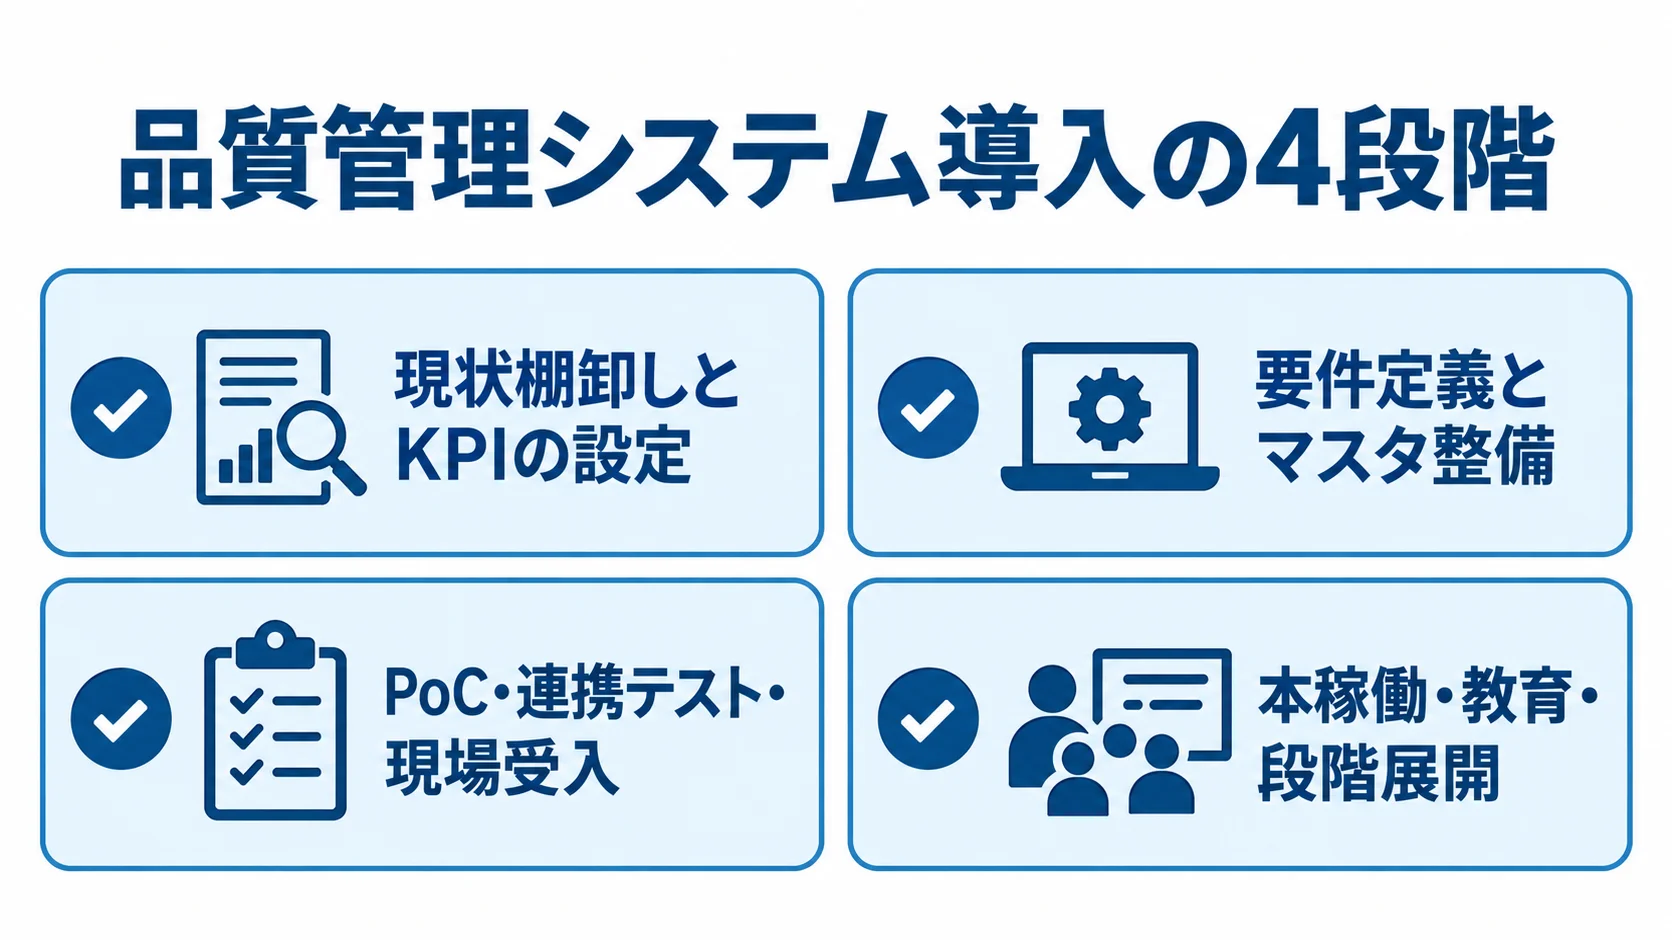
導入では、品質データが発生してから改善に使われるまでの流れを設計します。帳票を写し替えることは、その一部にあたります。
まずは課題が明確な1ラインで検証します。現場の入力負荷とKPIを確認してから範囲を広げると、停止リスクと手戻りを抑えやすくなります。
▶ 詳細はこちら:自動車部品製造業向け品質管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
1. 現状棚卸しとKPIの設定
工程別に、受入・工程・最終検査から出荷判定までの流れを描きます。加えて、不適合と再検査、顧客クレーム、監査資料の扱いも整理します。
各場面では、入力者、帳票、承認者を確認します。そのうえで、KPIは導入前後を比べられるよう、次の候補から3〜5個に絞ります。
- 品質・検査:不良率、直行率、検査工数、再検査率
- 追跡・対応:トレーサビリティ検索時間、クレーム初動時間、設備停止時間
帳票の枚数だけを削減目標にすると、必要な証跡まで削ってしまうおそれがあります。
2. 要件定義とマスタ整備
要件定義では、対象の品番・工程・設備・金型・測定器を定義します。検査については、規格値と許容差、検査頻度を決めます。ロット単位とシリアル採番、権限・承認者も決めておきます。
図面や工程条件の版数と、変更を誰がいつ承認したかは、監査とクレーム調査に直結します。
発注側と開発会社は、ERPや生産管理から受け取る品番・受注・生産指示と、品質システムが持つ検査項目・合否・不適合の責任範囲を決めます。そのため、同じマスタを別々に更新しない状態を作ります。
3. PoC・連携テスト・現場受入
PoCでは実データを使い、正常登録だけでなく例外時の挙動も確かめます。
- 規格外、ロット分割、再検査、設備停止を試す
- 通信断や権限不足、図面変更、出荷後の逆引きを確かめる
- オフライン入力の保持と、復旧後に二重登録なく再送されるかの確認
- ラインを止めずに切り替えられるかどうか
会議室のデモに加えて、作業者が通常の手袋や保護具を着けたまま実機を操作して確認すると、画面の使い勝手を判断しやすくなります。
4. 本稼働・教育・段階展開
本稼働の前には、マスタ移行と端末配置、権限、バックアップを用意します。さらに、障害時の連絡先と、紙へ戻す暫定手順も決めておきます。
教育では、操作の方法に加えて、異常を登録する理由を扱います。隔離と承認の責任、稼働後にデータを修正するルールも、教育の対象に含めます。
最初の90日は、現状棚卸し・1ライン選定・マスタ整備・現場デモ・PoC・KPI比較に限定します。次に、効果を確認した機能から、最終検査やサプライヤー品質へ広げます。顧客クレームや複数工場への展開も、効果を確かめながら進めます。
費用相場とコストの内訳
費用は、利用者数や拠点数、対象工程によって変わります。さらに、品番数や検査点数、ロット・シリアルの粒度でも変わります。
設備や測定器との接続、ERP・MES・EDI連携は、費用に影響します。加えて、データ移行や教育、監査要件も費用を左右します。
次の数字は、公開料金のある小規模サービスと一般的な開発見積を組み合わせた、2026年時点の予算目安です。個別の相場を言い切るものではありませんが、同じ前提で見積書を比べる基準になります。
▶ 詳細はこちら:自動車部品製造業向け品質管理システム開発の見積相場や費用/コスト/値段について
方式別の初期費用と期間の目安
方式ごとの初期費用と期間は、対象範囲や連携内容によって幅があります。
- 小規模クラウド・SaaS:1工場の検査記録、不適合、簡易ダッシュボードで50万〜300万円、1〜3か月
- 業種パッケージ:受入から出荷、ロット追跡、帳票、権限の設定で300万〜1,000万円、3〜6か月
- 連携型パッケージ:MES・ERP・EDI・測定器連携を加えて800万〜3,000万円、6〜12か月
- 複数工場・スクラッチ:MES/QMSや独自工程で3,000万〜1億円超、または5,000万〜1.5億円以上。段階展開に12〜24か月以上かかる場合があります
小規模SaaSの金額は、1工場での導入を前提にした目安です。一方で、複数工場を横断する方式や独自工程を含む開発では、段階展開が必要になることがあります。
開発費・移行費・運用費の内訳
見積書では、作業を開発と導入に分けて確認します。
- 開発作業:要件定義、業務設計、画面・帳票設計、連携、実装、テスト
- 導入作業:データ移行、端末設定、教育、稼働立会い
一般的な受託開発では、要件定義が全体の10〜12%、設計・環境構築が22〜24%という配分例があります。また、実装が48〜50%、テストが15〜17%程度という配分例もあります。
連携や移行が多い製造業では、この比率は変わります。保守運用については、初期開発費の年15〜25%程度を予算に置く目安があります。
さらに、クラウド利用料や端末、バーコード・RFIDは、別項目として比べます。測定器接続やネットワーク分離、セキュリティ監査も、分けて比べます。
相見積もりで比較する項目
相見積もりは、範囲と上限を同じ前提にそろえて依頼します。
- 対象範囲:工程、品番・ロット数、端末数、検査点数
- 導入条件:連携方式、移行対象期間、教育回数、保守時間
- 保守条件:障害時の復旧目標と、各作業に含まれる範囲
「連携一式」「導入支援一式」「保守一式」といった記載には、作業内容と上限を明記してもらいます。
標準機能と設定、追加開発、将来拡張を同じ表に並べると、前提の違いと追加費用を把握しやすくなります。
開発会社・ベンダーの選び方
発注側は、製品名や知名度に加えて、品質業務を理解し、現場で使う仕組みまで担えるかどうかで選びます。
業務知識、設備・測定器連携、データ移行を評価します。IATF監査証跡、OTセキュリティ、段階導入も評価の対象です。そのうえで、同じ質問票とデータ例を候補先に渡し、回答の具体性を比べます。
自動車部品と品質業務の経験
自動車部品、または近い工程の導入経験を確認します。さらに、次の品質業務を候補先が説明できるかも見ます。
- 検査・判定:受入・工程・最終検査、出荷判定、不適合
- 是正・変更管理:8D、CAPA、4M変更、PPAP関連文書、サプライヤー品質
実績では、社名や件数のほか、品番数や拠点数、検査器を確認します。加えて、旧システムや導入期間、利用人数、稼働後の保守体制も見ます。
公開できない事例でも、匿名化した業務フローや画面、障害対応の説明があれば、経験の深さを評価できます。
デモで確認する連携と例外処理
デモでは正常な登録だけでなく、例外処理とシステム連携を実演してもらいます。
- 異常値、ロット分割・統合、検査器からの自動取得
- 通信断後の再送、権限外の修正、図面版数変更
- 出荷後の前方・後方追跡
ERP・MES・EDIとの接続が、APIかファイルかを確認します。設備や測定器との接続も、確認の対象に含めます。加えて、エラーの監視担当と再送担当も決めておきます。
作業者と品質保証の両方の立場で、入力を省きたくなる画面や、例外時に紙へ戻る運用が残らないかを評価します。
セキュリティ・保守・責任分界
契約と運用では、次の項目を確認します。
- アクセス権限、MFA、暗号化、操作ログ、バックアップ、ログ保持期間
- 脆弱性対応、委託先アクセス、障害時の復旧時間、データ返却方法
- 設備やクラウドに接続する場合は、製造・品質・設備の責任者も交えて確認
ガイドラインについては、公開時期と工場領域版の対象範囲を確認します。
- 自工会・日本自動車部品工業会は2025年9月に自動車産業サイバーセキュリティガイドラインV2.3を公開し、2026年4月に工場領域版V1.0を公開
- 対象領域:工場のOT環境を対象にする
OA環境とは異なり、このガイドラインは、設備やシステムへのパッチ適用、インシデント対応体制などのOT対策を扱います(出典:日本自動車工業会「自動車産業サイバーセキュリティガイドライン」、2026年確認)。
▶ 詳細はこちら:自動車部品製造業向け品質管理システム開発でおすすめの開発会社/ベンダー6選と選び方
▶ 詳細はこちら:自動車部品製造業向け品質管理システム開発の発注/外注/依頼/委託方法について
よくある質問(FAQ)
自動車部品製造業向け品質管理システムの導入前によく寄せられる質問と、その答えを並べます。費用や方式は、対象工程や既存システム、顧客要求、現場の通信環境を前提に判断します。
品質管理システムを入れればIATF 16949を取得できますか?
IATF 16949の取得には、システムの導入に加えて、QMS全体の運用が必要です。
規格に沿った業務プロセスや顧客固有要求、教育を整えます。さらに、内部監査、是正処置、経営層のレビューも含めて、QMS全体を構築します。システムは、その運用を記録し、支援します。
小規模工場でも品質管理システムを導入できますか?
小規模工場でも導入できます。最初から全機能をそろえず、顧客監査やクレーム対応に直結する業務から始めます。
受入・工程検査、不適合、ロット追跡などを1ラインで始めると、初期費用と現場負担を抑えやすくなります。
公開料金のある小規模SaaSには、月額数千円から数万円の例もあります。自動車部品向けの連携や移行、端末、教育は別費用になりやすいため、総額で確認します。
工場の品質データをクラウドで管理しても安全ですか?
安全性は、クラウドかオンプレミスかという区分とは別に、データの重要度やネットワーク分離、認証で変わります。権限やログ、バックアップの設計に加えて、委託先の運用と復旧設計も見ます。
設備を直接インターネットへ接続せず、工場内のエッジ側に一時保存し、許可した経路で業務基盤へ連携する方法もあります。
採用前に、通信断時の業務継続や脆弱性修正の責任、インシデント時の連絡方法と復旧目標を確認します。
検査AIやMESがあれば品質管理システムは不要ですか?
検査AIやMESがあっても、品質管理システムが不要とは限りません。検査AIは画像やセンサーの判定、MESは製造実績や設備情報を主に扱います。
一方で、不適合承認や是正処置、監査証跡は、別の仕組みで管理する場合があります。文書版管理や顧客クレーム履歴も、別の仕組みで扱うことがあります。
MESや生産管理を使っている場合は、追加の前に、品番・ロット・シリアル・設備・検査結果の正となる場所と連携範囲を定義しておきます。
まとめ
自動車部品製造業向け品質管理システムは、紙帳票をデジタル化する道具にとどまらず、品質を追跡し、説明するための仕組みです。
材料ロットから完成品までを追跡し、検査値や不適合、4M変更を一貫して扱います。さらに、是正処置や顧客クレーム、監査証跡も扱います。こうして、品質情報を現場と経営の判断につなげる仕組みです。
導入で押さえる三つの原則
発注側と開発会社は、QMS・MES・生産管理・検査AI・PLMの役割を分け、どのデータを正とするかを決めます。
費用は、SaaS・パッケージ・連携型・工場横断・スクラッチで前提が異なります。移行や教育、端末も含め、保守やセキュリティまで比べます。
1ラインのPoCでは、入力負荷や通信断、例外処理を確認します。追跡検索とKPIの変化も、あわせて見ます。そのうえで、効果が出た範囲から段階的に広げます。
最初に作るべきRFPの項目
RFPには、対象範囲と運用要件、見積条件を一枚にまとめます。
- 対象範囲:工程、品番・ロット数、検査点数、設備・測定器
- 連携・運用:既存ERP・MES・EDI、オフライン要件、権限、ログ保持、バックアップ
- 導入条件:SLA、KPI、教育、データ移行、追加開発単価
- デモ内容:異常値、ロット分割、4M変更、通信断、出荷後追跡
正常系以外もデモに含めると、導入後のギャップを減らせます。高機能な製品を選ぶより、品質データを現場で継続して入力し、異常時に追跡でき、顧客や監査人へ説明できる仕組みを段階的に作るほうが近道です。
▼関連記事一覧
・自動車部品製造業向け品質管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・自動車部品製造業向け品質管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・自動車部品製造業向け品質管理システム開発の見積相場や費用/コスト/値段について
・自動車部品製造業向け品質管理システム開発の発注/外注/依頼/委託方法について
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。