
自動車部品製造業向け品質管理システムの導入は、要件整理、方式選定、段階稼働の順に進めると、品質記録を追跡できる業務基盤につながります。
開発は6フェーズで、現場の業務とデータを確かめながら進めます。費用は導入方式と対象範囲で幅があるため、見積もりは同じ前提で比べます。
▼全体ガイドの記事
・自動車部品製造業向け品質管理システム開発の完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
自動車部品製造業向け品質管理システムの全体像
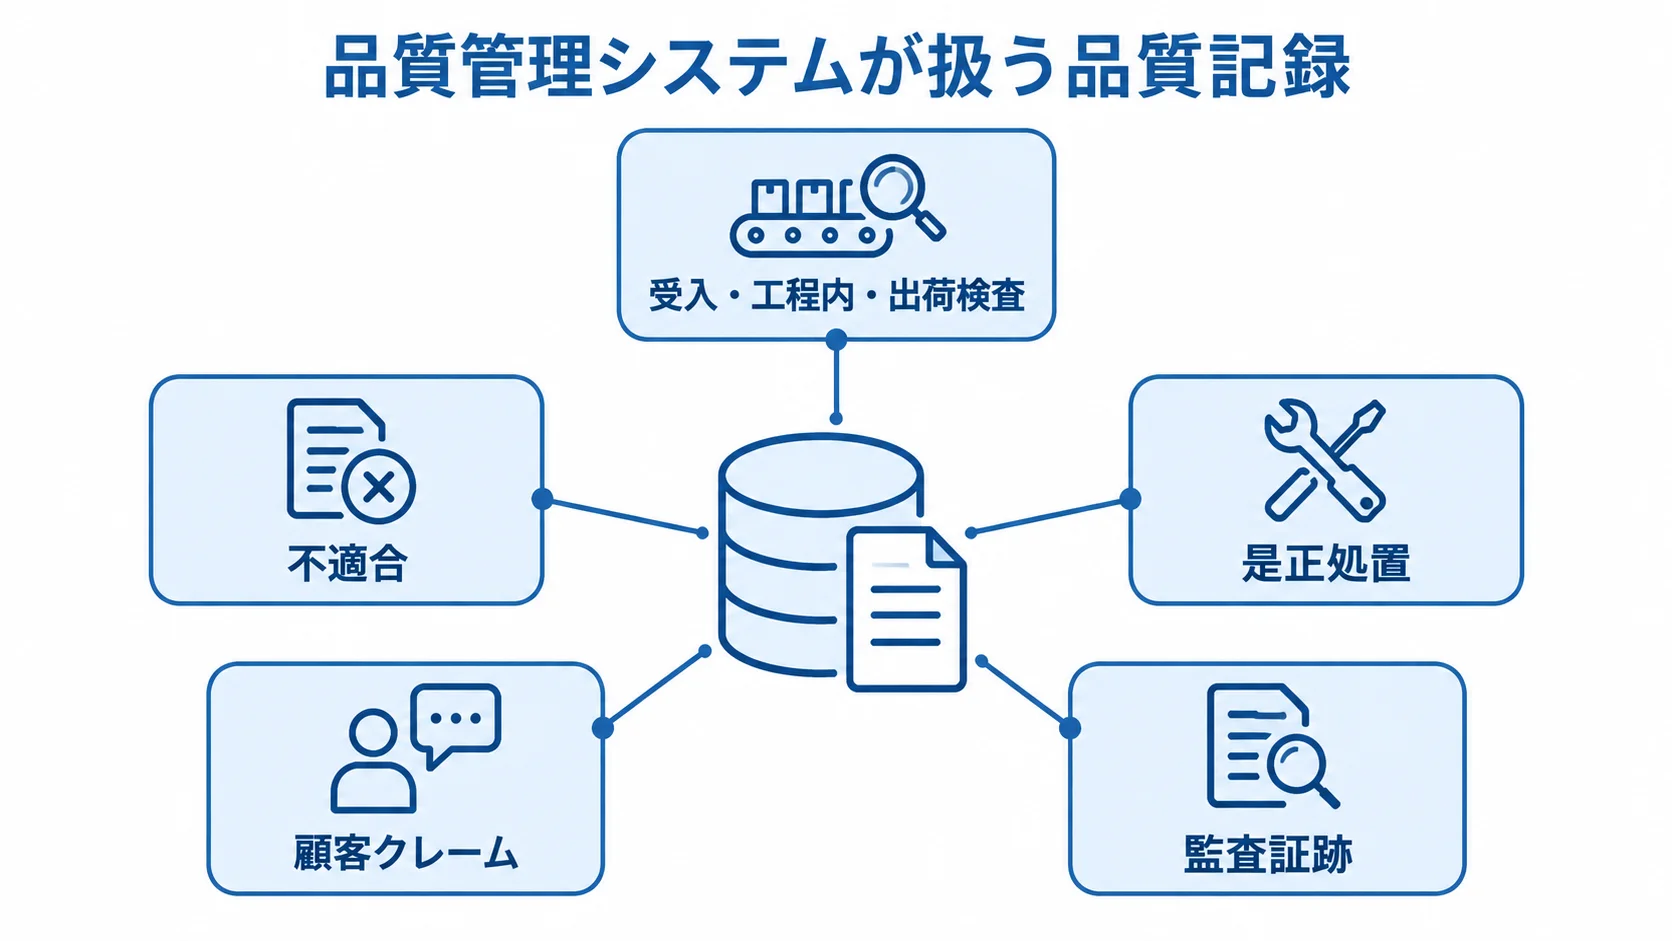
品質管理システムは、受入・工程内・出荷検査、不適合を扱います。また、是正処置、顧客クレーム、監査証跡も扱います。さらに、部品やロット、シリアル番号を、工程、設備、作業者の記録と紐付けておくと、異常が起きたときに関係する記録をたどれます。
このシステムの目的は、紙の記録を置き換えることにとどまりません。異常時に材料、加工条件、検査担当者、出荷先を短時間で再現できる状態を作ることにあります。
IATF 16949を前提にした品質記録の要件
品質記録の要件は、規格の要求と認証の位置づけを踏まえて、発注側と開発会社で整理します。
- 規格要求:ISO 9001を基礎に、自動車産業固有の要求と顧客固有要求を考慮します。
- 規格の狙い:不具合の予防と継続的な改善を目指す規格です。
- 記録設計:承認者と変更・教育履歴を記録し、校正状態や監査証跡も残せる設計です。
日本品質保証機構(JQA)の説明によると、IATF 16949は自動車産業に特化した品質マネジメント規格です(出典: 日本品質保証機構「IATF 16949(自動車)」)。さらに、同規格はサプライチェーンのばらつきやムダの低減も目指します。
認証を得るには、システムの導入に加えて、業務プロセスや文書、教育などの運用が必要です。そのため、記録を残せる設計が、品質活動を支える土台になります。
QMS、MES、生産管理、検査AI、PLMの役割分担
各システムの担当領域を分けておくと、重複入力を防げます。品質や生産の記録をどこで管理するかは、次の役割を基準に決めます。
- QMS:品質記録や不適合、是正処置、監査を扱います。
- MES:現場の実績を管理し、設備や工程の実行を担います。
- 生産管理:受注、MRP、在庫、購買、納期を担います。
- 検査AI・PLM:AIは画像やセンサーによる判定を支援し、PLMは図面、BOM、設計変更を管理します。
ERPや生産管理システムがある場合は、品質システムを別に置くか、既存の基幹システムやMESに品質機能を持たせるかを決めます。
また、各システムの正データは、製品名ではなく品番や版数、ロットを使うかを決めます。シリアルや工程、検査値についても、どれを正データにするかを決めておきます。
追跡できる最小単位での導入範囲
初期段階では、追跡の基礎になる機能と対象範囲を先に決め、そのあとで段階的に広げます。
- 初期導入:受入検査、工程検査、不適合登録、ロット追跡の4領域から始めると、二重入力を減らし、品質データを蓄積できます。
- 検査記録:検査項目と規格値をマスタに登録し、端末から測定値や写真を入力します。
- 異常時の記録:隔離と承認の記録。
- 機能の拡張:SPCや工程能力、4M変更、顧客クレーム、サプライヤー品質、設備データ連携へ広げます。
- 導入範囲:全工場・全品番から始めると、マスタ整備と例外処理が一度に増え、計画が止まる恐れがあります。
自動車部品製造業向け品質管理システムの進め方
開発は、現場の業務とデータを確かめながら6フェーズで進めます。各フェーズには終了条件を決めておき、現場利用、監査説明、異常時の追跡の観点から提案を評価できるようにします。
フェーズ1:要件整理による現状と品質KPIの定義
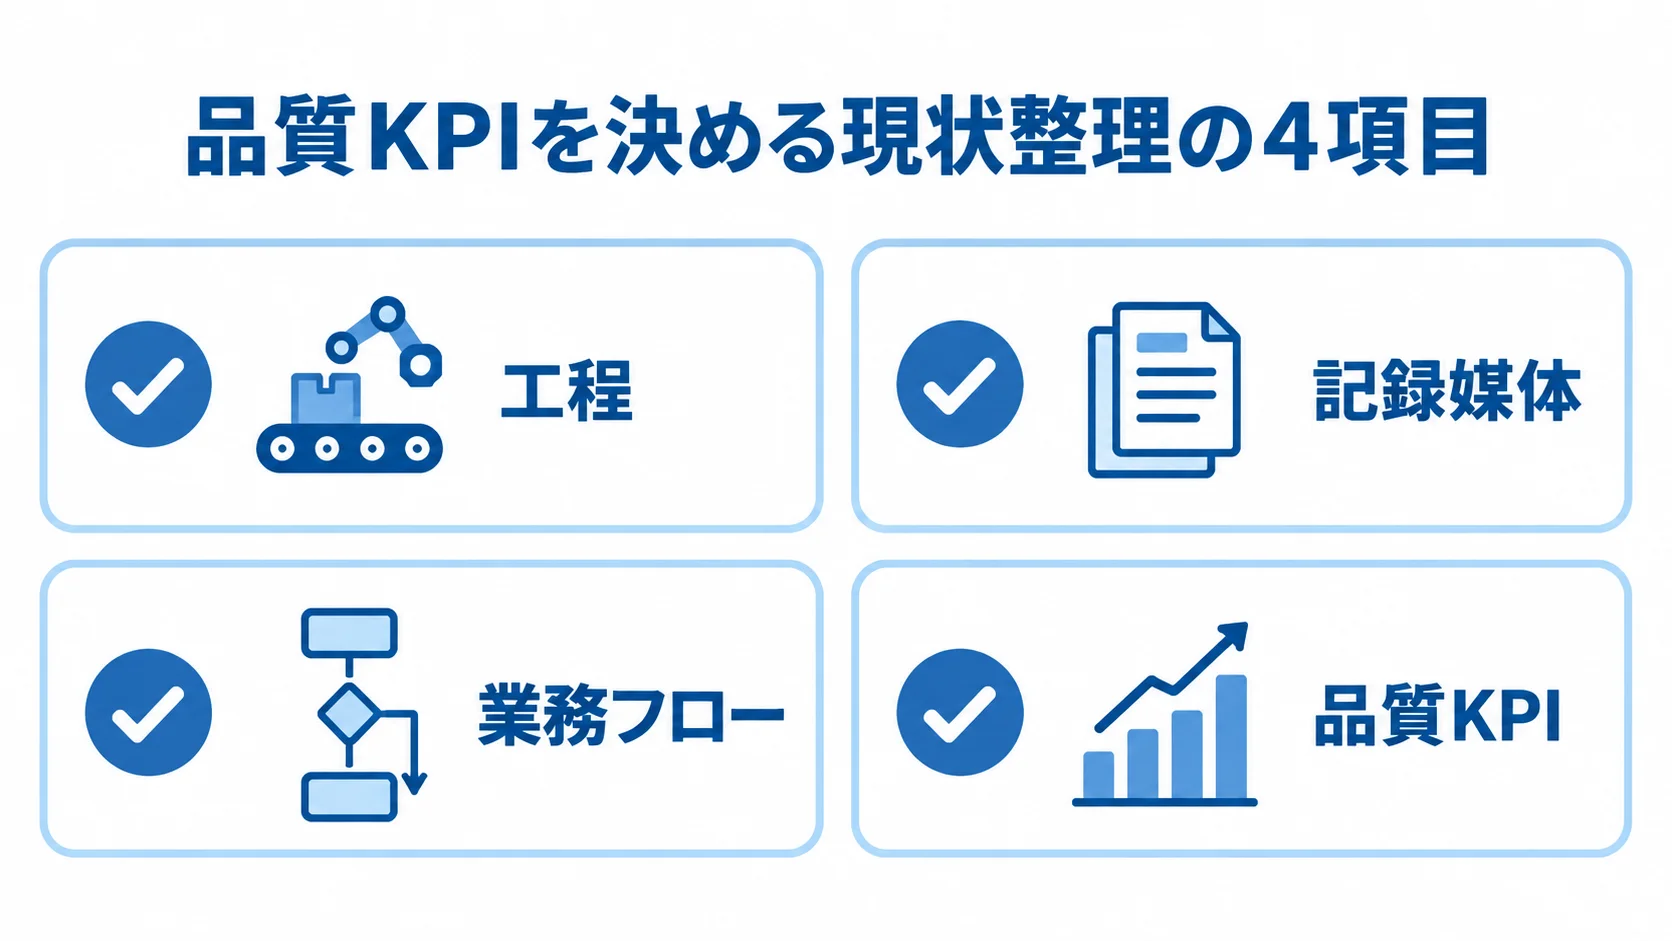
現状整理では、工程の流れと記録媒体を並べて、重複入力や承認の実態を確かめます。
- 工程:受入から出荷までの各段階と、不適合、顧客クレームを洗い出します。
- 記録媒体:紙帳票、Excel、設備ログ、測定器データ、ERP受注情報を並べます。
- 業務フロー:同じ品番やロットの重複入力、口頭での承認、担当者への依存を洗い出します。
現行の帳票を画面に写すより先に、誰がいつ何を入力し、誰が判断し、どのKPIに使うかを業務フローで表します。
KPIは、不良率や直行率、検査工数、再検査率などから3〜5個に絞ります。検索時間やクレーム初動時間、設備停止時間も候補になります。
導入前の基準値と導入後の目標値は、同じ定義で測れるように揃えます。たとえば、問い合わせから対象ロットと使用材料を特定するまでの時間や、検査記録の未入力件数を測ります。
このフェーズの終了条件は、対象工程・品番と品質KPIを決め、現行システムとデータ責任者を文書で合意しておくことです。
フェーズ2:選定での方式と連携範囲の決定
方式ごとに、標準機能と追加費用を比べます。そのうえで、標準に寄せる範囲と、独自化が必要な工程を分けて評価します。
- クラウドSaaS:標準機能で対応できる範囲を確認します。
- 業種パッケージ:自動車部品の業務への適合性を確かめます。
- 追加開発:顧客要求や競争力に直結する特殊工程が対象です。
- スクラッチ開発:独自判定、古い設備、複数顧客EDI、特殊なロット分割を検討します。
Fit to Standardを基本にすると、将来のアップデート費用を抑えられます。ただし、事業上の強みとなる要件は、標準化する部分と独自化する部分に分けて検討します。
実機デモでは、通信断、異常値、権限不足、ロット分割を確認します。加えて、再検査や4M変更、出荷後の逆引きも見ます。正常な登録だけのデモでは、提案の実力は判断できません。
自動車部品業では、内示と確定受注の変動、取引先別のEDI、ジャストインタイム納入が課題です。さらに、試作品と量産品が併存していることも課題です。
日立システムズも、EDIや正確な進捗、試作品と量産品の扱い、リコールに備えた追跡を要件に挙げています(出典: 株式会社日立システムズ「FutureStage 自動車部品業向け生産管理システム」)。
品質機能に加えて、既存の生産・販売情報との連携も確認します。
フェーズ3:設計・開発での入力と証跡の現場への適合
設計では、システムの構成と現場のデータ、入力環境、品質記録をそろえて検討します。
- 設計要素:マスタ、画面、権限、フロー、連携を設計します。帳票、ログ、バックアップも対象です。
- 管理項目:品番・版数・図面、検査規格、工程・設備・金型を管理します。測定器・作業者、ロット、シリアル、顧客要求も含めます。
- 現場端末:手袋での入力やコード読取、写真の追加、一時保存に対応します。
- 品質記録:版数、承認者、変更理由、操作ログ、校正期限、教育履歴を追跡します。
検査値から合否と不適合、再検査、出荷可否までをつなげておけば、後でExcelを統合する作業が減ります。
クラウドを使う場合も、エッジ端末や工場内サーバーで入力を保持し、通信が復旧してから再送する構成を検討します。そのうえで、代表工程の画面と連携を実データに近い形で確認し、標準機能、追加開発、運用作業の境界を合意します。
フェーズ4:テストによる異常系とデータのつながりの検証
テストでは、画面が開くかどうかに加えて、異常時にも品質記録が欠落しないかを確かめます。
- テスト範囲:単体、連携、業務シナリオ、性能、セキュリティ、現場受入を含めます。
- 異常判定:規格外の測定値で出荷判定が止まるかを確認します。
- 追跡性:再検査承認、材料ロットからの逆引き、分割後の親子関係を検証します。
設備や測定器との接続では、重複送信や欠損、時刻のずれを試します。さらに、通信断や再送も確かめます。
三菱電機FAの事例では、シリアル番号と生産データを紐付け、通信トラブルが起きてもラインを止めない構成が紹介されています(出典: 三菱電機FA「MESソリューションによる高度な品質管理」)。
受入テストは、品質保証、製造、技術、情報システムの担当者が同じシナリオで行います。また、許容できる操作時間と障害時の復旧手順を合意します。
フェーズ5:1工場・1ラインからの安全な切替
本番稼働は小さく始め、切替の準備と判定条件をそろえてから対象を広げます。
- 導入範囲:1ラインまたは1製品群を選びます。
- 展開順:検査、不適合、ロット追跡から段階的に広げます。
- 切替準備:並行稼働、旧帳票、障害時の対応、窓口を決めます。
- データ移行:全履歴か参照対象期間かを選びます。
- 稼働判定:処理量、欠測、異常承認、ロット追跡を確かめます。
2〜4週間程度の安定運用を経てから、最終検査と顧客クレーム、サプライヤー品質、他ラインへと対象を広げます。
導入期間は工程数やデータ量で変わるため、一律には決められません。稼働前には、品番や検査規格、設備のマスタを点検します。作業者、顧客、ロットのマスタも対象です。
全履歴を移す場合は、欠損や表記揺れの整理が必要です。一方で、監査やクレーム対応に必要な期間だけを参照用に移し、日常のデータは新システムで管理する方法もあります。
並行稼働中の旧帳票は保管し、障害時の紙運用と問い合わせ窓口も用意します。稼働の判定を「画面が使える」ことだけで済ませない点が大切です。
フェーズ6:定着期の入力負荷と改善サイクルの管理
定着期には、現場の支援、利用状況、セキュリティ運用を継続して確認します。
- 現場支援:各シフトにリーダーを置き、質問と改善要望を記録します。
- 月次確認:未入力率、検査工数、期限超過、検索時間、再発不良を確認します。
- 利用上の課題:入力の多さや二重入力、承認者の不在は、利用率を下げる要因です。
- 終了条件:自律入力、品質会議での活用、改善結果の要件反映を確認します。
使われていない項目を削ることも、改善の一つです。
JAMAとJAPIAは、2026年4月に工場領域版のサイバーセキュリティガイドラインを公開しました。同ガイドラインは、OA環境とは異なるOT対策として、パッチ適用やインシデント対応などを示しています(出典: 日本自動車工業会「自動車産業サイバーセキュリティガイドライン」)。
設備やクラウドと接続する場合は、権限のレビューやバックアップ復元、脆弱性対応を確認します。あわせて、委託先のアクセス記録も見ておきます。
自動車部品向け品質管理システムの費用相場とコストの内訳
費用は、対象工程や拠点・品番・検査点数などで大きく変わります。さらに、既存連携や設備接続、データ移行、現場教育も影響します。
ここに示すのは、2025〜2026年の予算取り用のレンジで、公開料金と一般的な受託開発の積算を組み合わせた目安です。個別契約の金額ではないため、RFPでは同じ前提条件で見積もりを比べます。
導入パターン別の初期費用と期間
導入方式と対象範囲によって、初期費用は50万円から1億円超まで幅があります。各レンジは期間と合わせて検討します。
- 小規模クラウド・SaaS:検査記録、不適合、簡易ダッシュボードを1工場・少人数で使う場合の目安で、50万〜300万円、1〜3か月です。
- 業種パッケージ:受入から出荷、ロット追跡、帳票、権限設定を加える場合で、300万〜1,000万円、3〜6か月程度です。
- 自動車部品向け連携:ERP、MES、EDI、測定器連携を含め、800万〜3,000万円、6〜12か月です。
- 複数ライン・工場のMES/QMS:3,000万〜1億円超、12〜24か月程度です。
- フルスクラッチ:独自工程、顧客別EDI、旧基幹刷新、海外拠点を含め、5,000万〜1.5億円以上、12〜24か月以上の可能性があります。
上記は、機能と連携範囲から組み立てた推定レンジです。比較の材料として、APMSは入会金3万3,000円、月額4万4,000円、追加PCは2台ごと月額5,500円と公開しています(出典: 株式会社アリガトウ「APMS」)。
食品・化粧品向けのSYSAは、月額5,000〜2万円で、導入費用なしと公開しています。ただし、自動車部品向けの直接的な価格の根拠にはなりません。
標準化SaaSの下限額と、設備連携を含む自動車向けの導入は、別々の金額として捉えることが大切です。
人件費、連携費、運用費の内訳
受託開発では、要件定義と業務・画面・データ設計、実装、連携に分けて積算します。テストや移行、教育、プロジェクト管理も、それぞれ別に見積もります。
2026年の予算検討では、見積もり用の一般的な目安として、職種別の人月単価を仮置きできます。
- PM:90万〜150万円程度です。
- SE:65万〜110万円程度です。
- PG:50万〜90万円程度です。
- テスター:45万〜80万円程度です。
単価は会社や地域、契約形態で変わり、専門性でも差が出ます。費用の60〜80%程度は人件費になりやすいため、発注側は開発会社に工数の前提を示してもらいます。
初期費用以外に、クラウドや端末、バーコード・RFID、測定器・PLC接続の費用が発生します。また、ネットワーク分離やセキュリティ監査も必要です。
移行や研修、マスタ保守、問い合わせ対応も費用に含めます。
保守運用費は、初期開発費の年15〜25%程度を別枠で見込みます。障害対応の時間やバックアップの保持期間、追加開発の単価、再テスト費によっては、5年間の総額が逆転する場合があります。
初期費用だけでなく、3年または5年のTCO(総所有コスト)で比べます。
見積もりを取る際のポイント
見積もりの差は、機能数よりも、現場の例外処理とデータ境界に表れます。そこで、RFPには前提を記載し、未確定の事項は候補会社への質問として残します。
- 対象範囲:工程、品番・ロット数、検査点数を記載します。
- 連携・運用:設備・測定器、ERP・MES・EDIとの連携を示します。オフライン要件や権限、ログ、バックアップ、SLAも示します。
- 導入条件:KPI、教育、データ移行、追加開発の単価を記載します。
要件定義書に記載するデータと例外処理
要件定義書では、通常時に加えて例外処理と移行条件を明確にします。
- 例外ケース:規格外、再検査、特採、廃棄、ロット分割・統合の扱いを記載します。工程戻し、設備交換、4M変更、顧客クレーム、出荷後の逆引きも含めます。
- 処理条件:登録者、承認者、入力項目、出荷停止条件、修正範囲、履歴の残し方を決めます。
- 移行確認:品番・設備名の表記揺れ、古い規格値、廃止品番、ロット重複を確認します。
検査値を上書きできる場合は、修正者や理由、時点を記録します。こうしておけば、承認前後の帳票を追えます。
過去の紙帳票を全部入力するか、監査対象期間の分だけPDFや参照データで保管するかを決めます。移行の範囲が曖昧なままだと、費用が膨らみやすくなります。
現行の帳票を20〜30枚選び、入力項目や承認経路、検索条件、保存期間を一覧にしておくと、各社が同じ前提で見積もれます。
同一シナリオと5年総額による複数社の比較
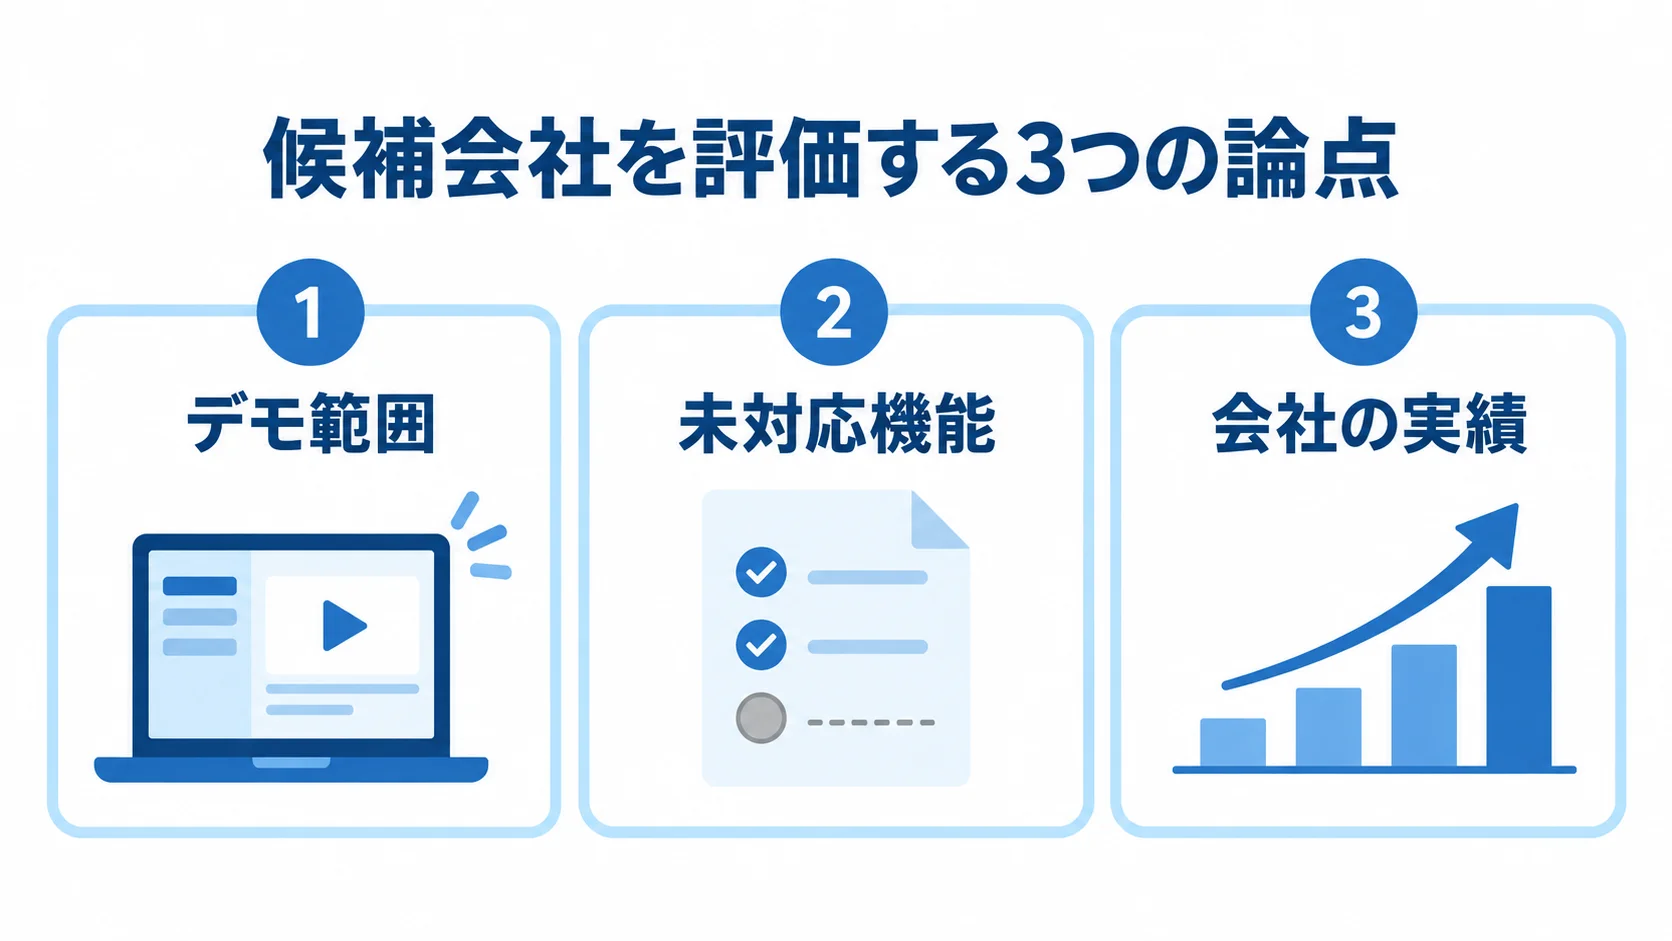
同じ業務シナリオで実演してもらい、未対応機能と候補会社の対応力を記録します。
- デモ範囲:受入・材料ロット登録、測定取込、不適合、再検査、逆引き、クレーム特定を試します。
- 未対応機能:追加開発、運用代替、対応不可のどれかを記録します。
- 会社の実績:製造実績、規格理解、設備等との連携、オフライン復旧、保守体制を確認します。
実演では、完成品のシリアルから材料と設備を逆引きし、クレームの対象範囲を特定できるかを確かめます。
候補会社には、自動車部品、または同程度の多品種・多工程製造の実績を尋ねます。さらに、IATF 16949や顧客固有要求への理解と、測定器・設備・ERP・EDIとの連携実績も確認します。
ダイハツ工業「AIを用いた自動車部品の品質検査を滋賀(竜王)工場に導入」(出典: ダイハツ工業、2026年)では、自動車部品工場でAI画像検査を導入し、微細なキズを判定する取り組みが紹介されています。
検査AIは、QMSそのものではありません。そのため、判定結果をロットやシリアル、不適合、出荷判定へどうつなぐかも確認します。
過剰カスタマイズ、入力負荷、連携不足の見積もりへの反映
見積もりでは、カスタマイズと連携を分けて確認し、障害対応やセキュリティ運用も見ておきます。
- カスタマイズ:標準化、追加開発、業務ルールの見直しを分けます。
- 連携費:データ変換、再送、時刻同期、テストの費用を含めます。ネットワークや端末、教育も対象に入れます。
- 障害対応:停止時の運用と復旧後の再登録担当を決めます。
- OT対策:パッチ、権限、バックアップ復元、連絡先、復旧目標を定めます。
帳票を忠実に再現しすぎると、更新時の再テストや権限設定の手間が増えます。マスタ保守や操作教育も、その分だけ増えます。
追加開発には目的とKPIを添えてもらい、説明できない機能は初期導入から外すかどうかも判断します。
システムが止まったときは、ラインを止めるか、紙やローカル入力に切り替えるかを決めておきます。その際、JAMA/JAPIAの工場領域版が示すOT対策も踏まえます。
よくある質問(FAQ)
規格対応やクラウド、既存システム、段階導入についての質問が多く寄せられます。導入前に判断しやすいよう、それぞれ回答します。
品質管理システムを入れればIATF 16949を取得できますか?
IATF 16949の認証を得るには、システムの導入に加えて、業務プロセスや文書、教育、内部監査、顧客固有要求への対応を含むQMS全体を運用する必要があります。認証の審査も、このQMS全体が対象です。
システムには、承認や変更の履歴、検査記録、是正処置、教育履歴を保存します。そのうえで、運用を証明する基盤として活用します。
自動車部品工場でもクラウド型を利用できますか?
利用はできます。ただし、通信断や設備ネットワーク、権限、バックアップ、障害時の復旧責任は、要件に含めておきます。
品質マスタや承認記録はクラウドで管理し、現場の入力はエッジ端末や工場内サーバーに一時保存する構成にすると、通信障害が起きてもラインを止めにくくなります。
発注側は、クラウド事業者との責任範囲、データの保存場所、復元テストの頻度を契約書で確認します。
既存のERPや生産管理システムがある場合はどう進めますか?
既存システムの廃止前に、受注や品番、工程の正データを決めます。在庫とロット、設備と品質記録の扱いも、同じ手順で決めておきます。役割は、品質システムが検査値と不適合を、生産管理が計画と在庫を担うように分けます。
必要なデータは、APIや標準コネクタで連携します。CSV連携を残す場合は、頻度や担当者、エラー検知、再送手順を定めて、二重入力を防ぎます。
小さなPoCから始める場合、何を検証すべきですか?
1工場・1ライン・代表品番で、受入・工程検査、不適合、ロット追跡を実データに近い条件で検証します。KPIには、入力時間や未入力率、検索時間を使います。異常処置の期限や現場の操作ミスも、KPIに加えます。
導入前の基準と比べながら、規格外や通信断、再検査を試します。ロット分割や出荷後の逆引きも確かめます。これらを通せた場合に、本稼働へ進みます。
まとめ
品質管理システムは、材料ロットや工程、設備、作業者をつなぎます。さらに、検査値や異常処置、出荷先もつなぎ、品質問題の事実を再現できる基盤になります。紙帳票の置き換えは、その入り口にすぎません。
IATF 16949や顧客固有要求を確認し、QMS、MES、生産管理、検査AI、PLMの役割を分けることから始めます。
6フェーズによる小さな開始と段階的な拡大
進め方は6フェーズで、要件整理と選定から始めます。続けて、設計・開発とテストを行います。そのあとで、稼働と定着に進みます。最初の90日では、現状を洗い出して代表ラインを選びます。マスタ整備や現場デモ、PoC、KPI比較までを、この期間に行います。
効果と課題を確認してから対象を広げると、生産ラインを止めるリスクを抑えられます。見積もりは、連携や移行、端末に加えて、教育、セキュリティ、保守まで含めた5年総額で比べます。
成功の判断基準:機能数より現場での継続
導入後は、現場での利用や改善、品質説明、投資計画を継続して確認します。
- 現場利用:負担なく入力でき、異常を早く処置できる状態を保ちます。
- 品質説明:品質保証が監査や顧客問い合わせに説明できるようにします。
- 改善:データの正しさを見直し、使われない項目を減らします。
- 投資計画:KPIと工程に合う計画を作り、標準化と独自開発を分けます。
オフライン復旧と例外処理についても、定期的に見直して改善を続けます。
標準化する部分と独自開発する部分を分けることが、費用と定着の両立につながります。
▼全体ガイドの記事
・自動車部品製造業向け品質管理システム開発の完全ガイド
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。