
化学製造業向けバッチ管理システムは、生産計画や設備監視だけでなく、製造の記録と追跡を支える仕組みです。管理単位と役割を先に整理し、例外時の記録と承認も決めておくと、再現性と追跡性の向上に役立ちます。
自社工場で比べる要件と判断基準に絞り、構成、進め方、費用相場を説明します。
▼関連記事一覧
・化学製造業向けバッチ管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・化学製造業向けバッチ管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・化学製造業向けバッチ管理システム開発の見積相場や費用/コスト/値段について
・化学製造業向けバッチ管理システム開発の発注/外注/依頼/委託方法について
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
化学製造業向けバッチ管理システムの概要
バッチ管理システムは、製品ごとに異なる処方や工程手順をもとに、バッチの実行と記録、追跡を行います。一般的な生産管理は「何を、いつ、いくつ作るか」を扱います。一方、バッチ管理では、原料ロット、設備、レシピ版、処理条件まで確認できることが求められます。
バッチ製造と連続製造の違い
バッチ製造は、決められた量の原料を投入し、工程の区切りごとに処理を完了させる方式です。同じ反応釜や混合槽を複数の製品で使えるため、多品種少量生産や製品の切り替えに適しています。一方で、配合や投入順、温度などの条件は製品ごとに変わりやすく、記録項目も多くなります。
連続製造の設備を含む工場でも、原料投入、仕掛品、最終充填をバッチ単位で追跡することがあります。そのため、両者を単純に分けず、工程ごとの管理単位を整理します。
導入で改善できる点
バッチ管理の効果は、投入の誤りや調査の手間、ロットの追跡という三つの場面に表れます。
- 誤投入の早期発見:原料の計量・投入と実績記録のひも付け。
- 調査時間の短縮:レシピ版や作業者などを1つのバッチ記録に集める仕組み。
- ロット追跡:原料から完成品へ、完成品から原料へ、両方向の追跡。
記録には設備、開始・終了時刻、途中変更や逸脱も含められます。こうした記録がそろうことで、品質調査や顧客からの問い合わせへの対応が早まります。また、両方向の追跡は、対象ロットの範囲を絞って回収を判断するうえで役立ちます。
たとえば、公表事例では、製造実績を自動収集し、ERPと現場データを連携しました。このケースでは、バッチ生産時間を5〜10%短縮し、月5日分の手作業書類を削減したと報告されています。
ただし、この数値は特定の工程と運用条件での公表値で、すべての工場に同じ効果が出るとは限りません。そのため、導入前に記録作業時間、誤投入件数、調査時間、再加工率を自社の基準値として測定しておきます。
バッチ管理システムの種類と構成
構成を決めるときは、クラウドかオンプレミスかの二択から始めると、判断を誤るおそれがあります。まず、制御や製造実行、品質記録など、各機能をどの層に置くかを決めます。
その後で配置方式を比べます。制御に近い機能は低遅延と操業継続性を優先し、全社分析やマスタ共有にはクラウドを使います。両方を組み合わせるハイブリッド構成も選択肢になります。
制御層・MES層・業務システム層の役割
各層の役割を分けておくと、機能の重複や安全面の見落としを防げます。
- 制御層:DCS、PLC、SCADAなどによる、温度や圧力、流量などの監視・制御。
- 製造実行層:指図をバッチに展開し、レシピや実績、逸脱を管理。
- 業務システム層:ERPは受注や在庫、購買、原価、LIMSは試験依頼と品質結果、WMSは保管場所と入出庫を担当します。
製造実行層は、設備の割り当てやフェーズの進行、作業指示も扱います。ただし、すべての機能をバッチ管理システムに詰め込まず、安全インターロックを業務アプリだけで代替しない設計が必要です。
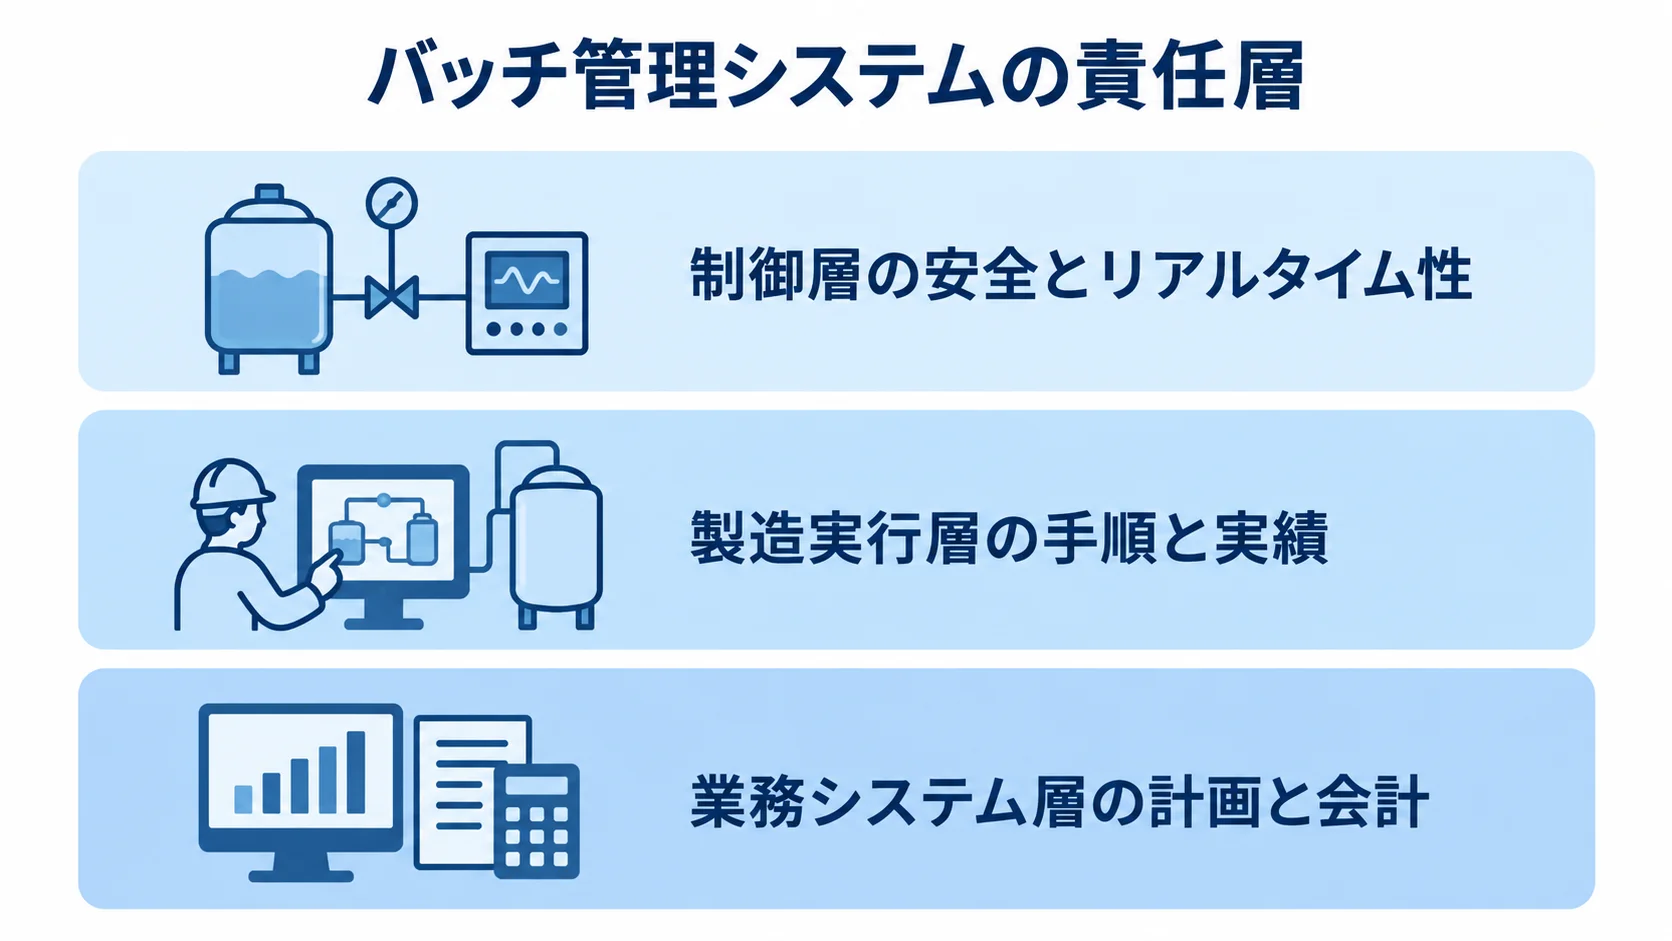
制御層は安全とリアルタイム性、製造実行層は手順と実績、業務システムは計画と会計を担います。層ごとに役割が違うため、連携では、バッチIDや製品コード、原料ロットを共通キーにします。設備IDやレシピ版、時刻もそろえて持たせます。
ISA-88によるレシピと設備の整理
ISA-88は、化学を含むバッチ産業向けの標準です。レシピや設備の要件が複雑な工場でも、共通の言葉として使えます。レシピと設備の整理は、対象の構造化、レシピの管理、変更履歴、システム境界の四つの面で進めます。
- 構造化する対象:用語、物理・手順モデル、レシピ、バッチ記録。
- レシピの管理:共通の処方・工程順と、工場・設備の差分を分けて持つ。
- 変更履歴:承認者と理由、適用開始バッチの記録。
- システム境界:ISA-95も併用して、ERPと現場の境界を明確にする。
公式説明では、一般レシピやサイトレシピ、設備能力などを整理し、複数拠点や複数製品への展開を支える考え方が示されています(出典: ISA-88 Series of Standards、ISA、2026年確認)。
工場や設備ごとの違いは、サイトレシピや設備レシピとして管理します。旧版は上書きせず、過去のバッチで使った版を確認できるようにします。さらに、ISA-95との併用は、連携仕様の手戻り抑制にも役立ちます。
パッケージ・クラウド・スクラッチの違い
方式ごとに、標準機能への適合度と運用上の責任範囲を比べます。
- 標準パッケージ:レシピやバッチ実行、ロット追跡、品質記録を短期間で導入できます。標準に合わせるほど、更新や横展開が容易になります。
- クラウド:マスタや実績の共有、分析や帳票の作成に使います。通信が途切れても製造を安全に続けられるよう、制御や重要な実行は工場内やエッジに残します。
- スクラッチ:独自の工程に対応しやすい反面、制御機器の更新やOS・DBの保守、担当交代、監査対応を自社で続けます。
特殊な反応工程や設備固有の手動介入、顧客ごとの帳票をすべて追加開発すると、パッケージの利点が薄れます。そのため、設定で対応する範囲と追加開発する範囲を先に決めておきます。そのうえで、競争力に直結する差分だけを開発し、それ以外は標準機能とAPIで構成する方針が堅実です。
2026年に重視されるエッジ・クラウド・AIの使い分け
2026年時点では、制御から分析基盤まで、一つのデータの流れとして設計することが重視されています。
- エッジ:低遅延の実績収集と一時保存の役割。
- クラウド:複数工場の実績比較や長期傾向の把握、マスタ共有に使います。
- AI:異常バッチの検知、歩留まりの予測、設備傾向の把握、記録検索の支援。
エッジとクラウドを分けておくと、操業継続性と全社活用を両立しやすくなります。さらに、通信が切れても製造を止めない前提で、復旧後の再送と重複排除まで設計します。
AIの結果を現場の判断に使うには、バッチIDや計測時刻、設備IDをそろえます。原料ロットやレシピ版も、同じ形式にそろえておきます。
実績の欠損や時刻のずれ、単位の混在などは、AIを使う前に直しておきます。また、AIの提案を誰が承認するかも決めます。そのうえで、自動判定を安全や品質の最終判断に直結させず、根拠データと人の確認を残しながら段階的に導入します。
化学製造業向けバッチ管理システムの進め方
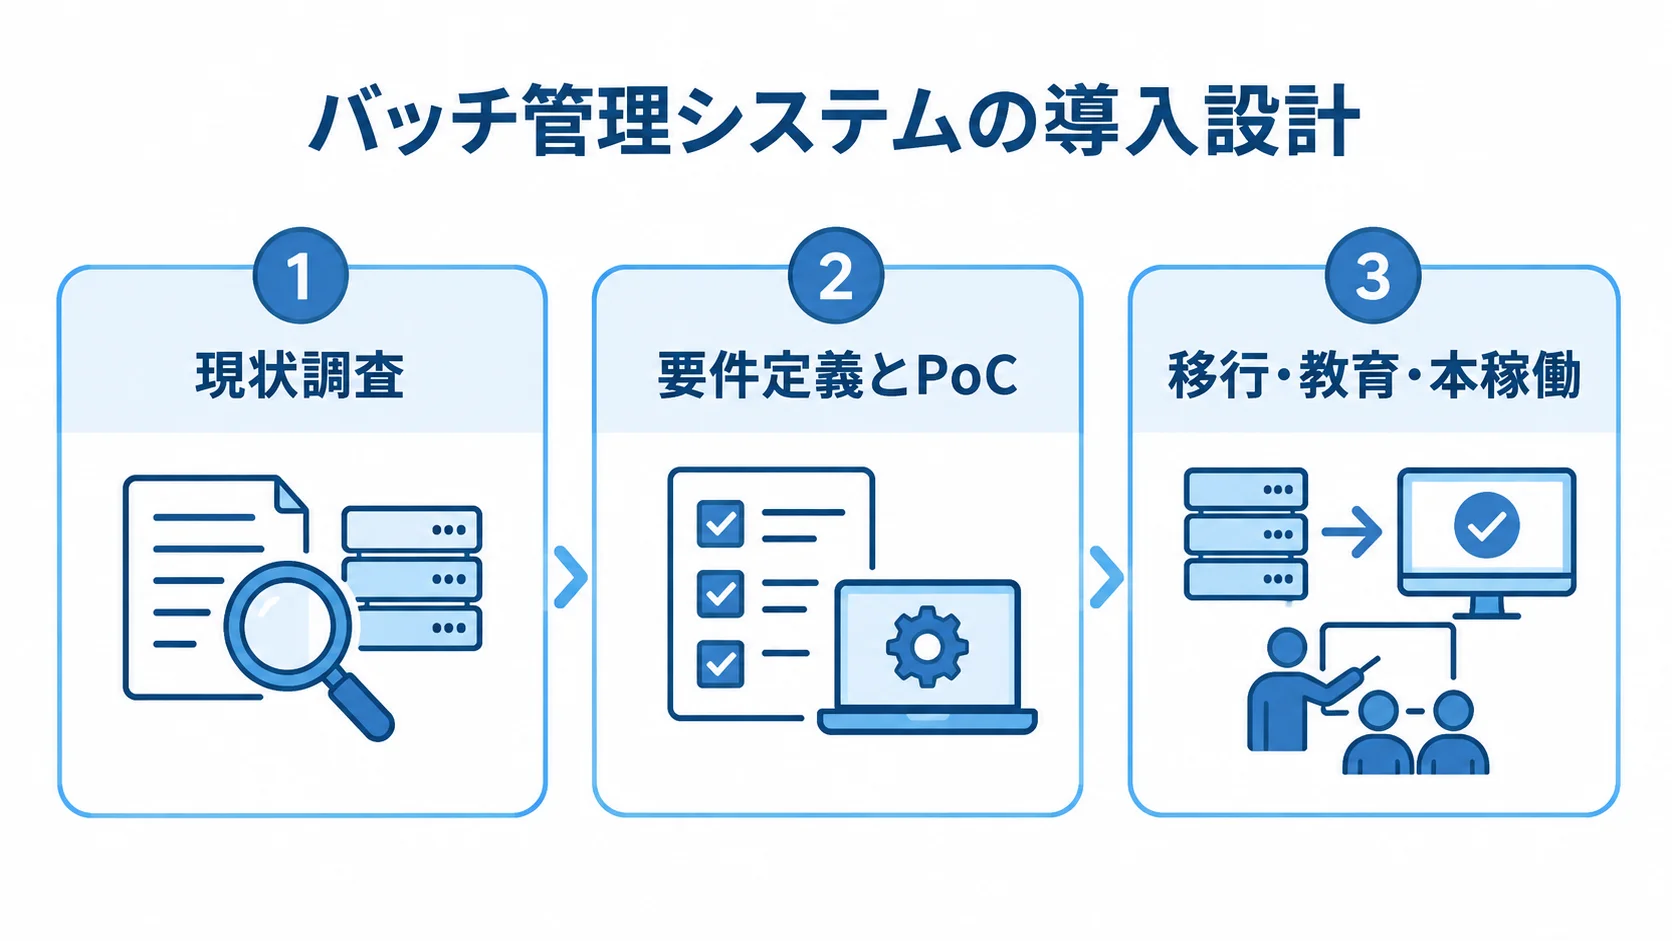
導入は、現場の流れを洗い出すところから始めます。現場担当者や製造技術、品質保証などが同じ事実を見たうえで、電子化する記録と自動化する判断、人が承認する異常を決めます。正常時の工程だけで要件を作ると、本稼働後に手動介入や再加工が発生し、現場の作業が詰まりやすくなります。
▶ 詳細はこちら:化学製造業向けバッチ管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
現状調査で確認する項目
現状調査では、マスタと工程を確かめたうえで、記録と例外時の運用を把握します。生産の基本情報から例外の扱いまで、四つの角度で一つずつ押さえます。
- 生産の基本情報:製品、原料、設備、レシピ、1日または1か月のバッチ数、工場別生産時間。
- 情報の所在:紙、Excel、制御画面、計量器、ERP、LIMS、WMSにある重複情報。
- 記録ルール:略称、設備ごとの単位、時刻の記録方法、手書き訂正のルール。
- 例外ケース:通常1バッチに加え、欠品、代替、設備不可、残留、洗浄未完、規格外、再加工、分割・統合、停止、通信復旧。
工程は、原料受入と保管から出荷までの流れを現場で確かめます。計量や投入、反応などは、実際の作業に沿って見ていきます。
これらは品質と操業継続性を左右します。そのため、現場観察の結果は、業務フロー図だけでなく、誰が、いつ、何を根拠に、どの画面で判断するかを示す操作シナリオにまとめます。
要件定義とPoCの切り分け
要件定義では条件を明文化し、PoCでは実データで試す流れを分けて進めます。明文化する範囲は、大きく四つの領域に分けて考えます。
- システム要件:処理能力、停止時間、欠損対応、バックアップ、復旧目標、権限、監査証跡、保存期間、ネットワーク境界。
- 品質・安全ルール:版と実績、計量誤差、投入順の権限、異常値の保留と解除、判定前出荷の禁止を、優先して定義。
- 実データの接続:ロット読取から計量値、設備フェーズ、サンプル結果、逸脱承認、バッチ記録の確定まで。
- 例外と成功条件:設備ロックや通信断、異常値、停止と再開、手動記録後の再同期を試す場面を含めます。
PoCでは、画面の見た目よりも、実データが最後までつながるかを確かめます。対象を1ラインまたは1製品群に絞ると、全工場展開を判断する材料になります。成功条件は、誤投入件数や記録時間、追跡時間などを数値で決めておきます。
移行・教育・本稼働の設計
移行・教育・本稼働は、データ整備と役割別の準備を組み合わせて進めます。準備は、データの移行範囲と役割ごとの教育という二つの面から見ていきます。
- マスタ移行:製品・原料コード、単位、設備、レシピ、規格、保管場所、ロット番号の重複・欠損。
- 移行範囲:過去データの全移行か参照保管か、旧システムの停止時期。
- 製造・品質の教育:製造担当者は通常操作と異常復旧、品質保証は記録確認と承認を訓練します。
- 保全・管理者の教育:保全は通信と機器の切り分け、管理者は権限と監査ログの扱いを身につけます。
テスト移行と現場確認、修正、リハーサルを繰り返すことで、本番切り替え時の停止時間を短くします。教育は、操作説明会の1回だけで済ませず、役割別のシナリオで訓練を重ねます。
また、本稼働後の数週間は、現場からの質問や手動運転への切り替え、入力漏れ、データ連携エラーを毎日確認します。特に、操業を止められない工場では、切り戻しの条件と紙による暫定記録の手順を事前に用意しておきます。
費用相場とコストの内訳
費用は、ライセンスだけでなく、設備連携やデータ整備、現場設定まで含めて考えます。また、テストや教育、移行、保守の費用も、同じ枠で見ておきます。公開されている定価は少なく、設備数やタグ数、レシピ数、同時実行バッチ数によって変わります。
DCS・PLCの種類やLIMS・ERPとの連携、電子記録、冗長化、工場数でも変わります。なお、ここで示す金額は、2025〜2026年の企画段階で使う推定レンジです。
▶ 詳細はこちら:化学製造業向けバッチ管理システム開発の見積相場や費用/コスト/値段について
導入パターン別の初期費用と期間
初期費用と期間には、対象範囲や連携、設備対応の有無によって幅があります。導入の規模ごとに、四つのパターンの目安を並べます。
- クラウド検証:設定支援のみなら20万〜60万円程度の場合があり、連携や端末を含めると企画目安は300万〜800万円です。
- 一工場・標準導入:レシピ、ロット、実績、ERP・品質連携、限定開発を含み、1,000万〜3,000万円程度、3〜9か月。
- 中規模MES・OT:複数ライン、制御、電子記録、冗長化、移行、教育を含み、3,000万〜5,000万円程度、6〜12か月程度の場合があります。
- 複数工場・スクラッチ:共通テンプレートなどを含むと、5,000万〜1億円以上、12〜24か月以上の場合があります。
対象を限定すれば、数週間〜3か月程度で検証できます。ただし、制御のリアルタイム実行をクラウドだけで担う範囲は、慎重に切り分けます。
上記の金額は企画段階の目安で、確定した見積ではありません(出典: 生産・製造分野のシステム開発相場と化学バッチ導入工数の整理、2026年)。
初期費用以外に見ておくコスト
初期費用以外も含めた総保有コスト(TCO)では、次の内訳を見ておきます。
- 機能・機器費:ライセンス、サーバー/エッジ機器、IF開発、現場画面。
- 導入支援費:レシピ/マスタ整備、データ移行、テスト、教育、立会、本稼働支援。
- 年間保守:初期費用の15〜25%程度とするケースがありますが、契約範囲によって上下します。
- 更新・展開費:OS・DB・端末・制御機器、バックアップ媒体、監視、ライセンス、予備機、バリデーション再実施、工場追加。
DCS・PLCや計量器との接続工数は、対象機器の種類や通信仕様で変わります。また、バーコード端末やLIMS、WMS、ERPとの接続も、同じ理由で工数が変わります。既存データの品質が低いと、開発よりもデータクレンジングに時間がかかる場合があります。
初期費用が安くても、障害時の復旧支援やバージョンアップが別料金になり、操業停止のリスクが大きい場合があります。そのため、5年程度の保有期間を想定し、導入から保守、更新、教育、停止損失までを比べます。
費用を抑えながら失敗を防ぐ方法
費用を抑えるうえで見直すのは、機能の優先順位と導入範囲です。具体的な手立ては、範囲の絞り込みから検証の維持まで、四つに分けられます。
- 対象を限定:一製品群か一ラインに絞り込みます。
- 段階的に展開:PoCの成功後、品質記録、スケジューリング、再加工管理、分析、他工場の順に広げます。
- 共通基盤を設計:共通データモデルとインターフェースを定め、2拠点目以降は設備の差分に集中する。
- 検証を維持:要件定義、連携や移行、異常時の訓練を行い、安全や品質、復旧の検証を省かない。
全工場や全製品、全機能を一度に対象にせず、原料ロット追跡やレシピ版管理、自動実績収集などにKPIを絞ります。
初期見積を下げても、本稼働後に例外処理の追加開発や操業停止が起きると、総額はかえって高くなる可能性があります。
開発会社/ベンダーの選び方
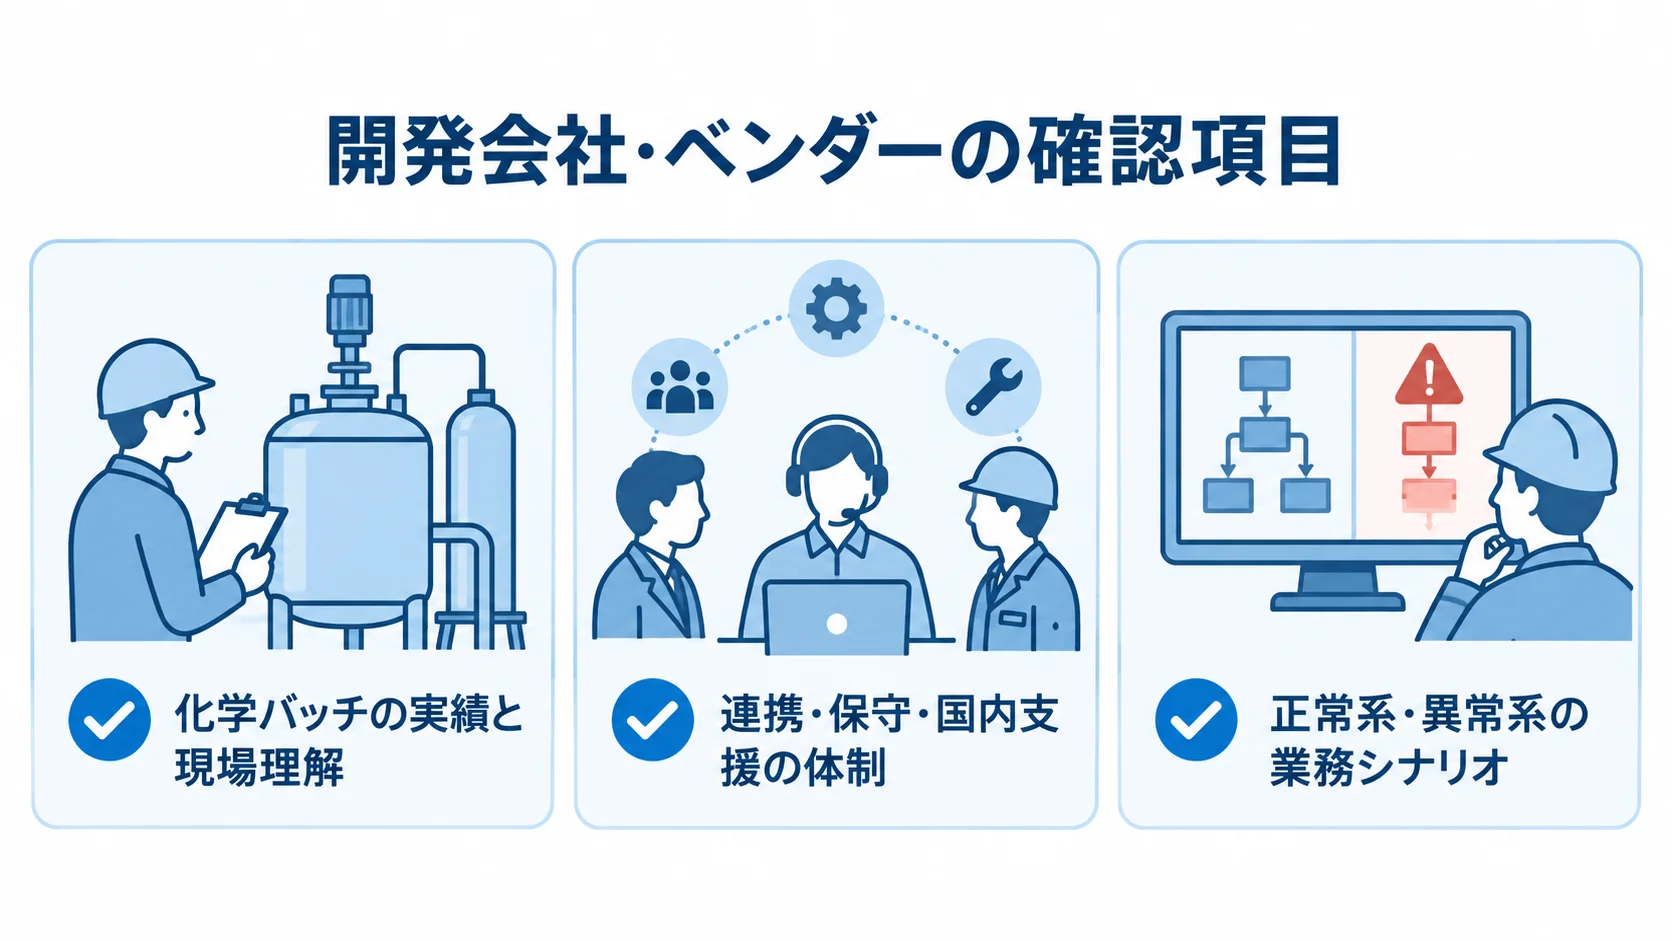
開発会社は、自社の化学バッチを理解して要件を分解できるかどうかで比べます。知名度やデモ画面の印象だけで選ぶと、この点を見落とすおそれがあります。
制御機器への接続に加えて、原料ロットやレシピ版、洗浄・切替、品質保留まで一貫して設計できるかが問われます。再加工や電子記録、現場教育、障害時の手動運転も含まれます。
パッケージ導入や周辺連携、追加開発、保守について、誰が担当するかを提案段階で明らかにしておきます。
化学バッチの実績と現場理解
導入経験は、担当範囲や成果物、異常時の対応まで具体的に聞きます。確かめる観点は、工程、記録、提示資料、異常系の四つです。
- 工程・連携:反応、混合、加熱、冷却、充填。DCS・PLC・計量器の収集情報、品質・在庫連携。
- 運用記録:原料代替や再加工の記録の仕方。
- 提示資料:匿名画面、要件定義書の目次、テストシナリオ、運用体制の例。
- 異常系:原料不足、設備ロック、数分の通信断、手動計量、品質保留、レシピ改訂直後の旧版再開。
「製造業の経験がある」という答えだけでなく、どの工程や層、範囲を担当したかを確かめます。現場の理解は、正常系より異常系への回答に表れます。
異常の場面ごとに、どのデータを残し、誰が承認し、どの状態に戻せるかを見ます。SOPや権限、ログ、復旧訓練まで回答に含まれる会社は、導入後のリスクを具体的に捉えています。
連携・保守・国内支援の体制
連携や保守、外部接続の担当範囲は、提案と見積の両方で確かめます。確かめる内容は、RFPの書き方から試験、保守、外部接続まで、五つの項目に分けられます。
- RFPの記載:設備・業務システム、通信方式、項目、頻度、方向、停止時の扱い。
- 連携試験:ERP指図・結果、LIMS試験、WMS在庫の各連携について、データ準備者とエラー担当を定める。
- 複数社の試験:連携先が別会社の場合は、三者以上のテスト計画を見積に含めます。
- 保守:24時間受付、現地対応、部品・予備機、遠隔経路、復元試験、OS・DB更新。
- 外部接続:最小権限、踏み台、操作ログ、承認、緊急遮断の仕組みを提案に含めます。
なお、NIST SP 800-82 Rev.3では、OTの性能や信頼性、安全性を考慮しながら、DCS、PLC、SCADAなどを含む構成の脅威と対策が整理されています(出典: NIST SP 800-82 Rev.3、NIST、2023年)。ITシステムのセキュリティ確認に加えて、操業を止めないOT設計も評価します。
同じシナリオでのデモと見積の比較
候補各社は、同じ正常系と異常系の業務シナリオで比べます。見積も、初期費用の合計額だけでなく、項目ごとに確かめます。比べる観点は五つあり、シナリオの流れから進行の体制までを含みます。
- 正常系:原料受入、計量、投入、反応、採取、判定、充填、出荷を一続きで試す。
- 異常系:原料欠品、設備使用不可、規格外、通信断、レシピ改訂を発生させる。
- デモ確認:画面、権限、ログ、実績、帳票、復旧方法。
- 見積内訳:標準、設定、追加開発、連携、設備改修、移行、試験、教育、保守。
- 進行体制:ヒアリング回数、成果物、承認点、変更管理の方法。
正常な流れのデモでは、導入後に必要になる例外処理の不足が見えにくくなります。さらに、提案の前提条件が曖昧なまま安い金額だけが示されると、追加費用やスケジュール延長が起きやすくなります。
▶ 詳細はこちら:化学製造業向けバッチ管理システム開発でおすすめの開発会社/ベンダー6選と選び方
▶ 詳細はこちら:化学製造業向けバッチ管理システム開発の発注/外注/依頼/委託方法について
よくある質問
法規制や費用は、製品分野や輸出先、顧客監査、既存設備、電子記録を正式記録として扱う範囲によって変わります。そのため、自社の品質保証部門と要件を確かめてください。
既存のDCSやPLCを入れ替えずに導入できますか?
既存のDCSやPLCを残し、その上位に製造実行やバッチ記録の機能を追加する構成は可能です。その際は、機器が公開するタグや通信方式、時刻精度、アラームと状態の定義、通信断後の再同期の方法を確かめます。
制御ループや安全インターロックは、新しい業務システムへ移さず、既存制御の責任範囲を明確にしたうえで、実績や指示を安全に連携します。
化学品を扱うならFDA 21 CFR Part 11への対応が必須ですか?
FDA 21 CFR Part 11は、すべての化学品に一律で適用されるとは限りません。
FDAの公式ガイダンスは、法令上保存・提出が必要な記録を紙の代わりに電子形式で使う場合などに、適用範囲を検討する考え方を示しています(出典: Part 11, Electronic Records; Electronic Signatures – Scope and Application、FDA、2026年確認)。
医薬中間体や輸出品、顧客監査の対象製品などでは、電子署名やアクセス制御、監査証跡、記録保全、変更管理が求められることがあります。そのため、対象となる記録を品質保証部門と特定してから、要件に落とし込みます。
バッチ管理をクラウドだけで運用できますか?
実績や分析、マスタ共有、帳票はクラウドで運用できます。ただし、工場内の制御や安全に関わる処理まで、インターネットに依存させる設計は避けます。
そのため、工場内やエッジ側に、通信断でも続けられるバッチ実行やデータの一時保存、再送の機能を置きます。クラウド側には、集約データや全社分析を置く構成が検討しやすいです。
通信断時の操作や、データの重複送信、時刻のずれ、復旧後の再同期は、PoCで確かめておきます。また、クラウド事業者と自社のどちらが何を受け持つかも、契約に記載します。
小さく始めるなら何から着手すればよいですか?
一つの製品群または一つのラインを選び、原料ロット追跡、レシピ版管理、自動実績収集のいずれかを中心テーマにします。
最初から全機能を完成させず、現場が毎日使う記録を一つ電子化します。そのうえで、誤投入件数や記録時間、追跡時間、手入力回数などを導入前後で比べます。
成功条件や対象外の範囲、次の段階へ進む条件を決めてからPoCを始めると、目的が画面開発へ流れにくくなります。
まとめ
生産計画や設備監視だけでなく、レシピや設備、原料ロット、バッチ実績、品質結果などを一貫した記録につなぎます。作業者の操作や異常時の判断も同じ記録に含めることで、再現性と追跡性を高めます。
DCS・PLCなどの制御層、MESなどの製造実行層、ERP・LIMS・WMSなどの業務システム層で役割を分け、共通のバッチIDと時刻でつなぐことが出発点です。
導入で押さえる三つのポイント
まず、ISA-88を参考に、設備やフェーズ、手順、レシピ、バッチ記録の関係を整理します。そのうえで、現状調査とPoCでは、異常時や復旧時の流れも確かめます。
費用は、ライセンスだけでなく、連携や設定、移行まで含めたTCOで比べます。また、教育や保守、更新、バリデーションの費用も、同じ枠で比べます。
小さく始める対象を決めて効果を測り、その後に他ラインや他工場へ広げていくと、現場への定着と投資判断を両立しやすくなります。
問い合わせ前に準備する簡易RFP
相談の前に、簡易RFPへ必要な情報と比較の条件をまとめておきます。簡易RFPには、設備の全体像から比較シナリオまで、四つの区分を書きます。
- 製品・設備:一覧、レシピ数、月間バッチ数、原料ロットの流れ。
- 現行業務:帳票、二重入力、連携先システム、通信方式、停止可能時間。
- 管理要件:必要な監査証跡、保存期間、希望KPI。
- 比較シナリオ:正常系と異常系を一つずつ用意し、同じ条件でデモと見積を依頼する。
要件が整理されていれば、標準機能と追加開発の境目を比べられます。さらに、初期費用と運用費、期間とリスクも並べて見られます。
バッチ管理の狙いは、安定製造や品質保証、原料と製品の追跡、現場負担の軽減を続けて実現することにあります。
自社の工程と設備を起点に、段階導入の範囲と検証方法を決めます。これが、2026年以降に化学製造DXを着実に進める近道です。
▼関連記事一覧
・化学製造業向けバッチ管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・化学製造業向けバッチ管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・化学製造業向けバッチ管理システム開発の見積相場や費用/コスト/値段について
・化学製造業向けバッチ管理システム開発の発注/外注/依頼/委託方法について
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。