
電子部品向けの検査管理システムは、受入から市場不具合までの検査結果と品質記録を管理し、追跡するシステムです。導入方式は4つあり、クラウド型からスクラッチ型までの中から選びます。
検査結果の電子化にとどめず、規格外品の出荷防止や不具合時の影響範囲の特定にもつなげます。
▼関連記事一覧
・電子部品製造業向け検査管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・電子部品製造業向け検査管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・電子部品製造業向け検査管理システム開発の見積相場や費用/コスト/値段について
・電子部品製造業向け検査管理システム開発の発注/外注/依頼/委託方法について
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
電子部品製造業向け検査管理システムの全体像
このシステムは、検査員が測定値を入力する機能を含みつつ、製造指示や検査規格から出荷記録までを品質記録として残す仕組みです。判定結果や承認、是正処置も、この記録に含まれます。
必要に応じて、生産管理やMES、ERPと連携します。さらに、設備や計測器、画像検査機とも連携する、品質情報の基盤です。
検査結果から品質記録への広がり
検査の判定根拠を後から説明できるよう、検査結果は品目から証跡までを1件の記録としてつなぎ、どの条件で測ったかを測定時の証跡と結び付けて残します。
- 管理単位:品目×工程×検査項目×規格×測定値×判定×証跡
- 品目・定格:同じコンデンサでも、容量や耐圧、外観、温湿度によって検査条件が変わります。
- 規格の版数:適用した版を保存しておけば、当時の合否基準を後から説明できます。
- 測定時の記録:規格値、測定器番号、校正状態、作業者、時刻、画像、承認者を含めた記録
トレーサビリティと出荷判定の連携
受入ロットや製造ロット、個体のシリアル番号を、検査結果や出荷先と関連付けると、品質問題の前方追跡と後方追跡ができます。設備や治具、作業者も、あわせて結び付けておきます。
前方追跡では、ある材料や設備を使った製品の出荷先を特定できます。反対に後方追跡では、不良品の材料や工程、設備、検査条件をたどれます。ロット管理で足りる製品と、個体ごとの履歴が要る製品は、分けて設計します。
受入検査から市場不具合までの管理範囲
検査工程は、材料の受入から製品の出荷後までを一本の流れとして設計すると、効果が出やすくなります。具体的には、未検査品や判定待ち、再検査品、特採品を区別し、次工程や出荷へ進める条件を制御します。
受入検査での材料と仕入先の履歴
受入検査では、材料の品質を確かめ、製造に使える状態かどうかを記録をもとに判断します。
- 受入記録:納入単位、仕入先ロット、数量、納入日、証明書、外観、寸法、電気特性
- コード読取:バーコードや二次元コードでラベルを読み取り、転記の手間を減らせます。
- 在庫の区分:使用可能在庫は合格品だけとし、不合格品や判定待ち品を隔離して、検査前の材料が製造に流れるリスクを抑えます。
- 仕入先分析:仕入先ごとの不良率や再発傾向を分析できます。
工程内検査での設備と条件の紐付け
工程内では、製品や工程に応じて、はんだ付けや実装状態、寸法などを測ります。外観や通電、温湿度、耐久性も測定の対象です。
AOIや画像検査機の画像と、電気検査機の測定値は、設備の設定値とあわせてロットやシリアル番号に結び付けます。不良率を設備の条件や時間帯と照らし合わせれば、相関を確認できます。さらに、設備番号や治具番号、プログラム版数を保存しておけば、条件を変えた後の不良増加も調べられます。
最終検査から市場不具合までの追跡
最終検査では、完成品の外観や寸法、電気特性を確かめます。機能と梱包状態も見たうえで、出荷判定を行います。検査成績書や品質証明書を出力できれば、顧客に提出する帳票の作成負担を減らせます。
出荷後のクレームでは、製品シリアルや出荷ロットをもとに、材料や製造日時、検査画像を検索できます。測定器や担当者も、あわせて調べられます。
原因分析や暫定処置、再検査は、同じ案件番号で管理します。特採や是正処置・予防処置も、同じ番号のもとで扱います。そうすると、品質保証と製造の間で情報が分断されるのを防げます。
電子部品向け検査管理システムの必要機能
機能の数よりも、自社の品目や工程、検査方法、証跡要件に合うかどうかが大切です。電子部品では、画像や連続測定値などの大容量データと、装置が取得するデータ、検査員が入力する判断理由が混在します。
画面や帳票を選ぶ前に、必要なデータの粒度と保存期間を決めておきます。
規格マスタと自動判定
品目や工程、設備、検査項目をマスタとして整えます。そのうえで、規格値や許容差、単位に加えて、測定方法と判定ルールも登録します。取得した測定値はOK・NGに判定し、規格外の値や入力漏れを警告します。
特採の条件やサンプル数、抜取率を設定できると、紙の検査標準書に頼る場面が減ります。検査項目の組み合わせや検査順序も、設定できます。規格を改訂するときは、適用開始日と旧版を残し、製造日やロットに合う版を呼び出します。
NG・再検査・特採・CAPAの記録
不合格の表示だけで終えると、Excelや口頭での補足が増えます。そこで、不良分類や発生工程、原因候補、隔離場所を、一連のワークフローで扱います。処置や再検査条件、承認者、期限も、同じワークフローで管理します。
顧客承認などの条件を満たして出荷する特採は、通常の合格品と区別し、承認者と日時を残します。また、是正処置・予防処置は、原因分析から対策、効果確認、完了承認まで追跡します。
SPC・歩留まり・不良傾向の分析
検査結果は、分析まで使ってこそ、記録の電子化を超えた活用になります。品目や工程、設備、作業者、材料ロットごとに集計し、不良率や再検査率、歩留まりを把握します。平均値やばらつき、工程能力の変化も見ます。
連続測定値はSPCで管理限界と比べ、異常の兆しがあれば現場へ知らせます。また、画像には欠陥分類や位置、判定を持たせます。モデル版数や再判定の履歴も記録しておくと、AIやルールの精度を後から評価できます。
装置連携と監査証跡
測定器やAOI、画像検査機などからデータを自動で取得すると、転記ミスや入力の手間を減らせます。PLCやコードリーダーとも連携できます。
連携方式は、APIやCSV、データベース、ファイル監視などがあります。標準通信や専用ドライバの場合もあり、機器ごとに異なります。
通信が途切れた場合は、エッジ側で一時保存して復旧後に再送するほか、重複の排除や時刻の同期、欠損の検知も設計します。ログインから承認、規格改訂までの操作を追える監査ログを実装し、必要に応じて電子署名も加えます。
検査管理システムの種類と向いている場面
短期間で標準的な記録管理を始めるなら、クラウド型が候補になります。標準機能で品質業務を広げるならパッケージ型、装置連携とクラウド活用を両立するならハイブリッド型が候補です。
独自の検査方法や複雑な追跡が競争力になる場合は、スクラッチ型が候補です。また、全データを一方式に寄せず、現場のリアルタイム処理と上位の分析・承認を分ける設計が適する場合もあります。
クラウド・SaaS型が向く場面
クラウド・SaaS型は、サーバーを自社で用意せずに、検査表や規格、写真、承認、簡易集計を比較的短期間で導入できます。初期費用を抑えたい場合や、1ラインや1品目群から試したい場合に適します。
外部接続が不可の場合や、高頻度の装置データ取得、独自判定、長期保存が必要な場合は、標準機能だけでは不足することがあります。そこで、オフライン入力や暗号化、保管場所を確認します。バックアップや障害時の代替手順も見ておきます。
品質管理・MESパッケージの特徴
品質管理やMESのパッケージ型は、検査指示や工程実績、ロット追跡、設備情報などを扱う機能を備えます。承認や分析の機能も含みます。要件が整理されていれば、ゼロから作る範囲を減らせるため、導入期間も短くしやすくなります。
検査項目の増減や規格版数、複数単位、抜取検査を確認します。再検査や特採、個体シリアル、画像保存、顧客帳票への対応も見ます。
例外をすべて追加すると、更新や保守が難しくなります。そのため、業務を変える範囲も決めます。
ハイブリッド型のエッジと上位システムの役割分担
ハイブリッド型では、工場内のエッジやゲートウェイが装置接続やデータの一時保存、一次判定を担います。一方で、集計や承認、横断検索、帳票はクラウドや上位システムが担当します。
通信断でもラインを止めず、復旧後に欠損なく同期したい場合に有効です。まず、現場に残すデータと上位へ送るデータを分け、送信失敗時の再送回数や二重登録の防止方法を決めます。
さらに、機器やエッジ、ネットワーク、アプリの担当を文書にまとめ、責任の分かれ目を明確にします。
スクラッチ型が向く場合
スクラッチ型では、独自の検査アルゴリズムや特殊装置、複雑な個体追跡、既存システムにない承認ルールを、業務に合わせて設計できます。通信仕様がばらばらの既存設備がある場合や、検査が製品の競争力に直結する場合に適します。
要件定義や開発、装置接続が必要になります。データ移行やテスト、教育、保守も含まれるため、初期費用と期間は大きくなります。独自に作り込む部分と標準機能で済む部分をどう分けるかが、投資対効果を左右します。
検査管理システムの開発・導入の進め方
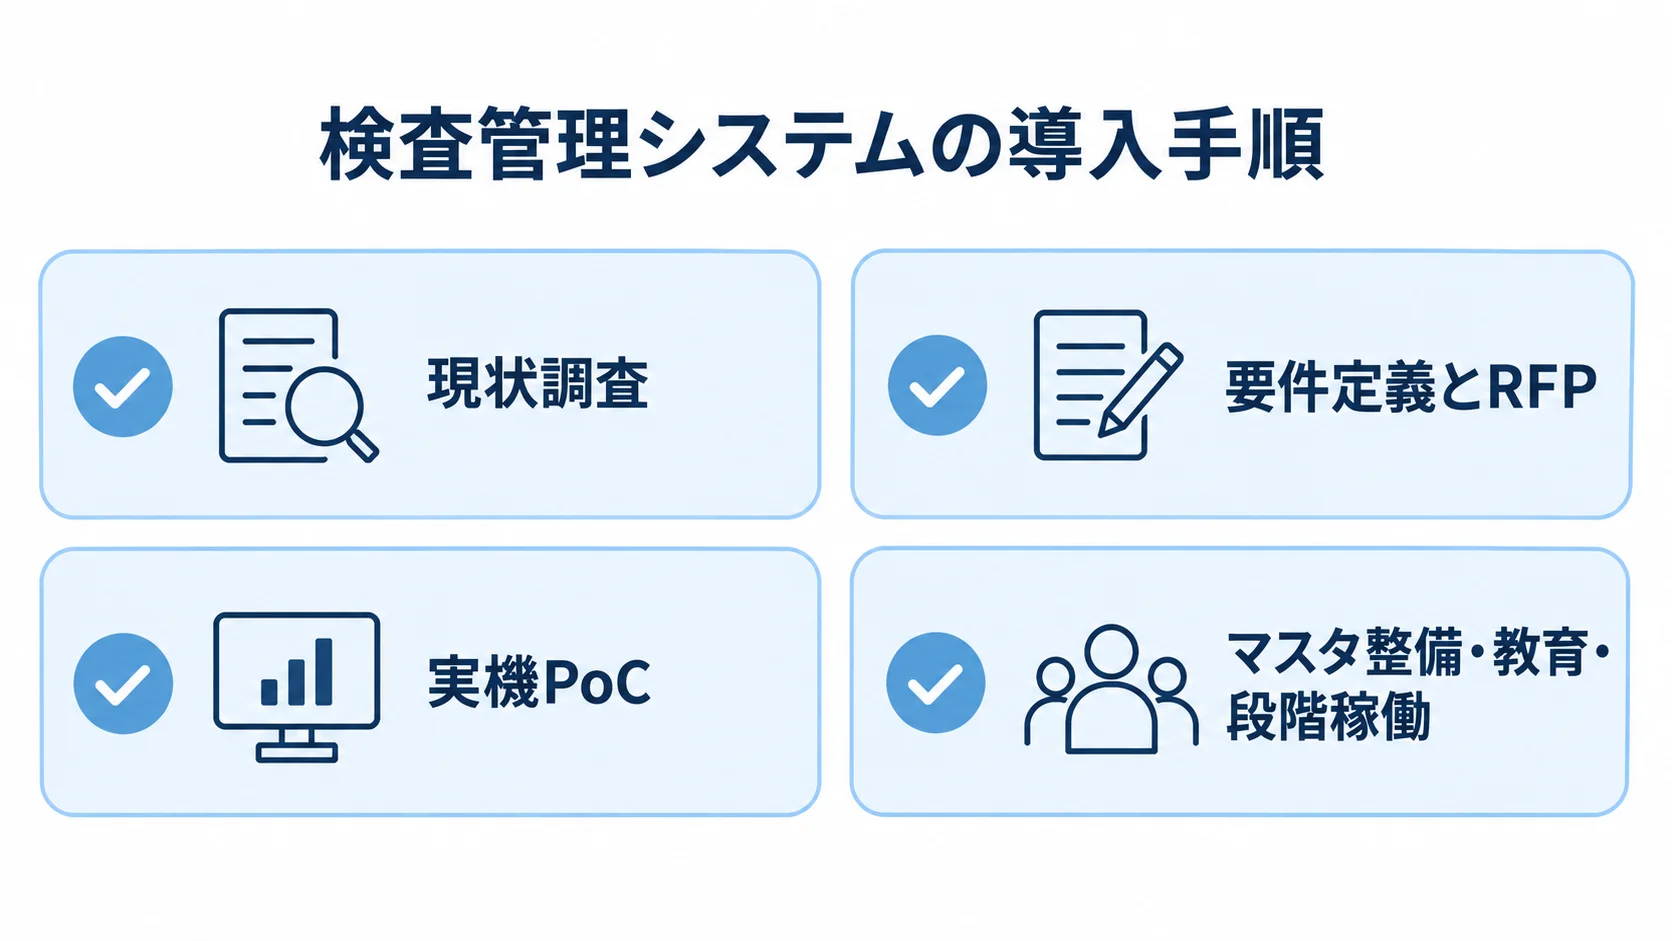
導入は、まず現状を調べ、要件を定めたうえで方式を選び、PoCで確かめる流れで進めます。その後、設計・開発や連携テストを行い、教育を経て段階稼働へ進みます。実データと実機を使い、影響範囲を限定したラインで検証します。
正常な検査に加えて、規格変更やNG、再検査、特採の場面を確かめます。通信断や設備停止、端末故障、出荷保留も確認してから、本番の範囲を広げます。
現状調査による検査データの流れの整理
受入から出荷後まで各検査の段階で、誰が何をどの機器で記録し、どの帳票に残すかを工程図に描きます。
品目数やライン数、検査項目数、1日あたりの件数を洗い出します。画像容量や測定値の桁数、保存年数、ロットとシリアルの使い分けも、あわせて確かめます。
段取り替えや再検査、手直し、測定器エラーなど、標準手順から外れる場面も聞き取ります。規格外の特採といった例外も、聞き取りの対象にします。ここを省くと、導入後もExcelや口頭連絡が残りやすくなります。
要件定義とRFPによる対象範囲の固定
RFPや要件定義書には、対象のラインや品目、工程を記載します。検査項目と判定ルールも書き、ロットやシリアルの粒度、装置のメーカーや通信方式も明記します。
API・CSV連携、画像保存期間、検索時間、停止許容時間も記載します。権限や監査ログ、バックアップ、既存システムも、同様に記載します。
操作時間や通信断時の処理、再送、障害時の紙運用、移行データの突合は、非機能要件に含めます。見積もりの条件がそろうほど、提案を比べやすくなります。
PoCで確認する5つの実機シナリオ
PoCでは、バーコード読取から規格の取得、測定値の取り込み、自動判定、履歴検索までを実機で通して確かめます。確認するシナリオは、次の5つです。
- 自動判定:規格と測定値からの正しい判定
- 履歴検索:ロット・シリアルからの履歴の検索
- 通信復旧:復旧後の重複のない再送
- 例外処置:NG・再検査・特採の承認付きの記録
- 監査ログ:操作・変更・承認の履歴の保存
画面の表示だけでなく、現場での処理時間やエラー時の復旧時間も測ります。
マスタ整備・教育・段階稼働
本番の前には、品目や工程、設備、検査項目のマスタを整えます。規格や単位、判定、権限のマスタも同様に整理し、重複や旧版を取り除きます。過去データを移行する場合は、旧帳票と新システムの件数や合計、代表レコードを突合します。
検査員向けの操作手順に加えて、管理者向けの手順も用意します。規格改訂や特採承認、障害復旧、バックアップの復元が対象です。1ラインで品質指標と入力負荷を確かめてから、工程や拠点を広げます。
電子部品向け検査管理システムの費用相場
電子部品専用システムの公的な価格統計は少ないため、以下の金額は、生産・品質管理システムの相場、公開料金、人月単価を組み合わせた2026年時点の概算です。
カメラや照明、AOI、電気検査機、PLCなどの機器は、ソフトウェアと別見積もりになることが多くあります。ハンディ端末やネットワーク工事も、同じく別見積もりになることが多いです。
金額は、装置接続や移行、教育、保守を含めた5年総額で比べます。
▶ 詳細はこちら:電子部品製造業向け検査管理システム開発の見積相場や費用/コスト/値段について
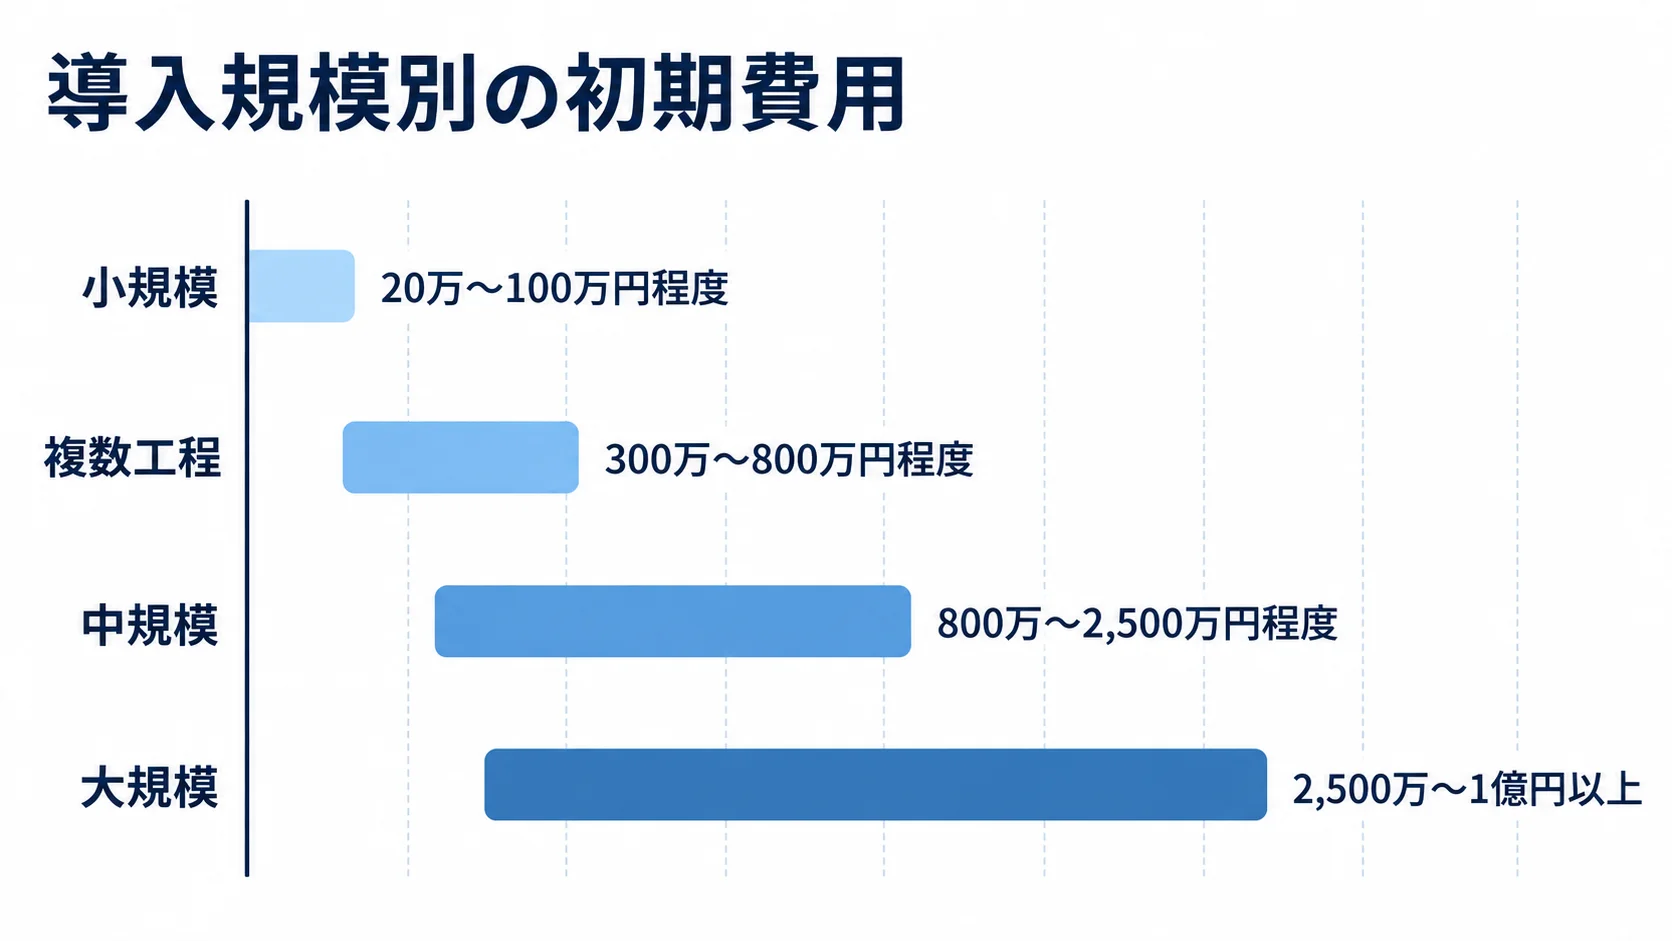
導入規模別の初期費用と期間
初期費用と期間の目安は、導入範囲や装置連携の規模によって変わります。
- 小規模:クラウドで検査表や規格、写真、承認、簡易集計を始める場合。初期費用は20万〜100万円程度、期間は数週間〜3か月程度です。
- 複数工程:1工場でロット追跡やバーコード、帳票、数台の測定器や画像検査機をつなぐ場合。初期費用は300万〜800万円程度で、期間は3〜6か月程度です。
- 中規模:MES・ERP連携や多ライン、シリアル管理、SPC、CAPA、監査ログを含む場合。800万〜2,500万円程度で、6〜12か月程度かかります。
- 大規模:複数工場や海外拠点、複雑な追跡、高度な画像・電気検査連携を含む場合。2,500万〜1億円以上で、12か月〜2年以上になる可能性があります。
この金額は、専用システムの統計ではなく、類似する生産・品質管理システムからの推定です。公開料金では、月額7万7,000円〜29万7,000円程度の製造業向けクラウドもありますが、検査機連携や個別帳票は別途確認が必要です(出典: 製造業向け工程管理クラウドの公開料金、2026年確認)。
人件費・連携費・保守費の内訳
スクラッチ開発の費用は、人件費の比率と職種別の単価をもとに見積もります。
- 人件費の割合:総額の約60〜80%を占めることが多いです。
- PM単価:2026年概算で月90万〜150万円程度
- SE単価:2026年概算で月65万〜110万円程度
- プログラマー単価:2026年概算で月50万〜90万円程度
- テスター単価:2026年概算で月45万〜80万円程度
単価は、地域や専門性、契約、装置接続の難度によって異なります。そのため、工数と成果物を確認します。
見積内訳には、要件定義や画面・DB、装置ドライバ、API/CSV、端末NWが含まれます。さらに、マスタ整備や移行、試験、教育、稼働立会い、保守も入ります。
初期開発後は、年間で初期開発費の15〜25%程度を保守運用費として見込みます。規格改訂や脆弱性対応、OS・ブラウザ更新、ドライバ変更、問い合わせ対応も、予算に組み込みやすくなります。
PoCと段階導入による予算超過の抑制
全工場を一度に作り込むと、品目や例外処理の追加で要件が膨らみやすくなります。そこで、まず1ラインや1品目群、代表的な検査機を対象に、入力時間や判定精度、履歴検索時間を測ります。通信復旧や帳票作成の時間も、あわせて測ります。
PoCで必要性を確かめた機能から本開発へ進み、分析や高度な自動化は段階を踏んで追加します。効果は、転記時間や検査漏れ、判定待ちで確認します。出荷保留や原因調査、再発不良率の変化も見ます。
電子部品製造業向け検査管理システムの開発会社・ベンダーの選び方
開発会社は、知名度や機能数だけでなく、電子部品の検査現場を理解し、装置・品質・製造の境界を調整できるかで選びます。
検査機器や品質管理・MES、業務システムのどれを得意とするかは、事業者によって異なります。そのため、この点を先に見ておきます。
自社の課題は、記録の電子化、装置データ連携、品質データの改善活用のどれに当たるかを整理して、会社ごとに比べます。
電子部品・半導体に近い実績
電子部品や基板実装、半導体、精密機器の実績があるかを確かめます。そのうえで、検査データやロット・個体追跡の扱い方を見ます。
AOI・電気検査の自動取得や画像保存年数、再検査・特採の設計も確認します。加えて、匿名化された画面やデータモデル、テスト計画にも目を通します。
装置連携と障害時の責任分界
装置接続では、対応プロトコルやデータ形式、通信方向、取得頻度を確かめます。さらに、タイムアウトや再送、更新時の検証も見ておきます。機器設定、ネットワーク、エッジ、品質管理アプリのそれぞれについて、契約の範囲を明確にします。
通信断や機器交換のときに、どこを誰が受け持つか、復旧時間、欠損データの補正方法を、SLAや運用設計に記載します。装置メーカー、開発会社、工場保全の三者でテストできる体制が望ましいです。
現場定着と5年総額
実機で操作性を確かめたうえで、導入後の支援や契約条件も含めて、現場への定着しやすさと総額を比べます。
- 操作性:手袋での操作や画面遷移、バーコード呼出し、測定値の再入力の確認
- 運用支援:教育やマスタ変更、権限、問い合わせ、障害対応、データ抽出の支援内容
- 契約終了時:データ返却の方法
- 5年総額:装置接続やユーザー追加、画像容量、保守、更新、現地支援の別料金を含めた金額
見積もりは、初期費用と月額・年額を分けて求めます。追加開発や機器費は、項目ごとに別々に確かめます。教育費と保守費は、別の項目として見ます。
▶ 詳細はこちら:電子部品製造業向け検査管理システム開発でおすすめの開発会社/ベンダー6選と選び方
▶ 詳細はこちら:電子部品製造業向け検査管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
▶ 詳細はこちら:電子部品製造業向け検査管理システム開発の発注/外注/依頼/委託方法について
セキュリティと2026年の最新動向
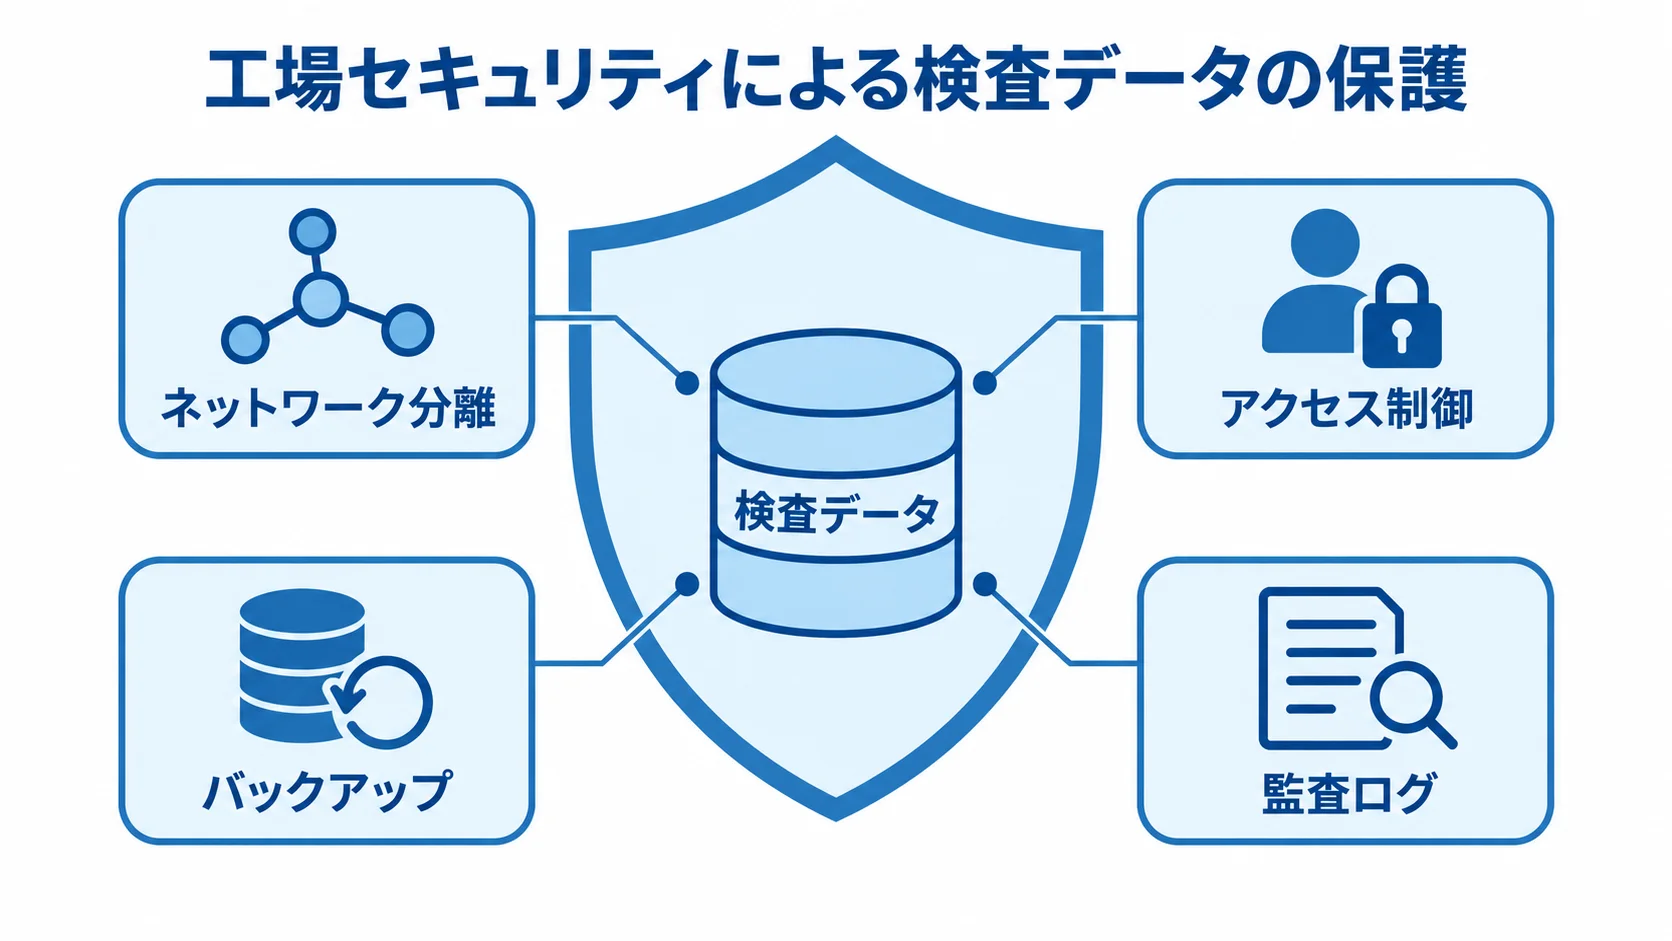
検査管理システムは、品質保証の記録に加えて、工場のOTネットワークや顧客情報、製造ノウハウを扱います。
資産の重要度に応じて、ネットワーク分離やアクセス制御を設計します。バックアップや監視、脆弱性対応、復旧も一体で組み立てます。クラウドかオンプレミスかは、その中の判断材料の一つです。
経済産業省は2022年に工場システム向けガイドラインを公表し、2025年には半導体デバイス工場向けOTセキュリティガイドラインを日本語・英語で公表しています(出典: 経済産業省「半導体デバイス工場におけるOTセキュリティガイドライン」、2025年)。そこで、導入前に自社工場の資産と通信経路を洗い出します。
工場ネットワークと検査データの保護
検査端末やエッジ、設備、サーバーをゾーンに分けます。クラウドや外部接続も含め、必要な通信だけを許可します。
権限は、検査員や品質保証、製造管理、保全、管理者で分けます。規格変更や判定の上書きには、承認を求めます。
アカウントを見直し、多要素認証や端末の更新、ログの保管を確かめます。バックアップの復元テストやウイルス対策、遠隔保守の接続制御も確認します。監査ログは、削除や改ざんができない形で保存します。
ISO 9001・IECQ・顧客監査に対応できる証跡
電子部品では、品質管理に加えて、顧客固有の検査仕様や材料証明、変更管理、出荷判定の説明が求められる場合があります。
- IECQ:電子部品を対象とする国際品質認証制度で、対象範囲に応じて適合性が評価されます(出典: 日本品質保証機構「IECQ認証制度」、2026年確認)。
- 監査証跡:承認履歴や版数、測定器校正、教育記録、是正処置、帳票発行履歴を検索できる状態
認証そのものは、システムが自動で取得するものではありません。必要な証跡は、自社の認証範囲に合わせて確かめます。
AI画像検査の判定根拠の管理
2026年は、AOIやAXIなどの検査装置と、3D可視化、デジタルツイン、AI診断を組み合わせる動きがあります。AI判定では、次の2種類の情報を保存します。
- 学習情報:正解ラベルの作成者と学習データの版
- 判定情報:モデルの版や信頼度、再判定、最終承認者
人が理由を確認できないままAIのNG判定で自動出荷へつなげると、誤判定を説明しにくくなります。
そこで、まずは補助判定として使い、一致率や見逃し、過検出、再検査率を評価します(出典: 産業用検査機器メーカーによる半導体パッケージ基板検査の2026年7月公式発表、2026年)。適用の範囲は、自社の検査精度と説明責任に合わせて決めます。
電子部品製造業向け検査管理システムのよくある質問
導入前によく聞かれる疑問に、順に答えます。
工程は、すべてを一度に変えなくてもかまいません。対象範囲や必要な証跡、装置連携の難易度、将来の拡張性を踏まえて、最初に検証する範囲を決めます。
Excelの検査表をそのまま移行できますか?
移行できる場合もありますが、列をそのまま取り込むだけでは足りません。品目や工程、検査項目、規格、単位を、新しいデータモデルへ整理します。ロットやシリアル、判定、担当者、日時も同じように整え、重複や旧版を確認します。
過去データは、検索の頻度や保存義務に応じて移行する期間を決め、旧帳票との件数を突合します。
ロット管理とシリアル管理はどちらが必要ですか?
材料や同一条件でまとまる製品はロット管理、個体ごとの検査結果や出荷先を説明する製品はシリアル管理が基本になります。たとえば、材料は仕入先ロット、製造は製造ロット、完成品はシリアルとして、階層を組み合わせる方法もあります。
すべてをシリアル化すると、データ量や運用負荷が増えます。そのため、不具合時の追跡範囲と顧客の要求から、粒度を決めます。
工場内の装置が古くてもクラウドを使えますか?
使えるケースもありますが、通信方式やデータ出力の有無、工場ネットワークの制約を、先に確かめます。
古い装置では、工場内のゲートウェイやエッジで受けたうえで、必要なデータを上位へ送る構成が現実的な場合もあります。
通信が途切れてもラインを止めないこと、復旧後に再送できること、データの時刻と順序を保てることを、PoCで確かめます。
小規模工場は何から始めるとよいですか?
検査漏れや転記が多く、効果を測りやすい1ラインや1品目群を選びます。バーコード読取や規格マスタ、測定値の取り込みを最小構成にします。自動判定やNG処置、履歴検索も加え、品質と現場負荷を評価します。
判断は、移行や端末、装置接続、教育、保守を含めた総額で行います。あわせて、将来ほかの工程へ広げられるデータ構造かどうかも確かめます。
まとめ
電子部品向けの検査管理システムは、品質データをつなぐ基盤です。検査規格や測定値、画像、判定を、ロットやシリアル、設備、作業者とつなぎます。出荷先や是正処置も、同じ基盤で結び付けます。
受入から市場不具合まで追跡することで、検査漏れや誤出荷を防ぎ、原因調査と監査対応を速めます。
導入前に決めておくポイント
導入前に決めるべきことは、まずロット・シリアルの粒度とデータモデルです。対象は、品目や工程、規格、判定になります。
さらに、AOIや測定器、PLCとの連携を決めます。NG・再検査・特採・CAPAの承認や、通信断や攻撃からの復旧要件も、あわせて決めます。
これらをRFPにまとめ、実機PoCで自動判定や履歴検索、復旧、処置、監査ログを検証しておくと、導入後の手戻りを抑えられます。
最初に行う検査データと例外処理の洗い出し
まずは1ラインの代表品目を選び、データの流れと例外処理を洗い出します。必要な範囲から、順に始めます。
初期費用に加えて、装置接続やマスタ整備、教育、保守、更新を含む5年総額で比べます。そのうえで、自社の品質保証と製造改善に使い続けられる仕組みを選びます。
▼関連記事一覧
・電子部品製造業向け検査管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・電子部品製造業向け検査管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・電子部品製造業向け検査管理システム開発の見積相場や費用/コスト/値段について
・電子部品製造業向け検査管理システム開発の発注/外注/依頼/委託方法について
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。