
電子部品製造業向け検査管理システムの開発は、6フェーズで進みます。例外を含む要件整理から始め、実機による選定、段階的な稼働へと進めることで、品質判断と証跡を一貫して管理できます。
▼全体ガイドの記事
・電子部品製造業向け検査管理システム開発の完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
電子部品製造業向け検査管理システムの全体像
電子部品の検査管理では、受入、工程内、最終検査、出荷判定、市場クレームまでの品質情報をつなぎます。だからこそ、記録する情報、工程や出荷を止める判断、残す証跡を最初に決めておく必要があります。
検査表を電子化しても、測定器データや画像、製造条件、材料ロットは分断されたままになりがちです。そのため、不良が出たときに影響範囲をすぐに絞り込めません。
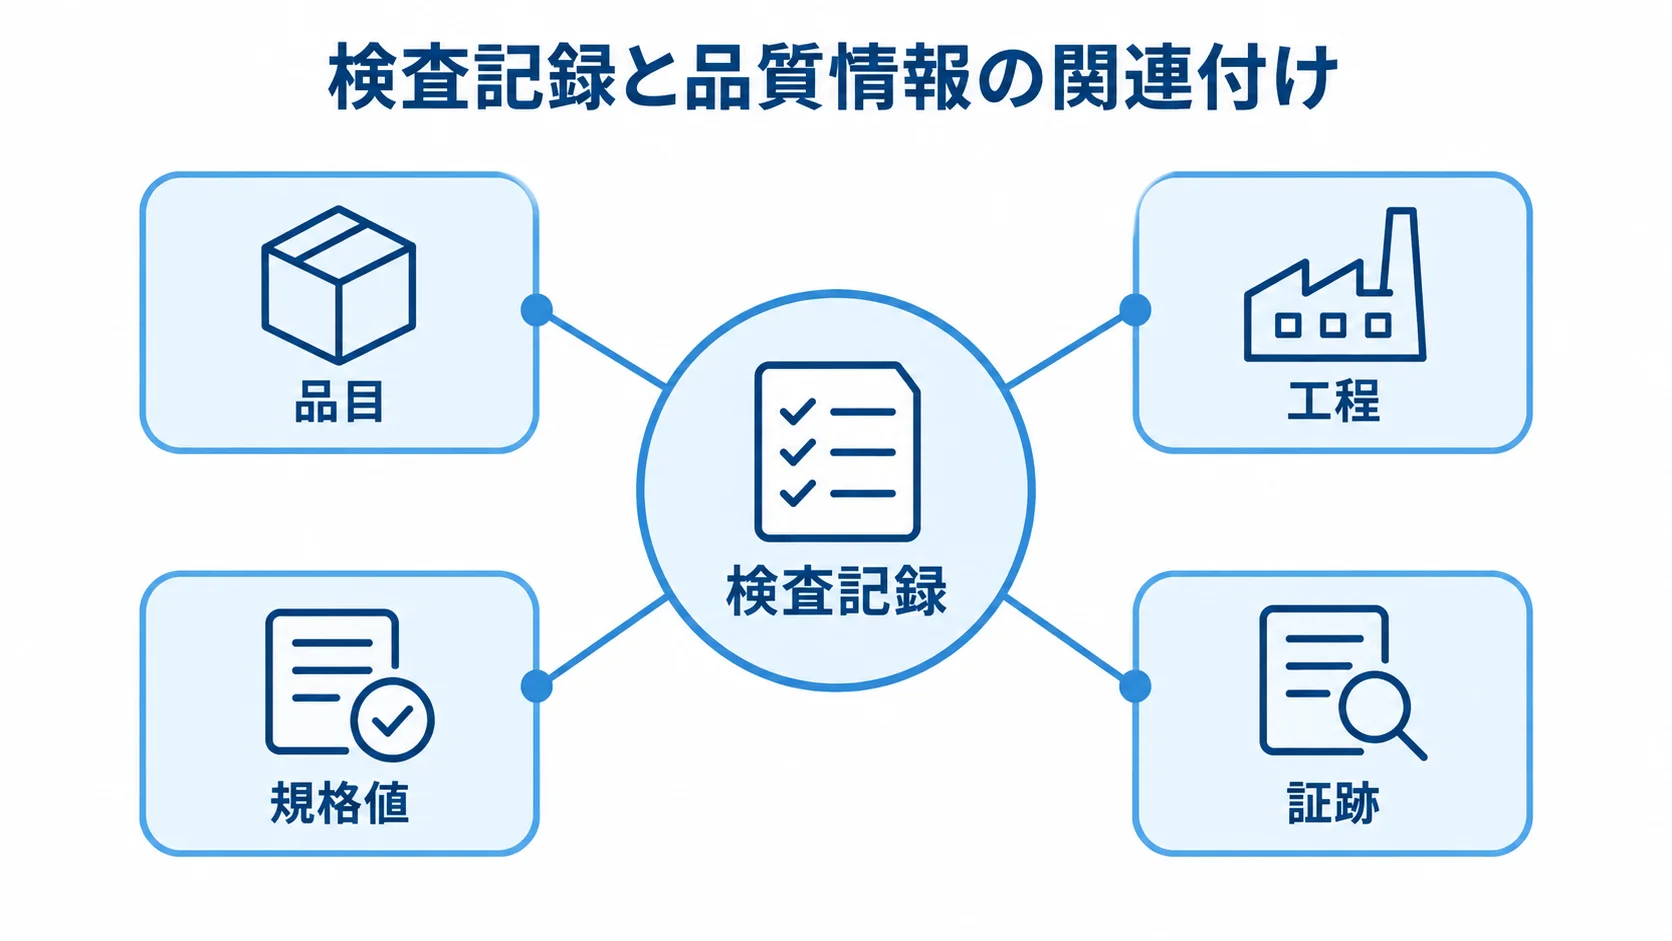
検査記録の関連付け(品目・工程・規格・証跡)
検査記録では、品目、工程、規格値を軸に、測定値と判定、証跡を結び付けます。検査項目と許容差も、同じ記録に含めます。たとえばコネクタなら、外観画像、端子寸法、導通結果を、同じロットやシリアル番号のもとにまとめて残します。
- 検査の識別:検査日時、検査員、使用した測定器の記録。
- 規格の履歴:検査時点の規格版数と、承認者をたどれること。
- 初期設計:将来の連携に必要なデータ項目を、欠かさず含めること。
対象機能には、検査指示、規格マスタ、測定値取込があります。さらに、自動判定や画像・帳票の保管も含みます。また、再検査、隔離、特採にも対応します。
候補には、是正処置・予防処置(CAPA)、SPC、不良分析があります。計測器校正、承認ワークフロー、監査ログも、候補に入ります。
すべてを初回リリースに入れる必要はありません。ただし、後から加えると連携が難しくなる項目もあるため、初期設計で扱いを決めておきます。
QMS・MES・ERP・検査装置の役割分担
検査情報を正しくつなぐには、各システムが何を管理し、どのデータを正本とするかを決めておく必要があります。
- MES・QMS:MESは作業指示と工程実績、QMSは検査結果、不適合、是正処置の管理。
- ERP・PLM:ERPは受発注と原価、PLMは設計情報と変更情報が中心。
- 検査装置:AOIや電気検査機が扱う測定データ。
連携方式には、API、データベース、CSVがあります。ほかに、ファイル転送やOPC UAもあります。また、設備とクラウドを直接つながず、エッジ側で一時保存と再送を行う構成も候補になります。
経済産業省のガイドラインでは、対策がファブエリア、ファブシステムエリア、IT/OT DMZなどの区分ごとに整理されています(出典:経済産業省「半導体デバイス工場におけるOTセキュリティガイドライン」、2025年)。この区分を参考に、システムの境界と通信経路を図にします。
電子部品製造業向け検査管理システムの進め方|6フェーズの流れ
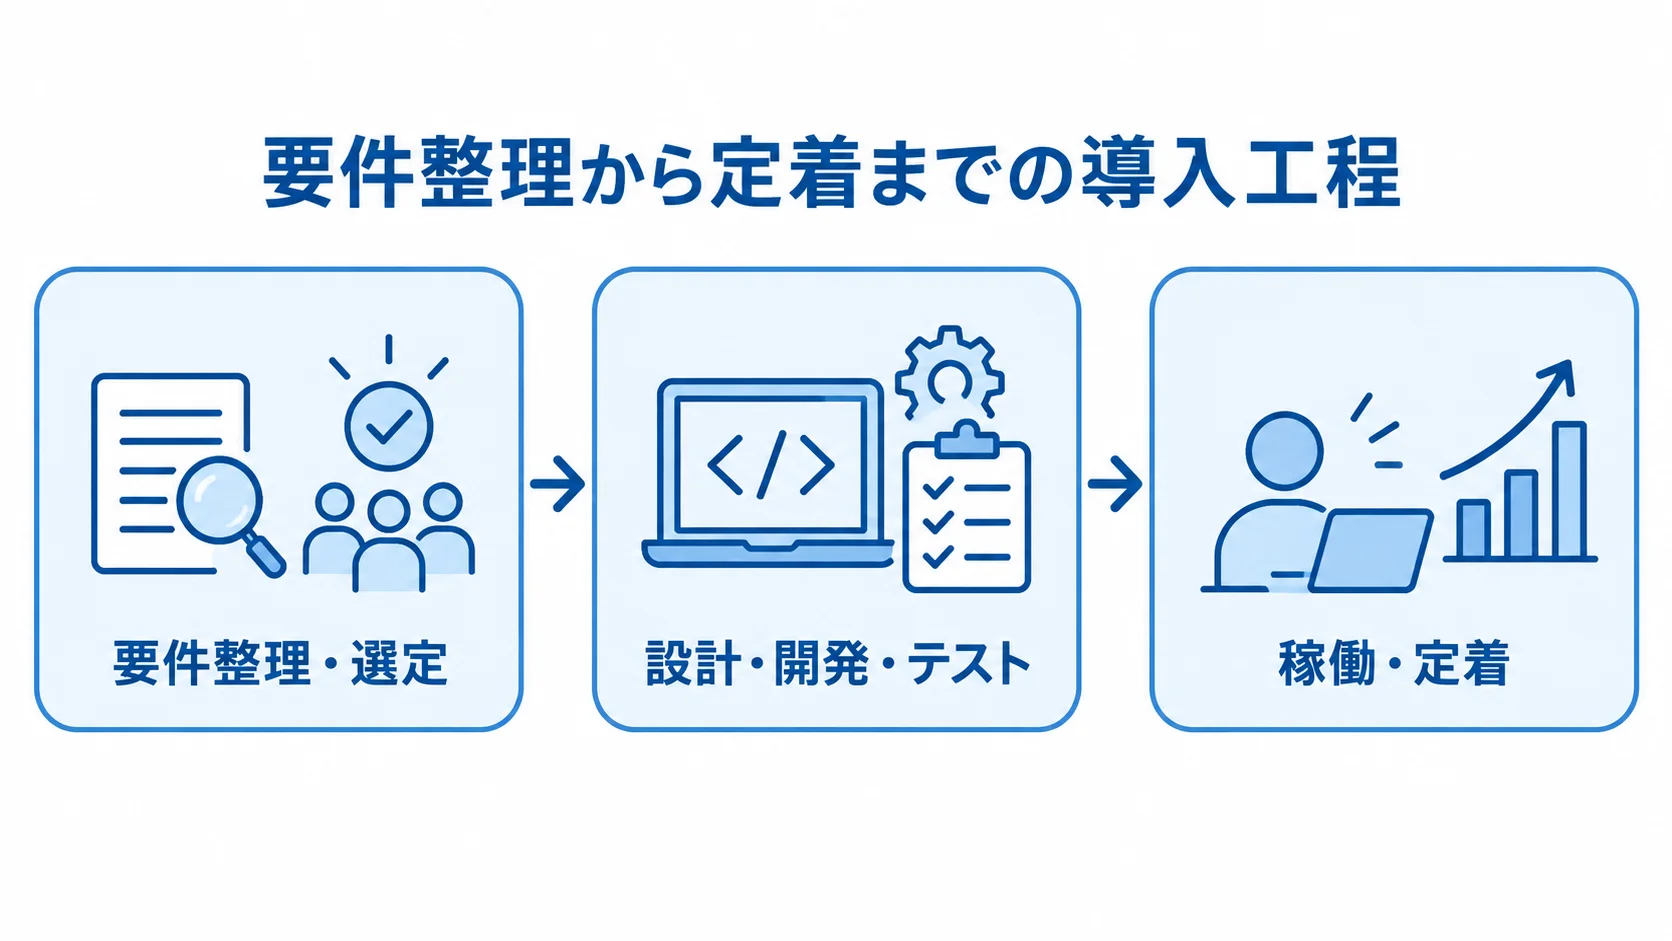
導入は6フェーズで進みます。各段階で納品物と承認者を決め、次へ進む条件をはっきりさせておくと、要望や連携仕様の揺れを抑えられます。
- 要件整理(現状と必要条件の洗い出し)
- 製品・開発会社の選定
- データモデルと責任範囲の設計・開発
- 正常系と例外系のテスト
- 段階的な稼働
- 利用状況と品質指標に基づく改善
そのうえで、標準機能に合わせる部分と、電子部品工場の競争力に直結する部分を分けて判断します。
1. 要件整理|現状とMUST条件の洗い出し
要件整理では、受入、工程内、最終検査、出荷、クレームの流れを図にします。代表品目は最低1つ選び、できれば複数を対象にします。
- 参加者:品質保証、製造、生産技術、設備保全、検査員。加えて、情報システム、購買、営業も含みます。
- 例外処理:NG品の再検査、測定器エラーや通信断、規格変更、特採、廃棄の扱い。
- 追跡単位:ロット管理で足りるか、個体ごとのシリアルが必要か。
- 規格変更:品目、工程、設備、検査項目の変更者と承認時期。規格、許容差、版数も対象に含めます。
- 合格基準:「入力できる」水準を超えて、検査の飛ばしを防ぎ、後で理由を説明できること。
装置側では、AOIや画像検査機、電気特性検査機から取り込むデータを決めます。PLC、バーコードリーダー、測定器のデータも対象に含めます。また、通信断のときに現場を止めるか、エッジで保留するかも確かめます。
現場では、正常処理より例外処理のほうが判断を難しくします。そのため、例外の扱いを要件の段階で決めておきます。
2. 選定|SaaS・パッケージ・ハイブリッド・スクラッチの比較
選定では、機能数の多さよりも、品目、装置、規格変更、例外処理にどれだけ合うかを見ます。方式ごとの特徴を比べ、自社の制約に合う候補を選びます。
- SaaS:短期間で始めやすく、標準的な検査記録や承認に適します。
- 品質管理・MESパッケージ:標準機能と導入支援のバランスを取りやすい方式。
- ハイブリッド:工場内のエッジとクラウドを分けやすい方式。
- スクラッチ:独自アルゴリズムや特殊設備を作り込める点が特徴。
SaaSは、装置連携や複雑なシリアル追跡で制約が出ることがあります。そのため、候補製品の実機デモでは、記録が書き換わらないか、異常値を再入力できるか、通信断の後に再送されるか、画像の保存先と保存年数を確かめます。
デモでは、バーコードの読取から規格の呼び出し、測定値の取込、自動判定までを一連で見ます。さらに、NG隔離と承認後の履歴検索も、同じ流れで確かめます。
3. 設計・開発|データモデルと連携の責任範囲
画面や帳票より先に、データ同士を結ぶキーを設計します。後からロット追跡を加えると、既存の検査結果や装置データとの連携が難しくなるためです。
- 対象データ:品目、BOM、工程、検査項目を関連付けます。規格版数、ロット、シリアルも同じように結び付けます。
- 記録データ:設備、計測器、検査員、測定結果を含めます。さらに、画像、不適合、是正処置、出荷先も記録の対象です。
- 正本の持ち方:生産管理、MES、検査管理システムのどれが正本データを持つかを決める。
- 連携条件:受け渡すデータとタイミング、通信仕様、再送回数を、仕様書に記しておく。
装置側の時刻、欠損、重複送信、単位違いも、設計段階で扱います。手作業でデータを直す運用に頼らない仕組みにします。
たとえば、生産管理がロット番号を発番し、MESが工程実績を持つ構成では、検査管理システムが判定と品質証跡を持ちます。そのうえで、各システム間で受け渡す時点を定義します。
4. テスト|正常系と例外系の実機検証
テストは、単体、連携、業務シナリオ、受入に分けて行います。検証には、自動判定に加えて、異常や承認を伴う操作も含めます。
- 異常データ:規格上限の超過、画像の欠損、シリアルの二重登録を再現する。
- 設備状態:測定器の校正期限切れや通信断を検証する。
- 品質処置:NG品の再検査、特採、出荷保留解除の承認を試す。
- 権限:履歴を訂正できる利用者と、その操作の範囲を確かめる。
PoCは代表品目で行い、バーコード読取から監査ログの確認までを完了できることを合格条件とします。テスト結果には、データ件数や処理時間、エラーの内容を残します。加えて、復旧時間と手作業の有無も記録します。
そのうえで、規格の呼び出しや自動判定、画像と測定値の保存、ロット履歴の検索を確かめます。NG処置や通信断からの復旧も対象になります。検証は、実設備、現場ネットワーク、利用者端末の上で行います。
5. 稼働|止めない移行と切り戻しの準備
全工場を一度に切り替えず、1ラインと1品目群から始めます。切替えの前には準備を揃えたうえで、停止できる時間や未処理品の扱いを決めます。
- 移行準備:マスタ、旧帳票との突合、権限、端末、バックアップと復元の用意。
- 運用準備:障害時の連絡先、教育、紙による暫定運用の決定。
- 切替え条件:製造を止められる時間と、未処理ロット、出荷保留品の整理。
- 旧環境:旧システムを参照する期間の明示。
並行稼働では、全件を二重に入力せず、重要な検査で一致率を確かめます。日次では、ロット数とOK/NG件数を比べます。再検査数と出荷保留数も合わせて見て、差分の原因を記録します。
装置連携が止まったときに紙の運用へ切り替える条件と、後から登録・承認する担当者を決めておきます。この準備が、品質と生産の両方を守ることにつながります。
6. 定着|利用率と品質指標に基づく改善
導入後は、利用率と品質に関わる指標を測り、利用が低い原因を分けて改善します。改善案は品質保証の担当者に限らず、班長や検査員も出せる場を設けます。
- 記録:検査記録の登録率と、手入力・転記の件数。
- 判定:判定から承認までの時間と、再検査率。
- 追跡・出荷:ロット追跡時間と、出荷保留の解除時間。
- 運用改善:操作の難しさ、入力項目数、設備連携の安定性。
規格改訂や品目追加、装置更新に合わせて、マスタ変更の申請、レビュー、承認、リリースを運用します。組織変更や顧客監査の際も、この流れで進めます。
IECQは、電子・電気部品や関連材料、試験所などのサプライチェーンを検証する国際的な品質認証制度です。JQAの説明では、1980年にIECで創設されています(出典:日本品質保証機構「IECQ認証制度」、確認日2026年)。
認証や顧客要求がある場合は、監査ログと承認記録を定期的に確かめます。
電子部品製造業向け検査管理システムの費用相場とコストの内訳
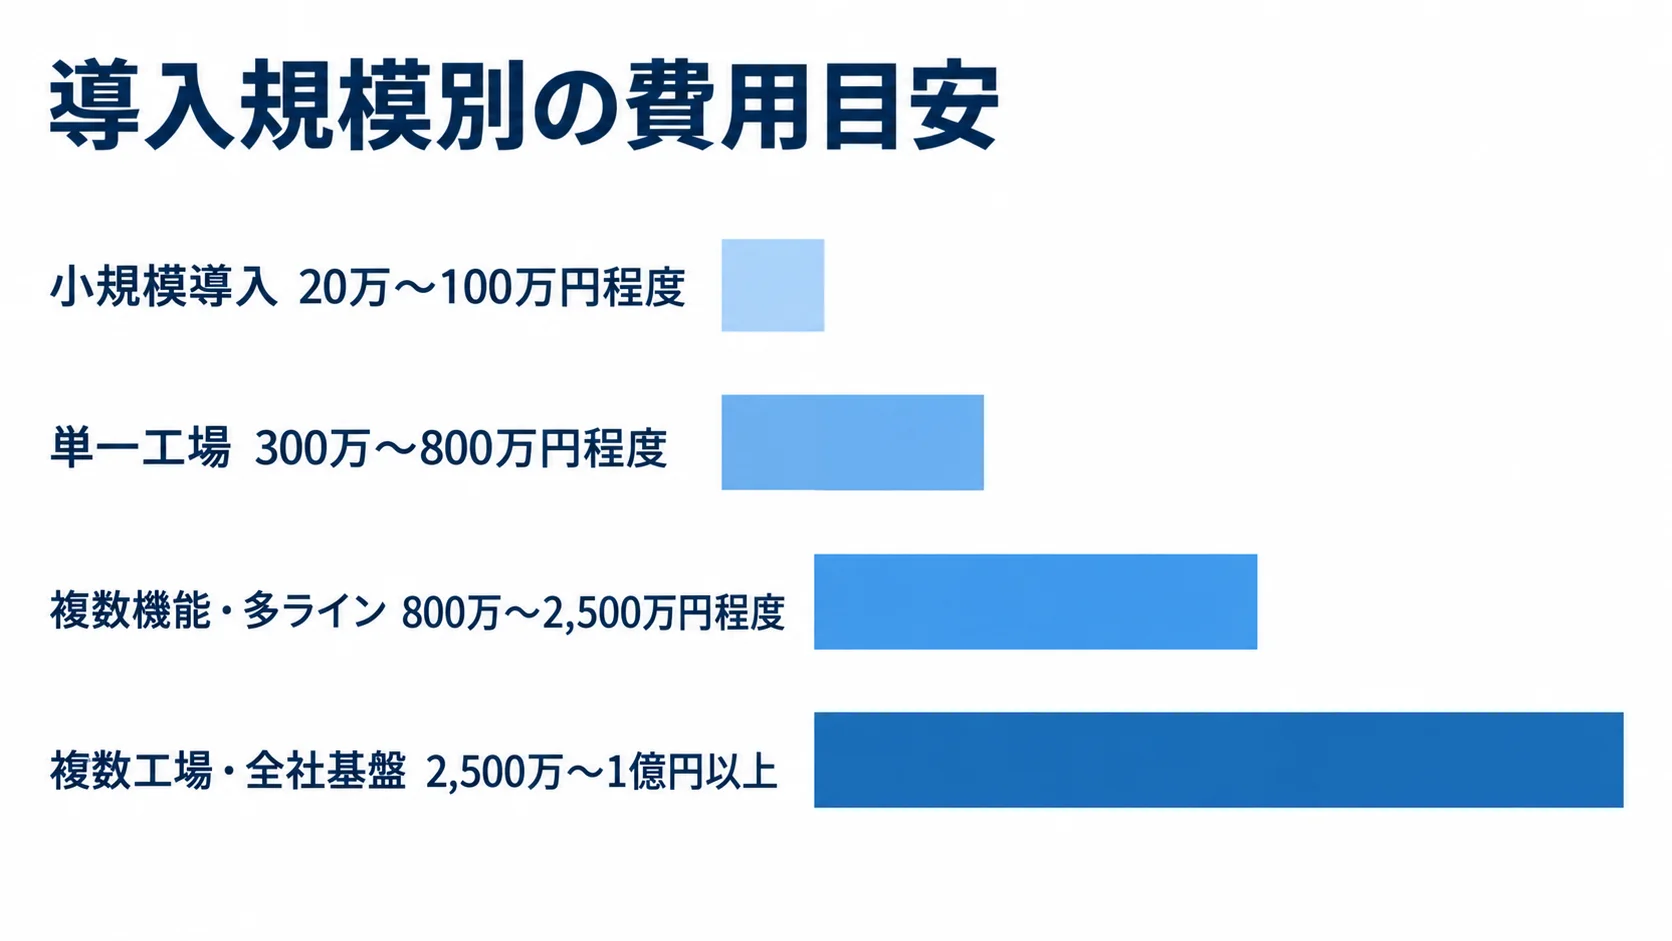
費用は、検査機能の範囲に加えて、装置接続や移行によって変わります。ほかに、ロット追跡や画像保存、既存のMES・ERP連携、教育、保守も関わります。ここで示すのは、公開価格と生産・品質管理システムの相場、開発人月の目安を組み合わせた概算です。
専用の公開価格は多くありません。また、カメラ、照明、AOI、電気検査機などのハードウェアは、別途になることが多い点に注意が必要です。
導入規模別の費用レンジ
規模ごとの費用と期間の目安は、次のとおりです。電子部品向けの案件だけを集計した統計ではなく、生産業務システムの相場からの推定です。
- 小規模導入:クラウド型の検査記録・不良管理を限定して導入する場合。初期費用は20万〜100万円程度、期間は数週間〜3か月程度が目安。
- 単一工場:既存設備をつなぐ場合。300万〜800万円程度、3〜6か月程度が概算の目安。
- 複数機能・多ライン:MES・ERP連携やシリアル管理を含む場合。800万〜2,500万円程度、6〜12か月程度になることがある。
- 複数工場・全社基盤:2,500万〜1億円以上、12か月〜2年以上が想定されます。
小規模の構成では、検査表と規格、写真の管理が中心で、承認や簡易集計を含みます。装置連携は、限定するケースです。製造業向けクラウドには、月額5万円台から公開されている料金もあります(出典:ものレボ「料金プラン」、2026年確認)。
費用は、利用人数や機能、初期設定によって、サービスごとに異なります。移行や個別連携の範囲でも差が出ます。
複数機能の構成では、SPCやCAPA、複数の測定器・画像検査機を含む場合もあります。全社基盤では、グローバル運用や高度な画像・電気検査との連携まで含むことがあります。
金額は、設備台数や通信仕様、データ量によって変わります。さらに、保存期間や24時間稼働、監査要件、既存マスタの品質も影響します。
見積もりは、要件整理やライセンス、機能開発ごとに分けて取得します。装置接続、移行、テスト、教育、保守も、別々の項目として取得します。
提案書の「一式」金額で判断せず、内訳を確かめます。
初期費用に加えて見る5年TCO
5年TCOを見積もるには、導入時の作業費に加えて、機器、運用、将来の追加費用を分けて確認します。
- 初期作業:現状調査から要件定義、基本設計、画面・帳票、マスタ整備までです。さらに、APIやファイル連携、装置ドライバ、テスト、移行、教育も含みます。
- 設備・環境:バーコードリーダー、画像検査機、エッジPC、ネットワーク改修、クラウド利用料が対象。
- 運用関連:電子署名、バックアップ、セキュリティ診断、追加ユーザー、ストレージ、設備追加。
- 将来費用:拠点展開、データ移行、再教育の費用も含みます。
見積書の「連携1本」に、仕様調査や変換、エラー処理が含まれるかを確認します。再送や試験が含まれるかも見ます。保守運用は、初期開発費の年15〜25%程度を目安にすることがありますが、契約内容によって異なります。
保守の対象は、規格改訂やOS・ブラウザ更新、脆弱性対応、装置ドライバ変更に分けて確かめます。マスタ運用、問い合わせ、障害対応、バックアップ復元は、それぞれ別に確認します。
5年TCOには、初期費用に、月額・年額の費用を加えます。拠点展開をいつ行うかによる費用の違いも比べます。
電子部品製造業向け検査管理システムの見積もりの取り方
見積もりの精度は、ベンダーの能力に加えて、発注側が前提条件をどこまで整理できるかで変わります。RFPでは、業務シナリオやデータ量、性能を共通の書式で示します。セキュリティと保守範囲も、同じ書式に含めます。
RFPに明記する対象範囲・データ・例外
対象ラインや機能名だけを書くと、装置接続や移行、例外処理、教育が後から追加されがちです。そのため、見積もりに必要な前提をRFPにまとめます。
- 規模・性能:工場、ライン、品目、工程、検査項目、1日あたりのロット・シリアル数。
- データ・利用:測定値・画像の容量、保存年数、利用者数、稼働時間、許容停止時間。
- 既存環境:業務システムは生産管理、MES、ERP、PLMなど。周辺やラインの機器は、WMS、設備監視、計測器、AOI、画像検査機、バーコードリーダーなどです。
- 接続情報:各製品の接続方式、データ形式、担当会社。
業務シナリオには、合格品に加えて、規格外の値や再検査、特採を含めます。隔離、廃棄、返品、顧客クレーム、規格改訂も入れます。また、校正期限切れや通信断、重複登録のケースも用意します。
各シナリオには、入力者、判定者、承認者を書き込みます。加えて、次工程へ進む条件と残す証跡も記載します。同じ機能名でも、必要な開発範囲やテスト工数を並べて比べられます。
複数社の同条件での比較と実機デモ
比較先は、品質管理・MESに強いSIer、検査機器・画像処理に強い企業、クラウド業務システムの提供会社を組み合わせます。確認項目をそろえて評価します。
- 経験:電子部品、半導体、基板実装に近い実績。
- 体制:ロット・シリアル追跡、装置連携、現場教育、障害対応の責任範囲。
- 契約対象:データとソースコードの帰属。
- 提案内容:要件適合度、追加開発、前提・除外事項を分けてもらう。納期、体制、検収条件、保守費も別に示してもらう。
大手かどうかよりも、自社の設備と運用に近い担当者が提案に加わるかを確かめます。実機デモでは、装置接続からNG処置、履歴確認までを見ます。
標準対応と個別開発の線引き、装置メーカーとの協力作業、検査データをクラウドへ送らない構成の可否も確かめます。
2026年7月、オムロンは、AOI・AXIとNVIDIA Omniverseを組み合わせ、半導体パッケージ基板の品質・生産性向上を目指す連携を発表しました(出典:オムロン株式会社ニュースリリース、2026年)。
AIや画像を使う場合は、精度に加えて、保管、再現性、説明責任も見積もります。
セキュリティ・契約・運用リスクの事前確認
一般的な情報システムの対策に加えて、生産を止めないOT運用も確かめます。ネットワーク、保守、復旧の備えは、RFPで具体的に示します。
- ネットワーク・権限:ネットワーク分離、IT/OT DMZ、アカウントと権限。
- 保守・更新:リモート保守、脆弱性対応、パッチ適用の手順。
- 復旧・監視:バックアップと復元、ログ監視、インシデント時の連絡先の決定。
経済産業省のガイドラインは、継続稼働、品質、生産機密情報の保護を踏まえた対策を整理しています。ベンダーの回答も、この観点から評価します。
契約には、追加開発の単価や仕様変更、装置側の不具合の責任を明記します。データ返却や解約時の移行支援も含めます。さらに、障害窓口、復旧目標時間、保守対象外の条件を定めます。
検収は、画面の完成度ではなく、実機シナリオに沿って判断します。自動判定、履歴検索、NG処置、通信断からの復旧、監査ログも確かめる項目です。曖昧な条件は、稼働直前の追加費用や責任範囲の争いにつながります。
電子部品製造業向け検査管理システムのよくある質問(FAQ)
導入前によく相談される質問に、順に答えます。工程や設備に合った判断軸を持つことで、不要な機能や過小な見積もりを避けられます。
電子部品工場の検査管理システムはクラウドとオンプレミスのどちらがよいですか?
選ぶ際は、通信断時の継続性と設備接続、機密性を比べます。拠点展開や運用体制も判断材料になります。
クラウドでは、エッジに一時保存して回線復旧後に再送する構成も検討します。この構成であれば、回線障害で検査が止まるリスクを下げられます。
オンプレミスの場合も、バックアップやパッチ、遠隔保守、災害対策の責任者を決めておきます。
ロット管理とシリアル管理はどのように使い分けますか?
材料や工程の単位で追跡できる製品は、ロット管理が基本になります。個体ごとの検査結果や出荷先まで追う製品には、シリアル管理を加えます。
最初からすべてをシリアル化すると、入力や保管のコストが増えます。そのため、品質リスクの高い品目や工程から、段階的に適用します。
電子部品では、特性や顧客の要求、返品時の影響範囲、データ量を基準に決めます。
Excelや紙の検査表から移行するときに何を準備しますか?
まず、現行帳票やExcel、画像、測定器の出力を集めます。さらに、ロット番号、品目マスタ、規格表、承認記録も集めます。重複や欠損、表記の揺れも確かめます。
過去データは、すべてを移行しなくてもかまいません。法令、顧客監査、品質保証で参照する期間と、検索だけでよい期間を分けると、費用を抑えられます。
移行後は、旧帳票と新システムで、件数や判定、代表画像、規格版数を突き合わせます。
AI画像検査は検査管理システムと同時に導入できますか?
AI画像検査は、検査管理システムと同時に導入できます。
- 機能分担:AI判定と品質記録の管理機能を分けて設計。
- 合否判断:AIだけで確定するか、人が確認・承認するか。
- 記録:学習データの版数、判定根拠、誤判定時の再検査。
- PoC:精度に加えて、現場運用と監査説明も確かめる。
2026年にオムロンが発表したように、検査データをシミュレーションやフィジカルAIと組み合わせる動きもあります。
まとめ
電子部品製造業向け検査管理システムは、品質記録を品目や工程、規格、測定値とつなぐ業務基盤です。ロット・シリアル、設備、作業者も、そこに結び付けます。受入から出荷、クレームまでを一貫して扱います。
6フェーズの納品物と合格条件の決定
現場では、再検査や特採、通信断、規格改訂、監査ログまで検討の対象になります。各段階の納品物を承認してから次へ進むと、手戻りを抑えられます。
- 要件・選定:工程と例外を一覧にし、実機デモで適合性を確かめる。
- 設計・テスト:データモデルと連携の責任を決め、正常系・異常系・通信断を試す。
- 稼働・定着:段階的な移行と切り戻しの準備、利用率や品質指標の改善。
最初の一歩となる代表ラインのRFPとPoC
代表ラインと品目を選んだうえで、検査項目や設備、データ量を1枚に整理します。保存期間、例外処理、目標指標も、同じ1枚に入れます。次に、複数社に同じRFPを渡し、装置接続からNG処置、監査ログまでをPoCで確かめます。
初期費用に加えて5年TCOや使いやすさを比べ、さらに品質記録の説明力と将来のライン展開も見ると、自社に合う進め方を選べます。
▼全体ガイドの記事
・電子部品製造業向け検査管理システム開発の完全ガイド
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。