
電子部品製造業向けの製造トレーサビリティシステムは、株式会社ripla、OKI、東芝デジタルソリューションズ、三菱電機エンジニアリング、ユニフェイス、NTTデータ ニューソンの6社から選べます。選ぶ際は、追跡粒度、設備連携、現場運用の3つで比べます。
全体像は電子部品製造業向け製造トレーサビリティシステム開発の完全ガイドもあわせてご覧ください。
▼全体ガイドの記事
・電子部品製造業向け製造トレーサビリティシステム開発の完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
電子部品製造業向け製造トレーサビリティシステムのパートナー選びが重要な理由
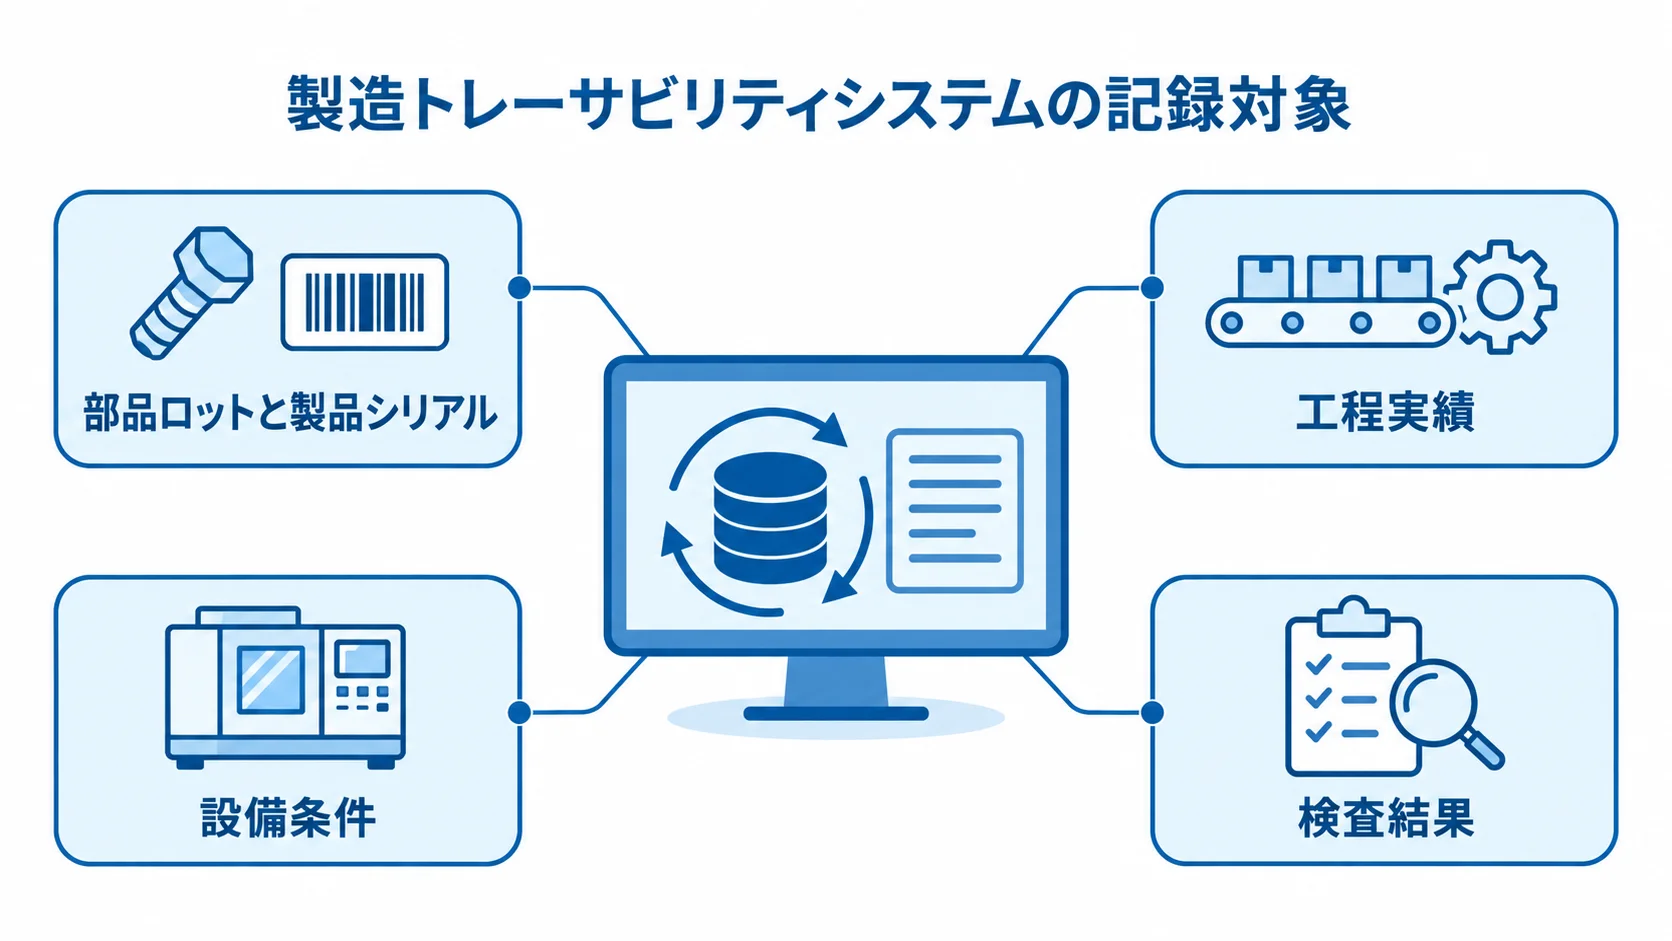
このシステムは、部品ロットと製品シリアルを結び付け、工程実績や設備条件、検査結果を参照できる仕組みです。作業者や治工具、リワーク履歴も同じ仕組みの中で参照できるため、在庫の管理にとどまらない広がりがあります。
そのため、製造現場とITの両方を理解するパートナーを選ぶことが、導入の成否を左右します。
適切なパートナー選定が成否を分ける理由
部品ロットだけでは、PCBのどの位置に搭載したかが分からない場合があります。そこで、発注側は搭載位置まで追える追跡粒度を持ち、双方向の追跡と現場の例外処理を設計できるかを、選定時に確かめておきます。
同じ部品が一つの基板に複数搭載されることもあるため、搭載位置まで記録して交換対象を絞れるかも見ておく必要があります。
- フォワードトレース:部品ロットから搭載基板、製品、出荷先までの流れ
- バックトレース:製品シリアルから部材、工程、検査結果までの履歴
- 例外処理:設備データと作業者入力を分け、訂正履歴を残す仕組み
新旧設備や手作業工程が混在する現場では、通信断や訂正入力が起きても履歴を壊さない設計が必要です。発注側は、要件定義の段階から開発会社が現場を観察できるかも見ておきます。
発注前に確認すべきポイント
発注前には、対象範囲を「トレーサビリティ対応」の一言で済ませず、工程イベントと記録方法まで定義しておきます。
- 工程:入荷検査、払出、SMT実装、AOI・電気検査、手直し、最終検査、出荷
- 各イベント:識別子、取得項目、入力方法、訂正権限
- 運用条件:保存期間、検索結果の出力形式
- ロット管理:BOM版数、代替部品、分割・統合、廃棄、再検査
費用の比較では、ライセンスと設備連携を分けて見積もってもらいます。端末やバーコードリーダー、ラベルプリンターも、別々に確認します。
データ移行と教育は、見積もりに含めてもらいます。稼働立会いや保守も、見積もりの項目として扱います。
現場テストや通信断時の復旧設計が見積もりに含まれていないと、稼働直前に追加費用が発生する可能性があります。
株式会社ripla|コンサルから開発まで一気通貫で支援
株式会社riplaは、コンサルティングから開発までを一気通貫で支援する企業です。IT事業会社として社内DXを推進した経験を活かし、ビジネス成果の創出とシステムの定着を支援します。
営業や顧客の領域では、基幹システムの構築・導入実績があります。生産や販売管理も、幅広く手がけています。また、企業の業務要件に合わせて柔軟に対応できる体制です。
特徴と強み
riplaは、製造現場の課題を業務要件に置き換え、必要な範囲からシステム化する相談先です。まずは代表品種と不具合シナリオでPoCを行い、全ラインを一度に対象にしない進め方もあります。
- 優先機能:部品ロットからPCB、製品、出荷先までの検索
- 記録対象:検査履歴とリワーク履歴
- 導入計画:入力負荷や設備接続の難所を、PoCで確かめる段階
既存のERPや生産管理、WMSが混在する場合は、各データをどこに残すかを整理します。実装機や検査機、MESについても、同じ考え方で扱います。
画面や帳票だけでなく、運用ルールについても相談できます。マスタ更新や権限、定着支援も、相談の対象になります。
得意領域・相談時に確認したいこと
生産管理と販売管理をまたいで、現場の記録を経営や品質部門の判断につなげたい企業に適しています。相談の際は、データの関係や運用条件について具体的に質問しておきます。
- データ関係:部品ロットと製品シリアルの一対多・多対多
- 現場対応:搭載位置の保持、オフライン時の一時保存
- 管理機能:訂正履歴と設備連携方式
導入後は、現場の担当者が品目や工程を更新できるかを確かめます。検査項目や設備、権限の変更も、現場で行えるかを見ておきます。保守の範囲や追加開発の単価、拠点展開の方法も、相談時に質問しておきます。
公開価格を前提にしないまま、PoCと本導入を分けた見積もりを依頼すると、投資対効果を社内で説明しやすくなります。
OKI(沖電気工業株式会社)|PCB搭載部品の影響範囲を短時間で特定
OKIは、電子機器の受託製造を含む「まるごとEMS」を展開しています。公式発表によると、2026年3月13日に顧客向けのサービスを開始しました。
「PCB搭載電子部品トレーサビリティ24時間以内報告サービス」は、不具合のある部品を搭載した製造番号の範囲を特定するサービスです。報告は、稼働日24時間以内に行われます。市場不具合が起きた際は、製品の部品ロット情報をもとに、原因部品を搭載した製造番号を調べます。
特徴と強み
部品ロットとPCB製造番号を結び付ける具体的なサービスを公開している点が特徴です。公式情報では、AI-OCRによる部品ロット番号の読み取りも紹介されています。
数万種類の部材と数千種類の機器を扱う製造現場での運用例があります。基板上の搭載位置まで特定したい企業にとっては、要件を具体化する際の参考になります。
向いている企業・確認すべき質問
設備を持つ負担を抑えながら、受託製造を利用したい企業に向いています。また、航空宇宙防衛機器や車載機器、医療機器など、厳格な品質管理が必要な製品でも候補になります。
- 検索時間:影響製品を何分・何時間で検索できるか
- 追跡粒度:リファレンス位置を保持できるか
- 読取精度:AI-OCRの誤りをどう検知・訂正するか
確認できたサービスは「まるごとEMS」の顧客向けです。そのため、個別導入の可否を確かめる必要があります。対象の設備や製品、データ提供範囲、既存MESとの接続方式も、あわせて聞いておきます。
調査報告サービスを使うか、自社の品質保証基盤としてデータを保有するかを、先に決めておきます。自社で保有する場合は、保存期間とアクセス権を確かめます。
監査ログやデータ出力の可否も、同じ場で確認します。出典はOKI公式発表です。
東芝デジタルソリューションズ株式会社|製造IoTデータを統合するMeister Factory
東芝デジタルソリューションズは、東芝グループの知見を集約した「Meister Factory」シリーズを提供しています。製造工程や検査のデータを一つの基盤に集めます。そのうえで、検査成績書の自動発行やトレーサビリティ調査、歩留まり分析などにつなげる製造IoTソリューションです。
特徴と強み
紙の検査・工程データをデジタル化し、品質監査とトレーサビリティを実現した事例を公開しています。東芝マテリアルの事例では、データを統合したことで、検査成績書の自動発行などが可能になりました。
現場の紙記録を検索できるようにするだけでなく、データモデルから整えたい企業に向いています。設備、品質、生産管理の情報を横断した分析にも発展させやすい候補です。
公式事例は、2024年12月の取材時の情報をもとに、2025年に掲載されたものです。社名や対象範囲は、提案の時点の情報で確かめます。
向いている企業・確認すべき質問
複数の工程や拠点のデータを統合したい企業、または品質監査や顧客提出用の成績書を効率化したい企業に向いています。さらに、歩留まり分析やスマートファクトリー化を目指す企業も候補になります。
- データ表現:部品ロット、製品シリアル、BOM版数の関係
- 設備・品質:設備条件、検査結果、リワークの記録
- 費用範囲:標準基盤と個別開発を分けた見積もり
電子部品向けには、SMT実装機の搭載実績やAOI・電気検査の判定、オフライン復旧を、PoCで確かめます。製品と事例の出典は東芝デジタルソリューションズ公式事例です。
三菱電機エンジニアリング株式会社|ロットと生産設備を結び付ける現場連携
三菱電機エンジニアリングは、原料、仕掛品、最終製品のロットを関連付けるソリューションを提供しています。公式ページでは、製品ロットから原材料メーカーまで追跡する考え方が紹介されています。半導体部品メーカー向けの納入事例もあります。
特徴と強み
部品使用、入庫実績、点検結果の手入力を、デジタル端末と設備の連携に置き換えた事例があります。入力の負荷を抑えながら、製造実績と品質情報を集めたい工場に向いています。
MESやSCADA、稼働管理、作業支援を組み合わせて検討できます。設備の通信方式やデータ精度に課題がある工場では、設備監視も含めて相談できます。
向いている企業・確認すべき質問
半導体・電子部品の製造ラインで、設備連携とロット管理を進めたい企業に向いています。さらに、原料から最終製品までの追跡や、現場作業の標準化を重視する企業も候補になります。
- 設備接続:取得データの欠損時処理、PLCや検査装置との接続
- ロット管理:ロット分割・統合と検索の起点
- 現場運用:端末操作、権限、操作履歴
電子部品のSMT実装機で取得できる項目は、対象のメーカーと型式を示して確かめます。部品ロットから影響する仕掛品や製品を検索できるかも、確認しておきたい点です。
通信が途切れたときに作業を止めるか、一時保存して再送するかは、24時間稼働の工場で特に重要になります。出典は三菱電機エンジニアリング公式情報です。
株式会社ユニフェイス|IB-Mesで新旧設備のデータを収集
株式会社ユニフェイスは、製造実行システム「IB-Mes」を提供しています。新旧の設備や工程からデータを集め、実績や品質、設備の状況をリアルタイムに見られるMESです。
IB-Mes Cloudで使うか、オンプレミス環境に移行してカスタマイズするかを選べます。
特徴と強み
IB-Mesは基本機能をパッケージにまとめ、オーダーメイド開発よりも早い導入を目指す製品です。ERP連携や手作業工程、新旧PLCが混在する環境にも対応すると案内されています。
- 入力機器:タブレット、QRコード、RFIDに対応
- 導入方法:設備1台からトライアル可能
- 拡張:クラウドで試し、要件確定後にカスタマイズ
PCBシリアルと部品ロットの多対多の関係や搭載位置を、標準機能で扱えるかどうかはデモで確かめます。
向いている企業・確認すべき質問
紙の記録を段階的にデジタル化したい企業や、古い設備からデータを集めたい企業に向いています。また、クラウドで効果を検証してから展開したい企業も候補になります。
相談の際は工程モデルを示し、部品ロットから製品シリアルまでたどる画面を確かめます。クラウドの標準機能と自社向けカスタマイズは、分けて見積もります。
端末やバーコードリーダー、RFIDのほか、ネットワークや設備ゲートウェイが別料金かを確認します。データ保存地域やバックアップ方式も質問します。出典はユニフェイス公式ページです。
NTTデータ ニューソン株式会社|BPMとIoTを組み合わせたMES構築
NTTデータ ニューソンは、intra-mart BPMを基盤にした業務アプリ開発やMES構築を行います。公式事例では、製造プロセスをマスター化したシステムを作っています。
作業の着手や完了を制御し、治工具を含む全ロットの製造情報を記録します。製造装置との連携やIoTによる異常検知も、事例に含まれています。
特徴と強み
既存業務のプロセスを整理し、業務ルールとしてシステム化する方法が特徴です。工程の開始と完了、治工具、全ロットの情報を記録した事例もあります。
BPMやIoT連携で業務を段階的に統合したい企業に適しています。intra-martを使い、生産管理や品質保証、承認ワークフローとの連携も設計できます。
依頼の際は、BOM版数や部品ロット、PCBシリアルを製造プロセスにどう持たせるかを具体化します。搭載位置や検査条件、リワークの扱いも、あらかじめ決めておきます。
向いている企業・確認すべき質問
業務フローや承認が複雑な企業と、製造情報を品質保証や顧客対応へつなげたい企業に向いています。業務アプリを段階的に増やしたい企業も、候補になります。
- 開発範囲:標準機能と個別画面・データモデル
- 連携:設備側のIoT接続とライセンス費用
- 継続運用:将来の保守体制
部品ロットから影響製品を検索する画面と、製品シリアルから前工程へ戻る画面は、同じテストで確かめます。事例の出典はNTTデータ ニューソン公式事例です。
電子部品製造業向け製造トレーサビリティシステムの選び方
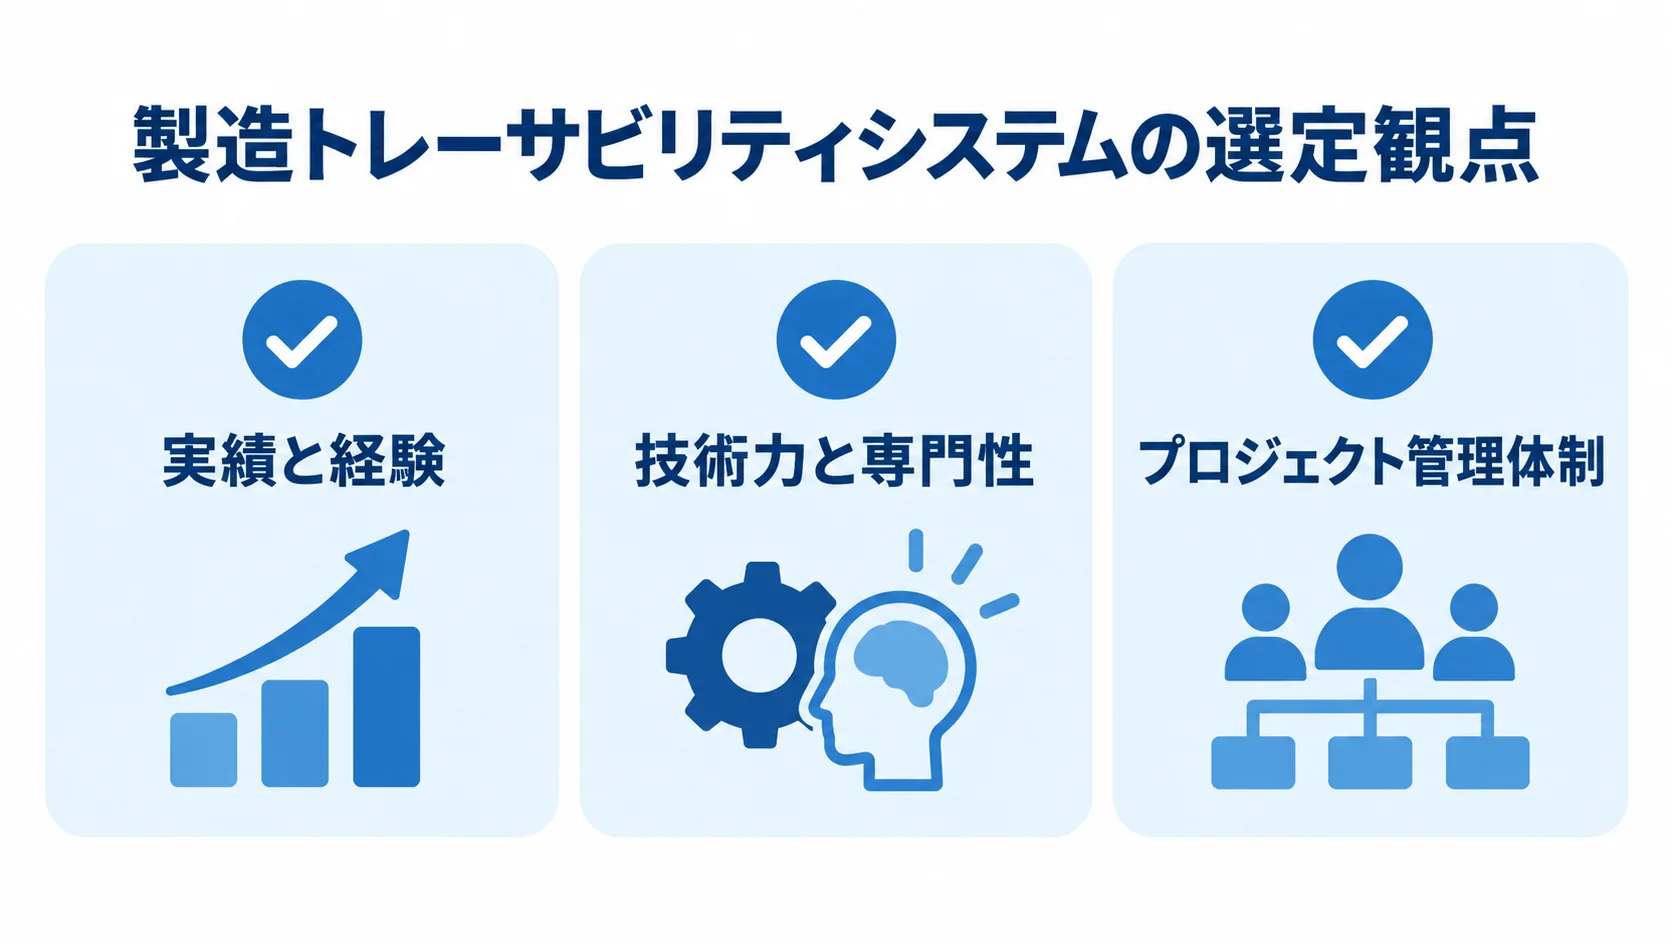
6社は、追跡サービスや製造IoT基盤、設備連携などで得意領域が異なります。MESパッケージや業務プロセス統合を得意とする会社もあります。比べる基準は、自社の不具合シナリオを再現できるか、現場で記録が続くかです。
実績と経験の確認方法
実績を確認する際は、製品や工程、識別単位を聞いておきます。設備接続や導入範囲、運用体制も、同じ場で尋ねます。電子部品では、双方向の検索をデモで見せてもらい、可能であれば匿名化したBOMも渡します。
- 順方向:部品ロットからPCB、搭載位置、製品、出荷先までの追跡
- 逆方向:製品シリアルから前工程へ戻る追跡
- 複数使用:一つの部品ロットが複数製品に使われる場合の検証
通信断や再検査、代替部品の扱いを質問します。リワークや廃棄、工程変更が起きたときの扱いも、尋ねておきます。標準、設定、アドオン、個別開発のどれにあたるかを、見積書に明記してもらいます。
技術力と専門性の評価
部品と基板は一対一とは限らないため、技術評価ではデータモデルと設備連携を確かめます。
- データモデル:ロット、シリアル、BOM、工程、設備、検査、作業者、時刻
- 複雑な搭載関係:同じロットの複数PCBへの分割や、1枚への同一部品の複数搭載
- 設備・システム連携:SMT、AOI、ICT、機能検査、ラベル、ERP・WMSを、実機の型式で確かめる範囲
- 稼働・復旧:24時間稼働、通信断時の一時保存と再送、応答時間、バックアップ、災害復旧
- 管理要件:権限分離、操作ログ、訂正履歴、データ保存年数
各データ項目や接続方式は、現場の型式を使って、表現と動作を確かめます。
工場を外部ネットワークやクラウドにつなぐ場合は、一般社団法人電子情報技術産業協会の資料も参考になります。
同協会が2025年に公開した「工場のためのセキュリティ対策策定ガイドライン」は、A4判66ページで、中小製造業のOTセキュリティの第一歩を扱っています。
プロジェクト管理体制の確認
製造システムでは、要件定義や現場観察、設備調査が欠かせません。マスタ整備や移行、テスト、教育、稼働立会いも必要になります。関わる人と作業が多いため、提案の時点で双方の担当体制を明示してもらいます。
- ユーザー側:責任者、現場キーユーザー、品質保証、情報システム、設備担当
- ベンダー側:PM、業務担当、設備連携担当、保守窓口
初期は1ライン、代表品種、一つの不具合シナリオに絞ってPoCを行う進め方が現実的です。
KPIには、検索時間や影響範囲の特定件数、記録漏れを使います。入力工数や歩留まり、操作完了率も、KPIとして測ります。
PoCの後は、継続か修正か中止かを判断します。費用や期間に加え、運用を自社へ移管できる計画かも確かめます。
電子部品製造業向け製造トレーサビリティシステムの費用相場
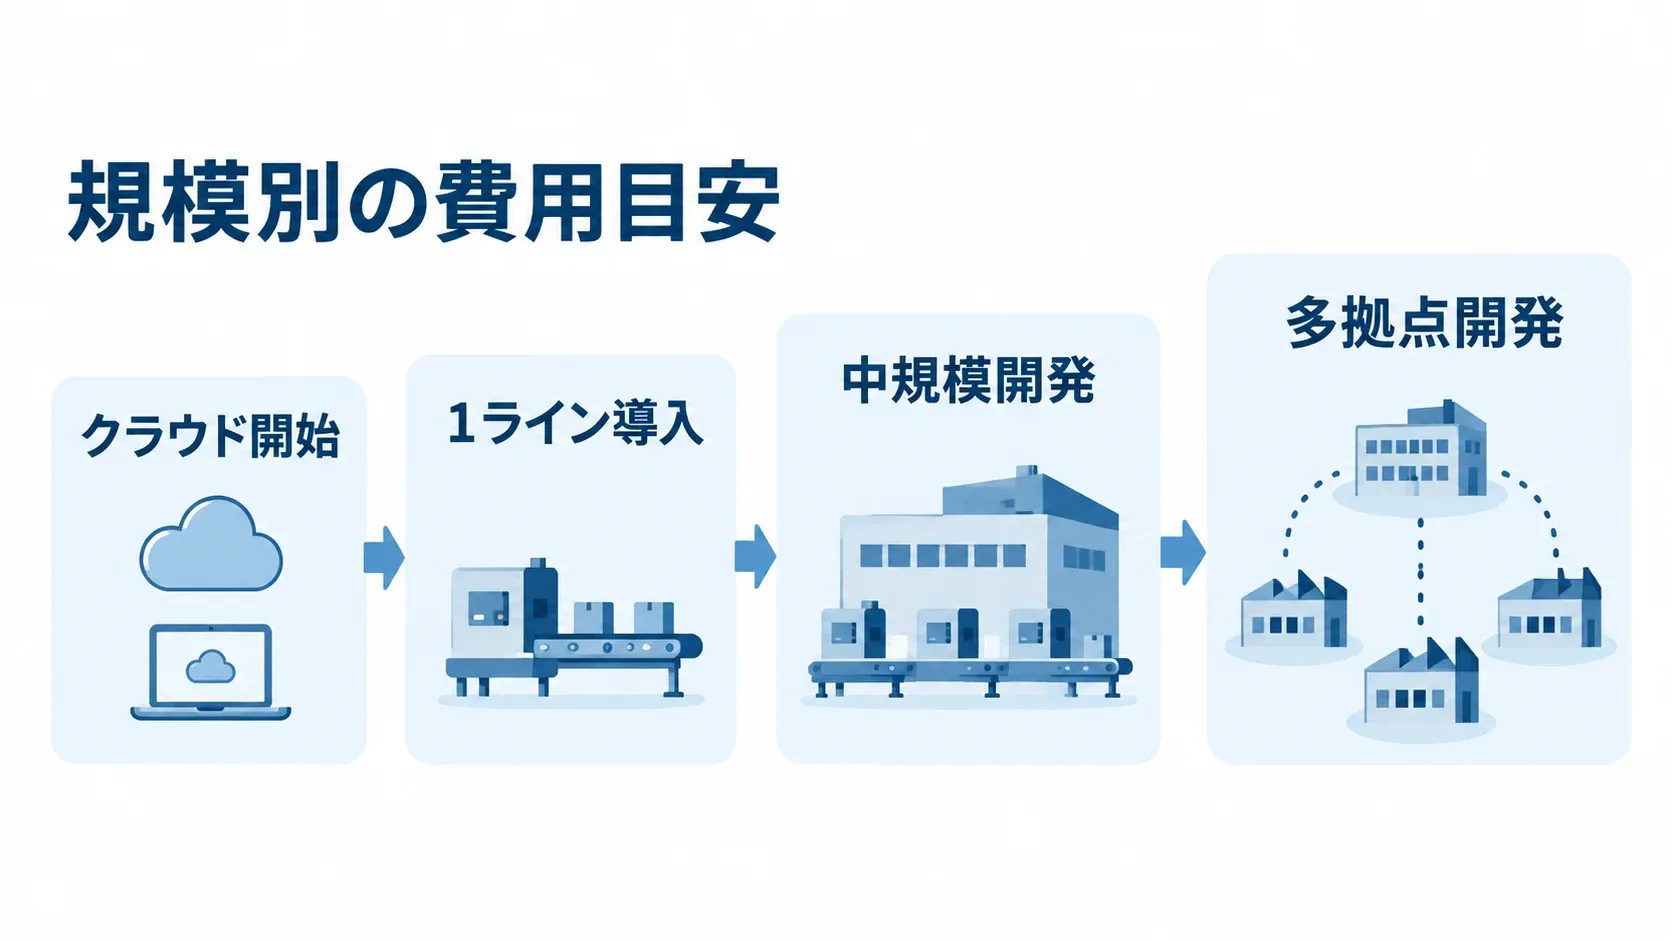
費用は、対象のラインと設備台数、拠点数によって変わります。品種数や追跡粒度、既存システムとの連携、24時間稼働、監査要件も、費用に関わってきます。
目安は、公開価格と一般的な開発規模を組み合わせたものです。ただし、電子部品向けの個別案件にそのまま当てはまる価格ではありません。
規模別の費用目安
導入の規模ごとに、代表的な構成とその目安を並べて見ていきます。
- クラウド開始:既存端末で、基本的なロット管理や記録、検索を行う構成
- 1ライン導入:パッケージ・MESにバーコードや帳票、ERP連携を加えた構成
- 中規模開発:複数ライン、設備連携、BOM、リワーク、双方向検索を含む開発
- 多拠点開発:基幹システム、海外拠点、リアルタイム連携、監査ログを統合する開発
- 継続費用:保守運用やクラウド、機器の維持費を、初期費用とは別に見る項目
このクラウドの目安は、初期0万〜60万円程度、月額1.5万〜10万円程度です。公開価格の例では、JustEnoughのTA-Expartは初期0円で、基本料金は月額15,000円です。1人あたりは月額2,000円です。
同製品では、マスタ作成支援が20万円から、トレーニングと稼働立会いが5万円/日からです。カスタマイズや端末、LAN、出張費などは別途です。
1ライン導入では、ロットや製品シリアル、検査履歴を管理対象に含める場合があります。この規模の導入は、初期300万〜1,500万円程度、導入3〜9か月程度が目安です。
中規模開発は、1,000万〜5,000万円、6〜12か月と見積もる場合があります。この費用と期間は、要件から算出した推定レンジです。
ERPやMES、WMS、PLMを含む多拠点スクラッチ開発もあります。多拠点スクラッチ開発は、5,000万円〜1億円超、12〜24か月以上になる可能性があります。
保守運用は、初期費用の年15〜25%程度が目安です。クラウド利用料や端末更新、ラベル・読取機の保守は、別枠で考えます。脆弱性対応やバックアップ、追加教育も、別枠で考えます。
見積もりで分けるべき項目
見積書では、作業と設備費を分けて記載してもらいます。
- 開発作業:要件定義、設計、画面・帳票、データモデル
- 連携・移行:設備連携、マスタ移行
- 導入作業:端末、ラベル機器、テスト、教育、稼働立会い
- 運用:保守
設備データのゲートウェイや通信変換、実装機の搭載データ、AOI・ICTの検査結果を取り込む費用も、見積もりで確かめます。
低額の見積もりでは、現場テストや移行リハーサルが省かれていないかを確かめます。通信断時の復旧やデータ訂正、受入テストも、抜けがないかを見ておきます。
初期から不要な全拠点展開や高度なAI分析を含めると、効果を確かめる前に予算が膨らみます。そのため、不具合の影響範囲を短時間で特定する目的に、投資を集中させます。
よくある質問
設備や品質要件によって詳細は変わります。そのため、候補会社に同じ質問とテストデータを渡して比べます。
電子部品製造業にトレーサビリティシステムはなぜ必要ですか?
不具合が起きたときに、原因部品のロットと影響製品を特定し、回収や顧客説明の範囲を判断するために必要です。全数確認をしなくても、影響範囲を絞り込めます。
部品ロットやPCBシリアル、搭載位置の履歴が、工程や検査、出荷とつながると、品質保証に加えて歩留まり改善や作業ミス防止にも活用できます。
パッケージとスクラッチ開発はどちらがよいですか?
早く始めたい場合は、パッケージやクラウドが合っています。一方で、固有の工程や顧客帳票、設備、複雑なBOMを作り込む場合は、スクラッチや個別開発が向いています。
標準基盤を使い、現場画面や帳票、設備連携を足すハイブリッド構成も検討できます。PoCで不足機能を確かめたうえで、開発範囲を決めます。
導入前にまず何を準備すればよいですか?
まずは、不具合発生時に目標とする時間と、追跡したいデータを決めます。そのうえで、代表品種のBOMと匿名化した実績データを準備します。
入荷、払出、実装、検査、リワーク、出荷の各工程について、識別子や入力者、時刻を一覧にします。設備や検査項目、訂正ルールも、同じ表に書き込みます。その内容をもとに、1ライン・1シナリオのPoCを依頼します。
費用を抑えて始める方法はありますか?
既存端末を活かし、対象ラインを限定してクラウドやMESパッケージで始める方法があります。
対象を絞っても、部品ロットや製品シリアル、検査結果、訂正履歴など、将来必要な項目は初期の設計で決めておきます。入力工数や検索時間、記録漏れは、KPIで測ります。
効果を確かめられた工程から、設備連携や他拠点へ広げていきます。
まとめ
この記事の要点
電子部品製造業向けのシステムは、部品ロットからPCB製造番号、搭載位置までを結び付け、出荷まで追えるようにします。その間の工程、設備、検査、リワークの記録も、同じ仕組みで結び付けます。
前工程へ戻るバックトレースと、影響製品へ進むフォワードトレースの両方を実現することが重要です。
今回紹介した6社は、得意領域が異なります。個別の電子部品トレーサビリティや製造IoT基盤、設備連携、MESパッケージ、業務プロセス統合など、それぞれに強みがあります。
次に行うこと
選定からPoCまでは、次の順で進めます。
- 知名度や機能数よりも、自社の不具合シナリオを使ったデモとPoCで比べます。
- 初期開発や設備連携、端末、データ移行、教育、保守の費用を分けて確認し、通信断や訂正履歴、OTセキュリティも要件に含めます。
- 1ライン・代表品種から始め、検索時間や記録漏れなど測定可能なKPIで効果を確かめます。
段階的に効果を確かめていくことが、現場に定着するシステムへの近道です。
▼全体ガイドの記事
・電子部品製造業向け製造トレーサビリティシステム開発の完全ガイド
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。