
電子部品製造業向け製造トレーサビリティシステムは、部品ロットと製造履歴をつなぎ、不具合の原因と影響範囲を追えるようにするシステムです。
紙やExcelの記録を検索可能なデータにして、監査証跡、誤投入防止、リコール対象の絞り込み、歩留まり改善を進めます。
▼関連記事一覧
・電子部品製造業向け製造トレーサビリティシステム開発の進め方/やり方/流れや方法/手法/工程/手順
・電子部品製造業向け製造トレーサビリティシステム開発でおすすめの開発会社/ベンダー6選と選び方
・電子部品製造業向け製造トレーサビリティシステム開発の見積相場や費用/コスト/値段について
・電子部品製造業向け製造トレーサビリティシステム開発の発注/外注/依頼/委託方法について
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
電子部品製造業向け製造トレーサビリティシステムの概要
電子部品製造業向け製造トレーサビリティシステムは、在庫の管理にとどまらず、製造の流れそのものを記録して追える仕組みです。部品の使用先や搭載位置、加工設備・条件、検査から出荷までを追跡する、製造実行の基盤になります。
フォワードトレースとバックトレースの違い
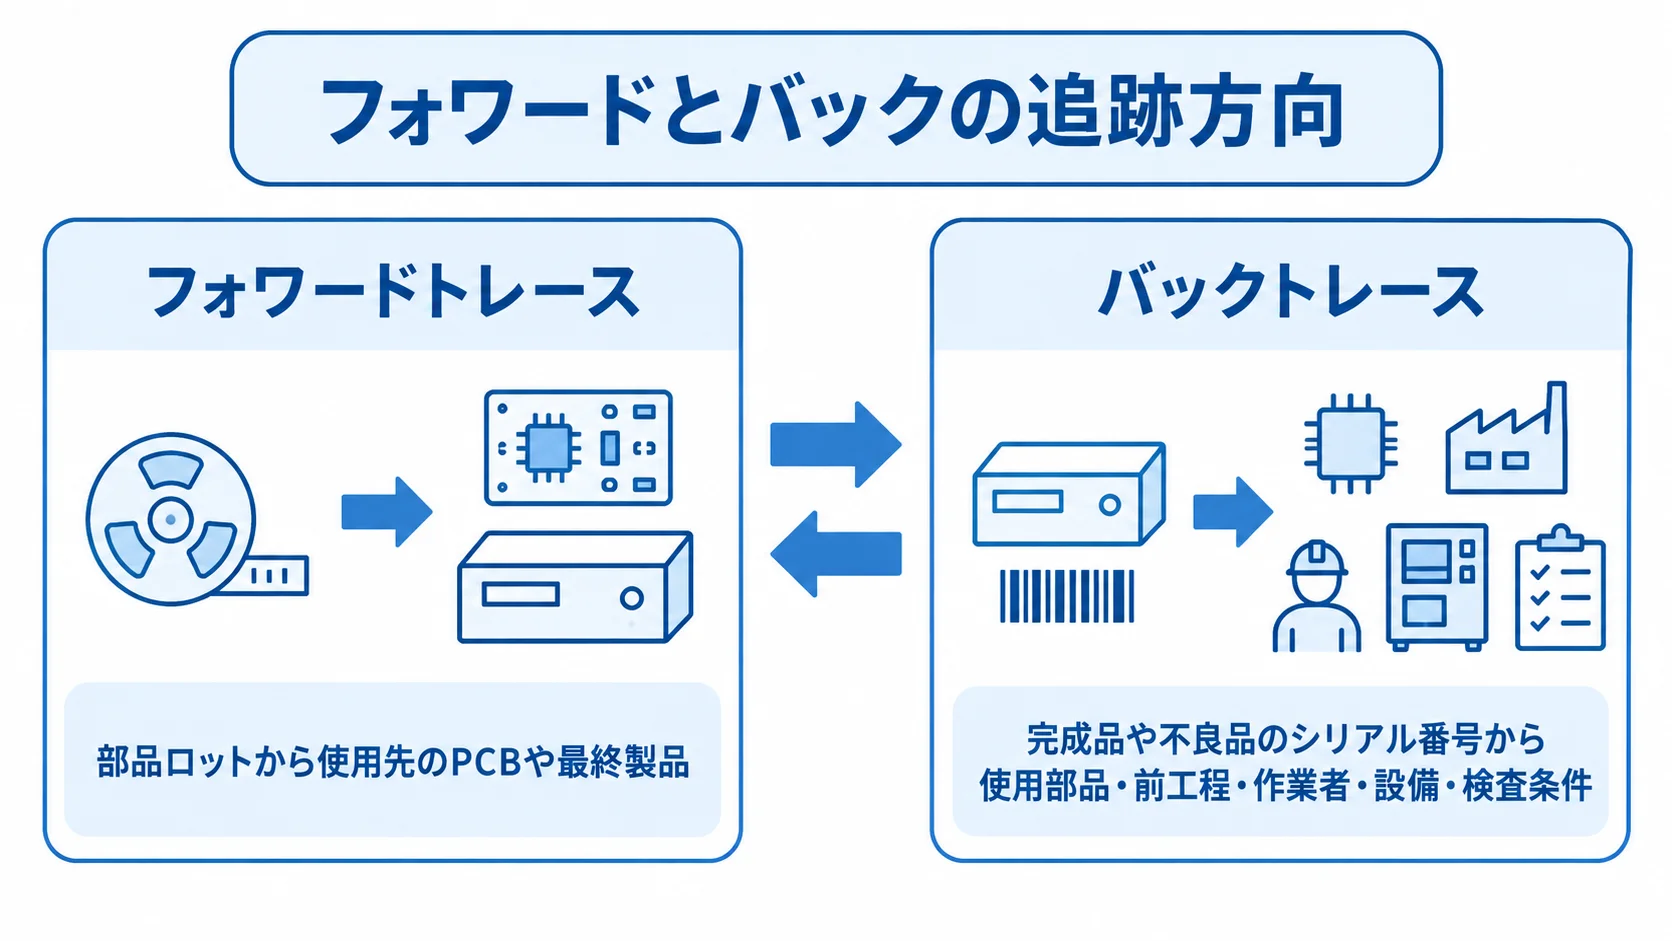
追跡には、部品から製品へ進む向きと、製品から部品へさかのぼる向きの二つがあります。
- フォワードトレース:部品ロットから使用先のPCBや最終製品を追う方向です。
- 不具合ロットの確認:製品番号、製造日、出荷先を一覧にして、回収や追加検査の対象を絞り込みます。
- バックトレース:完成品や不良品のシリアル番号から、使用部品と前工程をたどります。作業者、設備、検査条件も、さかのぼって確認できます。
- 共通管理:両方向を同じデータモデルで持つことで、原因調査と影響範囲の確定を、台帳を分けずに進められます。
電子部品工場でひも付けるべきデータ
部品の受入から基板、製造・検査、作業履歴まで、どの情報をひも付け、どの情報を履歴に残すかを、発注側と開発会社で決めておきます。
- 部品情報:品目コード、仕入先、受入日、ロットを記録します。数量、保管場所、使用期限も残します。
- 基板情報:PCBの製造番号とパネル番号を、製品BOMと関連づけます。
- 製造・検査情報:搭載実績やリファレンス位置、はんだ印刷、実装、外観や電気の判定結果を、ひも付けて扱います。
- 作業履歴:再検査、リワーク、代替部品、廃棄、工程変更、設備アラームを履歴として残します。作業者、作業場所、時刻も記録します。
- 搭載位置:同じ部品を1枚の基板に複数搭載する場合も、その場所を記録します。場所が分からないと、交換対象を絞り込めないことがあります。
主な機能と導入効果
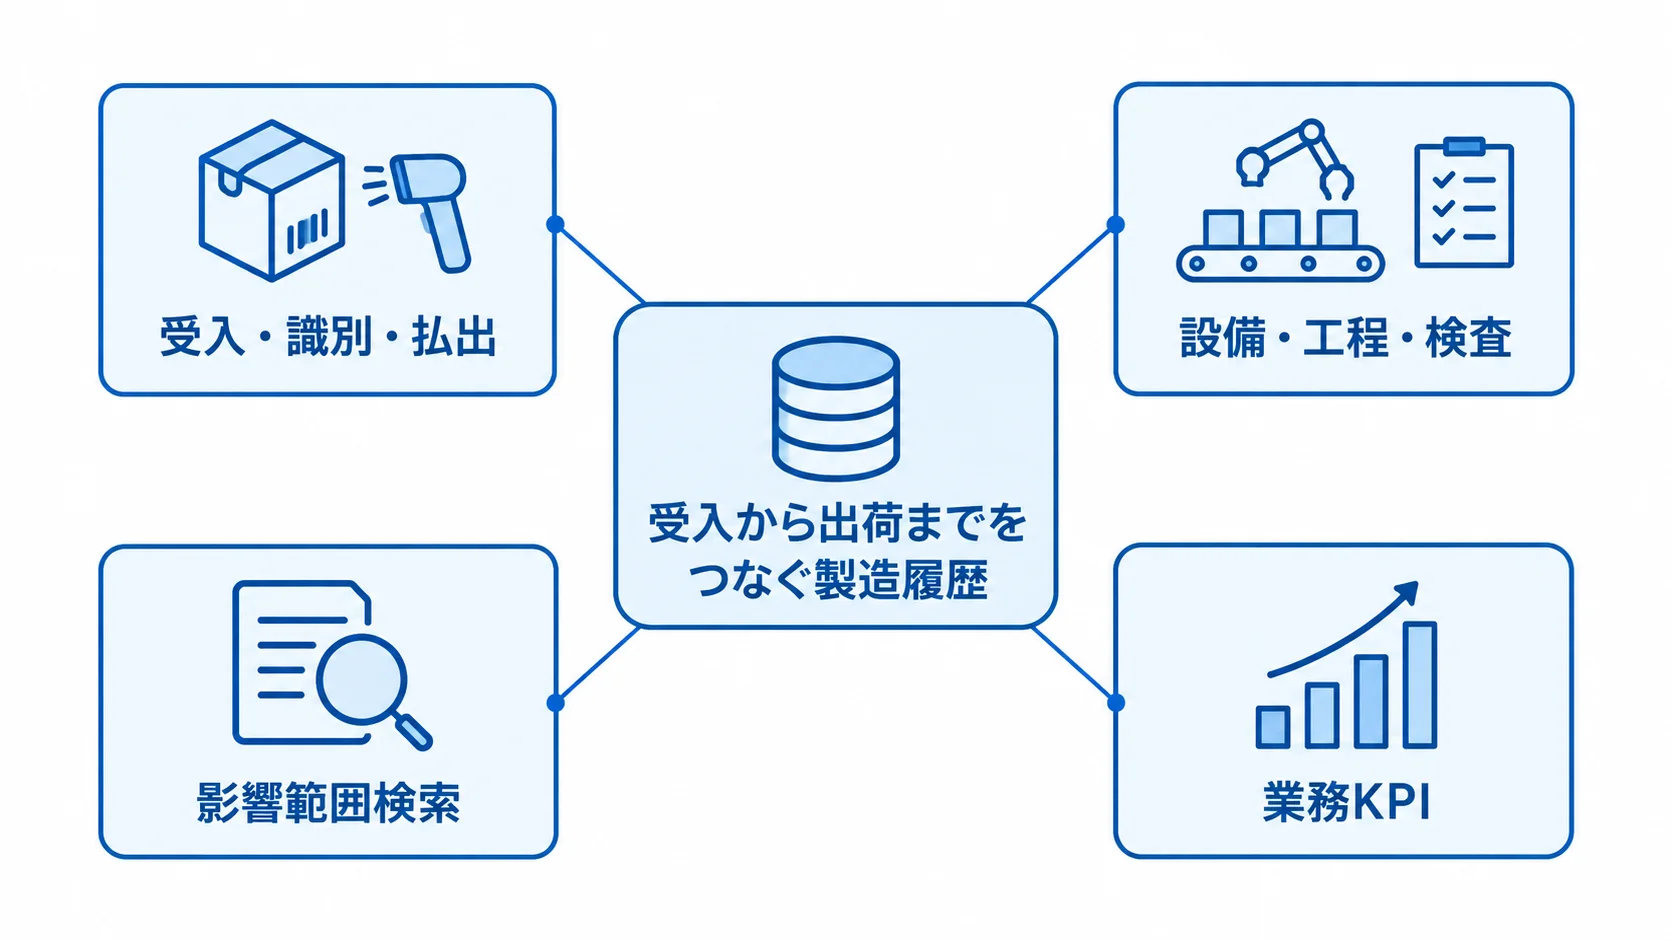
導入効果を出すうえで大切なのは、機能の数よりも、品質問題が起きたときに検索を何分で終えられるかです。そのために、部材の受入から出荷までを一つの履歴として扱い、現場の入力と設備データを無理なく統合します。
受入・識別・払出を正確に記録する機能
受入時には、部品ロット、仕入先、数量、証明書を登録します。そのうえで、バーコード、QR、Data Matrix、RFIDなどを使って、現品とデータを結びつけます。
保管場所からラインへ払い出すときにラベルを読み取り、BOM上の部品と投入部品を照合します。そのため、取り違えや先入れ先出しの違反を減らせます。
すべての紙ラベルを置き換えなくても、既存ラベルの読取、OCRでの印字データ化、設備からのCSV取込を工程ごとに使い分けられます。現場の入力回数を増やさない設計であるかが、定着を左右します。
設備・工程・検査を統合する機能
実装機や印刷機、検査装置のほか、PLCやセンサーからもデータを取得します。取得するのは、設備番号、レシピ、実績時刻です。判定結果も取得します。
古い設備では、APIを使えないこともあります。その場合は、ファイル連携や専用ゲートウェイ、作業者による簡易入力を組み合わせます。すべてをリアルタイムにはせず、品質判断に必要なデータから優先して取り込みます。
不良、再検査、リワーク、廃棄、工程飛ばしは、訂正履歴を付けて記録します。そうすると、原因分析の信頼性が上がります。また、検査成績書や監査資料を自動で出力すれば、複数の台帳の照合や転記が減ります。
影響範囲検索と分析ダッシュボード
影響範囲は両方向から検索でき、検索時間や記録漏れを数字で測れるようにします。
- 検索方向:部品ロットから製品シリアルへ進む経路と、製品シリアルから部材・工程へ戻る経路を用意します。
- 影響範囲の表示:使用PCB、そのPCBを組み込んだ最終製品、出荷済み数量を一連で示します。品質保証部門の判断に役立ちます。
- 効果測定:検索時間、影響範囲の確定件数、記録漏れ、入力工数、誤投入件数、再検査率、歩留まりを測ります。
- 業務KPI:「不具合発生から30分以内に対象を確定する」のように、検索可能という状態より具体的な目標を定めます。
システムの種類と構成
構成は、クラウド型、パッケージ・MES型、スクラッチ型に分けて考えられます。どの型が合うかは、標準機能で足りるか、設備連携の難しさ、オフライン運用、将来の拠点展開で比べます。
- クラウド型:月額利用料で基本機能から始める方式
- パッケージ・MES型:標準機能を設定やアドオンで自社工程に合わせる方式
- スクラッチ型:固有工程や独自ルールを個別に作り込む方式
このほか、必要な部分だけを個別開発する構成も、電子部品工場では現実的な選択肢です。
クラウド・SaaS型
クラウド型は、サーバーを自社で用意せず、月額利用料でロット管理や作業記録、検索、帳票を使い始められる方式です。既存のPCやタブレットを使える場合は、初期費用を抑えて一つのラインで試せます。
一方で、実装機との深い連携や複雑なBOMには、追加の設計が必要です。工場外へ出せないデータや、通信断時の継続運用にも、別途の設計が要ります。
契約の前に、オフライン時の一時保存やデータのエクスポートができるかを確認します。あわせて、利用者数による課金の仕組み、保守窓口、障害時の復旧目標も見ておきます。
パッケージ・MES型
自社工程との適合は、次のとおり確かめます。
- 標準機能:製造実績から在庫、トレーサビリティまで、設定やアドオンで自社工程に合わせられる範囲。
- 適用範囲:複数ラインの実績を統合し、ERPや生産管理システムと接続する場合に向いています。
- データ関係:製品シリアルと部品ロットが一対多、多対多になるケースを、再現して確かめます。
- 例外処理:代替部品、分割ロット、混載、リワーク、工程戻り、検査の再判定を、標準機能だけで扱えるかどうか。
- 追加開発:個別開発が要るかを見極めることで、想定外の追加費用を抑えられます。
スクラッチ・ハイブリッド型
スクラッチ型は、固有工程や顧客別の帳票、特殊設備、独自の品質ルールを細かく実装できます。ただし、OSやデータベースの更新、仕様変更、障害対応を長く担う体制が要ります。
ハイブリッド型では、トレーサビリティや製造実績の標準基盤を使い、現場画面、帳票、設備アダプターだけを個別に開発します。
発注側と開発会社は、標準のまま使う範囲と作り込む範囲を、要件定義の段階で明確にします。そうすれば、将来拠点を追加するときも、同じデータモデルを再利用できます。
導入・開発の進め方(6段階)
導入を進めるには、製品の選定と設定に先立って、現場データの確定時点、自動で取得する設備情報、訂正時の承認者を決めておく必要があります。そのうえで、代表ラインで検証してから、段階的に展開します。
▶ 詳細はこちら:電子部品製造業向け製造トレーサビリティシステム開発の進め方/やり方/流れや方法/手法/工程/手順
1. 目的と対象範囲の決定
発注側は、「不具合発生から何時間以内に影響範囲を確定するか」「監査で何年分の履歴を提示するか」を、まず決めておきます。
あわせて、どの工程で入力漏れをゼロにするかも決めます。最初から全工場を対象にするのではなく、代表的な1ライン、1製品群、1つの不具合シナリオから始めると、投資効果と現場の負荷を同じ条件で比べられます。
2. 現場観察とデータ項目の定義
開発会社と現場の担当者が、入荷、保管、払出、段取り、実装、検査、リワーク、出荷の各場面を観察します。各イベントの識別子や入力者、時刻を一覧にし、設備、数量、確定条件も書き添えます。
BOMの版や工程順、レシピといったマスタは、先に整えておきます。設備、治工具、作業場所、検査判定のマスタも、さらに整理します。これは、後工程でデータがつながらなくなるのを防ぐためです。
3. 連携方式と非機能要件の設計
接続先から稼働条件、運用・復旧、OTセキュリティまで、連携と非機能要件を開発会社と一緒に詰めて設計します。
- 接続先:ERP、生産管理、MES、WMS、PLMの各システムと、実装機、検査機、PLC、ラベルプリンターが対象です。
- 接続方式とテスト:API、データベース、CSV、専用ゲートウェイから選びます。設備ごとに時刻やコード体系が異なるため、連携テスト用の実データは早めに用意します。
- 稼働・データ要件:24時間稼働、通信断時の一時保存と再送、検索応答時間、履歴保持期間。
- 運用・復旧要件:バックアップと災害復旧、権限の分離、操作ログ、訂正履歴の扱いを決めます。
- OTセキュリティ:工場ネットワークを守る対策を、設計の段階から重視する項目です。
具体的には、OT領域をITやインターネットから分離し、外部接続やリモート保守を管理します。OTセキュリティの考え方は、経済産業省の指針も参考になります。半導体デバイス工場向けの指針は2025年に公表され、2026年4月に更新情報が掲載されました(出典: 経済産業省「半導体デバイス工場におけるOTセキュリティガイドライン」)。
4. PoCでの不具合シナリオの再現
PoCでは、データの流れと不具合時の検索、例外条件を、製造データから評価までの一連の流れとして再現します。
- 製造データ:部品ロットAを受け入れ、複数PCBへの実装、検査、リワーク、最終組立、出荷までの記録をそろえます。
- 影響範囲検索:ロットAに不具合があると想定して、対象PCB、搭載位置、最終製品、出荷先、未出荷在庫を絞り込みます。
- 例外条件:通信断や読み取り間違い、ラベル再発行、分割ロット、代替部品、検査の再判定を、実際に試します。
- 評価KPI:検索完了時間、対象漏れ、重複表示、現場入力時間、設備データの取込成功率を測り、採用後の効果を説明できるようにします。
5. 開発・移行・現場テスト
テストでは、画面の確認に加えて、データを確定するタイミング、訂正の権限、ログ、異常時の復旧も対象にします。
過去データを移行する場合は、部品コードやロット表記、製品番号、工程コードの変換ルールを、先に作っておきます。移行のリハーサルでは、件数と検索結果を照合します。
6. 稼働後の運用と拠点展開の設計
稼働後の運用体制と、拠点を広げるときのルールは、あらかじめ決めておきます。
- 運用担当:マスタ更新の担当、品種追加の反映日数、障害時の判断者を決めます。現場リーダー、品質保証、情報システム、設備保全の役割も分けておきます。
- 月次確認:記録漏れ、検索時間、誤投入、歩留まりを、毎月の確認項目にします。
- 段階展開:1ラインで安定したあと、類似ライン、別工場、海外拠点へ広げる流れ。
- 共通化:拠点ごとに別仕様を作らず、識別子と履歴モデルを一つに揃えて定めます。
- 現地差分:帳票や設備の違いだけを、設定で吸収できる構造にしておきます。
費用相場とコストの内訳
費用は、対象ラインや設備台数、拠点数、品種数で変わります。加えて、ロットやシリアルの粒度、既存システムとの連携、24時間稼働、監査要件も費用を左右します。
ここに示す額は、2026年時点の公開価格と製造業向けシステムの見積もりの傾向による目安です。ただし、個別案件の確定価格ではありません。
▶ 詳細はこちら:電子部品製造業向け製造トレーサビリティシステム開発の見積相場や費用/コスト/値段について
▶ 詳細はこちら:電子部品製造業向け製造トレーサビリティシステム開発の発注/外注/依頼/委託方法について
方式別の初期費用・期間の目安
費用と期間の目安は、方式や対象範囲によって大きく違い、クラウドから大規模開発まで幅があります。
- クラウド:基本的なロット管理、作業記録、検索を既存端末で始める場合の目安は、初期費用0万〜60万円程度、月額1.5万〜10万円程度です。
- 公開料金の例:利用者数や支援内容を含む料金表も、あわせて確認します。
- 1ラインのパッケージ・MES:導入範囲に応じて、費用と期間を見積もる形です。
- 複数ライン:実装機・検査装置連携、BOM、リワーク、双方向検索を含めると、1,000万〜5,000万円、6〜12か月程度になることがあります。
- 大規模開発:多拠点や広範なシステム統合を伴う場合が対象です。
たとえば、ある公開料金表では、初期費用0円、基本料金は月額15,000円です(出典: 2026年に確認した製造管理・トレーサビリティサービスの公開料金表)。別の例では、利用者1人あたり月額2,000円で、マスタ作成支援は20万円以上です(出典: 2026年に確認した製造管理・トレーサビリティサービスの公開料金表)。
端末、ラベル機器、通信環境、カスタマイズ、教育、訪問支援は、別途費用になることがあります。
1ラインでパッケージ・MESを導入し、ロットや製品シリアル、検査履歴を管理する場合は、初期300万〜1,500万円、3〜9か月が目安です。これには、バーコード入力、帳票、限定的なERP連携が含まれます。
多拠点や海外展開、ERP・MES・WMS・PLMとの統合、数万種類の部材を扱う案件が対象です。リアルタイムの設備データや厳格な監査ログを含むと、5,000万〜1億円超になります。
期間は12〜24か月以上を見込むこともあります。なお、この金額は電子部品専用案件の一律の価格ではなく、設備連携を含む製造基幹システムの一般的な見積もりから推定した額です。
費用を構成する項目
見積もりの内訳は、開発・機器と導入・運用の費用、人月単価、工程ごとの配分に分けて見比べます。
- 開発・機器:要件定義から設備連携までの作業費と、ライセンス、端末、バーコードリーダー、ラベルプリンターの機器費を、別々の項目にします。
- 導入・運用:サーバーかクラウドか、データ移行、テスト、教育、稼働立会い、保守を見ます。設備接続費や現場テストが見積もりにないと、追加費用になることがあります。
- 人月単価:2026年の計画値として、PMは1人月90万〜150万円、SEは65万〜110万円、PGは50万〜90万円程度です。
- 工程配分:要件定義10〜12%、設計・環境構築22〜24%、実装48〜50%、テスト15〜17%程度です。各段階の増減理由を比べられます。
ランニングコストと投資判断
継続費用と投資効果は、次のとおり見ます。
- 保守運用費:初期費用に対して、年15〜25%程度が目安です。
- 別枠費用:クラウド利用料や端末更新、ラベル・読取機の保守、脆弱性対応、バックアップ、追加教育は、別に見込んでおきます。
- 契約条件:障害受付時間、復旧目標、現地対応の有無、品種追加の単価を確かめます。
- 投資効果:開発費を、不具合調査の時間、廃棄や回収の範囲、監査資料の作成工数、誤投入による停止、手入力の人件費と比べて見ます。
- 品質リスク:不具合1件あたりの影響範囲を狭められる工場では、費用対効果は、その低減の度合いに大きく左右されます。
開発会社・ベンダーの選び方
開発会社を選ぶときは、機能の数や知名度だけで判断せず、電子部品のデータの細かさを理解しているか、現場と設備の両方を設計できるかを確かめます。
提案依頼書には、部品ロットやPCBシリアル、搭載位置、リワーク、通信断のケースを書き込みます。同じ条件で比べるためです。
電子部品・半導体製造の実績の確認
「製造業の導入経験」だけでは、自社の現場に近い実績かは判断できません。そこで、追跡や設備の実績、工場の条件、実演の内容、開発の範囲を、事例ごとに確かめます。
- 追跡・設備実績:部品ロットから製品シリアルへの追跡、搭載位置の管理、実装機や検査装置との接続の実績を尋ねます。
- 工場条件:量産ライン、少量多品種、古い設備が混在する工場、多拠点のどれに近い事例があるかを確かめます。
- 実演内容:可能であれば、匿名化した画面やデータモデルを見せてもらい、分割ロットや同一部品の複数搭載、代替部品、工程戻り、再検査の動きを実演してもらいます。
- 開発範囲:事例の規模や対象工程が自社と違うときは、標準機能と個別開発の範囲を分けて確かめます。
設備連携・導入後保守の体制の評価
設備連携と導入後保守の体制は、次のとおり確認します。
- 設備接続:通信方式やデータの取得頻度、通信断時の再送、設備側の改修範囲、テスト環境を確かめます。
- OT運用:経験が乏しいと、対策が情報システム側に偏り、現場設備を止めずに運用するための要件が抜けてしまうおそれがあります。
- 保守条件:自社でのマスタ変更や品種追加費用、障害時の一次切り分け、現地対応、更新、バックアップからの復旧訓練。
- 納品物:担当者が異動しても運用できるよう、設計書や操作手順、データ項目一覧、障害対応表を含めることです。
同じ条件での見積もりと提案内容の比較
見積もりと提案内容は、同じ条件に揃えたうえで、比較条件、総額、セキュリティ、契約条件の四つで比べます。
- 比較条件:対象のライン・工程、端末台数、設備接続数、品種数、データ移行件数、テスト範囲、教育日数、稼働立会いを、各社で同じにしておきます。
- 総額:保守時間、追加開発の単価、要件定義で作る文書、PoCの有無、納期の前提、顧客側の作業量を含めて見ます。
- セキュリティ:工場向けガイドラインに沿った対策が含まれているか。
- 契約条件:要件が曖昧なまま進めず、変更管理と追加費用の条件も合意しておきます。
提案書の確認にあたっては、2025年に公表された工場向けのガイドラインも参考になります(出典: JEITA「工場のためのセキュリティ対策策定ガイドライン」、2025年)。具体的には、権限管理やネットワーク分離、ログ監視、インシデント対応、バックアップを、提案書で確かめます。
▶ 詳細はこちら:電子部品製造業向け製造トレーサビリティシステム開発でおすすめの開発会社/ベンダー6選と選び方
失敗しやすいポイントと対策
トレーサビリティは、データが正しく入力されて初めて機能します。そのため、導入しただけで品質問題が解決するとは限りません。
そこで、現場の作業手順やマスタ管理、例外処理、運用の責任まで含めて設計します。
入力項目の増えすぎ
管理項目は多いほど安心に見えますが、入力に時間がかかりすぎると、後追い入力や省略が起きます。そのため、まずは品質事故や監査に必要な項目に絞ります。
バーコードの読取や設備からの自動収集、初期値、選択式入力を使うと、手入力を減らせます。
マスタとコード体系の不統一
部品コードが仕入先、倉庫、製造ラインで異なると、同じ部品を別物として集計してしまうことがあります。
そこで、品目コードやロット番号、シリアル番号、工程コード、設備コードごとに、管理する主体と変更のルールを決めます。移行の前には、重複や欠損、表記ゆれも洗い出しておきます。
セキュリティと変更管理の後回し
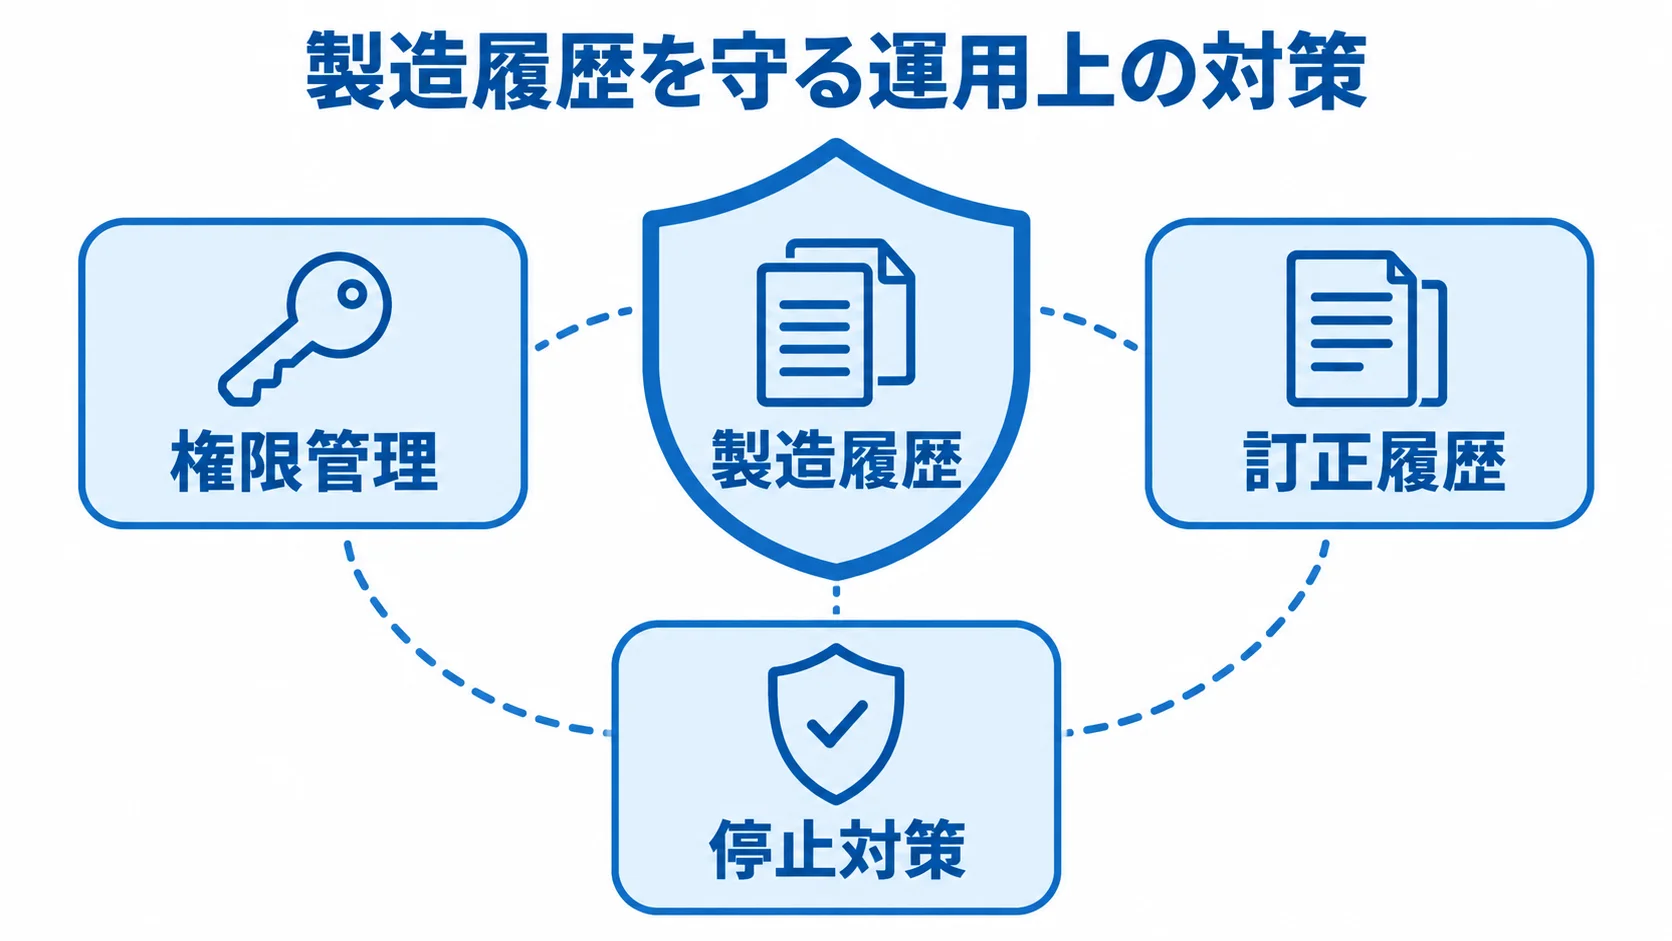
製造履歴の保護とシステム変更については、運用ルールを次のとおり定めておきます。
- 保護対象:製造履歴には、顧客の設計情報や生産レシピ、品質情報が含まれることがあります。
- 権限管理:閲覧と訂正、出力を、それぞれ別々に扱います。
- 訂正履歴:直す前後の値、理由、承認者、時刻を残します。
- 停止対策:工場を止めないために、更新時間、バックアップ、復旧手順、ネットワーク分離を運用規程に盛り込みます。
よくある質問
よくある質問への答えは、工場の規模や品質要求によって変わります。自社の工程に照らして確かめてください。
小規模工場でもトレーサビリティシステムは必要ですか?
必要です。最初から全工程を対象にするのではなく、部品受入、主要工程、検査、出荷の履歴と不具合時の検索に絞って始める方法が適しています。
既存の端末を使えるなら、クラウド型で初期投資を抑えつつ効果を確かめられます。
既存の生産管理システムやMESと連携できますか?
連携できます。ただし、既存システムのコード体系、データ確定のタイミング、APIやCSVの仕様は、先に確認しておく必要があります。
生産計画や品目マスタは既存システムを正とし、現場の実績と設備データはトレーサビリティ側に集める方法があります。システムごとに、どこまでを誰が受け持つかを決めておくと、重複入力を防げます。
通信が切れたときも製造を続けられますか?
システムの設計によります。端末やゲートウェイに一時保存し、通信が戻ったあとに重複なく再送する仕組みがあれば、限られた範囲でオフライン運用ができます。特に、二重登録を防ぐ採番や時刻同期、再送結果の確認は、PoCで検証してください。
最初のPoCでは何を準備すればよいですか?
代表品種のBOMと部品ロット、PCBシリアル、搭載位置を用意します。そのうえで、工程実績、検査結果、リワーク履歴、出荷情報も揃えます。
部品ロットから影響製品を検索するシナリオと、製品シリアルから使用部材と検査結果を遡るシナリオの二つを用意します。実データに近い形で再現すれば、評価を進めやすくなります。
まとめ
電子部品製造業向けの製造トレーサビリティシステムは、部品ロットやPCBシリアル、搭載位置を軸に、製造の履歴を一つにまとめる仕組みです。さらに、工程の記録と検査、リワーク、出荷までを、同じ履歴からたどれるようにします。特に、フォワードとバックの追跡を実務で使える速さで行えるかが要点です。
費用は、クラウドの小規模な導入から、多拠点や設備連携を含む1億円超の開発まで幅があります。そのため、目的と対象範囲を明確にしてから比べることが大切です。
まず着手する三つのこと
発注側は、不具合のときに追跡したい識別子と、影響範囲を何分以内に確定したいかを、まず書き出します。
次に、代表ラインのイベント、設備、マスタ、現場入力を洗い出します。最後に、部品ロットから最終製品まで追うPoCのデータと受入条件を作ります。
選定時の判断基準
選定では、機能の数よりも、電子部品特有の一対多・多対多のひも付け、搭載位置、古い設備との連携、通信断時の復旧を確かめることが大切です。
さらに、現場でのマスタ更新や監査ログ、導入後の保守も確かめます。小さく検証してから段階的に展開すれば、入力の負担と追加費用のリスクを抑えつつ、品質保証に使えるデータ基盤を整えられます。
▼関連記事一覧
・電子部品製造業向け製造トレーサビリティシステム開発の進め方/やり方/流れや方法/手法/工程/手順
・電子部品製造業向け製造トレーサビリティシステム開発でおすすめの開発会社/ベンダー6選と選び方
・電子部品製造業向け製造トレーサビリティシステム開発の見積相場や費用/コスト/値段について
・電子部品製造業向け製造トレーサビリティシステム開発の発注/外注/依頼/委託方法について
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。