
電子部品工場の製造トレーサビリティシステムは、要件整理から定着まで6つのフェーズで進めます。記録対象の定義、方式選定、段階稼働の順に進めると、不具合の影響範囲を短時間で特定できます。
▼全体ガイドの記事
・電子部品製造業向け製造トレーサビリティシステム開発の完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
電子部品製造業向け製造トレーサビリティシステムの全体像
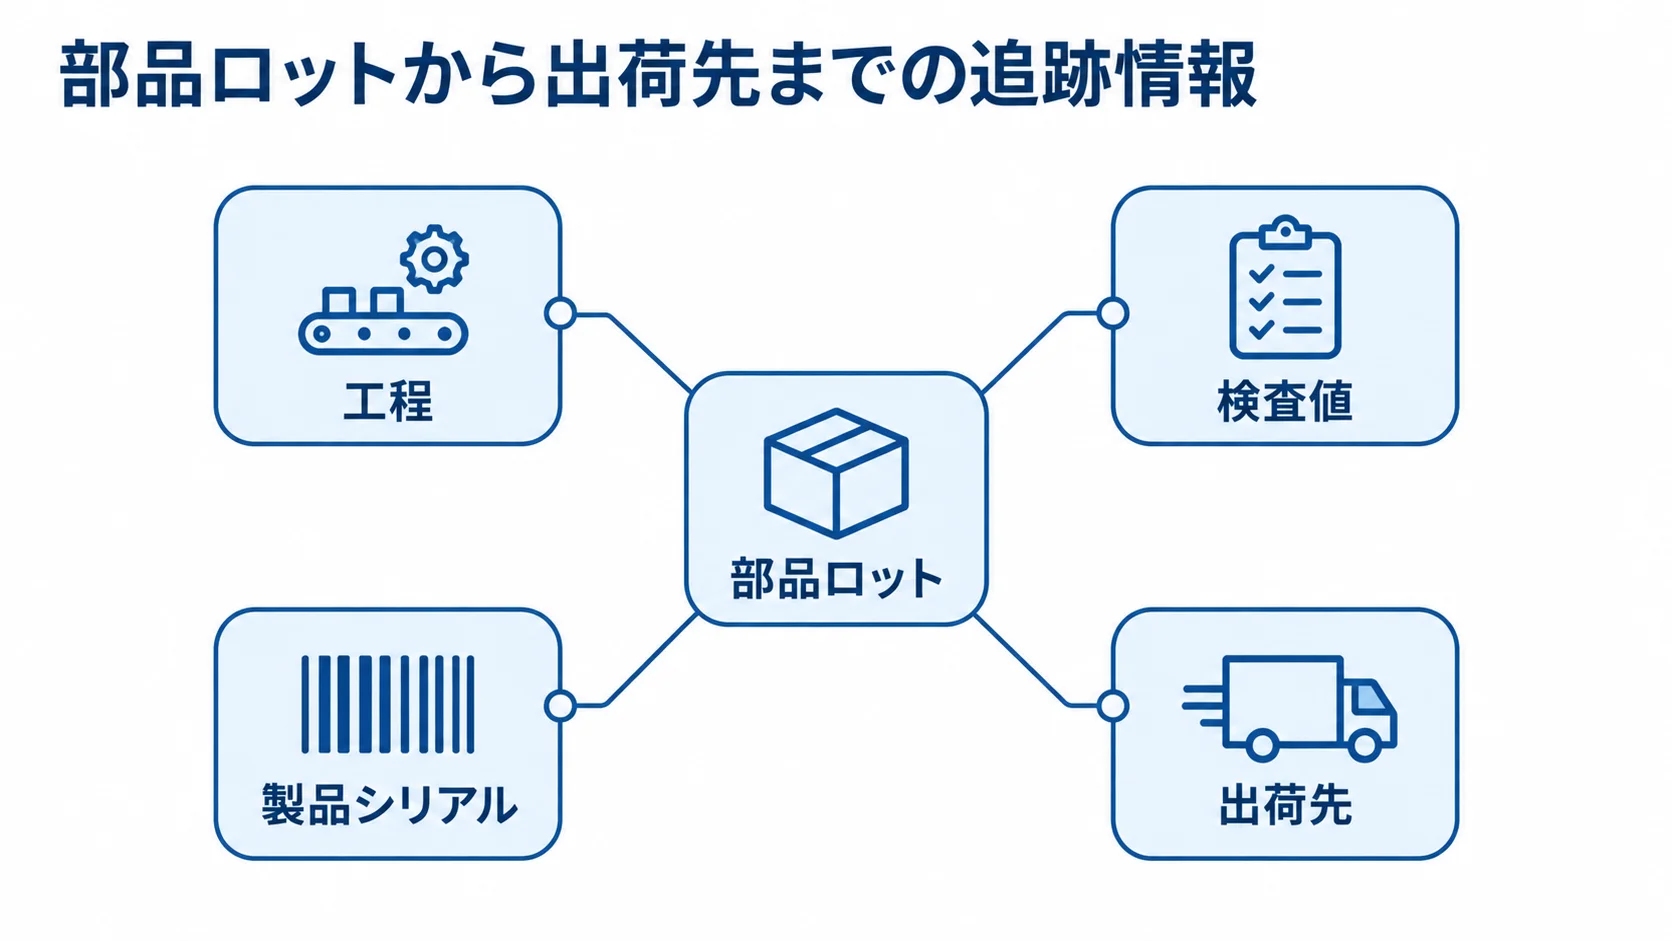
製造トレーサビリティシステムは、在庫数の管理にとどまらず、受入から出荷後の調査までを、ロット番号や製造番号で結ぶ仕組みです。対象となるのは、受入、払出、基板実装、検査、リワーク、組立の各工程です。
機能を比べる前に、記録する情報と不具合時に検索する範囲を決めておきます。そうすると、必要な履歴を一貫して追える設計になります。
部品ロットから最終製品までを結ぶ一つの履歴
電子部品工場では、部品ロットから工程、検査、製品、出荷先までのデータを一つにつなぎます。記録するのは、部品、製造、実績、SMT搭載の4種類の情報です。
- 部品情報:仕入先、部品番号、ロット、入荷日時、保管場所、払出数量
- 製造情報:製造指図、PCB製造番号、製品シリアル、工程、設備、治工具
- 実績情報:作業者、開始・完了時刻、検査値、不良内容、リワーク履歴、出荷先
- SMT搭載情報:部品ロット、実装機の搭載データ、リファレンス位置
たとえば、SMT実装で搭載位置まで記録しておくと、不具合が出たときに交換対象を必要最小限に絞れます。
検索には2つの向きがあります。製品から使用部品や検査結果を遡るバックトレースと、部品ロットからPCB、製品、出荷先をたどるフォワードトレースです。
また、OKIは2026年3月、部品ロットから製造番号の波及範囲を稼働日24時間以内に特定するサービスを発表しました。数万種類の部材と数千種類の機器を扱う場合も、紐付け設計が調査速度を左右します(出典:OKI「PCB搭載電子部品トレーサビリティ24時間以内報告サービス」、2026年3月12日)。
クラウド・パッケージ・スクラッチの使い分け
方式は、既存設備との連携、業務をどこまで変えられるか、保守体制を基準に選びます。その際、標準機能と個別対応の境界も導入前に確かめます。
- クラウド型:既存端末を使い、ロット記録と検索を早く始めたい場合に向きます。
- パッケージ・MES:製造実績、品質、工程、設備データを標準機能で扱えます。
- スクラッチ開発:固有工程や特殊な設備通信など、標準機能で業務を変えにくい場合の選択肢です。
クラウド型は初期費用を抑えやすい一方で、複雑なBOMや実装機とのリアルタイム連携に制約がないかを確認する必要があります。通信断の運用や監査ログも、同じ観点で見ておきます。
パッケージやMESは、設定とアドオンの境界が明確であれば、保守性と導入速度のバランスを取りやすい方法です。一方、スクラッチでは、機種追加、マスタ更新、脆弱性対応、担当者交代まで含めて維持する必要があります。
東芝の事例では、製品数が多く、一からの開発も検討しました。そのうえで、保守性を考慮して標準基盤を使い、画面を個別開発する方式を採用しています(出典:東芝デジタルソリューションズ「Meister Factoryシリーズ」事例、2025年掲載)。
電子部品製造業向け製造トレーサビリティシステムの進め方
開発は要件整理から定着まで6フェーズで進みます。各段階の完了条件を文書にし、現場、品質保証、情報システム、経営の認識を合わせておきます。
選定の前に、影響範囲を何時間以内に出すか、入力できないときにどう記録するかを決めておきます。そうしておくと、後からの追加開発を抑えやすくなります。
フェーズ1:要件整理で決める記録イベントと検索条件
まず現場を歩き、誰が何を記録しているかを確かめます。帳票やExcel、ラベル、設備CSV、検査機ログについて、作成者と入力時期を整理します。訂正方法、保管場所、保存年数は、記録ごとに確かめます。要件では、対象工程から履歴とマスタの扱いまで4つの項目を決めておきます。
- 対象工程:受入・検品・保管・払出、段取り、実装、外観・電気検査、リワーク、組立・出荷
- 不具合シナリオ:ロットXの影響を受けたPCB、搭載位置、製品、出荷先を30分以内に特定
- 要件の優先度:MUST、SHOULD、WANTに分け、初回は代表ラインと品種に絞る
- 履歴とマスタ:分割・統合、代替部品、リワーク、訂正の履歴と、その更新担当
不具合シナリオはRFPの必須要件とし、対象データ、検索結果、帳票、許容時間、担当者を明記します。さらに、現場を確かめておくと、バーコードが読めない場所や通信圏外の工程も把握できます。
要件では、一対多・多対多、リファレンス位置、分割・統合ロットを扱えるかを確かめます。また、リワーク前後や訂正前後の値と理由を、履歴に残せるかを見ます。
マスタについては、製造BOM、工程、レシピの更新者を定めます。設備、治工具、作業者、仕入先については、誰が更新するかを決めておきます。
フェーズ2:選定での設備連携と現場適合性の比較
候補は、クラウド・SaaS、製造パッケージ・MES、個別開発に分けて検討します。サンプルデータを使って双方向検索を実演してもらい、機能名だけでなく動きも確かめます。各候補は、機能の対応範囲から現場操作まで4つの観点で比べます。
- 機能の対応範囲:各項目を標準、設定、追加開発、対応不可に分類
- 設備データ:SMT実装機、検査機(AOI・SPI・ICT・FCT)、PLC、計測器、ラベルプリンタ、読取機
- 接続条件:通信方式、データ形式、API、頻度、時刻基準、停止時の再送や重複処理
- 現場操作:読取・誤投入・再発行、検査NG、リワーク、ロット分割、権限、CSV出力
比較対象には、部品ロット、PCB・製品シリアル、搭載位置、検査値、リワーク履歴を含めます。古い設備の中継サーバー接続、CSV連携、通信断時の紙退避と二重登録防止も、確かめておきます。
三菱電機エンジニアリングは、現地調査から生産立会いまでの段階的な導入フローと、設備や端末からの実績収集を紹介しています(出典:三菱電機エンジニアリング「トレーサビリティソリューション」、2026年8月確認)。
品種、レシピ、部品マスタを現場担当者が安全に更新できるかも確認します。また、権限外の閲覧やCSV出力も試します。
フェーズ3:設計・開発でのデータモデルと入力方法の確定
画面より先にデータモデルを確定します。ロットの分割・統合や部品の代替、基板の修理があっても、元の履歴を追える構造にします。確定の対象は、対象データから運用・安全まで5つあります。
- 対象データ:部品ロット、入荷・保管・払出単位、PCB・製品シリアル
- 品質履歴:工程・設備イベント、検査結果、不良コード、リワーク、廃棄、出荷
- 入力方法:バーコード、QR、Data Matrixを基本にし、読めないラベルはOCRや手入力で補う
- 非機能要件:24時間稼働、検索応答、保持年数、バックアップ、災害復旧
- 運用・安全:権限分離、操作ログ、訂正履歴、監視、脆弱性対応
作業者の入力は数量、状態、理由などに絞ります。一方で、設備から取得できる実績や検査値は自動で収集します。
待ち時間が生じる場合は、通信方式、端末性能、画面遷移、送信時期を見直します。また、ITと工場OTの境界、外部接続、リモート保守、アカウント管理も、ここで決めておきます。
パッチ適用の責任者も定めておきます。その際は、JEITAの「工場のためのセキュリティ対策策定ガイドライン」が参考になります。2025年版で、OT領域の対策に取り組む中小製造業向けの内容です(出典:JEITA、2025年)。
フェーズ4:テストでの正常系と不具合時の検索の再現
テストでは、画面の表示より、製造イベントが正しい順序でつながるかを試します。受入から出荷までを一つのサンプル製品で流し、部品ロットと製品シリアルの両方向から検索します。確かめるのは、正常な流れと異常、連携障害、訂正の4区分です。
- 正常系:受入・払出、実装、検査、リワーク、組立、出荷の記録
- 異常系:取り違え、未登録・重複、ラベル破損、検査NG・再検査、リワーク・廃棄、ロット分割
- 連携障害:設備停止、通信断、時刻ずれ、APIエラー、再送時の重複登録
- 訂正履歴:元の値と訂正値、理由、操作者、日時を保存
受入条件は、現場担当者が代表シナリオを再現し、所定時間内に影響範囲を出力できることです。品質保証と製造現場が、実データに近いケースで判定します。
測定するKPIは、検索完了時間、記録漏れ件数、誤投入検知件数、入力秒数、設備連携成功率、再送エラー数です。開発会社のテスト結果は、合否の一部として扱います。
フェーズ5:1ライン・代表品種から始める稼働
稼働は、1ライン、代表品種、限定工程から始めます。紙や旧システムはすぐに廃止せず、新旧の記録を一定期間照合します。
記録漏れ、入力時間、検索結果、設備データの欠損を確認してから切り替えます。切り替えの前後では、準備、初日の動作、障害時の対応、例外の扱いを確かめます。
- 切替前:旧帳票の受付終了、初期マスタ凍結、未完了ロットの扱い
- 稼働初日:ラベル、スキャン、設備実績、検査、検索、帳票の動作確認
- 障害対応:退避方法、問い合わせ先、監視通知、バックアップの確認
- 例外処理:オフライン保存、後追い登録、承認付き処理の事前訓練
切替日には、障害時の問い合わせ窓口を決めておきます。夜勤や交代勤務でも、同じ運用が必要です。ただし、入力できない場面で紙へ戻すと、履歴が分断されます。
フェーズ6:現場で回すマスタとKPIによる定着
運用メンバーは、情報システムに加えて、製造、品質保証、資材、設備保全から選びます。異動や退職があっても、マスタ更新と例外処理が止まらない体制にします。
- マスタ管理:品種・BOM・部品、設備、検査規格、不良コード、権限の更新者を定める
- 月次KPI:ロット記録率、製品紐付け率、検索時間、誤投入検知数
- 運用KPI:リワーク登録率、入力工数、連携エラー、監査資料の作成時間
導入効果を見るために、導入前の紙探し時間や不具合調査時間を基準値として残しておきます。
東芝の事例では、工程・検査データの統合後に、調査、歩留まり分析、検査成績書の自動発行が可能になりました。3製品群から運用を始め、約90名が活用しています(出典:東芝デジタルソリューションズ事例、2025年掲載)。
電子部品製造業向け製造トレーサビリティシステムの費用相場と内訳
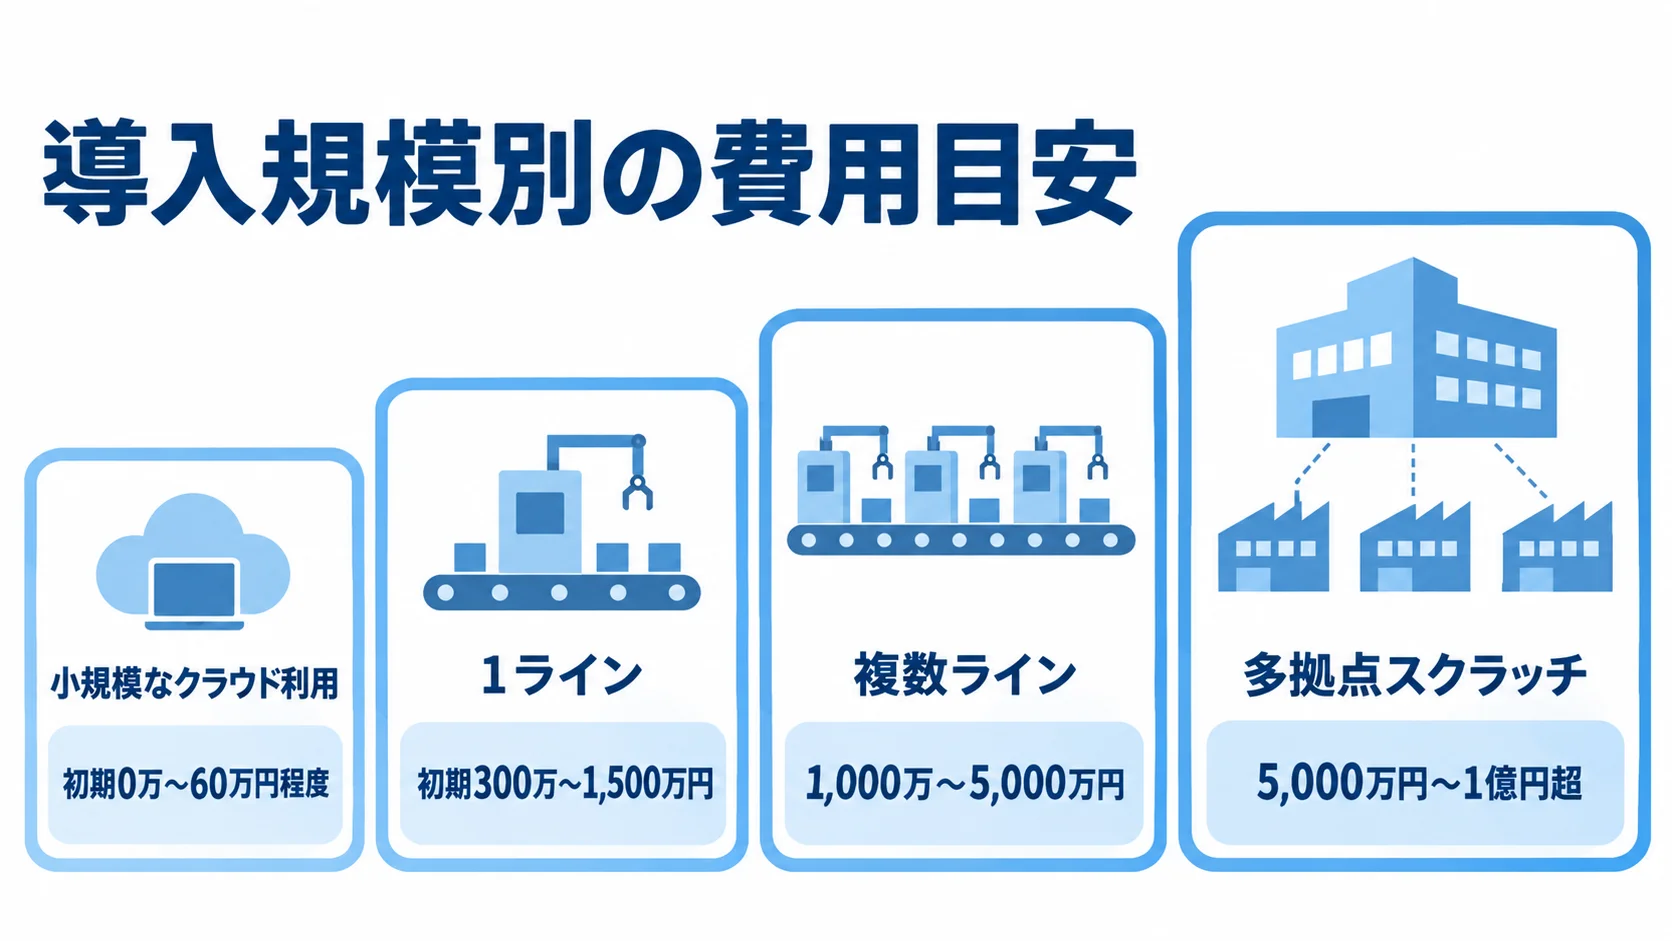
費用は、ライセンス、要件整理、現場調査、端末、ラベル機器、設備連携を含めて比べます。さらに、マスタ作成、移行、テスト、教育、稼働立会い、保守も対象に入れます。
ここで示す金額は、公開料金と製造業務システムの一般的な見積もりを合わせた目安です。設備台数、品種・拠点数、追跡粒度、既存システムで変わり、特定の額を保証するものではありません。
小規模なクラウド利用の費用目安(初期0万〜60万円程度)
クラウド型は、基本料金に加えて、支援費や追加機器を含めて見積もりを比べます。費用の中身は、5つの区分で確かめます。
- 基本費用:既存端末で基本機能を使う場合、初期0万〜60万円、月額1.5万〜10万円程度
- 公開料金:TA-Expartは初期費用0円、基本料金月額15,000円、ライセンス料月額2,000円・1人
- 導入支援:マスタ作成は20万円から、研修・稼働立会いは5万円・日から
- 追加費用:カスタマイズ、機器、出張費は別途(出典:JustEnough「TA-Expart料金プラン」、2026年8月確認)
- 機器・連携:複雑な設備連携は目安に含まず、端末、読取機、プリンタ、無線LANなどの設置費が発生
契約時は、利用人数、同時利用数、保存容量、API料を確認します。加えて、サポート時間、データ返却、訪問対応の費用も見ておきます。
1ラインのパッケージ導入の費用目安(300万〜1,500万円程度)
規模ごとの費用は、見積もりの前提をそろえて比べます。
- 1ライン:初期300万〜1,500万円、導入3〜9か月程度
- 対象範囲:ロット・製品シリアル・検査履歴、バーコード、帳票、限定的なERP連携
- 費用内訳:ライセンス、要件整理、設定、画面追加、端末・ラベル機器、移行・教育・稼働支援
- 複数ライン:設備接続、BOM、リワーク、双方向検索で1,000万〜5,000万円、6〜12か月程度
- 変動要因:価格は一律ではなく、設備IF、データ整備、通信断時の再送、既存システムとの境界で上振れ
この金額と期間は、製造業務システムの相場から整理した推定の目安で、電子部品専用案件の一律価格ではありません。
多拠点スクラッチの費用想定(5,000万円〜1億円超)
ERP、MES、WMS、PLMと一体化し、海外拠点を含めて、数万種類の部材やリアルタイムの設備データ、厳格な監査ログを扱う場合は、大規模開発になります。
- 開発費・期間:5,000万円〜1億円超、12〜24か月以上となる可能性
- 人月単価:PMは90万〜150万円、SEは65万〜110万円、PGは50万〜90万円程度
- 保守運用:初期費用の年15〜25%程度が目安
要件定義、設計・環境構築、実装、テストの割合は、案件ごとに異なります。そのため、単価だけでなく、人月と成果物を照合して見ます。
クラウド料、端末更新、読取機保守は、別枠になる場合があります。監視、バックアップ、脆弱性対応、追加教育が、別枠になることもあります。こうした費用も含めて、3年または5年の総保有コストで比べます。
見積もりを取る際のポイントとチェックリスト
見積もりは、合計金額だけでなく、対象業務とデータをそろえて比べます。設備連携を含む見積もりとCSV取込だけの見積もりを並べると、前提が違うため、見積額の高低を正しく比べられません。
RFPには、現場の制約や検索シナリオ、対象範囲のほか、非機能要件、成果物、受入条件を書きます。
RFPに明記する6フェーズと対象データ
依頼資料には、対象拠点やライン数、シフト、品種数を書きます。加えて、部品点数と月間生産数も書きます。
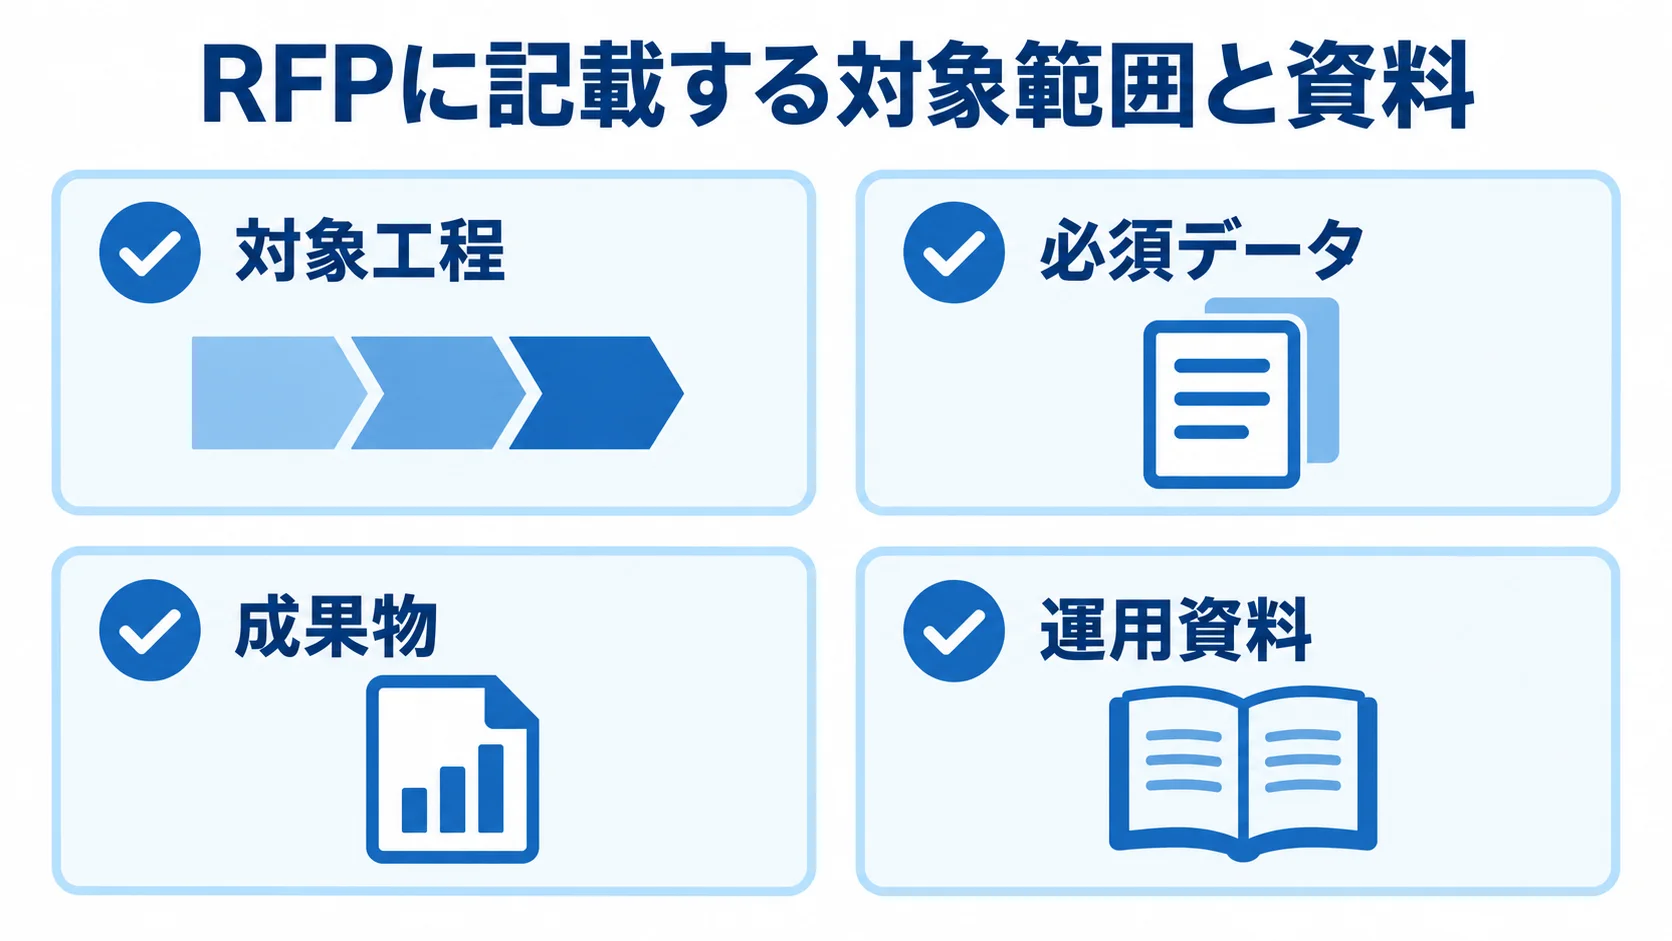
既存システム、設備・端末台数、記録媒体、保存年数、利用者数も書いておきます。RFPでは、対象の範囲を4つの区分にまとめて書きます。
- 対象工程:受入・保管・払出、実装、検査、リワーク、組立、出荷の範囲
- 必須データ:部品ロット、PCB・製品シリアル、搭載位置、検査値、画像、帳票
- 成果物:現場調査記録、要件定義書、データモデル、画面・設備仕様、マスタ一覧
- 運用資料:テスト・移行計画、操作マニュアル、運用設計、障害・バックアップ・復旧手順、教育記録
受入条件は「ロットから影響製品を検索」「製品から部材と検査結果を遡る」「訂正履歴を保存」「通信復旧」「権限外閲覧を防止」など、測定できる形で書きます。
複数社への同じ不具合シナリオによる提案依頼
候補会社には同じサンプルデータと不具合シナリオを渡します。ロットXを使ったPCB、その製品シリアル、出荷先を特定する流れを、画面やモックで説明してもらいます。提案では、追跡範囲から運用支援まで4つの点を比べます。
- 追跡範囲:搭載位置まで検索し、CSVや検査成績書を出せるか
- 権限:担当外の利用者にも必要な情報だけを表示できるか
- 導入条件:標準機能と追加開発、設備連携、旧データ移行の境界
- 運用支援:通信断、教育、立会い、保守窓口、目標復旧時間
公開事例だけでなく、電子部品や半導体工程への理解も確かめます。あわせて、部品ロットと製品シリアルの関係を説明できるかも見ておきます。
追加費用の単価と変更管理手順を見積書に含め、契約後の要件増加に備えます。
PoCによる入力負荷と連携リスクの事前確認
全工場への一括導入が不安な場合は、1ライン、1品種群、1つの不具合シナリオでPoCを行います。
実際のラベル、実装機・検査機データ、既存の製造指図を使って、作業負荷や設備連携の欠損を測ります。測定は、作業の負担から終了条件まで4つの面で行います。
- 作業負荷:スキャンから検索までの時間と手入力回数
- 連携品質:設備データの欠損と既存システム接続
- 例外対応:桁数の違うロット番号や特殊なリワーク
- 終了条件:記録漏れ、双方向検索、通信断・訂正・リワーク、許容入力時間
整ったデモデータでは、ロット番号の桁数違いや特殊なリワークを評価できません。目標は、検索30分以内、記録漏れゼロ、誤投入の登録前検知です。未達の機能は、本導入から外すか、追加開発費と効果を比べて判断します。
電子部品製造業向け製造トレーサビリティシステムのよくある質問
電子部品工場では、現場で正確な履歴を残し、不具合時に必要な範囲を検索できることが大切です。よくある疑問を、設計、費用、運用の順に取り上げます。
製造トレーサビリティで最低限記録すべきデータは何ですか?
部品番号・ロット、受入・払出、製造指図、PCB番号または製品シリアルを記録します。加えて、工程、設備、作業者を残します。時刻、検査、不良・リワークも記録します。
SMT工程は、同一部品の搭載位置まで追えると、交換範囲を絞れます。
保存期間は、顧客の要求や品質規程、法令、契約を確認して決めます。
電子部品工場はフルスクラッチで開発すべきですか?
フルスクラッチとせずに進める方法もあります。ロット管理、工程実績、検査、権限、監査ログは標準機能を使い、顧客帳票や固有画面だけを追加する形です。
古い設備の通信や独自工程が競争力に直結する場合は、スクラッチの範囲を絞ります。機種追加や担当者交代に備えて、仕様書も残しておきます。
費用を抑えながら導入するにはどうすればよいですか?
まず、1ラインと代表品種でPoCを行い、検索時間と入力負荷を測ります。そのうえで、既存端末を使い、バーコードで記録できる工程から始めます。
設備API、OCR、RFID、AI分析は、効果を確かめてから広げます。要件整理、移行リハーサル、現場テスト、教育、稼働立会いを削ると手戻りが増えます。そのため、必要な品質活動は見積もりに残します。
まとめ
導入判断で押さえるべき要点
このシステムは、部品ロットやPCB番号、搭載位置から、工程・検査・リワーク、出荷までを結び、双方向検索を可能にします。導入前には、不具合が起きたときに誰が何を何分以内に調べるかを定めておきます。
最初に実行するアクション
まず、現場の記録と追跡要件を確かめ、段階的に導入範囲を決めます。着手する内容は、代表ケースから構成選定まで5つあります。
- 代表ケース:現場の帳票と設備データを集め、部品ロットから最終製品まで追える一連の流れを作ります。
- 導入プロセス:要件整理、選定、設計・開発、テスト、稼働、定着の6フェーズ
- 見積もり:設備連携、端末、ラベル、移行、教育、保守の費目を分けて比較します。
- 費用判断:1ラインのPoCで入力負荷と検索性能を測り、同じシナリオ・データで比べます。3年または5年の総保有コストも見ます。
- 構成選定:現場が記録を続けられ、品質保証と将来のライン追加にも対応できるものを選びます。
▼全体ガイドの記事
・電子部品製造業向け製造トレーサビリティシステム開発の完全ガイド
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。