
電子部品製造業向け工程管理システムは、計画から品質・在庫・追跡までをつなぎ、納期と品質を管理する仕組みです。
機能、導入方式、進め方、費用、選定の順に見ていきます。各テーマの詳細は関連記事で確認できます。Excelや紙の日報からの脱却は、機能数だけでなく導入方式や進め方も含めて判断します。
▼関連記事一覧
・電子部品製造業向け工程管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・電子部品製造業向け工程管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・電子部品製造業向け工程管理システム開発の見積相場や費用/コスト/値段について
・電子部品製造業向け工程管理システム開発の発注/外注/依頼/委託方法について
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
電子部品製造業向け工程管理システムの概要
電子部品製造業向け工程管理システムは、受注や生産計画から、部材投入、SMT、検査、組立を経て出荷までを管理する仕組みです。各工程の実績をロットまたはシリアル単位でつないで、納期・品質・在庫を把握します。
工程管理システムを、進捗表の役割にとどまらず、ERPやMRPの計画とMESの現場実行、設備データまでつなぐ基盤として考えると、必要な範囲を判断しやすくなります。
工程管理・生産管理・MESの違い
工程管理は、製造指示に対して各工程がいつ始まり、どこまで完了したかを押さえる役割です。一方で、生産管理は受注や需要から材料、能力、在庫、納期までを対象に、計画と統制を担います。
MESは、現場への作業指示と実績収集を中心に、設備・品質データや作業履歴を製造実行の単位で管理します。また、実際の導入では、別々に購入するかどうかより先に、どのデータをどのシステムの正とするかを決めることが大切です。
電子部品製造で専用設計が必要になる理由
電子部品では、品番やBOM、工程ルートが変わるうえ、製造条件や設備プログラムの版数も変わりやすいです。さらに、同じラインで複数の品種を切り替えることもあります。
部材の受入ロットと製品ロットを結び付けておかないと、不具合が起きたときに調査対象を絞れません。その結果、全数確認や出荷停止につながるおそれがあります。
SMT実装機、画像検査機、電気検査機、測定器は、メーカーや世代によって通信方式と取得項目が異なります。そのため、データ変換の中間層のほか、通信断時の再送や測定値の保存単位も設計します。
工程管理システムの全体像と主な機能
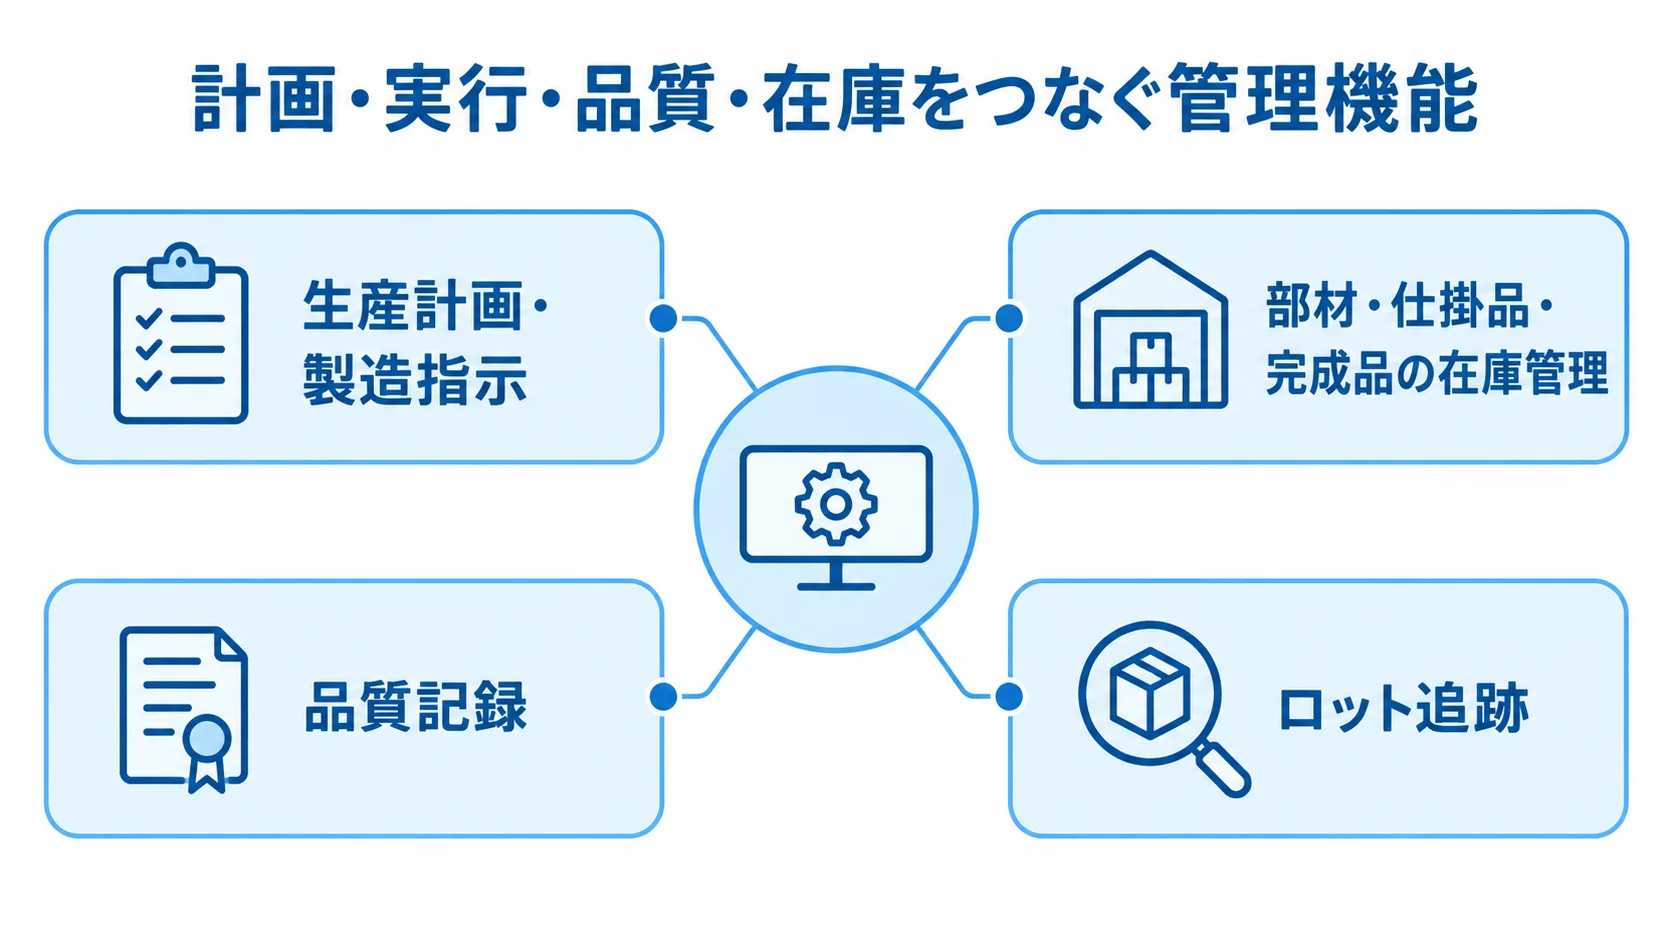
必要な機能は、工場の規模や抱える課題によって変わります。ただし、計画から分析まで各機能を分断させず、既存のバーコード、設備信号、検査ファイルを自動で取り込む設計が基本です。
生産計画・製造指示・能力管理
受注や需要計画を起点に、製品ごとの数量と納期、優先度、必要な部材を製造指示へ展開します。また、設備能力や作業者の技能も、計画に反映します。
段取り替え、材料の入荷予定、設備停止を考慮して工程順を組めば、納期遅延の兆しを早く見つけられます。さらに、特急品を割り込ませたときに、既存計画への影響と納期を再計算できることも欠かせません。
部材・仕掛品・完成品の在庫管理
部材については、入荷と検品から払出、投入、返却、廃棄までを記録し、部材ロットと製品ロットの親子関係を管理します。特に、代替部材や複数ロットにまたがる投入も、後から追跡できる必要があります。
仕掛品の置き場と数量を更新しておけば、現場への確認電話を減らし、欠品や過剰在庫の判断を早められます。
品質記録とトレーサビリティ
品質記録と追跡では、工程実績と結び付いた履歴と管理指標を、次のとおりそろえます。
- 品質履歴:検査結果、測定値、判定、不良理由、再検、再加工、是正処置の記録
- ロット追跡:製品から部材・設備・作業者・時刻・条件へ遡り、部材ロットから投入製品・出荷先へ追う
- 管理指標:納期遵守率、工程別リードタイム、仕掛在庫、歩留まり、不良率、設備稼働率、停止時間、OEE
保存期間は、顧客の要求や品質規格によって決まります。そのうえで、改ざん防止、変更履歴、バックアップも要件に含めます。
指標は増やし過ぎず、意思決定に直結するKPIから始めます。たとえば、「納期遅延の原因を翌日までに特定する」や「不良品の対象ロットを30分以内に絞る」が、目標の例です。
パッケージ・クラウド・スクラッチの種類と選び方
選択肢は、簡易なクラウドから、製造業向けパッケージ、パッケージとAPI・追加開発の組み合わせ、フルスクラッチまでの4つの層に分かれます。標準化できる業務と特殊工程を分けると、費用と保守性のバランスを取りやすくなります。
クラウド・SaaSが向いているケース
クラウドやSaaSは、初期のサーバー調達を抑えて、日報や製造指示、簡易な進捗を短期間で電子化したい場合に適しています。加えて、複数拠点で同じ画面を使いやすく、更新やバックアップを自社だけで抱えにくい点も利点です。
一方で、設備のリアルタイム接続や細かなロット分割には、制約が出ることがあります。特殊な検査データの扱いや、工場ネットワーク断時の継続運転も、課題になりえます。
パッケージと追加開発が向いているケース
標準機能を早く整えたい場合は、製造業向けパッケージを中心に検討します。生産計画や帳票などの標準機能が、最初からそろっているためです。
Fit to Standardで業務を標準機能に合わせられれば、フルスクラッチより開発範囲を抑えやすいと言えます。
版数管理や部材ロットの逆引き、検査機連携を無理に標準外へ押し込むと、追加開発が増えます。追加開発は将来の更新の負担になるため、注意が必要です。
フルスクラッチが向いているケース
独自の製造方法や検査ルールが競争力の源泉で、既存製品では業務を大きく変えられない場合は、スクラッチ開発が候補になります。現場に合わせた画面や複雑な実績処理も、作り込めます。
一方で、要件定義から保守まで、長期にわたって担う体制が欠かせません。そのため、設計書、ソースコードの管理、障害時の代替手順も、契約と運用に含めます。
電子部品製造業向け工程管理システム開発の進め方
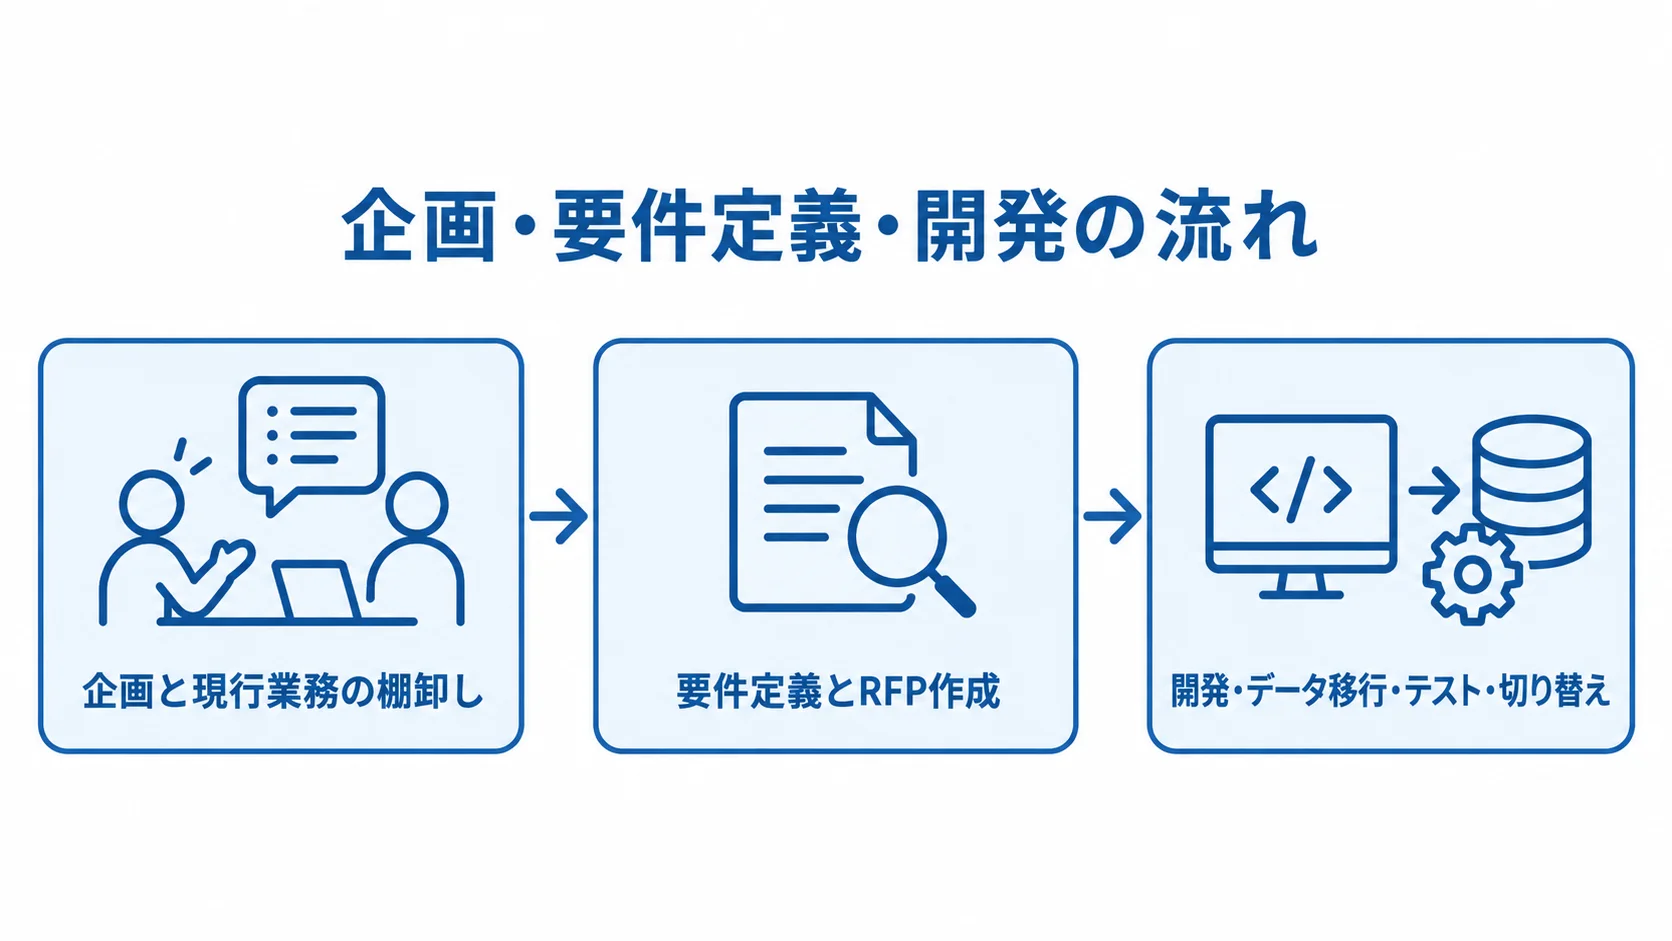
大規模な工場ほど、全拠点と全工程から始めると要件が膨らみます。そのため、まずKPIと範囲を決め、1ラインまたは1製品群で検証します。そのうえで、効果と課題を確認してから、標準化と横展開へ進みます。
2026年3月公開の導入事例では、国内主要4拠点を対象に、SMT工程と検査データの収集・連携から始め、2025年10月に稼働した段階導入が紹介されています(出典:製造業向けIoT導入事例、2026年公開)。
▶ 詳細はこちら:電子部品製造業向け工程管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
企画と現行業務の棚卸し
企画では、数値目標と現場の実態、現場が暗黙に行っている判断条件を一緒に洗い出します。
- 数値目標:最初に、見える化だけでなく数値で目的を表し、納期遵守率や棚卸し時間、不良調査日数の改善を設定
- 現行業務:受注から出荷まで観察し、帳票、Excel、連絡、例外処理、置き場、設備通信、検査ファイル、マスタを洗い出す
- 現場参加:現場代表者を加え、段取り替え、再加工、代替部材、不良隔離の判断条件を言語化
管理者だけで要件を決めると、入力項目が増えたり、実際には使われない帳票を再現したりすることになります。そのため、現場の熟練者の知見を要件に落とし込むことが、システム化の前提になります。
要件定義とRFP作成
RFPには機能一覧に加えて、現場で起きる正常系と異常系のシナリオを記載します。たとえば、部材ロットから使用製品を逆引きする場面が挙げられます。
- 製造条件の版数を変更する場面
- 検査機の一時的な通信断への対応
- 不良の隔離と再加工
- 特急品の投入と、設備停止後の実績の再送
非機能要件では、稼働時間や応答、同時利用者数を決めるほか、保存期間やバックアップ頻度、復旧目標も定めます。さらに、権限や監査ログ、ネットワーク分離、遠隔保守の扱いも決めておきます。
設備連携や端末、ラベルに加え、移行、教育、サポートも、導入後に追加費用が出やすい項目です。そのため、見積もりの対象から外さないことが大切です。
開発・データ移行・テスト・切り替え
開発から本稼働までは、データ設計を起点に、連携テスト、移行準備、切り替え判断の順で確認していきます。
- 画面より先に、マスタ、ロット、実績、品質記録のデータモデルを固め、サンプルデータで部材ロットから完成品まで追跡して、工程間の履歴の欠落を確かめます。
- 設備連携では、通信仕様とデータ項目を整理し、実機接続の前に模擬データで単体・結合テストを進めます。
- 本稼働の前に、移行リハーサルや現場教育、並行稼働を行い、障害時の手入力や再送の手順も確認します。
- 工場を止められない場合は、ライン、製品群、シフトなどの単位から、切り替え方法を選びます。
- 出荷判定と実績確定の責任者を決め、切り替え日に誰が何を判断するかを文書にまとめます。
テストや移行、切り替えの確認は、稼働後のトラブルを防ぐうえで役立ちます。
費用相場と開発期間の目安
公開されている価格は多くなく、費用は設備数や工程数、拠点数、履歴の粒度、ERPや検査機との連携数で変わります。以下の金額は、電子部品工場で想定される連携範囲と、製造業向け業務システムの公開相場をもとにした2026年時点の推定レンジで、確定価格ではありません。
要件定義、開発、移行、教育、保守の費用は、分けて見積もるのが基本です。
▶ 詳細はこちら:電子部品製造業向け工程管理システム開発の見積相場や費用/コスト/値段について
スコープ別の初期費用と期間
初期費用と期間は、スコープによって変わります。次の金額は、それぞれの構成に応じた推定の目安です。
- 小規模利用:0万〜60万円程度、即日〜数週間
- 1ラインPoC:300万〜800万円程度、3〜6か月
- パッケージ追加開発:800万〜2,500万円程度、4〜9か月
- 複数ラインの中規模構成:1,000万〜5,000万円程度、6〜12か月
- 複数拠点などの大規模構成:5,000万〜1億円以上、12〜24か月以上
小規模利用は、日報や簡易な進捗だけをクラウド化する範囲で、MESの代わりにはなりません。工程実績や品質履歴を本格的に統合する前段階と位置づけます。
1ラインPoCでは、QR入力や製造指示、完了実績、簡易トレーサビリティを実装します。パッケージ構成では、設定変更や追加開発を加えます。
中規模構成では、複数ラインで検査機、設備、ERP、倉庫管理を連携させます。一方、大規模構成は、複数拠点や全社標準、海外展開、大量の設備データ、分析基盤を含む場合を指します。
費用の内訳とランニングコスト
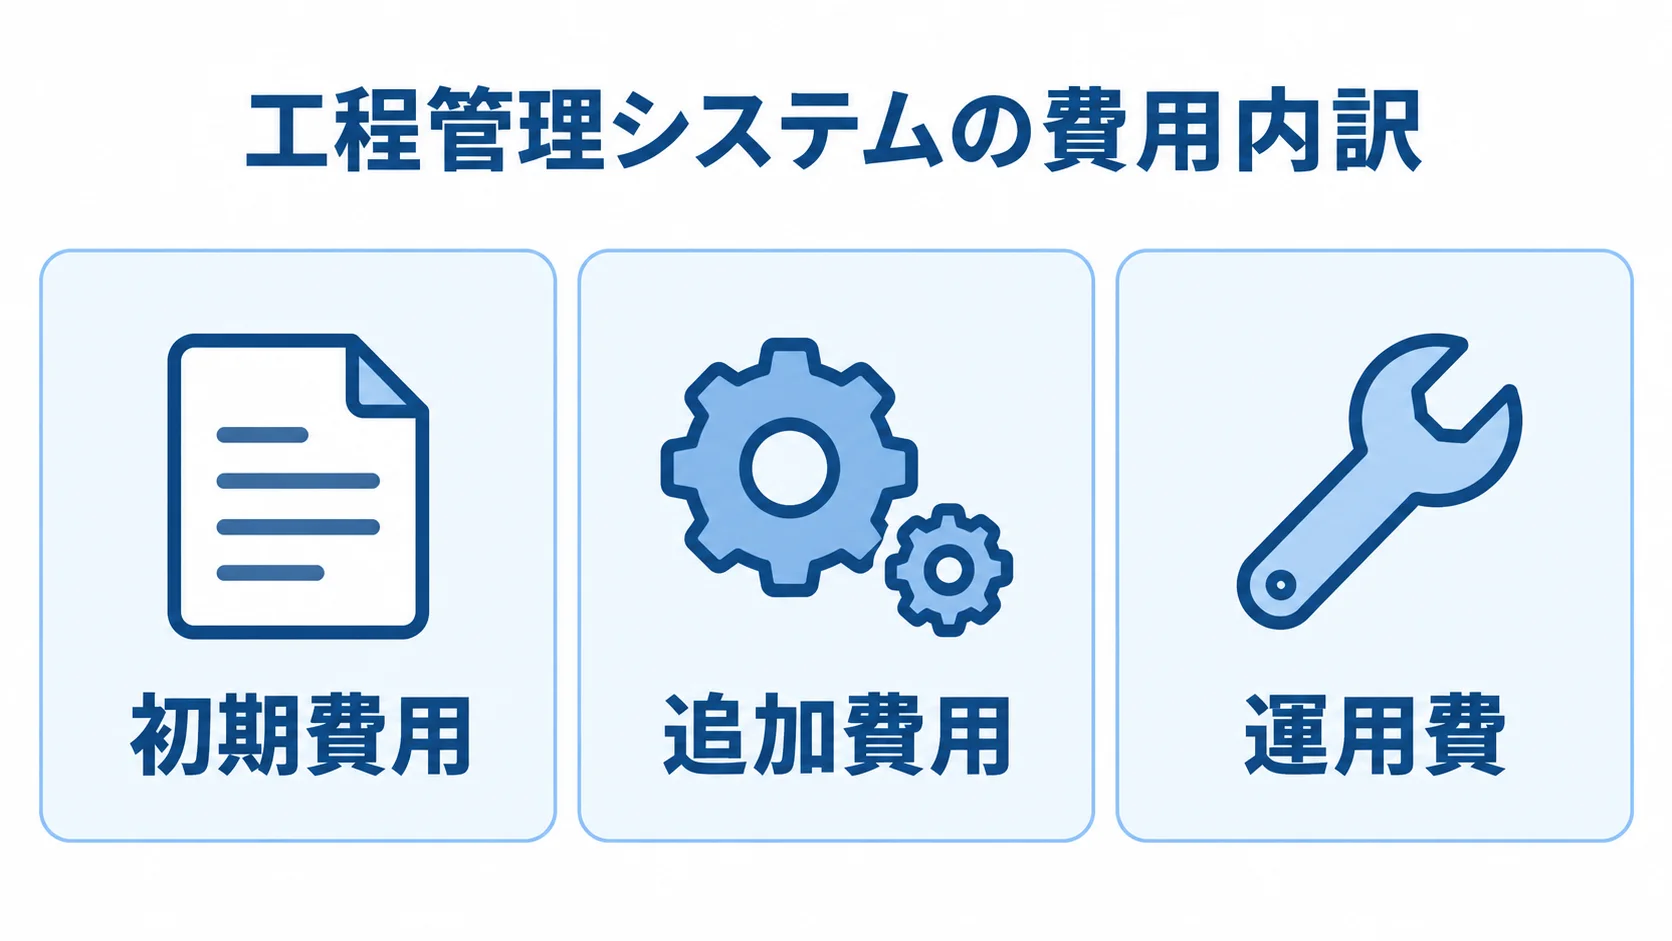
見積もりでは、初期費用、追加費用、運用費を分けたうえで、障害時の対応範囲まで確認します。
- 初期費用:企画・要件定義、調査、設計、開発、連携、テスト、移行、教育、稼働後支援
- 追加費用:連携アダプター、端末、ラベルプリンター、ネットワーク、データ整備、休日切り替え
- 運用費:クラウド、保守、監視、バックアップ、障害対応、端末更新、設備側通信保守
追加費用は、後から発生することがあります。そのため、要件変更や移行品質の改善に使う予備費も確保しておきます。
初期開発費の15〜25%を、年次保守の仮の額として置く方法があります。これは一般的な計画上の目安で、24時間365日の対応や複数拠点の監視を含む場合は上振れします。障害時の復旧時間と対応範囲も、費用と合わせて比べます。
工程実績がすべて電子帳簿保存法の対象になるわけではなく、注文書、納品書、請求書などの電子取引データを購買・会計システムで扱う場合に、保存要件の確認が必要になります。なお、国税庁は、電子取引データの訂正・削除の防止や検索、関連性の確保などを案内しています(出典:国税庁「電子取引関係」、2026年6月更新)。
工程システムの監査ログと会計側の保存責任を分けて考えると、過剰な機能追加を防げます。
電子部品製造業向け工程管理システムの開発会社・ベンダーの選び方
電子部品に近い製造現場での実装力を、知名度や機能一覧と合わせて比べることが大切です。SMTや検査、部材ロット追跡のほか、設備通信や再加工、版数変更について、具体的に説明できるかを確認します。
公開されている事例は参考値として扱い、自社の品種数や月間ロット数、設備数、拠点数に置き換えて質問することが大切です。
電子部品・基板・半導体に近い実績
相手が「製造業向け」と説明する場合でも、実装、検査、組立、加工、梱包のうちどこまでを対象にしているかを聞く必要があります。あわせて、部材ロットと完成品ロットを、どの粒度で追跡しているかも聞きます。
設備や検査機から取り込んだデータの扱いも確認します。たとえば、現場デモで部材ロットから対象製品を逆引きし、製品から条件や検査値へ戻る操作を見せてもらいます。
設備・ERP・品質システムとの連携力
設備連携では、対応機種数に加えて、通信断や重複防止、時刻ずれ、再送、設備交換時の設定変更を確認します。
ERPやMRPとは、計画、品目、在庫それぞれの責任範囲を明確にします。QMSとは、検査、不適合、是正処置の範囲を分けておきます。さらに、APIやETLで疎結合にしておくと、将来の更新で特定の製品に固定されにくくなります。
段階導入と本稼働後の支援体制
提案と支援体制は、段階導入の計画や運用時の対応範囲、同じ条件での比較から確認します。
- 導入計画:1ラインPoCから他ライン展開、複数拠点の標準化までの道筋
- 導入支援:移行、教育、並行稼働、障害対応、更新、設備追加の費用と責任者
- 保守条件:休日・夜間対応、復旧目標、代替運用の契約記載
- 比較評価:最低3社に同じRFPを渡し、最安値でなく要件理解度、質問の具体性、追加費用の透明性、現場との対話力、プロジェクト管理の責任範囲を評価
相見積もりの前に自社の優先順位を決めておくと、提案資料の見栄えに引きずられにくくなります。
▶ 詳細はこちら:電子部品製造業向け工程管理システム開発でおすすめの開発会社/ベンダー6選と選び方
▶ 詳細はこちら:電子部品製造業向け工程管理システム開発の発注/外注/依頼/委託方法について
失敗例から考えるセキュリティと定着化
工程管理システムが停止すると、生産、品質、出荷に影響が出ます。そのため、現場、設備、品質の各担当が関わります。IT、調達、経理、経営も加わり、守るデータと工場停止時に続ける業務を共同で決めます。
よくある失敗と対策
費用、現場入力、データ移行、稼働範囲のそれぞれの段階で起きやすい失敗は、事前に防げます。
- 追加費用:契約前の現場デモで標準機能、設定、追加開発、対象外を区別
- 入力負荷:バーコードや設備データを優先し、手入力を判定や例外理由に絞る
- 移行品質:対象を定め、品目・工程・単位の不一致や重複、欠損を検査
- 展開範囲:本番同等のリハーサル後、1ラインで検証して横展開
安価なシステムを先に契約し、特殊工程や設備連携を後から追加すると、予算が膨らむ場合があります。そこで、代表的な製品、部材、検査データを使って現場デモを行います。
入力が増え過ぎると、現場で使われなくなってしまいます。さらに、移行で食い違いが残ると、稼働後の在庫や履歴を信頼できなくなります。
全社同時の稼働は、障害の影響範囲が広がるため、段階的に切り替えるほうが安全です。
工場セキュリティで確認する項目
経済産業省は2025年4月、中小規模の製造事業者向けに、工場セキュリティの重要性と始め方を手順・事例で示す解説書を公表しました。その背景には、IoT化やサプライチェーン経由の攻撃があり、規模を問わず対策が必要だとしています(出典:経済産業省「工場セキュリティの重要性と始め方」、2025年)。
- 資産と接続:設備・端末・サーバーの台帳、ネットワーク分離、遠隔保守の承認
- アクセス管理:最小権限、認証、暗号化、パッチ適用、操作ログ
- 復旧と連絡:バックアップ、復旧訓練、インシデント時の連絡体制
また、JEITAは2025年、専門人材が限られる中小製造業向けに、OT領域のガイドラインを刊行しました(出典:JEITA「工場のためのセキュリティ対策策定ガイドライン」、2025年)。外部ネットワークを遮断するだけでなく、接続を前提にした安全な境界と監視も設計します。
よくある質問(FAQ)
電子部品製造業で特に相談の多い疑問に、ここで答えます。自社の課題を整理し、開発会社やベンダーへの質問に置き換えて使ってください。
工程管理システムとMESは両方必要ですか?
工程実績、作業指示、設備・検査データまで管理するなら、MESに近い要件になります。その場合も、別々の製品を導入するとは限りません。
計画や在庫だけが課題であれば、生産管理システムの範囲で解決できる場合があります。その場合でも、責任範囲と連携を定義し、重複入力のない構成を選ぶことが大切です。
小規模工場でも300万円以上かかりますか?
300万〜800万円は、1ラインのPoCでQR入力や製造実績、簡易トレーサビリティ、最低限の連携を行う場合の推定目安です。一方、日報の電子化だけであれば、より小さい費用で始められる可能性があります。
設備接続や検査値の長期保存、複数拠点、ERP連携、24時間運用を含めると、規模にかかわらず費用は上がります。
稼働中の工場を止めずに導入できますか?
可能ですが、ライン単位の段階導入や、休日・シフト切り替え時の移行、旧システムとの並行稼働、手書きの代替手順を準備します。
通信断やサーバー障害に備え、ローカル蓄積と復旧後の再送、出荷判定の責任者、実績の後追い入力を事前にテストします。そのうえで、切り替え日の前に実機と実データでリハーサルを行います。
まとめ
電子部品製造業向け工程管理システムは、工程の進捗だけでなく、部材ロットや製造条件、設備、検査、品質、出荷をつなぐ仕組みです。機能の数より前に、自社のSMTや検査、組立、加工に合うかを確かめます。
版数変更や再加工、不良隔離、通信断を含む実際のシナリオで、システムが扱える範囲を確認します。
まずKPIと現行業務を整理し、1ラインまたは1製品群でPoCを行います。そのうえで、データ品質と現場への定着を確かめてから横展開する方法が基本です。
推定の目安は、小規模PoCが300万〜800万円程度、中規模構成が1,000万〜5,000万円程度、大規模構成が5,000万〜1億円以上です。設備連携、移行、教育、保守を含めて比べます。
工場セキュリティ、監査ログ、バックアップ、復旧訓練、電子取引データの保存責任も要件に含めます。現場が使い続けられる入力方法と、経営が判断できるKPIを両立させます。
▼関連記事一覧
・電子部品製造業向け工程管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・電子部品製造業向け工程管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・電子部品製造業向け工程管理システム開発の見積相場や費用/コスト/値段について
・電子部品製造業向け工程管理システム開発の発注/外注/依頼/委託方法について
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。