
鋳造業向け生産管理システムの開発は、要件整理から定着までの6フェーズで進め、現場の改善につなげます。
工程の記録をどう結びつけるかを押さえたうえで、6フェーズの進め方を見ていきます。全体像は鋳造業向け生産管理システム開発の完全ガイドもご覧ください。
▼全体ガイドの記事
・鋳造業向け生産管理システム開発の完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
鋳造業向け生産管理システムの全体像
鋳造業の生産管理には、受注・在庫・工程・購買・原価管理といった一般的な製造業の機能に加えて、溶湯と鋳型を扱う工程モデルが必要です。また、システムの良し悪しは、画面の多さより、現場の事実を後から正しくたどれるデータとして残せるかで決まります。
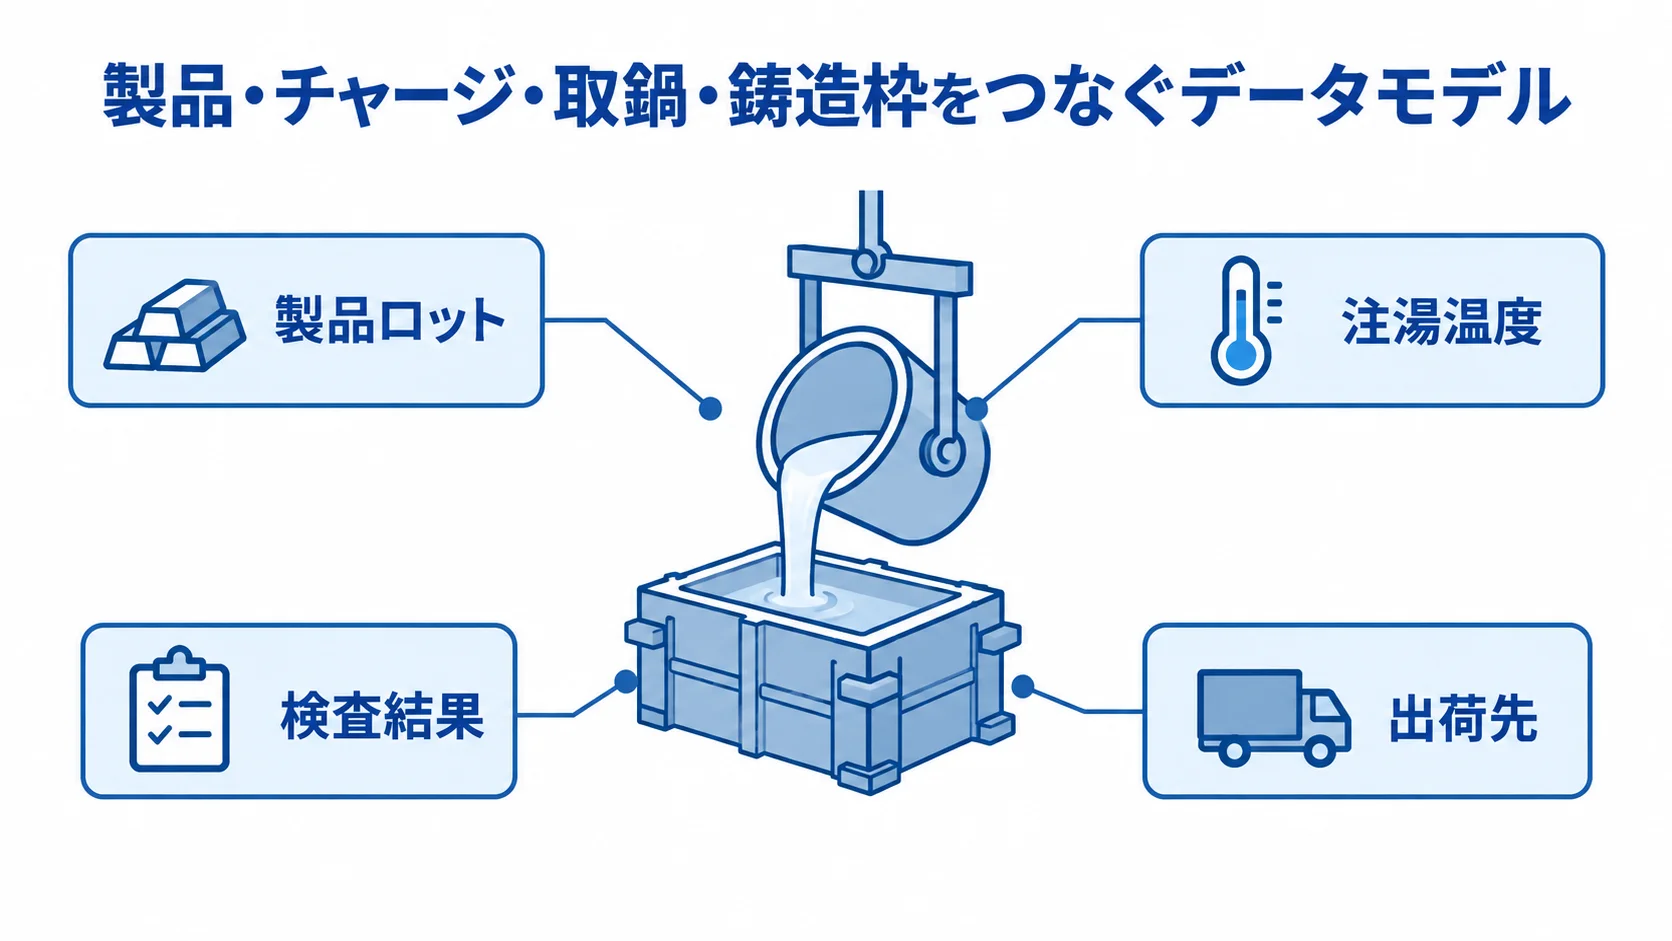
製品・チャージ・取鍋・鋳造枠をつなぐデータモデル
まず、何を一つの管理単位として扱うかを決めます。受注番号だけでは、同じ受注の中で材質や製造条件が違う製品を区別できないためです。
- 製品情報:品目、図番、材質、鋳型、中子を、業務フローと結びつけます。
- 溶解・注湯:炉番号、チャージ番号、取鍋、鋳造枠の記録。
- 結果・出荷:製品ロット、検査結果、出荷先までの追跡。
これらを業務フローと合わせて、どの粒度で結びつけるかを定義します。原材料ロットから溶解チャージ、出湯時刻、取鍋、注湯温度、鋳造枠までさかのぼり、解枠後の仕上げと検査結果を経て出荷先まで逆引きできれば、クレーム時の対象範囲を絞り込めます。
同じ方向の考え方は、ナカヤマの公開資料にも見られます。溶解現場と試験室のデータをまとめて管理し、チャージデータや試験成績表を出力する考え方が示されています(出典: 株式会社ナカヤマ「鋳造トレーサビリティシステム」)。
標準機能と鋳造固有機能の切り分け
どの業務が標準機能で足りて、どの業務に鋳造固有の確認や追加対応が必要かを分けて見ます。
- 標準機能:受注や出荷に加え、生産計画、MRP、購買、在庫、工程進捗、原価まで対応できる可能性があります。
- 鋳造機能:造型計画、材質の組入・組入禁止、残湯、注湯実績、温度・成分、鋳造枠や中子の組み合わせを確認します。
- 追加対応:鋳造不良の原因分析を含む、オプションか追加開発かの区分。
たとえば、クオリカのAToMsQubeは、公開情報で造型計画ガントチャート、鋳造品予定表、造型条件、注湯実績入力などの鋳造オプションを示しています。原価管理についても、計画原価、実績原価、製番別の予実差異を扱う機能が掲載されています(出典: クオリカ株式会社ニュースリリース)。
ただし、公開資料に機能があっても、自社の炉・秤量器・温度計・検査機器と接続できるとは限りません。そのため、デモでは自社の異常系シナリオも再現して確かめます。
鋳造業向け生産管理システム開発の進め方
開発を進めるには、要望を画面の形にするだけでなく、現場の判断、例外処理、データの責任者、導入後のKPIまで合意しておく必要があります。
開発は、要件整理、選定、設計開発、テスト、稼働、定着の6フェーズに分けて進め、各段階で検証を重ねます。
フェーズ1:要件整理|現場の流れと目的の共有
まず、受注から出荷までの標準フローを描き、工程ごとに誰が、いつ、何を入力し、何を判断するかを確認します。
- 計画と能力:造型・溶解の順序と、炉や造型機の能力を整理します。
- 工程条件:材質切れ目、残湯、冷却時間、段取り替えを確認します。
- 例外処理:外注、再加工、不良品の処置を洗い出す。
経営課題と現場課題は数値で表します。あわせて、チャージ、取鍋、鋳造枠の親子関係を図にし、製品ロットとのつながりまで示します。
入力できない場合の代替手順も決めておきます。KPIの候補には、実績入力率、在庫差異、納期遵守率があります。歩留まり、不良率、原価差異、帳票作成時間なども挙げられ、そこから3〜5個に絞ります。
フェーズ2:選定|パッケージ・クラウド・スクラッチの比較
選定では、価格の安さだけで決めず、標準機能に合わせる業務と、競争力として残す業務を分けておきます。
- クラウド:サーバー運用の負担を抑えやすい選択肢です。
- パッケージ:製造業の標準業務を短期間で整えやすい方式。
- スクラッチ:独自計画や設備連携を作り込めます。
スクラッチでは、初期費用に加えて保守人材とアップデート方針も必要です。候補製品の比較では、溶解・注湯・品質・原価・ロット追跡について、同じ質問をして比べます。
古いPLCや秤量器は、CSV、シリアル、ゲートウェイのどれでつなぐかを確認します。あわせて、通信断時の入力継続や、会計・購買・WMS・品質管理とのAPI連携も確かめます。
日立システムズのFutureStageは、受注から購買、在庫、原価、品質、ロット・トレースまでの機能を公開しています。IoT、MES、会計、BIとの連携も掲載されています。ただし、鋳造工程が標準機能か追加対応かは、個別に確認が必要です(出典: 株式会社日立システムズ「FutureStage 製造業向け生産管理システム」)。
フェーズ3:設計・開発|データと現場画面の具体化
業務フローは、システムのデータ項目と画面に落とし込みます。
- マスタ:品目、材質、配合、炉、設備を整えます。鋳型、金型、中子も含めます。
- 工程情報:工程、標準時間、歩留まり、不良コードの定義。
- 管理情報:権限、帳票、変更履歴、承認者の決め方。
マスタの責任者が決まらないままだと、同じ品番や不良コードが増えてしまい、分析できなくなります。そこで、マスタごとに責任者を決めておきます。
現場画面は、項目を増やすだけでは精度が上がりません。そこで、温度計や秤量器から取れる値は自動で取得し、手入力は判断や例外の記録に絞ります。
現場で使えるかは、実機に近い環境で、手袋で押せるボタン、バーコードやQRコードの読み取り、オフライン時の一時保存を確認します。あわせて、入力漏れを止める必須条件と、訂正時の承認ログも確かめます。
フェーズ4:テスト|正常系だけでなく異常系の確認
テストは、開発会社による画面確認に加えて、機能テスト、複数システム間の連携テスト、現場での受入テストに分けて進めます。
判定基準は事前に決めておき、実績入力が在庫、原価、品質、出荷帳票まで正しく反映されるかを、通しで確認します。
- 投入・計測:異材質、温度未入力、秤量値の範囲外を試します。
- 識別・設備:チャージ番号の重複、枠と製品の不一致、通信断、炉停止を試します。
- 品質・追跡:検査不合格、再加工、出荷後のロット逆引きを試します。
ITreviewの2026年掲載情報も、PoCで実設備との通信を検証するよう勧めています。あわせて、現場ユーザーが作業指示、実績入力、異常管理を扱えるかも確かめます(出典: ITreview「2026年 生産管理システムのおすすめ10製品」)。
フェーズ5:稼働|止められない工場での安全な切り替え
稼働前には、データ移行、権限設定、端末配置を整えます。さらに、バックアップ、障害連絡、復旧手順、教育計画も準備します。
過去の品目、在庫、受注、仕掛品、未完了作業のうち、どこまでを移すかを決めます。移行対象を増やしすぎると準備が遅れるため、範囲は絞っておきます。
移行後の件数と金額も照合します。そのうえで、初日に必要なデータと、参照用に段階的に移すデータを分けておきます。
- 一斉稼働:全体をまとめて切り替える方式です。
- 段階稼働:拠点や工程ごとに対象を広げる方式です。
- 並行稼働:旧システムと新システムを併用する方式です。
操業を止めにくい工場では、受注、在庫、計画から始めるのが現実的です。そのうえで、溶解・注湯、品質、原価、設備連携の順に広げていきます。
日立システムズの導入フローは、現状分析、要件定義、設計、開発・テストの順に進み、並行稼働を含む導入支援を経て本番稼働に至ります(出典: 株式会社日立システムズ、2026年閲覧)。
フェーズ6:定着|入力率と改善会議の運用への組み込み
歩留まりや原価を改善するには、稼働後の運用が欠かせません。正しいマスタ、実績入力、品質コード、設備データ、改善会議がそろうと、データを活用できます。
- レビュー時期:稼働後1か月、3か月、6か月に設定します。
- 確認指標:入力率、未処理エラー、在庫差異を見ていきます。
- 改善状況:納期遅延と不良原因の特定件数を追います。
班長やスーパーユーザーを工程ごとに置き、操作研修を一度きりで終わらせません。入力が面倒な理由を確認したうえで、画面の削減、自動取得、入力タイミングの見直しによって運用を改善します。
武蔵キャスティング株式会社の公開事例では、取鍋単位から製品1個単位まで追跡し、作業条件を分析して不良低減につなげています(出典: 武蔵キャスティング株式会社「鋳造トレーサビリティーシステム」)。こうした事例からも、システムを改善の道具として位置づける視点が大切です。
鋳造業向け生産管理システムの費用相場とコストの内訳
費用は、ユーザー数だけでなく、工場数や工程数、設備接続で変わります。品質帳票、データ移行、カスタマイズも費用に影響します。
教育や並行稼働の有無も、費用に影響します。鋳造業に限定した公開価格は少ないため、一般的な相場と企画段階の推定を分けて見ていきます。
公開されている一般的な料金相場
ITreviewの2026年7月6日掲載情報は、一般的な生産管理システムの料金を、規模ごとに分けて示しています(出典: ITreview「2026年 生産管理システムのおすすめ10製品」、2026年)。
- 小規模な選定パッケージ型:初期約300万〜500万円、月額10万〜30万円。
- 中堅企業向けクラウド型:5ライン程度で初期約200万〜800万円、月額20万〜50万円。
- 大規模なWMS・ERP連携型:初期約1,000万円以上、月額50万〜100万円。
これらは一般的な料金の参考値であり、鋳造固有の設備・品質機能を含んだ確定価格ではありません。
クラウド製品には、初期費用を抑えたうえで、月額利用料、導入支援、連携費用を分けて示すものもあります。
価格表の「初期費用0円」だけで判断せず、5年間の利用料、保守、端末、センサー、ゲートウェイを合算して比べます。さらに、バックアップ、追加帳票、バージョンアップ、問い合わせ対応も費用に含めます。
鋳造業向けに見ておきたい企画段階の推定
公開相場と鋳造固有の要件をもとにした企画段階の検討レンジは、規模や連携範囲によって変わります。
- 小規模クラウド:初期50万〜300万円、月額5万〜30万円程度。
- 1工場の導入:初期800万〜2,000万円程度。
- 複数拠点・設備連携:初期1,000万〜3,000万円程度。
- 大規模スクラッチ:初期1,500万〜5,000万円以上の推定。
小規模クラウドは、受注・在庫・計画を中心に、鋳造実績、帳票、権限設定を加える想定です。製品や利用人数で料金体系が異なるため、初期50万〜300万円は問い合わせ前の予算仮説として扱います。
1工場の範囲は、生産計画と溶解・注湯実績を中心に考えます。品質、在庫、原価に加えて、会計やEDI連携も含めます。
複数拠点の推定には、炉、秤量器、温度計、検査機器の接続と、MES・ERP統合を含みます。
大規模スクラッチは、独自計画ロジックや大規模な設備連携を構築する場合の想定です。各レンジは、製造業向けの相場に鋳造固有の要件を加味した推定で、鋳造業の公開価格そのものではありません。
見積書で分けるべき五つの費用
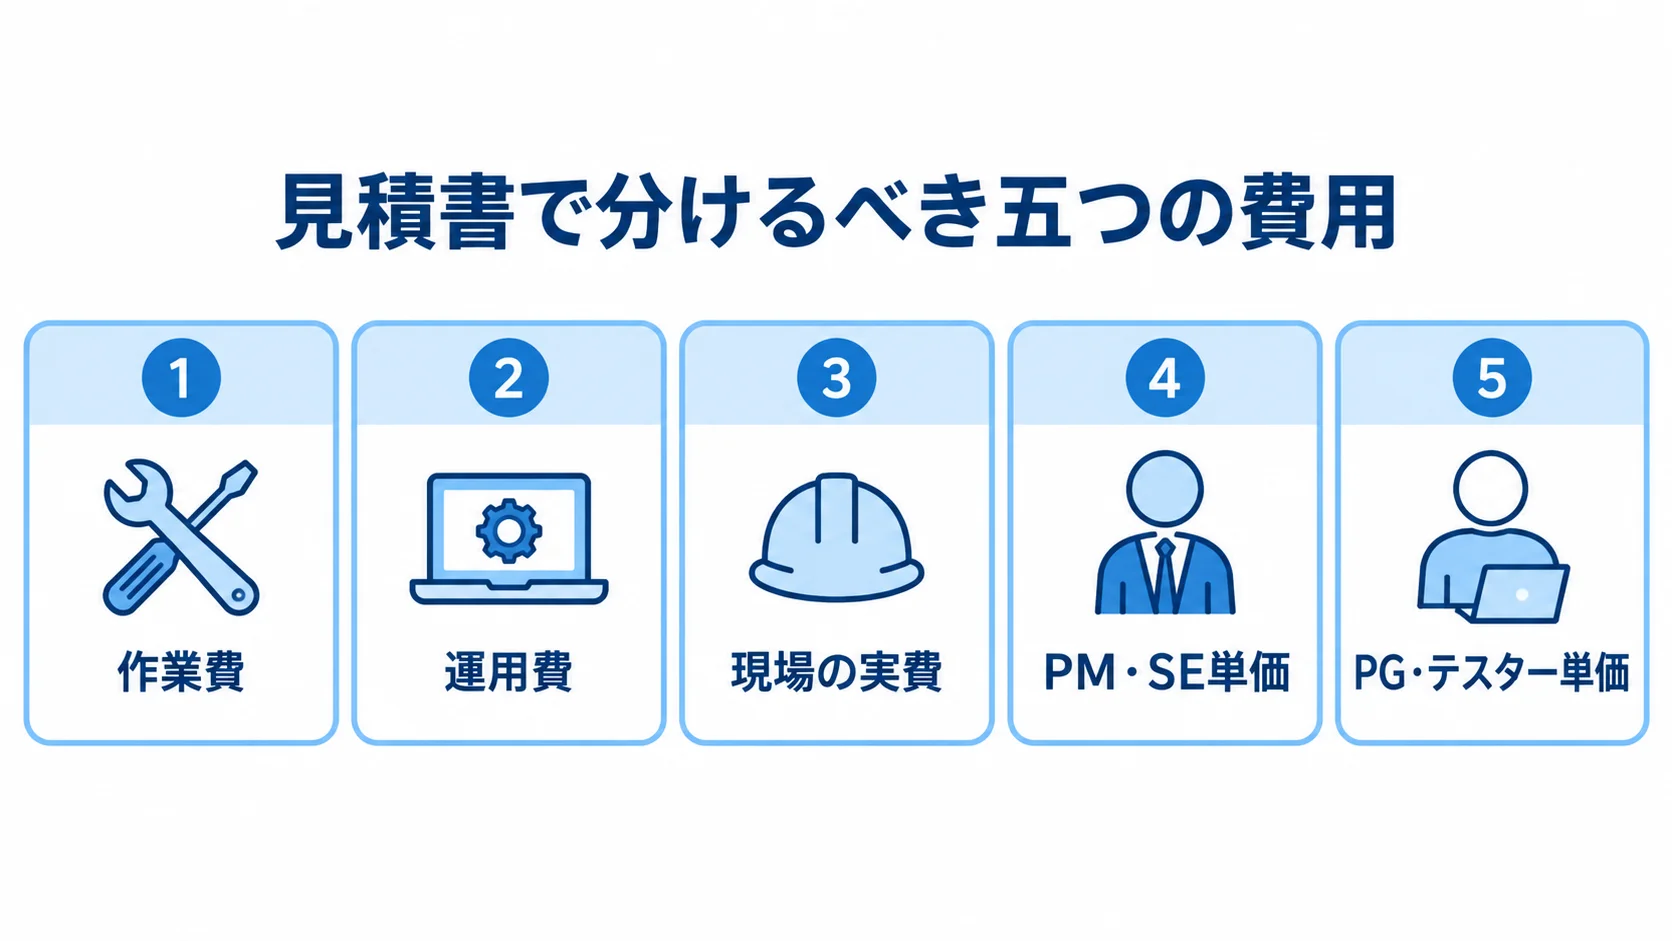
見積もりは、作業費、運用費、現場の実費、人月単価に分けて比べます。
- 作業費:要件定義・企画、設計・開発、データ移行、設備・外部連携、テスト・教育・稼働支援。
- 運用費:クラウド利用料、ライセンス、保守。
- 現場の実費:端末、バーコード・RFID、センサー、ゲートウェイ、ネットワーク工事。
- PM・SE単価:2026年の企画目安で、PMは月90万〜150万円、SEは月65万〜110万円。
- PG・テスター単価:PGは月50万〜90万円、テスターは月45万〜80万円程度。
費用が一式でまとめられていると、要件変更時に増額の理由を判断できません。単価や工数は、会社、役割、契約形態によって変わります。そのため、担当者の経験、想定工数、成果物、追加費用の条件も確認します。
鋳造業向け生産管理システムの見積もりを取る際のポイント
相見積もりでは、機能数よりも現場の前提条件をそろえるほど、見積もりの精度が上がります。完璧なRFPでなくても、候補会社が同じ条件で比べられる資料を用意します。
要件明確化とRFPに入れる項目
候補会社が同じ条件で見積もれるよう、RFPには次の情報をまとめます。
- 工場・製品:工場・拠点数、製品数、材質数、月間受注数、品種・小ロットの特徴。
- 業務・環境:工程、設備台数、利用者数、既存システム、Excelや紙帳票、希望する稼働時期。
- 連携先:会計・購買・販売・品質・WMSとの連携要件。
- 鋳造工程:造型計画、配合、炉、チャージ、取鍋から出荷までの各工程で、計画・実績・承認・履歴の管理範囲。
- 共有資料:帳票サンプル、品目マスタ、配合表、日報、検査成績表。設備一覧や現場用語集も含めます。
チャージや取鍋といった社内用語は、意味を定義書に残しておき、一般的な「工程」「ロット」に置き換えないようにします。あわせて、ベンダーの提案フローに現場の例外処理が含まれているかも確認します。
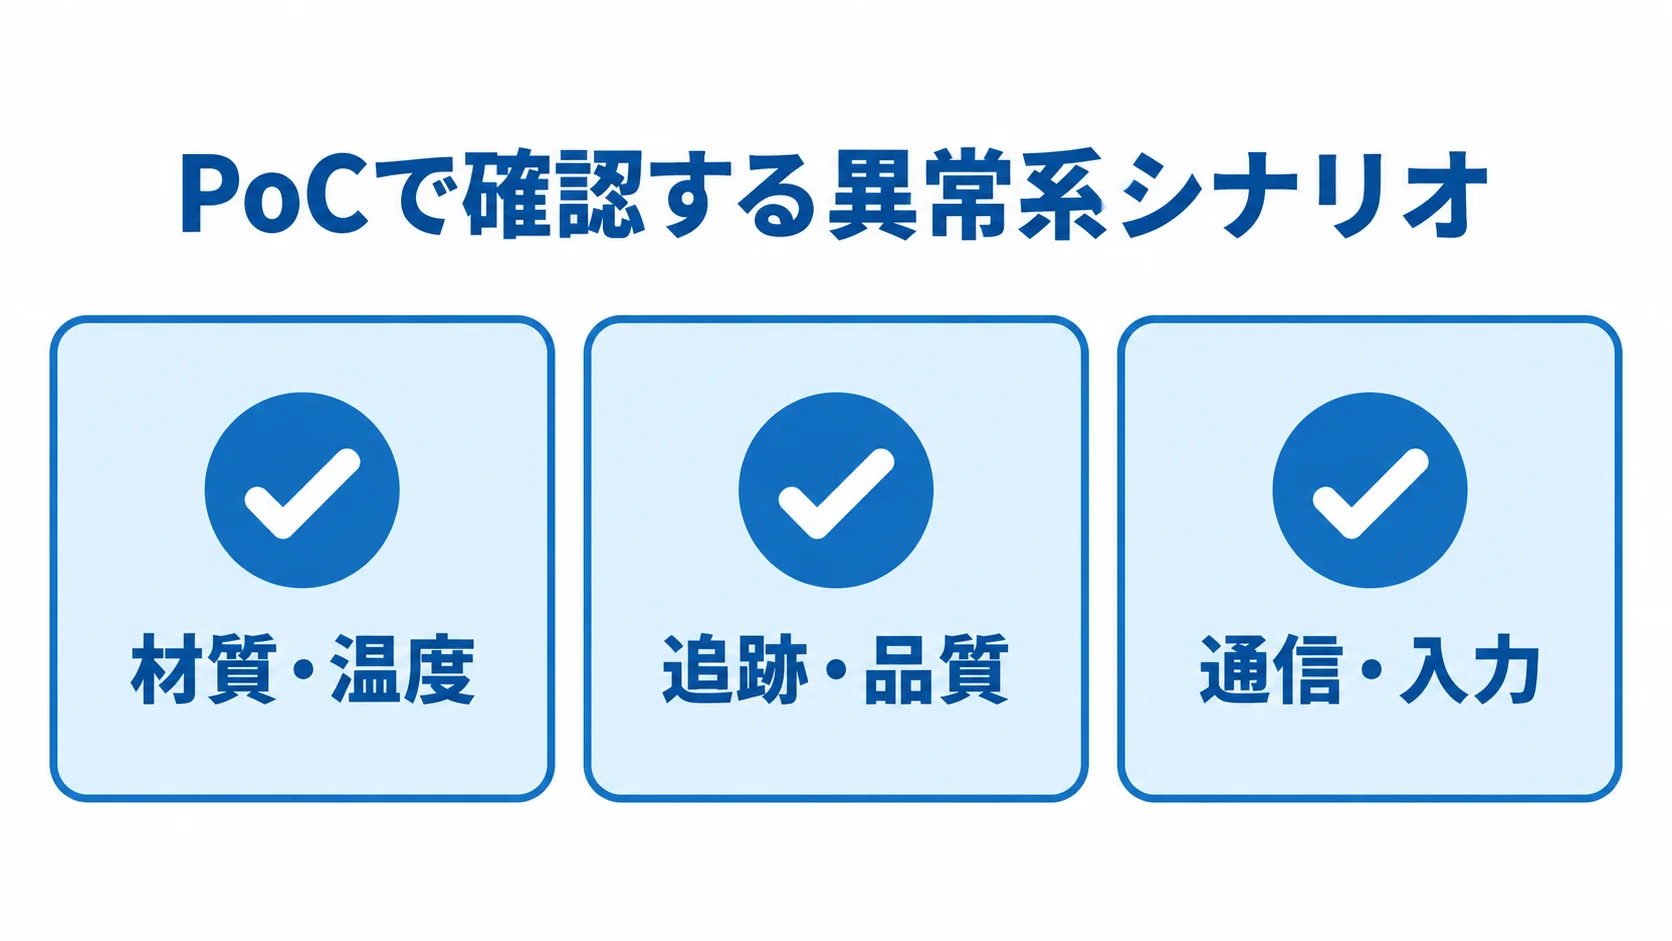
デモとPoCで確認する異常系シナリオ
受注登録や在庫照会といった標準的な操作だけで判断せず、自社データに近い製品で試します。
- 材質・温度:異材質の警告と、基準外温度での注湯停止を確認します。
- 追跡・品質:チャージから製品を逆引きし、不良品を再加工へ回すところまで試します。
- 通信・入力:通信断や入力漏れからの復旧を試します。
PoCの合格条件は、作業時間、入力ミス、検索時間、連携成功率、ロット逆引き時間で決めます。
現場担当者が溶解実績から品質帳票まで完了でき、通信復旧後に二重登録がないことを確かめます。さらに、管理者が変更履歴を確認できることも、合格基準に含めます。
発注先の体制・保守・セキュリティの確認
発注先の体制、保守、セキュリティは、契約前に次の点を確認します。
- 導入体制:鋳造業の実績、要件定義から定着までの責任者、現場ヒアリングの回数。
- 担当範囲:設備メーカーとの調整役、データ移行担当、テスト責任者。
- 保守:ヘルプデスクの対応時間、障害時の復旧目標、更新時のカスタマイズ対応。
- クラウド管理:データ保存場所、バックアップ、ログ保持期間、権限を確認します。リモート接続、多要素認証、障害時の復旧目標、解約時のデータ返却も確かめます。
- 工場セキュリティ:事務系ITと設備系OTは無条件に接続せず、資産台帳、通信制御、最小権限、バックアップ、復旧手順を要件に含めます。
経済産業省は2025年4月に、中小規模の製造事業者向け解説書を更新しました。規模を問わず、経営層と現場担当者が対策を始める手順を確認できます(出典: 経済産業省「工場セキュリティの重要性と始め方」、2025年4月11日)。
鋳造業向け生産管理システムに関するよくある質問
導入前には、既存設備との接続、費用と期間、現場で使い続けられるかを確認します。そのうえで、結論と必要条件を質問票にまとめると、ベンダーの提案を比べやすくなります。
一般的な生産管理パッケージで鋳造工程まで管理できますか?
受注、在庫、購買、工程進捗、原価については、一般的なパッケージで対応できる可能性があります。
一方で、溶解や造型、注湯、取鍋、チャージといった鋳造工程の機能は、標準機能とは限りません。温度や成分、鋳造枠、中子、不良原因も、標準機能に含まれるとは限りません。
候補会社には、自社工程とデータ粒度をデモで示してもらい、標準、設定、追加開発、外部連携のどれで実現するかを確認します。
古い炉や設備、Excelが残っていても導入できますか?
導入はできます。ただし、すべての設備を一度に自動連携する必要はなく、段階的に連携方法を広げていきます。
- 設備の通信仕様を調べたうえで、現場端末から実績入力を始めます。
- CSVやゲートウェイを使って、設備データを取得します。
- 設備の更新時に、APIやセンサー連携へ移行します。
- Excelの廃止時期と参照期間を決め、重複入力を残さない運用にします。
開発から稼働までどのくらいかかりますか?
既存機能を中心に使う場合から、複数拠点や独自ロジックを導入する場合まで、規模ごとの期間を比べます。
- 小規模:クラウド利用や既存機能中心なら、数日から3か月程度。
- 1工場:設定、カスタマイズ、教育まで行う場合は、3〜9か月程度。
- 複数拠点:設備収集、品質・原価・ERP連携を含む場合は、6〜12か月。
- 大規模開発:独自ロジックを含む場合は、9〜18か月以上かかることがあります。
計画では、要件定義、データ移行、並行稼働、現場の繁忙期も含めます。
補助金を使って開発できますか?
補助金を使えるかどうかだけでなく、採択されなかった場合も含めて、導入条件を整理します。
- 制度の確認:対象制度、募集時期、申請要件は年度や公募ごとに変わります。利用できると断定せず、最新の公募要領を確かめます。
- ベンダーへの質問:対象になり得るITツール、申請支援の範囲、採択されない場合の契約条件について尋ねます。
- 導入判断:補助金を前提に要件を増やさず、投資対効果と5年総額で判断します。
まとめ
開発では、機能数よりも先に、鋳造現場のデータ粒度と改善目的を定めます。そのうえで、受注・計画・在庫・原価の標準機能と、造型から追跡までの鋳造固有機能を分けて考えます。
6フェーズでの小さな開始と段階的な拡大
導入後の定着を目指して、要件整理から運用までを段階的に進めます。
- 要件整理・選定:現状とKPIを決め、標準と独自要件を分けます。
- 設計・テスト:データと画面を作り、正常系と異常系を検証します。
- 稼働・定着:安全に切り替え、入力と改善会議を続けます。
- パイロット:効果とリスクを測れる1工場・1ライン・主要な材質群などから始めます。
見積もり前の準備事項
見積もりを依頼する前に、候補各社へ共通で示す内容をそろえておきます。
- 業務資料:工程フロー、品目・材質・設備一覧、帳票サンプルを準備します。
- 追跡と接続:チャージから製品までの追跡要件、既存システムと設備の接続条件を整理します。
- 検証・運用:異常系シナリオ、導入後KPI、現場の入力負荷、セキュリティ要件をまとめます。
- 費用比較:公開相場を起点に、設備連携、移行、教育、並行稼働、保守を含む5年総額で、複数社を比べます。
現場要件を具体化しておくと、導入後も使われ続ける仕組みを検討しやすくなります。
▼全体ガイドの記事
・鋳造業向け生産管理システム開発の完全ガイド
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。