
鋳造業向けの生産管理システムは、業務の種類、鋳造固有の機能、設備連携の範囲を整理して選ぶと、納期・品質・原価の改善に役立ちます。
まず全体像を押さえたうえで、必要な機能、導入方式と進め方、費用、選定時の確認事項を順に見ていきます。各テーマの詳しい内容は、関連記事で確かめられます。
▼関連記事一覧
・鋳造業向け生産管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・鋳造業向け生産管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・鋳造業向け生産管理システム開発の見積相場や費用/コスト/値段について
・鋳造業向け生産管理システム開発の発注/外注/依頼/委託方法について
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
鋳造業向け生産管理システムの全体像
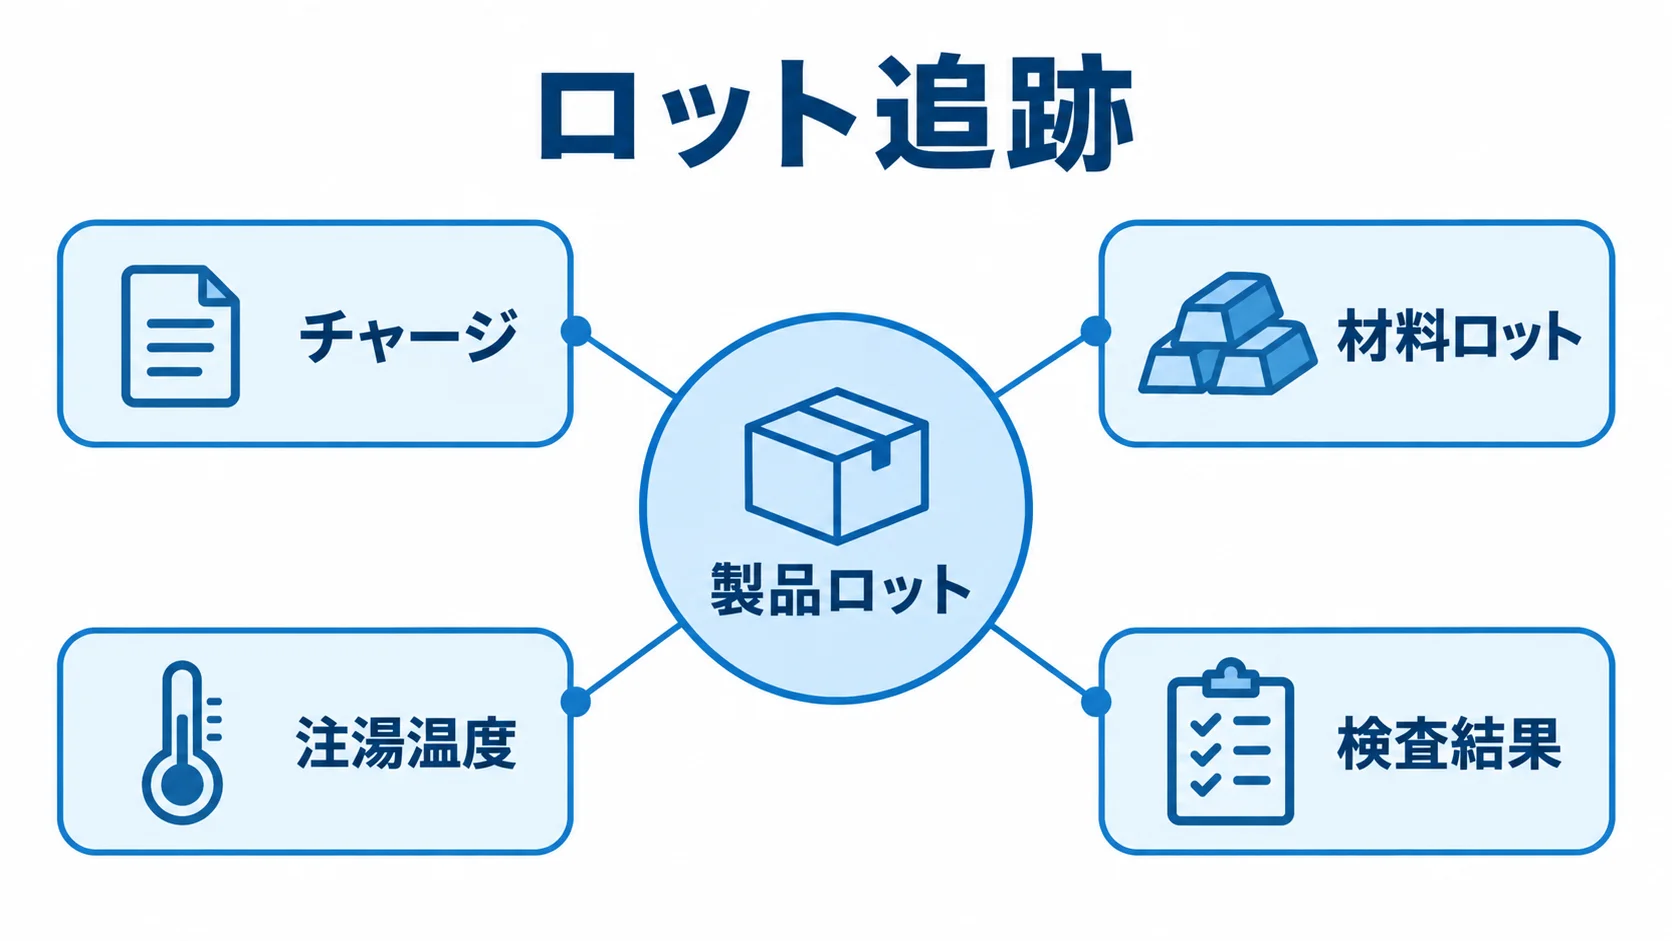
鋳造業では、配合、炉の状態、溶湯温度が製品の結果を左右します。さらに、鋳型や中子、冷却条件、仕上げ方法も製品の結果を左右します。そのため、製造数だけでなく、製造条件と検査結果を一貫して記録できる設計が求められます。
一般的な生産管理システムとの違い
一般的な生産管理と鋳造向けシステムの違いは、扱うデータと、どこまで追跡できるかにあります。
- 一般機能:受注、所要量計算、購買、工程進捗、在庫、売上、原価の管理
- 鋳造データ:鋳造枠、金型、中子、炉、チャージ、取鍋、溶湯、返り材、スクラップの情報
- ロット追跡:製品ロットから、チャージ、材料ロット、成分調整、注湯温度、検査結果を逆引きする
- 標準機能:通常のパッケージでも、受注・在庫・工程・原価を管理できることがある
- 追加対応:溶解順、材質切替、残湯、注入重量、冷却時間、不良コードは、設定や開発が必要になりやすい
「鋳造業向け」という表示だけで候補を決めると、ロット追跡の範囲を見誤るおそれがあります。そのため、デモでチャージと製品ロットの関係を確かめてから選びます。
管理するデータの単位
データ設計では、追跡のしやすさと現場の入力負荷を両立させる方法を検討します。
- 製品情報:受注番号や製番に、製品、図番、材質、配合を結び付ける
- 工程情報:鋳型、金型、中子、鋳造枠、炉、チャージ、取鍋、工程、検査、出荷を結ぶ
- 名称:現場の呼び方をマスタでそろえる。「返り材」「戻り材」「リターン材」が同じものなら、登録名を統一しないと在庫や原価が分散する
- 記録粒度:細かすぎると現場の入力が続かず、粗すぎると品質を追跡できなくなる
- 記録項目:時刻、設備ID、単位、測定者、入力方法を残しておくと、後の分析がしやすい
記録粒度は、顧客の要求、社内の品質規程、製品の安全性、輸出先の要件を確認して決めます。
鋳造業に生産管理システムが必要な理由
鋳造の品質と納期は、複数の工程と材料条件の組み合わせで決まります。そのため、歩留まりの改善は、システムを入れた後に現場が運用を続けることで進みます。
改善活動の前提になるのは、正しいマスタと現場入力です。そこに品質コードや設備データ、改善会議を重ねていくと、改善活動が続けやすくなります。
納期回答と生産計画の安定化
実行可能な計画は、受注条件と設備の制約から作ります。経験だけに頼らず、その計画を納期回答に反映します。
- 受注・設備条件:納期、品種、材質、数量と、炉の能力、造型機・中子の負荷、冷却時間、段取り替えを考慮する
- 鋳造の制約:多品種・多材質・小ロットでは、材質の切れ目、残湯、同じ鋳型を続けられるかを確認する
- 遅れの把握:計画と実績を日々比べ、材料待ち、鋳型不足、設備停止、冷却待ち、検査待ちを特定する
- 定期調整:制約を一覧にし、納期遵守率と計画達成率を週次で確かめて、関係部門で調整する
不良原因とトレーサビリティの追跡
不良品の影響範囲を調べるには、完成品の検査結果と鋳造工程の記録を照らし合わせます。
- 材料・溶解:原材料ロット、チャージ、投入材料、成分調整
- 鋳造:溶湯温度、取鍋、鋳造枠、中子、注湯時刻
- 作業・設備:作業者、設備、冷却条件
紙の記録や別のファイルに工程情報が分かれていると、調査に時間がかかります。さらに、同じ条件で作った製品を安全に切り分けにくくなります。
鋳造・ダイカスト向けの現場システムでは、生産管理と品質管理に加えて、予防保全、遠隔保守、追跡管理を組み合わせる方向が示されています。品質データを設備の状態や製造条件と結び付ける、という考え方です。
画像検査やセンサーを追加する場合でも、まずロットと時刻の紐付けを整えておきます。
鋳造業向け生産管理システムの主な機能
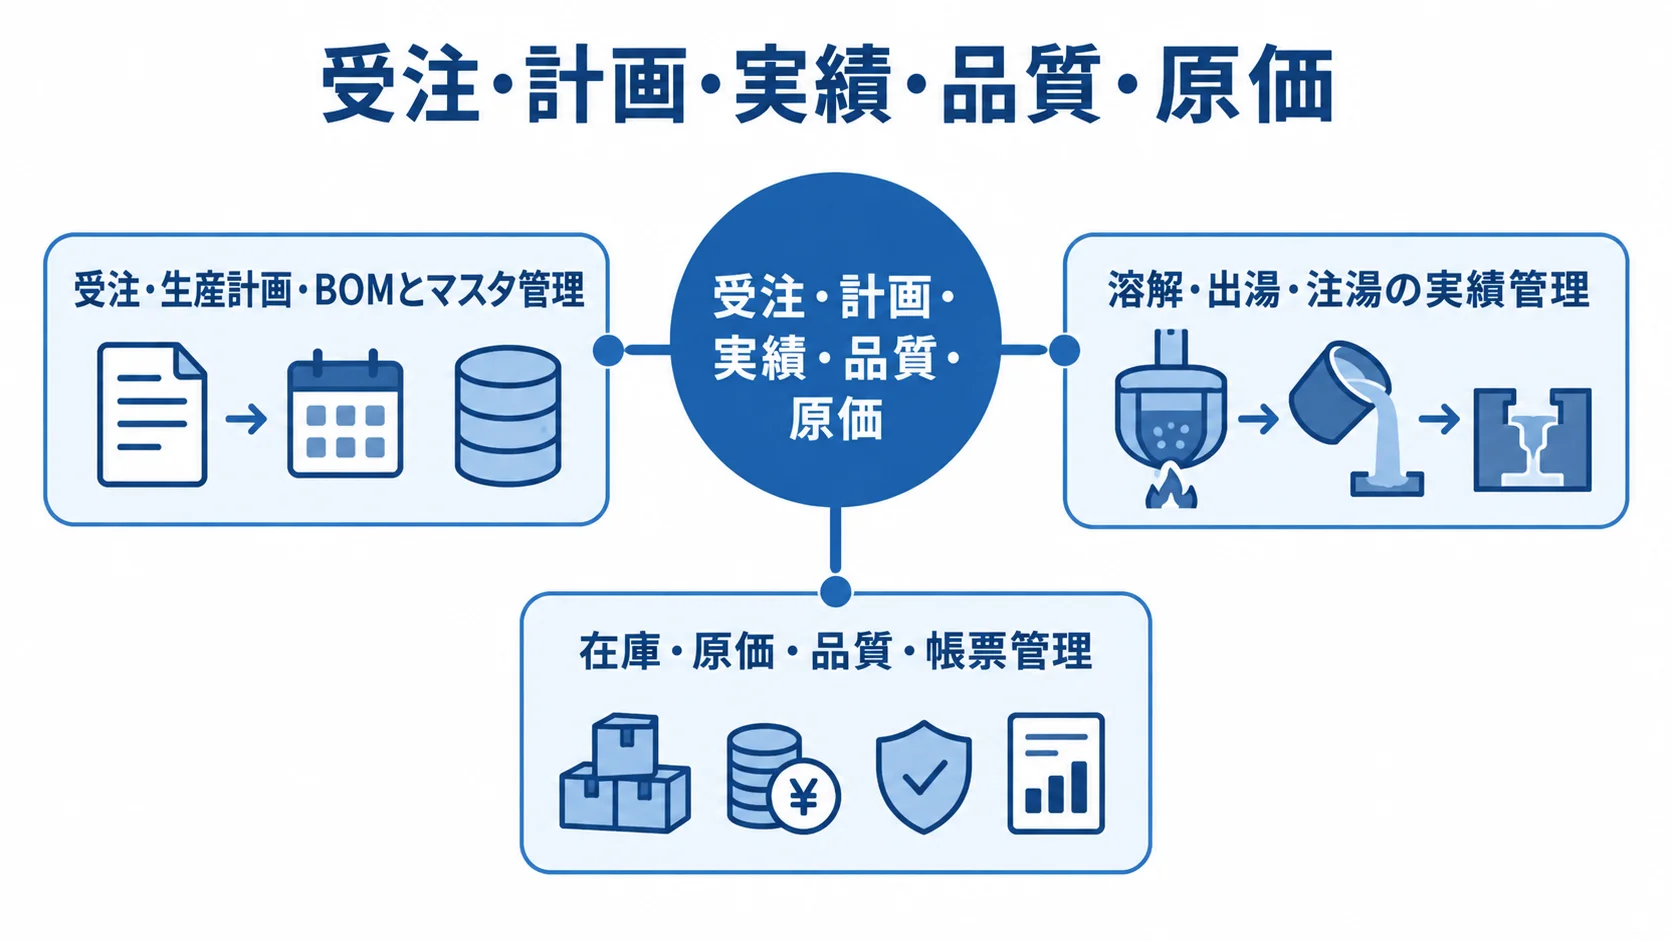
機能は数よりも、自社の判断に必要かどうかで選びます。受注・計画・実績・品質・原価をつなぐ画面や連携を、必要な順に並べて検討します。
受注・生産計画・BOMとマスタ管理
受注内容から材料や工程までをつなぐため、受注、生産計画、BOMに登録する情報をそろえます。
- 受注:顧客、品番、図番、数量、納期、材質、製番、出荷条件
- 生産計画:炉の能力、造型機負荷、鋳型・中子在庫、冷却時間、検査余力、外注工程
- BOM:鋳型、金型、中子、原材料、返り材、添加材、標準歩留まり、標準時間
計画に必要な情報がそろっていれば、無理な日程を早い段階で見つけられます。ただし、マスタ変更の際に配合や標準原価を上書きすると、過去の実績と比べられなくなります。工程順や品質判定基準を上書きする場合も、同じ問題が起こります。
変更の記録では、変更者、変更日時、適用開始日、承認者を残し、試作、量産、改訂後のデータを区別します。
溶解・出湯・注湯の実績管理
溶解・出湯・注湯の記録では、次の項目を工程の流れに沿って結び付けます。
- 溶解:炉・チャージ番号、材料ロットと重量、返り材、スクラップ、添加材
- 条件:溶解開始・出湯時刻、成分調整、測定温度
- 注湯:取鍋、注湯先・温度、鋳造枠、作業者、設備
秤量器や温度計から自動で取り込める項目は、二重入力を避けられます。
取り込めない設備は、バーコード、QRコード、タブレット、CSVなどを使い、無理なく登録できるようにします。
異材質の混入や温度の未入力は、登録時に警告を出せます。ただし、警告が多すぎると無視されてしまうため、製品を止めるエラーと、後で確認する注意を分けます。
通信が途切れたときのオフライン入力と、紙に一時記録したあとの再入力の手順も、要件に含めます。
在庫・原価・品質・帳票管理
在庫は重量と個数の単位をそろえて管理し、原価差異と品質結果は製品やロットまでたどれるようにします。
- 在庫:原材料、返り材、スクラップ、仕掛品、完成品、外注品
- 原価:材料、電力・燃料、加工、外注、検査、廃棄ロス
- 品質:成分、温度、硬度、寸法、外観、欠陥、不良数、手直し、廃棄、是正処置、試験成績表
原価を製品、製番、ロットに配賦して、標準原価と実際原価を並べると、見積との差を説明しやすくなります。加えて、歩留まりやエネルギー使用量の変動も確認できます。
検査結果からチャージや注湯条件を逆引きできると、同じ条件で作った製品を特定できます。
販売、会計、購買との連携では、データ項目ごとにAPI、ファイル、手入力のどれが安全かを判断します。倉庫管理や製造実行との連携も、同じ手順で判断します。設備監視やEDIとの連携についても、同じように確かめます。
鋳造業向けシステムの種類と選び方
選択肢は、クラウド型、パッケージ型、スクラッチ開発型に分けられます。また、現場で設備データを集め、業務層で受注や原価を管理し、データ層で分析するハイブリッド構成もあります。
工場を止められない場合は、一度に置き換えず、業務の中心と設備連携を段階的に整えていく方法が現実的です。
クラウド型が向いているケース
初期のサーバー調達を抑えたい場合や、複数拠点と在宅の管理部門で同じデータを見たい場合は、クラウド型が合っています。さらに、法令対応、バックアップ、機能更新をサービス側に任せられる場合もあります。
工場の通信が不安定な場合の運用、設備接続、データの保存場所、障害時の復旧目標は、事前に確かめておきます。月額料金は、ユーザー数、拠点数、容量を含めて考えます。API、帳票、出力の費用も含めます。さらに、端末、サポート、追加開発の費用まで含めて考えます。
通信が止まっている間に最低限の実績を登録できるか、復旧後に同じ実績が二重に登録されないかを、現場の条件で確かめます。
パッケージ型が向いているケース
パッケージ型は、受注、購買、MRPなどの標準機能を使い、鋳造固有の部分は設定や追加開発で補う方式です。在庫、工程、原価、品質も標準機能に含まれます。導入期間と費用を抑えやすく、定型化された業務を見直す機会にもなります。
- 業務の線引き:標準機能に合わせる業務と、独自性として残す業務を分けて決めます。
- アドオンの量:アドオンが多いと、更新のたびに改修が必要になり、技術的負債も増えていきます。
- 独自ロジック:独自の溶解順や計画ロジックは、APIや別の計画エンジン、帳票、ローコード画面で切り離せるかを検討します。
- 鋳造機能:鋳造オプションがある場合は、チャージ、取鍋、鋳造枠、中子、歩留まり、不良追跡を実演してもらいます。
スクラッチ型が向いているケース
独自の生産計画、複雑なトレーサビリティ、特殊な検査、複数の古い設備との接続などで、標準機能では事業上の強みを表現できない場合に検討します。
自由度が高い一方で、要件定義、設計、テスト、教育、保守を、自社と開発側で続けて担う必要があります。また、受注や在庫はクラウドかパッケージに置き、鋳造計画や設備収集だけを独自開発する構成もあります。
投資を判断するときは、初期費用だけでなく、5年間の改修費、担当者の引き継ぎ、障害時の復旧、開発会社を交代できるかまで比べます。
鋳造業向け生産管理システム開発・導入の進め方
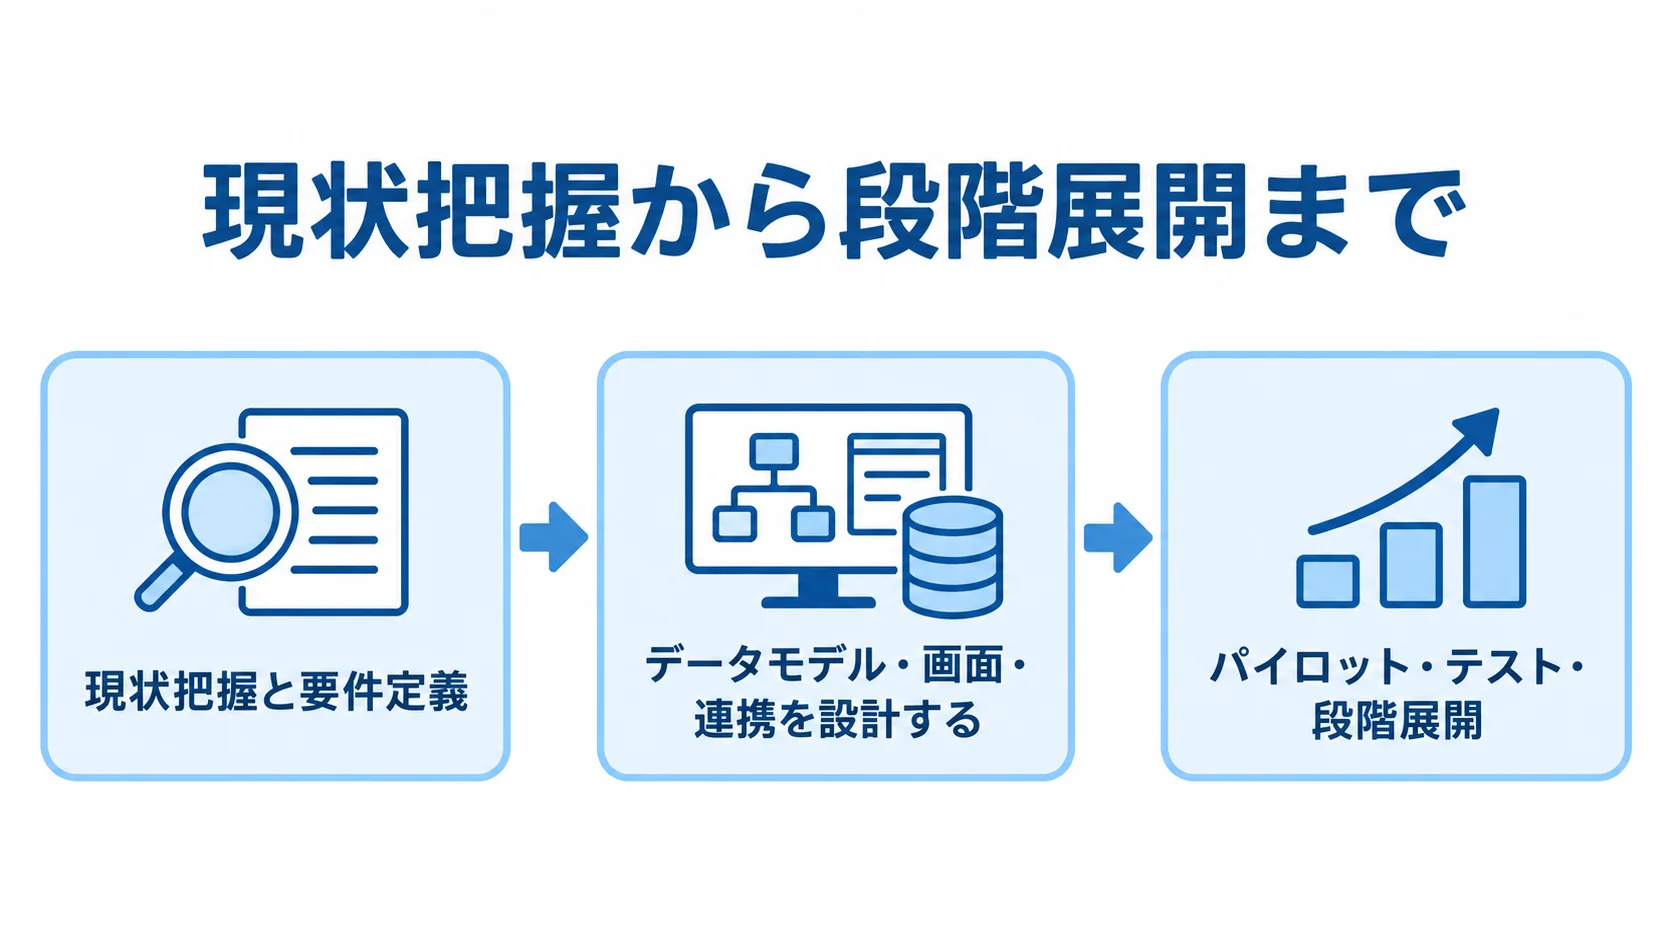
導入は、製品を選んだあとも続きます。まず現状の業務、データ、設備、入力方法、KPIを整理し、パイロットを経てから展開します。
設備を止められる時間は限られるため、並行稼働、復旧手順、教育、オフライン時の入力を受入条件に含めます。
▶ 詳細はこちら:鋳造業向け生産管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
現状把握と要件定義
まず、判断に必要な情報と困っている場面を起点に、要件を作ります。
- 業務観察:担当者、帳票・ファイル、転記箇所、チャージ・取鍋・鋳造枠・製品ロットの関係を図にする
- 例外確認:材料代替、再溶解、手直し、外注工程を洗い出し、困りごとから要件を作る
- KPI設定:歩留まり、入力率、在庫差異、不良率、納期遵守率、原価差異を選ぶ
- 検証範囲:1工場、1ライン、1材質群など、検証可能な範囲を選ぶ
入力率を何%まで高めるか、ロット逆引きに何分以内で答えるかを決めると、画面や連携の優先順位を付けられます。
データモデル・画面・連携の設計
データモデルと連携の設計では、マスタの整理、移行の対象、設備との接続、共通項目を決めます。
- マスタ:既存のExcelをそのまま移さず、品目などを標準化して、重複、廃止、単位違い、表記ゆれ、誤入力を整理する
- 移行:現行品と参照が必要な履歴を選び、過去データはすべて移さない
- 設備接続:秤量器、温度計、PLC、バーコード、RFID、現場端末の接続方式と責任範囲を明確にする
- 古い設備:ゲートウェイやCSVから接続を始めてもよい
- 共通項目:時刻、設備ID、単位、測定者、通信状態をそろえ、二重入力のときに正とするデータを決める
共通項目をそろえておくと、将来のIoT化に対応しやすくなります。
パイロット・テスト・段階展開
パイロットでは異常時の動作と現場操作を確かめ、受入後は対象機能を段階的に広げます。
- 異常系:異材質投入、温度未入力、通信断、不良ロット逆引き、再溶解を試す
- 現場操作:一人で入力できるか、炉の近くで画面を読めるか、手袋で操作できるかを確認する
- 段階展開:受注・在庫・計画から溶解・注湯、品質、原価、設備連携へ広げる
- 切替準備:旧・新システムを並行稼働して数値を照合し、問い合わせ窓口、紙運用、復旧訓練、マスタ承認を整える
鋳造業向け生産管理システムの費用相場
鋳造業専用システムの公開価格は限られています。そのため、ここでは製造業向けの公開相場と、設備連携・品質・ロット追跡を加えた鋳造向けの企画段階の推定を分けて示します。
実費は、工場数、ライン数、ユーザー数によって変わります。製品数、データ移行、端末によっても変わります。機器接続、カスタマイズ、教育、保守によっても変わります。
▶ 詳細はこちら:鋳造業向け生産管理システム開発の見積相場や費用/コスト/値段について
導入方式別の価格レンジ
公開相場と鋳造向けの企画段階の推定は分けて考え、方式ごとの価格帯を比べます。
- クラウド・SaaS:公開初期10万〜100万円、月2万〜20万円。鋳造向け推定は初期50万〜300万円、月5万〜30万円
- パッケージ:製造業向け公開初期200万〜800万円。1工場の鋳造向け推定800万〜2,000万円
- 複数ライン・拠点:原価・品質統合で1,000万〜3,000万円のケース
- 独自開発:独自計画ロジックや炉・秤量・検査・製造実行・基幹を横断するスクラッチ開発は1,500万〜5,000万円以上の推定
- 一般開発相場:小規模300万〜1,000万円、中規模1,000万〜5,000万円、大規模5,000万〜1億円以上
クラウドの鋳造向け推定には、鋳造実績、品質帳票、権限、ロット追跡の機能を加えて考えます。導入は数日から3か月程度ですが、固有の設定やマスタ整備が多いと長くなります。
パッケージの鋳造向け推定は、1工場で主要機能に絞り、鋳造オプション、品質帳票、会計・EDI連携、設備収集を含む場合の推定です。なお、一般開発相場は、鋳造向けの費用を直接示す数字ではありません。
2026年の公開価格比較情報でも、機能、ライン数、導入支援による差が大きいとされています。そのため、要件ごとに見積を分けて確かめます(出典: 2026年の生産管理システム価格比較情報)。
費用の5区分と内訳の確認
見積は次の5区分に分けて確認します。
- 初期費:ライセンスまたは開発費
- 継続費:月額利用料・年間保守
- 機器費:機器・センサー・ゲートウェイ
- 移行費:データ移行・教育
- 追加費:追加開発・帳票
加えて、現場端末、ネットワーク、バックアップ、テスト環境、旧システムとの並行稼働、運用改善も費用に含めて考えます。見積が一式で書かれていると、削れる範囲や追加の条件を判断しにくくなります。
2026年の人月単価の目安は、PM90万〜150万円、SE65万〜110万円、PG50万〜90万円、テスター45万〜80万円程度です。
単価を比べる前に、要件定義、移行、設備接続、教育、保守に必要な人月を確かめます。そのうえで、5年間の総額と、投資効果を測るKPIを並べて判断します。
鋳造業向け生産管理システムの開発会社/ベンダーの選び方
製品の機能数よりも、鋳造工程を理解し、要件をデータモデルに落とし込めるかを見ます。公開実績があっても、自社の材質やロット粒度、設備、品質基準に合うかは、別に確かめる必要があります。
同じ質問と異常系のシナリオで候補を比べると、提案の違いが分かりやすくなります。
鋳造工程と同規模の経験の確認
「製造業向け」の件数を見ても、鋳造への適合は判断しにくいものです。そのため、次の鋳造工程や設備を扱った実績があるかを聞きます。
- 工程:溶解・注湯・仕上げ・検査
- 追跡:ロットとチャージ、鋳型、中子の管理
- 設備・展開:秤量器・温度計との接続、複数拠点展開
可能であれば、従業員数、品種数、炉数、拠点数が近い事例を挙げてもらい、導入前後のKPIと運用体制を確かめます。
公開事例は、導入当時の情報である場合があります。そのため、現在も同じ機能と保守体制が続いているかを見ます。
現場責任者、品質担当、情報システム担当、経理担当が参加する説明会で、各部門に必要な画面と帳票を確かめます。
デモによる異常系と現場操作の確認
デモでは、標準の受注登録に加えて、次の異常系を試します。
- 鋳造条件:異材質混入、温度未入力、残湯、鋳造枠不足
- 障害・品質:通信断、検査不合格、再溶解、不良ロット逆引き
候補ごとに、その場で操作できるか、追加開発が必要か、運用で回避するかを区別します。あわせて、現場端末の入力項目数、バーコード読取、エラー表示、作業の中断と再開も確かめます。
RFPには、業務範囲や工場、製品・材質数を記載します。チャージとロットの関係、帳票、設備も盛り込みます。連携や移行データに加えて、KPIも記載します。さらに、納期、予算、保守条件も含めます。
提案では、標準機能、設定、追加開発、外部連携、対象外を分けて示してもらいます。
導入支援・保守・契約条件の確認
導入後も使い続けられるよう、支援内容と契約で次の条件を確かめます。
- 導入支援:マスタ整備、現場教育、問い合わせ、月次改善、障害時の復旧支援
- 納品物:設定手順、簡易マニュアル、連絡先、バックアップ・復旧手順
- 契約条件:データ所有・出力、保存場所、委託先、ログ保持期間、停止通知、復旧目標、解約時の返却、追加開発単価、更新方針
- リモート接続:許可時間、接続経路、多要素認証、操作ログ、緊急時の停止権限
▶ 詳細はこちら:鋳造業向け生産管理システム開発でおすすめの開発会社/ベンダー6選と選び方
▶ 詳細はこちら:鋳造業向け生産管理システム開発の発注/外注/依頼/委託方法について
導入時に確認したいセキュリティと最新動向
設備と業務システムの接続が増えると便利になる一方で、工場の停止や品質データの改ざんといったリスクも増えます。そのため、安全性は、クラウドかオンプレミスかという区分より、接続全体の設計で見ていきます。
IT・OTの通信制御とアカウント権限は、ひとつの設計にまとめて確かめます。ログとバックアップは、その設計に含めます。復旧訓練とリモート接続も、同じ設計で確かめます。
IT・OT分離と復旧手順の要件
経済産業省は2025年4月、中小規模の製造事業者向けに、工場セキュリティの重要性と始め方を解説する資料を公開しました。
資料で示されているのは、工場の資産やネットワーク、設備を把握し、優先順位を付けて対策を進める考え方です(出典: 経済産業省「工場システムにおけるサイバー・フィジカル・セキュリティ対策ガイドライン Appendix」、2025年)。
資料の考え方は、大規模な刷新をしない段階からでも取り入れられます。
具体的な設定や訓練については、次の項目を要件に含めます。
- 資産・権限:資産台帳を整え、最小権限と連絡体制を定める
- ネットワーク:IT・設備の境界と、許可する通信を決める
- 認証・記録:管理者権限、パスワード、多要素認証、ログ保存期間を定める
- バックアップ:頻度、復旧目標、オフライン時の手順を決めておく
- 復旧訓練:バックアップからの復元と設備を止めない切替を試し、手順を更新する
トレーサビリティとデータ活用の段階的な進め方
現場データは、眺めるだけで終わらせず、品質、設備保全、エネルギー、原価の改善に段階的に使います。
- 条件の関連付け:電力・燃料、溶解時間、温度、歩留まり、不良率をロットに結び付け、影響を検証する
- データ整備:必須項目を登録し、欠陥種別・原因コードを標準化して月次で品質を確認する
- 小さく試行:異常検知、画像判定、需要予測などを小さなテーマから試す
AI検査や予知保全は、教師データとロットの紐付けが整っていてこそ、判断の信頼性が確保されます。
導入で失敗しやすいポイントと対策
対象範囲、データ、現場運用、責任者が曖昧なまま始めると、機能の不足以外にも問題が起こります。何を一覧にして、誰の判断をどう変え、効果を何で測るかを決めておくと、不要な機能を減らせます。
要望の整理と個別開発の範囲
要望をそのまま画面や帳票に加えると、操作が複雑になり、更新のたびに費用がかかります。そこで、要望は次の観点で整理します。
- 必須:法令・顧客要求で必要
- 効果:品質や納期への効果が高い
- 許容:今は手作業でも許容できる
- 将来:今後の検討対象
各要望は、標準機能、設定、連携、追加開発のどこで対応するかを決めます。
入力負荷とデータ品質の同時管理
分析に使う情報を増やしても、現場で登録されなければ役に立ちません。そこで、入力の方法を項目ごとに次の4つに分けます。
- 自動取得:設備から自動で取得する項目
- バーコード:バーコードで選ぶ項目
- 数値入力:数値を入力する項目
- 後から補完:管理者が後から補う項目
画面は作業者の動線に合わせて作り、登録にかかる時間を導入の前後で測ります。
さらに、登録率だけでなく、マスタの重複、単位の不一致、異常値を点検します。未入力や修正履歴も、あわせて確かめます。
毎月、データ品質の責任者を決めて、欠陥コードや材料ロットの表記を見直します。信頼できる数字があってこそ、原価差異や不良原因の改善が進みます。
導入効果のKPIによる継続確認
導入前の基準値を取り、改善活動で追う指標を、生産、データ、原価の面から選びます。
- 生産・品質:納期遵守率、計画達成率、歩留まり、不良率
- データ・在庫:実績入力率、在庫差異、ロット追跡時間
- 原価・設備:原価差異、設備停止時間、棚卸しにかかる時間
すべてを一度に改善しようとせず、最初の半年は入力の定着と追跡時間を見て、その後に歩留まりや原価差異を見る方法もあります。
現場の改善会議でKPIを確認し、計画条件や品質コードを更新していきます。
データを使って判断を変え、その結果を記録する循環ができて初めて、システムは価値を発揮します。
鋳造業向け生産管理システムのよくある質問
標準機能との適合が分からない場合は、現場帳票、製品マスタ、設備一覧、品質記録を用意して、具体的なシナリオで確かめます。
一般的な生産管理システムでも鋳造工程を管理できますか?
受注、購買、在庫、工程、原価などは、一般的なシステムで管理できる場合があります。
一方で、チャージ、取鍋、鋳造枠、中子、溶湯温度、材質の切れ目、歩留まり、不良原因の追跡は、鋳造向けオプションや設定、追加開発が必要になりやすい部分です。ロット逆引きと異常系は、デモで確かめます。
古い設備やExcelが残っていても導入できますか?
導入はできますが、最初からすべてを接続する必要はありません。まず業務システムを整え、設備の実績はCSV、ゲートウェイ、バーコード、タブレットなどを使って段階的に取り込みます。
Excelは移行の対象と参照用に分けます。そのうえで、二重入力や個人管理が残る範囲と、廃止する時期を決めておきます。
導入にはどのくらいの期間がかかりますか?
小規模なクラウド導入は数日から3か月程度、パッケージの設定・カスタマイズは3〜9か月程度が目安です。
複数拠点や設備連携を含む大規模な開発は、6〜18か月以上が目安です。ただし、鋳造固有のマスタ整備、現場テスト、並行稼働の期間によって変わるため、対象範囲と受入条件から計画を立てます。
補助金を使って導入できますか?
対象制度、募集時期、申請条件は年度や公募ごとに変わるため、導入前に最新の公募要領を確かめます。
補助の対象になり得る費用と、対象外になりやすい保守、端末、教育、既存設備の改修は、分けて考えます。
採択を前提に納期を組まず、導入目的、効果指標、見積の内訳を早めに整理しておきます。
まとめ
鋳造業向けシステムは、受注、計画、在庫、原価に加えて、溶解、出湯、注湯、冷却、検査を、チャージ、取鍋、鋳造枠、製品ロットの関係で管理します。
導入効果を得るには、鋳造固有の機能を確かめ、マスタと入力方法を整えたうえで、設備連携と品質データを段階的に加えていきます。
失敗しないための最終確認
比較では、公開価格よりも5年間の総額を確かめます。初期費用と月額、保守を見積もります。機器と連携、移行と教育、追加開発も、あわせて見積もります。
デモでは、異材質の混入、温度の未入力、通信断、不良ロットの逆引きを試します。あわせて、現場入力、追跡、品質帳票、復旧手順も確かめます。
セキュリティ要件には、資産台帳、IT・OT通信制御、最小権限を含めます。さらに、ログとバックアップを入れます。多要素認証や復旧訓練も含めます。
段階導入の成果を比べるため、1工場・1ライン・1材質群のパイロットで次の指標を測ります。
- 現場・納期:入力率、納期遵守率
- 在庫・品質:在庫差異、不良率
- 原価・追跡:原価差異、追跡時間
測定の結果をもとに対象の工程と設備連携を広げていくと、現場に定着するシステムに近づきます。
導入前にそろえる資料
候補を比べる前に、受注から出荷までの業務フローと、製品・材質・配合マスタをそろえます。さらに、設備一覧と現場帳票も用意します。品質記録と連携先も、そろえておきます。
過去の不良や在庫差異の例も用意しておきます。現場の代表者と管理部門が必須要件と改善課題を分けておくと、見積の精度と導入後の納得感が高まります。
▼関連記事一覧
・鋳造業向け生産管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・鋳造業向け生産管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・鋳造業向け生産管理システム開発の見積相場や費用/コスト/値段について
・鋳造業向け生産管理システム開発の発注/外注/依頼/委託方法について
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。