
鋳造業向け品質管理システムは、検査記録の電子化、ロット追跡、製品単位の分析に分けて捉えると理解しやすく、不良原因の分析と再発防止に役立ちます。
管理する情報から運用まで、発注側が押さえる点を順にまとめました。各テーマの詳しい内容は、下の関連記事もご覧ください。
▼関連記事一覧
・鋳造業向け品質管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・鋳造業向け品質管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・鋳造業向け品質管理システム開発の見積相場や費用/コスト/値段について
・鋳造業向け品質管理システム開発の発注/外注/依頼/委託方法について
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
鋳造業向け品質管理システムの全体像
鋳造の品質は、最終検査の合否だけでは決まりません。材料の成分や砂の状態も影響します。
溶湯温度や注湯時刻などの条件は、設備設定や作業者の判断とも連鎖します。その結果、巣や引けなどの不良が生じ、割れや寸法不良、硬度不良も起こります。
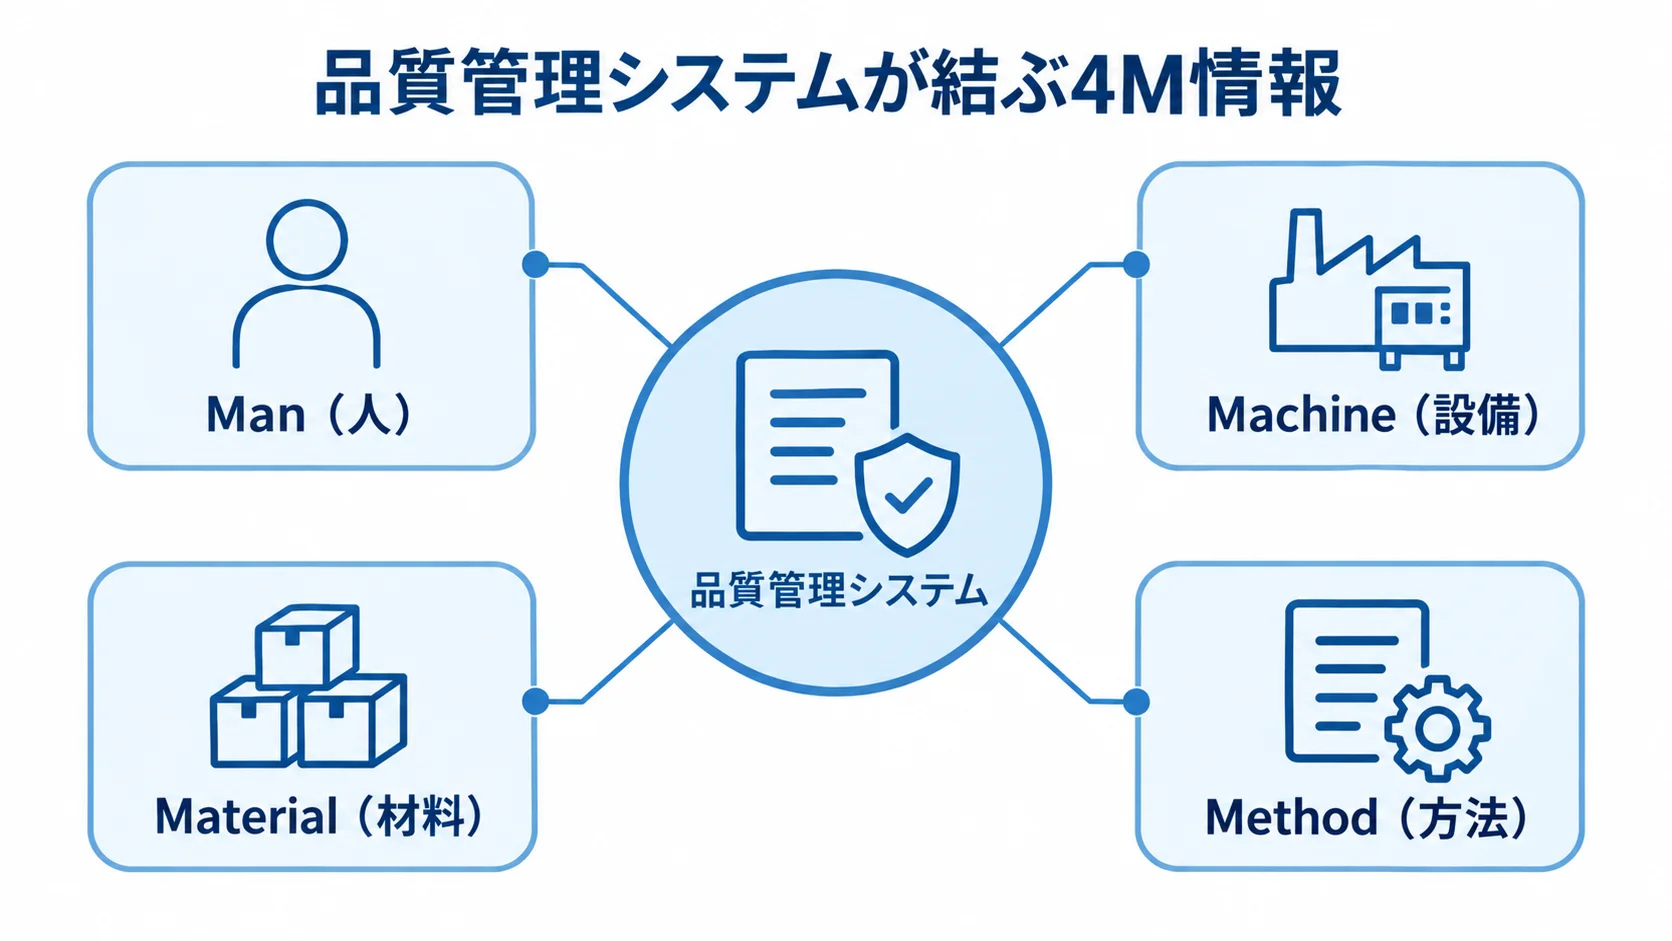
品質管理システムは、原材料の受入から出荷までの4M情報を、トリベ、ロット、製品の単位で結び付けるデータ基盤です。そのため、不良の発生条件と原因を後から検証できます。
品質管理システムで管理する情報
基本になるのは、Man(人)、Machine(設備)、Material(材料)、Method(方法)の4M情報です。原材料の仕入先や成分、ロットに加え、炉の番号、温度と時刻、砂の水分や強度なども記録します。
注湯担当者や検査機器の結果も、製品番号や鋳枠番号にひも付けて残します。規格値から外れた値が出た場合は、システムがアラートを出して保留処理を起動し、後工程や出荷へ流れないようにします。
導入によって変わること
トリベやロットから製品、顧客出荷までを追うトレースフォワードと、製品から製造条件へ戻るトレースバックを、同じ画面で確認できます。そのため、クレームや不良の調査を速められます。
工程間の相関を分析すると、経験者の勘だけに頼らない改善につながります。さらに、再溶解や改鋳、手直しの削減のほか、承認履歴を伴う検査成績書や監査証跡の発行にもつながります。
鋳造業向け品質管理システムの主な機能と3段階の導入範囲
必要な機能は、工場の規模や不良の種類、顧客要求、既存設備によって変わります。そこで、品質問題を減らすKPIに直結する範囲から始めると、現場に定着しやすくなります。
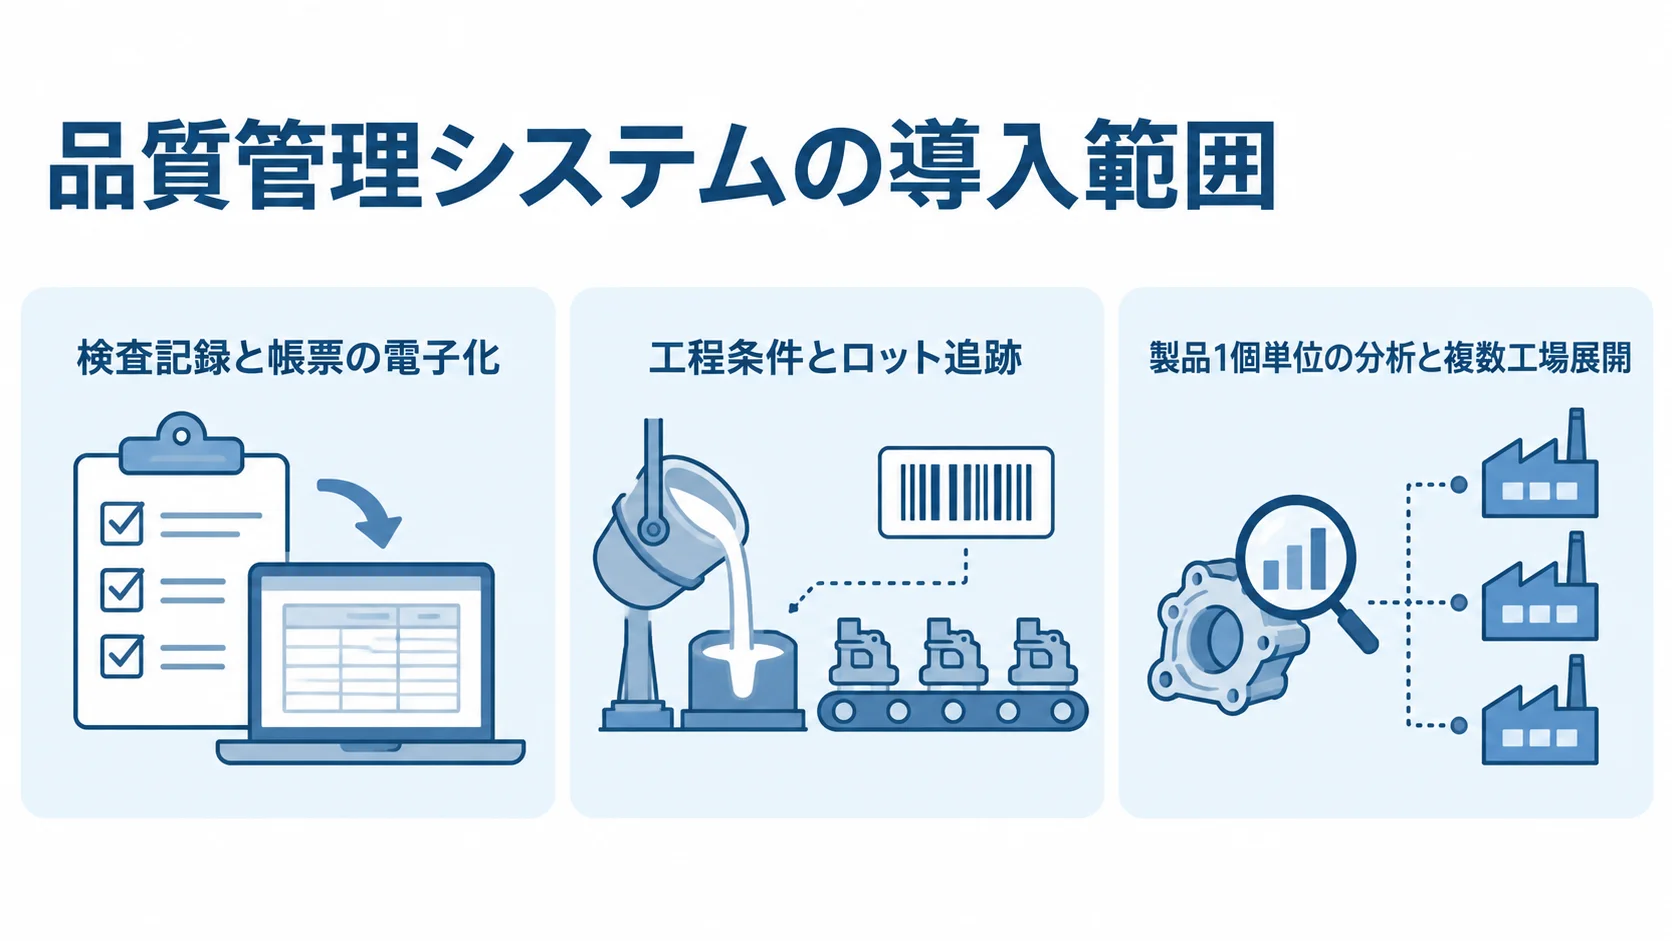
導入範囲は、ライト、スタンダード、高度の3段階で考えます。なお、最初からAIや全設備の自動収集を目指す必要はありません。
▶ 詳細はこちら:鋳造業向け品質管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
ライト範囲は検査記録と帳票の電子化
ライト範囲では、受入・工程・最終検査、不適合、是正処置、検査成績書をまとめて管理します。
- 記録項目:規格値、単位、判定者、承認者、登録時刻を含む記録。
- 入力方法:タブレットやパソコンからの登録。
- 負担軽減:必須項目を絞り、材料ロットや製品情報の再入力を避ける設計。
紙帳票をそのまま画面に置き換えても、入力の負担は減りにくいため、項目の見直しが欠かせません。
スタンダード範囲は工程条件とロット追跡
スタンダード範囲では、製造実績と工程条件をつなぎ、鋳造特有の例外も履歴に残します。
- 工程条件:溶湯温度、重量、成分、球状化処理、砂処理、注湯時刻の記録。
- データ取得:バーコードや二次元コードで対象を呼び出し、測定器や秤の値を自動で登録する仕組み。
- 例外履歴:ロット分割、混載、再検査、保留、再溶解の履歴。
自動登録は、転記ミスの削減に役立ちます。ただし、通常ケースと例外処理の両方を同じように追える設計が必要です。
高度範囲は製品1個単位の分析と複数工場展開
高度範囲では、製品1個ごとのIDに検査結果と製造条件を結び付け、工場をまたいで品質を分析します。
- 個体追跡:マーキングやRFIDによる製品IDの付与。
- 検査連携:画像、X線、寸法、硬度の結果と製造条件のひも付け。
- 横断分析:SPC、工程間の相関、歩留まり、不良率、改鋳率の比較。
製品1個の追跡には、マーキング設備や読み取り位置、再加工時のID維持まで含めた設計が必要です。
費用対効果を確かめながら、顧客要求や高額な不良が出る工程から対象を絞るのが現実的です。
クラウド・パッケージ・スクラッチの使い分け
検査や帳票だけならクラウド、標準的なQMSやMESの機能を広げるならパッケージ、独自工程や製品1個追跡を作り込むならスクラッチが候補になります。
また、QMSやMESを中核にして、設備側のIoTゲートウェイや生産管理、業務側のクラウドまたはオンプレミスのデータベースをAPIでつなぐハイブリッド方式もあります。
クラウド型のメリットと注意点
クラウド型は自社サーバーが不要で、初期導入を数週間から3か月程度で進めやすい方式です。そのため、検査記録、承認、是正処置、帳票を早く電子化したい工場に向いています。
工場内の通信が不安定な場合や、古い設備から直接データを取り込む場合は、オフライン入力、一時保存、後追いの同期が必要です。
月額料金やユーザー数、保存容量、API利用料、サポート範囲まで含めて、5年程度の総額で比べます。
パッケージ型のメリットと注意点
パッケージ型は、検査規格やロット管理、承認、変更履歴、トレーサビリティなどの標準機能を活用できます。そのため、品質保証を短期間で整えやすく、監査や顧客要求の証跡も設計しやすい方式です。
まず、標準画面に合わせる範囲と、鋳造工程に合わせて追加する範囲を分けておきます。過剰なアドオンを入れると、将来の更新や保守が難しくなります。
スクラッチ型とハイブリッド型の使い分け
既存製品が業務に合わない場合、たとえば独自の鋳造方案や特殊検査、複雑なロット分割、製品1個単位のID管理があるなら、スクラッチ型が候補になります。
自由度が高い一方で、要件定義やテスト、セキュリティ、保守を、自社と開発会社が継続して担うことになります。
品質やトレーサビリティの標準機能はパッケージで持ち、設備接続や特殊分析だけを個別に開発します。こうすると、導入の速さと適合度のバランスを取りやすくなります。
鋳造業向け品質管理システムの進め方
導入は、システムを入れることよりも、品質データの流れを組み直すプロジェクトとして捉えるのが基本です。まず、不良率や改鋳件数などから2〜3個のKPIを選び、現状値を測ります。
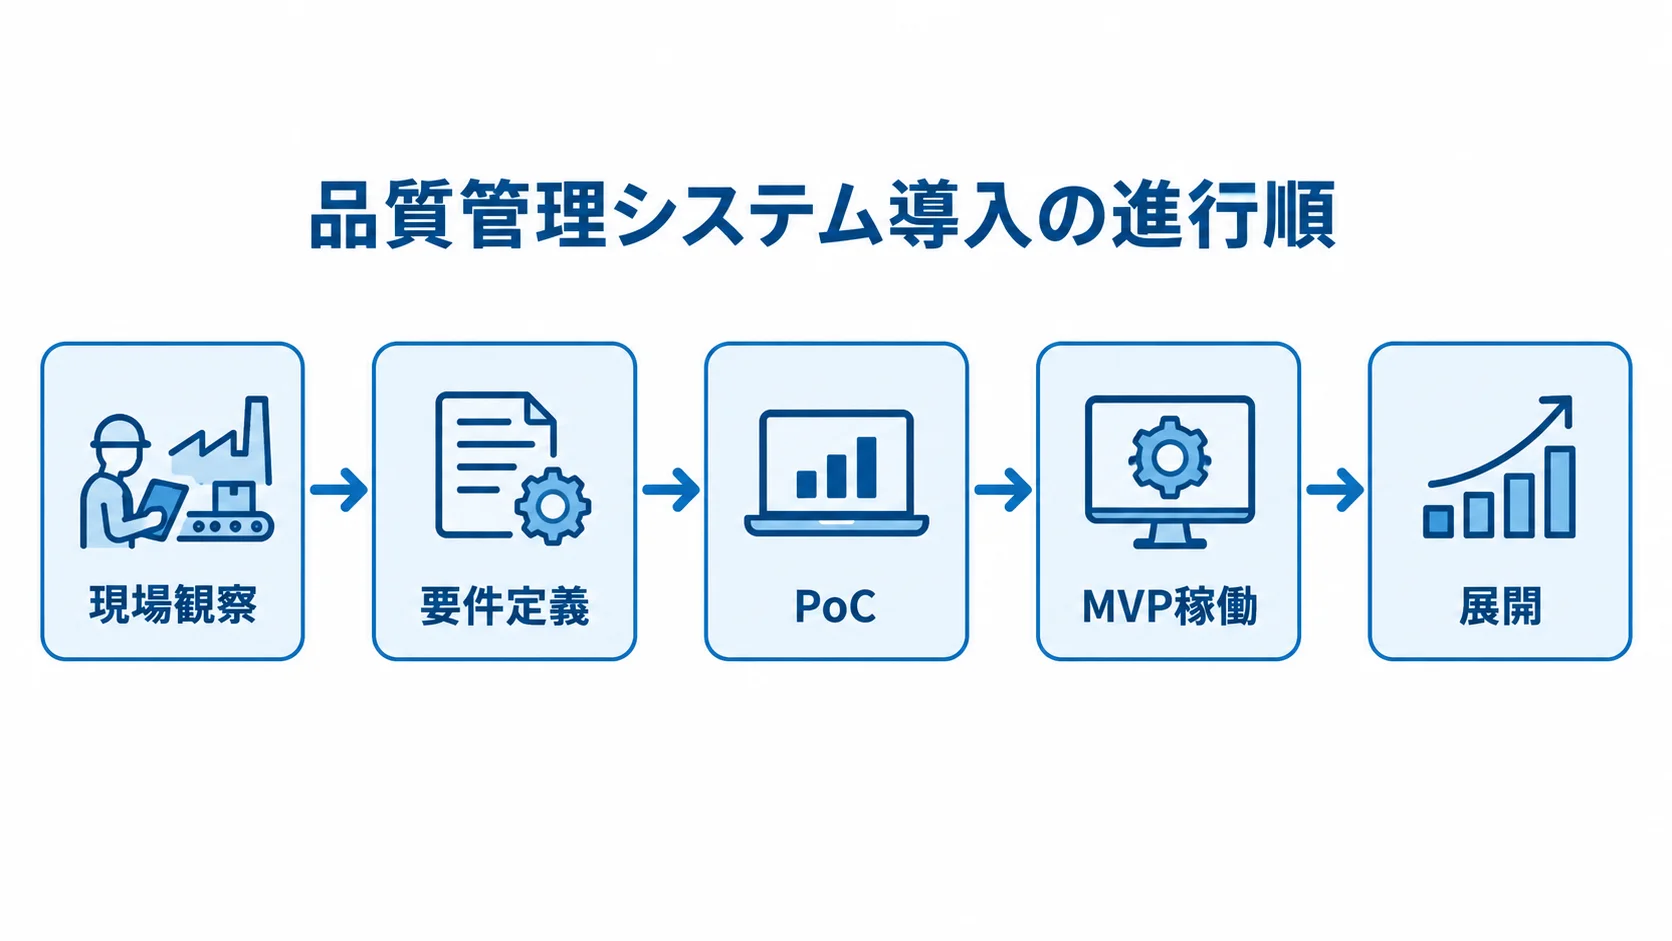
進め方は、現場観察から始め、要件定義、PoC、MVP稼働を経て、展開へ進みます。その際のKPIの候補には、クレーム原因の調査時間、検査成績書の作成時間、トレースの所要時間などがあります。
現場と設備の洗い出し
工程図や既存帳票、Excel、検査機器、設備台帳に加え、PLCやセンサーの型式、通信方式、設置環境を一覧にします。そのうえで、誰が、いつ、どの端末から何を入力するかを工程ごとに確認します。
特に見落としやすいのは、通信できない古い設備、熱や粉じんの多い場所、夜勤の少人数体制、通信断時の紙運用です。そこで、現場担当者と品質保証担当者は、正常時の流れだけでなく、異常時の流れも一緒に書き出します。
RFPとPoCでの実装可能性の確認
RFPには、要件を必須、将来、対象外に分けて記載します。そのうえで、製品IDと規格値に加えて、追跡の単位と例外時の扱いも要件として書き込みます。
- トリベ・ロット・鋳枠の関係
- 保留・再検査・再溶解の扱い
帳票や権限、ログ、設備接続、データ保存期間もRFPに盛り込みます。次に、候補を3〜4社程度に絞り、同じ条件で提案と概算見積を比べます。
PoCは、1ラインまたは1製品群に限ります。通信断や異常値、ロット分割、再検査、製品リコールの検索を、実際に再現して確かめます。
MVP稼働から全体への展開
最初のMVPは、検査記録、不適合、ロット追跡、帳票発行など、効果を測りやすい範囲に絞ります。1ラインで1〜3か月運用しながら、入力時間や欠損率、調査時間、アラート対応率を確認します。
改善後に、他ラインや他工場へ広げ、共通マスタと工場固有の設定を分けます。全工場を一括で切り替えると、設備連携や教育の問題が見えにくくなります。そのため、段階的な展開は、現場を止めるリスクを抑える方法として有効です。
鋳造業向け品質管理システムの費用相場と内訳
鋳造専用の標準価格は、公開例が限られています。そこで、製造業向けQMS・MESと一般的なシステム開発費を基にした、2026年時点の目安を示します。
金額は、鋳造条件の自動収集や既存設備の改造によって変わります。マーキングや画像・X線検査、現場端末、防塵防熱対策も金額に影響します。そのため、要件定義や設備連携テスト、教育、保守を含めた総額で判断します。
▶ 詳細はこちら:鋳造業向け品質管理システム開発の見積相場や費用/コスト/値段について
方式別の初期費用と期間の目安
費用と期間は、方式ごとに、対象範囲や標準業務への適合度によって異なります。
- クラウド・SaaS:検査記録などから始める場合、初期3万〜60万円、月額は1ユーザーあたり数千円〜数万円、期間は数週間〜3か月程度。
- 軽微なパッケージ設定:標準業務に合わせられる場合の、ライセンス数十万〜300万円、設定・改修100万〜300万円、2〜6か月程度。
- 大幅なパッケージ改修:合計500万〜1,300万円程度、6〜12か月程度の目安。
- 開発範囲:限定的なスクラッチは300万〜700万円・3〜6か月程度、中規模開発は700万〜2,000万円。
複数工場や製品1個追跡まで含めると、2,000万円を超え、場合によっては5,000万円以上になることもあります。ただし、これらは公開相場と類似する製造業案件からの推定で、鋳造案件の確定見積ではありません。
見積書で確認するコスト項目
見積書は、初期費用の内訳と運用後の費用を分けて、案件の条件とあわせて確認します。
- 初期費用:ライセンス、要件定義、業務・画面・帳票設計、実装、設備接続、データ移行、テスト、教育、現地設置の内訳。
- 費用構成:要件定義10〜12%、設計・環境構築22〜24%、実装48〜50%、テスト15〜17%程度の割合。
- 運用費:クラウド利用料、端末・センサー交換、保守運用、追加開発、教育、バックアップ、セキュリティ診断の見込み。
- 保守運用:初期開発費の年15〜25%程度。24時間監視や現地駆け付けを含む場合は、別途の確認が必要。
- 総保有コスト:5年分の費用に加えて、停止時の復旧時間とデータ取り出し条件も比べる対象。
費用構成の割合は案件によって変わります。ただし、要件定義や結合テストが極端に少ない見積では、追加費用が発生する可能性があります。
鋳造業向け品質管理システムの開発会社・ベンダーの選び方
開発会社やベンダーは、鋳造設備やIoTに強いタイプと、QMS・MES・基幹連携に強いタイプに分けて比べます。その際は、知名度や機能数だけでなく、鋳造工程や異常時の運用への理解があるかを見ます。
見積を依頼する前に、対象工程、品質課題、設備一覧、追跡粒度、顧客要求、希望時期を1枚にまとめておくと、提案を比べやすくなります。
鋳造工程への理解と導入実績の確認
「製造業の実績」があるかだけでなく、どこまでの工程に対応した経験があるかを聞きます。溶解、球状化、注湯、造型、冷却、仕上げ、検査の各工程が対象です。
自社と同じ鋳造法や材質、製品数、工場規模の実績があれば、例外処理の想定が具体的になります。
デモでは、トリベ単位から製品1個単位へ追跡できるか、ロット分割後も履歴が切れないかを確かめます。あわせて、再検査や保留の記録方法も見ておきます。
設備接続と既存システム連携の確認
設備との接続では、PLCや温度計、秤のほかに、検査や製品の識別に使う設備も、実績を確かめる対象になります。
- 検査機器
- 画像・X線装置
- バーコードやマーキング設備
型式や通信プロトコルが異なる設備を、交換せずに接続できるかを具体的に聞きます。ゲートウェイや変換器が要るかどうかも確かめ、通信断時にデータを欠損させない方法も確認します。
既存の生産管理やERP、在庫、出荷システムとのAPI連携は、マスタの責任範囲とあわせて、契約前に決めておきます。
導入支援と保守体制の確認
稼働後も成果を出し続けるため、契約前に現場支援や障害対応、費用・データの条件を明確にします。
- 現場支援:現場教育、入力ルール、マスタ更新、異常時の連絡先、操作権限、問い合わせ窓口の取り決め。
- 障害・データ対応:復旧時間、バックアップ、データ返却条件の確定。
- 契約・引き継ぎ:PoC費用、本番移行費、追加要件の単価、保守範囲、担当者交代時の引き継ぎ方法を、提案書と契約書に残すこと。
▶ 詳細はこちら:鋳造業向け品質管理システム開発でおすすめの開発会社/ベンダー6選と選び方
▶ 詳細はこちら:鋳造業向け品質管理システム開発の発注/外注/依頼/委託方法について
失敗しないための運用・セキュリティ・最新動向
失敗は、技術的な不具合のほかに、入力項目の多さや紙に戻る例外処理、マスタ更新の担当不在、現場と品質保証の定義の違いからも起きます。どれもデータの欠損や不信感につながります。
鋳造のDXでは、現場で続けられる入力と、経営や品質保証が使える分析を同時に設計します。
よくある失敗と対策
最初から全工場・全設備を対象にすると、期間と費用が膨らむおそれがあります。
- 対象範囲:高頻度の不良や顧客監査の多い製品で、KPIの改善を確かめること。
- 製造条件:検査結果だけでなく、トリベ、鋳枠、製品IDにひも付ける条件の定義。
- AI導入:品質データを蓄積し、欠陥対象、誤判定の許容範囲、再学習手順を決めてから追加すること。
AI外観検査を先に入れても、良品と不良品の定義、画像条件、判定者、再検査結果、ロット情報がそろわなければ、精度を評価できません。
工場のOTセキュリティの設計
設備ネットワークと業務ネットワークは、条件を決めたうえでつなぎます。そのため、要件には、ゾーン分離や最小権限、端末・アカウント管理、MFA、通信暗号化を含めます。さらに、バックアップや操作ログ、パッチ管理、復旧訓練も要件に入れます。
経済産業省は2025年、中小規模の製造事業者向けに、工場セキュリティの重要性と始め方を手順・事例で解説する資料を公表しました(出典:経済産業省「工場セキュリティの重要性と始め方」、2025年)。
品質データを守ることは、機密保持だけでなく、操業の継続と顧客への供給責任にも関わります。
ISOや顧客監査への備えと記録設計
品質マネジメントシステムは、品質に関して組織を指揮・管理する仕組みです(出典:日本産業標準調査会「品質マネジメントシステム」、確認年2026年)。
ISO 9001対応は、証明書を出す機能として捉えるより、記録の仕組みとして設計するのが基本です。たとえば、規格値の版管理や承認、変更履歴を一貫して残します。不適合や是正処置、教育記録、監査証跡も対象に含めます。
自動車部品など顧客固有の要求がある場合は、検査項目や保存期間、承認者、報告形式をRFPに明記します。
鋳造業向け品質管理システムのよくある質問
導入前によく寄せられる質問に答えます。費用や必要な機能は工場ごとに異なるため、自社の工程図や設備台帳、顧客要求と照らし合わせて検討します。
鋳造業向け品質管理システムは小規模工場でも導入できますか?
導入できます。受入や工程、最終検査、不適合、帳票に範囲を絞り、クラウドやパッケージで始める方法があります。
全設備の自動収集や製品1個追跡を後回しにしても、入力ルールとロットのひも付けを整えれば、クレーム調査や監査対応の効率化につなげられます。
紙やExcelをすぐに廃止する必要がありますか?
すぐに全廃する必要はありません。通信断や設備停止時の代替手順を用意したうえで、並行運用の期間と正本データのルールを決めます。
紙とシステムの二重入力を長く続けると、転記ミスが増えます。そのため、1ラインで入力項目を見直し、定着を確認してから、対象帳票を段階的に減らします。
AI外観検査は品質管理システムと同時に導入すべきですか?
必ずしも同時でなくてよいです。AIの精度を高めるには、良品・不良品の定義、画像条件、判定結果、再検査、製造条件が正しく蓄積されている必要があります。
品質データと製品IDを安定して結び付け、対象とする欠陥の件数と費用対効果を確かめてから、AIのPoCへ進むほうが失敗を抑えやすくなります。
導入期間はどのくらいですか?
検査記録と帳票に絞ったクラウド活用なら数週間〜3か月程度、パッケージ設定なら2〜6か月程度が目安です。
設備連携や複数工程を含む開発なら6〜12か月程度です。期間は、対象設備数や通信仕様、データ移行、承認要件、現場教育によって変わるため、PoCと本番展開を分けた工程表で確認します。
まとめ
鋳造業向け品質管理システムは、検査結果だけでなく、原材料から出荷までの4M情報をトリベ、ロット、製品の単位で結び付けるデータ基盤です。この基盤は、不良原因の分析と再発防止に使います。
導入判断で押さえる要点
導入では、品質課題とKPIを定めたうえで、現場や設備、既存帳票を洗い出します。
検査と帳票のライト、工程条件とロット追跡のスタンダード、製品1個追跡やAIまで進める高度の3段階を比べ、自社に必要な段階を選びます。
費用は数万円規模のクラウド活用から、設備連携を含む数千万円規模まで幅があります。そのため、初期費用だけでなく、5年程度の総額と導入効果で判断します。
最初に整理する項目
開発会社やベンダーは、同じ条件で比べます。確認するのは、鋳造工程の理解や設備接続、既存システム連携、異常時運用です。さらに、教育や保守、OTセキュリティも確かめます。
1ラインまたは1製品群のPoCで、通信断や異常値、ロット分割、再検査、リコール検索まで試します。データが現場で続くことを確かめてから、展開します。
▼関連記事一覧
・鋳造業向け品質管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・鋳造業向け品質管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・鋳造業向け品質管理システム開発の見積相場や費用/コスト/値段について
・鋳造業向け品質管理システム開発の発注/外注/依頼/委託方法について
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。