
検査管理システムは、検査前の指示、現場の記録、検査後の承認・分析をつなぎ、規格とロットに結びつく品質履歴を管理する仕組みです。
製造現場では、受入・工程・出荷検査のほか、目視、寸法、成分、強度など異なる記録を扱います。各テーマの詳細は、下の関連記事一覧からご覧いただけます。
▼関連記事一覧
・検査管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・検査管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・検査管理システム開発の見積相場や費用/コスト/値段について
・検査管理システム開発の発注/外注/依頼/委託方法について
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
検査管理システムの概要
検査管理システムは、検査前の指示から検査後の承認・出荷判定・分析までを一つの流れで扱う仕組みです。
品目、製造ロット、製番を結びつけておくと、品質情報を後から検索できます。工程や設備、検査員、測定値も同じ記録に関連づけておくと、結果を説明できる状態をつくれます。
検査計画から出荷判定までの一連の流れ
検査の計画では、何をいつ、どの規格と方法で検査するかを品目や工程ごとに設定します。頻度、抜取数、担当者、期限もあわせて決めておくと、現場で検査を始めるときに迷いが少なくなります。
測定結果を登録すると、規格判定、再検査、保留、特採、承認、出荷可否までを同じ記録に結びつけられます。このため、検査担当者と品質保証部門の確認を効率化できます。
紙やExcelで起きやすい転記と版管理の問題
紙の検査票では、数値が読みにくい、記入漏れが出る、承認印が遅れるといった問題が起こりがちです。Excelでは、複製や上書きによって最新版が分からなくなることがあります。
入力必須項目、単位、上下限値を仕組みで制御すると、入力ミスを減らせます。権限や承認状態も同じ仕組みで制御します。また、紙の画面化だけでなく、例外処理や変更履歴も設計します。
品質保証とトレーサビリティの基盤
不具合や顧客からの問い合わせに答えるには、対象ロットから工程や検査結果までさかのぼって確認できる状態が必要です。そのため、結果をロットや製番に紐づけておけば、対象範囲を絞って調査できます。
対象ロットに加えて原料や工程、設備まで確認できると、不具合の影響範囲を特定できます。さらに、検査結果や検査員、出荷先もたどれると、顧客への回答にも役立ちます。
品質保証・品質管理の向上は、製造データ活用の目的の一つです。経済産業省の令和7年度調査にも、これに関連する回答があります(出典: 経済産業省「令和7年度産業関係調査等事業」、2026年掲載)。
検査管理システムの主な機能と全体像
機能は、検査前のマスタ管理、現場の結果入力、検査後の承認・帳票・分析に分けられます。
検査票の電子化、測定器の自動取り込み、工程異常の分析など、どの機能を優先するかは自社の課題によって変わります。
規格・検査項目・版数の管理
規格マスタには、品目、検査項目、測定方法、上下限値を登録します。さらに、単位や判定ルール、顧客・社内規格も登録します。図面番号、版数、適用開始日も、あわせて登録します。
規格が改訂されても、過去の結果を新しい規格で再判定せず、検査時点の版を保持します。また、製品別の項目設定と変更申請から適用までの追跡により、旧版の誤使用を防ぎやすくなります。
測定値の入力と検査装置との連携
入力方法には、キーボードやタブレットによる入力、バーコードやQRコードの読み取りがあります。ほかにも、CSVやAPI、シリアル通信、Bluetoothなどの方式があります。
ノギスやマイクロメーター、試験機、画像検査装置から値を自動で取り込めば、転記の負担と誤入力を減らせます。ただし、装置ごとに通信方式やデータ形式、単位、時刻、品目コード、ロット番号が異なります。
導入時は、代表的な1〜3台で接続PoCを行い、通信断や欠損時の再送・手動復旧も検証します。
合否判定・承認・成績書・分析のつながり
入力値は、上下限や複合ルールで判定され、異常値には警告が表示されます。承認後の値は変更不可にするか、変更理由と再承認を必須にします。
ユーザーID、日時、操作内容を監査ログに残し、差し戻しの理由も記録します。成績書や品質証明書は、顧客指定の様式で出力できます。
管理図、ヒストグラム、パレート図、工程能力で傾向を分析すれば、再発防止にも活用できます。
生産管理・MES・LIMSと検査管理システムの役割の違い
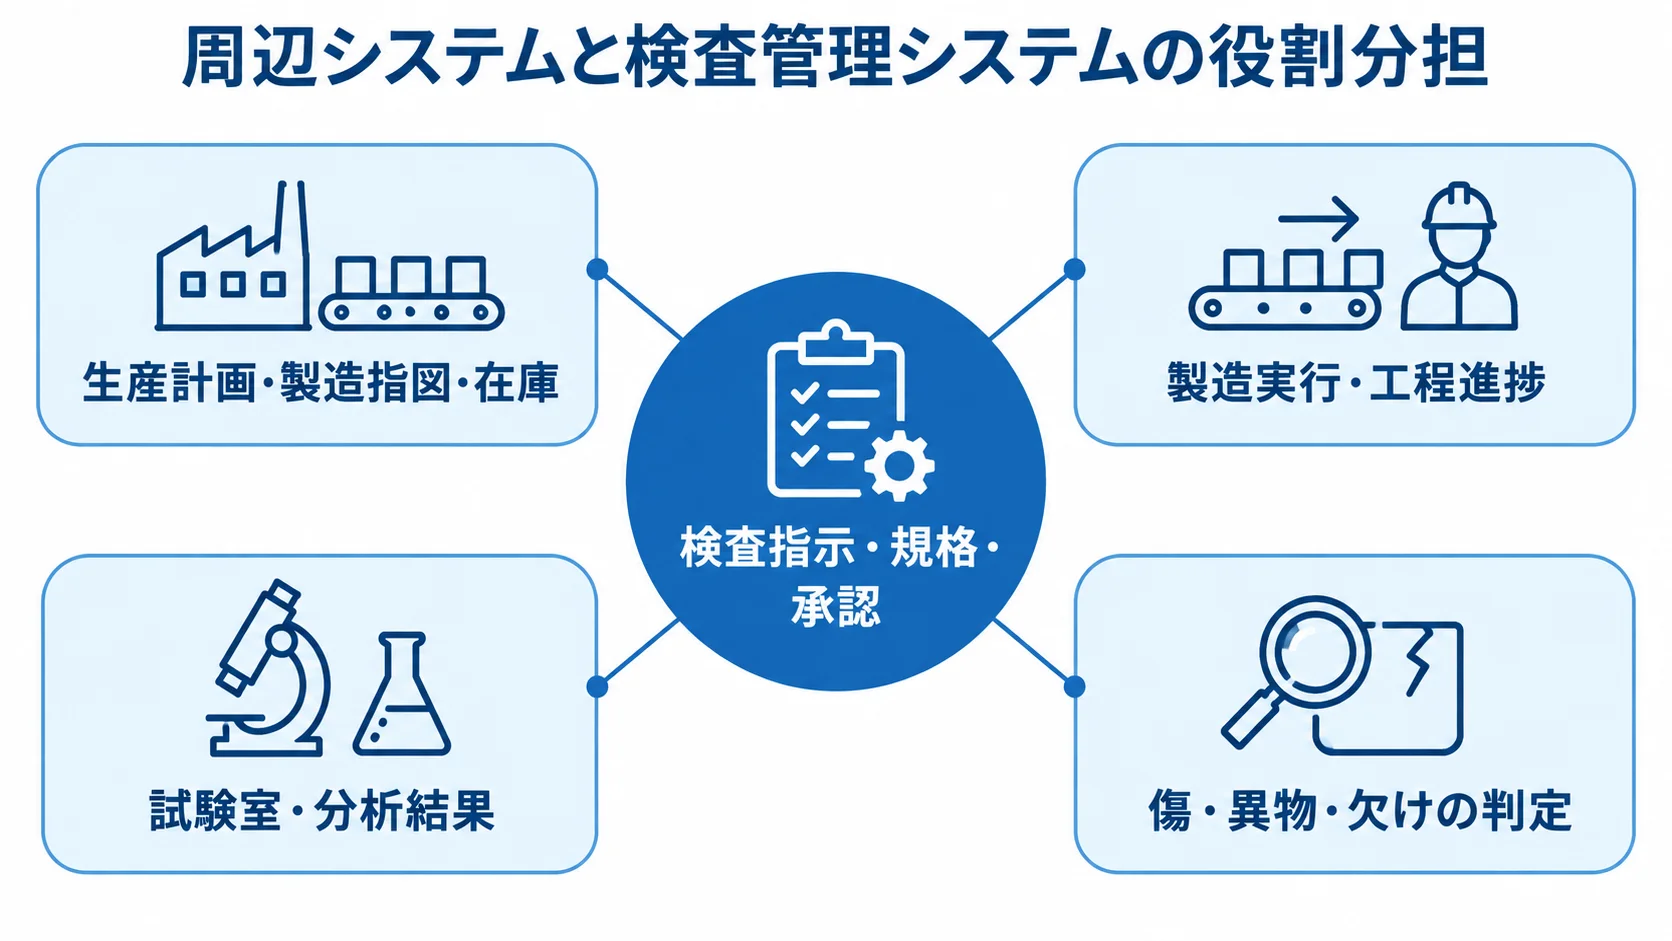
周辺システムと検査管理システムは業務が重なるものの、中心となる役割が異なります。そのため、データの正をどちらに置くかを決め、必要な情報をAPIやCSVで連携する方法が現実的です。
生産管理の中心は計画・実績・在庫
生産管理システムは、受注や生産計画、製造指図から、部品表、進捗、在庫、購買までを管理します。
一方、検査管理システムは、指図やロットに対する検査項目、測定結果、規格判定、承認、成績書を管理します。生産管理から検査指示を受け、結果や出荷可否を返す疎結合の連携にすると、役割が明確になります。
MESとLIMSの強み:製造実行と試験室
MESは、作業指示や設備実績、工程進捗、製造履歴など、製造現場の実行をつなぎます。一方で、LIMSは試験室のサンプル、試験依頼、分析結果、試薬、設備、試験員などを扱います。
検査管理システムは、現場検査と試験室検査の対象範囲を決め、必要に応じてMESやLIMSと結果を連携します。対象が広い場合でも、検査記録、規格、承認、証跡の管理場所を明確にします。
AI画像検査の位置づけ:判定エンジンと検査管理全体の範囲
AI画像検査は、画像から傷、異物、欠け、色差などを判定します。一方、検査管理システムは、検査指示、規格、判定結果を管理します。画像や測定値も扱い、確認者と承認も管理します。ロット履歴と成績書もあわせて扱います。
AI導入時は、判定モデルの版、使用画像、閾値、再確認者、不確実な判定の扱いを記録します。さらに、最初から自動確定にせず、人の確認を残します。
検査管理システムの種類と選び方
方式は、クラウド、パッケージ、オンプレミス・ハイブリッド、スクラッチ開発に分かれます。価格だけで決めると追加費用が生じやすいため、業務要件との適合度を比べます。
特に確認したいのは、装置接続、工場ネットワーク、顧客指定の帳票、保存期間、規格改訂への対応です。
クラウド型の特徴:小さく始めて複数拠点へ広げられる点
クラウド型は、サーバーの調達や更新を自社で担いにくい企業や、複数拠点で同じデータを参照したい企業に向きます。初期費用を抑えられ、更新やバックアップをサービス側に任せられる場合もあります。
回線が切れたときの入力や工場端末との接続、保管場所、API、ユーザー数、月額の改定を確認します。さらに、解約時のデータ返却やバックアップの責任、障害時の連絡体制も比べます。
パッケージ型の特徴:標準業務を短期間で整える点
パッケージ型は、検査項目や規格、結果、承認、帳票などの標準機能を設定して導入します。品質管理の基本業務を早く整えたい場合に適します。
アドオンが過剰になると、更新対応や保守費が増えます。そこで、Fit to Standardに沿って標準機能に合わせる業務と、独自性が高く残す業務を分けると、導入範囲を判断しやすくなります。
オンプレミス・ハイブリッド型の特徴:工場内の要件への対応
閉域網や低遅延、データ持ち出しの制限、古い装置との接続、回線停止時の継続運用を重視する場合は、候補になります。
自社でサーバーや冗長化、バックアップ、パッチ適用、監視、障害復旧を担うため、情報システムや工場の運用体制も含めて判断します。また、検査端末は工場内に置き、集計・分析だけをクラウドへ連携する構成もあります。
スクラッチ開発の特徴:特殊な検査ロジックへの対応
独自の判定式や複雑な工程、特殊な測定器、顧客別の帳票、既存システムとの密接な連携が競争力に直結する場合に適します。自由度が高い一方で、費用・期間・保守負担も大きくなります。
契約時には、ソースコードや設計書、データベース定義を納品物として定めます。API仕様、テスト仕様、運用手順、データ返却方法も納品物に含めます。これにより、特定の担当者に依存しない状態をつくれます。
検査管理システム開発の進め方
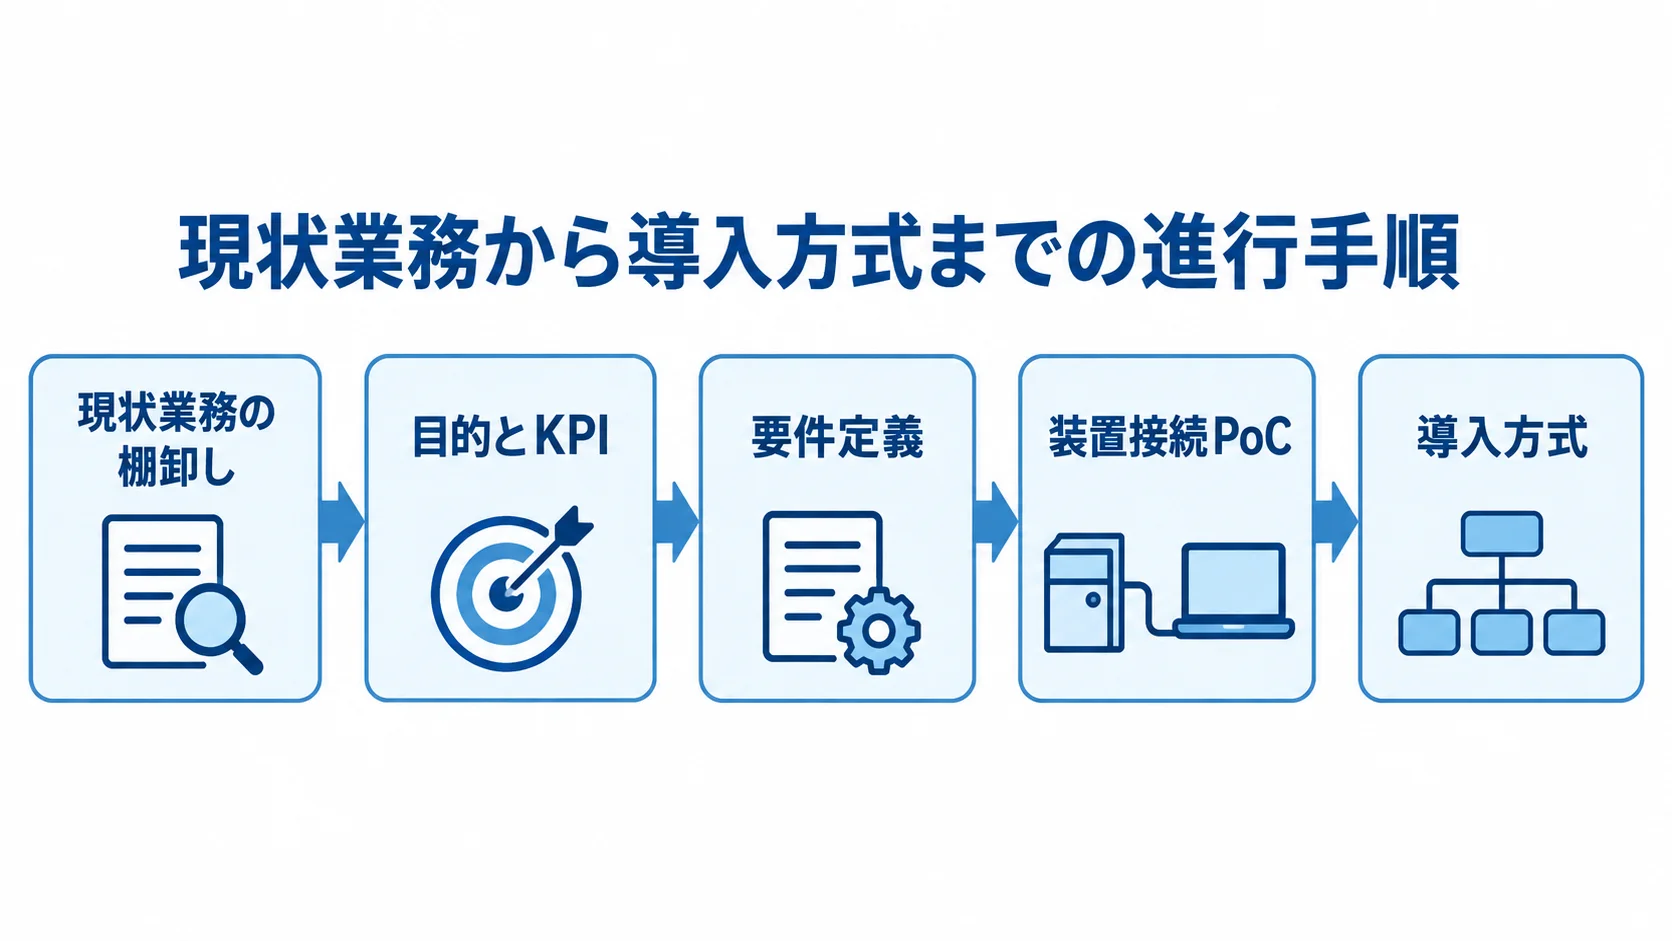
画面を作る前に、業務、データ、装置、責任者を整理しておきます。次の順に進めると、追加開発や手戻りを抑えられます。
- 現状業務の棚卸し
- 目的とKPIの設定
- 要件の定義
- 装置接続PoCの実施
- 導入方式の比較
- 開発・設定、移行、受入テスト、教育の実施
- 本稼働
▶ 詳細はこちら:検査管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
現行業務の棚卸しとKPI設定
まず、受入・工程・出荷の検査や、目視・寸法・成分・強度・画像などの検査を一覧にします。そのうえで、対象、項目、規格を書き出します。頻度、抜取数、測定器、入力方法も押さえます。判定者や承認者、帳票、保存期間も整理します。
導入前に、転記工数や検査リードタイム、検査漏れ、不合格流出、成績書の発行時間、問い合わせ回答時間を測っておくと、導入後と比べられます。
経営課題と現場データを行動につなげるという考え方は、2026年公開の製造業向けデータ活用ガイドでも重視されています(出典: 中部経済産業局「ものづくりデータ活用サポートブック」、2026年)。
要件定義とRFPによる正常系・異常系の具体化
RFPには、工場数や工程数、検査項目数、利用者数、装置台数を記載します。既存システムや帳票数、保存年数、希望時期、予算も、あわせて書いておきます。
規格改訂や再検査、保留、特採といった判定の例外も、シナリオとして書き出します。欠測や測定器の停止、通信断、二重入力も、同じように書き出します。承認後の変更や権限不足、外部連携エラーも含めます。正常な登録だけを想定すると、稼働後に困る例外処理が抜けてしまうためです。
装置接続PoCとデータモデルの事前確認
装置連携では、品目コードやロット番号を渡すタイミング、単位の変換、通信断時の保存先、再送時の重複登録を確認します。
共通のデータモデルとして、品目やロット、工程、設備、検査項目、測定値を定義します。単位、判定、担当者、時刻、承認状態もあわせて定義し、既存システムとの間で、どこまでを誰が受け持つかも決めておきます。
この定義があいまいなまま開発を進めると、画面が完成しても履歴検索や集計が成り立たなくなります。
データ移行・受入テスト・教育による定着
移行前に、品目コードや検査項目、単位、規格、ロット、過去結果の表記揺れや重複を整理します。次に、移行の対象と参照専用のデータを分けます。
受入テストでは、異常値や再検、保留、特採の扱いを確認します。承認後の変更や成績書の再発行、装置停止も確認し、バックアップからの復旧まで確かめます。
検査員や品質保証、製造、情報システム、管理者など、役割ごとに操作手順を用意します。マスタの更新や障害時の連絡先も決めてから、本稼働させます。
検査管理システムの費用相場と内訳
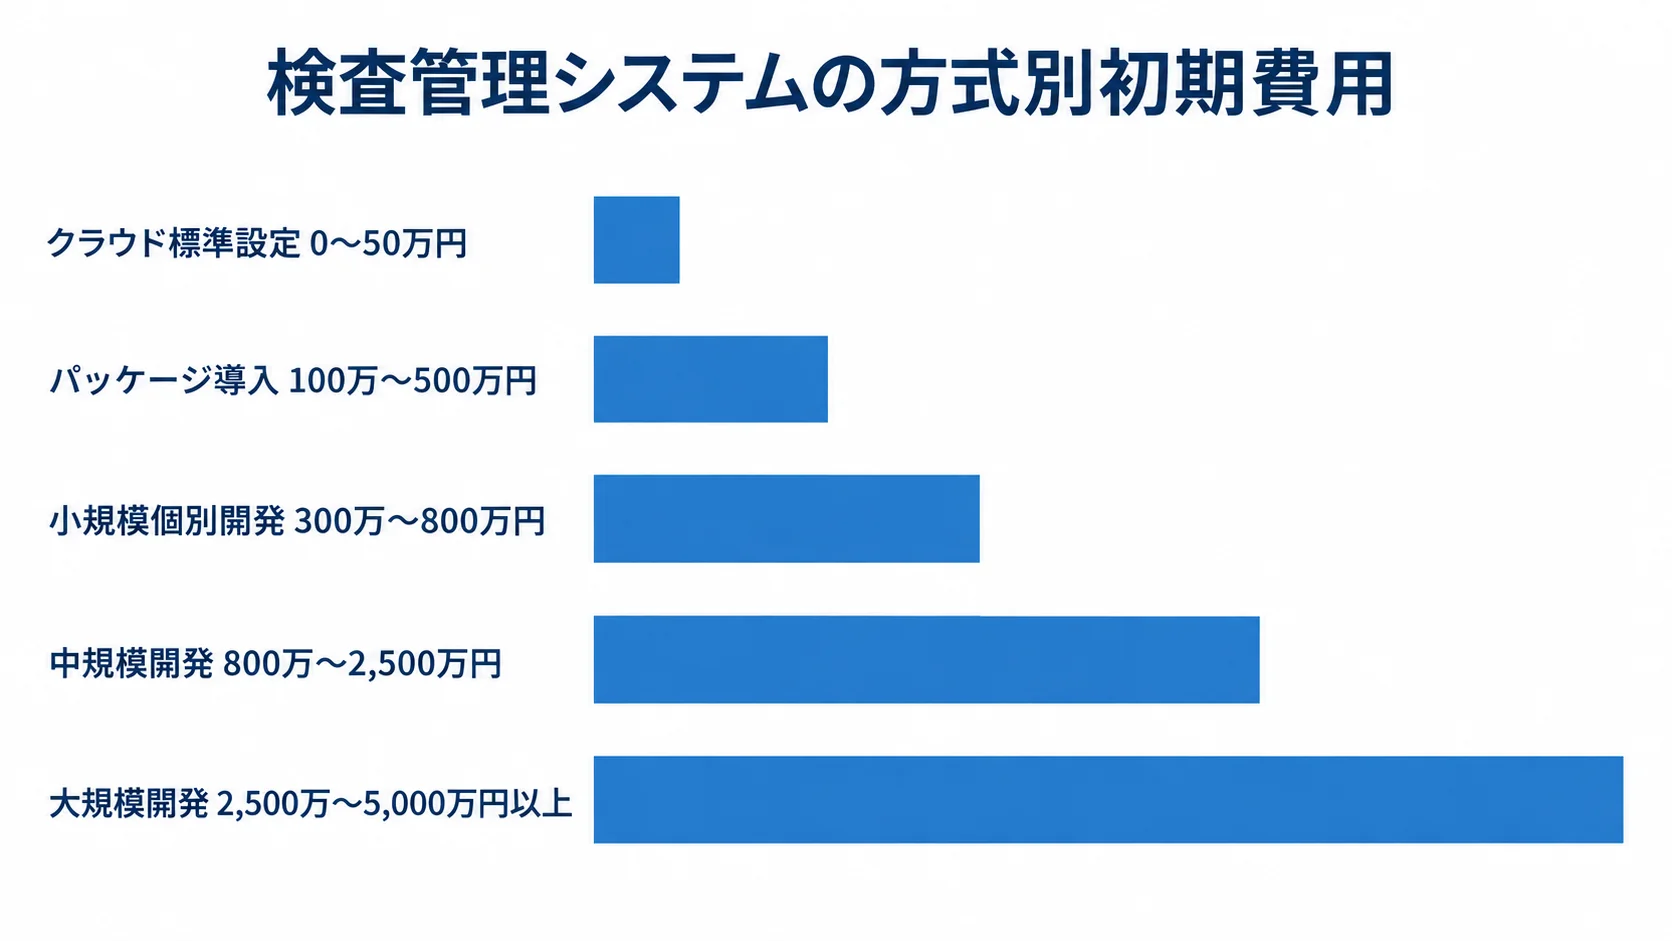
費用は、検査項目数や工場数、測定器台数、既存システムとの連携、帳票数、保存期間、規制業界への対応によって変わります。
次の金額は、2026年時点の公開価格と製造業向け業務システムの工数相場をもとにした、企画用の推定目安です。正式な見積額ではありません。
▶ 詳細はこちら:検査管理システム開発の見積相場や費用/コスト/値段について
導入方式と規模別の初期費用
方式ごとの費用は、導入規模と必要な連携の範囲とあわせて比べます。
- クラウド標準設定:1工場・少人数なら初期0〜50万円、月額5万〜15万円、数週間〜3か月が目安
- パッケージ導入:規格・権限・帳票・既存データ設定を含み、初期100万〜500万円、1〜4か月が目安
- 小規模個別開発:1工場で測定器数台と基本連携を行い、300万〜800万円、3〜6か月が目安
- 中規模開発:複数工程と生産管理・ERP連携を含み、800万〜2,500万円、6〜12か月が目安
- 大規模開発:複数工場でMES・LIMS・ERP・画像検査・高度分析を含み、2,500万〜5,000万円以上、12〜24か月以上となる可能性
品質管理クラウドの公開価格には、月額5万円と掲載された例もあります。ただし、個別帳票や移行、装置連携、追加設定が含まれるかは、別途確認が必要です(出典: 品質管理クラウドの公開製品ページ、2026年8月閲覧)。
見積もりの内訳:開発費以外の項目
仮の費用配分は、要件定義が10〜15%、設計が20〜25%、実装・単体テストが40〜50%程度です。結合・総合テストは15〜20%、移行・教育・リリースは5〜10%程度です。
見積もりは、装置接続調査、ゲートウェイ、現地作業、ネットワーク、DB・サーバーを分けてもらいます。バックアップ、帳票、ライセンス、教育、保守も、項目を分けて示してもらいます。
配分は案件ごとに変わるため、ここに示す割合は予算計画用の目安です(出典: 製造業向け業務システムの公開相場情報をもとにした編集部推定、2026年)。
月額・保守・追加費用を含む総額
保守費は、初期開発費の年15〜25%程度を目安にできます。ただし、契約に含まれる範囲は個別に確認します。
OS・DBの更新や脆弱性対応、規格変更は、別料金となる場合があります。問い合わせ対応、バックアップ監視、障害復旧も、別料金となる場合があります。装置ドライバの変更と現地対応は、追加で費用がかかることもあります。
異常系テストや移行、帳票確認、現場教育が見積もりから漏れると、稼働後の追加費用につながります。そのため、初期費用だけでなく、5年程度の総保有コストで比べます。
検査管理システムの開発会社・ベンダーの選び方
開発会社は、自社の検査業務と現場環境に合うかどうかで比べます。知名度や機能数も参考になりますが、専門製品、品質管理パッケージ、装置連携に強いSIなど、会社によって得意な領域と責任の範囲が異なります。計測機器や画像判定を組み合わせる構成になると、どの会社がどこまで受け持つかを、特に確かめる必要があります。
検査業務と製造現場の実績
受入・工程・出荷のどこに実績があるか、数値や目視、画像、成分、強度のどれを扱ったか、ロットや製番をどう追跡したかを、開発会社に質問します。
事例の効果に加えて、工場規模や利用者数、装置台数、既存システム、導入期間を確認し、自社の前提と比べます。さらに、稼働後にマスタや装置接続を誰が保守するかも確認しておきます。
測定器・既存システムとの接続方法
対応する通信方式だけでなく、装置型式とデータ項目を確認します。時刻と単位の扱いも確認します。エラー処理、再送、通信断時の運用も確かめます。
生産管理やERPと連携する場合は、コード体系や連携の時期、重複の防止、障害時の再処理を担当する人を決めます。別の会社へ委託するなら、全体の責任者と障害窓口を一つにできるかどうかも、確認したい点です。
セキュリティ・保守・契約条件
契約の形態によって、セキュリティ対策や運用責任の範囲は異なります。そのため、観点を分けて確認します。
- 権限と識別:最小権限、ユーザー識別、承認の分離、操作ログの確認
- データ保護:暗号化、バックアップ、復旧テスト、脆弱性対応、データ返却、契約終了後の削除方法
- クラウド契約:サービスレベル、計画停止、障害通知、保管場所、委託先、バックアップの責任の範囲
- 個別開発契約:ソースコードや設計書の権利、追加改修の単価、引き継ぎ、保守の受付時間を契約書に定める
▶ 詳細はこちら:検査管理システム開発でおすすめの開発会社/ベンダー6選と選び方
▶ 詳細はこちら:検査管理システム開発の発注/外注/依頼/委託方法について
検査管理システム導入で失敗しないための注意点
導入の効果は、正しい入力と信頼できる履歴を、必要な人が使える状態にあって初めて生まれます。規格改訂や例外処理、工場ネットワーク、監査ログ、現場定着を後回しにすると、稼働後の手戻りにつながります。
再検査・保留・特採などの例外処理の標準化
不合格となったあと、廃棄にするか、再検査するか、保留にして品質保証が判断するか、特採で出荷するかは、企業ごとに異なります。
例外の状態や承認者、期限、理由、関連する検査値、出荷可否を記録します。例外をExcelやメールに逃がすと判断の証跡が分かれてしまうため、異常時の画面と権限も要件に含めます。
工場セキュリティと監査ログの設計
工場のIoT化や自動化が進んで接続が増えると、検査端末や測定器との連携も、工場のサイバー・フィジカル・セキュリティの対象になります。
経済産業省は2025年4月、中小規模の製造事業者向けに、工場セキュリティの始め方を示す解説書を公開しました。
解説書では、保護対象やサプライチェーン、具体的な手順を扱っています(出典: 経済産業省「中小規模の製造事業者向け 工場セキュリティの重要性と始め方」、2025年)。
- アクセスと端末:最小権限、IT・OT分離、端末の資産管理
- 記録と復旧:時刻同期、変更・削除履歴、バックアップ、復旧テスト
段階導入:全社・AIに広げる前の1工場・1工程からの始め方
最初は、1工場や1工程、主要な項目、代表的な測定器、主要な帳票に絞ります。次に、記録、規格判定、承認、装置連携、検索が現場に定着するかを確かめます。
その後、他の工程や工場へ広げ、統計分析や画像検査、AI、顧客ポータルも順に加えていきます。2026年3月に公表されたJIS事例では、非接触・リアルタイム測定による全数検査への期待が示されています。
新しい技術を導入する場合も、測定値を規格、ロット、判定に結びつける基盤が必要です(出典: 経済産業省「日本産業規格を制定・改正しました(2026年3月分)」、2026年)。
検査管理システムに関するよくある質問(FAQ)
導入方式、既存システム、費用、AI活用について、よくある質問に答えます。正解は業務の条件によって異なるため、各回答をRFPやPoCの確認項目に落とし込んでください。
Excelから検査管理システムへ移行するメリットは何ですか?
検査項目や規格、測定結果、承認、成績書、ロット履歴を、一つのルールで管理できるようになります。入力必須や単位、権限、版管理、変更履歴を仕組みにすると、転記や旧版の使用によるリスクを下げられます。
不要な列や表記揺れはそのまま移さず、マスタと過去データを整理してから移行します。
生産管理システムやERPがあっても導入できますか?
導入はできますが、先に、どのシステムを品目や実績の正とするかを決めておきます。一般的には、生産管理やERPから品目、製造指図、ロット、検査指示を受け取り、測定結果、合否、承認状態を返す構成になります。
連携が難しい場合は、まず検査記録を独立して整え、APIやCSVで段階的に接続する方法もあります。
検査管理システムの開発期間はどのくらいですか?
標準設定が中心のクラウド導入は数週間〜3か月程度、パッケージ導入は1〜4か月程度、装置連携を含む個別開発は3〜12か月程度が目安です。
複数工場や複数の基幹システム、画像検査、規制対応、過去データの移行を含む場合は、12か月を超えることもあります。
期間を短くするには、代表工程を先に選び、装置接続とデータ移行を要件定義の早い段階で調べます。
AI画像検査だけを導入すれば十分ですか?
十分ではありません。AI画像検査は判定の一部にすぎず、検査の指示や規格、判定を管理する仕組みも必要です。確認者や承認、ロットも、あわせて管理します。成績書や変更履歴も、同じ仕組みで扱います。
画像や異常のラベルが不足すると、判定精度が安定しません。そのため、人の確認を残したPoCで、誤判定時の扱いと記録の完全性を確かめます。
検査管理システムの完全ガイドまとめ
検査管理システムは、検査票を電子化するだけでなく、計画や規格、測定結果、判定を一連で管理する基盤です。承認や成績書、分析、ロット追跡も、同じ基盤で扱います。
方式は、クラウド、パッケージ、オンプレミス・ハイブリッド、スクラッチから選べます。検査の種類や装置、既存システム、工場ネットワーク、保存期間、監査の要件を踏まえて決めます。
代表工程と検査データの整理
まず、受入・工程・出荷の対象を整理し、検査項目と測定器、帳票と承認も洗い出します。そのうえで、転記時間や検査漏れ、成績書発行時間をKPIに設定します。不合格流出や問い合わせ回答時間もKPIに加え、代表工程でPoCを行います。
規格改訂と再検査、保留、特採の扱いを検証します。通信断や承認後の変更も確かめたうえで、複数工程や工場へ展開します。
信頼できる検査データを基準にした選び方
入力の速さに加え、正しい規格で判定し、承認者と時刻を残し、異常原因をロットや工程までさかのぼって、顧客や監査に説明できることに価値があります。
初期費用と月額に加え、装置連携、移行、保守、セキュリティ、教育、将来拡張まで含めた総額と運用体制を比べることが、長く使える選択につながります。
▼関連記事一覧
・検査管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・検査管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・検査管理システム開発の見積相場や費用/コスト/値段について
・検査管理システム開発の発注/外注/依頼/委託方法について
製造現場の検査では、外観だけでなく、製品や部品の寸法を正確に測ることも品質管理の重要な要素です。寸法測定の基本や測定器の種類については、以下の記事で詳しく解説されています。
▼外部サイトの参考記事
・寸法測定とは?測定器の種類やデジタルマイクロスコープでの測定方法を解説|デジタルマイクロスコープならアクティブウェーブ
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。