
外観検査システムのパートナーは、検査技術、撮像・ライン統合、PoCの3点を軸に、保守と製造業での実績も比べて選ぶと、自社に合う導入につながります。
6社の特徴に加えて、提案を比べる観点と費用の見方も紹介します。全体像は外観検査システム開発の完全ガイドもご覧ください。
▼全体ガイドの記事
・外観検査システム開発の完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
外観検査システムのパートナー選びが重要な理由
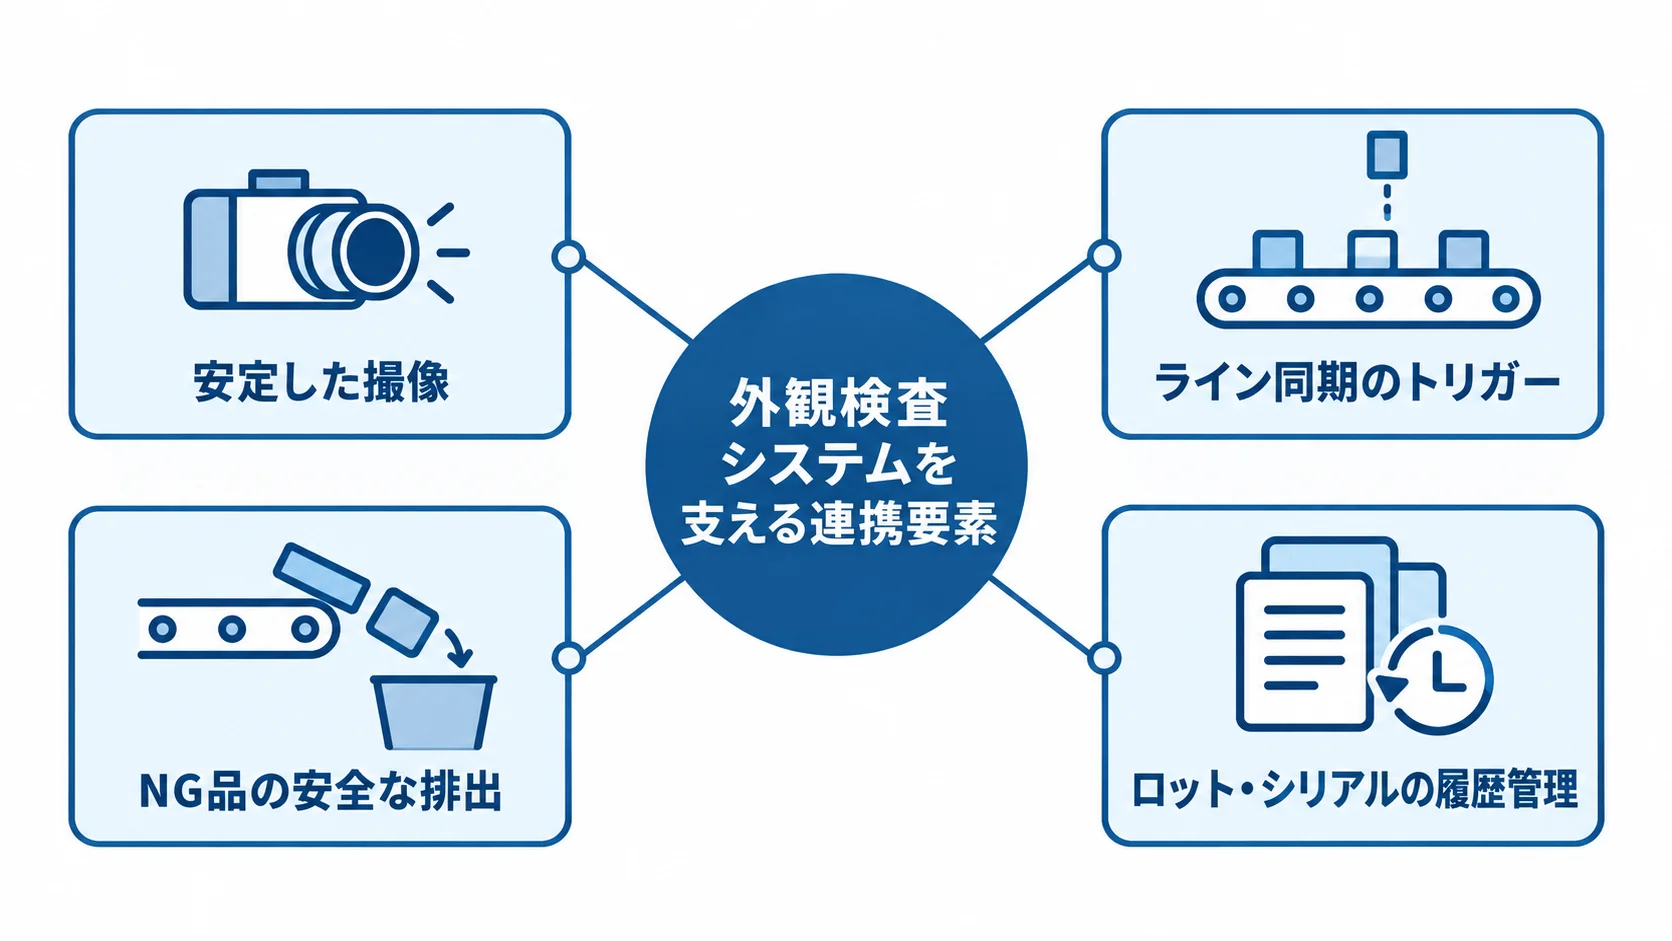
外観検査システムは、カメラで撮影してAIが判定するだけでなく、光学系で対象物を安定して撮像し、ラインと同期するトリガーも必要です。さらに、NG品を安全に排出する機構や、結果をロット・シリアルに結び付ける履歴管理も含めて、ひとつの仕組みになります。
適切なパートナー選定が成否を分ける理由
傷や汚れの見え方は、照明の角度や反射のほか、レンズの焦点やワークの位置でも変わります。そのため、画像が安定しないままAIモデルだけを調整すると、ロットや季節が変わったときに過検出や見逃しが増える可能性があります。
- 撮像条件:サンプル評価から条件を設計し、実ラインのタクトで連続稼働できるか
- 精度の評価条件:欠陥の種類、見逃し率、過検出率、境界事例を含めているか
- 導入後の運用:検査員の最終確認やAI停止時の代替運用まで設計できるか
実際の良し悪しは、カタログの「検出精度99%」より、ロットや季節の変化を踏まえた評価で見えてきます。
発注前に確認すべきポイント
検査対象の条件から設備、データ連携、提案の比較条件まで、同じ項目を各社に伝えておくと、候補どうしの違いが見えやすくなります。
- 検査対象:品種、欠陥、材質・大きさ、ライン速度、1時間あたりの数量
- 設備と運用:カメラ台数、排出方法、既存カメラ・PLCの再利用
- データ連携:MES・QMSへの連携項目、画像の保存日数
- 提案の比較条件:共通サンプル・評価基準でのPoCと、費用内訳
見積もりは、機器と作業の費用に分けて比べます。機器には装置本体、AI・画像処理ライセンス、照明・治具が含まれます。作業にはライン改修、モデル作成、設置、教育、保守があり、そのうえで必要な作業が含まれているかを確かめます。
株式会社ripla|コンサルから開発まで一気通貫で支援
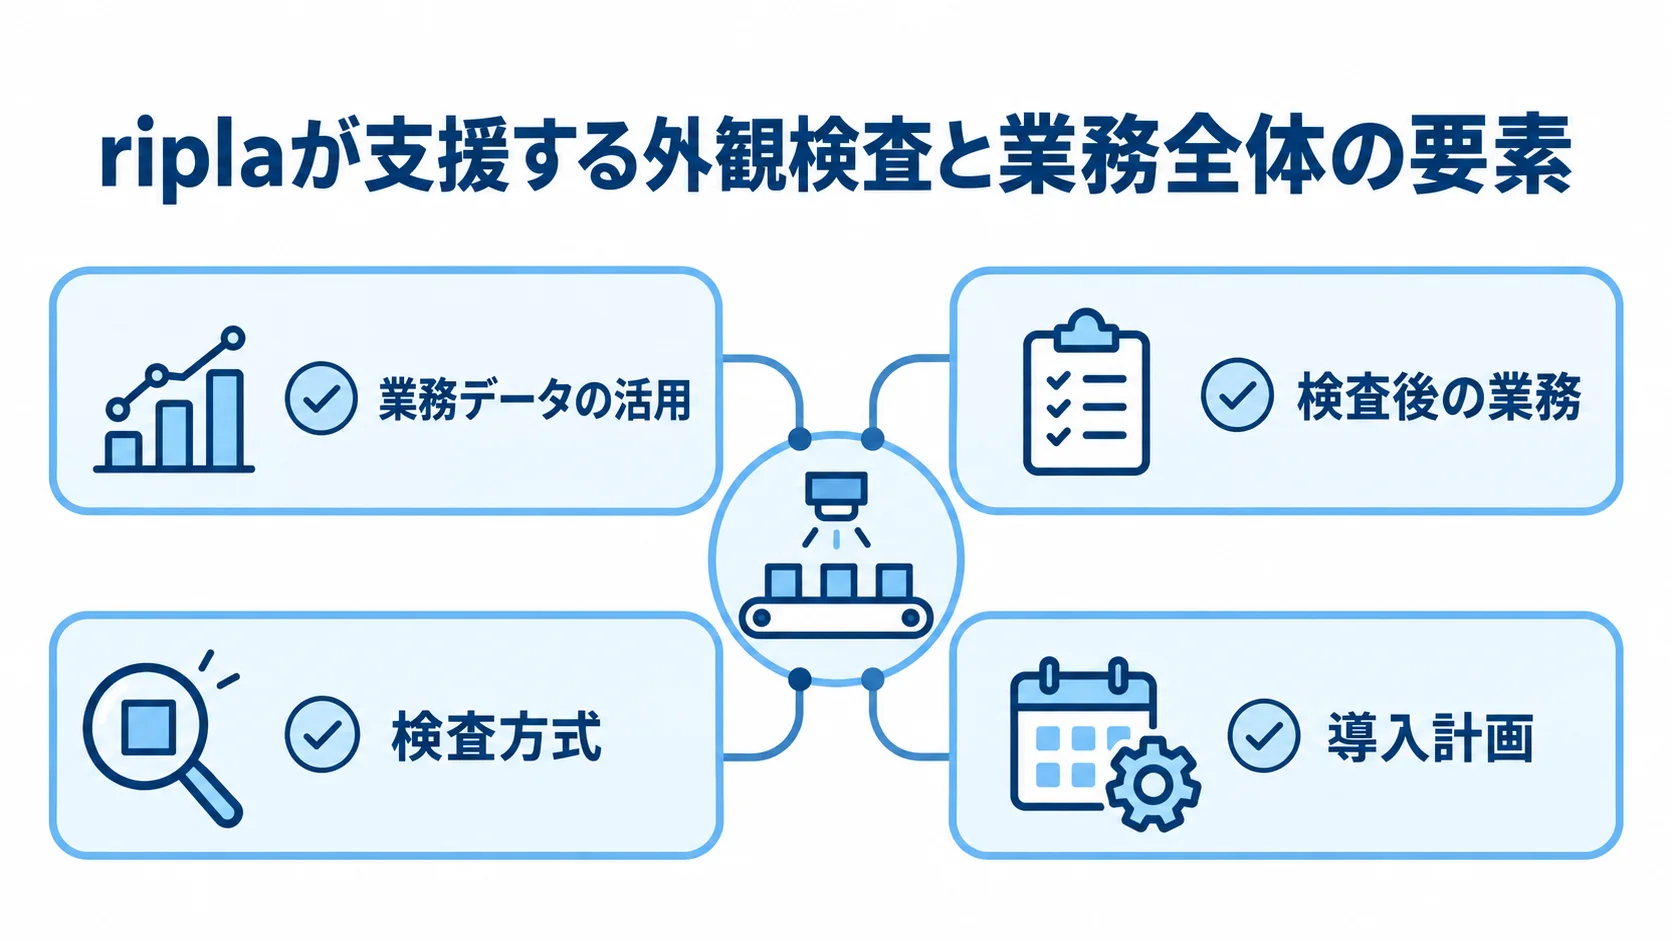
riplaは、コンサルティングから開発まで一貫して支援します。IT事業会社として社内DXを進めた経験を生かし、業務成果とシステム定着の両面に関わります。
基幹システムの構築・導入では、営業や顧客、生産、販売管理の領域で実績があります。また、企業の業務要件に合わせて対応できる体制です。
特徴と強み
riplaへの相談では、外観検査を業務全体の改善テーマとして捉え直せます。そのうえで、検査方法や連携業務は現場の条件に応じて組み立てます。
- 業務データの活用:検査結果を生産実績やロット情報と結び付ける
- 検査後の業務:NG品の再検査、品質担当者への通知、不良傾向の月次分析
- 検査方式:ルールベースの寸法検査やOCRとAI異常検知を組み合わせる
- 導入計画:現場条件を確認し、PoCの範囲と本番展開の優先順位を決める
要件がまだ定まっていない場合は、現場の目視判断や既存設備、社内のセキュリティ条件を聞き取ります。
得意領域と相談時の確認事項
製造や販売、顧客管理など、複数のシステムとつながる業務基盤を整えたい企業に向いています。相談では、複数ラインへの展開や画像の扱い、AI停止時の運用を早い段階で話題にしておくと、提案の比べ方も具体的になります。
- 複数ライン・工場への展開:PoC段階でデータ項目、権限、履歴の持ち方を決める
- 相談時の資料:検査工程、対象品画像、欠陥基準、タクト、設備メーカー、連携先
- 画像の扱い:クラウドへ送れない場合のエッジ構成を検討する
- 停止時の運用:AI停止時に目視へ切り替える手順を要件に含める
株式会社キーエンス|標準化しやすい画像処理・FA機器を選びたい企業向け
株式会社キーエンスは、画像処理システムや画像センサなどのFA機器を提供するメーカーです。公式ページでは、外観検査と寸法測定を用途に挙げています。文字認識や3次元検査も、あわせて示されています。
検査内容やワーク、ライン条件に応じて機器を組み合わせる考え方も示されています。
特徴と強み
検査対象に合わせて機器を選び、現場の標準化を進めたい場合に候補になります。機器の組み方から検査方式、画像記録、対象と担当範囲まで、現場に合わせて確かめたい点が並びます。
- 機器構成:カメラ、照明、画像処理、センサーを選定する
- 検査方式:AI検出とルールベース検査を組み合わせる
- 画像記録:全数画像保存に対応する製品を検討する
- 対象と担当範囲:傷、欠け、ラベルずれ、ピンホール、容器変形や特殊搬送、業務連携を確認する
たとえば、目視のばらつきを減らし、検査結果を後から確認したい現場では、保存画像や判定結果の扱いを具体的に確かめます。特殊な搬送や複雑な連携がある場合は、キーエンスとSI会社のどちらが何を受け持つかを、先に決めておくと進めやすくなります。
得意領域と導入前の確認事項
1ラインの検査や既存FA機器との標準化を早く進めたい企業に適しています。導入前は、事前評価や見積もり、保存と教育、運用と保守の4点で、提案の中身を確かめます。
- 事前評価:最小欠陥サイズ、撮像枚数、ワーク姿勢、ライン速度を伝える
- 見積もり:機器、照明、治具、設置、PLC接続、排出機構を確認する
- 保存と教育:画像保存容量と操作教育の有無を確認する
- 運用と保守:品種追加・条件変更の自社対応や現地保守を確認する
事前評価では、実際のタクトで判定できるかを確かめる必要があります。
オムロン株式会社|AIとルールベースを制御機器と統合したい企業向け
オムロン株式会社は、制御機器や製造現場向けのビジョンシステムを展開しています。FHシリーズでは、AIによる欠陥検査と従来のルールベース処理を、同じ検査フローに組み込めます。
既存のロジックを残したまま、ルール化しにくい傷や汚れの判定をAIで補いたい場合に、検討しやすい候補です。
特徴と強み
公式情報では、AI欠陥検査の内容と、カメラや検査の接続の条件が示されています。
- ばらつきへの対応:形状・色、背景、光沢による過検出を抑える
- 判定の説明:AI結果をルールベース処理で定量化する
- 接続構成:モデルにより最大8台のカメラ接続や複数ラインのトリガーに対応する
判定の理由を検査員や品質保証部門に説明しやすい構成を求める企業に向いています。
FHシリーズの仕様ページは2026年6月に更新されています(出典: オムロン公式FHシリーズ仕様、2026年)。処理速度や接続台数は解像度や画像処理、ライン条件によって変わるため、本番のタクトで検証します。
得意領域と導入前の確認事項
オムロン製のPLCやセンサー、ロボットを使い、制御と検査を一体で設計したい工場に適しています。導入前は、受入条件や排出制御、費用内訳、既存連携を具体的に決めておきます。
- 受入条件:ライン停止、撮像トリガー、OK・NG信号を含めて決める
- 排出制御:エアブローやロボット排出を、設備担当と検査担当のどちらが受け持つか
- 費用内訳:AIライセンス、学習・調整、レシピ管理、制御機器更新を分ける
- 既存連携:既存検査の再利用範囲と、MES・QMS連携の実装担当
株式会社東芝|既存の外観検査装置にAIを追加したい企業向け
株式会社東芝は、製造ICT領域でMeister Apps AI画像自動検査パッケージを展開しています。良品学習の方式で目視検査の自動化を支援し、既存装置と連携する構成も案内されています。カメラや画像処理装置をすでに導入していて、設備を全面的に更新せずAIを追加したい企業に適しています。
特徴と強み
公式事例からは、既存設備への導入構成と評価の中身が分かります。
- 既存環境への組み込み:キーエンス製画像処理システムやHALCONと組み合わせ、良品モデルを既存環境へ組み込む例があります。
- 公開事例:東芝ライテックの車載用ソケットLEDラインで、既存設備と同パッケージを組み合わせ、検出精度の目標値95%を達成したと説明されています。
この数値は特定事例の目標で、他社製品や別ラインで同じ結果を示すものではありません(出典:東芝「Meister Apps AI画像自動検査パッケージ」事例、2025〜2026年公開情報)。そのため、自社のサンプルで欠陥ごとの見逃しと過検出を検証し、判定時間と装置通信もあわせて確かめます。
得意領域と導入前の確認事項
既存設備を活かして、未知の不良や複雑な外観変化を検出したい企業に向いています。不良画像を集めにくい工程では、良品学習が選択肢になります。
- 学習データ:良品のばらつきや境界事例を十分に集める
- 既存設備:メーカー・型式、画像処理ライブラリ、画像受け渡し、PLC信号を提示する
- 後付けと保守:AI判定後の排出、制御PC・ストレージ、モデル更新、復旧時間を確認する
株式会社日立産業制御ソリューションズ|工場SIと段階導入を重視する企業向け
株式会社日立産業制御ソリューションズは、工場・製造ライン向けSIとAI(Deep Learning)応用画像検査支援システムを提供しています。公式の導入例では、目視の負荷と検査員による品質のばらつきが課題とされ、サンプル評価から実ラインへ、さらに他ラインへと段階的に進められています。
特徴と強み
公式ページでは、事前検証は1〜2か月、技術検証は2〜4か月とされています。代表ライン導入と他ライン展開は、各3〜6か月です(出典:日立産業制御ソリューションズ「AI(Deep Learning)応用画像検査支援システム」、確認日2026年8月)。
期間は案件によって変わりますが、PoCと本番導入を分けて投資判断する際の参考になります。
- 相談領域:工場設備、ネットワーク、品質保証、複数工程への展開をまとめて相談できます。
- 学習構成:良品または良品・不良品画像を学習し、専門家の判断を再現する構成が紹介されています。
- 導入時の検討:検査基準を整理しながら現場へ導入したい場合にも、検討しやすい候補です。
得意領域と導入前の確認事項
工場全体の構成や、複数のラインや拠点への展開計画がある企業に適しています。導入前には、システム連携から横展開まで、複数ラインを見越して決めておくと手戻りが少なくなります。
- システム連携:品質・生産管理、検査履歴、現場運用の変更も含めて相談する
- 事前検証:良品・不良品・境界品の数、欠陥種別、合格基準を決める
- 本番運用:PLC・MESの責任分界、通信断・AI停止時のフェイルセーフを確認する
- 横展開:設備更新後の再調整と、他ライン用テンプレートの有無
アキュイティー株式会社|少量多品種・少量データの検査に強い候補
アキュイティー株式会社は、画像処理と機械学習による計測・検査DXを手掛けています。2025年4月公開事例では、BC-Creationとエッジ学習を使った少量多品種の外装検査が紹介されています。対象の現場では、印刷ミスやラベルの貼り間違いを抜き取りで確認していました。
特徴と強み
事例では、品種差が大きくてルールベース検査が安定しにくいうえに、少量ロットでは学習画像も集めにくいという課題がありました。この課題に対して、エッジ学習や少量データでの構築、現場での更新、検出範囲の確認がどこまで効くかを見ておきます。
- エッジ学習:正常品を複数撮影し、正常時と検査品のエッジ差から異常を判定する
- 少量データでの構築:少ない画像から検査モデルを作る
- 現場での更新:検査対象の追加やモデル更新を現場で行いたい場合も候補となる
- 検出範囲の確認:表示ミス、欠け、汚れや苦手条件、人手確認の条件を合意する
ただし、少量データで始められても、すべての欠陥を自動で検出できるとは限りません。
得意領域と導入前の確認事項
品種切替が多く、検査対象を自社で増やしたい企業や、不良画像を集めにくい企業に適しています。
- エッジ運用:画像を工場外へ出しにくく、通信が不安定でも運用しやすい可能性がある
- PoCの測定:正常品の撮像枚数、品種追加の操作時間、照明・印刷変化への安定性
- モデル管理:更新承認者、変更履歴、旧モデルへの復帰、学習データのバックアップ
外観検査システムのパートナー選びで比較するポイント
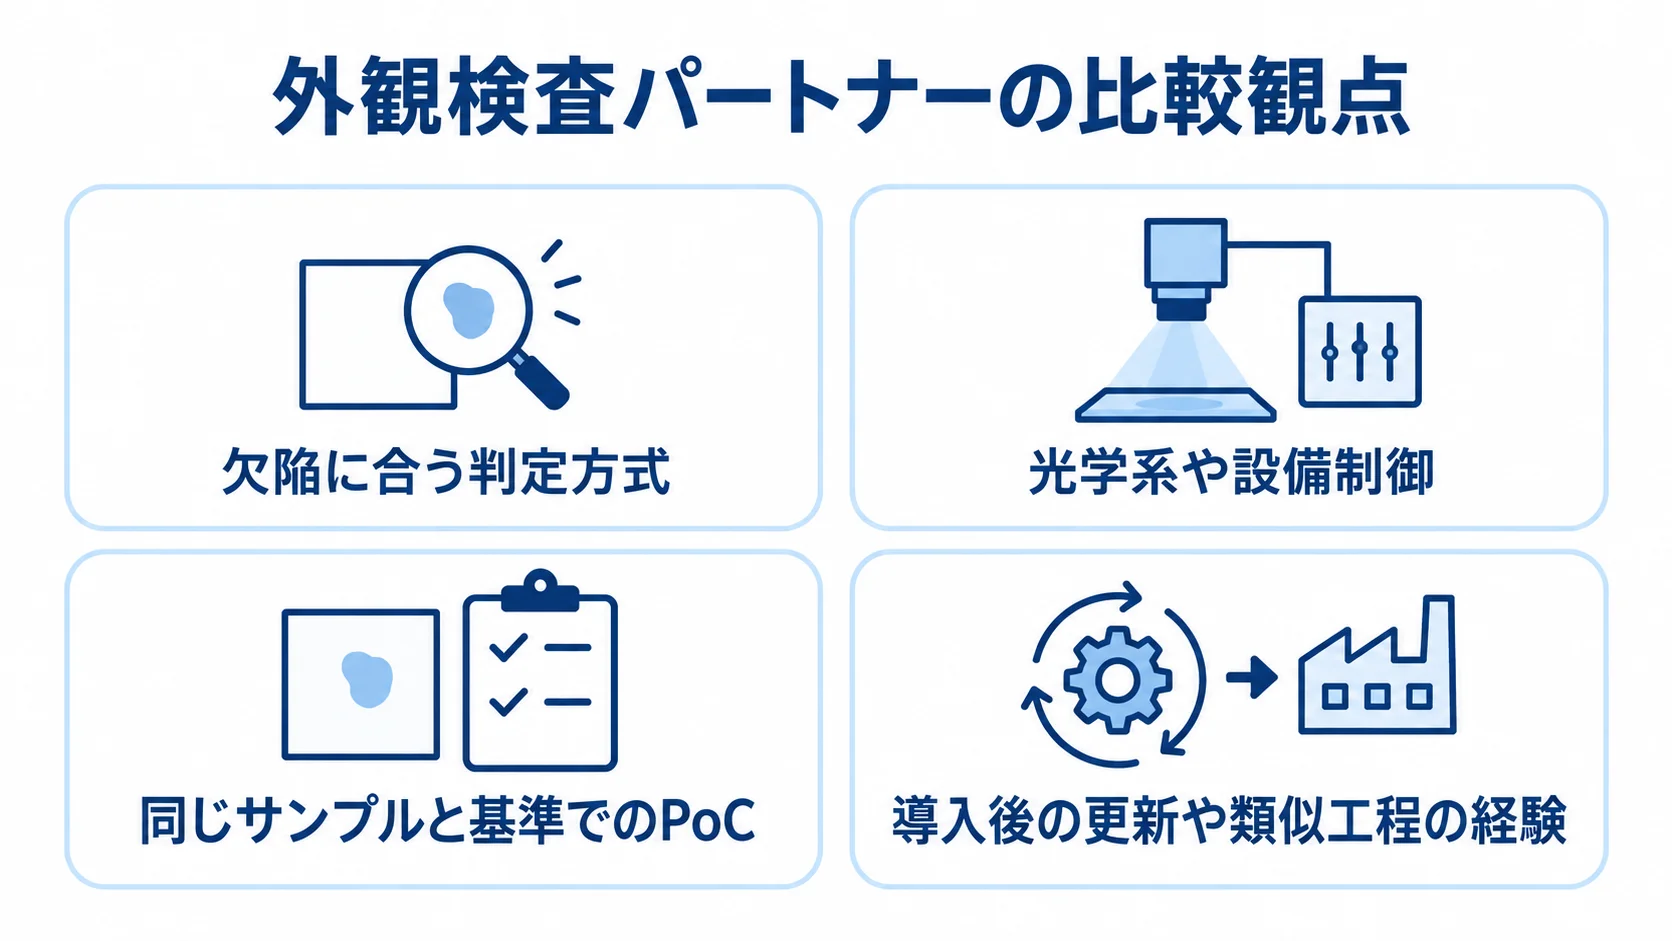
6社は、得意な導入範囲ごとに比べます。比べる軸は、検査技術や撮像・ライン統合、PoCを中心に、保守と製造業での実績を加えた5つです。同じRFPに回答してもらうと、提案の違いを判断しやすくなります。
実績と経験の確認方法
実績は業種名だけでなく、自社に近い欠陥や材質、ライン速度で確かめます。品種数や設置環境の近さも、あわせて確認します。
公開事例の検出率や工数削減は、事例企業のサンプル・条件に基づきます。自社で再現できるとは限らないため、サンプルテストで見逃し率、過検出率、判定時間を測ります。
類似工程を担当した技術者が、PoCや立ち上げに参加するかを確かめます。光学設計や制御、AIモデルの担当時期も聞き、品質保証や保守の担当時期も確認します。
技術力と専門性の評価
判定方式は欠陥に合わせて選び、撮像条件、システム連携、データと安全対策は、それぞれ具体的な条件で確かめます。
- 判定方式:ルールベース、AI異常検知、分類、OCR、寸法測定を使い分ける
- 撮像条件:光学系(画素数、レンズ)、照明・遮光、ワーク固定、シャッター、トリガー
- システム連携:PLC、ロボット、MES、QMS、ERPとの方式や画像の送信先を確認する
- データと安全対策:画像・モデルの所有権、ネットワーク分離、最小権限、ログ、バックアップ、復旧
文字やバーコードはOCRやルールベースのほうが説明しやすく、一方で未知の傷や形状のばらつきには、AI異常検知が向く場合があります。判定が安定する検査は、AIに寄せずルールベースで組む判断もあります。
工場ネットワークは、操業やサプライチェーンにも影響します。経済産業省は2025年に工場セキュリティの解説書を公表しています(出典: 経済産業省「工場セキュリティの重要性と始め方」、2025年)。
プロジェクト管理体制の確認
PoCや本番開発、ライン工事の責任者に加えて、受入試験、教育、保守の責任者も確かめます。AI調整と、PLCや排出装置の制御調整を別々の会社が担う場合は、一次窓口と問題の切り分けを契約書に書いておきます。
サンプルや不良品の判定基準を発注側が用意するかどうかも、スケジュールに影響します。
ソフトウェアのみは20万〜80万円程度、PoCは50万〜300万円程度です。統合システムは1,000万〜3,000万円以上になることがあり、カメラや照明、搬送、排出に加えて、業務システム連携も含みます。
金額は2025〜2026年の推定です(出典:NTTコミュニケーションズ「AI外観検査」関連解説、2026年、AI総合研究所「AI外観検査の費用」解説、2026年)。公開解説と案件目安を組み合わせた推定であり、市場統計ではありません。そのため、含む作業と除外項目をそろえて比べるには、検査技術から保守と実績まで同じ観点で各社の提案を並べます。
- 検査技術:欠陥に合う判定方式を選べるか
- 撮像・ライン統合:光学系や設備制御まで担えるか
- PoCの進め方:同じサンプルと基準で検証するか
- 保守と実績:導入後の更新や類似工程の経験があるか
よくある質問(FAQ)
外観検査システムは、対象やライン条件によって最適な構成が変わります。そこで、会社へ相談する前に出やすい疑問を、判断の基準とあわせて回答します。
不良画像が少なくてもAI外観検査は導入できますか?
導入できる可能性があります。良品画像だけで異常を学習する方式や、ルールベースのエッジ学習なら、不良画像が少ない工程でもPoCを始められます。
境界事例や見逃せない欠陥を評価するには、可能な範囲で不良サンプルを集め、人の判定基準を明確にしておきます。
既存のカメラや検査装置をそのまま使えますか?
型式や画像出力、通信方式が合い、撮像条件も合えば、既存設備を活用できる場合があります。東芝の事例のように、既存画像処理システムへAI判定を組み込む構成もあります。
画質や処理能力が足りなければ、カメラや照明、制御PCの追加が必要になります。その際は、現物とサンプル画像で適合性を評価します。
外観検査の「精度99%」は何を意味しますか?
良品と不良品を正しく判定できた割合を示す場合がありますが、定義は提供会社によって異なります。
見逃し率と過検出率は分けて確認し、欠陥種別や評価画像数、ライン速度、品種数も、あわせて見ます。流出が許されない欠陥の見逃し率を受入基準にすれば、精度の数字だけに頼らずに比べられます。
クラウド型とエッジ型はどちらがよいですか?
リアルタイム性や工場ネットワーク、画像送信の可否、保守体制を基に判断します。クラウド型は初期構築や分析機能を始めやすい一方、通信が途切れた場合やデータの保管条件を確認する必要があります。
エッジ型は工場内で低遅延に判定しやすいです。ただし、端末の更新やモデル配布、バックアップ、現地保守の設計が必要になります。
まとめ
自社に合う会社を選ぶための最終確認
会社選びでは、AIだけでなく撮像とライン制御まで比べます。さらに、履歴管理や業務連携、導入後のモデル更新も確認します。
6社の得意領域はそれぞれ異なります。riplaは業務システム開発、キーエンスは画像処理・FA機器、オムロンは制御統合、東芝は既存設備へのAI追加に強みがあります。また、日立産業制御ソリューションズは工場SI、アキュイティーは少量多品種への対応が候補になります。
最初に作るべきRFPの項目
まず、対象品種や欠陥の定義、タクト、既存設備を整理します。さらに、必要精度や保存データ、セキュリティ条件も書き出します。そのうえで、1品種・1ラインのPoCで実現性を確認します。
その後、同じサンプルと受入基準で相見積もりを取ります。選ぶ際は、初期費用に加えて、保守や品種追加、設備停止時の代替運用まで含めて見ます。
▼全体ガイドの記事
・外観検査システム開発の完全ガイド
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。