
外観検査システムは、目視、ルールベースの画像処理、AIを、検査対象や欠陥の性質、ライン条件に応じて組み合わせて構成します。
構成、開発の進め方、費用相場、実装方式の選び方の順に、発注前に確認したい点をまとめます。
▼関連記事一覧
・外観検査システム開発の進め方/やり方/流れや方法/手法/工程/手順
・外観検査システム開発でおすすめの開発会社/ベンダー6選と選び方
・外観検査システム開発の見積相場や費用/コスト/値段について
・外観検査システム開発の発注/外注/依頼/委託方法について
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
外観検査システムの定義と役割
外観検査システムは、製品を撮影して判定し、判定結果を次工程へ伝えたうえで、NG品を分ける仕組みです。
目視検査をカメラに置き換えるだけでなく、判定の流れ全体を含みます。
検査画像とロット情報を後から確認できる製造システムです。
画像処理ソフトだけでなく、検査工程全体の流れを含めて捉えます。
検査対象とシステムの範囲の決め方
まず、対象製品、不良の種類、設備との連携範囲を分けて書き出します。
- 対象製品:金属部品、樹脂成形品、電子部品、食品、包装材
- 不良の種類:傷、打痕、バリ、欠け、異物、汚れ、色差、形状違い、部品の有無、ラベルずれ、印字ミス
- システム範囲:撮影機器、判定ソフト、搬送・排出、再検査、履歴管理、外部連携
たとえば、同じ傷でも、光沢面の浅い傷とマット面の深い傷では適した照明やカメラが異なります。
構成機器には、カメラ、レンズ、照明があります。そのほかに、遮光部品、ワーク固定治具、搬送機構も含まれます。さらに、センサー、トリガー、画像処理用PCがあります。
判定と排出には、AI判定ソフト、PLC連携、NG排出機構が入ります。
MESやQMSと連携する場合は、ロット番号、シリアル番号、設備番号を押さえておきます。
要件には、作業者、判定結果、画像の保存期間も含めます。
目視検査の自動化で解決できる課題
目視検査の強みと、自動化後も人が残る確認を並べます。
- 目視の強み:複雑な不良を柔軟に判断できます
- 目視の課題:検査員の疲労、経験差、照明条件、交代勤務によるばらつきが結果に影響し、熟練者の判断基準も引き継ぎにくくなります
- 自動化の役割:基準を画像と数値に置き換え、一定の速度と基準で検査を繰り返します
- 人の確認:自動判定でOKとNGを分けたあと、境界事例や初めての不良は人が確かめます
人手検査がすべてなくなるとは限りません。そのため、自動検査の目的は人をゼロにすることではありません。
単純な確認を自動化し、人が原因分析や品質改善に集中できれば、現場に定着しやすくなります。
外観検査システムの構成と種類
検査方式は、目視、ルールベース画像処理、AI画像検査に大きく分けられます。
方式は、欠陥の性質と運用条件を見て選びます。
寸法や文字などはルールで判定し、形状のばらつきや未知の不良はAIで判定する、といった組み合わせもあります。
AIの採用そのものは目的にせず、欠陥の性質と運用条件に応じて決めます。
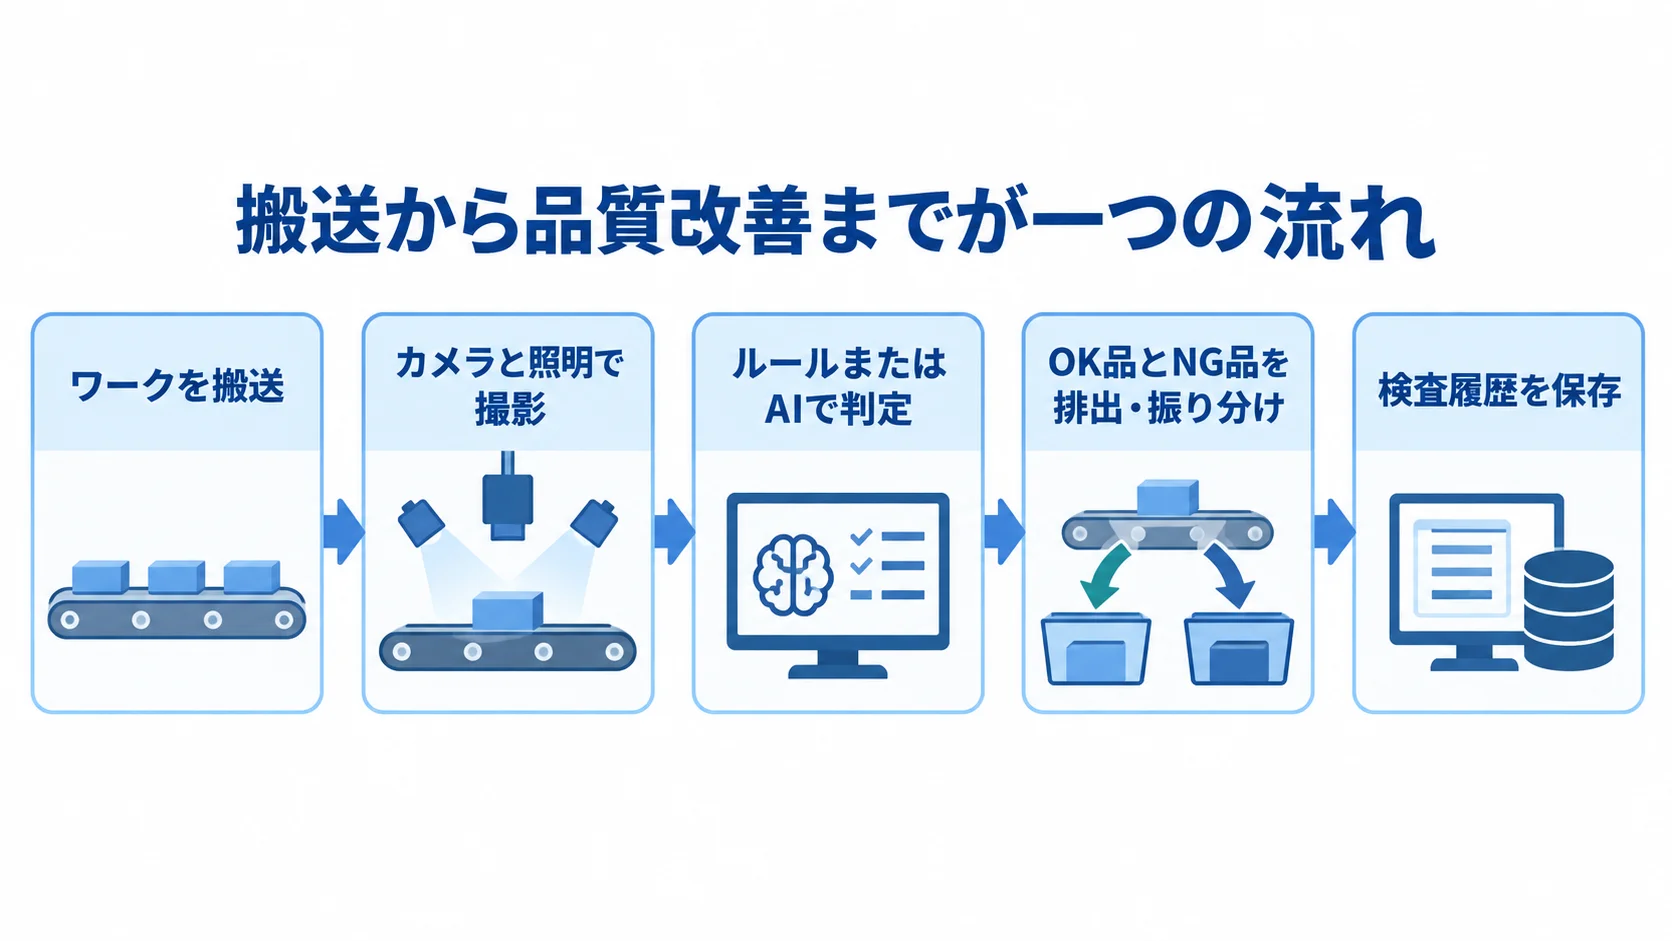
搬送から品質改善までの一連の流れ
検査から履歴の活用までの順序を見ると、工程ごとに判断が必要な点が分かります。
- ワークの搬送と、センサーによる到着の検知
- カメラと照明による撮影と、画像の前処理
- ルールまたはAIによる判定と、OK品・NG品の排出・振り分け
- 検査履歴の保存と、ロットごとの欠陥の追跡
高速ラインでは、撮像から排出までの遅延が許容されるかを確かめる必要があります。
通信が途切れたときにラインを止めるか、人手確認に切り替えるかも決めておきます。
画像は、全件、NG画像のみ、サムネイルと判定値のみのいずれかで保存できます。保存の方法によって、ストレージ容量と検索性が変わります。
品質保証に必要な保存期間を決めます。
個人情報や取引先情報が画像に写り込む可能性も確かめます。
ルールベースとAIの使い分け
判定方式は、欠陥の特徴と手元にある画像の状態に合わせて決めます。
- ルールベース:寸法、面積、色、位置、数量、バーコード、文字の有無に適します
- AI分類:良品と不良品の特徴を学習し、その違いで判定します
- 異常検知:良品の範囲から外れたものを見つけます
- 検出・分類:欠陥の位置や種類を示します
ルールベースは判定の根拠を説明しやすく、サンプルが少なくても始めやすい方式です。
質感や照明、形状が変わると、しきい値の調整だけでは過検出が増える場合があります。
不良がほとんどない工程では、良品学習型が候補になります。ただし、良品のばらつきも学習データに含める必要があります。不良の種類が明確で画像が十分なら、不良分類型の方が評価しやすい場合があります。
欠陥の種類に応じた撮像方法
照明と撮像方法は、欠陥がよく見える条件に合わせて選びます。
- 光沢面の傷・打痕:低角度の光で陰影を強調します
- 透明品・反射品:背景、偏光、遮光、照明方向を調整します
- 寸法・輪郭:バックライトを候補にします
- 印字・色差:同軸照明や文字認識、色温度を管理した照明を検討します
画素数を上げても、必ず精度が上がるとは限りません。
精度を左右するのは、対象物の固定とレンズの視野、搬送時のぶれです。さらに、撮像タイミングも押さえる必要があります。
AIモデルを選ぶ前に、良品、不良品、境界事例を実ラインに近い条件で撮影します。この撮影が、最初の技術検証にあたります。
外観検査システムの開発の進め方
開発は、要件定義、撮像確認、PoCの順に、実現性を先に確かめながら進めます。そのあとは、本番設計からライン統合、受入試験を経て、段階展開へ進みます。この順で進めると、失敗を抑えやすくなります。
全ラインを一度に自動化する前に、検査対象とKPIを絞った代表工程で実証します。運用の負荷を確かめてから、投資を広げます。
要件定義で決める精度以外のKPI
まず、検査対象の状態と、導入後に評価するKPIを定義しておきます。
- 対象条件:品種、サイズ、材質、表面状態、検査面、欠陥、許容境界
- 運用条件:毎分の処理数、品種切替頻度、停止可能時間、保存期間
- 評価指標:検出率、見逃し率、過検出率、判定時間、処理能力、再検査率、停止時間、切替時間、排出誤作動数
- 優先順位:見逃しの最小化か、過検出を抑えた人手確認の削減か
判断が迷いやすい画像を集め、品質部門と製造部門でOKとNGの条件を合意します。
「精度99%」は、良品と不良品の比率や評価画像の作り方によって意味が変わります。そのため、母数と欠陥の定義を明らかにします。
撮像テストとPoCによる実現可能性の確認
PoCは撮像条件の確認から始め、実環境に近い画像で方式を評価します。
- 照明、搬送速度、温度、振動、汚れ、ロット差を再現します。
- 良品、不良品、意図的な欠陥、判断が難しい境界事例を撮影します。
- 画像が安定しない場合、照明、遮光、治具、ワークの向き、トリガーを見直します。
たとえば、2025年公開の少量多品種向け事例では、正常品をおよそ5個撮影してモデルを調整していました。
新品種の登録から運用開始までは、15〜30分程度とされています。ただし、この時間は特定の撮像環境と方式の事例によるもので、全現場にそのまま当てはまるとは限りません。
評価は、自社の品種数、判定基準、モデル更新の担当者を前提に行います。
ライン統合と受入試験で確かめる現場運用
ライン統合では、設備連携と異常時の動作を決めます。受入試験では、量産の運用を確かめます。
- PLC信号、エアブローやロボット排出、NG品の一時保管を組み込みます。
- 再検査、人手確認、品種切替、設備異常の通知を設計します。
- 通信断時に自動排出を止めるか、安全停止するか、目視へ切り替えるかをフェイルセーフ要件として定義します。
- 連続稼働で性能を測り、代表ラインから類似工程へ段階展開します。
受入試験は、デモ画像だけでなく、量産時の揺らぎを含めて行います。期間は数時間から複数シフトにわたります。
検出率と過検出率、処理能力を測定します。そのほか、画像保存、復旧時間、品種切替も確かめます。
展開後は、モデルとレシピを版で管理します。
外観検査システムの費用相場とコストの内訳
ソフトウェアだけなら数十万円からです。一方、カメラや照明、搬送、排出まで含め、業務システム連携も加わると、数千万円まで広がります。
以下の金額は、2025〜2026年に公開された解説や案件の目安をもとにした推定相場です。市場全体の統計ではないため、条件をそろえた個別見積もりが必要です。
▶ 詳細はこちら:外観検査システム開発の見積相場や費用/コスト/値段について
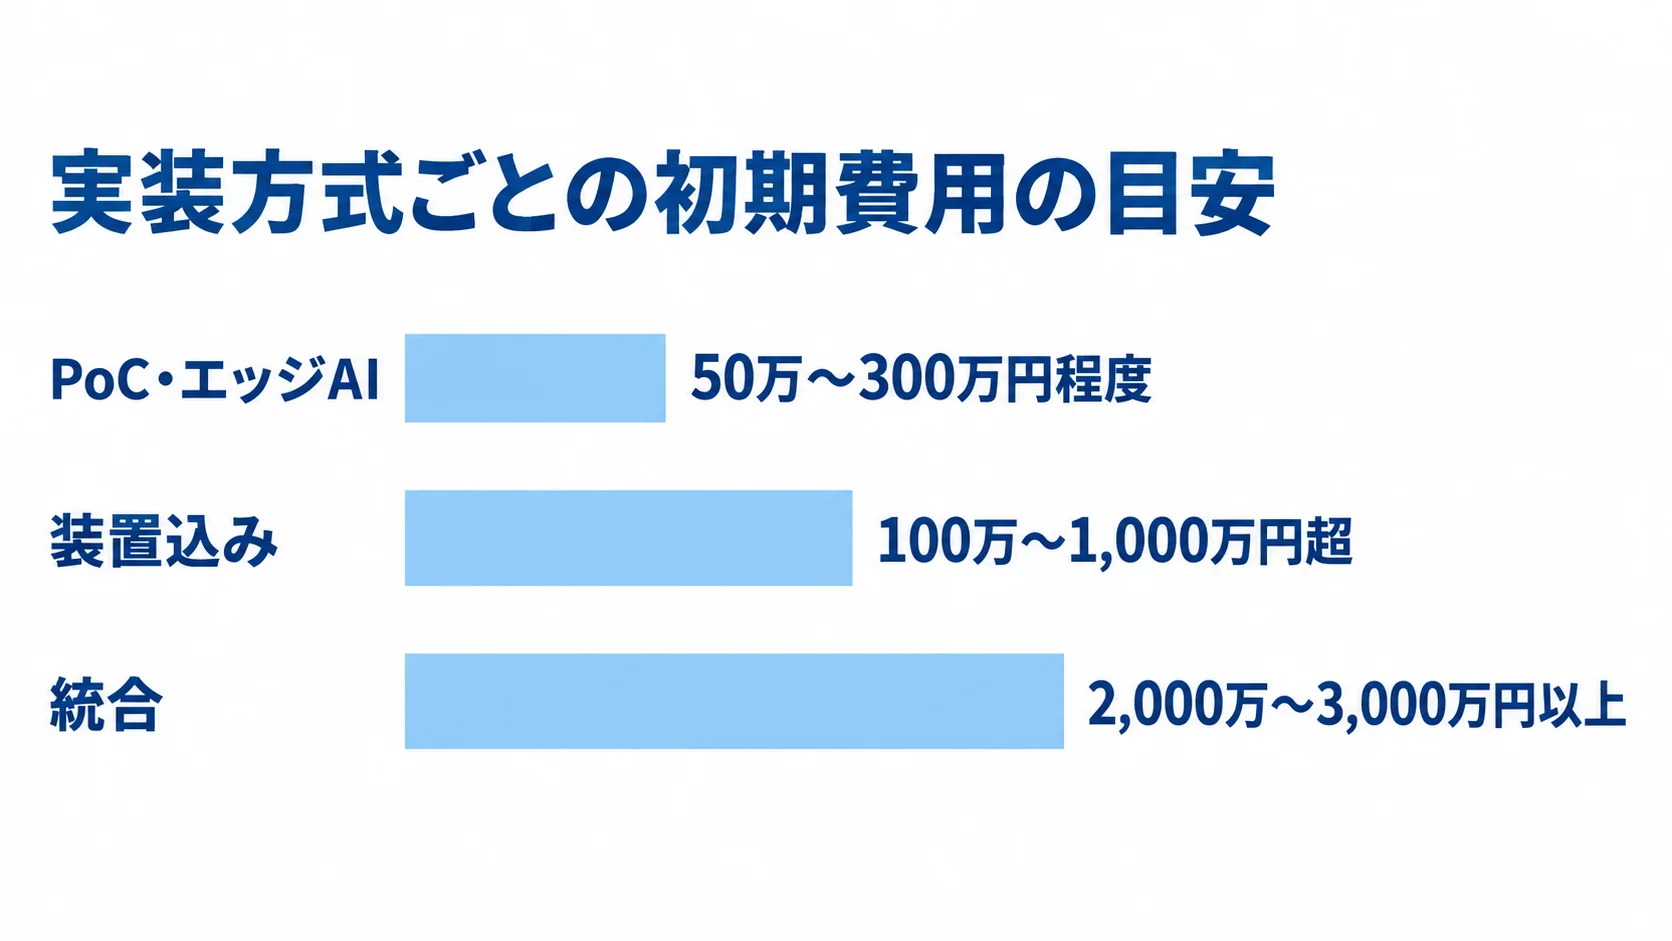
実装方式ごとの初期費用の目安
方式と設備範囲ごとの初期費用を比べると、見積もりの前提が見えてきます。
- SaaS・ソフト:初期設定・学習込み20万〜80万円程度、月額5万〜30万円程度
- PoC・エッジAI:1ラインあたり50万〜300万円程度
- 装置込み:カメラ、照明、端末、制御、排出機構を含め100万〜1,000万円超の場合があります
- 統合・カスタム:統合は2,000万〜3,000万円以上、フルカスタムは200万〜1,000万円超が目安です
複数カメラや高速搬送、特殊照明を含むと、統合費用が高くなるケースがあります。さらに、独自の排出機構やMESとQMSの連携も、費用を押し上げる要因になります。
フルカスタムの費用は、要件定義、PoC、本番構築を合わせた目安です。
費用は方式や規模、要求精度によって変わるため、金額だけで判断しないようにします(出典: 2026年1月公開のAI外観検査費用解説、2025年12月公開の外観検査装置価格解説、2026年4月公開の実装方式別費用整理)。
見積もりで確認する8つの費用項目
費用項目を分けて見ると、見積もりの抜けに気づきやすくなります。
- 機器:カメラ、レンズ、照明、制御PC
- ソフト:AI判定や画像処理のライセンス
- データ:サンプル撮影とデータ整備
- モデル:モデル作成やアノテーション
- 設備改修:PLC、搬送、排出の改修
上の5項目に加えて、連携や試験、導入後の保守にかかる費用も見積もりに入ります。
- システム連携:MES・QMS・ERP連携
- 設置と試験:設置、安全対策、受入試験
- 保守と更新:保守、教育、モデル更新
装置本体が安くても、撮像設計や現地調整が別料金であれば、総額は変わります。
見積書では、対象品種数やカメラ台数、追加品種の登録費を確かめます。NG画像の保存容量と、クラウド通信費を見ます。さらに、現地作業日数と夜間対応も確認します。
故障時の代替運用と、モデルを再学習する回数も見ておきます。精度保証では、対象とするサンプルと保証する割合を確認します。
照明や材料が変わったときに再調整が含まれるかは、契約前に文章で合意しておきます。
ランニングコストと投資対効果の計算
導入後の費用と削減効果を同じ条件で見積もり、投資対効果を判断します。
- 継続費用:月額利用料、保守、消耗品、端末更新、画像ストレージ
- 運用費用:モデル再学習、精度確認、現場教育
- 年間保守の目安:エッジAIはハードウェア費の10〜15%とする公開情報があります
- 効果:検査工数、不良流出、返品・クレーム、品質データ、判断基準の標準化
保守費用は、対応時間や現地訪問の有無で変わります。予備機やモデル更新の有無も、費用を左右します(出典: 2026年4月公開のAI外観検査費用整理)。
公開事例では、既存装置に良品学習を追加し、判定精度の目標を95%、目視工数を約3分の1にした例があります。効果は工程によって異なります。そのため、自社の作業時間と不良コストを使って計算します。
パッケージ・クラウド・エッジAI・スクラッチの選び方
実装方式は、検査の難しさやライン速度、既存設備から考えます。さらに、ネットワークの制約や品種数、内製できる範囲も選ぶ材料になります。
標準機能を短期間で使うか、工場内で通信を完結するか、独自の搬送や業務フローまで作り込むかで、適した方式が変わります。
パッケージの標準化と立ち上げの速さ
標準機能で揃う範囲と、独自要件への追加対応を比べて選びます。
- 標準機能:専用の画像処理システムや検査パッケージは、カメラ、照明、判定画面、レシピ管理などが揃うことが多く、導入手順を作りやすい
- 適する運用:複数ラインへ展開する場合や、担当者が日常設定を変更する場合
- 確認点:特殊形状、独自排出、古いPLC通信、複雑な品種切替で標準機能が足りるか
追加開発の範囲と、自社で設定を変えられるかを確かめます。また、ライセンスがカメラ単位かライン単位かも確認します。保守が終わったあとの移行方法は、契約前に決めておきます。
SaaSの試しやすさと通信条件
SaaSは、試しやすさと通信やデータの条件を合わせて評価します。
- 費用・開始:初期設定・学習費と月額利用料の形で使え、既存カメラがあれば設備投資を抑えてPoCを始めやすい
- 検証用途:異物、汚れ、欠品、印字確認。ラインを止めずに画像を集める場合も候補
- 通信条件:外部送信の可否、遅延のタクト影響、ネット停止時の判定方法
- データ管理:保管場所、学習利用範囲、契約終了時の返却、権限、監査ログ
高速ラインや外部通信を許可できない工場では、エッジ型と比べる必要があります。
エッジAIの低遅延と工場内完結
低遅延と工場内での処理を優先する現場では、エッジAIが合います。端末の運用も含めて検討します。
- 処理方式:工場やライン近くの端末で判定し、工場内ネットワークで完結しやすい
- 適する条件:リアルタイム性、通信断への強さ、データ持ち出し抑制。判定から排出までの遅延も短くしやすい
- 端末保守:故障、OS・ライブラリ更新、モデル配布、バックアップ、予備機、現地保守が必要
複数ラインでは、モデルの版、しきい値、レシピ、端末設定をまとめて管理します。また、分離ネットワークの場合も、更新の経路と権限を安全に設計します。
スクラッチ開発の固有要件と、責任の切り分け
固有要件にどこまで対応するかと、開発後の責任分担を明らかにします。
- 対応範囲:特殊検査、独自搬送、複数連携、既存設備制御など標準製品で難しい要件
- 業務機能:検査画面、品種管理、履歴検索、アラート、権限、帳票
- 責任分界:画像処理、AI、PLC、設備安全、DB、保守の障害原因を切り分けられるようにする
撮像、再学習、設備復旧、品質判定それぞれの承認者を、RACIなどで決めます。
将来の担当者が設定を変えられるよう、引き渡しの条件を定めておきます。対象には、ソースやモデル、レシピがあります。さらに、手順書やテストデータも含めます。
外観検査システムの開発会社・サービスの選び方
選定では、画像認識だけでなく、撮像設計やライン制御を確かめます。既存設備との連携や品質保証、モデル更新も見ます。
機器、AI、工場統合の事業者は、得意な領域と見積もりの範囲がそれぞれ異なります。そのため、自社の課題に対して任せる範囲を先に決めます。
自社と近い検査対象・ラインの実績
「製造業での導入実績がある」という説明だけでは判断せず、自社との類似性と自社サンプルでの検証をもとに、実績を評価します。
- 類似性:材質、反射、欠陥サイズ、ライン速度、カメラ台数、品種数、排出方法
- 非公開事例:匿名画像、評価方法、PoC範囲、導入後の保守体制を説明できるか
- 自社デモ:自社の良品、不良品、境界事例を使い、検出率、過検出率、時間、品種切替を確認
画像保存や再検査、通信断時の動作も確認します。現場の照明や搬送を再現できないデモでは、本番の性能を保証できません。
同じRFPによる費用と責任範囲の比較
同じRFPと比較項目を使い、費用、検収条件、責任範囲をそろえます。
- 共通要件:対象品種、欠陥一覧、検査面、タクト、カメラ数、照明条件、搬送方式、PLC、NG排出、MES・QMS連携
- 提案条件:精度指標、保管、セキュリティ、保守、納期。不足情報への質問も確認
- 費用内訳:初期、PoC、本番構築、現地工事、追加品種、ライセンス、保守、更新、教育
- 検収・納品:評価画像に加え、量産ラインの連続稼働と復旧手順を確認し、設定、モデル、レシピ、操作手順、連絡先、バックアップを受領
特に、要件が曖昧なまま金額だけで選ぶと、後から追加開発の費用が膨らむおそれがあります。
保守・データ所有権・モデル更新の契約条件
性能の変化に備えた再評価と、データやモデルの管理条件を契約に含めます。
- 変化の要因:材料、振動、照明劣化、カメラ交換、新品種、未知の不良で性能が変わる場合があります
- 定期評価:良品・不良品を再評価し、見逃し率と過検出率の推移を確認します
- 所有と移行:画像、アノテーション、モデル、しきい値、レシピ、判定履歴の所有者と、契約終了時の取り出し・移行可否を決めます
AIの役割、データ品質、透明性、リスク管理については、総務省・経済産業省「AI事業者ガイドライン」第1.1版(2025年)が実務上の参照資料になります。
▶ 詳細はこちら:外観検査システム開発でおすすめの開発会社/ベンダー6選と選び方
▶ 詳細はこちら:外観検査システム開発の進め方/やり方/流れや方法/手法/工程/手順
▶ 詳細はこちら:外観検査システム開発の発注/外注/依頼/委託方法について
導入で失敗しやすいポイントと対策
失敗は、AIモデルの性能不足だけで起きるとは限りません。たとえば、撮像環境や要件定義、現場運用を別々に考えると、実ラインで使えないことがあります。データ管理やセキュリティも、他の項目と切り離さずに検討します。
よくある失敗を把握し、その内容をPoCと受入条件に反映します。
画像が安定しないままのAI開発
反射や影、位置ずれが残ると、AIが欠陥ではなく撮影条件の違いを学習するおそれがあります。搬送振動やレンズ汚れも、学習を誤らせる要因になります。
ワークの固定、照明の遮光、撮像タイミングを整えます。背景や清掃手順も管理します。
良品画像と、環境が変わったときの画像は、評価用に分けて保管します。
精度の数字だけによる導入効果の判断
不良が少ない工程では、すべてを良品と判定しても高い正解率に見える場合があります。そのため、欠陥ごとに見逃し率と過検出率を測ります。
検査の母数、評価期間、境界事例の扱いを明らかにします。そのうえで、見逃しを許容できない欠陥と、人が確認できる過検出を分けて評価します。
現場がモデルを更新できない状態
更新待ちで生産計画に影響が出ないよう、運用上の管理点を整理しておきます。
- 更新遅れ:品種追加や材料変更のたびに外部へ依頼すると、生産計画の制約になります
- 画像収集:現場担当者が追加画像を集める流れを作ります
- 本番反映:承認者がモデルを確認し、試験環境で評価してから反映します
- 変更管理:誰でも勝手にモデルを変更できないよう、権限設定と版管理を設けます
OT接続のセキュリティと復旧の要件
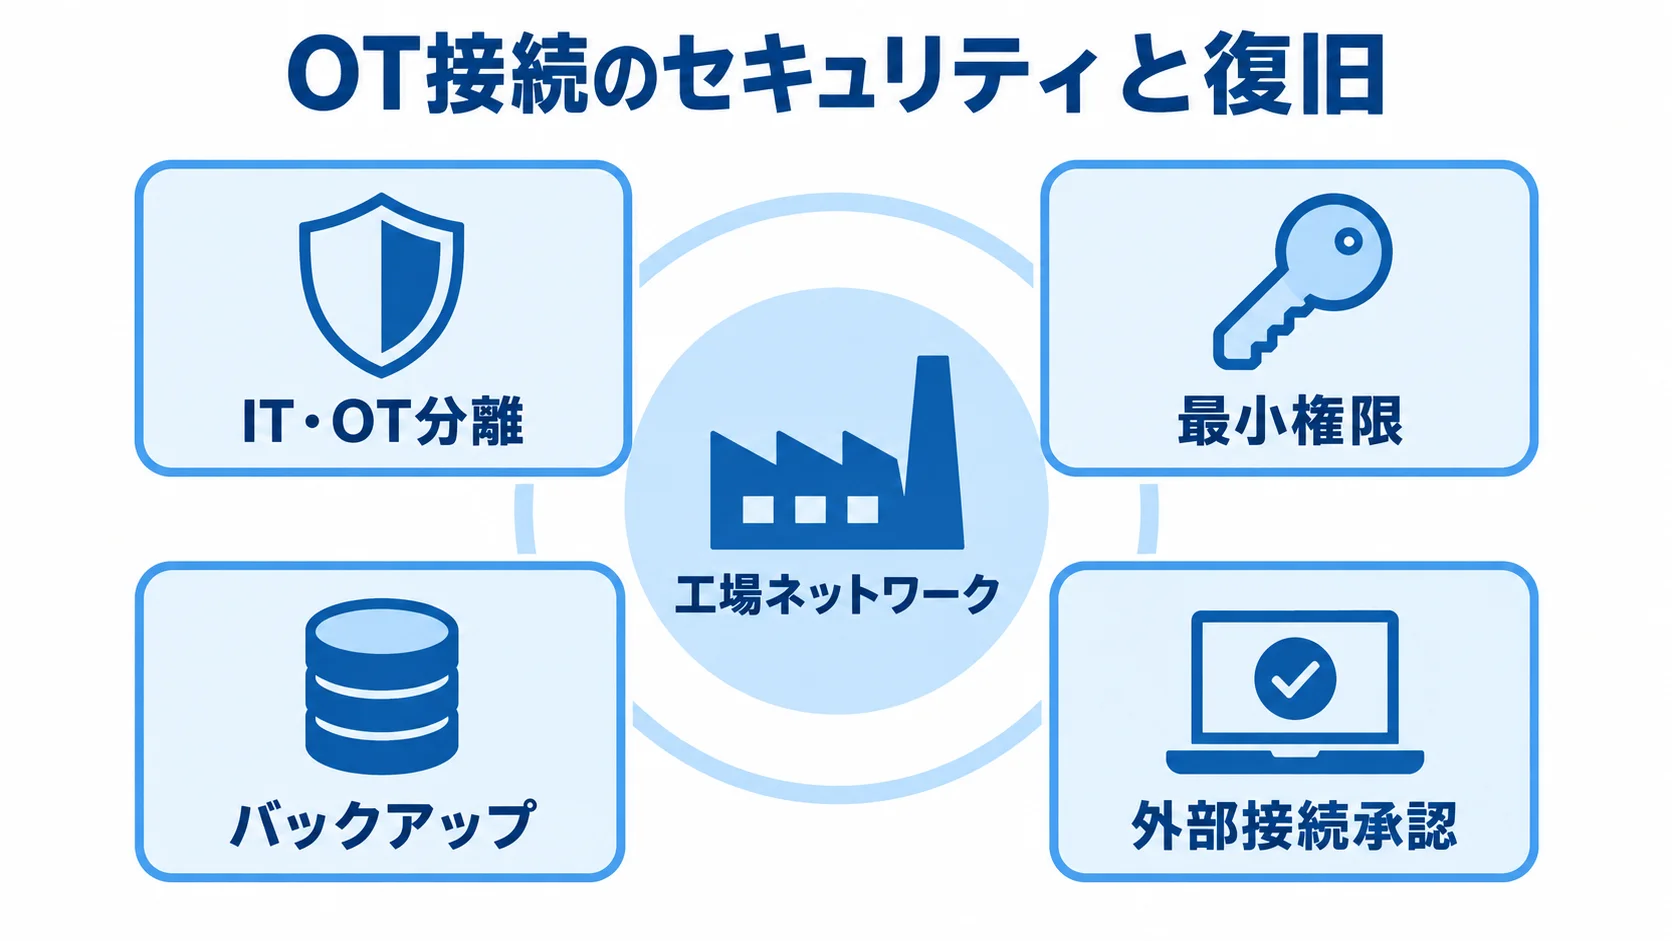
工場ネットワークへの接続を踏まえて、セキュリティと停止・復旧の方法を設計します。
- 対象接続:PLC、製造実行・品質管理システム、工場ネットワークとつながるOTの一部です
- 対策:IT・OT分離、最小権限、アカウント、ログ、バックアップ、パッチ、外部接続承認
- 運用・復旧:資産把握、リスク確認、対策、運用を進め、停止時の安全な継続・停止・復旧を確認
経済産業省の2025年公開資料でも、工場資産の把握から復旧までを段階的に進める考え方が示されています(出典: 経済産業省『工場システムにおけるサイバー・フィジカル・セキュリティ対策ガイドライン Appendix「工場セキュリティの重要性と始め方」』、2025年)。
よくある質問(FAQ)
外観検査システムを検討する際に、よく問われる論点をまとめます。
自社に当てはめる際は、欠陥の定義、撮像条件、判定後の処理、導入後の運用を一緒に確かめます。
不良画像が少なくてもAI外観検査はできますか?
できますが、方式と良品データの質が結果を左右します。不良が少ない場合は、良品の範囲を学習し、そこから外れたものを検出する異常検知が候補になります。
良品のロット差や季節差が不足すると、正常なばらつきをNGと判定する可能性があります。
既存のカメラや外観検査装置を使えますか?
既存設備を使えるかどうかは、機器の仕様と必要な追加対応を確認して判断します。
- 再利用の条件:既存カメラや装置は条件が合えば使えます
- 適合確認:解像度、レンズ、照明、撮影タイミング、画像形式、既存ソフトとの連携を確認します
- 技術検証:追加ソフトやエッジ端末だけで改善できるか確かめます
- 公開事例:2025年の事例では良品学習を追加し、大きな設備改造なしで未知の不良への対応を強化しました
クラウドとエッジAIはどちらを選べばよいですか?
小さく試したい場合や、複数拠点で同じサービスを使いたい場合は、クラウドが候補になります。一方、高速ラインや通信断への備えを重視する場合は、エッジAIが候補です。
画像を工場外へ出せない要件でも、エッジAIが候補になります。比べる際は、初期費用と判定遅延、通信停止時の動作を見ます。さらに、保管や更新、端末保守も確認します。
精度99%なら人手検査をなくせますか?
精度99%だけでは判断できず、人手検査をなくせるとは限りません。見逃し率や過検出率を確かめます。加えて、欠陥ごとの母数、検査速度、境界事例も見ます。
自動判定と人手確認の役割は、分けておきます。導入の初期は人が判定結果を確認し、安定したあとに確認の範囲を段階的に減らす方法があります。
外観検査システムに補助金は使えますか?
使える可能性はありますが、対象経費や募集時期、申請要件のほか、採択後の発注時期も公募ごとに異なります。
外観検査システムだからといって、自動的に対象になるわけではありません。そのため、設備投資や業務効率化、デジタル化といった制度の趣旨を、自社の計画と照らし合わせます。
申請を前提に導入時期を固定せず、対象外となっても成り立つ投資計画を用意します。
まとめ
導入判断で押さえる要点
外観検査システムは、カメラとAIだけでは完結しません。撮像や判定、搬送と排出に加えて、履歴、品質改善、保守、セキュリティまで含む製造システムです。
検査対象と欠陥を定義し、撮像の実現性を確かめます。そのうえで、見逃し率や過検出率、タクト、品種切替といったKPIを決めます。
次に確認する実務項目
導入の判断では、費用の幅と運用条件、代表ラインでの検証を合わせて見ます。
- 費用幅:ソフトやPoCは数十万〜数百万円、ライン統合は数千万円以上まであります
- 比較条件:初期費用に加え、既存設備、データ保管、モデル更新、現地保守、通信断・設備停止時の復旧を含めます
- 展開方法:代表ラインで検証してから段階展開し、過剰投資や現場で使えないリスクを抑えます
▼関連記事一覧
・外観検査システム開発の進め方/やり方/流れや方法/手法/工程/手順
・外観検査システム開発でおすすめの開発会社/ベンダー6選と選び方
・外観検査システム開発の見積相場や費用/コスト/値段について
・外観検査システム開発の発注/外注/依頼/委託方法について
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。