
外観検査システム開発は、要件整理から定着まで6フェーズで進みます。前半は要件整理と方式・ベンダーの選定、後半は撮像と連携の設計開発、テスト、稼働を経て定着に至ります。
各工程で決めることを先にそろえておくと、代表ラインでの検証を経て、安定した検査と段階的な横展開につながります。
▼全体ガイドの記事
・外観検査システム開発の完全ガイド
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
外観検査システムの全体像
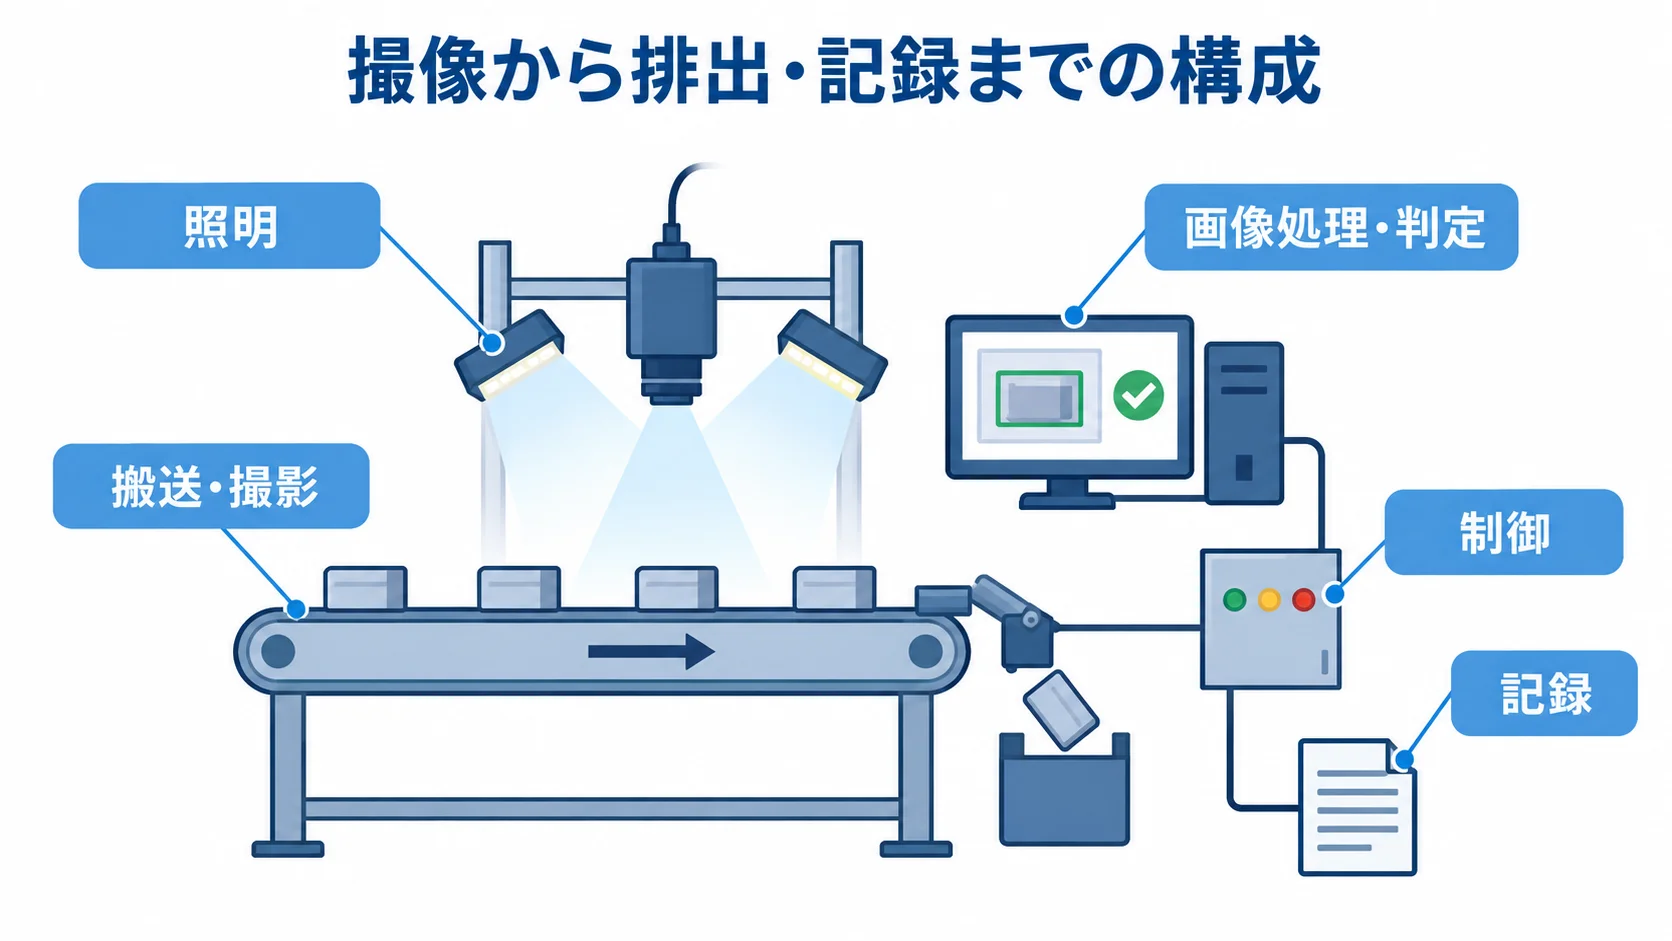
外観検査システムは、製品や部品をカメラで撮影し、画像処理またはAIで判定する仕組みです。
判定の結果をもとに、良品と不良品を振り分け、検査履歴も記録します。
検査の仕組みは、カメラとAIソフトだけでは完成しません。
照明やレンズ、ワーク固定、搬送などの設備に加えて、PLCや排出機構、データベース、品質管理システムとの連携も構成に含まれます。
検査システムを構成する要素
基本構成は、関連する要素をまとめると次の5つに分けられます。
- 搬送・撮影:ワークを撮影位置へ送り、カメラとレンズで画像を取得します。
- 照明:対象物を照らし、欠陥を撮影しやすくする役割です。
- 画像処理・判定:位置合わせや寸法測定を行い、良否や欠陥種別を判定します。
- 制御:NG品を排出するか、人手確認へ回す仕組みです。
- 記録:画像、判定結果、ロット情報を残します。
光沢面や透明材では、反射や透過を抑える照明が必要です。
高速ラインでは、シャッター速度や撮像タイミングに加えて、処理時間や排出位置のずれも確かめておきます。
多品種の現場では、品種ごとの設定をレシピとして管理します。検査項目としきい値、照明条件、AIモデルがレシピの中身になります。
画像の保存期間と検索条件、作業者権限、モデル更新履歴を定めておくと、判定時の設備や条件をあとから追跡できます。
ルールベースとAIの使い分け
判定ルールを明確に書ける検査には、ルールベース画像処理が適しています。
素材のばらつきや未知の不良など、判断基準を書きにくい検査では、AIが候補になります。
- ルールベース:寸法や色差、文字やバーコード、位置ずれの判定。
- AI:表面の傷や汚れ、形状の微妙な違いを、学習によって見分けます。
ルールベースは判定の根拠を説明しやすく、設定値も管理しやすい方法です。
AIでは、良品画像による異常検知や、欠陥種別を学ぶ分類モデルが候補になります。
AIで目視検査のすべてを担えるとは限りません。そのため、最終確認や再検査、AI停止時の手作業への切り替えを、導入前に決めておきます。
東芝の公開事例(AI画像自動検査パッケージ)では、既存装置にAIを組み合わせ、未知の不良への対応と検出精度95%を目標にしています(出典:東芝「Meister Apps AI画像自動検査パッケージ 事例・ユースケース」、公開情報確認日2026年8月)。
既存設備への後付けや、AIだけに依存しない構成も選択肢になることが、公開事例から分かります。
外観検査システム開発の進め方と6フェーズ
開発では、まず検査の目的と失敗条件を決め、撮像が実現できるかを確かめてから代表ラインで検証します。
画像が安定しないままでは、AIモデルを変えても精度は上がりません。そのため、現場での確認に時間を確保しておく必要があります。
フェーズ1:要件整理と検査の合格条件
要件整理では、どの不良を、どの条件と速度で見つけるのかを定義します。確認事項は、次のように分けて整理します。
- 検査対象:品種や材質、寸法、表面状態、欠陥の種類と大きさを定めます。
- 合格条件:ライン速度と1分あたりの処理数、見逃し・過検出の許容範囲。
- 境界欠陥:良品と不良品のどちらとするかを、品質保証部門と合意します。
- 設備条件:1日あたりの生産数、ワーク姿勢、撮像面数、カメラとPLCの型式、NG排出方法。
- システム連携:MES・QMSとの接続、画像保存、クラウド、停止時の代替運用。
「精度99%」のような一つの数字を目標にするより、見逃し率や過検出率、判定時間、連続稼働時間、品種切替時間など、測定できるKPIに分けて立てるほうが確かめやすくなります。
フェーズ2:方式とベンダーの選定
方式は、パッケージやクラウド・SaaS、エッジAI、スクラッチ開発の中から、要件に合うものを比べます。
既存設備を使い、検査項目が標準機能に収まるなら、パッケージが有力です。
- エッジAI:工場内で低遅延かつオフラインの判定を行いたい場合に向いています。
- クラウド:複数工場の画像や結果を一元管理したい場合に候補になります。
クラウドでは、画像の外部送信と通信断への備えを確かめます。また、保管場所や契約終了時のデータ返却も、契約前に確認しておく必要があります。
候補の会社には、同じ欠陥、材質、ライン速度のサンプルを渡し、撮像から排出までの提案を求めます。
提案を比べる際は、検出率に加えて、照明・治具設計やPLC・ロボットとの接続実績も見ます。
MES・QMSとの連携範囲と、モデル更新を誰が担当するかを確かめます。さらに、障害保守や追加品種の費用も、あわせて確認しておきます。
機器メーカーは標準化や現場の立ち上げに、SI会社は既存システムや業務フローとの統合に強い傾向があります。
フェーズ3:撮像・制御・データ連携の設計開発
撮像と判定、制御は一続きの工程として設計し、データ記録もそこにつなげます。撮像の条件から停止時の対応まで、工程ごとに決める中身を一つずつ書き出しておきます。
- 撮像条件:画角や解像度、レンズと照明角度、遮光とシャッター速度を決めます。
- ワーク撮影:固定方法とセンサーのトリガーを決めたうえで、良品画像や意図的に作った不良、実際に発生した不良、境界事例を撮影します。
- 判定ソフト:位置合わせや前処理、ルールベース・AI判定、結果表示、再検査、人手確認をつなぎます。
- 設備制御:PLC信号、撮像と搬送の同期、NG排出、排出失敗の検知の設計。
- 停止対応:設備や通信、カメラ、AIが止まったときのフェイルセーフを定めます。
判定結果には、ロットやシリアル、品種、設備を紐付けます。さらに、時刻や作業者、モデルやレシピのバージョンも加えます。
傷や汚れが見えない原因は、AIではなく反射や影であることも少なくありません。そのため、判定の開発に入る前に撮像条件を固め、前提を整えます。
フェーズ4:精度とライン全体のテスト
受入試験では、良品を正しく通すことを確かめるだけでなく、ライン全体の動作も検証します。
- 判定性能:良品の通過、不良の見逃し、良品の過剰なNG判定の有無。
- ライン性能:設定タクトでの連続稼働時の画像ずれや、欠陥別の見逃し率・過検出率を確認します。
- 処理・排出:処理時間や排出成功率、品種切替、再検査の動作。
- 評価データ:学習画像とは分けた、未知のロットや季節差、材料差、設備交換後の画像。
- 運用機能:画像検索や権限管理、ログ、バックアップ、復旧手順。
NG品が良品側へ流れたり、画像が保存されなかったり、通信断でラインが止まり続けたりする状態では、本番へ進めません。
フェーズ5:稼働時の役割と例外処理
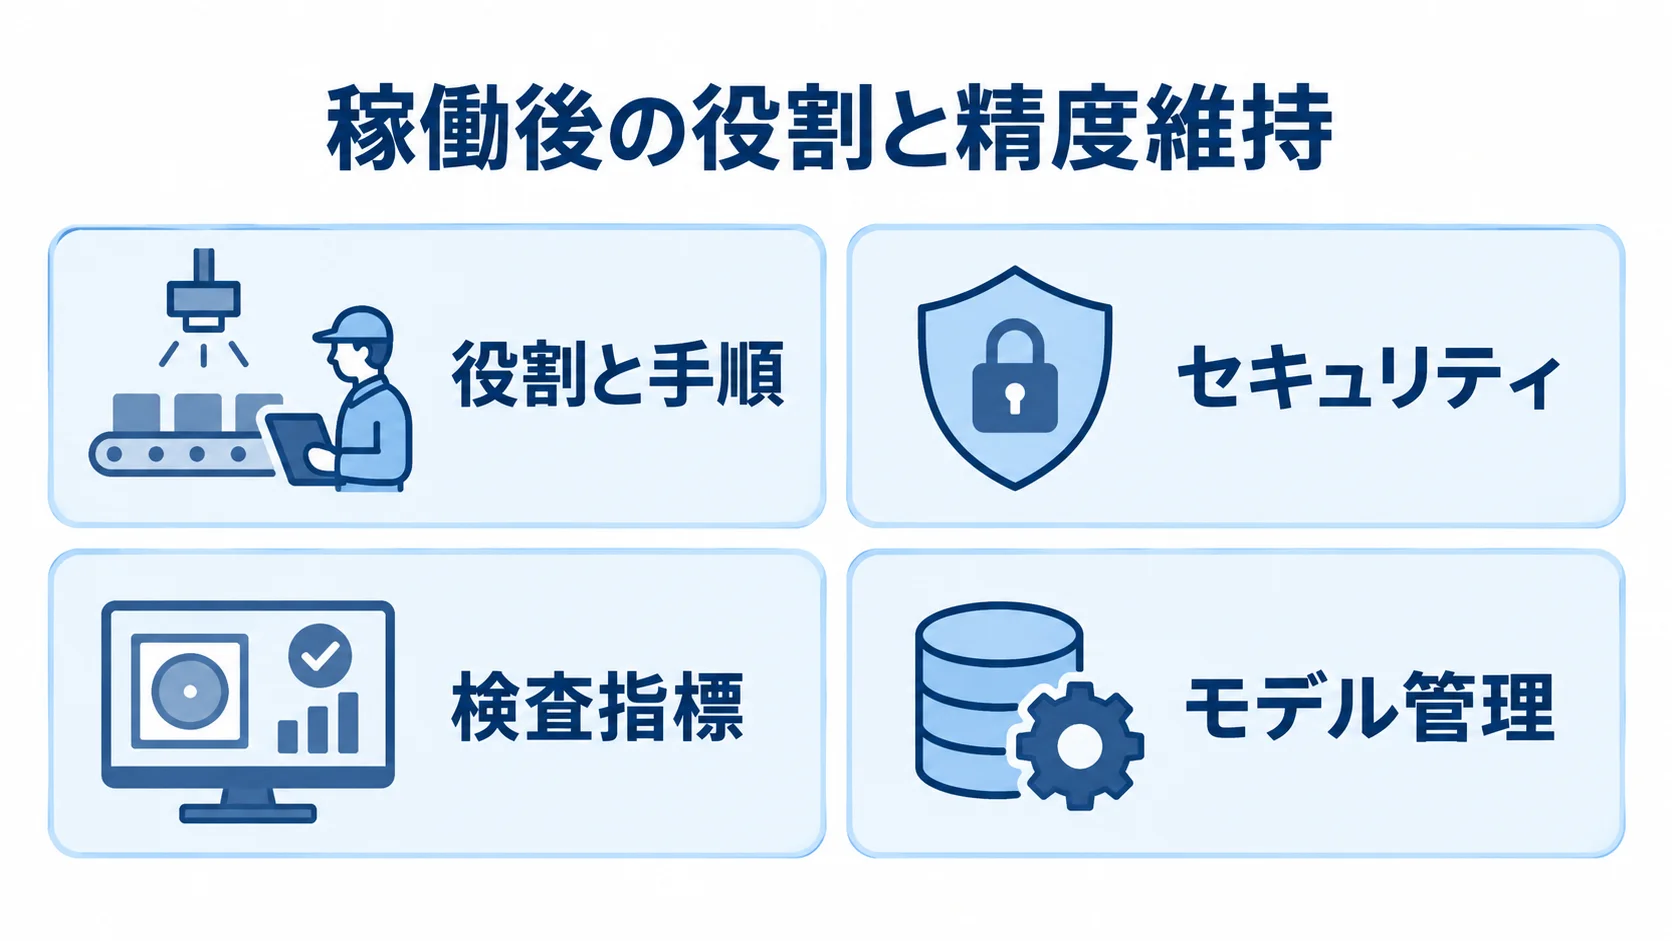
本番稼働に向けて、役割と例外処理、セキュリティを運用手順に定めておく必要があります。
- 役割と手順:操作、画像確認、レシピ変更、モデル更新、障害の一次対応の担当を分けます。
- クラウド利用時:通信断時も判定を継続する方法を決めます。
- エッジAI利用時:端末故障時の交換やモデル配布の段取りを決めます。
- 後付け時:旧システムとの間で、どこまでを誰が受け持つかを決めます。
- セキュリティ:最小権限やネットワーク分離、ログ、バックアップ、パッチ、復旧訓練を含めます。
品種選択の警告や、再検査・手動検査の記録も、手順書にまとめておきます。
工場はITネットワークだけでなく、OT設備にも接続します。そのため、セキュリティは両方を含めて考える必要があります。
経済産業省は2025年4月、中小規模の製造事業者向けに工場セキュリティの解説書を公表しました。外観検査システムを接続する前に確認できる実務資料です(出典:経済産業省「工場セキュリティの重要性と始め方」、2025年)。
フェーズ6:精度の維持と横展開
稼働後は、外観や判定の変化を追いながら、モデルとしきい値を管理します。精度が落ちたときに原因を探れるよう、変化を見る観点を決めておきます。
- 環境変化:材料ロットや季節、照明の劣化、カメラの交換、設備振動による変化。
- 検査指標:見逃し、過検出、不良率、判定不能、再検査率を定期的に確かめます。
- モデル管理:変更の担当者、根拠画像、承認時期を記録し、変更の前後で精度を比べます。
誤判定した画像は、新しい評価データとして蓄積していきます。
横展開では、最初のラインの構成をそのまま複製せず、照明や搬送速度の違いを中心にラインごとの差を確かめます。さらに、品種やPLC、排出方式の違いも、あわせて確認します。
出典は同社「AI(Deep Learning)応用画像検査支援システム」です。確認日は2026年8月です。
一つの代表ラインでKPIと保守手順を固めてから展開すれば、全ラインを同時に導入する場合より、リスクを小さくできます。
外観検査システム開発の費用相場と内訳
費用は、ソフトウェアだけか設備まで含むかで変わります。設備にはカメラや照明、搬送、排出が入り、業務システムとの連携を含めるかどうかでも差が出ます。
次の金額は、2025年から2026年の公開情報と一般的な案件の範囲をもとにした推定相場で、市場全体の統計ではありません。
実際の見積もりでは、対象品種やカメラ台数、タクトを示し、既存設備の状態と要求精度も伝えて確認します。
導入方式別の費用レンジ
導入方式と設備の範囲によって、費用には幅があります。ソフトだけの導入から設備を含む統合システムまで、方式ごとの目安を示します。
- ソフトウェア・SaaS:既存カメラを活用する場合、初期費用20万円〜80万円程度、月額5万円〜30万円程度が目安です。
- PoC:1品種・1ラインの実現可能性を確認する場合、50万円〜300万円程度です。
- エッジAI・画像検査:1ラインへの導入は、50万円〜300万円程度からです。
- 装置込み:100万円〜1,000万円超まで広がります。
- 統合システム:1,000万円〜3,000万円以上、複数ライン展開では数千万円規模になる場合もあります。
NTTコムウェアの2026年1月公開記事では、ソフトウェアのみの小規模システムを20万円〜80万円程度とし、カメラや照明、搬送装置を含む大規模統合システムは2,000万円〜3,000万円以上の目安としています。
同社の2025年12月記事では、外観検査装置は100万円程度からで、高性能AI搭載機は1,000万円を超える場合があるとしています。
方式や対象範囲が異なるため、単一の金額ではなく構成別のレンジで比べます。出典はNTTコムウェア「AI外観検査とは?導入メリット・費用・選び方」「外観検査装置の価格相場と導入コストの全体像」(2025〜2026年)です。
費用に含まれる項目と別途になりやすい項目
見積もりの範囲をそろえるには、初期費用と運用費用の両方を確かめる必要があります。設備や連携作業が別途になると、総額が変わります。
- 機器・ソフト:カメラ、レンズ、照明、制御PC、画像処理・AIライセンス。
- 開発・設備:撮影・アノテーション、モデル作成、治具、遮光、搬送・排出機構。
- 導入作業:PLC・MES・QMS・ERP連携、設置、安全対策、受入試験、教育。
- 運用:クラウド利用料、保守契約、故障部品、カメラ・照明の交換。
ソフトの提示額だけで比べると、ライン停止を伴う工事や通信配線、データ保存容量の費用が見えず、総額が上がることがあります。
運用費には、画像保存やモデル再学習、追加品種の設定が含まれます。さらに、現地対応やセキュリティパッチ、バックアップ、教育も含まれます。
公開情報には、月額10万円〜100万円程度のクラウド利用料のほか、保守費用やモデル更新費用が別途になる例もあります。
サービスの範囲によって差が出るため、初期費用だけでなく、3年程度の運用費と停止時の損失も比べます。
PoCから本番までの開発期間
期間は、設備の活用範囲や連携要件によって変わります。次に挙げるのは工程別の目安で、固定の納期ではありません。
- 単純な検証:既存設備を活用する場合は数週間〜2か月程度。
- PoC:1〜3か月程度。
- 1ライン導入:設計・開発・導入に3〜6か月程度。
- 改修・複数ライン:該当要件がある場合は6〜12か月以上、横展開込みでは9〜18か月以上になる可能性があります。
ライン改修や多品種対応、複数カメラ、MES・QMS連携、厳しい受入条件があると、期間は延びます。
サンプルの準備やライン停止の可能日、承認期間によっても、期間は変動します。
全ラインを一度に作らず、代表的な1品種・1ラインでPoCを行えば、費用と期間のリスクを抑えられます。
成果物には、精度レポートに加えて、撮像条件や設備構成、PLC信号を含めます。
画像保存や例外処理、保守方法、残課題も含めておくと、本開発の見積もり精度が上がります。
外観検査システムの見積もりを取る際のポイント
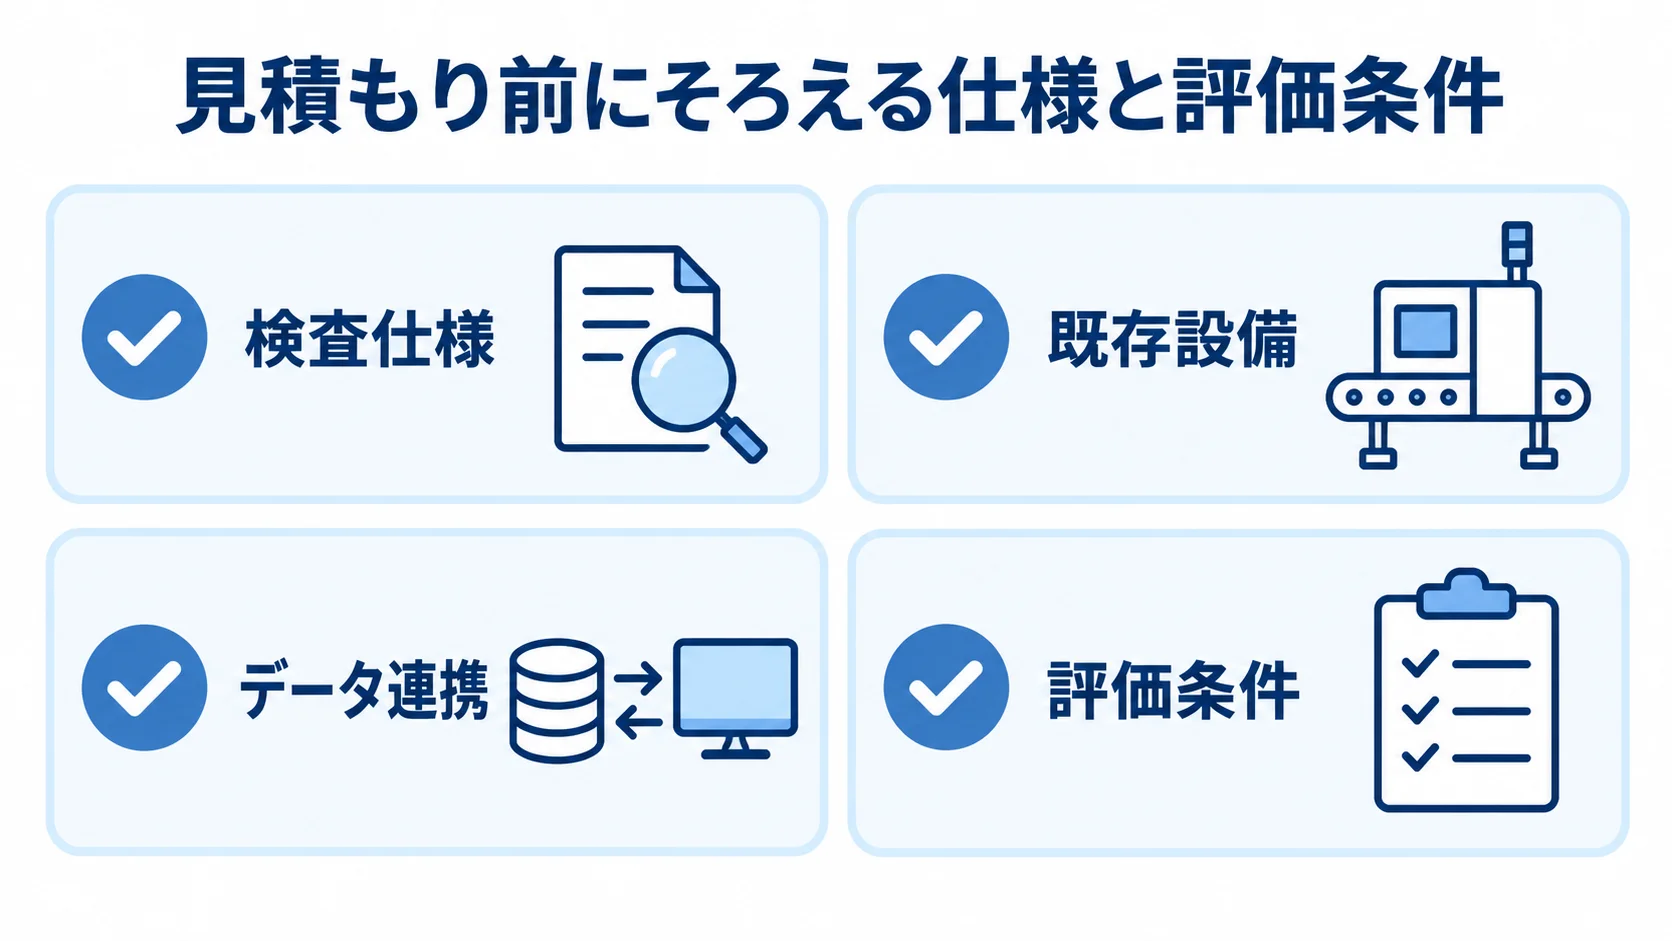
複数社の価格を比べるには、全社に同じ条件を示す必要があります。対象物の写真やサンプル、不良の定義、ライン図、タクトをRFPにまとめます。既存設備の型式や連携先、保存期間、KPI、稼働可能時間も、あわせて記載します。
「検出精度」は、評価データと欠陥の定義がそろって初めて比べられます。測定方法も、依頼時に指定します。
見積もり依頼前の仕様と評価方法
仕様と評価方法をそろえておくと、提案内容と価格を比べられます。RFPには、検査の中身や既存設備の情報を、各社が同じ前提で答えられる形で入れます。
- 検査仕様:検査面、欠陥の種類と最小サイズ、許容範囲、品種数、1時間あたりの処理数、撮像回数。
- 撮像・排出:解像度、照明、ワーク姿勢、NG排出、再検査の流れを指定します。
- 既存設備:カメラやPLCのメーカーと型式、通信仕様、信号一覧を添えます。
- データ連携:MES・QMSのデータ、画像保存期間、アクセス権限、外部接続の制約。
- 評価条件:学習用と分けた評価画像。良品、不良品、境界事例、未知の不良、ロット差。
見逃しを優先する検査と、過検出による停止を避けたい検査とでは、合格条件が異なります。
「99%」という数字は、何枚中の何枚かを確かめることが出発点です。そのうえで、対象欠陥や見逃しと過検出の別、実ライン速度で測ったかも確認します。
作業範囲と追加費用の条件
本体価格以外の作業範囲は、項目ごとに確かめます。あわせて、追加作業の単価や発生条件も、見積書に明記してもらいます。
- 機器・AI:カメラ・照明・PC、AIライセンス、撮像検証・アノテーション・モデル作成。
- 現場作業:治具、搬送・排出改修、PLC連携、設置、現地調整、受入試験。
- 導入後:教育、保守、追加品種、追加カメラ、ライン停止の延長。
反射対策や画像保存容量の増加、API仕様の変更が起きたときの単価と判断基準も、事前に確かめます。
撮影画像や学習済みモデル、ログなどの所有者を、契約前に決めておきます。検査プログラムやレシピも対象に含め、契約終了後に返却できるかを確かめます。
AIの誤判定を誰が修正し、誰が再学習するか、品質保証部門が何を承認するかを決めておくと、導入後のトラブルを減らせます。
実証と保守体制による選び方
候補の会社を比べるときは、価格だけでなく、実証の内容と導入経験、保守体制まで見ておくと、導入後のずれを減らせます。
- 実証と成果物:事前検証の範囲と費用、本開発に進まない場合に残る成果物。
- 保守体制:現場対応の技術者、障害受付時間、部品供給期間、モデル更新の費用と納期。
- 導入経験:材質、欠陥、ライン速度、カメラ台数、既存設備との接続に関する実績。
- 費用条件:撮像検証や現地調整の有無と、機器仕様が目標KPIに合うかどうか。
- 継続判断:PoC、代表ライン、横展開ごとに契約を分け、段階ごとに判断します。
外観検査システム開発でよくある質問
導入前によく寄せられる疑問は、AIの有無だけでは判断できません。撮像条件や既存設備、KPI、運用体制を合わせて確かめる必要があります。
不良画像が少なくても外観検査システムを開発できますか?
開発できます。そのために、不良画像の少なさを補う方法を組み合わせます。
- 開発方法:良品の学習による異常検知、ルールベース処理、意図的に作成した不良サンプルの撮影。
- 少量多品種の運用:対象を自社で追加でき、現場でモデルを更新できる仕組みが欠かせません。
- PoC:未知の不良を検出する範囲と、人手確認を残す範囲を決めます。
既存のカメラや検査装置を活用できますか?
活用できる可能性があります。解像度やフレームレート、レンズ、照明を確かめ、PLC信号や既存ソフトのAPI、出力形式も確認します。
現状の画像で、必要な欠陥が見えるかを検証します。
東芝は、既存の外観検査装置へAI再判定機能を後付けする例や、既存の画像処理とAIを組み合わせる例を紹介しています(出典:東芝「Meister Apps AI画像自動検査パッケージ」、公開情報確認日2026年8月)。
クラウドとエッジAIはどちらを選ぶべきですか?
工場内で低遅延の判定を行い、通信が途切れても検査を続けたい場合は、エッジAIが向いています。
複数工場の画像や結果を集中して管理し、モデルの配布も一元化したい場合は、クラウドが候補になります。
クラウドでは画像の外部送信や通信断、エッジでは端末の交換やモデル配布、バックアップが問題になります。そのため、費用だけでなく停止時の運用も比べます。
外観検査AIの精度99%という数字は信用できますか?
この数字は、その内訳を見て判断します。対象欠陥、評価画像数、良品と不良品の割合、見逃し率と過検出率を確かめます。
評価に、実際のライン速度や未知のロットが含まれているかも確かめます。
流出を防ぐ検査では見逃しを、ライン停止を避ける検査では過検出を、KPIにして評価します。
外観検査システム開発の進め方まとめ
開発は6フェーズで進みます。要件整理から方式・ベンダー選定へ進み、撮像と連携の設計開発、精度・ラインテストを経て、稼働から定着に至ります。
受入条件には、安定した画像、NG品の確実な排出、品質改善に使える判定履歴まで含めます。
最初に確認するチェックリスト
着手前には、対象欠陥と許容範囲、良品・不良品・境界事例のサンプル、撮像条件を確かめます。既存設備の通信仕様も、あわせて確認しておきます。KPIは、見逃し率、過検出率、タクトで定めます。
PoCの合格条件と本開発の判断者を決めておきます。画像とモデルの所有権、保守担当、通信断やAI停止時の代替運用もあらかじめ決めておくと、見積もりと開発の手戻りを抑えられます。
小さな検証からラインへの展開
小さく検証した結果を、段階的な展開へつなげます。
- PoC:費用や精度に不確実性がある場合は、1品種・1ラインで撮像、判定、処理時間、排出、履歴保存を確かめます。
- ロードマップ:結果をもとに、追加品種や複数ラインの展開費用、モデル更新、保守、セキュリティ対策を含めて描きます。
- 長期利用:省人化にとどめず、検査員の判断を標準化し、品質データを改善に戻す仕組みとして設計します。
▼全体ガイドの記事
・外観検査システム開発の完全ガイド
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。