
歩留まり管理システムは、投入から出庫までの実績と品質情報をつなぎ、歩留まりの低下原因を追って改善に役立てる業務基盤です。
全体像から必要な機能、業種別の要件、進め方、費用の目安、開発会社の選び方まで、打ち合わせで確認したい論点を並べました。
▼関連記事一覧
・歩留まり管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・歩留まり管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・歩留まり管理システム開発の見積相場や費用/コスト/値段について
・歩留まり管理システム開発の発注/外注/依頼/委託方法について
・業務システム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「業務システム開発の完全ガイドブック」で詳しく解説しています。
・スクラッチシステム開発を依頼する会社の選び方やRFPの作り方については、無料ホワイトペーパー「スクラッチシステム開発の完全ガイドブック」で詳しく解説しています。
歩留まり管理システムの全体像
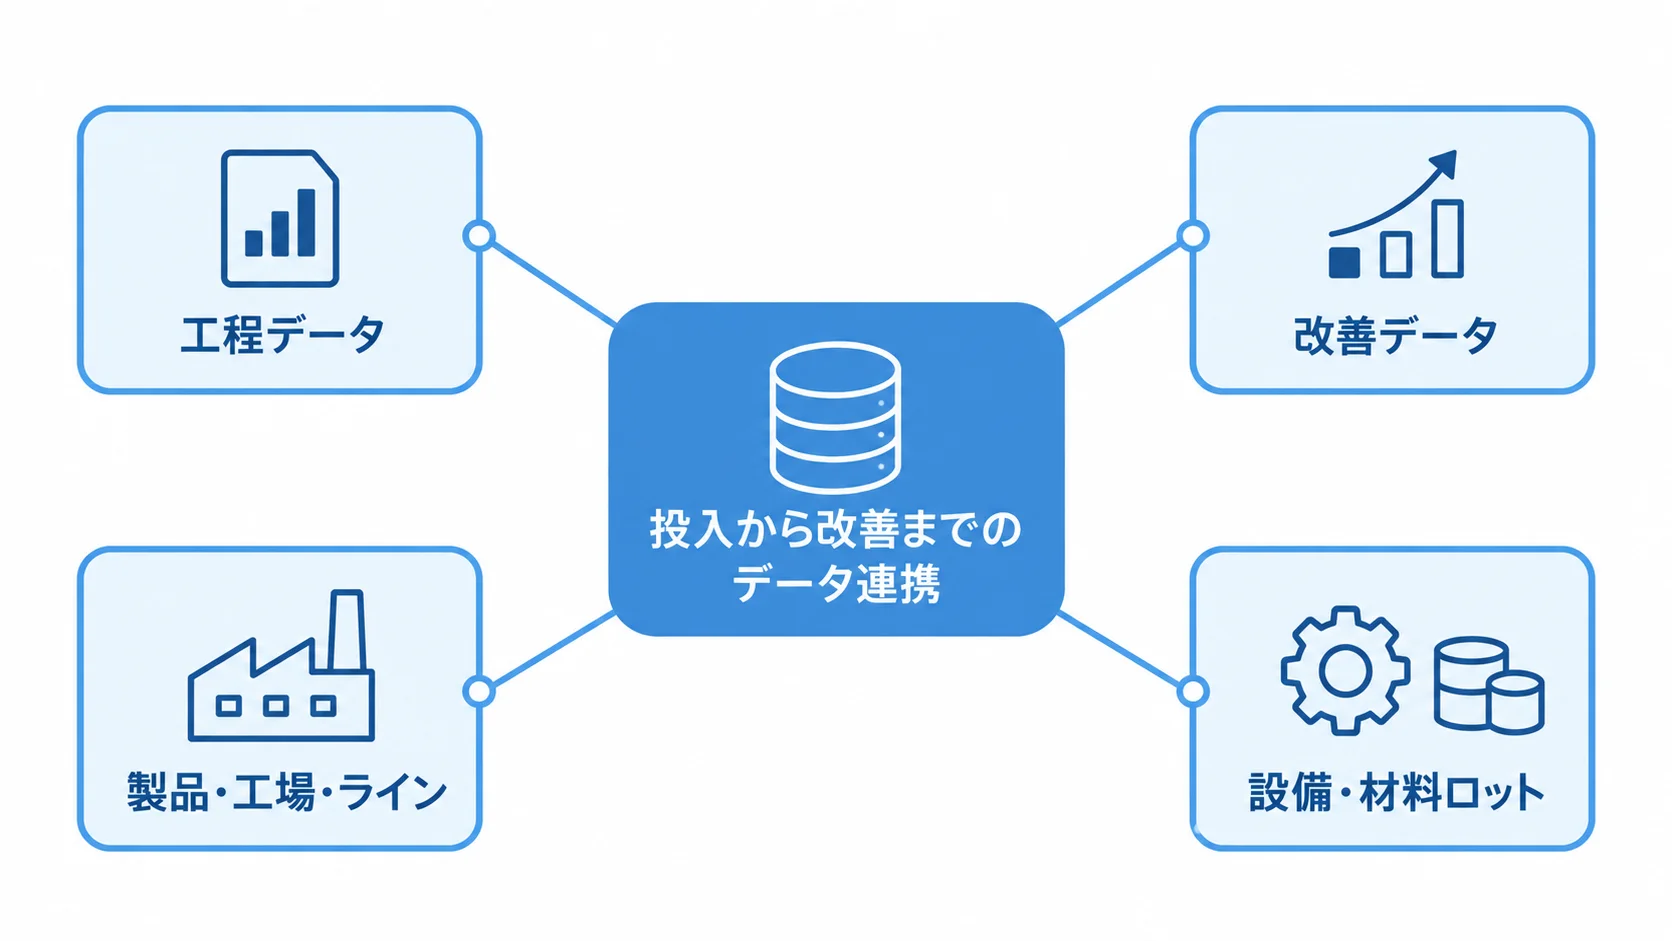
歩留まり管理システムは、投入から出庫までの事実をつなぎ、その結果を現場の改善行動に結び付ける業務基盤です。生産管理や品質管理、在庫・ロット管理とつなぐ仕組みとして考えると、必要な範囲を整理できます。製造実行システムや工場IoTとの連携も含めると、対象の広さが見えてきます。
歩留まりの定義と計算方法
歩留まりは、原材料や仕掛品などから規格を満たす良品をどれだけ得たかを示す指標です。
- 数量歩留まり:良品数量÷投入数量×100で計算します。
- 重量・体積の歩留まり:良品量÷投入量×100で計算する値です。
- 比較の前提:良品規格や再加工品、副産物の扱いをそろえることです。
歩留まり率は高いほど良いとは限らないため、部門やラインを比べるときは、工程の目的に合う指標を定義しておきます。たとえば、原料100キログラムに対して良品が92キログラム、再加工が5キログラム、廃棄が3キログラムだったとします。この場合、一次歩留まりを92%、再加工込みの回収率を97%とすることもできます。どの定義で計算したかは、画面や帳票に表示しておきます。
投入から改善までのデータの連携
工程の記録と分析の切り口をそろえると、歩留まり低下の原因を追いやすくなります。
- 工程データ:製造指図から投入、工程実績、検査、判定までを一続きにしたデータです。
- 改善データ:原因分析から是正処置までの記録です。
- 分析軸:製品、工場、ライン、設備、材料ロットなどで切り替える単位です。
工程データには、材料ロットや設備番号、温度といった製造条件も関連付けておきます。加えて、作業の担当や測定の条件も同じ工程の記録と結び付けておくと、不良の出どころを絞り込めます。
- 圧力:温度と並べて残す製造条件です。
- 作業班:作業を担当した班の単位です。
- 測定器:測定値を取った機器です。
- 外注先の実績:外注先での工程の結果です。
現場の入力を後から集計するだけにせず、異常時に保留や再検査を指示できるようにすると、問題の拡大を防ぎやすくなります。
最終歩留まりだけを見ると、途中工程の損失や後工程で吸収された不良を見落とすため、分析画面では作業班や時間帯別にも切り分けます。
工程別歩留まりや不良率、廃棄金額、再加工率を並べると、改善箇所を絞り込めます。記録遅延も同じ一覧に加えると、入力の遅れを改善の対象として見られます。
歩留まり管理システムの定義
歩留まり管理システムは、製造実績と品質情報をロット単位や個片単位で記録し、低下原因を追跡する業務システムです。Excelでの集計の置き換えにとどまらず、異常ロットの保留や誤投入防止まで設計の対象にします。さらに、再加工管理と検査データとの照合も含めます。
Excelや紙の日報で起きやすい問題
Excelは柔軟に使えるため小規模な試算には向きますが、入力単位や不良理由がそろわないと、集計が遅れ、記録も分かれがちです。
- 小規模な試算:Excelは柔軟に運用できる点が利点です。
- 集計の遅れ:入力単位や不良理由の違いで、確定に時間がかかります。
- 記録の集約:改善に使う情報に絞り、入力と確認の流れを見直します。
担当者ごとにファイルの版が増えると、毎日の転記が遅れの原因になります。さらに、材料と製品のロットが別台帳にあり、設備条件が紙に残っていると、発生日を再現できません。
入力の手間は、バーコードや計量器の自動取り込みで減らせます。選択入力や一時保存も使い、入力項目は改善に使う情報へ絞ります。
現場入力を増やすこと自体を目的にしないことと、紙の様式をそのまま画面に移さないことの両方が欠かせません。
記録に加えたQuality Gateによる流出防止
品質問題の流出を防ぐには、判定、追跡、保留解除の条件をそろえる必要があります。
- 品質ゲート:規格外ロットを保留し、承認解除まで払い出しや出荷を止める機能です。
- 投入判定:材料、滞留時間、設備条件、再投入の可否をもとにした判定です。
- 追跡方向:製品から材料へ、材料から影響製品へのたどり方です。
歩留まり管理では、結果を表示することと、問題のあるものを次工程へ流さない制御の両方が必要です。
投入判定を使えば、経験だけに頼る確認を減らせます。
ロットの分割・統合や仕掛品移動、外注工程への対応は、実機デモで確かめます。サンプル使用や返品、リワークへの対応も、同じ場で見ておきます。
トレーサビリティは、製品と材料のどちらを起点にしても、同じ履歴をたどれるかどうかが要になります。
歩留まり管理システムの種類と選び方
導入形態は、生産管理やMESのパッケージ、クラウド型、個別開発に分けて考えられます。IoTやローコードとの組み合わせも、これらに加えて検討できます。
機能数だけで決めると、工程や設備に合わず追加開発が膨らむおそれがあります。そのため、まず対象業務と設備接続を整理し、データの持ち方や社内の運用体制も含めて比べます。
パッケージ・MES型の特徴と向く場面
パッケージ・MES型では、標準機能で賄える範囲と、追加対応が必要な要件を分けて見ます。
- 共通機能:実績、指図、品質に加え、ロットや在庫、追跡を標準で扱える点が特徴です。
- 標準化:Fit to Standardで合わせ、独自部分は追加開発に切り分けます。
- 適合確認:標準機能、設定、追加開発などの実現方法を明記します。
複数工場への展開や、標準的な実績収集に向いています。
独自の計算式や特殊工程を追加開発に分けておくと、保守の範囲を抑えやすくなります。
特殊配合や複雑なロット分割、設備固有の通信は、標準機能だけでは対応できない場合があります。厳密な品質判定も、標準機能では足りないことがあります。また、バージョンアップの影響範囲も確かめる必要があります。
クラウド・IoT型の自動収集と複数拠点の可視化に向く場面
拠点をまたいだ状況の把握や設備データの自動取得を検討するときは、運用条件もあわせて見ておく必要があります。
- 拠点運用:クラウド型は、拠点をまたいだ画面、バックアップ、遠隔管理を扱いやすい選択肢です。
- 自動収集:PLCやセンサー、装置、測定器の条件や値を、IoTで取り込んで実績に結び付けます。
- 導入確認:通信断、送信情報、保存場所、料金を確かめる項目です。
中部経済産業局の2026年「ものづくりデータ活用サポートブック」は、経営課題と現場データを行動につなぐ考え方を示しています(出典:中部経済産業局「中小製造業の課題解決へ」、2026年)。
保存データの返却方法や、工場数・データ量に応じた月額料金も見ておきます。通信が途切れたときに入力を続けられるかと、クラウドへ何を送るかも確かめておきます。センサーの時刻ずれや欠測は誤った分析につながるため、データ品質を確認する機能も必要です。
独自工程と既存設備を優先する場合の個別開発
独自要件への適合性と、開発後に必要になる運用負担を見比べます。
- 独自要件:歩留まり式、配合計算、工程判定を、システムに組み込めます。
- 既存接続:設備固有の通信や外注先との特殊な連携に対応しやすい方法です。
- 運用負担:開発後の保守や更新、引き継ぎまでを担う負担です。
自社の改善ノウハウを、画面やルールとして形にできます。一方で、要件定義、テスト、セキュリティ更新、保守、引き継ぎは、自社と開発パートナーが担います。
生産・品質・在庫の共通機能はパッケージやMESで持ち、独自の分析や現場画面はクラウド、ローコード、個別開発で補う方法も有力です。
全工場を一度に変えず、実績収集と定義統一から始めて、分析、設備の自動収集、予測や高度制御へと順に広げます。
歩留まり管理システムに必要な機能
必要な機能は、入力や追跡、分析といった業務の面と、制御、連携、運用管理といった仕組みの面に分けて考えられます。あわせて、業務データの粒度、利用者、利用時点も確かめておきます。画面に並ぶダッシュボードよりも、元データの定義と品質のほうが重要です。
生産・品質実績の現場での登録
正確な分析の土台になるよう、登録する実績と現場での入力方法を整えておきます。
- 製造実績:指図と製品、工程、投入量、出来高を登録します。
- 判定実績:良品、不良、廃棄、リワーク、サンプル、返品を記録します。
- 現場入力:端末や測定器と連携させる入力方法です。
不良理由は自由記述だけに頼らず、大分類と補足コメントを組み合わせます。あわせて、検査項目や規格値、実測値を残します。判定者、測定器、時刻も残しておくと、不良率と検査条件を後から比べられます。
手袋や粉じん、水分、通信の不安定さといった環境に応じて、ボタンや入力項目を実機で確かめます。
バーコードや二次元コード、タブレット、ハンディ端末との連携に加えて、デジタル測定器との連携も検討します。
オフライン保存や、再送時の重複防止も確認します。
ロット追跡と歩留まり分析
改善につなげるため、履歴をたどれる範囲と分析後の対応を一続きで考えます。
- 履歴管理:原材料や仕掛品、完成品を、製番やシリアルと関連付けます。
- 追跡:同じ履歴から、材料の影響先や、製品の使用材料と工程条件を検索します。
- 分析:工程や製品別に、歩留まりと不良の変動を調べられる機能です。
ロットの分割・統合や代替材料、複数材料を扱えると、実態に近い履歴になります。外注工程や再投入も扱えるかどうかを、あわせて確かめます。
画面は、工程や製品、ライン、設備、材料ロットといった単位で切り替えます。
パレート図や管理図、傾向分析を使い、不良理由や変動を確認します。
原因候補や担当部署、期限を記録し、是正処置と効果確認まで残せると、改善活動が属人化しにくくなります。
設備・ERP・品質システムとの安全な連携
連携先ごとにデータの受け渡し条件を定め、記録の変更や参照も管理します。
- 接続先:ERP、生産・在庫・品質・販売・倉庫管理、検査機器、PLC、SCADA、センサーが対象です。
- 連携条件:方式や頻度、再送、正となる項目、時刻、欠損の扱いです。
- 外注データ:ロット、工程、数量、判定、受入時刻をそろえておきます。
- アクセス管理:権限や変更履歴、監査ログ、バックアップの整備。
連携方式は、API、CSV、データベース、メッセージングのそれぞれで決め、頻度もあわせて定めます。
外注先のデータも、社内の分析に取り込める形にそろえます。
帳票とマスタの管理も欠かせません。
過去の実績を誰でも変更できる状態だと、調査や顧客への説明が難しくなります。
入力と承認は分けて扱い、ロットの保留解除やマスタ変更、管理者操作も同様に区別します。そのうえで、変更前後の値と理由を記録します。
業種・工程別に異なる要件
数量を数える業務、重量や体積を測る業務、個片を検査する業務では、必要なデータが異なります。業種だけで決めず、受入から出荷までの工程を見て、異常時に追跡できる粒度を定めます。
食品・化学系の重量・配合・期限・再加工の管理
食品・化学系では、歩留まりの計算に関わる製造条件と品質記録を結び付けます。
- 製造条件:重量や配合、濃度の条件、温度や粘度、時間、投入順の記録。
- 材料管理:期限や保管条件を見て、副産物と再加工品を区別します。
- 品質記録:自動取得の値、衛生確認、承認、監査記録の扱い。
- ロット確認:期限や保管状態の異常が影響する製品の検索。
蒸発や濃縮による変動、サンプル、再加工できる規格外品は、廃棄と同じ扱いにはしません。異物やアレルゲンなどに関わる切り替え条件も扱います。監査記録については、保存期間と修正方法、承認者、帳票形式を要件に含めます。HACCPや顧客監査の記録では、秤量値や検査値の自動取得、衛生・品質チェック、再加工承認も扱います。
半導体・部品加工の個片・工程条件・測定値の追跡
工程間の判断や異常対応に使えるよう、細かな履歴と欠測時の扱いを定めます。
- 追跡単位:ロットのほか、個片、ウエハー、製番、シリアルも検討の対象です。
- 工程履歴:測定値や設備条件、検査、不良、ロット変化の保存。
- データ運用:自動取得と人の判定を分けて扱い、欠測時の扱いも決めます。
前工程の結果に応じて次工程を制御する設計も、あわせて検討します。測定結果を後からまとめて入力するだけでは、異常の流出防止や工程間の判断に使えません。
工程測定値や設備レシピ、加工条件を保存し、検査や不良モード、ロットの分割・統合も記録します。設備数が多い工場では、時刻同期やデータ量も課題になります。
通信方式や停止時の再送、設備ごとのマスタの違いを確かめておきます。
欠測時に判定を続けるか保留するかも、文書にして明確にしておきます。
組立・加工系の誤投入・作業順・手直しの管理
組立・加工の歩留まりを追うには、作業履歴と投入判定、手直しの状態を結び付けます。
- 製造履歴:部品表、作業順、工具、設備、作業者を製品に結び付けます。
- 誤投入防止:使用不可材料や未検査品を、投入時に警告する仕組みです。
- 手直し管理:一次判定、再加工、再検査、最終判定を分けて管理します。
締付条件や検査結果、手直しの内容も、製品や製番に関連付けます。誤投入の記録があれば、予防と原因分析を両立できます。
多品種少量生産では、切り替えや段取り、作業者の交代、設備調整が歩留まりに影響します。
製品、設備、作業条件のマスタは版を管理し、製造時の条件を後から確認できるようにします。
歩留まり管理システム開発・導入の進め方
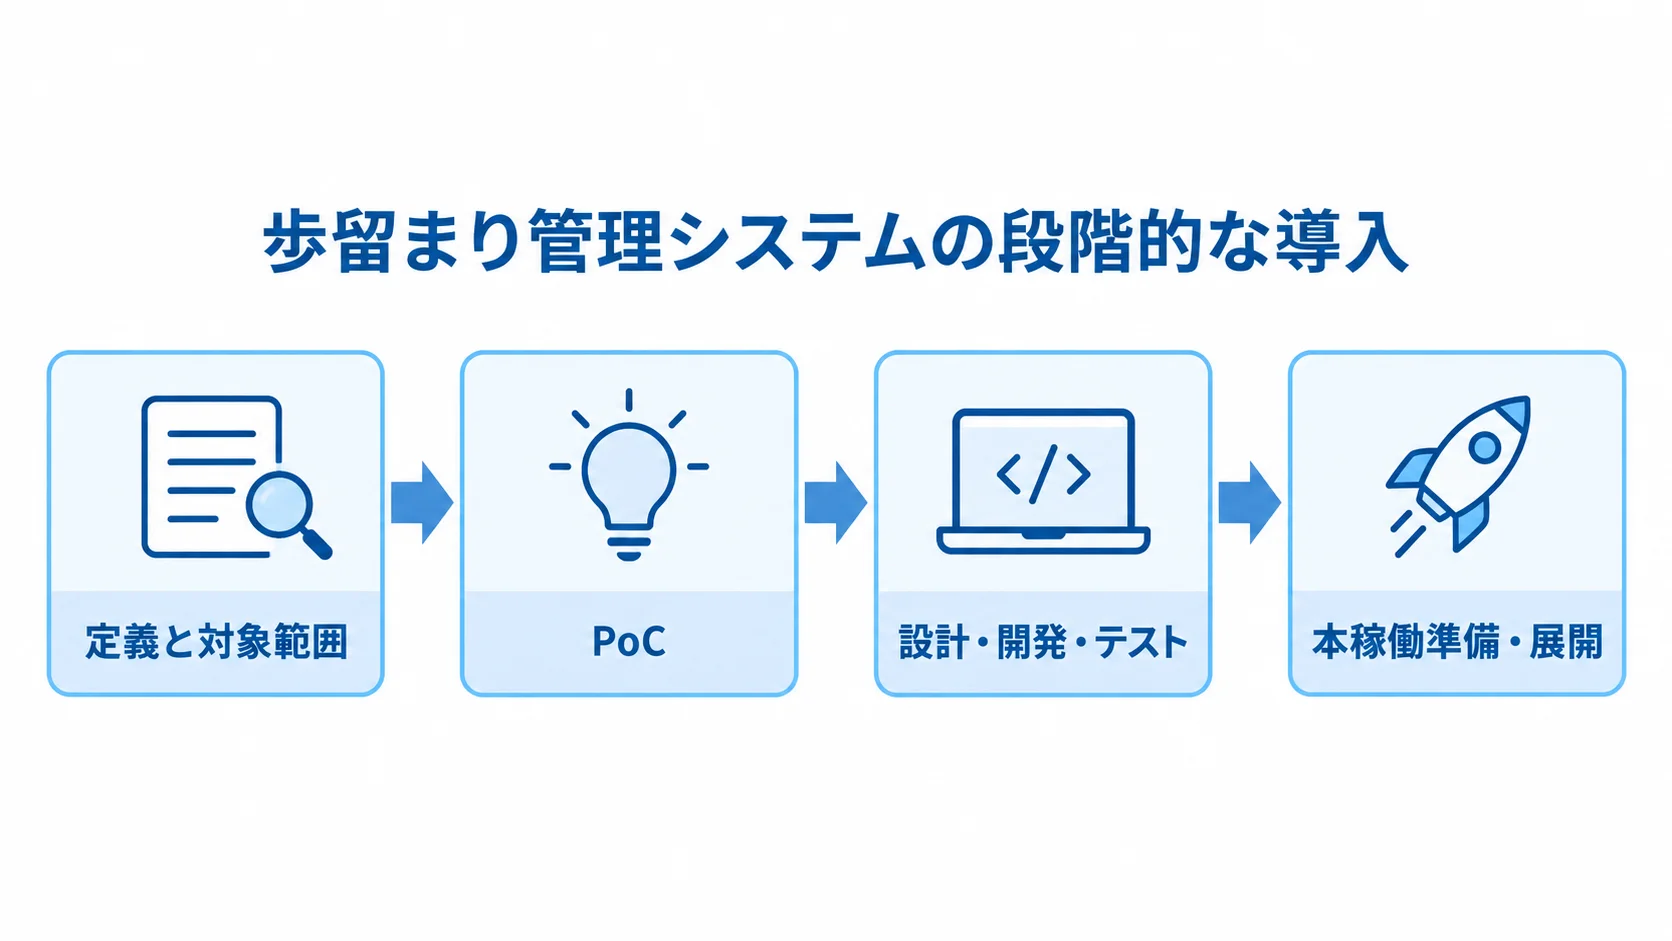
導入の成否は、設備や工場を一度につなぐことより、歩留まりの定義と改善対象をそろえられるかで決まります。まず現行業務を確認して対象範囲を絞り、PoCでデータの有効性を確かめてから本番に展開します。各段階で、現場が入力できることと、管理者が改善に使えることの両方を確かめます。
▶ 詳細はこちら:歩留まり管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
要件定義での分母・分子の統一
要件定義では、対象範囲と実績の定義をそろえ、例外時の運用や成果指標も決めます。
- 対象範囲:製品や工程、工場やライン、設備、原料や入力者、既存システム、保存期間を整理します。
- 定義と例外:良品、不良、廃棄、リワーク、サンプル、副産物、返品、仕掛品や例外時の扱いを決めます。
- 運用と指標:担当者、記録時点、保存期間、成果指標をそろえます。
製品ごとに分母・分子が違う場合は計算式をマスタ化し、画面や帳票で使用した定義を確認できるようにします。
材料不足や設備停止、検査保留、ロット分割、再投入などの例外を洗い出します。外注戻りや通信断、入力訂正も含めます。
現場では、記録や判定の担当者と時点、翌日の朝会で見る情報を決めておきます。
成果指標には、記録遅延や原因特定時間、誤投入、廃棄額、再加工率、異常品の流出を含めます。
1ライン・1製品のPoCの進め方
PoCでは対象の機能と範囲を絞り、入力から改善効果の確認までを一通り試します。
- 対象範囲:1工場・1ライン・1製品などから始めます。
- 検証機能:入力、計算、日次画面、追跡、CSV出力のなかから絞ります。
- 合格条件:異常確認から対策登録、効果測定までの流れ。
- 設備連携:完全自動連携は後段に回す方法もあります。
合格条件は、入力できるかどうかだけでは測れません。朝会で異常ロットと原因候補を見て改善策を登録し、効果を再測定するところまで含めます。
リサーチノートの推定では、PoCの期間は3〜6か月が目安です。繁忙期や製品切り替えを含めて評価し、平常時だけでは判断しません。
入力時間や欠測、訂正件数、利用者数、改善会議での利用回数も、本導入の判断材料になります。
設計・開発・テスト・展開の段階
段階ごとに対象と確認事項を定めておくと、現場と管理者の両方で稼働準備を進められます。
- 設計:製品・材料・工程・設備・不良理由・検査・権限・承認のマスタと実績の関係を定義します。
- 開発:現場入力、画面、ロット追跡、アラート、連携、帳票を優先順位に沿って実装します。
- テスト:誤投入、異常ロット、分割・統合、再加工、通信断、重複送信、権限エラー、復旧を実データに近い条件で確かめます。
- 本稼働準備:過去データ移行、マスタ登録、端末やバーコード、現場教育、問い合わせ窓口、障害時の代替手順を整えます。
- 展開:代表ラインの安定稼働を確かめてから、対象工場を広げます。
経済産業省が2026年に公開した「省力化ナビ」では、製造業の取り組みや相談先を確認できます。支援を使う場合は、公募条件と対象経費を確かめておきます(出典:中小企業庁「省力化ナビ」、2026年)。
歩留まり管理システムの費用相場の目安
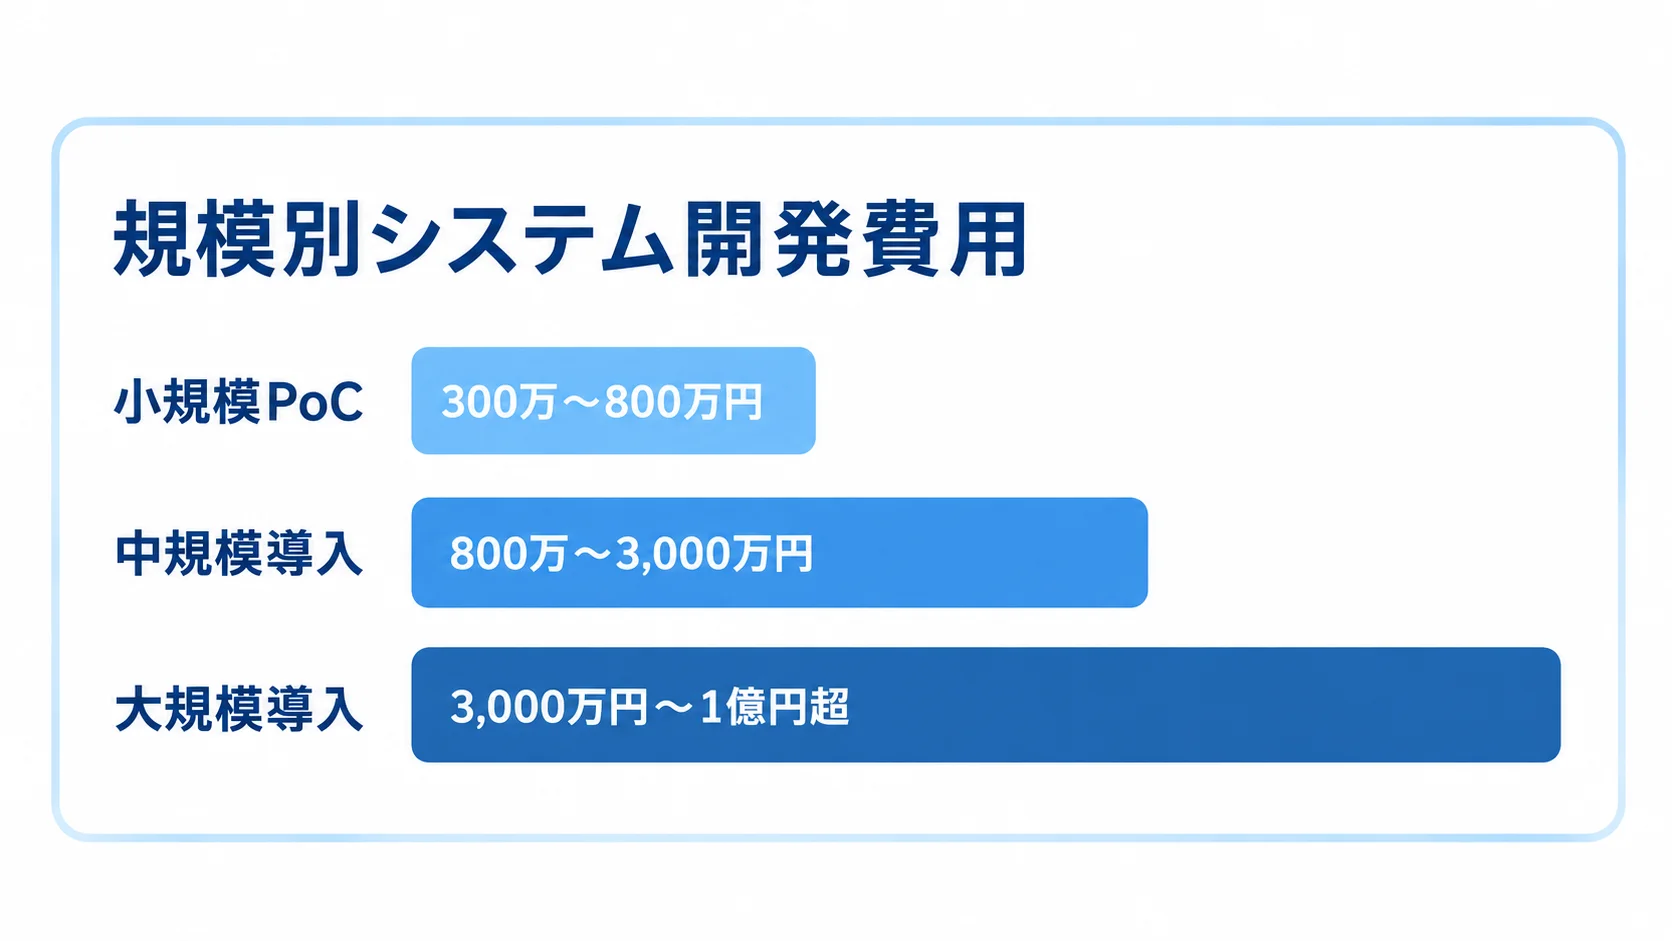
費用は、工場・ライン数や設備連携の範囲によって変わります。そのうえで、追跡の単位、移行する既存データ、扱う工場や工程の広がりも、費用を左右します。
- ロットや個片の粒度:追跡する単位の細かさです。
- 既存データ:移行や連携で扱う元のデータです。
- 対象範囲:システムで扱う工場や製品、工程の広がりです。
単体製品の公開定価は少ないため、ここに示す金額は、2026年の人月単価と想定機能を組み合わせた推定です。特定製品の価格ではなく、要件整理の前に使う予算の目安です。
▶ 詳細はこちら:歩留まり管理システム開発の見積相場や費用/コスト/値段について
規模別の費用と開発期間
小規模PoCは1工場・1ラインを対象に、PCやタブレットでの入力と、投入・良品の登録から始めます。そのうえで、不良・廃棄の登録、日次画面、CSV出力も加えると、現場の実績を一通り見られる範囲になります。
- 不良・廃棄の登録:不良と廃棄の実績を記録します。
- 日次画面:日ごとの実績を確かめる画面です。
- CSV出力:実績を書き出す機能です。
設備連携や複雑な追跡を後段に回すと、範囲を抑えやすくなります。
中規模導入には、複数ライン、ロット追跡、検査、不良理由、バーコードに加えて、ERP・在庫・品質とのAPIまたはCSV連携が含まれます。
- 小規模PoC:300万〜800万円で、期間の目安は3〜6か月です。
- 中規模導入:800万〜3,000万円で、期間の目安は6〜12か月です。
- 大規模導入:3,000万円〜1億円超、12〜24か月以上の可能性があります。
3名×6か月×80万〜120万円/人月で計算すると、1,440万〜2,160万円になります。この金額には、要件定義やテスト、移行、機器、クラウド、管理費のほか、権限や監査ログも含まれます。
大規模な工場横断やMES連携では、複数工場や数十〜数百の設備を扱います。自動収集や外注連携、24時間運用、災害対策、高度分析を含むほど、連携・テスト・教育費は増えていきます。
上記は、国内の業務システム相場と想定機能を組み合わせた推定で、公開価格の統計ではありません。
月額料金・保守・端末を含めたTCO
月額は、ユーザー数や工場数、データ量、設備連携で変わります。金額は推定のため、契約条件の確認が必要です。
初期費以外にも、マスタ整備や移行、端末、バーコードリーダー、ゲートウェイの費用が発生します。通信やクラウド、監視、バックアップに加え、保守、改修、教育、現場支援も見ておく必要があります。
- 導入費:初期設定・支援は20万〜60万円程度から、ライセンス等は数十万〜数百万円の場合があります。
- 月額料金:軽量利用は5万〜30万円、連携・複数拠点は30万〜100万円超の推定です。
- 総保有コスト:端末、運用、保守などを含め、3年または5年の単位で比べます。
個別開発では、稼働後の保守や運用を初期費用の年15〜25%程度で見積もる場合があります。ROIは歩留まり率だけで見ず、廃棄金額や再加工工数、原因特定時間、異常ロットの流出、日報集計時間を金額に換算します。
歩留まりが1ポイント改善したときの年間廃棄費の削減と、回収期間も試算します。
開発会社・ベンダー・サービスの選び方
社名の知名度や機能数よりも、同じ製造形態や管理単位、設備接続を扱えるかで見ます。食品、化学、半導体、部品加工では、データの持ち方がそれぞれ異なります。そのため、類似業務の実績を見て、要件定義や連携、移行、教育、保守を評価する必要があります。
同じ工程・設備・管理単位の導入実績
導入実績は、自社の工程やデータの持ち方に近い事例かどうかで確かめます。
- 管理単位:数量、重量、個片のうち、どれを扱った実績かを見ます。
- 工程対応:ロット変化、リワーク、設備、外注データへの対応状況です。
- 導入後の評価:定着、障害、改修、マスタ変更の実情を聞きます。
- 事例の前提:期間、対象ライン、分母・分子、改善条件を押さえます。
同業ユーザーに、入力の定着や障害対応、改修、マスタ変更のしやすさを聞けると参考になります。
提案が「製造業向け」という説明だけでは足りません。ロット分割・統合やリワークへの対応を、具体的に確かめます。そのうえで、PLCや検査機器との接続、外注工程から受け取るデータへの対応も、同じように確かめます。
- 設備との接続:PLC、センサー、検査機器との連携です。
- 外注データ:外注工程から受け取るデータへの対応です。
公開事例では、改善率だけでなく、紙からタブレットへの切り替え、工程計測、誤投入防止、リワーク管理などの変化も読み取ります。
RFPと実機デモでの例外処理の比較
RFPには、対象の工場や製品、計算式を記載します。そのうえで、対象とするラインや単位、判定の区分、連携する設備と既存システムの範囲も書いておくと、提案を同じ条件で比べられます。
- ライン:対象とするラインです。
- ロット:ロットの単位です。
- 良品・不良・廃棄・リワーク:判定の区分です。
- 設備連携:接続する設備の範囲です。
- 既存システム:併用する既存の仕組みです。
データ移行や権限、監査ログ、バックアップ、通信断時の運用、保守体制も含めます。見積りは、要件定義、設計、開発、連携、移行の工程ごとに分けて示してもらいます。テスト、教育、稼働支援、保守も、同じ区切りで示してもらいます。
- 正常系:投入や検査の通常の登録を見ます。
- 例外系:誤投入、保留、分割・統合、再加工、再検査を実際に試します。
- 通信・権限:通信断、重複送信、無権限解除を試します。
現場は入力時間と誤操作、品質担当は履歴と証跡、管理者はKPIとアラートを見て、部門ごとの評価をそろえます。
工場OTのセキュリティと保守体制の評価
電子情報技術産業協会の2025年ガイドラインは、DXやリモート技術で外部接続が増え、単純な遮断では不十分と整理しています(出典:一般社団法人電子情報技術産業協会「工場のためのセキュリティ対策策定ガイドライン」、2025年)。
保守契約では、バックアップの分担やデータの返却、担当変更時の手順も確かめておきます。
- 接続対策:最小権限、多要素認証、ネットワーク分離を定めます。
- 保守条件:復旧目標、パッチ、バックアップ、データ返却の取り決め。
- 停止時対応:紙への切り替えと、再入力の方法です。
- 工場対策:端末更新、復旧試験、操作ログ、外部接続管理も、あわせて取り決めます。
- 保守契約:問い合わせ先、障害優先度、改修単価、担当変更、移行資料を含みます。
▶ 詳細はこちら:歩留まり管理システム開発でおすすめの開発会社/ベンダー6選と選び方
▶ 詳細はこちら:歩留まり管理システム開発の発注/外注/依頼/委託方法について
導入後のKPIと失敗を防ぐポイント
稼働後も、入力の品質と改善活動を定期的に確かめます。
率だけを目標にすると、再加工や検査を省いて、見かけの数値を上げてしまうおそれがあります。
データが蓄積するほど原因分析の精度が上がるため、複数のKPIを組み合わせます。
率・金額・時間・流出を組み合わせた指標
歩留まり率だけに偏らず、損失や作業の遅れ、品質への影響も追える指標をそろえます。
- 品質・損失:歩留まり、不良率、廃棄金額、再加工率を追います。
- 業務・流出:記録遅延、原因特定時間、誤投入件数、検査未完了、異常ロット流出件数です。
- 改善活動:アクションの期限内完了率も確認します。
日次改善には工程別の変動を、月次判断には廃棄金額や原価を使い、見る人に応じて粒度を変えます。
率を比べる期間は、同じ製品、工程、定義でそろえます。材料の品質や品種が変わった場合は、単純な前月比較を避け、条件を注記します。
改善後は再加工率や検査時間も見て、一部の数値だけが良くなる状態を防ぎます。
定義不足・入力負担・連携の後回し
導入時に起こりやすい問題は、定義、現場入力、システム連携の観点から確かめられます。
- 定義の統一:分母・分子や例外を決めてから画面を作ります。
- 入力負担:改善に使わない項目を減らし、入力を支援します。
- 連携準備:APIやCSV、時刻、エラー処理を先に設計します。
部署ごとに良品や不良の定義が違えば、グラフを比較できません。そのため、用語や単位、ロット、判定、訂正、承認のルールを決め、マスタの責任者を置きます。
入力項目を増やしすぎず、自動取得や選択式、初期値、バーコードを活用します。
設備やERPとの連携を本稼働後の課題にせず、将来使うデータ項目も先に設計します。
歩留まり管理システムのよくある質問
答えは、製品や工程、設備、既存システムによって変わります。回答をそのまま要件にせず、現場の業務と照らし合わせて確かめます。
Excelで管理していても歩留まり管理システムを導入できますか?
導入できます。まず、既存のExcelや紙の記録から、製品、工程、材料ロットの定義を整理します。そのうえで、不良理由の分類と、良品・廃棄・リワークの判定の定義も決めておきます。
- 不良理由:不良の理由をどう分類するかの定義です。
- 良品・廃棄・リワーク:それぞれの判定の定義です。
移行するのは、継続して使うデータです。過去分をすべて移すよりも、基準日以降を正確に登録し、必要な履歴は参照用に段階的に移すほうが、混乱を抑えやすくなります。
小規模な工場でも導入費用を抑えて始められますか?
1工場・1ライン・1製品のPoCなら、300万〜800万円、3〜6か月程度から検討できる可能性があります。
設備自動連携、個片管理、厳密な追跡、複数拠点展開を含めると、費用は増えます。
入力と状況表示を先に始め、原因分析や設備連携、高度分析を段階的に加えると、投資効果を確かめながら進められます。
生産管理やERPを導入済みでも別に必要ですか?
必ずしも別システムが必要とは限りません。まず、既存システムが投入、出来高、不良を必要な粒度で持つかを確かめます。そのうえで、廃棄、ロット、検査、設備条件を持っているかも見ておくと、足りない部分が分かります。
- 廃棄:廃棄の実績を持つかどうかです。
- ロット:ロット単位で扱えるかどうかです。
- 検査:検査の結果や判定を持つかどうかです。
- 設備条件:設備の条件を持つかどうかです。
歩留まり定義の変更や原因分析までできるなら、機能を広げて対応することもできます。一方で、結果を月次で持つだけで工程や材料ロットを追えない場合は、MES、品質管理、IoT、個別機能をAPIやCSVで補います。
AIで歩留まり低下の原因を自動判定できますか?
AIは異常の兆候や原因候補を提示できますが、正しい定義と十分な実績が前提です。
材料ロット、設備条件、検査、作業条件が欠けると根拠を説明できず、誤対策につながる可能性があります。
まずは実績の収集と定義の統一、異常ロットの保留、原因分析を整えます。そのうえで、AIを予測や優先順位付けに使います。
クラウド型の歩留まり管理システムは工場で使えますか?
使えますが、通信断や工場内ネットワーク、外部接続、データの所在を確かめる必要があります。端末管理やバックアップ、復旧も、あわせて確認します。
一時保存後に再送できるか、設備と業務ネットワークを分離できるか、最小権限や多要素認証に対応するかが重要です。
判断は、工場の可用性とセキュリティを含めた運用設計で行います。クラウドかオンプレミスかは、その設計の中で決めていきます。
まとめ
歩留まり管理システムは、投入や工程、検査、ロット、設備条件、判定を改善につなぐ業務基盤です。
導入前には、数量・重量・個片の単位をそろえておきます。あわせて、次の項目も決めておきます。
- 判定の定義:良品、不良、廃棄、リワークです。
- 追跡情報:追跡に必要な情報です。
- 改善KPI:改善の指標です。
歩留まり改善につながる導入の要点
導入の段階、予算、システム選定、改善指標を順にまとめます。
- 導入段階:実績収集と定義統一から高度制御へ広げます。
- 予算比較:PoC300万〜800万円から大規模1億円超まで幅があります。
- 選定確認:同業実績、例外デモ、費用と効果を照らし合わせます。
- 改善指標:記録遅延や原因特定、誤投入、廃棄、再加工、流出の指標。
中規模の推定は800万〜3,000万円、大規模は3,000万円〜1億円超です。価格だけでなく、5年TCOも比べます。
比較では、入力や追跡、異常ロット保留、連携、監査ログ、保守も見ます。
同じ製造形態・設備・単位の実績を確認し、RFPと実機デモで正常系と例外系を試します。
最初に決める対象ラインと改善テーマ
最初は全社を置き換えず、廃棄や再加工が大きい製品、原因特定に時間がかかるライン、データを集めやすい工程から選びます。
現状値と改善目標を決めたうえで、必要なデータや入力、連携、権限、費用、保守を具体化すると、提案を比べやすくなります。
▼関連記事一覧
・歩留まり管理システム開発の進め方/やり方/流れや方法/手法/工程/手順
・歩留まり管理システム開発でおすすめの開発会社/ベンダー6選と選び方
・歩留まり管理システム開発の見積相場や費用/コスト/値段について
・歩留まり管理システム開発の発注/外注/依頼/委託方法について
▼RFP作成前に読みたい無料ホワイトペーパー
・業務システム開発の完全ガイドブック
・スクラッチシステム開発の完全ガイドブック
・【2026年最新版】AI駆動開発の完全ガイドブック
会社紹介
株式会社riplaでは、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを、構想策定・要件定義から開発・改善まで一気通貫で支援。事業会社でIT・DXを経験したプロフェッショナルによる高い要件定義力・システム設計力を活かし、事業成果の最大化に伴走します。

また、当社独自の開発テンプレート「Boxシリーズ」による標準機能の高速開発と、AI駆動開発の独自フレームワーク「GoDD」による独自機能のAI実装を組み合わせることで、低コスト・短期間で開発を実現いたします。

もし、システム開発やプロダクト開発に関するご要望がございましたら、お気軽にお問い合わせください。
・サービス概要資料のURLはこちら >>>
・お問合せページのURLはこちら >>>
・お役立ち資料のURLはこちら >>>


株式会社ripla 代表取締役CEOとして、システムパッケージ活用、システム開発、データ分析、生成AI活用、SaaS開発、アプリ開発、EC構築など、幅広い領域で企業のDX推進と事業成長を支援している。事業会社でIT・DXを経験したプロフェッショナルが集う株式会社riplaにおいて、お客様の事業・ユーザー・業務に最適化したオーダーメイド型システムを構想策定・要件定義から開発・改善まで一気通貫で支援し、単なるシステム納品にとどまらず、クライアントと同じ目線で事業成果の最大化に向けた伴走支援を行う。早稲田大学卒業後、ラクスル株式会社、LINEヤフー株式会社にて事業開発やDX推進などに従事した後、株式会社riplaを創業。